
El acabado de componentes aeroespaciales es una secuencia controlada de desbarbado, redondeo de aristas, alisado y tratamiento superficial final. En piezas aeronáuticas, el objetivo no es solo obtener un valor bajo de rugosidad, sino conseguir superficies reproducibles que faciliten los procesos posteriores, como el recubrimiento, el granallado, la soldadura o los ensayos no destructivos. El proceso adecuado depende de la geometría de la pieza, el material, el tamaño del lote, el estado de las aristas y los requisitos de documentación. Por tanto, un proceso de acabado de precisión debe especificarse como cualquier otra operación de producción, con entradas definidas, resultados medibles y una ventana de proceso cualificada. Esta guía explica cómo evaluar estos factores antes de seleccionar equipos de acabado vibratorio, centrífugo, por arrastre o magnetic finishing equipos. Sirve de apoyo para la planificación de procesos y las conversaciones con proveedores, pero no sustituye la cualificación específica de cada pieza ni la aprobación del cliente.
Qué significa el tratamiento superficial de precisión para los componentes aeroespaciales
En el sector aeroespacial, el tratamiento superficial de precisión suele consistir en eliminar rebabas y aristas afiladas, mejorar la superficie hasta alcanzar un valor de rugosidad controlado y mantener la integridad dimensional de las características críticas. No es lo mismo que el pulido decorativo. Una pala de turbina, un disco compresor, una boquilla de combustible o un accesorio estructural pueden requerir un radio de arista específico, un intervalo de Ra definido o una superficie suficientemente limpia para una inspección posterior. El proceso también debe evitar deformaciones en paredes delgadas, superficies de sellado o roscas. Por este motivo, el método aceptable depende del plano, del material y del método de medición requerido. El acabado en masa puede contribuir a muchas de estas etapas, pero solo cuando la energía, los abrasivos, el compuesto y el método de manipulación se seleccionan conjuntamente.
| Stage | Objetivo principal | Consideración habitual en el sector aeroespacial |
|---|---|---|
| Desbarbado | Eliminar el material sobresaliente generado durante el mecanizado | Evitar modificar una arista con dimensiones controladas |
| Redondeo de aristas | Crear un radio reproducible | Mantener la uniformidad del radio en todo el lote |
| Suavizado de superficies | Reducir la rugosidad | Proteger las dimensiones críticas |
| Tratamiento final | Preparar la superficie para los procesos posteriores | Evitar la contaminación o la incrustación de material abrasivo |
Requisitos que deben definirse antes de elegir el equipo
Registre el material de la pieza, la geometría, el estado actual de la superficie, el acabado deseado y cualquier característica que no pueda modificarse. Las aleaciones aeroespaciales, como el titanio y las superaleaciones de níquel, suelen ser más difíciles de mecanizar que el aluminio y más sensibles a la incrustación de medios abrasivos o a los cambios involuntarios de la superficie. Los bordes finos, los conductos internos, los orificios ciegos y las superficies de acoplamiento pueden requerir dispositivos de sujeción, separadores o una clase de máquina diferente. El plano también puede especificar requisitos relativos a las tensiones residuales, la contaminación superficial o el radio de redondeo de los bordes. Estos requisitos influyen en la elección del equipo más que el precio de la máquina por sí solo.
| Entrada | Qué registrar | Por qué influye en la elección del equipo |
|---|---|---|
| Material y tratamiento térmico | Aleación, dureza y estado | Determina el tipo de medio abrasivo y la energía |
| Geometría de la pieza | Paredes delgadas, orificios y roscas | Determina la necesidad de separadores, dispositivos de sujeción o acabado magnético |
| Estado actual de la superficie | Mecanizada, fundida o forjada | Establece la etapa inicial de desbaste |
| Requisito de acabado | Rango de Ra, radio de los bordes | Determina la etapa final de pulido |
| Características sensibles | Superficies de sellado, roscas y bordes finos | Evita impactos intensos entre piezas |
| Tamaño del lote | Bajo, medio, alto | Arrastre manual frente a alta energía automatizada |
Opciones de acabado para componentes aeroespaciales
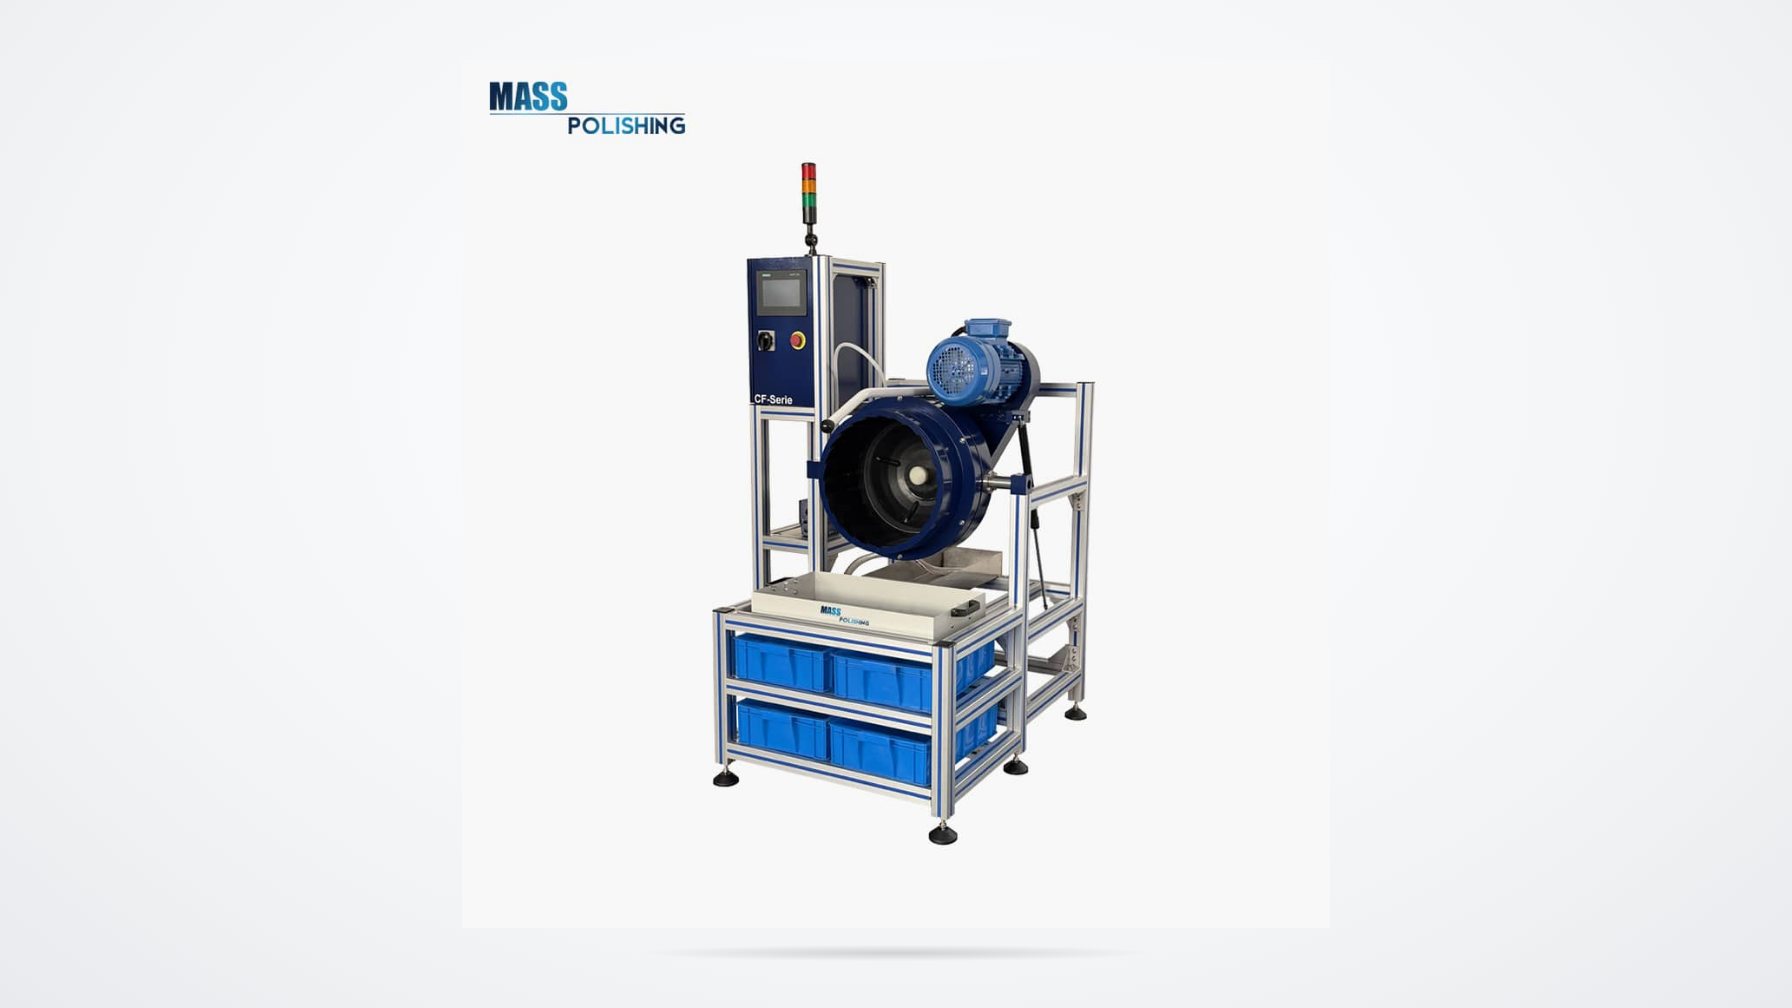
El acabado en masa abarca una amplia gama de niveles de energía. Acabado vibratorio suele ser la primera opción para el desbarbado general en grandes volúmenes. Las máquinas de disco centrífugo y de tambor centrífugo aplican una mayor energía para reducir el tiempo de ciclo y perfeccionar las superficies de piezas de precisión pequeñas y medianas. Acabado de arrastre sujeta las piezas y las desplaza a través del material abrasivo, lo que protege las piezas del contacto entre sí y resulta adecuado para componentes delicados o costosos. El acabado magnético impulsa pequeños pasadores de acero inoxidable hacia orificios internos, esquinas de difícil acceso y pequeñas ranuras, lo que resulta útil cuando los abrasivos de acceso directo no pueden llegar.
El acabado vibratorio sigue siendo el punto de partida más accesible para el desbarbado general en el sector aeroespacial, pero tiene limitaciones claras de fuerza y contacto. <Máquina de acabado vibratorio: La guía definitiva para la excelencia en superficies industriales> abarca las máquinas de acabado vibratorio y las aplicaciones industriales de superficies.
| Method | Aplicación típica | Ejemplos de máquinas suministradas | Principal aspecto de control |
|---|---|---|---|
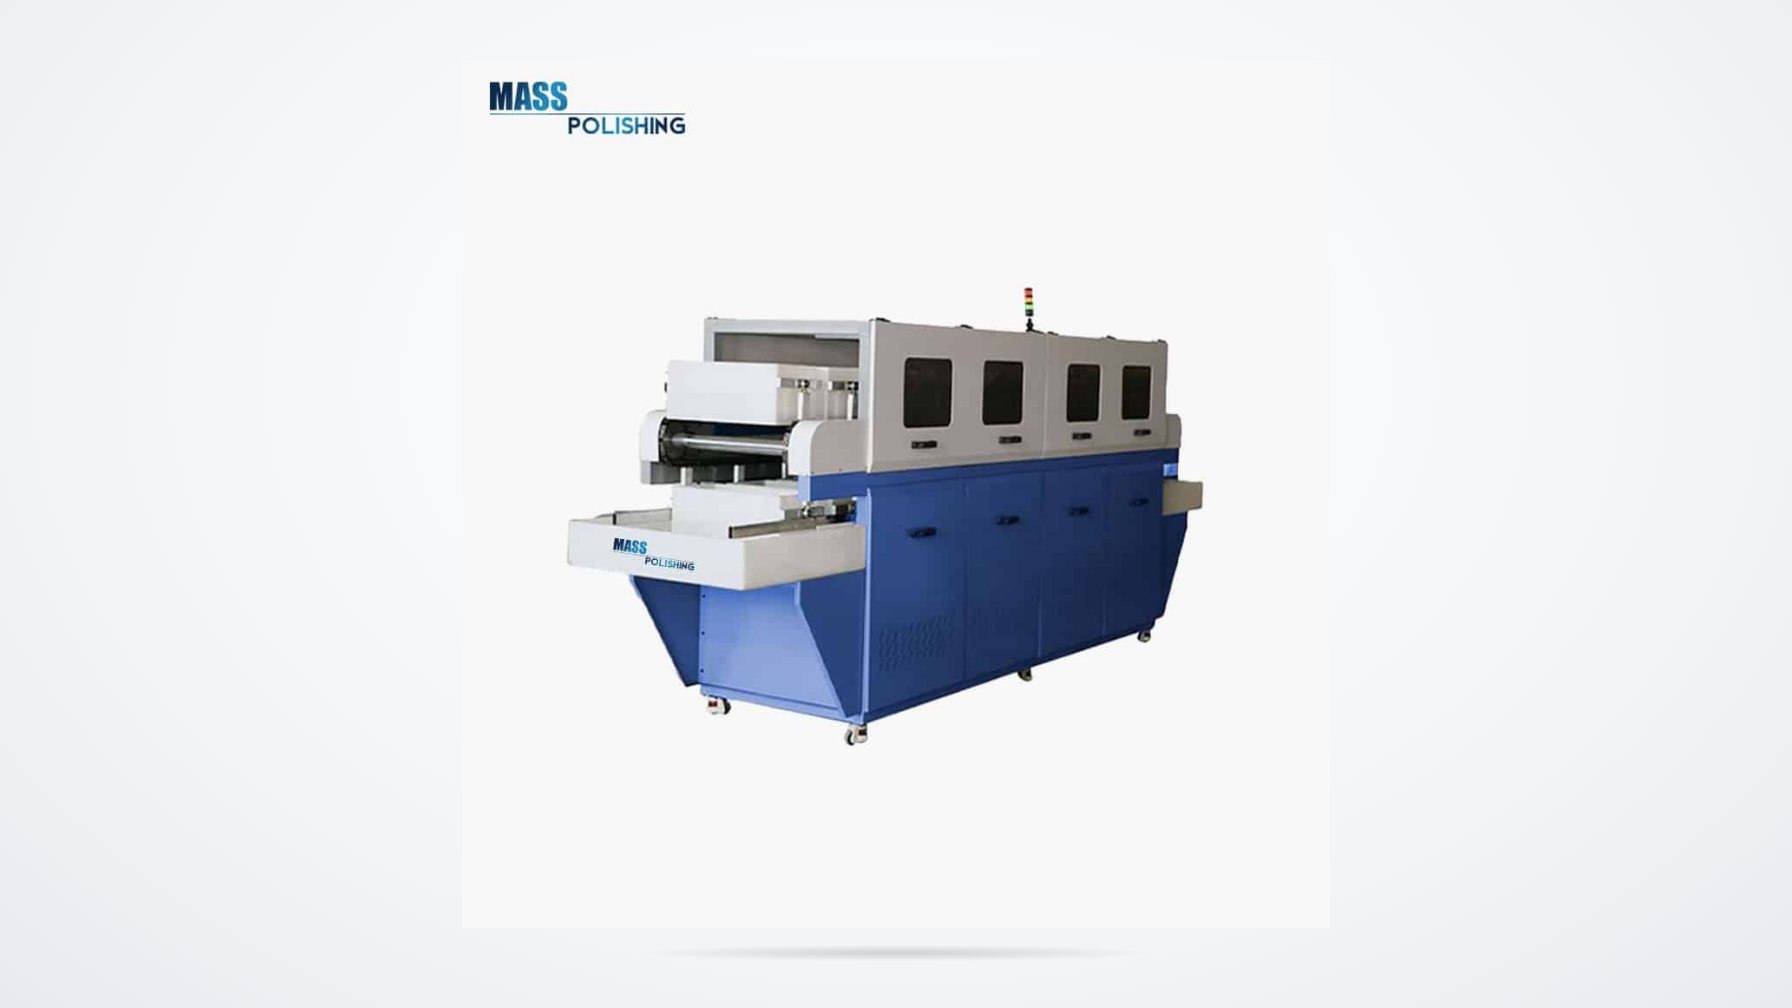
| Vibratorio | Desbarbado general, producción mixta | Máquinas de cuba SW y CW | Contacto entre piezas y menor energía |
| Disco centrífugo | Piezas estampadas, fundidas y mecanizadas de tamaño pequeño a mediano | Series ED, CF y PD | Control del ciclo y separación del disco |
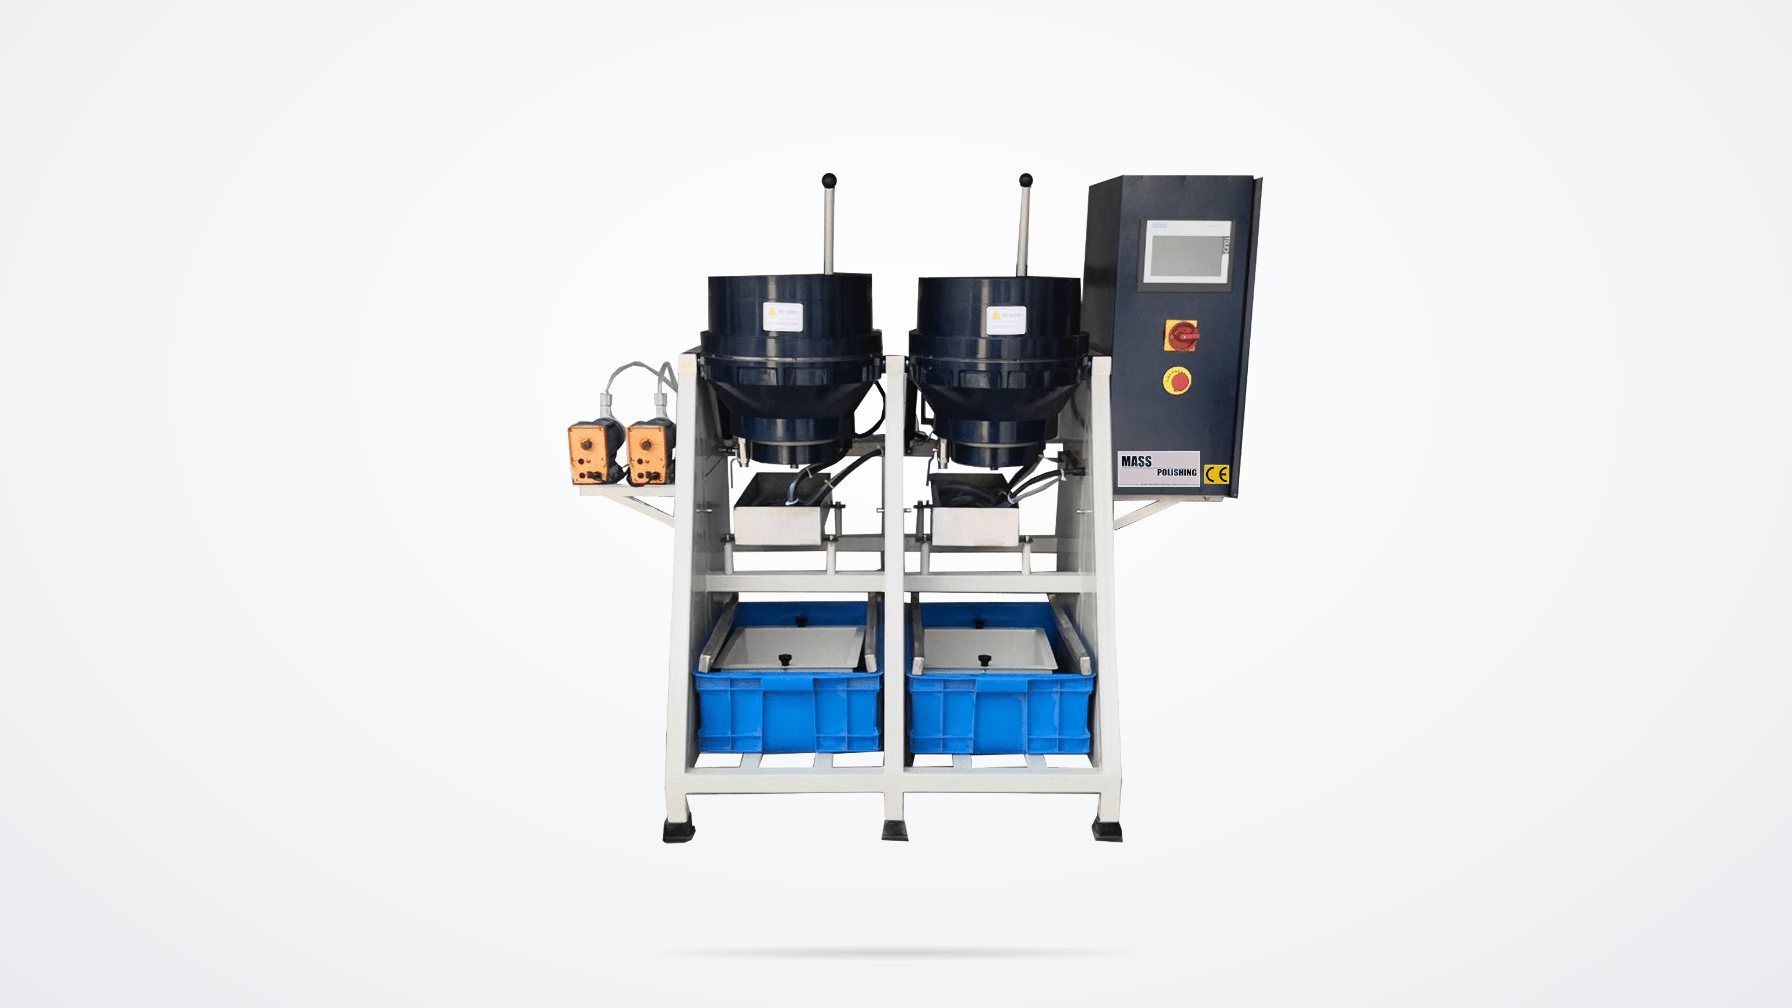
| Cilindro centrífugo | Componentes de precisión pequeños que requieren alta energía | Serie EB | Método de carga y tamaño del lote |
| Arrastre | Piezas delicadas y de alto valor con control de bordes | Serie DF | Diseño de utillajes y rendimiento de producción |
| Magnético | Orificios internos y microrebabas | Serie MF | Tamaño de los pasadores y resistencia del ciclo |
La especificación de la serie ED indica una fuerza de entre 10 y 15 veces superior a la de los sistemas vibratorios convencionales, lo que resulta útil cuando una rebaba de mecanizado es demasiado grande para un recipiente vibratorio, pero la pieza es demasiado pequeña o valiosa para un trabajo manual sin control. Una mayor energía no implica por sí sola un mejor resultado aeroespacial. La separación entre los medios abrasivos, el tiempo de ciclo y la orientación de la pieza siguen determinando si el proceso elimina el material previsto o modifica un borde crítico.
Máquina – Desbarbado de Precisión)
Selección de medios abrasivos y compuestos para aleaciones aeroespaciales
Los medios abrasivos no son un consumible secundario. Los medios cerámicos proporcionan capacidad de corte y redondeo de bordes para acero inoxidable, titanio y otras aleaciones duras. Los medios plásticos realizan un corte suave y suelen utilizarse para materiales no ferrosos más blandos o para trabajos previos al recubrimiento. Los medios de acero inoxidable bruñen y abrillantan, mientras que las formas de zirconia de alta densidad o porcelana pueden producir acabados de espejo finos en piezas de precisión. El compuesto arrastra las partículas metálicas, evita la corrosión y controla la espuma o los residuos. Un proceso que utiliza la energía adecuada, pero un tamaño incorrecto de medio abrasivo, puede no alcanzar un hueco o puede quedar atascado en un orificio. El tamaño del medio abrasivo debe seleccionarse de modo que su forma no pueda quedar atrapada en la característica más pequeña de la pieza.
Las aleaciones de titanio y níquel responden al contacto abrasivo de manera diferente al aluminio y al acero, por lo que no se debe reproducir un ciclo desarrollado para un material en otro sin realizar pruebas. <Cómo pulir piezas de titanio: una guía paso a paso> abarca los pasos del proceso específicos para piezas de titanio.
| Familia de medios | Función principal | Consideración habitual en el sector aeroespacial |
|---|---|---|
| Ceramic | Corte, redondeo de bordes y alisado | Aleaciones duras y eliminación controlada de aristas |
| Plastic | Desbarbado suave y preparación previa al recubrimiento | Superficies blandas de metales no ferrosos o delicadas |
| Acero inoxidable | Bruñido y abrillantado | Acabado final de superficies no abrasivo |
| Circonio o porcelana | Pulido fino tipo espejo | Piezas pequeñas de alta precisión |
La misma máquina puede producir resultados muy diferentes cuando cambia el tamaño, la forma o la composición del material abrasivo. Por eso, la selección del material abrasivo debe considerarse parte de la receta del proceso y no una decisión de compra independiente.
La elección del material abrasivo influye en la velocidad de eliminación de material, el estado de los bordes y la rugosidad final más que el modelo de la máquina por sí solo. <El medio de tumbling vibratorio es indispensable> aborda la selección de materiales abrasivos para conseguir los resultados de acabado deseados.
Secuencia de redondeo de aristas y desbarbado para piezas críticas
Las piezas aeroespaciales suelen requerir un redondeo controlado de las aristas en lugar de un redondeo agresivo. Una secuencia práctica permite medir cada etapa.
- Inspeccione las piezas recibidas y registre el tipo de rebaba, la dirección del mecanizado y el estado de los bordes.
- Proteja las características críticas mediante separadores, utillajes o un método de sujeción antes de realizar la primera prueba.
- Realice una etapa de corte con energía suficiente para eliminar las rebabas sin superar el radio de borde previsto.
- Realice una etapa de alisado o pulido con un material abrasivo más fino para conseguir que la superficie alcance el rango requerido.
- Verifique el radio de los bordes, la rugosidad superficial y las dimensiones en piezas representativas antes de procesar todo el lote.
El contacto entre piezas es una de las causas más comunes de acabados aeroespaciales no conformes. Cuando la pieza no puede tolerar el contacto, el proceso debe utilizar un separador, un utillaje específico, un soporte para acabado por arrastre o un sistema magnético, en lugar de limitarse a prolongar el tiempo de ciclo en una cuba.
Cualificación y verificación del proceso
Una vez que una prueba da buenos resultados, establezca la receta como definitiva. Registre el modelo de la máquina, la velocidad si es ajustable, el tipo y el lote del material abrasivo, el compuesto y su concentración, el caudal de agua, el peso de la carga, el tiempo de proceso y cualquier utillaje utilizado. Realice un lote de cualificación y mida los resultados especificados en el plano. En los trabajos aeroespaciales, el registro del proceso es tan importante como el resultado superficial, ya que permite reproducir el mismo resultado cuando cambia la máquina o el lote de material abrasivo. Si un cliente exige controles de proceso relacionados con AS9100 o Nadcap, la cualificación también puede requerir pruebas de inspección de primera pieza, registros de formación de los operarios y un intervalo de recualificación definido. Una única prueba satisfactoria no debe considerarse una aprobación para la producción. La prueba demuestra la viabilidad; la cualificación demuestra la repetibilidad.
| Registro | Por qué importa |
|---|---|
| Velocidad y tiempo de la máquina | Permite reproducir el nivel de energía |
| Tamaño, forma y lote del material abrasivo | Evita desviaciones en el corte o el acabado |
| Concentración del compuesto | Mantiene la limpieza y el control de la corrosión |
| Peso de la carga y proporción | Evita los daños por contacto |
| Método de medición | Compara los resultados sobre la misma base |
Limite la conclusión del ensayo al número de pieza, el material y las comprobaciones que se hayan realizado realmente. Antes de utilizar un suministro modificado, una máquina nueva o una aleación diferente, repita la cualificación pertinente en lugar de dar por hecho que los resultados anteriores siguen siendo válidos.
Planificar un ensayo de acabado para el sector aeroespacial
Una solicitud de ensayo clara reduce el tiempo dedicado a comparar equipos. Envíe el plano de la pieza, el grado del material, el estado actual de la superficie, la rugosidad objetivo o el radio del borde, el volumen anual y cualquier característica que no pueda modificarse. Indique también los procesos posteriores, como el chapado, el recubrimiento, la inspección por líquidos penetrantes o el granallado, ya que influyen en la selección de los medios y los compuestos. Mass Polishing puede utilizar esta información para recomendar una máquina, unos medios y un plan de ensayo para su evaluación. Póngase en contacto con Mass Polishing a través de la página de consultas de su sitio web e incluya estos datos.
Preguntas frecuentes
¿Qué acabado superficial se puede conseguir mediante el acabado en masa de componentes aeroespaciales?
El acabado en masa puede eliminar rebabas, suavizar aristas y reducir la rugosidad, pero el valor final de Ra depende del estado inicial, el material, los medios, el compuesto y el tiempo de proceso. Un ensayo con piezas representativas es la forma fiable de determinar el resultado que producirá el equipo seleccionado. No acepte afirmaciones sobre un valor Ra universal para una máquina. Solicite el procesamiento de muestras y un informe de medición antes de comprometerse con la producción.
¿Es aceptable el acabado vibratorio para componentes aeroespaciales?
El acabado vibratorio puede ser adecuado para el desbarbado general o para superficies de menor riesgo, especialmente cuando el coste y el tamaño del lote son factores importantes. Para bordes finos, radios precisos o características delicadas, pueden ser más apropiados los sistemas de disco centrífugo, tambor centrífugo, acabado por arrastre o acabado magnético. La decisión debe basarse en el plano de la pieza y en los requisitos relativos al estado de los bordes, no únicamente en el nombre del equipo.
¿Cómo se pueden evitar los daños por contacto entre piezas?
Utilice separadores en la cámara, utillajes específicos, proporciones de carga reducidas o un método de sujeción como el acabado por arrastre. El acabado magnético también puede llegar a los orificios internos sin hacer girar grandes piezas de trabajo en contacto unas con otras. La elección correcta depende de la geometría y de la ubicación de la superficie crítica.
¿Todos los componentes aeroespaciales requieren controles Nadcap o AS9100?
No. Los requisitos de calidad aplicables dependen del cliente, de la clasificación de la pieza y del pedido de compra. Algunas piezas requieren una cualificación completa del proceso, datos de primera pieza y una receta controlada. Otras solo necesitan una operación de desbarbado repetible. Confirme los requisitos exactos antes de finalizar la selección de la máquina o de los medios.
¿Qué información debo proporcionar para un ensayo de acabado?
Envíe el plano de la pieza, el grado del material, el estado actual de la superficie, el valor Ra objetivo o el radio del borde, el volumen anual y cualquier característica que no pueda modificarse. Indique también los procesos posteriores, como el chapado, el recubrimiento, la inspección por líquidos penetrantes o el granallado, ya que pueden influir en la selección de los medios y los compuestos.
Si está interesado, consulte estos artículos relacionados:
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits