
El superacabado isotrópico ISF es un proceso controlado de acabado en masa que modifica la textura superficial de una pieza mecanizada, no su geometría por diseño. El objetivo es una superficie fina y no direccional con picos de aspereza reducidos, producida mediante la combinación de medios adecuados, química, energía de la máquina y orientación de la pieza. Un número Ra bajo por sí solo no prueba el ISF. Si permanecen restos del plano de rectificado original, o si el proceso ha redondeado un borde crítico más allá de la tolerancia, la pieza ha sido suavizada, no superacabada isotrópicamente. Lograr el ISF, por tanto, comienza con una especificación funcional de la superficie, seguida de una ventana de proceso que pueda repetirlo sin dañar bordes, dimensiones o condición del material.
Cómo el superacabado isotrópico ISF cambia una superficie
Aquí se usa ISF como la abreviatura común de superacabado isotrópico. Isotrópico significa que la textura superficial no tiene una dirección fuerte. Las marcas de acabado son aleatorias en lugar de alineadas con una rueda de rectificado o un pase de mecanizado. El proceso no es un recubrimiento. No deposita una capa, ni oculta un defecto subsuperficial bajo una superficie brillante. Es un proceso de remoción controlada a nivel de aspereza, seguido de una superficie que puede soportar un patrón de contacto más uniforme.
La mayoría de las rutas de ISF son procesos de acabado en masa acelerados químicamente. La sustancia condiciona la superficie mientras los medios aplican energía mecánica y transportan la química por toda la pieza. La química no es un aditivo de pulido en suspensión que solo limpia los medios. Es parte del mecanismo de remoción. Los medios no son un abrasivo simple que raya la pieza más finamente. Transfieren energía a la superficie y alcanzan áreas que una herramienta fija no puede seguir.
Por lo tanto, una superficie verdadera de ISF es un resultado del sistema: química, medios, máquina, fijación y tiempo. Cambia uno y la superficie cambia. Por eso, un proveedor no puede cotizar un resultado de ISF solo con un modelo de máquina, y por eso un comprador debe solicitar toda la secuencia del proceso, no solo el Ra final.
Engranajes, rodamientos y componentes similares se discuten a menudo porque su función depende de la textura de contacto, no solo de la apariencia. Un diente de engranaje puede mostrar un Ra bajo en un informe mientras que la cara aún lleva un plano de rectificado. El borde y la raíz también pueden tener una exposición diferente del medio en comparación con la línea de paso.
Por qué la textura superficial importa más que un solo número Ra
Ra es útil porque es familiar y comparable, pero es un promedio. Dos superficies pueden tener el mismo Ra y comportarse de manera diferente. Una puede tener una textura superficial superficial y uniformemente distribuida. Otra puede tener algunos valles profundos y un plano de lay fuerte. Para una superficie funcional, el promedio es un punto de partida, no un criterio de liberación.
| Parámetro | Lo que ayuda a revelar | Límite cuando se usa solo |
|---|---|---|
| Ra | Rugosidad promedio del perfil en la longitud de evaluación | Dos superficies con el mismo Ra pueden tener diferentes alturas de picos y profundidades de valles |
| Rz | Altura máxima del perfil dentro de la longitud de muestreo | Sensibilidad a arañazos aislados y ubicación de la medición |
| Rsk | Balance de picos y valles alrededor de la línea media | Necesita una longitud de evaluación y un filtro definidos |
| Rku | Nitidez de la distribución del perfil | No muestra direccionalidad |
| Dirección de la textura | Si queda un lecho de rectificado | Un Ra bajo aún puede llevar un patrón direccional fuerte |
Los parámetros de perfil y los parámetros de área responden a preguntas diferentes. Ra y Rz del perfil se miden a lo largo de una traza. Los parámetros de área como Sa y Sz describen una superficie. El plan de inspección debe indicar qué sistema se usa, el corte y filtro, la longitud de evaluación y la ubicación en la pieza. Un número sin ese contexto es difícil de reproducir y fácil de malinterpretar.
La pregunta funcional es qué debe hacer la superficie. Una superficie de sellado puede necesitar una meseta con valles controlados para retener una película. Un contacto rodante puede necesitar eliminar picos sin crear una nueva concentración de tensiones en un borde. Una línea de recubrimiento o galvanizado puede necesitar una textura limpia y uniforme antes de la deposición. En cada caso, los criterios de aceptación deben reflejar la función, no un solo nivel de brillo.
Medios, Química y Energía de la Máquina en el proceso ISF
Medios y química están relacionados. Un medio fino y de alta densidad puede llevar energía a una raíz de diente, pero si el compuesto es demasiado agresivo, el mismo medio puede atacar los límites de grano o producir una superficie difusa y manchada. Un compuesto suave con medios gruesos puede solo mover la superficie sin eliminar los picos. La pregunta útil no es cuál medio es mejor en aislamiento. Es qué combinación produce la textura especificada en una condición de borde aceptable y ciclo de tiempo.
La selección de medios no es un ejercicio de catálogo: forma, tamaño, densidad y compuesto cambian todos el corte a nivel de asperidad. <cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits> explica cómo la elección abrasiva y los requisitos de la pieza deben coordinarse.
| Variable de control | Qué registrar | Efecto si se desvía |
|---|---|---|
| Carga de medios, tamaño y desgaste | Tipo de medio, mezcla de tamaños, volumen en bruto, condición de desgaste | Caída en la tasa de corte o cambios en el redondeo de bordes |
| Concentración del compuesto y pH | Producto, dosis, pH, temperatura | Los ataques de química afectan la superficie o el ciclo se detiene |
| Flujo de agua y filtración | Caudal, condición del filtro, agua de reposición | Los residuos redepositan y aumentan los defectos en la superficie |
| Energía de la máquina | Velocidad, amplitud, carga, orientación de la pieza | Los picos permanecen o los bordes se redondean demasiado |
| Cycle time | Inicio, parada, tiempo real de funcionamiento | El resultado se vuelve dependiente del tiempo, no de la especificación |
| Enjuagar y secar | Calidad del agua, tiempo de enjuague, temperatura de secado | Manchas, corrosión o residuos ocultan el acabado real |
La energía de la máquina es la tercera variable. Una plataforma de alta energía puede acortar el ciclo, pero también aumenta el riesgo de redondeo de bordes, alojamientos de medios y contacto entre piezas. Una plataforma suave puede proteger una pared delgada o una característica pulida, pero puede no mover los picos de aspereza dentro de un ciclo práctico. La configuración útil es la energía más baja que alcanza la especificación con un ciclo estable, no la energía más alta que la máquina puede ofrecer.
Ajustar la plataforma de acabado a la pieza
ISF es un proceso, no una categoría de máquina. La misma química y medios pueden producir resultados diferentes en un cuenco, un barril, un disco o una celda de arrastre porque el movimiento de los medios y la exposición de la pieza son diferentes.
| Plataforma | Acción de los medios | Buena opción para el desarrollo de ISF | Restricción principal |
|---|---|---|---|
| Tazón vibratorio o de cubo | Los medios a granel circulan contra las piezas | Piezas generales, lotes mezclados, volúmenes moderados | Superficies de línea de visión y contacto parte con parte |
| Cilindro centrífugo | Los barriles giran alrededor de una torreta a alta energía | Pequeñas piezas de precisión, ciclos cortos, alta energía | Control del volumen de fijación y del borde |
| Disco centrífugo | Disco giratorio impulsa una cama de medios | Refinamiento rápido de piezas pequeñas a medianas | Límites de espacio y tamaño de las piezas |
| Acabado de arrastre | Las piezas sujetas se arrastran a través del medio | Bordes controlados y geometría compleja | Fijaciones y tiempo de ciclo |
| Magnetic finishing | El campo magnético impulsa los pasadores | Agujeros internos y microcaracterísticas | Solo características pequeñas, no superficies amplias |
| Línea de acabado automatizada | El manejo, dosificación y transferencia están integrados | Producción repetible de alto volumen | Validación y complejidad en el manejo de materiales |
Una tolva vibratoria o cubeta suele ser la primera plataforma porque es accesible y puede ejecutar lotes mezclados. El medio circula a través de la tolva y contra las piezas, por lo que la superficie recibe muchos contactos aleatorios. La limitación es la cobertura. Características en huecos, agujeros profundos y contacto parte con parte pueden dejar la superficie no uniforme. Un resultado vibratorio que se ve bien en el exterior de una pieza puede no repetirse en un bolsillo ciego.

Las máquinas de barril centrífugo usan barriles montados en una torreta. Los barriles giran alrededor del centro de la torreta mientras también giran sobre sus propios ejes, por lo que la carga de medio cambia de dirección repetidamente. Esa acción de alta energía puede alcanzar rápidamente piezas de precisión pequeñas, pero también hace que el volumen de fijación y el control de bordes sean más importantes. Un barril demasiado lleno, o una pieza que puede moverse dentro del barril, puede producir una cobertura inconsistente.
Un barril de alta energía cambia la fuerza disponible en la superficie de la pieza, pero el resultado aún depende del medio, el compuesto y el diseño del fijador. <What Are the Characteristics of a Acabado en barril centrífugo Página de máquinas> cubre las características que importan al comparar equipos de acabado de barril.
El acabado por arrastre sujeta cada pieza en un soporte y la mueve a través de un lecho de medio. La pinza controla el ángulo y la profundidad de enganche, lo cual es útil cuando se necesita una forma de borde controlada en un diente de engranaje, filo de cuchilla o instrumento quirúrgico en lugar de una superficie de lote en tambor. La compensación es el costo del fijador y el tiempo de ciclo. Una celda de arrastre no es la primera opción para un lote mixto de bajo volumen.
El acabado por arrastre con fijación a la pieza se elige a menudo cuando se debe controlar la forma del borde y el acabado superficial al mismo tiempo. <What Is a Drag Finishing Machine> cubre el tipo de máquina y su papel en el acabado de precisión.
El acabado magnético utiliza un campo magnético rotatorio para mover pequeños pasadores de acero inoxidable. Puede alcanzar agujeros internos y características estrechas en las que no puede entrar un lecho de medios en masa. El límite es la escala. Los pasadores refinan áreas pequeñas, no un flanco de engranaje amplio, y el proceso necesita una comprobación de compatibilidad para el material y la geometría de la pieza.
Una secuencia práctica de desarrollo del proceso ISF
-
Defina la superficie funcional y los límites no negociables. Escriba la aceptación en Ra, Rz, dirección de textura, radio de borde, remoción de material permitida y ubicación de inspección. Un acabado espejo no es una especificación.
-
Caracterice la pieza entrante. Registre la aleación, tratamiento térmico, dureza, dirección previa de mecanizado o rectificado, condición de rebabas, historia de esfuerzos residuales si está disponible y condición de limpieza. La misma aleación de dos proveedores puede comportarse de manera diferente si difiere el tratamiento térmico o la condición superficial.
-
Seleccione la plataforma por geometría, no por hábito. Use la tabla de plataformas arriba. Para características internas, el acabado magnético puede ser la única forma de alcanzar el área, pero no refinará un flanco amplio. Para piezas críticas en los bordes, el acabado por arrastre ofrece más control que un cuenco abierto.
-
Configure los medios y el compuesto como un sistema. Elija el tamaño y forma del medio para el acceso, la densidad para la energía y el compuesto para la química. Realice una pequeña prueba que mida tanto la tasa de corte como el cambio en el borde. Un corte rápido que redondea un borde crítico no es una victoria del proceso.
-
Controle la energía y carga de la máquina. Registre la velocidad, amplitud, relación de carga y orientación de la pieza. Una mayor energía puede acortar el ciclo, pero también aumenta el riesgo de redondeo del borde, contacto entre piezas y alojamiento del medio.
-
Establezca el enjuague, secado y protección contra la corrosión. El compuesto residual puede manchar o corroer una superficie fresca. El paso de enjuague y secado es parte del resultado superficial, no un detalle de mantenimiento.
-
Realice una prueba diseñada y mida antes y después. Use cupones y piezas de producción en el peor caso. Mida en las mismas ubicaciones antes y después, inspeccione los bordes, verifique dimensiones y fotografíe la superficie con la misma magnificación. No compare un cupón con una geometría de pieza diferente.
-
Escale con control del proceso. Bloquee la carga de medios, la dosis de compuesto, el flujo de agua, el tiempo de ciclo y el programa de mantenimiento. Re-qualifique después de un cambio de medio, cambio de química o revisión de la máquina.
En Mass Polishing, el desarrollo del proceso comienza desde el material de la pieza, la geometría y el requisito final, y luego combina la máquina, los medios y el compuesto con esa combinación. La primera prueba es un ejercicio de medición. El resultado debe juzgarse en superficie, borde y dimensión en conjunto.
Cómo calificar el ISF sin sobrevalorar el resultado
La calificación no es un informe de prueba único. Comience con un plan de inspección que nombre el instrumento, el corte, el filtro, la longitud de evaluación, el número de trazas y la ubicación en la pieza. Si el dibujo requiere Ra, mida Ra. Si la función depende de la altura del pico, también mida Rz o un parámetro de altura areal. Si el borde es crítico, mida el radio del borde e inspecciónelo visualmente con la misma magnificación antes y después.
Realice la prueba en la geometría de peor caso, no solo en un cupón plano. Un cupón puede mostrar que la química y los medios pueden refinar una superficie. No muestra que los mismos medios alcancen la raíz de un diente, un agujero cruzado o una frontera de enmascaramiento. La cobertura es un ítem de aceptación separado.
Verifique la repetibilidad a lo largo de la vida de los medios o del baño. Un proceso que funciona con medios frescos y compuesto fresco pero que se desvía al final de la carga no es un proceso de producción. Registre la condición de inicio y fin, y luego establezca una regla de cambio o recarga de medios que mantenga el resultado dentro de la ventana.
Mantenga clara la frontera. Los datos del proveedor apoyan una prueba, pero no se transfieren automáticamente a una aleación diferente, tratamiento térmico o geometría de pieza. Un resultado de cupón no autoriza una pieza de producción compleja. Para trabajos regulados, el propietario de la pieza y sus aprobaciones siguen siendo responsables. El proceso de acabado debe ajustarse al dibujo aprobado y al sistema de calidad, no reemplazarlos.
Si la superficie parece mejor pero el borde está fuera de tolerancia, el proceso no está calificado. Si el borde es correcto pero la superficie aún presenta un acabado direccional, el proceso no es ISF. Ambas condiciones deben aprobarse.
Dónde encaja el ISF en la producción y dónde no
ISF encaja donde la textura superficial es parte de la función. Los flancos de engranajes, superficies de rodamientos, ejes, asientos de válvula y componentes mecánicos de precisión son candidatos comunes porque el contacto, la fricción, el sellado o la adhesión del recubrimiento dependen de la superficie. Las piezas impulsadas por apariencia también pueden beneficiarse, pero un brillo cosmético es una justificación más débil que un requisito funcional.
ISF no encaja en todas las piezas. Los agujeros ciegos profundos y los canales internos pueden no recibir exposición uniforme al medio. Los bordes delgados que no pueden ser redondeados pueden estar fuera de la ventana del proceso. Las piezas grandes pueden superar la capacidad de la plataforma. Las piezas de bajo volumen con fijaciones complejas pueden tener un costo de fijación mayor del que justifica el beneficio superficial. Las aleaciones reactivas y los ensamblajes con superficies enmascaradas necesitan una revisión de química y enmascarado antes de una prueba.
El costo tiene varios factores: tiempo de ciclo, consumo de medio, compuesto, fijaciones, inspección y tratamiento de aguas residuales. Un ciclo rápido y agresivo puede parecer eficiente hasta que el retrabajo de bordes o la clasificación borran la ganancia. Un ciclo más lento y controlado puede ser la opción de menor costo cuando la pieza es cara y el borde es crítico.
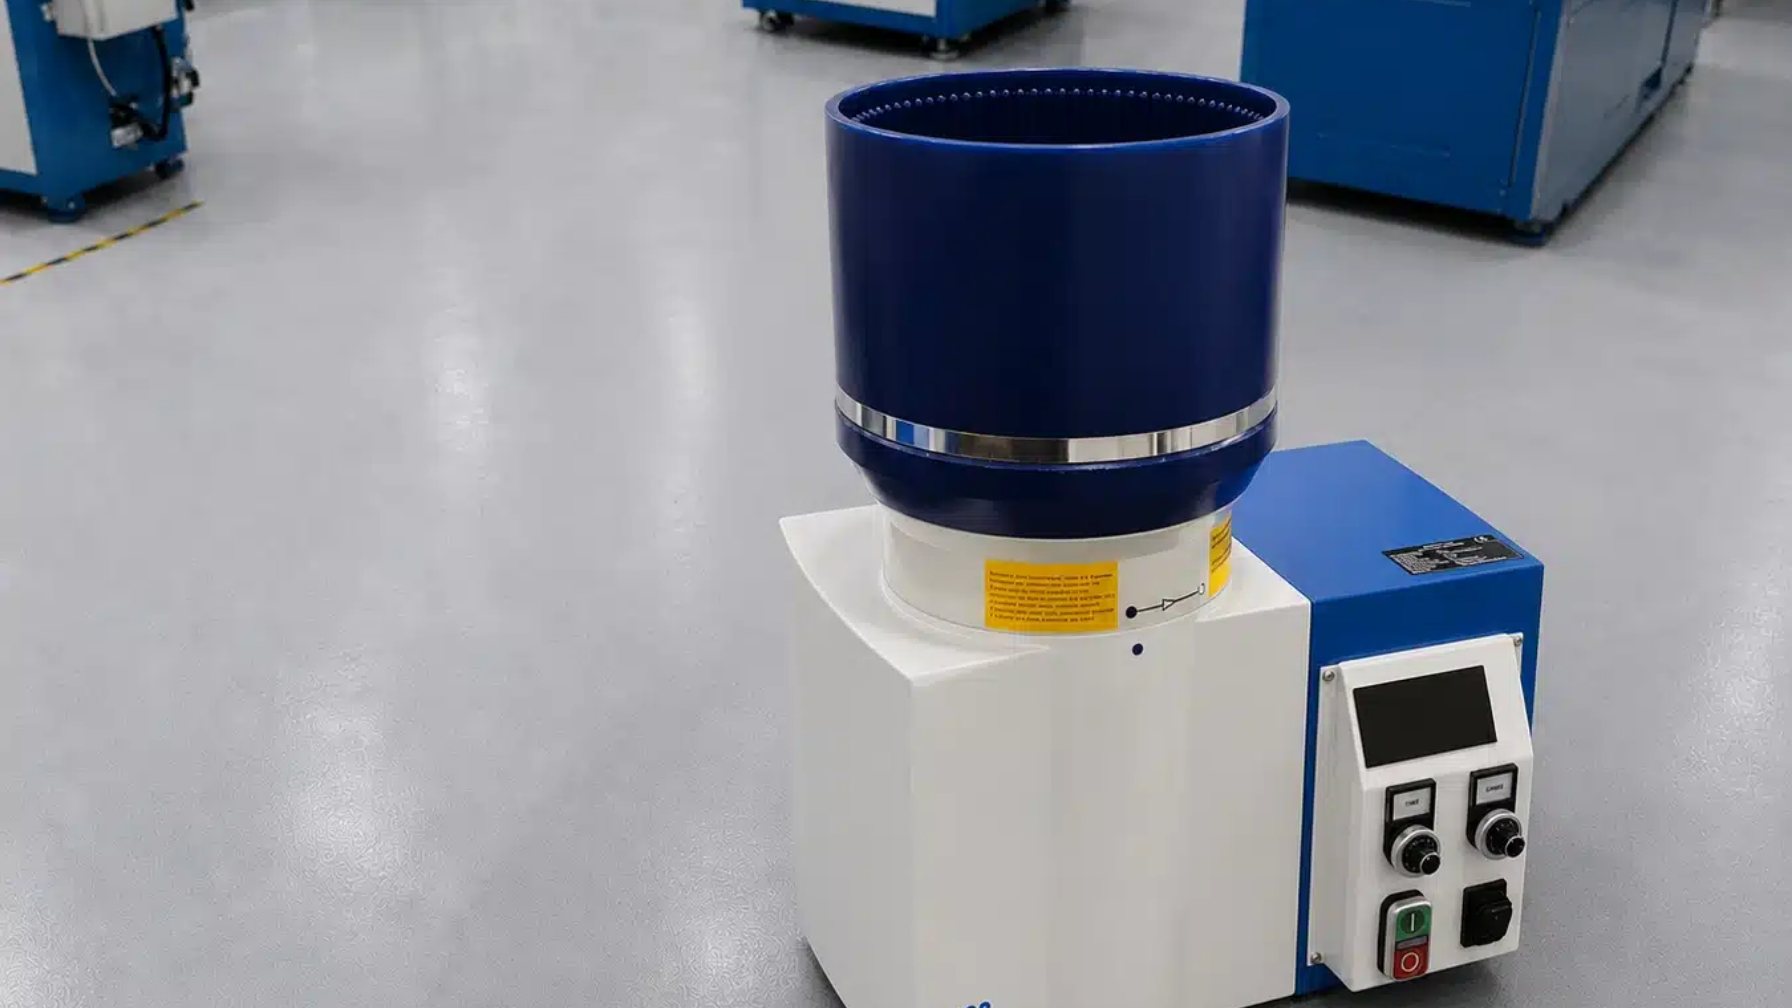
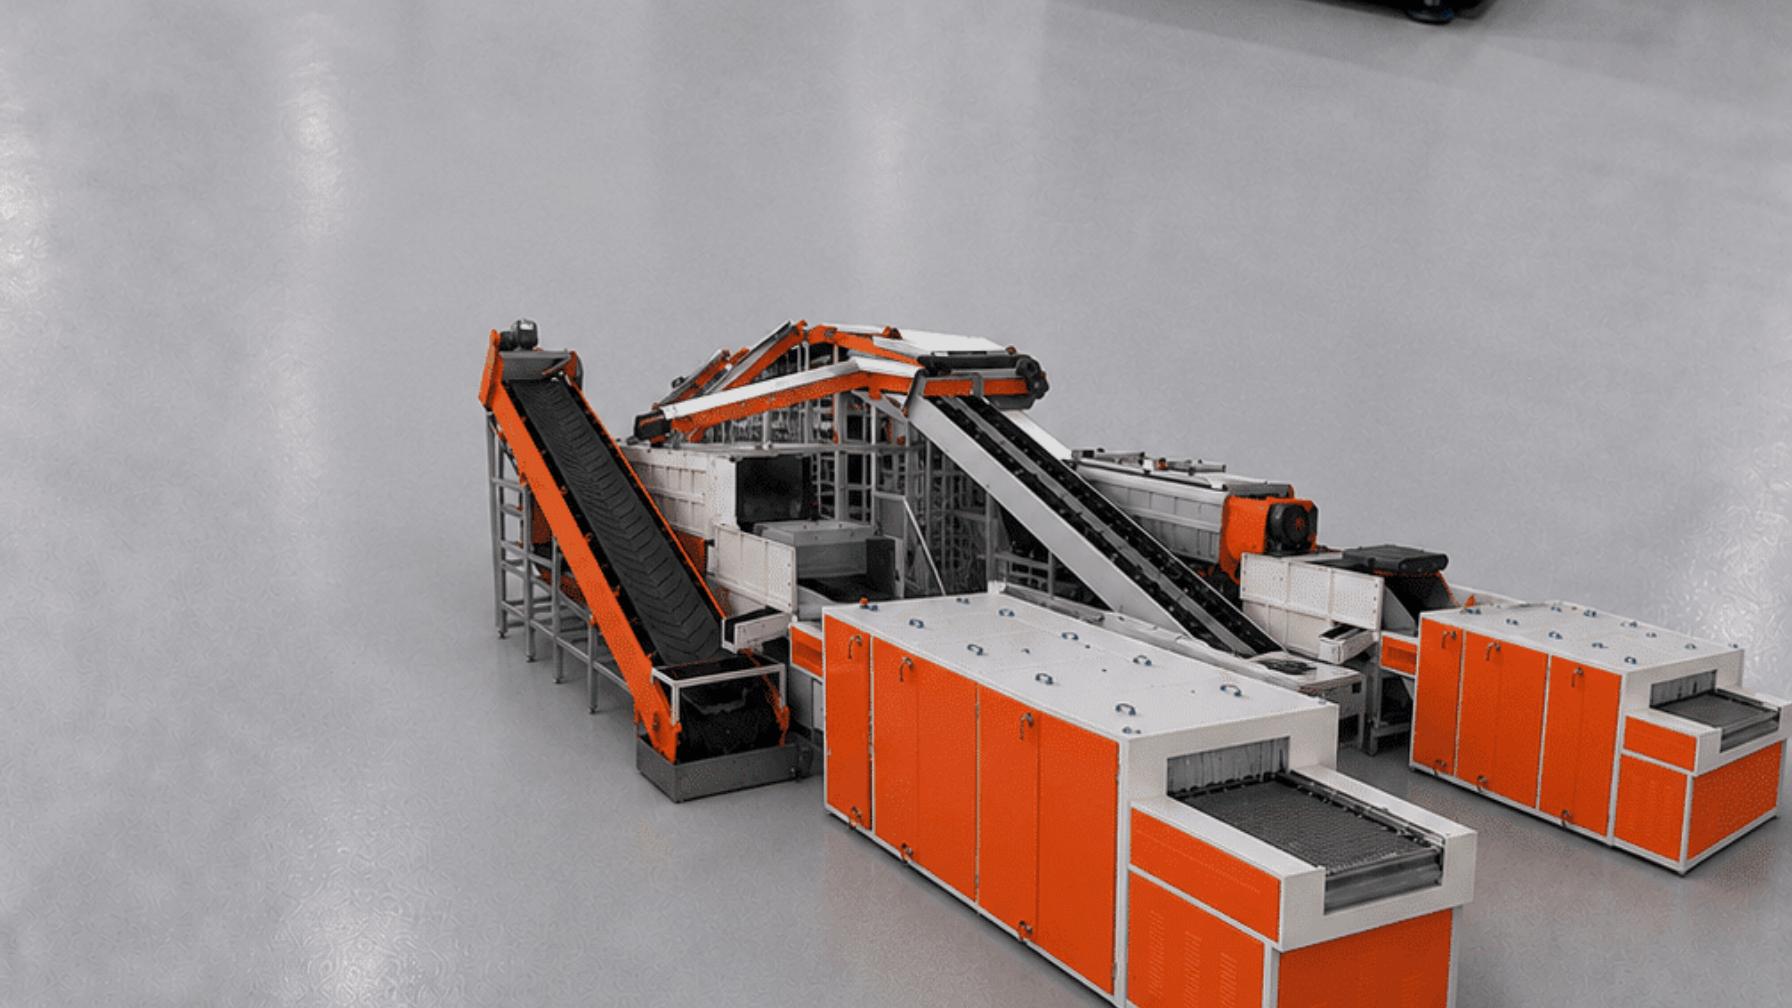
La integración en producción añade otra capa. La carga y descarga manual pueden hacer que un proceso estable sea inestable porque la orientación de la pieza y la carga cambian de ciclo en ciclo. Una línea automatizada puede reducir esa variación, pero también requiere un plan claro de manejo, un plan de gestión del medio y un plan de validación.
Envía la pieza y la superficie objetivo para revisión
Envía el dibujo de la pieza, aleación y tratamiento térmico, Ra y Rz de entrada, superficie funcional objetivo, bordes críticos, remoción de material permitida, requisitos de enmascarado y método de inspección que utilizarás. El equipo de Mass Polishing puede revisar la pieza, proponer una secuencia de prueba y reportar el resultado medido en función de esos criterios. Usa el correo electrónico o número de teléfono publicado en masspolishing.com para que la primera respuesta sea técnica en lugar de una solicitud de información básica.
Preguntas frecuentes
¿Es ISF lo mismo que pulido?
No. El pulido es una operación de apariencia amplia y dirigida. ISF es un cambio de textura controlado con un objetivo funcional. Una pieza pulida aún puede tener un acabado direccional. Una pieza superacabada tiene una textura fina y no direccional y una condición de borde controlada, verificada mediante medición. Si un proveedor solo muestra una foto brillante, pide los parámetros de superficie, la ubicación de la inspección y los datos antes y después.
¿ISF elimina suficiente material para cambiar dimensiones?
ISF elimina material a nivel de asperidades, por lo que la dimensión nominal no es el objetivo. Pero el redondeo de bordes, la remoción de superficie y el cambio dimensional local pueden ocurrir, especialmente con alta energía o ciclos largos. El dibujo debe indicar la remoción de material permitida y los bordes críticos. Inspecciona antes y después en las mismas ubicaciones. Si el proceso no puede mantener esos límites, no está calificado para esa pieza, incluso si la superficie parece mejor.
¿Qué piezas son adecuadas para ISF?
Las piezas con superficies funcionales accesibles y un requisito impulsado por textura son los candidatos habituales: flancos de engranajes, superficies de rodamientos, ejes, componentes de válvula y piezas mecánicas de precisión. Las piezas con agujeros ciegos profundos, canales internos, bordes frágiles o requisitos de enmascarado necesitan primero una revisión de la plataforma y las fijaciones. Las aleaciones blandas y las químicas reactivas también requieren pruebas de compatibilidad. La idoneidad es una cuestión de cobertura y tolerancia, no solo del nombre del material.
¿Cómo se valida un proceso de ISF?
Escribe un plan de inspección antes de la prueba: instrumento, corte, filtro, longitud de evaluación, número de trazas, ubicaciones, medición de bordes y remoción de material permitida. Realiza cupones y piezas en el peor caso, compara antes y después, y repite durante la vida útil del medio o baño. Conserva los datos del proveedor como evidencia de respaldo, no como sustituto de la aprobación específica de la pieza. Un proceso está validado solo cuando cumple con el dibujo y el requisito funcional en toda la ventana de producción.
Si está interesado, consulte estos artículos relacionados:
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits