
El desbarbado de precisión y la rotura de aristas para piezas aeroespaciales cubre dos requisitos que generalmente están escritos como uno solo: eliminar la rebaba que una herramienta de corte dejó en el borde y producir la condición de la arista que especifica el dibujo. El primero es una comprobación de limpieza. El segundo es un requisito dimensional y de superficie, medido como cualquier otra llamada de atención, y es donde a menudo comienza el retrabajo. Una pieza puede pasar una inspección visual de rebabas y aún así fallar en su especificación de arista, porque una arista lijada a mano que parece limpia puede estar subquebrada en un lugar y doblada en otro. Lo que sigue trata sobre cómo se define el requisito, qué proceso puede cumplirlo y cómo demostrar el proceso antes de que se aplique en piezas de producción.
Lo que realmente pide un dibujo aeroespacial en la arista
Las aristas mecanizadas llegan con rebaba porque la última pasada no corta limpiamente a través de la esquina. La herramienta empuja un labio delgado de material delante de ella, y ese labio permanece adherido. La cantidad que permanece adherida depende de la aleación, la geometría de la herramienta, la velocidad de avance y qué tan afilada estaba la herramienta en la última parte del proceso. Una operación de desbarbado elimina ese labio. No produce automáticamente una arista controlada.
Los dibujos describen el estado final requerido de maneras que llevan criterios de aceptación muy diferentes:
- “Quebrar aristas afiladas” expresa una intención, no una medición. Dos inspectores pueden mirar la misma pieza y estar en desacuerdo.
- Un radio especificado, por ejemplo de 0.2 a 0.4 mm, es una llamada de atención medible y requiere un método de medición acordado de antemano.
- “Libre de rebabas” suele ser un criterio visual o táctil, y no dice nada sobre el radio.
- Una nota general que remite a una especificación de proceso del cliente remite a un documento que la tienda puede no haber leído.
La diferencia importa porque las tres condiciones pueden existir independientemente. Una arista puede estar libre de rebabas y aún así estar fuera de la llamada de atención del radio. Una arista puede tener el radio correcto y aún así mantener un labio de metal doblado en la esquina, que es lo que sucede cuando se usa un paso de bruñido donde se necesitaba un paso de corte. Una arista también puede parecer aceptable en el banco de trabajo y fallar en el recubrimiento, porque una esquina que ha sido doblada presenta una superficie diferente a la línea de pretratamiento que una esquina que ha sido recortada.
Antes de elegir un proceso, establece por escrito cuatro cosas: el valor del radio o chaflán con su tolerancia, el método de medición que acepta el cliente, las superficies que están excluidas (roscas, caras de sellos, asientos de rodamientos, aristas de referencia), y si el requisito se aplica a cada arista de la pieza o solo a las aristas nombradas en el dibujo. Ese último punto causa más desacuerdos que el valor del radio en sí, porque una nota general es fácil de interpretar de manera diferente en una pieza con doscientos bordes.
Por qué las aristas aeroespaciales se comportan de manera diferente a las piezas comerciales
El comportamiento del material impulsa la mayor parte de la diferencia. El aluminio se deforma en lugar de cortar bajo presión ligera, por lo que una rebaba puede doblarse hacia adelante y hacia atrás en lugar de eliminarse, y las aleaciones blandas marcan fácilmente cuando la presión del medio no es uniforme. El titanio se endurece en la superficie, y la capa que deja la herramienta no es la misma que el metal base, por lo que un paso de acabado que solo pule puede dejar un labio endurecido en su lugar. Las aleaciones a base de níquel como Inconel son abrasivas y se endurecen rápidamente, lo que acorta la vida útil del medio y cambia la tasa de corte a medida que la carga se desgasta.
El titanio es una de las aleaciones donde la secuencia de acabado importa más que la presión de acabado. <Cómo pulir piezas de titanio: una guía paso a paso> cubre un enfoque paso a paso para pulir piezas de titanio.
La geometría añade un segundo conjunto de problemas. Paredes delgadas y secciones largas sin soporte se flexionan bajo carga del medio, y una pieza que vibra en un recipiente está siendo terminada en condiciones que nadie especificó. Las intersecciones internas, los orificios cruzados y las ranuras crean rebabas que el medio suelto no siempre puede alcanzar, y las mismas características atrapan medio que luego debe ser localizado y eliminado. En una pieza comercial, una partícula de medio atrapada es una inconveniencia. En una pieza que entra en un ensamblaje con un requisito de limpieza, es una no conformidad.
El valor cambia el cálculo del riesgo. Cuando una pieza representa una gran parte del costo del ensamblaje terminado, un proceso que generalmente mantiene la arista pero ocasionalmente sobrequiebra una esquina es un mal intercambio, incluso si su ciclo promedio es más rápido. Por eso los procesos basados en fijaciones permanecen en trabajos aeroespaciales a pesar de un menor rendimiento.
También está la cuestión de qué hace el paso de acabado a la superficie que hereda. El acabado masivo elimina material en la arista y, en menor medida, en toda la superficie. Donde el proceso de mecanizado fue calificado con una condición de superficie específica, el paso de acabado debe ajustarse dentro de esa calificación en lugar de aplicarse posteriormente como una operación cosmética.
Ajustar el proceso de acabado a la pieza
Seis familias de procesos cubren la mayoría del trabajo en los bordes aeroespaciales. Diferencian en cómo el medio llega al borde, cuánto control tiene el operador sobre el radio y qué puede salir mal.
| Proceso | Cómo el medio llega al borde | Característica del borde | Vigilar por |
|---|---|---|---|
| Copa vibratoria, series SW y SWS | Piezas sueltas y medio en una copa revestida de poliuretano | Eliminación general de rebabas con un radio mezclado, control moderado | Contacto pieza con pieza, medio alojado en agujeros |
| Disco centrífugo, series ED y CF | Medio y piezas presionados contra la pared de un disco giratorio | Corte rápido, radio establecido por el tamaño del medio y el espacio | Bordes delgados sobre rotos, difuminado en aleaciones blandas |
| Barrel centrífugo, serie EB | Cuatro barriles en un torreta giratoria | Ciclos cortos, radio uniforme, acabado fino posible | Límite de tamaño del barril, carga y descarga manual |
| Acabado por arrastre, serie DF | Cada pieza sujeta en un soporte y arrastrada a través del tambor | Control del borde por pieza, bordes de entrada protegidos | Costo del soporte por número de pieza, menor rendimiento |
| Acabado magnético, serie MF | Pasadores de acero impulsados por un campo magnético | Alcanza agujeros, ranuras e intersecciones, medios sueltos, fallos en la eliminación | Solo características pequeñas, límites de tamaño del pasador |
| Canal vibratorio, serie TV | Piezas largas o grandes en una tina vibratoria en forma de U | Tratamiento suave de bordes largos | Ciclo lento, control limitado del radio |
Machine – Deburring & Separation)
La elección generalmente sigue el criterio de aceptación en lugar del tamaño de la pieza. Si el dibujo especifica un radio con tolerancia en una pieza de valor alto, el proceso debe mantener ese radio de forma repetible, lo que apunta a un método basado en fijaciones o a un proceso en un barril de alta energía con una receta fija. Si el requisito es eliminar rebabas en una pieza pequeña de alto volumen bajo una nota general, una máquina de cuenco o disco suele ser más económica, y la dispersión del radio en todo el lote importa menos.
Las combinaciones son comunes y a menudo mejores que un solo paso. Un corte grueso en un cuenco vibratorio elimina la mayor parte de la rebaba y suaviza el borde, luego una pasada de alta energía más corta o un arrastre lleva el radio dentro de la ventana y mejora la superficie. Dividir el trabajo permite que cada paso funcione con medios adecuados a su tarea en lugar de comprometerse con un medio que realiza ambas tareas de manera deficiente.
Proceso)
Los procesos de alta energía justifican su lugar donde el tiempo de ciclo es la restricción. La especificación publicada para la serie ED indica que estas máquinas entregan de 10 a 15 veces la fuerza de un sistema vibratorio convencional. Esa cifra describe la fuerza de trabajo en la pared del cuenco, no un resultado en el borde: el radio aún proviene del tamaño del medio, la condición del medio y el tiempo en la máquina, y un proceso de alta fuerza con el medio equivocado sobreprocesará una arista delgada más rápido que uno suave.
Machine – High Energy Deburring)
La capacidad del barril establece un límite práctico que es fácil de pasar por alto. El EB 240, por ejemplo, funciona con cuatro barriles de 60 L a hasta 105 rpm en un motor de 11 kW, y el EB 320 funciona con cuatro barriles de 80 L a hasta 90 rpm. Esos rangos son adecuados para soportes, sujetadores y componentes pequeños mecanizados. Una sección estructural larga no encaja, y forzarla en un barril con menos piezas para llenar el volumen cambia la proporción pieza-medio y, por lo tanto, el resultado.
Las máquinas de barril a menudo se juzgan solo por el tiempo de ciclo, cuando la pregunta más útil es qué hace el barril en el borde a lo largo de un lote.What Are the Characteristics of a Acabado en barril centrífugo Página de máquinas> cubre las características que diferencian el acabado en barril centrífugo de otros métodos de acabado en masa.
Donde el acabado en masa no puede llegar, hay que decirlo desde el principio. Una rebaba en la intersección de dos orificios transversales en un agujero profundo puede necesitar un proceso de flujo dirigido, un método basado en pasadores, o un toque manual que luego se controla mediante un estándar escrito. Planificar esa operación secundaria es más barato que descubrirla durante la inspección del primer artículo.
Elecciones de medios y compuestos que establecen el radio del borde
Un proceso con medios sueltos produce el radio del borde mediante muchos contactos pequeños. El techo práctico del radio lo establece el mayor contacto de medio que puede alcanzar físicamente el borde, lo que hace que el tamaño del medio sea la primera decisión y el material del medio la segunda. Los medios gruesos cortan rápidamente y dejan un radio más grande y menos controlado. Los medios finos siguen más de cerca el borde y producen un radio más pequeño con una mejor superficie, a costa del tiempo de ciclo.
| Clase de medio | Acción en el borde | Aplicaciones aeroespaciales habituales | Límite |
|---|---|---|---|
| Cerámica gruesa, TC a UC | Corta rápido y establece un radio mayor | Desbarbado después del fresado, mezcla de radios | Superficie mate, el radio puede sobrepasar en bordes delgados |
| Cerámica fina, P y DP | Combina y aclara con corte suave | Condición final de borde y superficie | Más lento, menor remoción de material |
| Plástico, V a Z1 | Corte suave en aleaciones blandas | Aluminio y piezas de paredes delgadas | Desgaste más rápido, menor control del radio |
| Esferas y pasadores de acero | Pulido por flujo plástico, no por corte | Aclarado antes del recubrimiento | No puede eliminar una rebaba, puede doblarla |
| Porcelana y zirconia | Pulido fino con desgaste insignificante | Características de precisión pequeñas | No tiene capacidad de desbarbado |
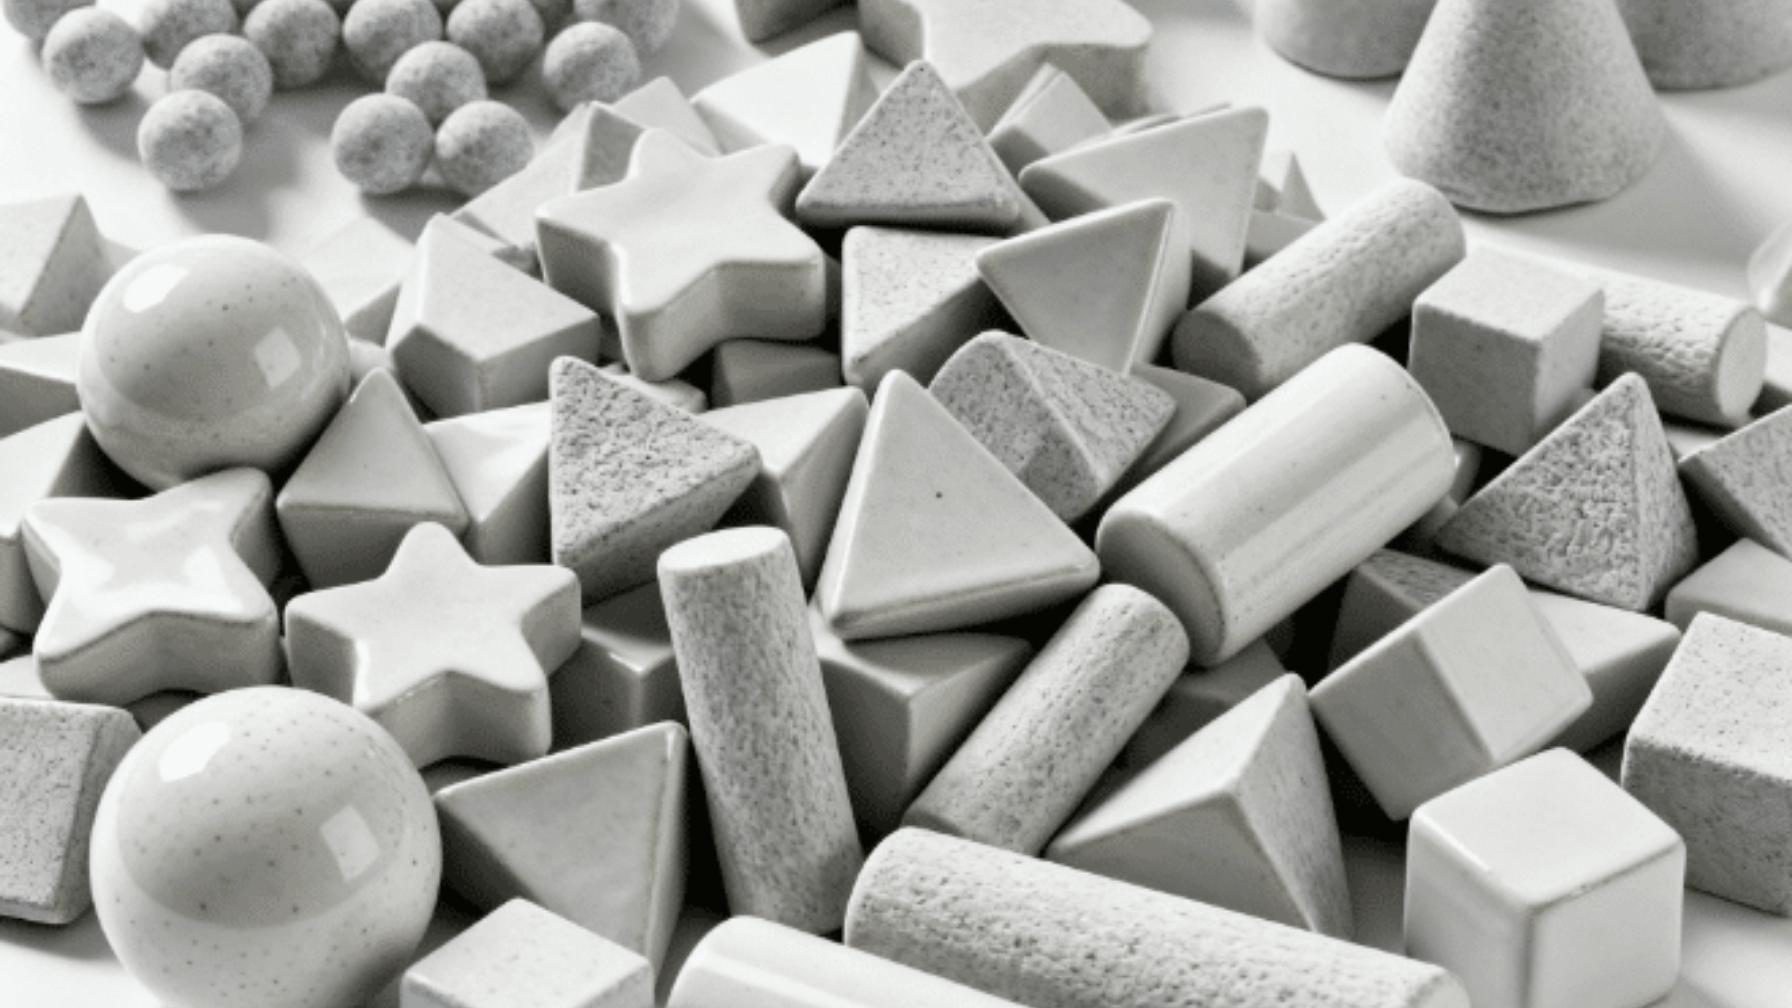
La forma importa tanto como el tamaño. Las formas triangulares y de estrella triángulo presentan un punto en el borde y cortan más rápido; los cilindros y bolas ruedan a lo largo del borde y se mezclan de manera más uniforme. El medio también tiene que entrar y salir de cada característica que toca. Si el medio puede entrar en una ranura pero no puede girar dentro de ella, se alojará, y la pieza será rechazada en la inspección por una razón que no tiene que ver con el borde.
La condición del medio es una variable del proceso, no un detalle consumible. A medida que el medio cerámico se desgasta, se vuelve más pequeño y ligero, la tasa de corte disminuye, y el radio producido por un tiempo de ciclo fijo se desvía. Una carga que producía un radio dentro del rango cuando era nueva, ya no lo hará después de varias cientos de horas. Por eso, el plan de control necesita una regla para recargar el medio y una pantalla para detectar medios de tamaño insuficiente, y por qué una receta copiada de otro taller rara vez se transfiere sin ajustes.
El compuesto lleva el material removido y mantiene la media cortando en lugar de cargarse. Muy poco compuesto permite que las partículas finas se acumulen en la media y manchen la pieza, y un pH incorrecto puede atacar la aleación o dejar un residuo que interfiere con la siguiente operación. En aluminio, un compuesto que no está ajustado a la aleación puede dejar una superficie oscura que debe ser eliminada antes del recubrimiento.
El titanio merece un manejo separado. Se atasca, se endurece por trabajo, y es sensible a la contaminación adquirida de otras aleaciones, por lo que muchas tiendas mantienen una carga de medio dedicada y un compuesto dedicado para trabajos con titanio en lugar de compartir un recipiente con piezas de acero. Cuando se requiere un acabado brillante después de establecer el borde, una pasta fina ajustada a la aleación realiza el último paso; por ejemplo, el AM 99 está formulado para aleaciones de titanio.
Una Secuencia de Desarrollo de Procesos que Puedes Auditar
Una receta de acabado que funciona en un lote y no en el siguiente generalmente omitió una etapa. La secuencia a continuación está escrita para que cada paso produzca un registro que otra persona pueda verificar.
- Fije el requisito por escrito. Registre el valor del radio y la tolerancia, el método de medición, las superficies excluidas y la autoridad de aceptación. Requerido.
- Construya un cupón que coincida con la característica más deficiente. Mismo material, misma operación de mecanizado, mismo orificio cruzado o pared delgada. Una barra de prueba plana no predecirá lo que sucede en una intersección. Requerido.
- Registre la condición de entrada. Altura de rebaba bajo magnificación, apariencia del borde, rugosidad superficial donde la especificación lo indica, y el refrigerante o aceite presente en las piezas. Sin esta línea base, la prueba no puede mostrar qué cambió. Requerido.
- Estabilice la química antes de cambiar la geometría. Realice las primeras pruebas con un compuesto y una concentración, y varíe la media y el tiempo en su lugar. Cambiar el compuesto y la media juntos produce un resultado que nadie puede reproducir. Requerido.
- Realice una matriz, no un solo punto. Tres tamaños de media o niveles de agresividad contra tres tiempos de ciclo ofrecen nueve puntos de datos y una dirección de cambio. Una prueba da un resultado sin tendencia detrás. Requerido.
- Mida con el método acordado, en varios bordes. Una medición en un borde de una pieza no es un estudio de capacidad. Requerido.
- Escriba el plan de control mientras la prueba aún está fresca. Tiempo de ciclo, carga de media y recarga, dosis de compuesto, intervalo de cribado, y la verificación que activa la reinscripción. Requerido.
- Agregue una prueba basada en un soporte solo donde el proceso suelto no pueda mantener la ventana. Opcional, y generalmente el último costo en agregar.
Una prueba con cupón demuestra que esta aleación, esta característica, esta carga de media y este ciclo produjeron ese resultado medido. No prueba que la misma configuración se mantenga cuando la media está desgastada, cuando cambia el lote de aleación, cuando la característica está en una cara diferente de la pieza, o cuando la máquina está cargada con una proporción diferente de pieza a media. Esas son condiciones separadas y cada una necesita su propia verificación.
Un resultado de prueba solo es tan útil como las condiciones registradas a su alrededor. <Key to the Success of Finishing Process> cubre los factores del proceso que deciden si un resultado de acabado se repite en producción.
Mantenga el cupón de calificación como referencia física y fotografíe los bordes con magnificación. Cuando una duda regresa seis meses después, un número de medición sin una muestra retenida es difícil de defender.
Por qué la Calidad del Borde se Desvía y Dónde Buscar Primero
La desviación es normal. La media se desgasta, la concentración del compuesto se mueve a medida que el agua se evapora y la arrastre elimina la química, y las piezas que se colocan nunca son idénticas a las que establecieron la receta. Lo que diferencia un proceso controlado de uno no controlado es si la desviación se detecta antes de que las piezas se envíen.
| Síntoma | Causa probable | Primera comprobación |
|---|---|---|
| El radio crece durante una producción | Medios desgastados pequeños, carga baja | Filtra la carga y compara el tamaño del medio con la muestra de calificación |
| Esquinas sobrerotas al azar | Contacto parte con parte, atascos de piezas | Verifica la relación de carga y cómo se mueven las piezas en la tolva |
| Bisel permanece en un orificio transversal | El medio no puede entrar en la intersección | Compara el tamaño del medio con el diámetro del agujero, prueba una forma más pequeña |
| Las medidas del borde están fuera de tolerancia pero parecen pulidas | Metal doblado en lugar de cortado | Revisa el tipo de medio y la dosis del compuesto para ese paso |
| Manchas después de un proceso húmedo | Residuo de compuesto o secado lento | Verifica la concentración, la calidad del enjuague y el tiempo de secado |
Trata la columna central como una hipótesis hasta que la revisión la confirme. Cambiar tres variables a la vez generalmente hará que el síntoma desaparezca por un turno y vuelva sin explicación, lo cual es peor que el problema original porque el proceso ahora está sin documentación.
Donde una revisión no puede decidir entre dos causas, aisla una variable en un pequeño lote en lugar de en la orden de producción. Una producción de veinte piezas que resuelva la duda cuesta menos que un lote rechazado.
Qué registrar y qué enviar con tus muestras
Los dibujos por sí solos rara vez resuelven la cuestión de si un proceso mantendrá el filo. La información que se necesita realmente para una evaluación de acabado es la siguiente, y la mayor parte proviene de documentos que la tienda ya posee.
| Campo | Qué enviar | Por qué importa |
|---|---|---|
| Aleación y temple | Especificación del material y condición de tratamiento térmico | Compatibilidad de medios y compuestos y la tasa de corte |
| Llamado al filo | La nota exacta con valor y tolerancia | “Quebrar bordes afilados” no puede ser medido ni aceptado |
| Método de medición | El instrumento o calibre que acepta el cliente | Un proceso probado en un instrumento diferente no está probado |
| Superficies excluidas | Hilos, caras de sellado, asientos de rodamientos, bordes de referencia | Previene que un filo correcto dañe una superficie funcional |
| Condición de entrada | Método de mecanizado, tamaño de rebaba, residuo de refrigerante | Explica la rebaba que el proceso debe eliminar |
| Volumen y tamaño de la pieza | Cantidad mensual, dimensiones más grandes y más pequeñas | Impulsa la elección de la máquina y la carga |
Enviar piezas que representen el peor caso: el orificio transversal más pequeño, la pared más delgada, el filo más cercano a una cara de sellado. Una muestra de piezas convenientes producirá un resultado conveniente que no sobrevivirá a la primera orden difícil.
Enviar piezas de muestra y obtener un resultado medido del radio de la arista
La forma más rápida de determinar si un proceso de acabado en masa puede mantener la llamada de arista de su pieza es ejecutar sus propias piezas. Envíe de cinco a veinte piezas que incluyan la característica más problemática del dibujo, con la aleación y el temple, la llamada de arista y su tolerancia, el método de medición que acepta su cliente, las superficies que no deben ser tocadas, la condición de rebaba que sale de la máquina y el volumen mensual. El Pulido en Masa las procesará en la máquina y la combinación de medios correspondiente y reportará el radio de la arista medido y la condición de la superficie, por lo que la decisión se basa en un resultado en lugar de una estimación. Dennis y el equipo de proceso se encargan de la evaluación de muestras, y puede contactarlos a través del formulario de contacto en masspolishing.com.
Preguntas frecuentes
¿Puede el acabado en masa reemplazar el desbarbado manual en piezas aeroespaciales?
A menudo, pero no siempre. Un proceso con medios sueltos maneja el trabajo general de la arista en la mayoría de las piezas mecanizadas y lo hace de manera más consistente que un operario en banco trabajando en un lote. Deja de ser suficiente cuando la rebaba se encuentra en lugares donde los medios no pueden llegar, cuando la tolerancia de radio en el dibujo no puede mantenerse en todo el lote, o cuando una esquina demasiado rota podría desechar una pieza de alto valor. En esos casos, la máquina aún elimina la mayor parte de la rebaba y una operación secundaria controlada termina la arista.
¿Qué radio de arista puede mantener un proceso vibratorio o centrífugo?
No existe un número universal, y un proveedor que lo cotice sin ver la pieza está adivinando. El radio depende del tamaño y condición del medio, la aleación, el tiempo de ciclo y qué tan expuesta está la característica al flujo del medio. Una prueba con tus propias piezas, medido con el instrumento que utiliza tu cliente, es la única respuesta confiable. La dirección del cambio es predecible: medios más finos y ciclos más cortos dan un radio más pequeño, medios más gruesos y ciclos más largos dan uno mayor.
¿Cómo evitas que los medios se alojan en orificios transversales y ranuras?
Ajusta el tamaño del medio a la característica más pequeña y verifica la forma además del tamaño. El medio entra en una característica mucho más fácilmente de lo que sale, por lo que una ranura que acepta una pieza triangular en un ángulo puede retenerla. Filtrar la carga, elegir una forma que no pueda encajarse y revisar las características más pequeñas antes de embalar previene la mayor parte de ello. Cuando una característica es inevitable, un proceso basado en fijaciones que mantiene el medio en movimiento en una sola dirección es más fácil de controlar que un recipiente suelto.
¿El titanio necesita su propio medio y compuesto?
Muchas fábricas lo manejan así. El titanio se endurece por trabajo, se galla y es sensible a la contaminación que puede recoger de otras aleaciones, por lo que una carga compartida con piezas de acero introduce riesgos que son difíciles de detectar en la superficie final. Una carga de medio dedicada, un compuesto compatible con la aleación y una secuencia de acabado separada eliminan ese riesgo. Cuando se necesita un acabado final brillante, una pasta formulada para titanio completa el trabajo de arista sin cambiar el radio.
Si está interesado, consulte estos artículos relacionados:
Troubleshooting of Centrifugal Drum Finishing Machines
Cómo extender la vida útil de la máquina de pulido automática