
La finition des composants aéronautiques consiste en une séquence contrôlée d’ébavurage, de cassage des arêtes, de lissage et de traitement final de surface. Pour les pièces destinées à l’aéronautique, l’objectif ne se limite pas à obtenir une faible valeur de rugosité, mais consiste à garantir des surfaces reproductibles compatibles avec les opérations ultérieures telles que le revêtement, la grenaille, le soudage ou les contrôles non destructifs. Le procédé approprié dépend de la géométrie de la pièce, du matériau, de la taille du lot, de l’état des arêtes et des exigences documentaires. Un processus de finition de précision doit donc être spécifié comme toute autre opération de production, avec des paramètres d’entrée clairement définis, des résultats mesurables et une plage de fonctionnement qualifiée. Ce guide explique comment évaluer ces facteurs avant de choisir un procédé de tribofinition vibratoire, centrifuge, par entraînement ou magnetic finishing un équipement. Il facilite la planification des procédés et les échanges avec les fournisseurs, sans remplacer la qualification propre à chaque pièce ni l’approbation du client.
Ce que signifie le traitement de surface de précision pour les composants aéronautiques
Dans le secteur aéronautique, le traitement de surface de précision consiste généralement à éliminer les bavures et les arêtes vives, à affiner la surface pour atteindre une valeur de rugosité contrôlée et à préserver l’intégrité dimensionnelle des caractéristiques critiques. Il ne s’agit pas d’un simple polissage décoratif. Une aube de turbine, un disque de compresseur, un injecteur de carburant ou une ferrure structurelle peut nécessiter un rayon d’arête spécifique, une plage de Ra définie ou une surface suffisamment propre pour les contrôles ultérieurs. Le procédé doit également éviter toute déformation des parois minces, des surfaces d’étanchéité ou des filetages. Pour cette raison, le procédé acceptable dépend du plan technique, du matériau et de la méthode de mesure requise. La tribofinition peut contribuer à de nombreuses étapes de ces opérations, mais uniquement lorsque l’énergie, les médias abrasifs, les produits de traitement et la méthode de manipulation sont sélectionnés conjointement.
| Stage | Objectif principal | Préoccupation typique dans le secteur aéronautique |
|---|---|---|
| Ébavurage | Éliminer les excédents de matière issus de l’usinage | Éviter de modifier une arête aux caractéristiques contrôlées |
| Casssage des arêtes | Créer un rayon reproductible | Maintenir un rayon uniforme sur l’ensemble du lot |
| Lissage de la surface | Réduire la rugosité | Préserver les dimensions critiques |
| Traitement final | Préparer la surface aux opérations ultérieures | Éviter toute contamination ou inclusion de médias abrasifs |
Exigences à définir avant de choisir l’équipement
Consignez le matériau de la pièce, sa géométrie, son état de surface actuel, la finition souhaitée et toutes les caractéristiques qui ne peuvent pas être modifiées. Les alliages aéronautiques, tels que le titane et les superalliages à base de nickel, sont souvent plus difficiles à usiner que l’aluminium et plus sensibles à l’incrustation de particules de média ou aux modifications involontaires de surface. Les arêtes minces, les passages internes, les trous borgnes et les surfaces d’assemblage peuvent nécessiter des dispositifs de fixation, des séparateurs ou une catégorie de machine différente. Le plan peut également imposer des exigences concernant les contraintes résiduelles, la contamination de surface ou le rayon d’ébavurage des arêtes. Ces exigences influencent le choix de l’équipement davantage que le seul prix de la machine.
| Données d’entrée | Éléments à consigner | Incidence sur le choix de l’équipement |
|---|---|---|
| Matériau et traitement thermique | Alliage, dureté, état | Détermine le type de média et l’énergie nécessaires |
| Géométrie de la pièce | Parois minces, trous, filetages | Détermine le choix des séparateurs, des dispositifs de fixation ou du polissage magnétique |
| État de surface actuel | Usiné, moulé, forgé | Détermine l’étape initiale d’enlèvement de matière |
| Exigences de finition | Plage de Ra, rayon des arêtes | Détermine l’étape finale de polissage |
| Caractéristiques sensibles | Faces d’étanchéité, filetages, arêtes minces | Exclut les impacts importants entre les pièces |
| Taille du lot | Faible, moyen, élevé | Finition manuelle par traînage ou finition automatisée à haute énergie |
Options de finition pour les composants aéronautiques
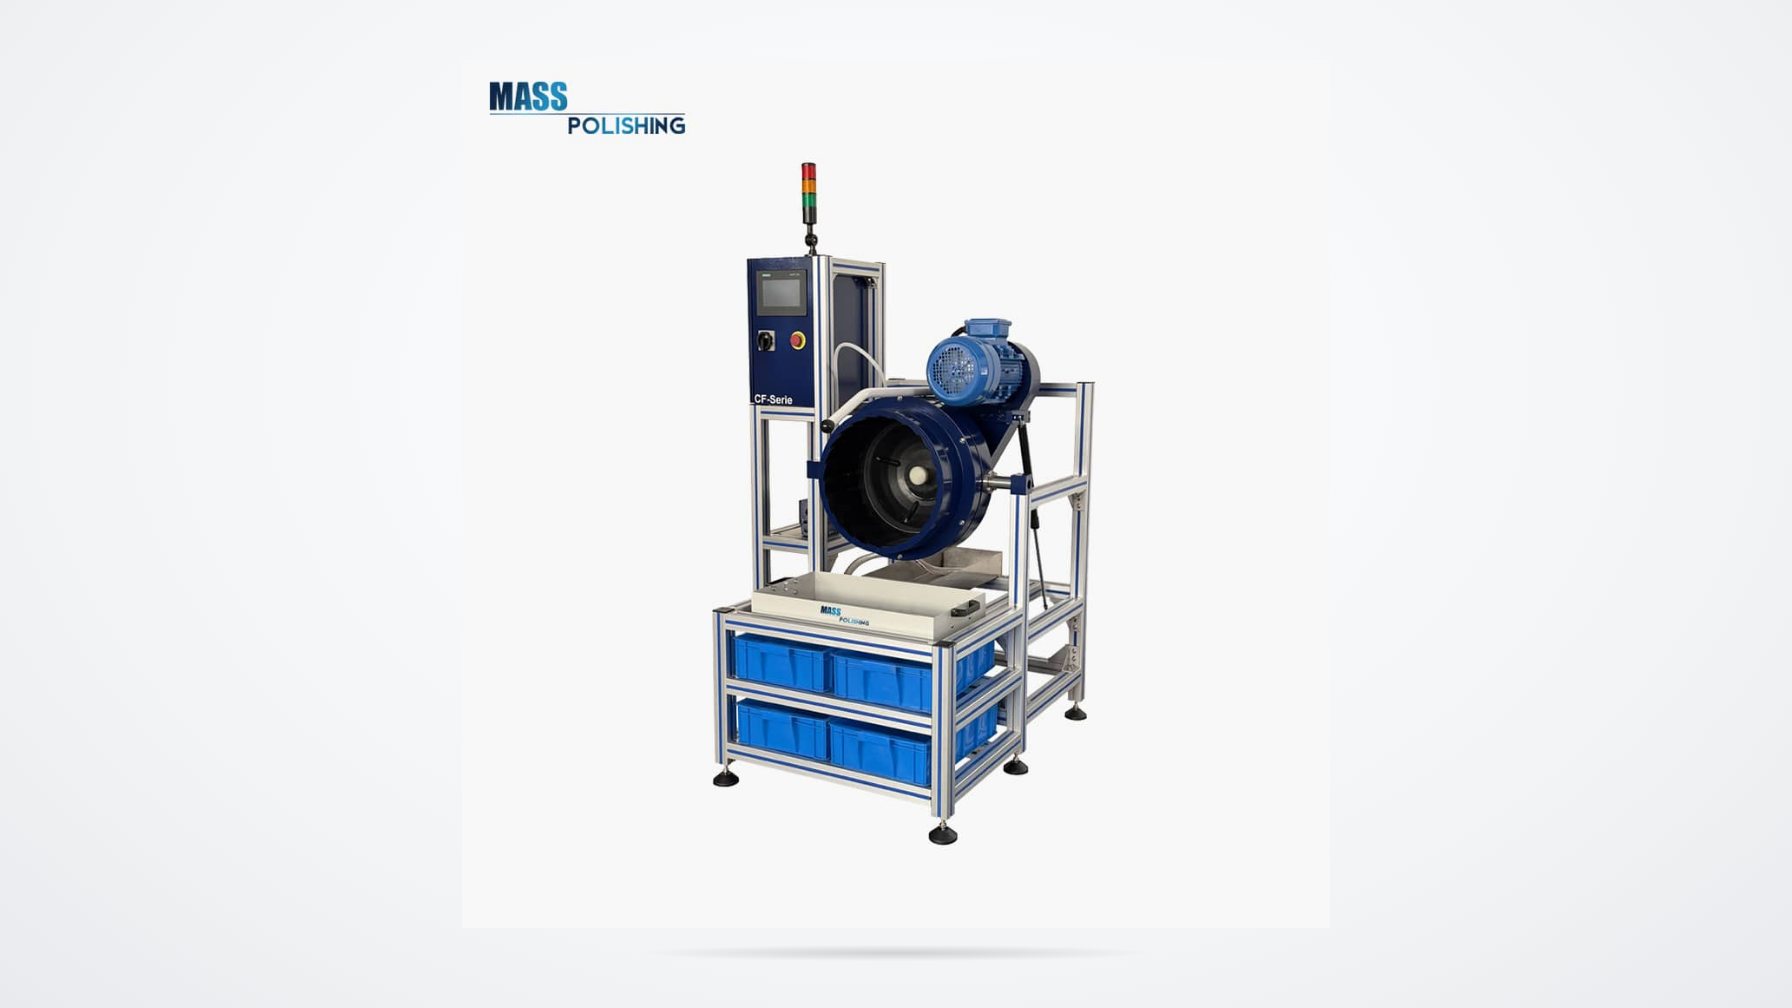
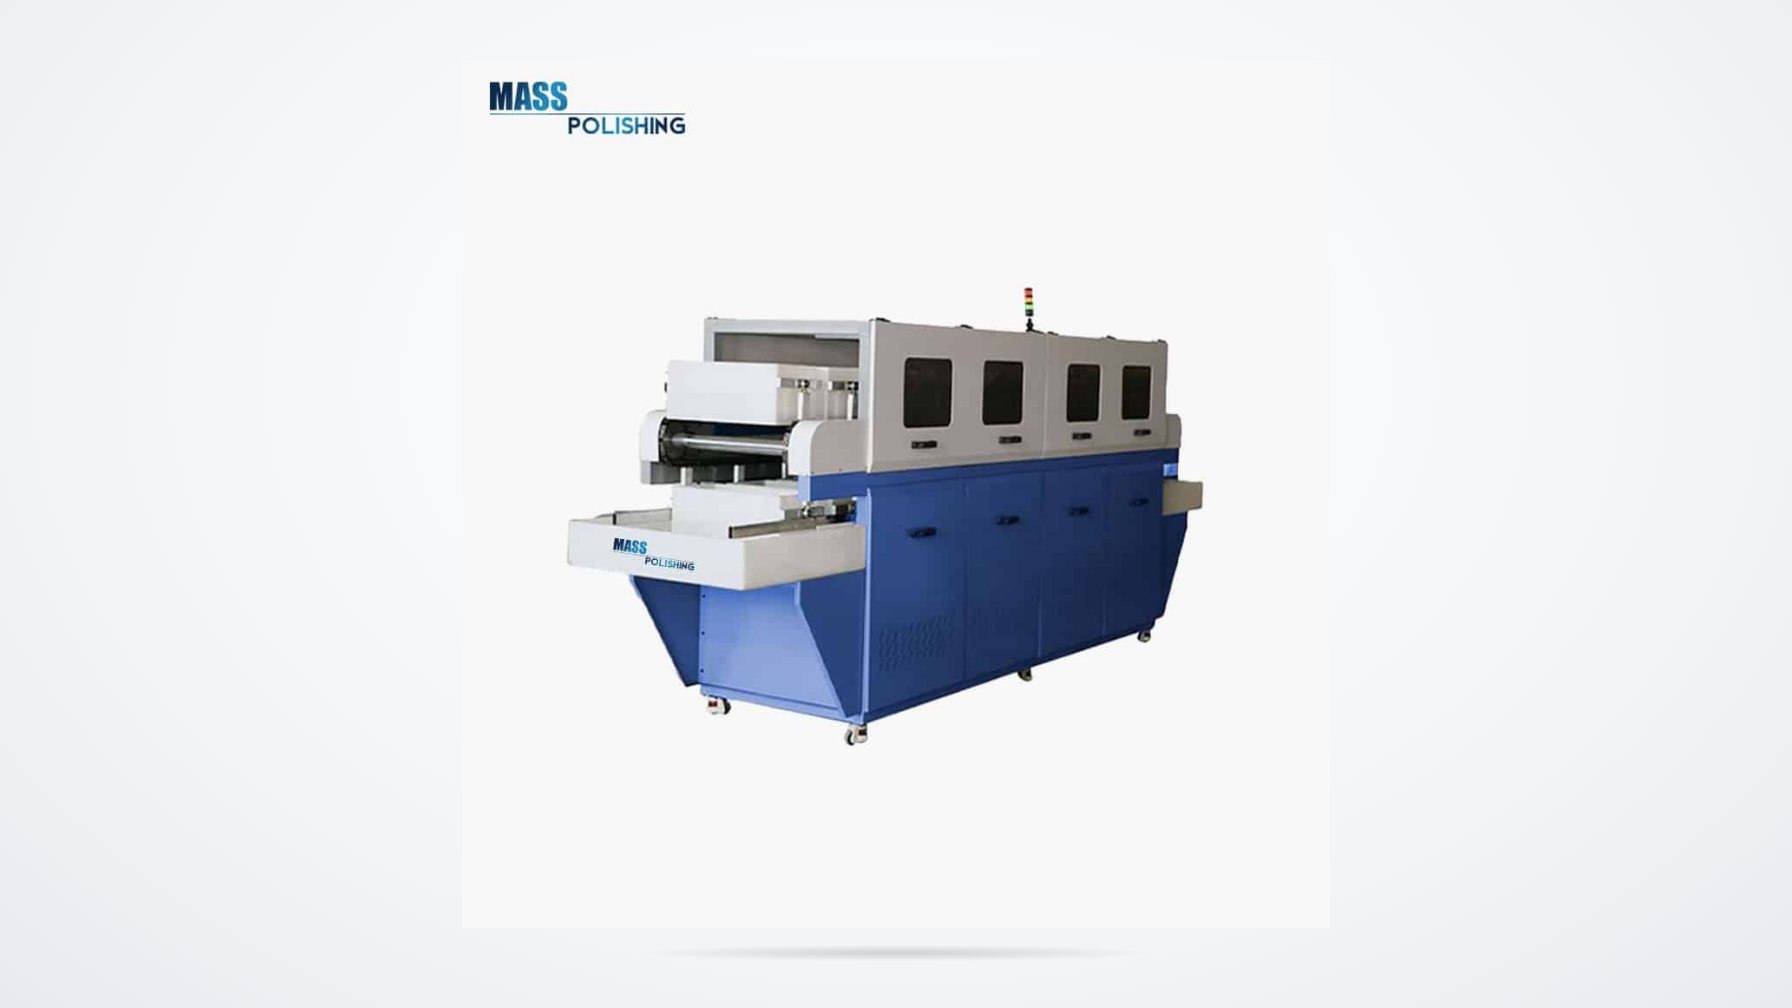
La tribofinition couvre une large gamme de niveaux d’énergie. Finition par vibration La tribofinition vibratoire est souvent le premier choix pour l’ébavurage général en grande série. Les machines à disque centrifuge et à tonneau centrifuge appliquent une énergie plus élevée afin de réduire les temps de cycle et d’affiner les surfaces des pièces de précision de petite à moyenne taille. Finition par abrasion La machine maintient les pièces à l’aide de pinces et les déplace à travers les médias abrasifs, ce qui évite le contact entre les pièces et convient aux composants délicats ou coûteux. La tribofinition magnétique entraîne de petites aiguilles en acier inoxydable dans les trous internes, les angles morts et les petits interstices. Elle est particulièrement utile lorsque les abrasifs classiques ne peuvent pas atteindre ces zones.
La tribofinition vibratoire reste le point de départ le plus accessible pour l’ébavurage général dans l’industrie aéronautique, mais elle présente des limites évidentes en matière de force et de contact. <Machine de finition vibratoire : Le guide ultime pour l'excellence des surfaces industrielles> couvre les machines de tribofinition vibratoire et les applications industrielles de traitement de surface.
| Method | Applications typiques | Exemples de machines proposées | Principal point de vigilance en matière de contrôle |
|---|---|---|---|
| Vibratoire | Ébavurage général, production diversifiée | Machines à cuve SW et CW | Contact entre les pièces et énergie plus faible |
| Disque centrifuge | Petites et moyennes pièces embouties, moulées et usinées | Séries ED, CF et PD | Contrôle du cycle et jeu du disque |
| Baril centrifuge | Petits composants de précision nécessitant une énergie élevée | Série EB | Méthode de chargement et taille du lot |
| Traînée | Pièces délicates et de grande valeur nécessitant un contrôle des arêtes | Série DF | Conception des montages et capacité de traitement |
| Magnétique | Trous internes et microbavures | Série MF | Taille des broches et résistance aux cycles |
La spécification de la série ED indique une force 10 à 15 fois supérieure à celle des systèmes vibrants conventionnels. Cette caractéristique est utile lorsque la bavure d'usinage est trop importante pour un bol vibrant, mais que la pièce est trop petite ou trop précieuse pour permettre un travail manuel non contrôlé. Une énergie plus élevée ne garantit pas à elle seule un meilleur résultat dans le secteur aérospatial. L'écart entre les médias, le temps de cycle et l'orientation de la pièce déterminent toujours si le procédé élimine le matériau souhaité ou modifie une arête critique.
Machine – Ébavurage de précision)
Choisir les médias et les composés pour les alliages aérospatiaux
Les médias ne sont pas de simples consommables secondaires. Les médias céramiques assurent la coupe et l'arrondissement des arêtes sur l'acier inoxydable, le titane et d'autres alliages durs. Les médias plastiques offrent une action de coupe douce et sont souvent utilisés pour les matériaux non ferreux plus tendres ou pour les opérations de préparation avant placage. Les médias en acier inoxydable polissent et font briller les surfaces, tandis que les formes en zircone haute densité ou en porcelaine permettent d'obtenir des finitions miroir fines sur les pièces de précision. Le composé évacue les particules métalliques, prévient la corrosion et contrôle la formation de mousse ou de résidus. Un procédé utilisant la bonne énergie mais des médias de taille inadaptée risque de ne pas atteindre un évidement ou de laisser des médias coincés dans un trou. La taille des médias doit être choisie de manière à ce qu'ils ne puissent pas se coincer dans la plus petite caractéristique de la pièce.
Le titane et les alliages de nickel réagissent différemment au contact abrasif par rapport à l'aluminium et à l'acier. Un cycle développé pour un matériau ne doit donc pas être reproduit sans essais préalables. <Comment polir des pièces en titane : un guide étape par étape> présente les étapes de traitement spécifiques aux pièces en titane.
| Famille de médias | Rôle principal | Considération courante dans le secteur aérospatial |
|---|---|---|
| Ceramic | Coupe, arrondissement des arêtes, lissage | Alliages durs et cassure contrôlée des arêtes |
| Plastic | Ébavurage doux, préparation avant placage | Surfaces tendres non ferreuses ou délicates |
| Acier inoxydable | Lustrage et ravivage de la brillance | Travail de finition des surfaces sans abrasion |
| Zircone ou porcelaine | Polissage miroir fin | Petites pièces de haute précision |
Une même machine peut produire des résultats très différents selon la taille, la forme ou la composition des médias. C’est pourquoi le choix des médias doit être considéré comme faisant partie de la recette du procédé, et non comme une simple décision d’achat indépendante.
Le choix des médias influe davantage sur la vitesse d’enlèvement, l’état des arêtes et la rugosité finale que le seul modèle de la machine. <Les médias de tumbling vibratoire sont indispensables> présente la sélection des médias de tribofinition pour obtenir les résultats de finition souhaités.
Séquence de cassage des arêtes et d’ébavurage pour les pièces critiques
Les pièces aérospatiales nécessitent souvent un cassage contrôlé des arêtes plutôt qu’un arrondi agressif. Une séquence pratique permet de mesurer chaque étape.
- Inspecter les pièces à leur réception et consigner le type de bavure, le sens d’usinage et l’état des arêtes.
- Protéger les caractéristiques critiques à l’aide de séparateurs, de montages ou d’une méthode de serrage avant le premier essai.
- Effectuer une étape de coupe avec une énergie suffisante pour éliminer les bavures sans dépasser le rayon d’arête prévu.
- Effectuer une étape de lissage ou de polissage avec des médias plus fins afin d’obtenir une surface conforme à la plage requise.
- Vérifier le rayon des arêtes, la rugosité de surface et les dimensions sur des pièces représentatives avant de traiter l’ensemble du lot.
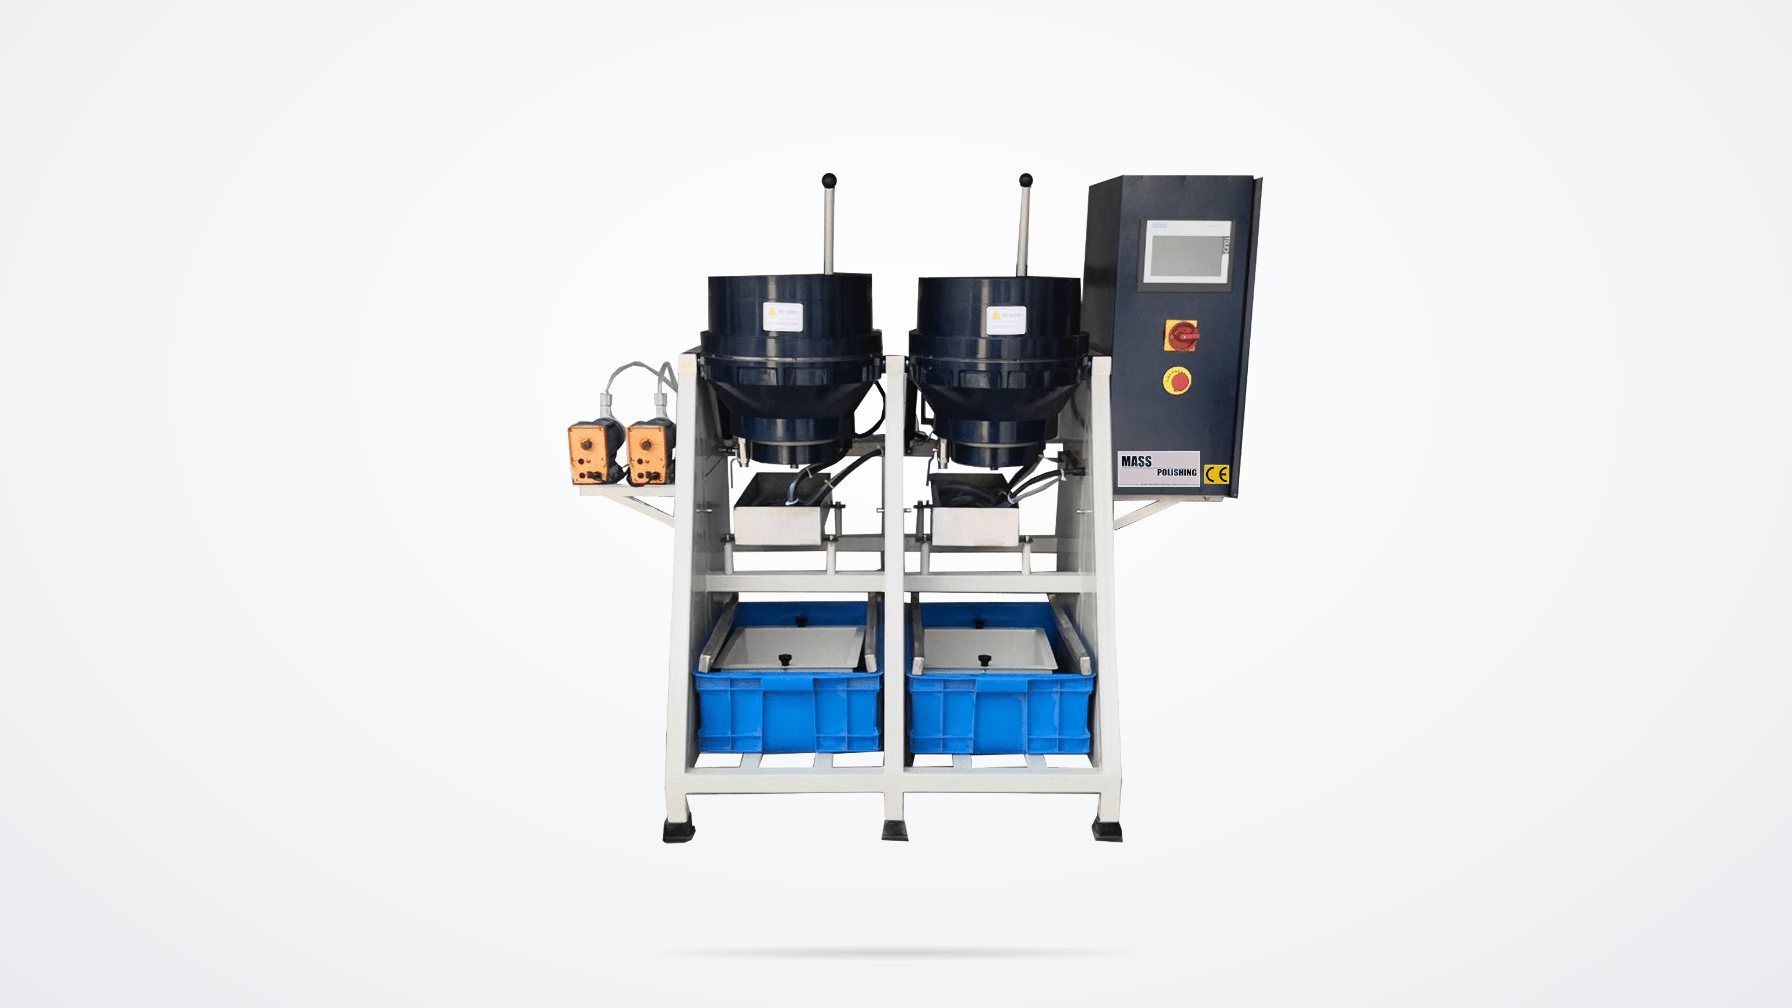
Le contact entre les pièces est l’une des causes les plus fréquentes de non-conformité des états de surface dans le secteur aérospatial. Lorsque les pièces ne peuvent tolérer aucun contact, le procédé doit utiliser un séparateur, un montage dédié, un support de tribofinition par entraînement ou une solution magnétique, plutôt que de simplement prolonger le temps de cycle dans une cuve vibrante.
Qualification et vérification du procédé
Une fois l’essai concluant, figer la recette du procédé. Consigner le modèle de la machine, la vitesse si elle est réglable, le type et le lot de médias, le produit de traitement et sa concentration, le débit d’eau, le poids de la charge, le temps de traitement et tout dispositif de fixation utilisé. Effectuer un lot de qualification et mesurer les résultats soumis aux exigences du plan. Pour les applications aérospatiales, l’enregistrement du procédé est aussi important que le résultat de surface, car il permet de reproduire le même résultat en cas de changement de machine ou de lot de médias. Si le client exige des contrôles de procédé liés aux normes AS9100 ou à Nadcap, la qualification peut également nécessiter des preuves de première inspection d’article, des dossiers de formation des opérateurs et un intervalle de revalidation défini. Un seul essai réussi sur un échantillon ne doit pas être considéré comme une approbation pour la production. L’essai démontre la faisabilité ; la qualification démontre la répétabilité.
| Enregistrement | Pourquoi c'est important |
|---|---|
| Vitesse et durée de fonctionnement de la machine | Permet de reproduire le niveau d’énergie |
| Taille, forme et lot des médias | Évite les variations de coupe ou de finition |
| Concentration du composé | Maintient l'efficacité du nettoyage et la protection contre la corrosion |
| Poids de la charge et rapport de charge | Prévient les dommages dus aux contacts entre les pièces |
| Méthode de mesure | Permet de comparer les résultats sur une même base |
Limitez la conclusion de l'essai au numéro de pièce, au matériau et aux contrôles effectivement réalisés. Avant d'utiliser un approvisionnement modifié, une nouvelle machine ou un nouvel alliage, effectuez à nouveau la qualification pertinente au lieu de supposer que les anciens résultats restent valables.
Planifier un essai de finition pour l'aéronautique
Une demande d'essai claire réduit le temps consacré à la comparaison des équipements. Envoyez le plan de la pièce, la nuance du matériau, l'état actuel de la surface, la rugosité cible ou le rayon d'arête souhaité, le volume annuel ainsi que toutes les caractéristiques qui ne doivent pas être modifiées. Indiquez également les procédés en aval, tels que le placage, le revêtement, le contrôle par ressuage ou le grenaillage, car ils influencent le choix des médias et des composés. Mass Polishing peut utiliser ces informations pour recommander une machine, des médias et un plan d'essai à évaluer. Contactez Mass Polishing via le formulaire de demande de renseignements sur son site Web en fournissant ces informations.
FAQ
Quel état de surface le tribofinition en masse peut-il atteindre dans le secteur aéronautique ?
La tribofinition en masse permet d'éliminer les bavures, de casser les arêtes et de réduire la rugosité. Toutefois, la valeur Ra finale dépend de l'état initial, du matériau, des médias, du composé et de la durée du procédé. Un essai réalisé sur des pièces représentatives constitue le moyen le plus fiable de déterminer le résultat que produira l'équipement sélectionné. N'acceptez pas une affirmation universelle concernant la valeur Ra d'une machine. Demandez un traitement d'échantillons et un rapport de mesure avant de vous engager dans la production.
La tribofinition vibratoire est-elle adaptée aux composants aéronautiques ?
La tribofinition vibratoire peut convenir à l'ébavurage général ou aux surfaces présentant des exigences de risque moins élevées, notamment lorsque le coût et la taille des lots sont des facteurs importants. Pour les arêtes fines, les rayons précis ou les caractéristiques délicates, la finition par disque centrifuge, tonneau centrifuge, entraînement ou procédé magnétique peut être plus appropriée. Le choix doit être déterminé par le plan de la pièce et les exigences relatives à l'état des arêtes, et non par le seul nom de l'équipement.
Comment prévenir les dommages causés par le contact entre les pièces ?
Utilisez des séparateurs dans la cuve, des montages dédiés, des rapports de charge réduits ou une méthode de serrage telle que la finition par entraînement. La finition magnétique permet également d'atteindre les trous internes sans faire culbuter ensemble de grandes pièces. Le choix approprié dépend de la géométrie et de l'emplacement de la surface critique.
Tous les composants aéronautiques doivent-ils être soumis aux exigences Nadcap ou AS9100 ?
Non. Les exigences qualité applicables dépendent du client, de la classification de la pièce et du bon de commande. Certaines pièces nécessitent une qualification complète du procédé, des données de premier article et une recette de traitement contrôlée. D'autres requièrent uniquement une opération d'ébavurage reproductible. Confirmez les exigences exactes avant de finaliser le choix de la machine ou des médias.
Quelles informations dois-je fournir pour un essai de finition ?
Envoyez le plan de la pièce, la nuance du matériau, l'état actuel de la surface, la valeur Ra ou le rayon d'arête cible, le volume annuel ainsi que toutes les caractéristiques qui ne doivent pas être modifiées. Indiquez également les procédés en aval, tels que le placage, le revêtement, le contrôle par ressuage ou le grenaillage, car ils peuvent influencer le choix des médias et des composés.
Si vous êtes intéressé, consultez ces articles liés :
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits