
El superacabado isotrópico ISF es un proceso de acabado masivo acelerado químicamente, no un pulido abrasivo ultrafino. Un compuesto activo suaviza una capa muy delgada de la superficie metálica, y un medio no abrasivo elimina esa capa solo en los picos de asperidades, de modo que la superficie se aplana en una meseta sin dirección organizada. El resultado es una textura que se comporta de manera muy similar ya sea que se mida a lo largo de un eje de eje o perpendicular a él. El proceso cambia la textura, no la forma: no corregirá una tapered, una marca de vibración o un orificio fuera de redondo. Lograr que funcione de manera confiable depende de tres decisiones tomadas antes de que la primera pieza entre en el barril, a saber, el acabado previo que proporcionas, la química adaptada a la aleación y el método de medición indicado en el dibujo.
Lo que REALMENTE Cambia el Superacabado Isotrópico ISF
El nombre describe el resultado más que el método. Isotrópico significa que la textura no tiene una dirección dominante, por lo que la rugosidad y el comportamiento en contacto son aproximadamente iguales en todas las direcciones que se midan. Superacabado significa que la superficie se lleva por debajo de la rugosidad dejada por el rectificado o el honing, en el rango donde los picos restantes son demasiado pequeños para dominar el contacto.
El método detrás de esto es un acabado masivo acelerado químicamente. Tres elementos actúan simultáneamente dentro de un cuenco vibratorio, una bandeja o un barril giratorio: un medio con tamaño, forma y densidad controlados; un compuesto a base de agua que contiene un oxidante y un agente quelante; y la presión de contacto mecánico entre el medio y la pieza. El compuesto reacciona con el metal para formar una película blanda y frágil de fracción de micrón de grosor. Donde el medio toca un pico, la película y el metal inmediatamente debajo de ella se eliminan. Donde el medio no puede alcanzar, en un valle, la película permanece y protege el metal debajo. La película se re-forma continuamente, por lo que el ciclo se repite: suavizar, eliminar, suavizar, eliminar.
Debido a que la eliminación sigue la presión de contacto, se concentra exactamente donde la superficie se sitúa más alta. Eso es lo opuesto al pulido abrasivo convencional, donde un grano fijo elimina áreas altas y bajas a tasas similares y el resultado depende de cuánto tiempo continúa el operador. La eliminación selectiva en picos también es la razón por la cual el proceso no produce lay. No hay banda, ni rueda, ni una sola dirección de desplazamiento, por lo que no hay dirección para que se alineen los arañazos. Coloca una superficie ISF junto a una superficie pulida con banda bajo un microscopio y la diferencia es evidente: la superficie pulida lleva arañazos paralelos, la superficie superacabada lleva una textura aleatoria y en meseta.
Una consecuencia merece su propia oración. El ISF cambia la textura, no la forma. La profundidad de material eliminado se mide en micrones, a veces menos, y proviene preferentemente de los picos. Un orificio ondulado permanece ondulado. Un eje cónico permanece cónico. Una marca de vibración más profunda que la profundidad de eliminación puede reducirse, pero no borrarse. Si el problema del dibujo es la geometría, el ISF es la herramienta equivocada. Si el problema del dibujo es la textura que se sitúa sobre la geometría correcta, es la adecuada.
Por qué una superficie isotrópica supera a un pulido direccional
Dos superficies pueden reportar el mismo Ra y comportarse de manera muy diferente. Un eje afinado con Ra 0.2 micrones y una meseta ISF con Ra 0.2 micrones tienen la misma desviación media respecto a la línea central, pero la superficie torneada es un hilo de roscas microscópicas, mientras que la superficie superacabada es un campo de mesetas planas separadas por valles poco profundos y distribuidos aleatoriamente. Bajo carga, las crestas contactan primero.
El contacto comienza en las asperidades más altas. En una superficie direccional, esas asperidades están alineadas, por lo que el área real de contacto crece a lo largo de líneas en lugar de distribuirse uniformemente. La presión local en las crestas puede ser varias veces la presión de contacto nominal, y allí comienzan la micropitting, la fatiga por fretting y el desgaste por adhesión. Elimina las crestas manteniendo los valles y la misma carga será soportada por una mayor área de contacto real, lo que reduce el estrés local. El mecanismo es geométrico, no misterioso.
Una meseta también mantiene el lubricante donde puede hacer trabajo. Si un proceso de acabado elimina picos y valles juntos, la superficie se vuelve lisa pero el aceite no tiene dónde asentarse. El ISF es selectivo, por lo que los valles sobreviven mientras los picos desaparecen. Para engranajes, rodamientos y componentes hidráulicos, esa combinación importa: una alta proporción de material en profundidad superficial proporciona una meseta que soporta cargas, mientras que el volumen de valle retenido mantiene el aceite. Estas son propiedades separadas, y una sola indicación de Ra no puede decirte si tienes ambas.
El cambio de dirección también altera el comportamiento en deslizamiento. Una lay que corre en dirección perpendicular al deslizamiento interrumpe la película de aceite en cada cresta; una lay que corre con ella canaliza el aceite fuera del contacto. Una textura isotrópica no sufre ninguno de estos efectos en la misma medida, porque no hay una dirección organizada con la que alinearse. Por eso, valores iguales de Ra pueden producir diferentes fricciones y temperaturas de funcionamiento dependiendo de cómo se produjo la superficie, un efecto que es fácil de ver en un banco de pruebas y invisible en un dibujo.
La isotropía es medible, no una palabra de marketing. El análisis de textura areal reporta la relación de aspecto de la textura, Str, en una escala de 0 a 1, donde un valor cercano a 1 describe una superficie sin dirección dominante. Eso hace que Str sea una descripción más directa de este acabado que Ra. Una superficie brillante y de bajo Ra, producida en un ciclo largo de barril de baja energía con medios finos, aún puede llevar una textura direccional o rayada aleatoriamente, porque el brillo y la isotropía son propiedades diferentes y solo una de ellas es la que da nombre al proceso.
Un ciclo largo de barril de baja energía con medios finos es una vía para una apariencia brillante, y ayuda saber exactamente dónde termina esa vía. <El secreto de acabados perfectos: tamboreo en barril rotatorio> covers tumbling en barril rotatorio como una ruta de acabado por derecho propio.
Nada de esto hace que un acabado direccional sea incorrecto. Una superficie mecanizada o honada con una lay controlada puede ser exactamente lo que necesita un cojinete plano o una cara de sellado. El punto es que el acabado debe especificarse en función de la función, y Ra por sí solo no lo hace.
Los pasos que deben preceder al ciclo ISF
La química solo puede actuar sobre una superficie que pueda alcanzar y humedecer. La mayoría de los resultados atribuidos a la etapa ISF en realidad son heredados de lo que ocurrió antes, por lo que la secuencia que lleva al barril merece más atención que la configuración del propio barril.
El desbarbado y la rotura de bordes son lo primero. Una rebaba es un pico de un tipo diferente, una pieza de metal doblada o rasgada con una raíz, no una característica de rugosidad. La presión de contacto la doblará hacia adelante y hacia atrás en lugar de eliminarla, y una rebaba que se pliega plana puede atrapar compuesto debajo y reaparecer después de limpiar. La eliminación mecánica también protege el medio y mantiene el radio de borde consistente de una pieza a otra.
El pre-acabado establece la cantidad de trabajo que la química debe realizar. La ISF elimina picos rápidamente, pero no borra un patrón de lijado profundo en el mismo tiempo que tarda en aplanar una superficie pulida. El tiempo de ciclo económico proviene de ajustar el acabado entrante al objetivo, lo cual es una decisión sobre lijado o pre-acabado vibratorio en lugar del compuesto.
La rugosidad se elimina en su mayoría antes de que se introduzca la química, y la plataforma utilizada en esa etapa establece la carga de trabajo para todo lo que viene después.Máquina de acabado vibratorio: La guía definitiva para la excelencia en superficies industriales> covers vibratory finishing como una ruta de preparación de superficies industriales.
La limpieza no es una formalidad. Una película de aceite, una huella dactilar o un residuo de inhibidor de óxido bloquean el contacto entre el compuesto y el metal, por lo que la película nunca se forma en esa zona y no ocurre acabado allí. El resultado es una superficie moteada que se culpa a la química.
El enmascarado es condicional pero debe incluirse en el plan desde el principio. Hilos, estrías, agujeros de ajuste a presión, áreas recubiertas y cualquier característica donde una diferencia de unos pocos micrones importe, pueden necesitar protección, y decidir esto después del primer lote es costoso.
Enjuagar, neutralizar y secar cierran el ciclo. El compuesto es ácido y transporta metal disuelto. Si permanece en un agujero ciego o en una unión de solape, sigue trabajando después de que la pieza ha salido del barril.
| Paso | Obligatorio u opcional | Lo que controla | Si se omite |
|---|---|---|---|
| Desbarbar y romper bordes | Obligatorio | Elimina metal doblado con raíz | Las rebabas se ensucian y vuelven a adherir, la calidad del borde termina peor que al principio |
| Pre-acabado en el rango de trabajo | Obligatorio | Permite que la eliminación selectiva de picos tenga una superficie que pueda aplanarse | El tiempo de ciclo aumenta sin alcanzar el objetivo y los picos se eliminan de manera desigual |
| Limpiar y desengrasar | Obligatorio | Permite que el compuesto humedezca todas las áreas a la misma velocidad | Acabado irregular, roturas de agua, manchas |
| Enmascara hilos, taladros y recubrimientos | Condicional | Mantiene las funciones funcionales fuera del baño | Hilos pulidos o recubrimiento subcortado, luego retrabajo |
| Cupón o prueba de primer artículo | Obligatorio | Confirma la química, el medio y el tiempo para esa aleación | Una receta tomada de otra aleación, objetivo no alcanzado |
| Enjuaga, neutraliza y seca | Obligatorio | Elimina residuos que contienen metal | Manchas o corrosión horas a días después del acabado |
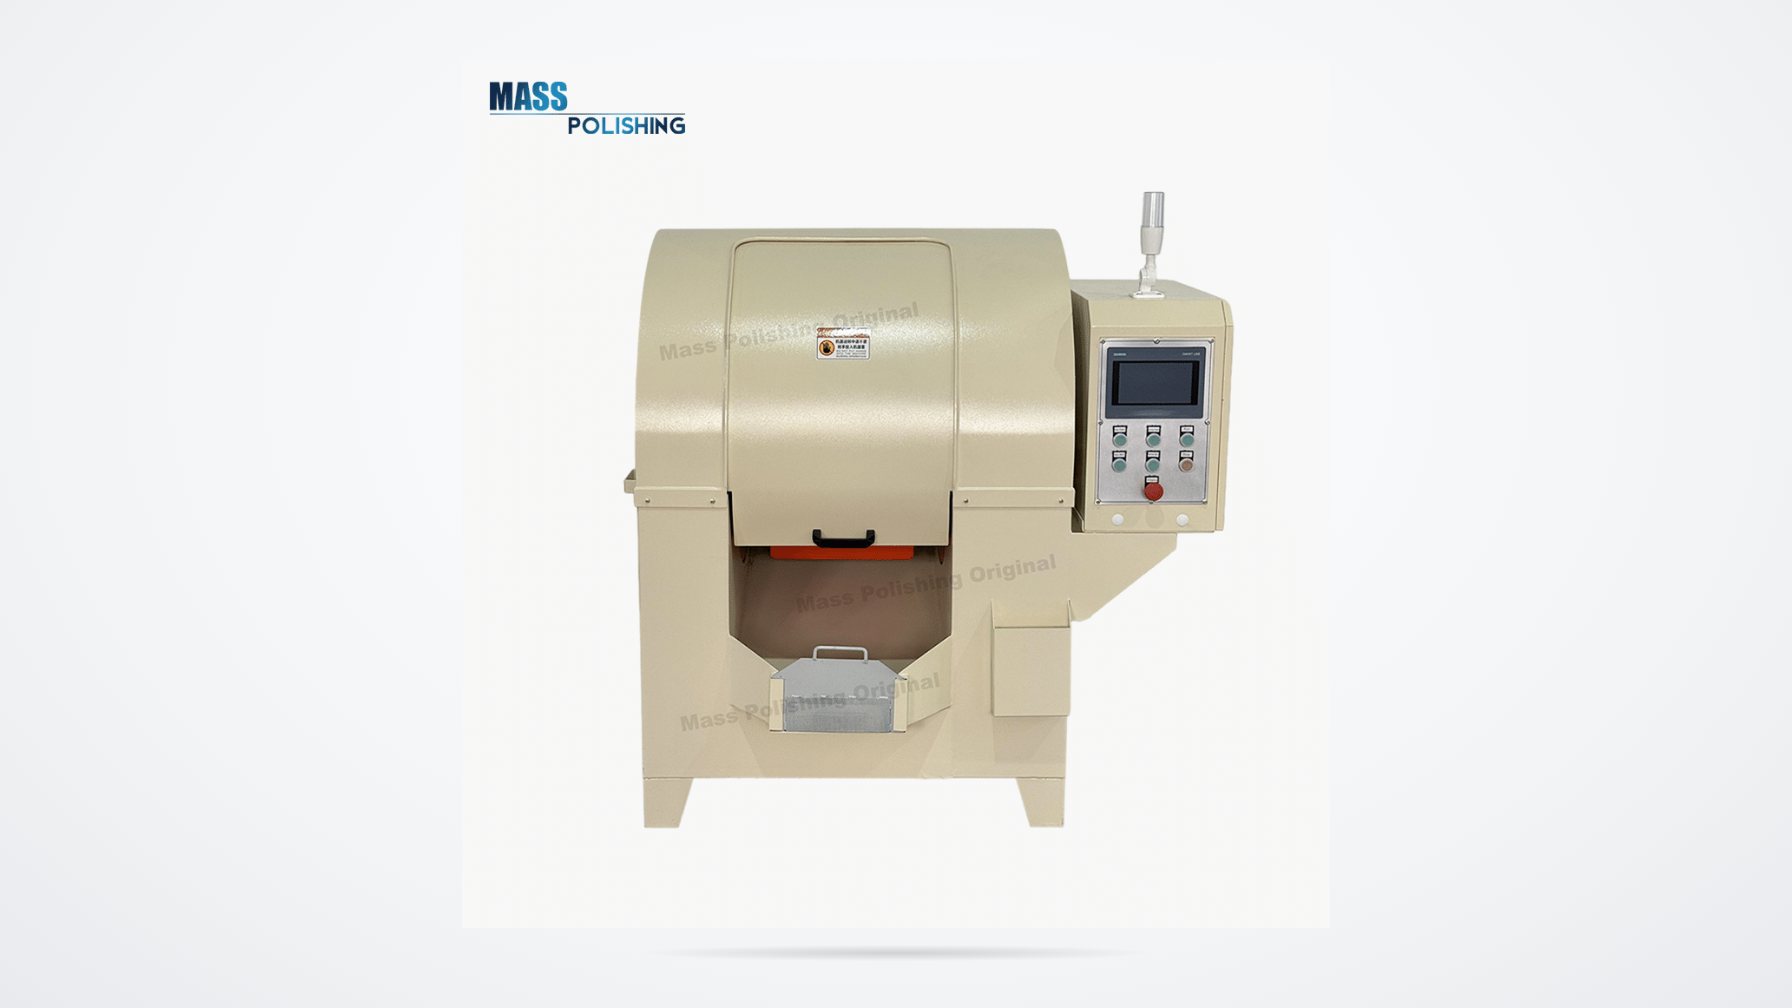
El desbarbado en un barril antes de la etapa de acabado es una forma común de hacer que esa primera fila sea repetible en lugar de depender de la vista de un operador.
Elegir la máquina y la química para el ciclo
El trabajo de la máquina es entregar presión de contacto controlada en cada punto de la superficie de la pieza, de manera repetible, durante todo el ciclo. La función de la química es hacer que el metal en esos puntos de contacto sea lo suficientemente blando para ser eliminado. Ambos deben ser correctos. Uno sin el otro da un pulido abrasivo lento o una superficie manchada.
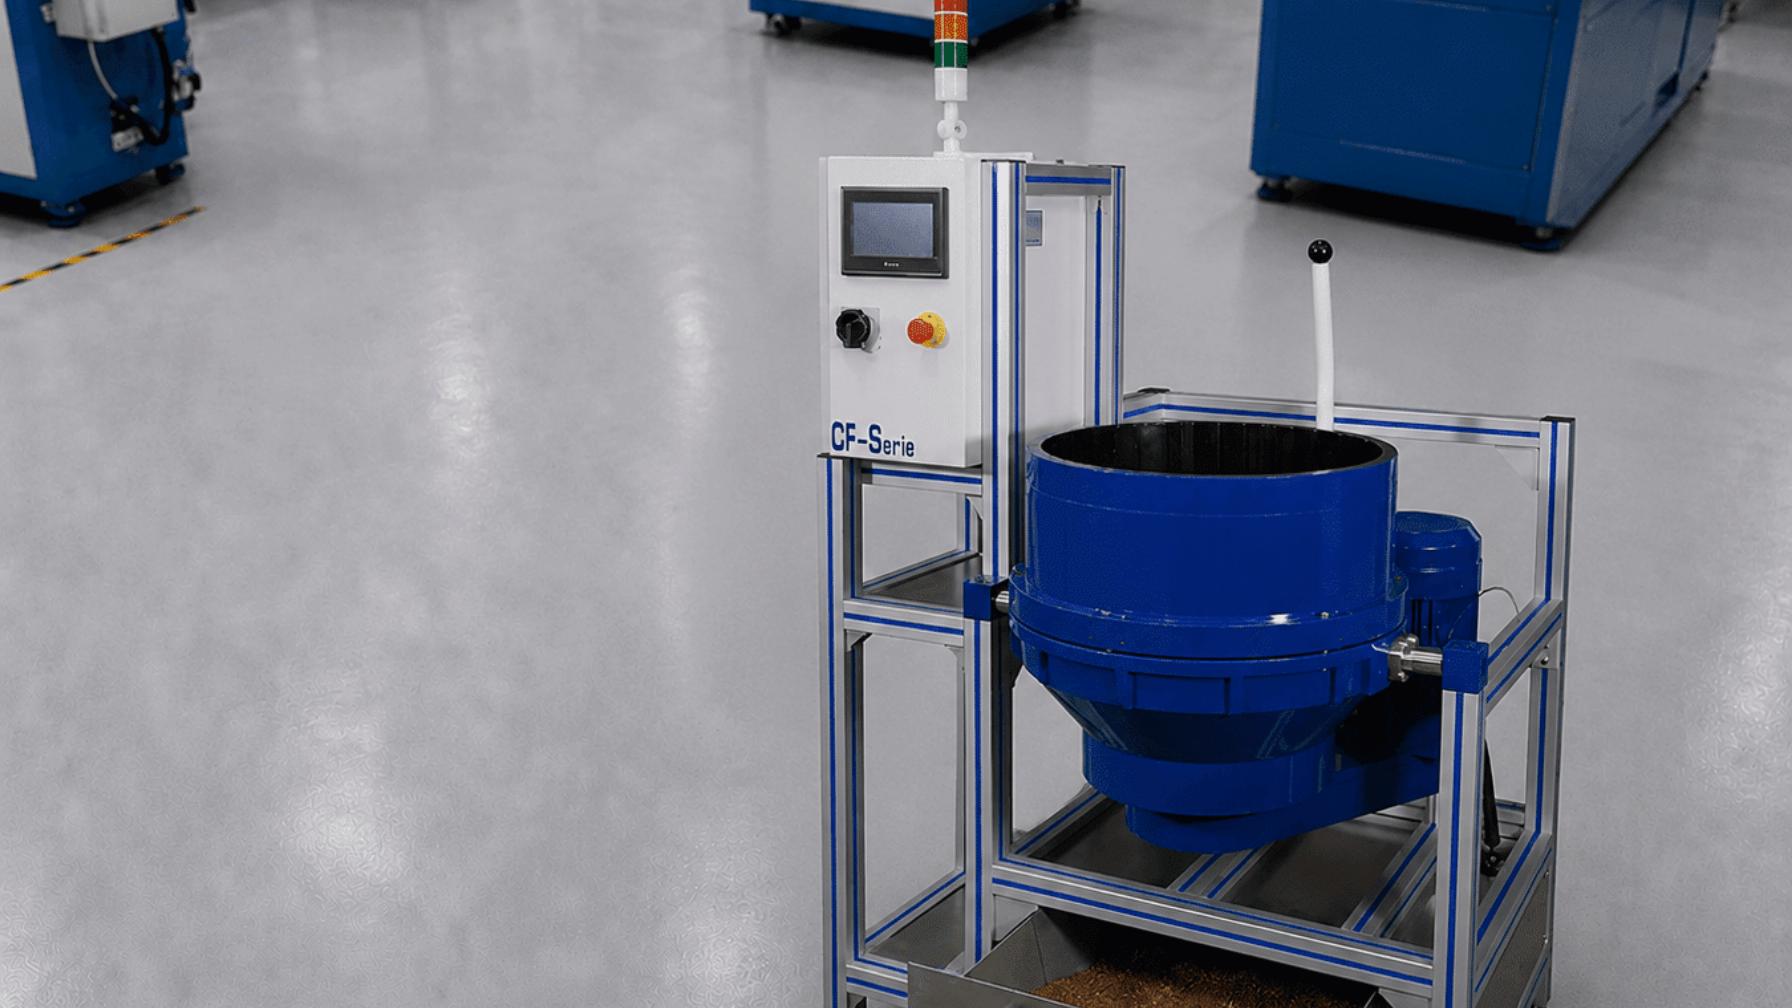
La elección de la plataforma sigue más la geometría y el tamaño del lote que el objetivo del acabado. Un barril de alta energía alcanza piezas pequeñas y medianas que pueden girar libremente. Una tolva o cuba vibratoria maneja piezas más largas, pesadas o delicadas con menor presión de contacto. Una máquina de disco es adecuada para piezas con cara plana que necesitan ciclos cortos. El acabado por arrastre, donde las piezas se sujetan en soportes y se jalan a través del medio, proporciona acceso uniforme a geometrías complejas a costa de fijaciones y rendimiento.
| Plataforma | Energía de contacto | Mejor ajuste en una ruta ISF | Restricción principal |
|---|---|---|---|
| Centrífuga de barril de alta energía | Alto | Piezas de precisión pequeñas a medianas, ciclos cortos | La envolvente del barril limita el tamaño de la pieza, se necesitan divisores para evitar contacto entre piezas |
| Cazo vibratorio o canalón | Moderado | Piezas más grandes, más largas o más delicadas | Ciclos más largos porque la presión máxima es menor |
| Disco centrífugo | Alta pero de un solo lado | Piezas con cara plana, trabajo en bordes y caras | Acceso menos uniforme en formas tridimensionales complejas |
| Acabado de arrastre | Alta y localizada | Piezas complejas o delicadas que necesitan acceso uniforme | Costo de fijación y menor rendimiento |
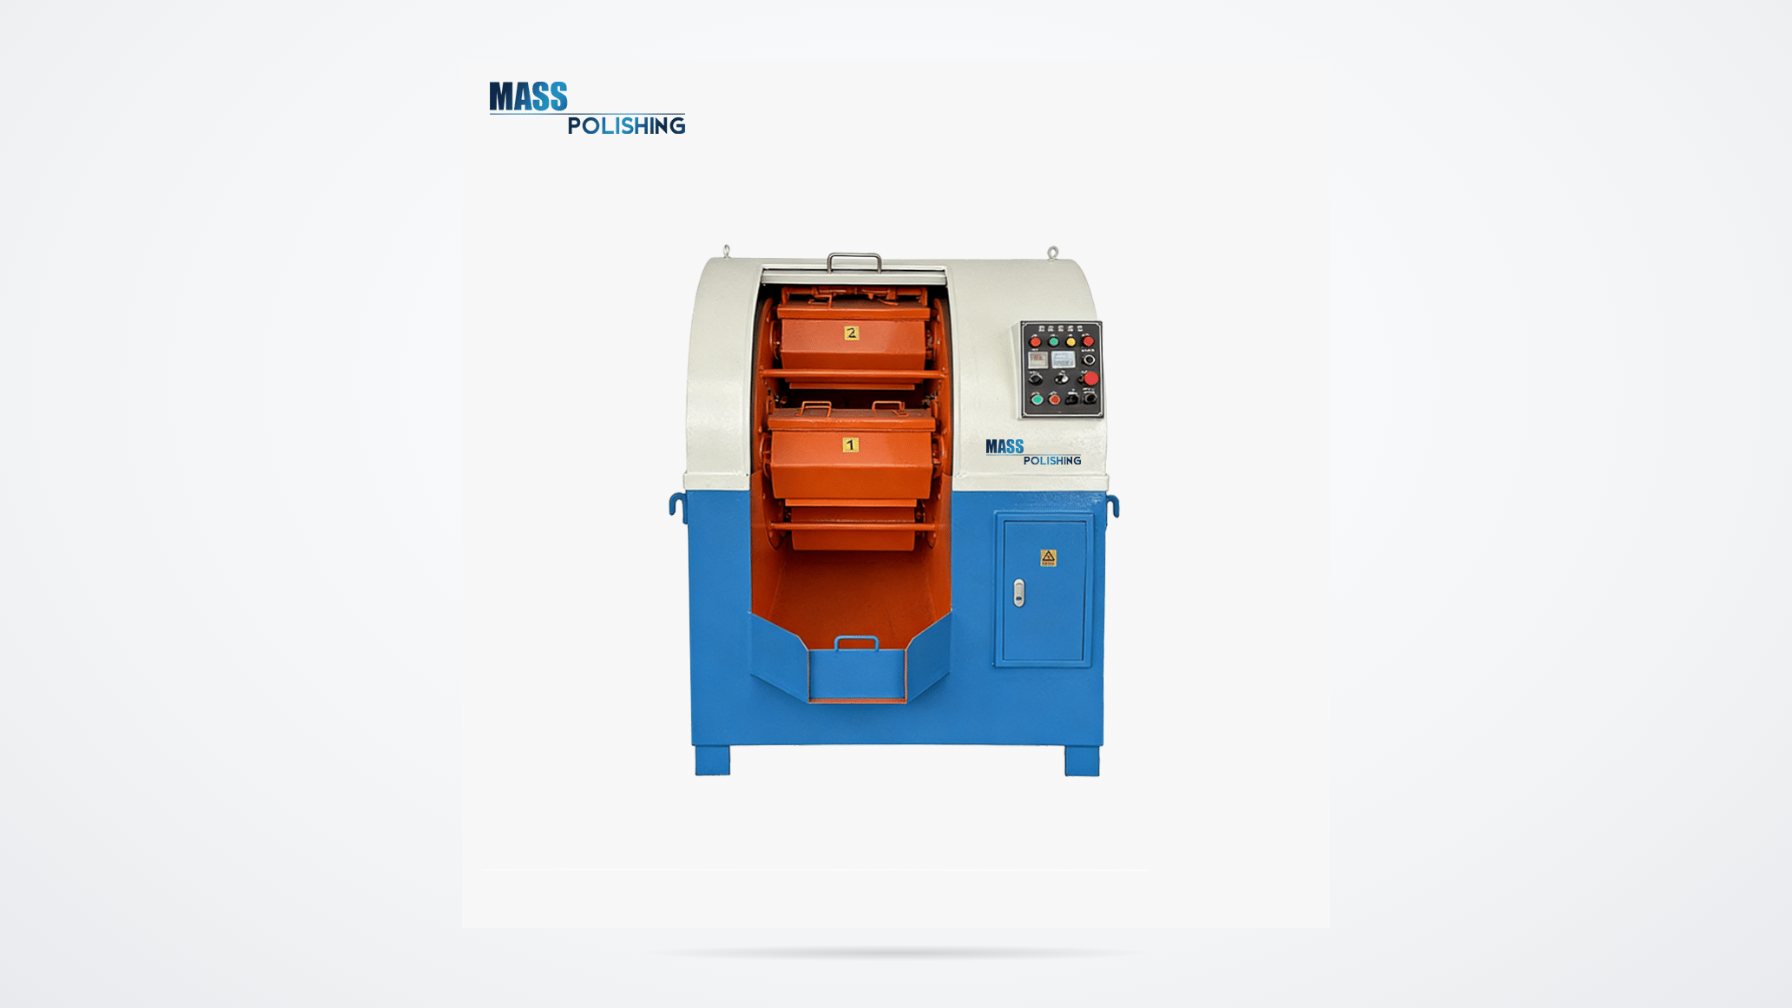
Un barril centrífugo de alta energía del tipo EB muestra cómo se genera la energía: cuatro barriles se colocan en una torreta giratoria y giran en dirección opuesta, por lo que la carga de medio desliza y se comprime contra las piezas en la pared exterior de cada barril en lugar de rodar libremente. Eso es lo que produce la presión de contacto que hace posible un ciclo corto. La misma familia de plataformas construida por Mass Polishing utiliza barriles revestidos de poliuretano, un temporizador de proceso y control de avance en los modelos automáticos, lo cual es importante porque la receta debe ser repetible una y otra vez.
Un barril de alta energía no es la única plataforma que puede realizar esta química, y la decisión de plataforma es realmente una cuestión de geometría de la pieza y tamaño de lote. <Vibratory Finishing vs Centrifugal Barrel Finishing> cubre la comparación entre esas dos rutas.
El control de la mezcla es donde aparece la mayor deriva de producción. La concentración, pH, temperatura, vida del baño y arrastre alteran la tasa de eliminación. La adición manual funciona en una sola máquina y se vuelve poco fiable en toda una celda, por lo que la dosificación mediante un sistema de alimentación líquida y la comprobación de la concentración en un horario establecido marcan la diferencia entre un proceso y un hábito. La química también es específica de la aleación: un compuesto desarrollado para acero endurecido no se comportará igual en titanio o en una aleación a base de níquel, y trasladar una receta entre aleaciones es la causa más común de un primer artículo fallido.
La selección del medio sigue tres reglas. Debe ser no abrasivo o solo ligeramente abrasivo, porque la química realiza el corte y un medio duro introduciría arañazos direccionales que el proceso busca evitar. Debe ser lo suficientemente pequeño para alcanzar la superficie pero lo bastante grande para no alojarse en agujeros, ranuras o roscas. Y el volumen de carga y la proporción medio-pieza deben estar fijos, porque ambos cambian la presión de contacto.

Cómo demostrar el acabado con medición y documentación
Una figura Ra sin un método no es una especificación. Ra es una medición de perfil tomada sobre un corte definido, y el número cambia cuando el corte, el filtro o la longitud de evaluación cambian. Las normas de perfil ASME B46.1 y ISO definen esos términos; ISO 21920-3 define cómo se construye un operador de especificación completo, que es lo que realmente necesita un dibujo si dos proveedores van a medir lo mismo.
| Parámetro | Lo que captura | Por qué añade valor en una superficie superacabada | Limitación |
|---|---|---|---|
| Ra | Desviación media respecto a la línea media | Simple, ampliamente especificado, fácil de comparar | Valores idénticos ocurren en superficies direccionales e isotrópicas con funciones muy diferentes |
| Rz | Altura pico a valle dentro de una longitud de muestreo | Indica si permanecen valles profundos | Sensitivo a un solo arañazo o inclusión |
| Rpk, Rk, Rvk | Altura de pico, rugosidad central, profundidad de valle | Separa la eliminación de picos de la retención de valles | Solo tiene sentido en una superficie estratificada y en meseta |
| Sa, Sz, Str | Altura areal y relación de aspecto de textura | Str describe directamente la isotropía | Requiere instrumentación areal y un filtro acordado |
Tres hábitos de medición separan un informe útil de uno engañoso. Primero, registre la dirección de la traza en relación con cualquier dirección de mecanizado previa, y tome una segunda traza a 90 grados para que una superficie direccional no pueda pasar como isotrópica. Segundo, indique el instrumento y el radio de la punta del estilógrafo, porque una punta de 2 micrones no puede resolver características que una punta más fina mostrará. Tercero, fije el plan de muestreo: cuántas piezas, cuántas áreas por pieza y con qué frecuencia durante la producción.
La documentación importa tanto como la medición. La receta es el proceso, por lo que la concentración, el pH, la especificación del medio, el volumen de carga, el tiempo de ciclo, la amplitud o la velocidad del barril, la secuencia de enjuague y el método de secado pertenecen a un plan de control. Cambiar el proveedor del medio o el tipo de compuesto es un cambio de proceso y debe activar una revalidación, incluso cuando el certificado parece idéntico. Los clientes aeroespaciales y médicos suelen tratar esto como un proceso especial, por lo que la acreditación en procesamiento químico de Nadcap y los informes de inspección de primer artículo son expectativas normales en lugar de solicitudes inusuales.
Una llamada en un dibujo que realmente funciona nombra la norma, el parámetro, el valor, el corte y la longitud de evaluación, y añade un segundo requisito donde la función depende de ello, como un límite Rpk para una superficie de contacto o un valor Str para una cara de sellado. Si eso suena a más trabajo que escribir “Ra 0.1”, también es la única versión que sobrevive a un cambio de proveedor.
Dónde Rinde ISF y Dónde No
Las aplicaciones que justifican el costo comparten una característica: la superficie es una interfaz funcional en lugar de decorativa. Los dientes de engranaje son el caso clásico, porque la eliminación de picos aborda las concentraciones de estrés que generan micropitting y fatiga por contacto. Los rodamientos, pares de leva y empujador, álabes de compresores y turbinas, componentes del sistema de combustible, válvulas de carrete hidráulicas, instrumentos quirúrgicos e implantes ortopédicos tienen superficies donde la textura controla el rendimiento en lugar de la apariencia.
El trabajo de transmisión y tren de transmisión en viento, deportes de motor y aeroespacial es donde la economía es más clara, porque una mejora superficial suele ser más barata que un cambio de diseño y puede aplicarse a un número de pieza existente. El trabajo médico está impulsado por la limpiabilidad y la vida útil a fatiga, donde una textura aleatoria y sin dirección es más fácil de validar que una rayada.
También hay exclusiones claras. ISF no corregirá la forma, por lo que las piezas rechazadas por estrechamiento, redondez o ondulación permanecen rechazadas. Las piezas muy grandes pueden no caber en un cañón de alta energía, y el acabado por arrastre solo se convierte en la alternativa si la geometría lo justifica. Las aleaciones blandas y dúctiles pueden deformarse en lugar de aplanarse y necesitan su propio trabajo de desarrollo. Los fundidos porosos y las piezas con cavidades ciegas que no se pueden enjuagar a fondo representan un riesgo de corrosión en lugar de una oportunidad de acabado.
El costo pertenece a la misma lista. Los consumibles no son el elemento principal; los principales son el tiempo en el cañón, el reemplazo del medio y el flujo de residuos. La pasta gastada es ácida y transporta metal disuelto, por lo que la neutralización y la eliminación de metales son parte del costo operativo, y un paso de tratamiento de agua en circuito cerrado suele ser lo que hace que el proceso sea aceptable en una licencia ambiental. Para una pieza de bajo valor donde un desbarbado vibratorio simple cumple con el dibujo, ISF añade costo sin añadir función.
Una lista de verificación práctica para una primera prueba de ISF
- Escriba primero la función. Contacto a fatiga, fricción, sellado, limpiabilidad o apariencia, cada punto a un parámetro diferente y a una prueba de aceptación diferente.
- Caracterice la superficie entrante, no solo su Ra, sino cómo fue producida, porque una superficie pulida y una superficie mecanizada con el mismo Ra responden de manera diferente a la misma química.
- Elija la plataforma por el envolvente de la pieza y el tamaño del lote antes de elegir un compuesto.
- Filtre la química y el medio en muestras cortadas del mismo lote de material que las piezas de producción, y realice más de un ciclo para que la curva sea visible.
- Realice un primer artículo y mídalo exactamente como se verificará el dibujo, incluyendo una traza a 90 grados para confirmar que la textura es realmente sin dirección.
- Congelar la receta en un plan de control con concentración, pH, tiempo, carga de medio y pasos de enjuague, y definir qué cuenta como un cambio en el proceso.
Comience con una pieza y un dibujo
Un requisito de acabado solo es útil cuando viaja con la información necesaria para reproducirlo. Envíe la aleación y su condición, la llamada de acabado del dibujo incluyendo la norma, la longitud de corte y evaluación, la superficie entrante y cómo fue producida, el envolvente y peso de la pieza, las características que deben ser enmascaradas, la cantidad por lote y la razón funcional detrás del requisito. Esos detalles permiten proponer y filtrar una ruta de acabado en sus piezas en lugar de en una muestra genérica, y pueden enviarse a través del formulario de contacto en www.masspolishing.com.
Vale la pena declarar claramente un límite. Un número de rugosidad sin un método de medición no es una especificación, y ninguna receta debe ser congelada antes de que un primer artículo haya sido medido de la misma manera en que se verificará el dibujo.
Preguntas frecuentes
¿Es ISF un recubrimiento o un proceso de remoción de metal?
Es un proceso de remoción, y muy superficial. El compuesto crea una película suave en la superficie y el medio la elimina donde la presión de contacto es mayor, llevándose una capa delgada de metal. No se añade nada a la pieza, por lo que no hay problema de adhesión, ni control de grosor de recubrimiento, ni riesgo de que una capa se delamine en servicio. La profundidad removida se mide en micrones y se elimina preferentemente de las crestas, por eso la forma y las dimensiones apenas cambian mientras que la textura cambia sustancialmente.
¿Produce ISF un acabado espejo?
Puede producir una superficie brillante, pero el brillo no es el objetivo y no es la misma propiedad. Un acabado espejo se juzga por cómo refleja la luz, y una superficie con un acabado direccional fino puede parecer brillante como un espejo, aunque siga siendo anisotrópica. La característica definitoria de este proceso es la textura aleatoria y aplanada con valles retenidos, por eso una especificación debe hacer referencia a un parámetro de textura en lugar de un estándar de apariencia. Si la apariencia es el requisito, los paneles de prueba son la única forma honesta de acordarlo.
¿Qué rugosidad superficial puede lograr ISF?
No hay un número único que aplique a todas las aleaciones y superficies de partida, y cualquier proveedor que cite uno sin calificación está describiendo un caso ideal en lugar de su pieza. Lo que importa es la rugosidad inicial, la aleación, el medio y el tiempo de ciclo, y el resultado alcanzable debe establecerse en un primer artículo medido con el método acordado. Prácticamente, el proceso es un paso de acabado aplicado a una superficie que ya ha sido preparada, y su valor es la forma de la textura resultante en lugar de una altura media única.
¿Cambia el ISF las dimensiones críticas?
Las cambia ligeramente. La remoción de material ocurre en las picos, por lo que el cambio en una dimensión nominal es pequeño, pero no es cero y no es uniforme en todas las características. Los hilos, las estrías, los agujeros de ajuste por presión y las áreas recubiertas suelen estar enmascarados para mantenerlos fuera del proceso por completo. Para características de tolerancia estrecha, mida el primer artículo antes y después del ciclo para que el desplazamiento quede documentado y se confirme la tolerancia del dibujo en lugar de asumirla.
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
[1] ASME B46.1-2019, “Textura de superficie (rugosidad superficial, ondulación y lay),” Sociedad Americana de Ingenieros Mecánicos, 2019.
[2] ISO 21920-2:2021, “Especificaciones geométricas del producto (GPS) — Textura de superficie: Perfil — Parte 2: Términos, definiciones y parámetros de textura de superficie,” Organización Internacional de Normalización, 2021.
[3] ISO 21920-3:2021, “Especificaciones geométricas del producto (GPS) — Textura de superficie: Perfil — Parte 3: Operadores de especificación,” Organización Internacional de Normalización, 2021.
[4] ISO 25178-2:2021, “Especificaciones geométricas del producto (GPS) — Textura de superficie: Areal — Parte 2: Términos, definiciones y parámetros de textura de superficie,” Organización Internacional de Normalización, 2021.
Si está interesado, consulte estos artículos relacionados:
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
¿Cuáles son las características de las máquinas de acabado por barril centrífugo?
Industria del Plástico