
La eliminación del óxido de las piezas metálicas antes del acabado ofrece los mejores resultados cuando el proceso se adapta al tipo de óxido, al metal base y a los requisitos de la superficie final. El objetivo no es solo eliminar el óxido visible, sino también dejar una superficie limpia, libre de aceite y mecánicamente sólida, a la que puedan adherirse los recubrimientos, los tratamientos de pasivado o las capas de chapado, o que pueda pulirse adecuadamente. En la mayoría de los entornos de producción, el acabado en masa con los medios abrasivos, el compuesto y el flujo de agua controlado adecuados elimina el óxido y las incrustaciones ligeras durante la misma operación en la que se eliminan las rebabas y se acondiciona previamente la pieza. Este artículo explica cómo seleccionar el método, los medios abrasivos, los productos químicos y los controles de verificación para que la etapa de pretratamiento favorezca el acabado final en lugar de provocar picaduras, partículas incrustadas u oxidación instantánea.
Por qué es necesario eliminar el óxido antes del acabado
El óxido no constituye una capa base estable. Se trata de óxido de hierro hidratado, cuyo volumen y composición química superficial son diferentes de los del metal original. Si queda óxido debajo de un recubrimiento, este puede perder adherencia y desprenderse desde la interfaz hacia el exterior. Si permanece óxido antes de la galvanoplastia, puede provocar rugosidad, una cobertura deficiente y defectos de adherencia. El pulido sobre superficies oxidadas también puede incrustar partículas de óxido de hierro en la superficie, que podrían hacerse visibles únicamente después del acabado final.
La eliminación del óxido antes del acabado también protege los medios abrasivos y el proceso posterior. El óxido suelto se descompone en partículas finas que pueden saturar una cuba vibratoria, reducir la acción de corte y contaminar la solución del compuesto. Cuanto antes se elimine el óxido, más predecible será el ciclo de acabado.
Cómo evaluar el estado del óxido y elegir el punto de partida adecuado
El primer paso consiste en identificar el tipo de óxido presente. El óxido superficial ligero o instantáneo, el óxido superficial y las incrustaciones gruesas de laminación no requieren el mismo pretratamiento. A efectos de comunicación, los grados visuales de la norma ISO 8501-1 clasifican el acero sin recubrimiento desde el grado de oxidación A hasta el D, pero estas categorías describen el estado de la superficie; no demuestran que un lote específico sea idéntico ni que el pretratamiento esté completo [1].
| Estado del óxido | Aspecto habitual | Punto de partida recomendado | Qué confirmar |
|---|---|---|---|
| Óxido instantáneo ligero | Decoloración fina, sin incrustaciones sueltas | Acabado vibratorio Con compuesto desoxidante | Sin película de aceite que impida el contacto |
| Óxido superficial | Capa visible de color marrón anaranjado | Desengrasar y, a continuación, realizar un acabado vibratorio o en tambor | Metal base sin picaduras profundas |
| Óxido y cascarilla abundantes | Cascarilla gruesa, descamación o picaduras | Desincrustado ácido o tratamiento previo en tambor centrífugo | Riesgo de hidrógeno y pérdida dimensional |
| Lote mixto | Diferentes condiciones en una misma carga | Clasificar según el nivel de oxidación antes del procesamiento | Superficie final uniforme |
Es necesario desengrasar antes de eliminar el óxido. El aceite y la grasa bloquean tanto la acción química como la mecánica. Omitir el paso de desengrasado puede dejar un acabado irregular, incluso cuando los abrasivos y el compuesto son los adecuados.
Métodos eficaces de eliminación del óxido antes del acabado
El acabado en masa por medios mecánicos suele ser el método más adecuado para la producción. Los abrasivos cerámicos, plásticos o de acero rozan la superficie de las piezas mediante un movimiento controlado. En una cuba vibratoria, los abrasivos eliminan el óxido mediante un contacto deslizante repetido, mientras que el compuesto mantiene la superficie húmeda y arrastra el óxido desprendido. En una máquina de tambor centrífugo o de disco centrífugo, la mayor presión de contacto elimina el óxido más incrustado con mayor rapidez, pero requiere una protección más estricta de las piezas.

La eliminación química del óxido suele combinarse con el acabado mecánico. Un compuesto desoxidante puede ablandar y disolver los óxidos, mientras que los abrasivos realizan la eliminación mecánica. El desoxidado ácido actúa más rápido, pero no es automáticamente la mejor opción para todas las piezas. La exposición prolongada a ácidos en acero endurecido o elementos de fijación de alta resistencia puede generar riesgos relacionados con el hidrógeno, salvo que el proceso incluya un aclarado y un tratamiento de alivio adecuados. Para la mayoría de las piezas de uso habitual, un compuesto desoxidante ligeramente alcalino o un compuesto combinado de limpieza y desoxidación es más seguro y facilita el tratamiento de los residuos.
En la práctica, lo habitual es seguir una secuencia de operaciones. Primero, desengrasar; después, eliminar la capa de óxido más gruesa y, por último, dar el acabado a la superficie en la misma máquina o mediante una segunda etapa de acabado en masa. Este enfoque evita utilizar ácidos agresivos cuando la acción mecánica es suficiente.
Cómo seleccionar los abrasivos y los compuestos para eliminar el óxido
La elección de los abrasivos influye en la rapidez con la que se elimina el óxido y en la cantidad de metal base que se ve afectada. Para piezas de acero con oxidación de ligera a moderada, es habitual utilizar abrasivos cerámicos de corte medio o rápido. Para metales no ferrosos blandos, los abrasivos plásticos reducen el riesgo de arañazos profundos. Los abrasivos de acero pueden abrillantar la superficie después de eliminar el óxido, pero no siempre son la forma más rápida de eliminar la cascarilla gruesa.
| Metal y estado | Media type | Purpose | Precaución principal |
|---|---|---|---|
| Acero con oxidación ligera | Abrasivo cerámico de uso general o de corte rápido | Eliminar el óxido y homogeneizar la superficie | Pérdida dimensional en roscas finas |
| Acero con abundantes incrustaciones de óxido | Cerámica de corte intenso o tambor centrífugo | Eliminar las incrustaciones antes del acabado final | Daños por contacto entre piezas |
| Piezas de aluminio o zinc | Medios plásticos | Eliminar la oxidación ligera y la corrosión | Evitar los abrasivos cerámicos agresivos |
| Acero después de eliminar el óxido | Abrasivos de pulido para acero | Conseguir una superficie limpia y brillante | No sustituye la eliminación del óxido intenso |
El compuesto debe ser compatible con el metal y con el sistema de tratamiento de residuos. Por ejemplo, la gama de compuestos líquidos Mass Polishing incluye un compuesto de limpieza, desoxidación y eliminación de aceite de uso general, con un pH de 8,1, para hierro, acero inoxidable, aluminio, cobre y zinc, pero no es adecuado para el latón. Un compuesto específico para la eliminación del óxido, con un pH de 8,3, elimina el óxido durante el acabado, mientras que un compuesto desengrasante, también con un pH de 8,3, se encarga de eliminar el aceite. Estos son datos de productos suministrados, no recomendaciones universales para todas las líneas de acabado.
La elección del abrasivo determina la intensidad con la que un lote elimina el óxido sin desgastar el metal base.cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits<.
> abarca los tipos de abrasivos y su comportamiento en una cuba vibratoria.
Cómo elegir la máquina adecuada para eliminar el óxido de los lotes de piezas.
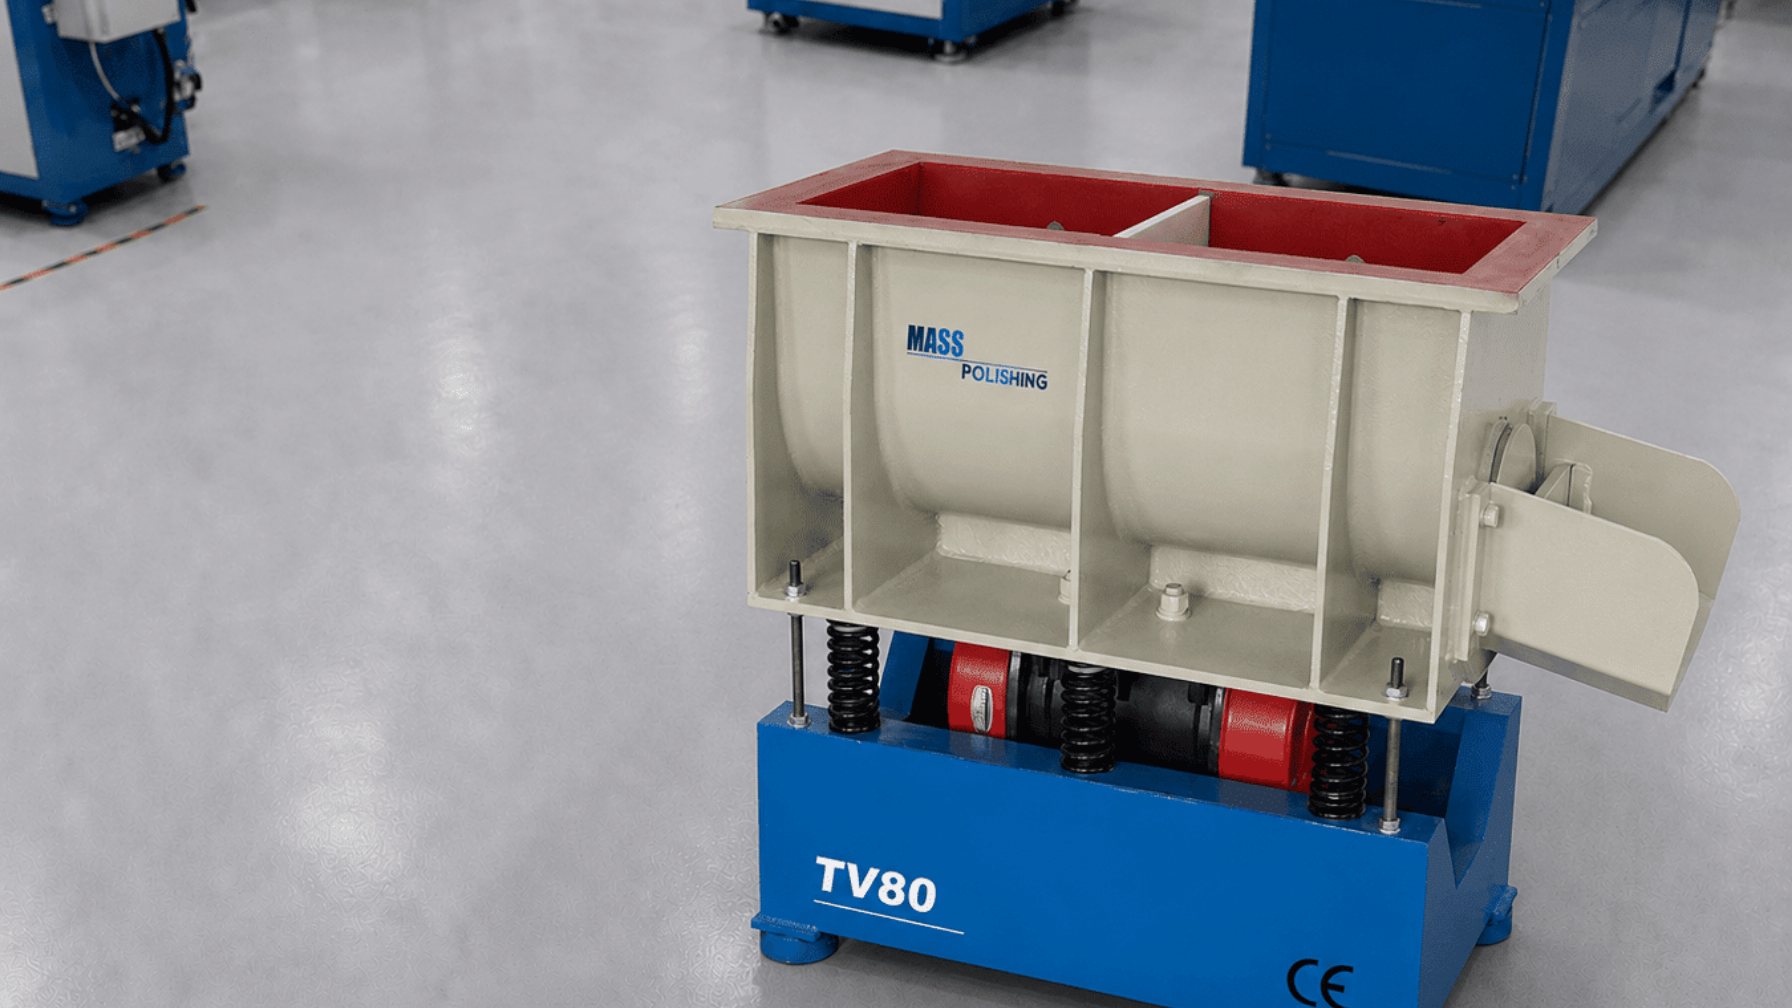
La máquina adecuada depende del tamaño del lote, la geometría de las piezas y la cantidad de óxido que debe eliminarse. Una cuba o tina vibratoria suele ser el punto de partida habitual para piezas pequeñas y medianas de distintos tipos. Es versátil, fácil de cargar y puede funcionar en húmedo con un sistema de dosificación de compuestos. Para piezas largas o de mayor tamaño, una máquina vibratoria de canal ofrece espacio suficiente para que las piezas se muevan sin que se produzca un contacto excesivo entre ellas., magnetic finishing Con pasadores de acero inoxidable, puede alcanzar zonas a las que los medios de mayor tamaño no pueden llegar.
La eliminación del óxido suele combinarse con el desbarbado y la preparación de bordes en la misma carga. <The Benefits of a Vibratory Deburring Machine> explica cómo un sistema vibratorio puede combinar estos pasos y reducir la manipulación manual.
Lista de verificación paso a paso para el proceso de eliminación del óxido
Esta secuencia corresponde a un proceso típico de eliminación del óxido mediante acabado en masa por vía húmeda. Los pasos marcados como obligatorios deben completarse antes del acabado final. Los pasos marcados como opcionales dependen de la pieza y de la operación posterior.
- Inspección de entrada: registrar el tipo de óxido, el metal base, la dureza, el estado de la superficie y los requisitos finales. Obligatorio.
- Desengrasado: eliminar el aceite, la grasa y los productos temporales de protección contra la corrosión. Obligatorio.
- Selección de los medios y del compuesto: adaptar la capacidad de corte de los medios, el tipo de compuesto y el caudal de agua al metal. Obligatorio.
- Nivel de carga: utilizar la proporción de medios abrasivos respecto a las piezas recomendada por el fabricante de la máquina. Obligatorio.
- Ciclo de prueba corto: procesar un lote representativo y comprobar la eliminación del óxido y el estado de los bordes. Obligatorio.
- Enjuague y neutralización: eliminar los residuos del compuesto y neutralizar cualquier exposición al ácido. Obligatorio si se utiliza ácido.
- Secado inmediato: utilizar un secador centrífugo de aire caliente, un secador vibratorio o aire limpio y seco para evitar la oxidación instantánea. Opcional, pero recomendado antes de almacenar las piezas.
- Inspección final: confirmar que no haya óxido visible, película de aceite ni medios abrasivos incrustados antes del acabado final. Obligatorio.
con soplador de aire caliente – Secado vibratorio)
Cómo verificar la eliminación del óxido y proteger las piezas antes del acabado
Una inspección visual no es suficiente. La superficie también debe estar limpia y libre de aceite, óxido suelto y partículas incrustadas. La prueba de rotura de la película de agua es una primera comprobación útil: el agua debe extenderse uniformemente sobre una superficie metálica limpia, en lugar de formar gotas alrededor del aceite o de residuos hidrófobos. Esta prueba indica el grado de limpieza, pero no mide el perfil de anclaje ni demuestra que la pieza esté preparada para cualquier sistema de recubrimiento.
| Comprobación | Qué confirma | Qué no confirma |
|---|---|---|
| Inspección visual | No quedan restos visibles de óxido ni incrustaciones | Eliminación completa en el interior de los orificios ciegos |
| Prueba de rotura de la película de agua | La superficie está prácticamente libre de aceite y es humectable | Adherencia o perfil del recubrimiento |
| Frotado con un paño blanco | Sin óxido suelto ni residuos oscuros | Química superficial o pasivación |
| Muestreo por lotes | Las piezas representativas son aceptables | Todas las piezas de la carga |
| Control del proceso final | El paso de pretratamiento se ha completado | Idoneidad para un nuevo recubrimiento o metal |
Cuando el estado del óxido varía de una pieza a otra, una sola combinación de abrasivo y compuesto puede no ofrecer un resultado uniforme. <Elección de medios para pulido vibratorio> abarca la selección de formas, tamaños y materiales para condiciones de piezas mixtas.
Si las piezas limpias deben esperar antes del acabado, manténgalas secas y protegidas. Una superficie de acero limpia puede volver a oxidarse rápidamente en ambientes húmedos. Utilice un inhibidor de óxido únicamente cuando sea compatible con el proceso posterior, ya que algunos inhibidores pueden interferir en la adherencia del recubrimiento metálico o de la pintura.
Solicite una prueba del proceso de eliminación de óxido en sus piezas
La forma más rápida de evitar un procesamiento excesivo o insuficiente es realizar una prueba por lotes antes de adoptar un proceso de producción. Envíe a Mass Polishing información sobre el material de las piezas, el estado del óxido, el tamaño del lote, los equipos de acabado actuales y el acabado superficial final requerido. El equipo de ingeniería puede recomendar una combinación de máquina, abrasivo, compuesto y ciclo en función de los datos proporcionados sobre las piezas, y también puede ofrecer asistencia para realizar una prueba de procesamiento de muestras a través del sitio web www.masspolishing.com.
Preguntas frecuentes sobre la eliminación del óxido antes del acabado
¿Puede el acabado vibratorio eliminar el óxido intenso y las incrustaciones?
El acabado vibratorio puede eliminar óxido ligero o moderado y algunas incrustaciones, pero las incrustaciones gruesas de laminación o las picaduras profundas suelen requerir primero un acabado en barril centrífugo, un desincrustado ácido o un proceso escalonado más prolongado. Si las incrustaciones superan el perfil superficial permitido, utilice un pretratamiento más agresivo antes del ciclo vibratorio final.
¿Debo eliminar el óxido antes o después del desbarbado?
En muchos procesos por lotes, la eliminación del óxido y el desbarbado se realizan en la misma operación, ya que el material abrasivo elimina ambos. Sin embargo, si las piezas están aceitosas o muy oxidadas, primero hay que desengrasarlas y eliminar la capa gruesa de óxido. Esto evita que el aceite bloquee el compuesto y que el óxido suelto sobrecargue el material abrasivo antes de completar el desbarbado.
¿Qué compuesto debe utilizarse para eliminar el óxido en una máquina vibratoria?
Utilice un compuesto desoxidante o un compuesto de uso general con funciones de limpieza y eliminación de óxido. La elección depende del metal, del sistema de tratamiento de aguas residuales y de si el siguiente paso es el recubrimiento electrolítico, el revestimiento o el pulido. Por ejemplo, un compuesto desoxidante alcalino suave con un pH de 8,3 puede eliminar el óxido durante el acabado, mientras que un compuesto desengrasante independiente se encarga de eliminar el aceite. Antes de cambiar los productos químicos, compruebe siempre su compatibilidad con el latón, el aluminio, el zinc y el acero inoxidable.
¿Cómo puedo evitar la oxidación instantánea después de eliminar el óxido?
Enjuague bien las piezas, séquelas rápidamente y guárdelas en un lugar limpio y seco. Si hay algún intervalo antes del acabado final, utilice un inhibidor de corrosión únicamente cuando sea compatible con el siguiente proceso. Un secador centrífugo de aire caliente o un secador vibratorio reduce el tiempo durante el cual las piezas permanecen húmedas y disminuye el riesgo de oxidación instantánea.
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
[1] ISO 8501-1:2007, “Preparación de sustratos de acero antes de la aplicación de pinturas y productos relacionados, Parte 1: Grados de oxidación y grados de preparación de sustratos de acero sin recubrimiento y de sustratos de acero después de la eliminación completa de los recubrimientos anteriores”, ISO, 2007.
Si está interesado, consulte estos artículos relacionados:
Elección de medios para pulido vibratorio
¿Cuál es la habilidad de compra de la máquina de rectificado y pulido?
Cómo tratar con el uso de la máquina de pulido de tubo redondo
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits