
El pulido de las palas de la turbina no es un paso cosmético. Para las palas de motores aeroespaciales, la condición de la superficie influye en la pérdida aerodinámica, la concentración de esfuerzos y la forma en que una pala sobrevive a cargas térmicas y mecánicas repetidas. El acabado de alta energía ofrece una ruta controlada para eliminar rebabas, romper bordes afilados y suavizar la superficie mientras se preserva la forma del perfil alar. El desafío práctico es aplicar suficiente energía para eliminar defectos sin redondear bordes críticos ni cambiar el perfil de la pala. Esta guía explica cómo funcionan los métodos de acabado de alta energía, qué variables del proceso son importantes y qué verificar antes de entregar un lote a producción.
Por qué la acabado de la superficie de la pala de la turbina es importante para el rendimiento del motor aeroespacial
Una pala de turbina funciona bajo altas temperaturas, carga centrífuga y vibración. Los defectos en la superficie pueden actuar como concentradores de esfuerzos y crear puntos donde se inician grietas por fatiga. En las palas del compresor, la rugosidad puede perturbar el flujo de aire cerca de la superficie de la pala y reducir la eficiencia aerodinámica. En las palas de la turbina, la condición de la superficie también interactúa con las características de enfriamiento, la adhesión de recubrimientos y la resistencia a la oxidación.
Por lo tanto, el objetivo del acabado no es el brillo máximo. Es un estado superficial controlado: eliminar la rebaba, suavizar el borde, reducir la rugosidad al rango objetivo y mantener el radio de borde requerido sin alterar la cuerda, la inclinación o la forma de la raíz. Por eso, un proceso de alta energía debe seleccionarse por geometría y material, no solo por velocidad.
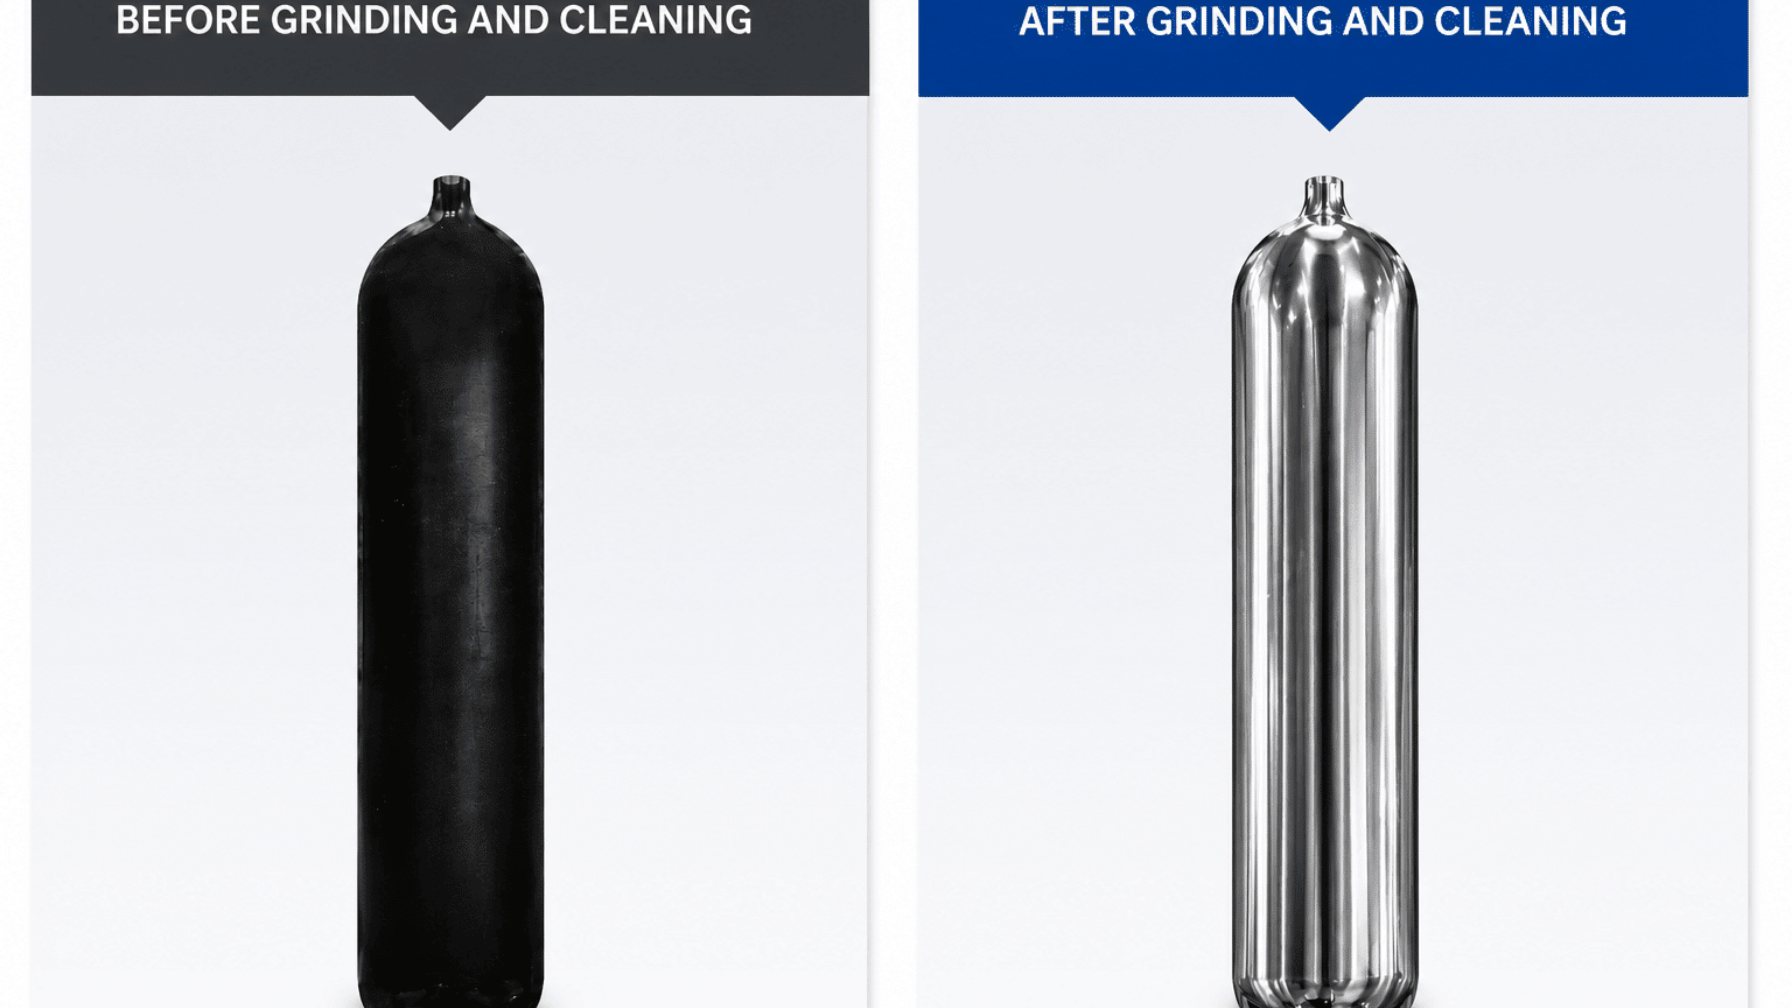
Métodos de acabado de alta energía para palas de turbina
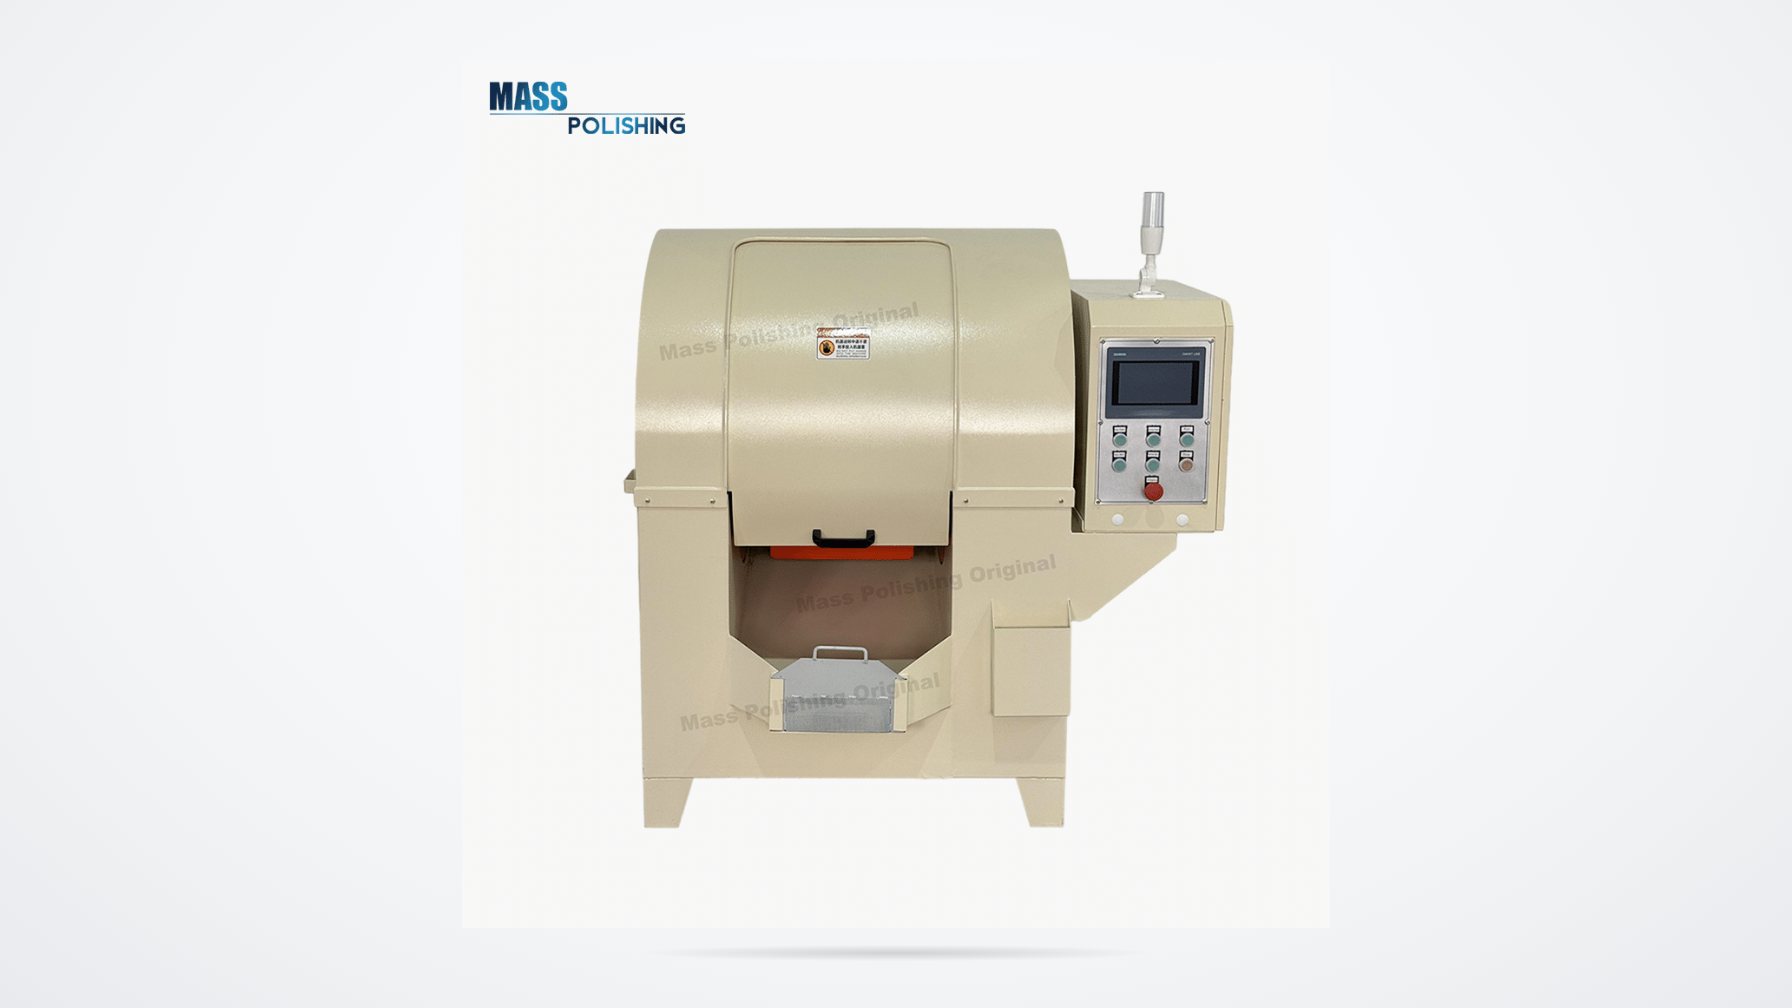
Tres métodos son los más relevantes al acabar palas de turbina. Centrifugal barrel finishing utiliza rotación planetaria o de torreta para crear una alta presión de contacto entre el medio y las piezas, produciendo una eliminación rápida de material en un ciclo compacto. Acabado centrífugo de disco utiliza un disco giratorio en la parte inferior de una cámara estacionaria para crear un flujo de medio a alta velocidad, lo cual es útil para palas más pequeñas y formas complejas. Acabado de arrastre sujeta cada pala en un soporte y la mueve a través de un lecho de medio, proporcionando el control fuerte necesario para bordes de entrada, bordes de salida y otras áreas sensibles a la geometría.
| Finishing method | Cómo se aplica la energía | Mejor opción para trabajos en palas de turbina | Limitación principal |
|---|---|---|---|
| Cilindro centrífugo | Barriles giratorios bajo alta fuerza G | Lotes de palas pequeñas a medianas similares | Agressivo; el redondeo de bordes debe ser controlado |
| Disco centrífugo | Disco giratorio que fluidiza el medio | Formas complejas y mezclado más fino | Es necesario monitorear el ciclo de calor y las condiciones del medio |
| Acabado de arrastre | Las palas se sujetan y se arrastran a través del medio | Refinamiento en el borde de entrada y salida | Menor rendimiento por lote |
| Acabado vibratorio | La vibración de la taza mueve el medio | Desbarbado general y mezclado menos invasivo | Menos adecuado para un control preciso de geometría |
Cuando el perfil de la cuchilla es el factor limitante, el acabado por arrastre ofrece al operador una forma directa de controlar el contacto en los bordes de entrada y salida.
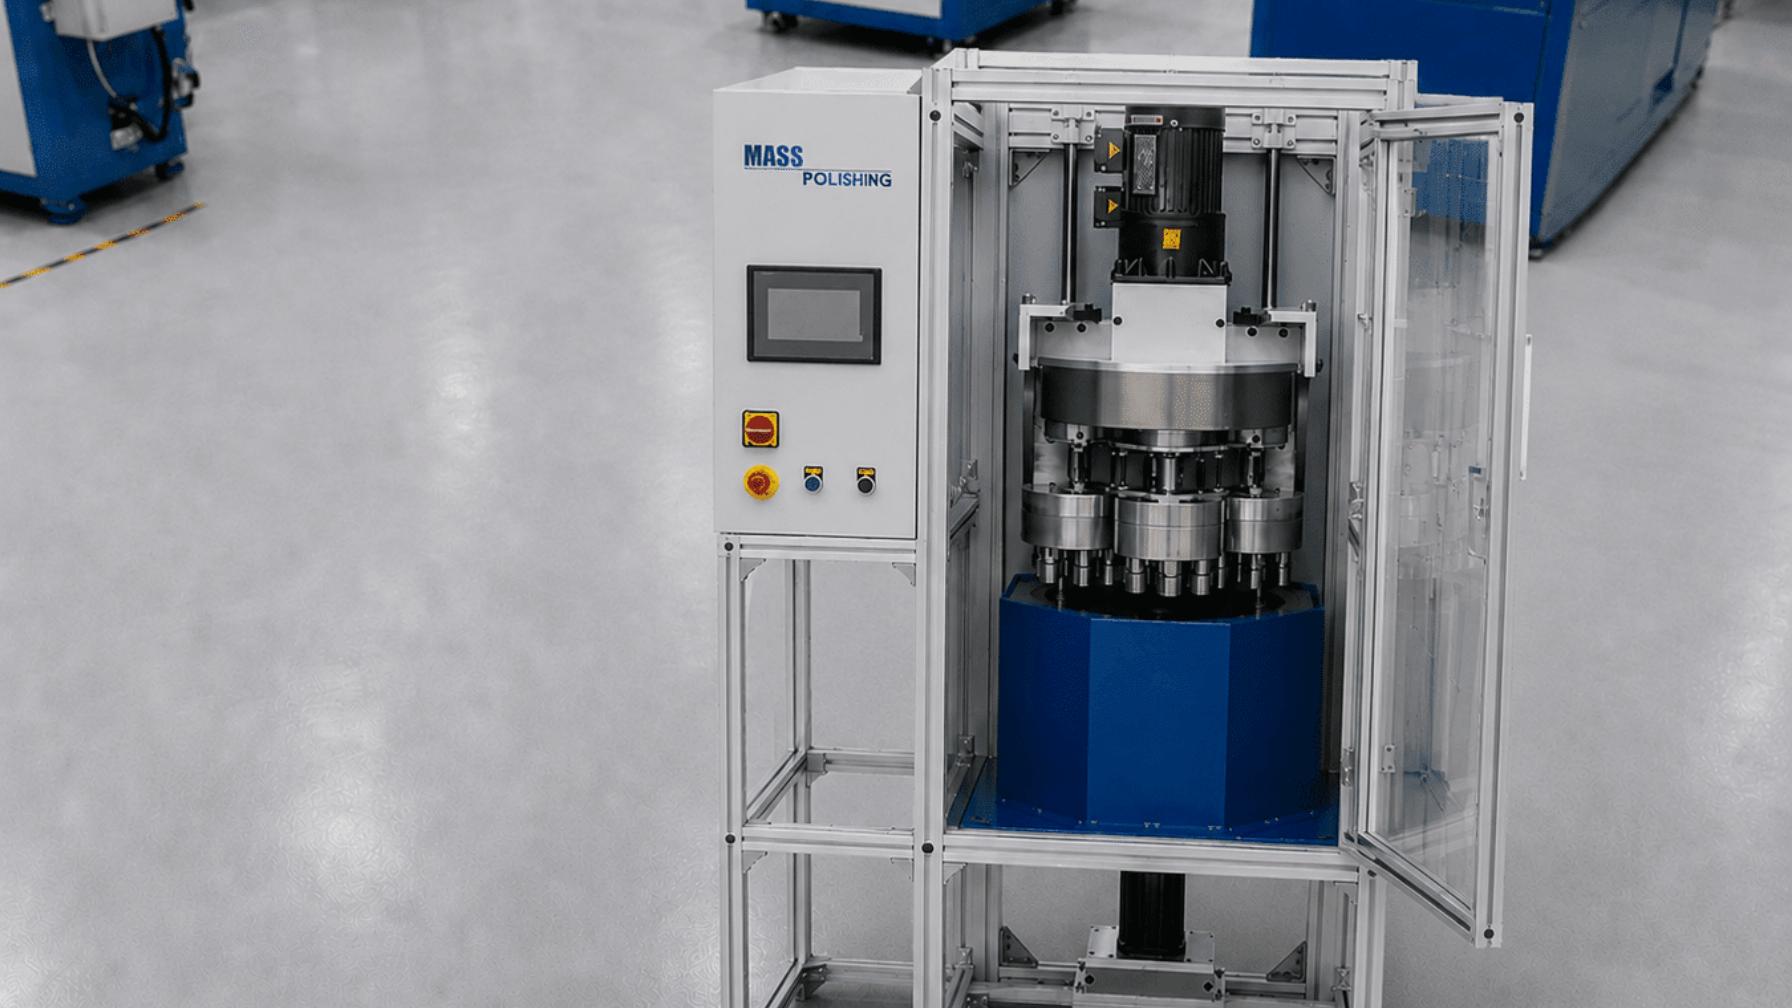
Cuando el perfil de la cuchilla es el factor limitante, el acabado por arrastre ofrece al operador una forma directa de controlar el contacto en los bordes de entrada y salida. <cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits> explica cómo los soportes fijos y el flujo controlado del medio ayudan a repetir una superficie uniforme de pieza a pieza.
Variables del proceso que controlan la eliminación de material y la calidad del borde
La misma máquina puede producir resultados diferentes si el medio, la carga, el compuesto y el ciclo son incorrectos. El tamaño del medio controla el acceso a características pequeñas. Los medios grandes y angulares cortan más rápido pero pueden alojarse en orificios de enfriamiento o detalles en la raíz. Los medios más pequeños producen un acabado más suave y alcanzan áreas más estrechas, pero pueden eliminar material más lentamente. La forma del medio también importa: las formas cilíndricas y triangulares contactan los bordes de manera diferente a los medios esféricos.
La velocidad de la máquina y la proporción de llenado del medio establecen la fuerza de contacto. Una velocidad más alta acorta el ciclo pero puede aumentar el redondeo de bordes y el impacto en la pieza. La relación entre piezas y medio cambia el flujo y la probabilidad de contacto entre piezas. Los compuestos húmedos limpian y lubrican el proceso, mientras que los compuestos secos se seleccionan para pulido cuando no se acepta agua.
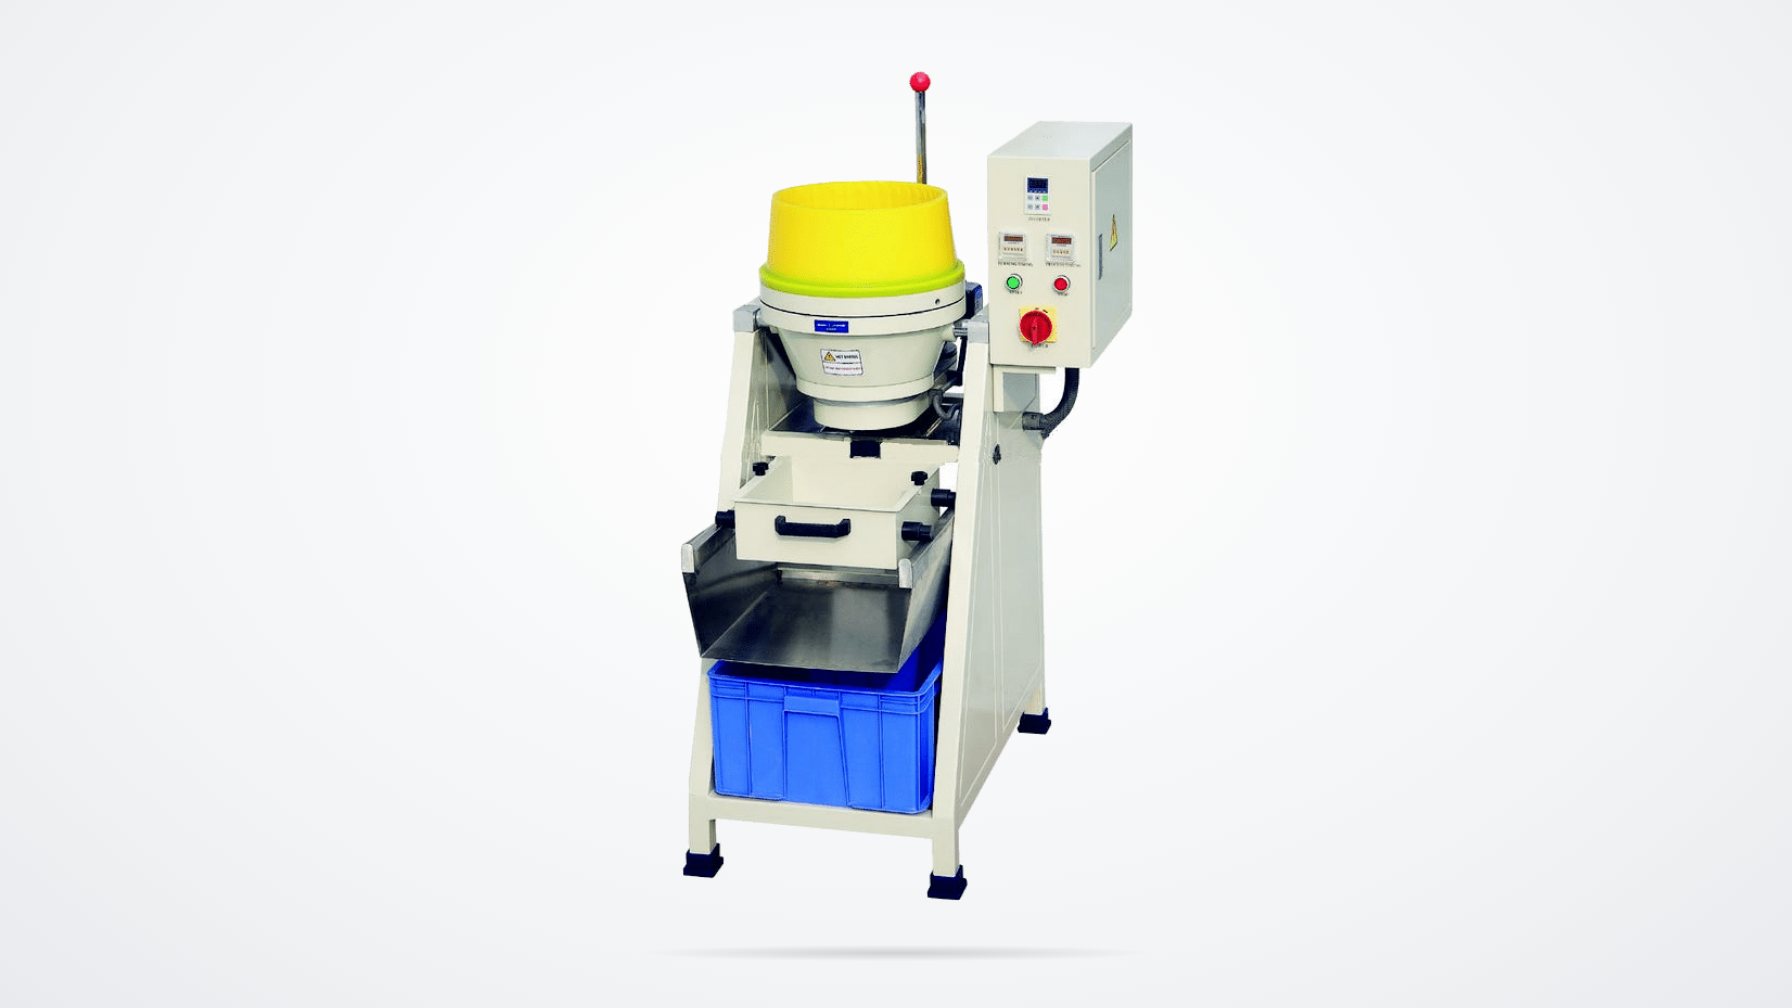
El acabado por disco centrífugo se vuelve más flexible cuando la máquina puede ajustar la velocidad, dirección y nivel del medio para diferentes familias de cuchillas. <cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits> explica cómo los cambios en el medio abrasivo afectan la tasa de corte, la calidad de la superficie y el tiempo de ciclo.
Protección de la geometría de la cuchilla mientras se eliminan recast y rebabas
El riesgo más grave en el acabado de las palas de turbina no es la eliminación lenta de material, sino el cambio no deseado en la geometría. Los bordes de entrada y salida, el filete de raíz y las caras de contacto de la carcasa son sensibles. Si el medio elimina demasiado material o redondea un borde más allá del límite del dibujo, la pala puede dejar de cumplir con sus requisitos aerodinámicos o de ensamblaje.
El acabado por arrastre aborda esto sujetando las palas individualmente para que el medio no golpee una pala contra otra. Los soportes orientan la pala de modo que el medio contacte las superficies deseadas con presión constante. Para lotes de palas más pequeñas, una máquina de disco centrífugo o de barril aún puede funcionar cuando la carga está bien llena, el ciclo es lo suficientemente corto y las verificaciones de borde son frecuentes. El contacto entre piezas debe controlarse usando suficiente medio, divisores o soportes.
Construcción de un proceso de acabado aeroespacial repetible
Un proceso de producción no debe basarse en una sola prueba exitosa. Debe basarse en una secuencia definida de controles y parámetros registrados. Comience identificando el defecto de entrada: ubicación de rebaba, capa de recast, condición del borde o rugosidad superficial. Luego defina el objetivo: radio máximo permitido en el borde, rango de rugosidad, límite de eliminación de material y requisito estético.
- Registre el número de pieza de la pala, la aleación y la condición previa al acabado.
- Seleccione un punto de partida de baja energía y realice una pequeña muestra.
- Mida la rugosidad, el radio de la arista y la pérdida de material en ubicaciones representativas.
- Compare el resultado con el dibujo y el plan de calidad. Si la arista está demasiado redondeada o la pérdida de material es alta, reduzca el tiempo de ciclo o la energía antes de cambiar el medio.
- Bloquee los parámetros aprobados y repita la prueba para confirmar que el resultado se transfiere a la producción normal.
Un proceso de acabado se vuelve repetible cuando los parámetros elegidos están vinculados a resultados medibles, no cuando la máquina simplemente produce una pieza brillante. <Key to the Success of Finishing Process> cubre las variables del proceso que deben ser fijadas antes de que una prueba pueda ser aprobada para producción.
Selección de Equipos y Procesos de Acabado de Alta Energía
La elección entre barril centrífugo, disco centrífugo y acabado por arrastre debe seguir el tamaño de la cuchilla, el volumen del lote y el requisito de control. Los equipos de barril centrífugo ofrecen una mayor densidad de energía para una eliminación más rápida del material y pueden procesar varias cuchillas pequeñas en una sola pasada. Los equipos de disco centrífugo son más flexibles cuando las familias de cuchillas cambian con frecuencia. El acabado por arrastre es más adecuado cuando cada cuchilla debe ser inspeccionada y mantenida en una orientación fija.
Por ejemplo, Mass Polishing suministra sistemas de barril centrífugo y acabado por arrastre. La decisión del equipo generalmente comienza con si el taller necesita procesar lotes de cuchillas similares rápidamente o proteger cuchillas individuales con fijaciones durante el refinado de bordes. En la mayoría de las aplicaciones aeroespaciales, el plan de prueba e inspección importa más que la marca de la máquina.
La carga y descarga automáticas pueden ayudar cuando una familia de cuchillas es estable y el volumen es alto. Una línea semi-automática o totalmente automática puede llevar la misma receta de proceso desde la carga hasta el acabado y la separación, lo que reduce la variación en el manejo entre operadores.
Planifique su prueba de acabado de la cuchilla de turbina
Envíe el material de su cuchilla, el dibujo de la pieza, la rugosidad objetivo, el límite del radio de la arista, el tamaño del lote y el defecto que necesita eliminar. Mass Polishing puede recomendar una máquina, medio y secuencia de proceso y puede realizar una prueba de muestra antes de que se comprometa con el equipo. Envíe los detalles de su pieza a [email protected] o contáctenos a través del sitio web en https://www.masspolishing.com.
Preguntas frecuentes
¿Puede un tazón vibratorio pulir cuchillas de turbina?
El acabado vibratorio puede desbarbar y mezclar superficies generales, pero la mayoría de las cuchillas de turbina necesitan un contacto más controlado en los bordes y áreas de raíz. Un proceso centrífugo o por arrastre de alta energía con fijaciones es mejor cuando el radio y el perfil del borde deben mantenerse dentro de los límites del dibujo.
¿Qué acabado superficial puede lograr el acabado de alta energía en las cuchillas de turbina?
El acabado alcanzable depende de la rugosidad inicial, la aleación, el medio y el ciclo. Un proceso repetible puede mejorar la rugosidad y crear un acabado satinado o semi-brillante uniforme, pero un valor Ra específico debe ser comprobado mediante medición en la geometría real de la pieza. No asuma que una pieza áspera se convertirá en un acabado espejo en un solo paso.
¿Cómo puedo evitar redondear el borde de ataque?
Utilice una orientación sujeta o fija, comience con configuraciones de energía más bajas, elija medios más pequeños y verifique el radio del borde de ataque después de cada prueba. Reduzca el ciclo o cambie a acabado por arrastre si la pérdida de material se concentra en el arista.
¿Pueden las cuchillas de turbina recubiertas ser reacondicionadas?
Las hojas recubiertas requieren una evaluación especial. El acabado después del recubrimiento puede dañar el recubrimiento o alterar la integridad de la unión. El proceso debe validarse en hojas representativas o rechazadas, y las verificaciones de grosor o integridad del recubrimiento deben formar parte de la prueba.
¿Qué información debo preparar antes de solicitar una prueba de acabado?
Proporcione el número de pieza, aleación, dibujo, rugosidad objetivo, radio de borde permitido, tamaño del lote, tipo de defecto actual y cualquier restricción en el tratamiento superficial. Cuanto más completa sea la condición inicial y el requisito objetivo, más rápido se podrá desarrollar el proceso.
Si está interesado, consulte estos artículos relacionados:
Cómo funciona un Molino de Tambor
La explicación del Tumbador Vibratorio
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits