
Финишная обработка аэрокосмических компонентов представляет собой контролируемую последовательность операций по удалению заусенцев, скруглению кромок, сглаживанию и окончательной обработке поверхности. При производстве авиационных деталей целью является не только достижение низкого значения шероховатости, но и получение стабильных, воспроизводимых поверхностей, обеспечивающих качество последующих процессов, таких как нанесение покрытий, дробеструйное упрочнение, сварка или неразрушающий контроль. Выбор подходящей технологии зависит от геометрии детали, материала, размера партии, состояния кромок и требований к документации. Поэтому процесс прецизионной обработки следует регламентировать так же, как любую другую производственную операцию: с указанием исходных параметров, измеримых результатов и аттестованного технологического диапазона. В этом руководстве объясняется, как оценить перечисленные факторы перед выбором вибрационной, центробежной, протяжной или magnetic finishing другой технологической установки. Руководство предназначено для планирования производственных процессов и обсуждения технических требований с поставщиками, но не заменяет квалификацию конкретного технологического процесса для отдельной детали или согласование с заказчиком.
Что означает прецизионная обработка поверхности аэрокосмических компонентов
В аэрокосмической промышленности прецизионная обработка поверхности обычно подразумевает удаление заусенцев и острых кромок, доведение поверхности до заданного значения шероховатости и сохранение точности размеров критически важных элементов. Она не является аналогом декоративной полировки. Для лопатки турбины, диска компрессора, топливной форсунки или конструкционного фитинга может потребоваться определённый радиус скругления кромки, установленный диапазон Ra или поверхность, достаточно чистая для последующего контроля. Кроме того, процесс не должен приводить к изменению формы тонкостенных элементов, уплотнительных поверхностей или резьбы. По этой причине допустимая технология определяется чертежом, материалом и требуемым методом измерения. Обработка в установках массовой отделочной обработки позволяет выполнять многие из этих операций, но только при условии совместного подбора интенсивности воздействия, абразивных тел, технологического состава и метода обращения с деталями.
| Этап | Основная цель | Типичная задача в аэрокосмической промышленности |
|---|---|---|
| Удаления заусенцев | Удаление выступающего материала, оставшегося после механической обработки | Предотвращение изменения заданной геометрии кромки |
| Скругление кромок | Формирование воспроизводимого радиуса | Обеспечение одинакового радиуса по всей партии |
| Выравнивания поверхности | Снижение шероховатости | Защита критически важных размеров |
| Окончательная обработка | Подготовка поверхности к последующим технологическим операциям | Предотвращение загрязнения или внедрения абразивных частиц в поверхность |
Требования, которые необходимо определить до выбора оборудования
Зафиксируйте материал детали, её геометрию, текущее состояние поверхности, требуемую чистоту обработки и любые элементы, которые нельзя изменять. Аэрокосмические сплавы, такие как титан и жаропрочные никелевые суперсплавы, часто труднее поддаются резанию, чем алюминий, и более чувствительны к внедрению абразивных частиц или непреднамеренному изменению поверхности. Тонкие кромки, внутренние каналы, глухие отверстия и сопрягаемые поверхности могут потребовать специальных приспособлений, разделителей или оборудования другого класса. Чертёж также может устанавливать требования к остаточным напряжениям, загрязнению поверхности или радиусу притупления кромок. Эти требования влияют на выбор оборудования сильнее, чем одна лишь цена станка.
| Входные данные | Что необходимо зафиксировать | Почему это влияет на выбор оборудования |
|---|---|---|
| Материал и термообработка | Сплав, твёрдость, состояние | Определяет тип абразивного материала и интенсивность воздействия |
| Геометрия детали | Тонкие стенки, отверстия, резьба | Определяет необходимость разделителей, оснастки или магнитной обработки |
| Текущее состояние поверхности | Обработанная резанием, литая, кованая | Определяет начальный этап обработки |
| Требования к конечному результату | Диапазон Ra, радиус кромки | Определяет заключительный этап полировки |
| Чувствительные элементы | Уплотнительные поверхности, резьба, тонкие кромки | Исключает сильные удары деталей друг о друга |
| Размер партии | Низкая, средняя, высокая | Ручная обработка и автоматизированная обработка с высокой энергией |
Варианты методов финишной обработки компонентов для аэрокосмической отрасли
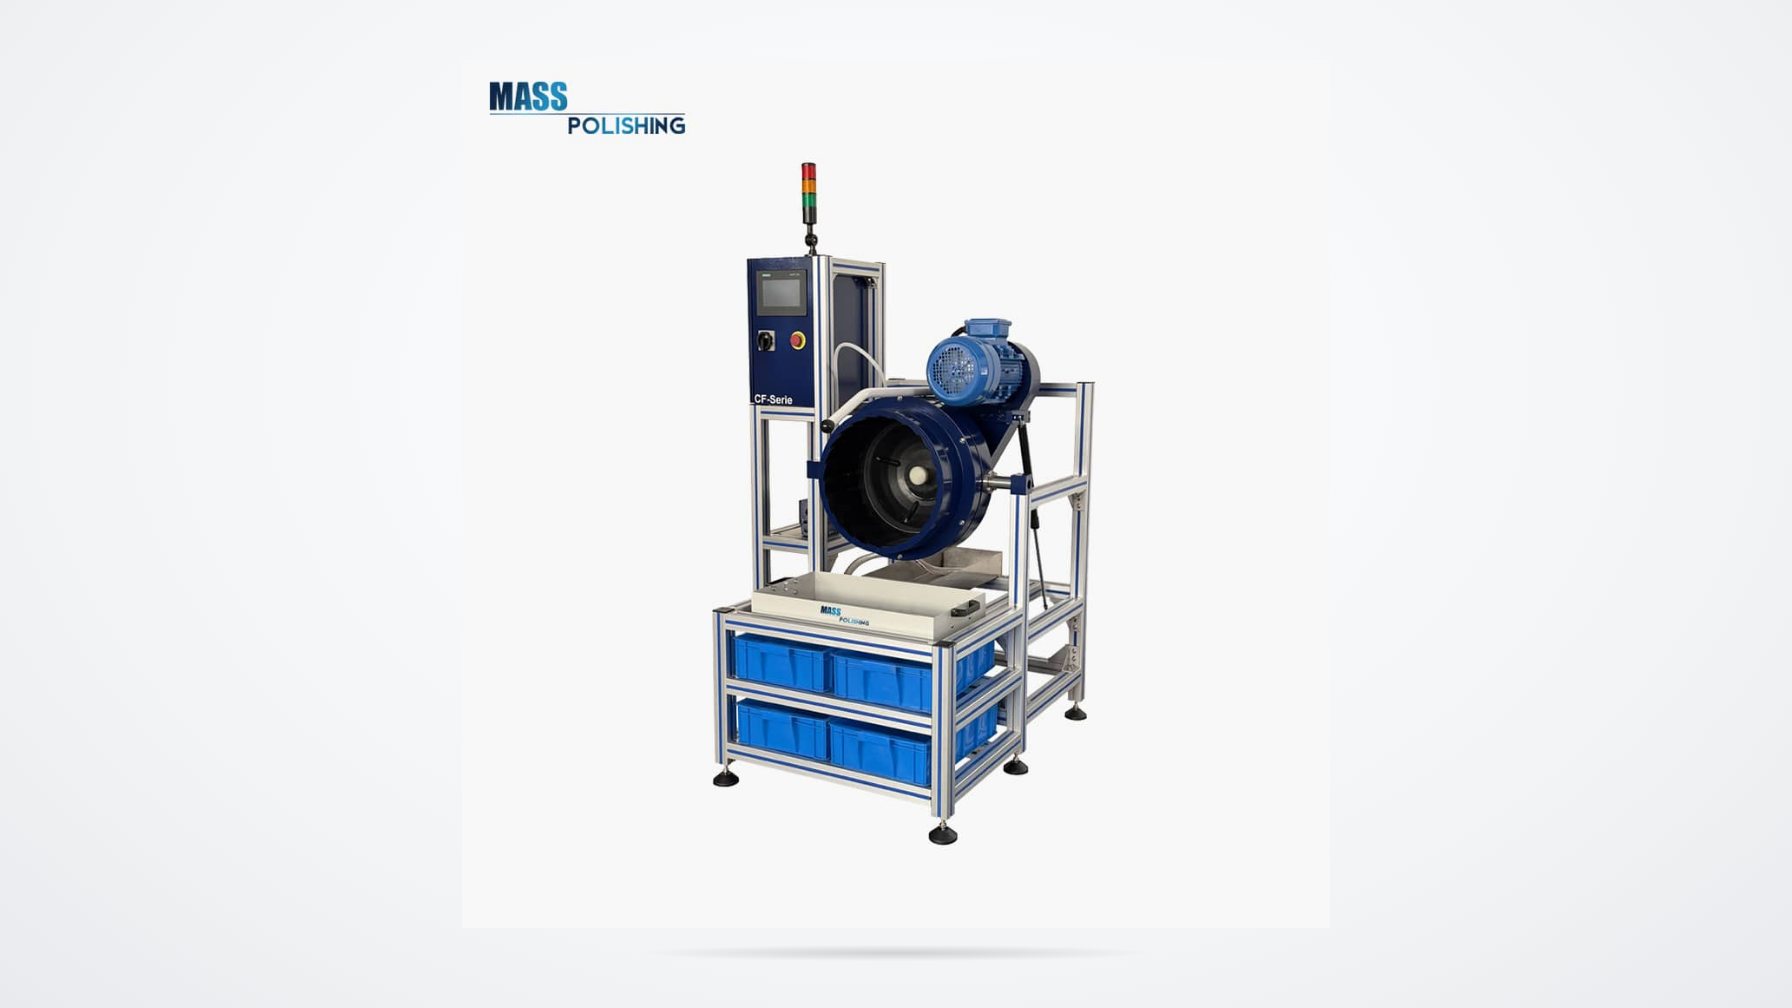
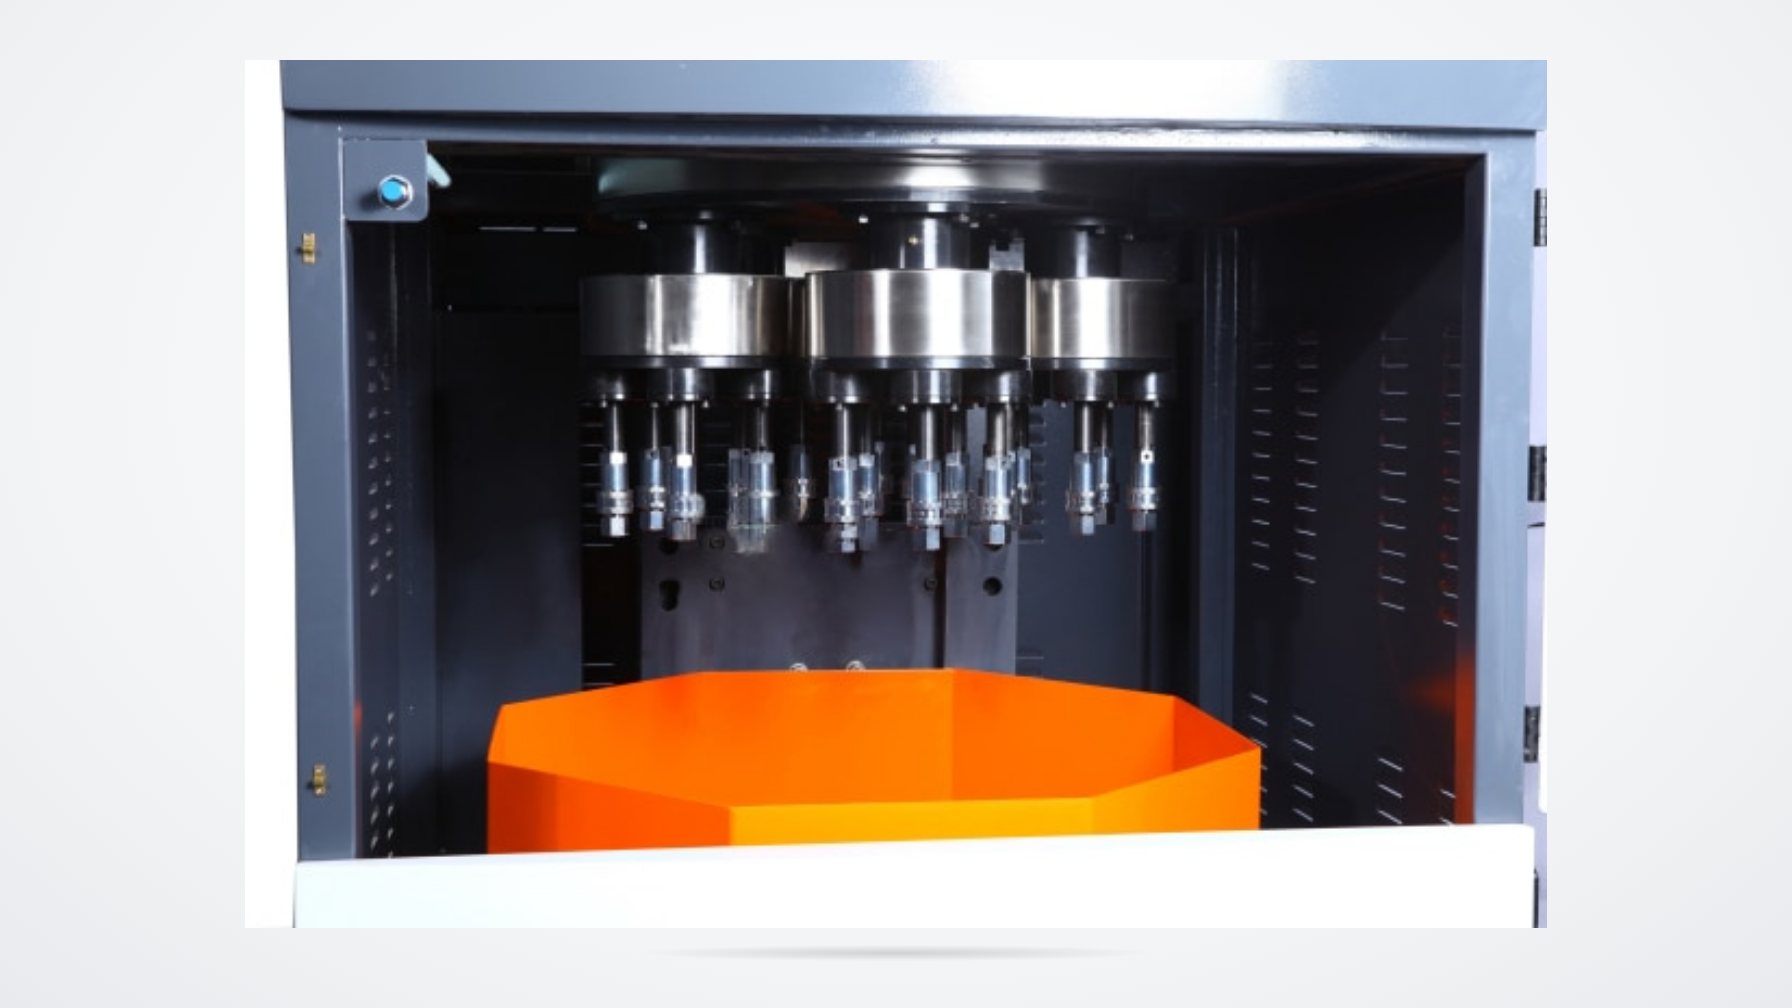
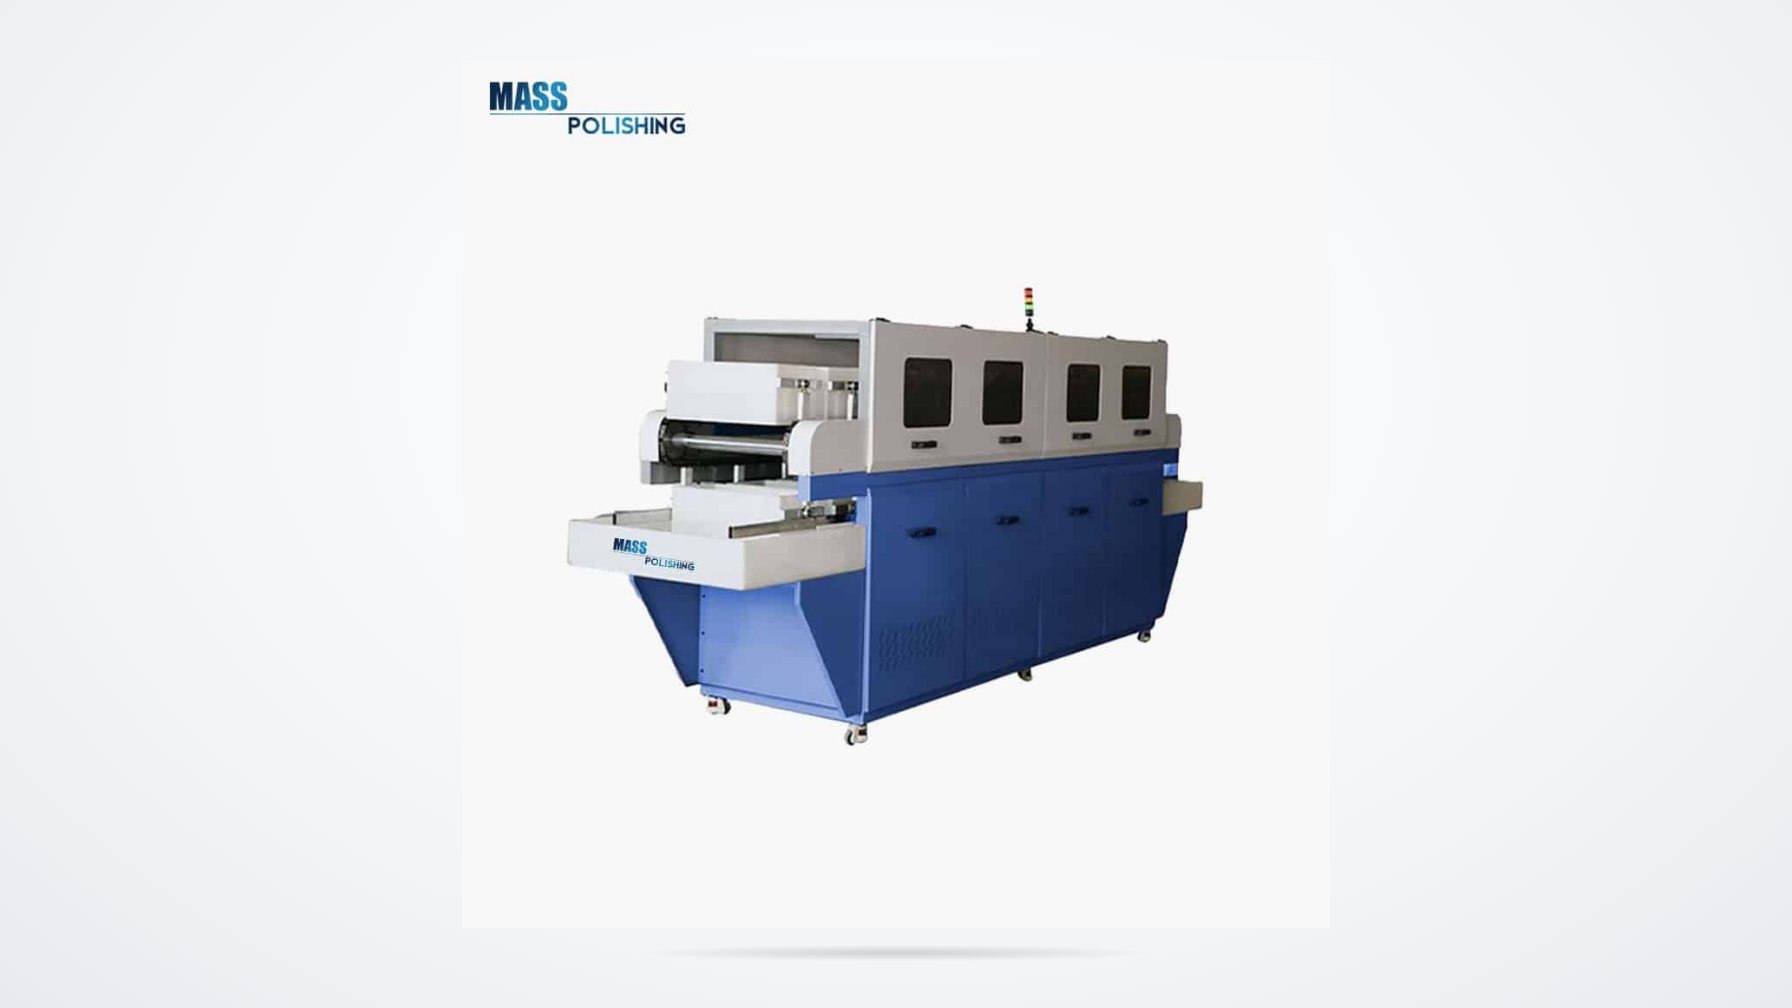
Массовая финишная обработка охватывает широкий диапазон уровней энергии. Вибрационная обработка часто является первым выбором для обычного удаления заусенцев при серийном производстве. Центробежные дисковые и центробежные барабанные установки обеспечивают более высокую энергию обработки, сокращая продолжительность цикла и улучшая качество поверхности небольших и средних прецизионных деталей. Завершение шлифовки закрепляет детали и перемещает их через абразивную среду, предотвращая контакт деталей друг с другом. Этот метод подходит для хрупких или дорогостоящих компонентов. При магнитной обработке небольшие штифты из нержавеющей стали перемещаются под действием магнитного поля в отверстия, труднодоступные углы и узкие зазоры. Это особенно полезно в тех случаях, когда абразивный материал не может проникнуть в обрабатываемые зоны напрямую.
Вибрационная обработка остаётся наиболее доступным отправным решением для общего удаления заусенцев в аэрокосмической отрасли, однако она имеет очевидные ограничения по усилию и контакту. <Вибрационная машина для отделки: Полное руководство по промышленному совершенству поверхности> охватывает вибрационные отделочные станки и промышленные области применения для обработки поверхностей.
| Method | Типичное применение | Примеры поставляемого оборудования | Основной аспект управления |
|---|---|---|---|
| Вибрационный | Общее удаление заусенцев, смешанное производство | Чашеобразные установки серий SW и CW | Контакт деталей друг с другом и более низкая энергия обработки |
| Центрифужный диск | Небольшие и средние штампованные, литые и механически обработанные детали | Серии ED, CF, PD | Контроль продолжительности цикла и зазора между дисками |
| Центрифужный барабан | Небольшие прецизионные компоненты, требующие обработки с высокой энергией | Серия EB | Способ загрузки и размер партии |
| Волочение | Деликатные детали высокой стоимости с контролем кромок | Серия DF | Конструкция оснастки и производительность |
| Магнитная обработка | Внутренние отверстия и микрозаусенцы | Серия MF | Размер штифтов и прочность рабочего цикла |
В спецификации серии ED указано усилие, в 10–15 раз превышающее усилие традиционных вибрационных систем. Это полезно в случаях, когда заусенец после механической обработки слишком велик для обработки в чаше, а деталь слишком мала или ценна для неконтролируемой ручной обработки. Однако более высокая энергия сама по себе не гарантирует лучшего результата при обработке аэрокосмических компонентов. Зазор между рабочими телами, продолжительность цикла и ориентация детали по-прежнему определяют, удалит ли процесс необходимый материал или изменит критически важную кромку.
Машина – Точная удаление заусенцев)
Выбор рабочих тел и технологических составов для аэрокосмических сплавов
Рабочие тела — это не просто второстепенный расходный материал. Керамические рабочие тела обеспечивают резание и скругление кромок нержавеющей стали, титана и других твёрдых сплавов. Пластиковые рабочие тела обеспечивают мягкую обработку и часто используются для более мягких цветных металлов или подготовки перед нанесением покрытия. Рабочие тела из нержавеющей стали выполняют полирование и придают поверхности блеск, а формы из высокоплотного диоксида циркония или фарфора позволяют получать тонкую зеркальную поверхность на прецизионных деталях. Технологический состав удаляет металлические частицы, предотвращает коррозию и контролирует образование пены и остатков. Даже при правильно выбранной энергии обработки неподходящий размер рабочих тел может препятствовать проникновению в углубления или приводить к застреванию в отверстиях. Размер рабочих тел следует выбирать таким образом, чтобы они не могли застрять в самых мелких элементах детали.
Титановые и никелевые сплавы по-разному реагируют на абразивный контакт по сравнению с алюминием и сталью, поэтому цикл обработки, разработанный для одного материала, нельзя применять к другому без предварительных испытаний. <Как полировать титановые детали: пошаговое руководство> описывает этапы технологического процесса обработки титановых деталей с учётом особенностей материала.
| Семейство наполнителей | Основная функция | Типичные требования аэрокосмической отрасли |
|---|---|---|
| Ceramic | Резание, скругление кромок, сглаживание | Твёрдые сплавы и контролируемое снятие острых кромок |
| Plastic | Деликатное удаление заусенцев, подготовка перед нанесением покрытия | Мягкие цветные металлы или деликатные поверхности |
| нержавеющая сталь | Полирование и придание блеска | Финишная обработка поверхности без абразивов |
| Диоксид циркония или фарфор | Тонкая зеркальная полировка | Высокоточные мелкие детали |
Одна и та же машина может давать совершенно разные результаты при изменении размера, формы или состава абразивного материала. Именно поэтому выбор абразивного материала следует рассматривать как часть технологической карты процесса, а не как отдельное решение о закупке.
Выбор абразивного материала влияет на скорость съёма материала, состояние кромок и итоговую шероховатость поверхности сильнее, чем сама модель оборудования. <Вибрационные материалы для обработки незаменимы> охватывает вопросы выбора абразивных материалов для получения требуемых результатов финишной обработки.
Последовательность скругления кромок и удаления заусенцев на ответственных деталях
Детали для аэрокосмической отрасли часто требуют контролируемого скругления кромок, а не интенсивного закругления. Практическая последовательность операций позволяет контролировать и измерять каждый этап.
- Осмотрите поступившие детали и зафиксируйте тип заусенцев, направление механической обработки и состояние кромок.
- Перед первым испытанием защитите критически важные элементы с помощью разделителей, оснастки или зажимных приспособлений.
- Выполните этап интенсивной обработки с достаточной энергией для удаления заусенцев, не допуская превышения заданного радиуса скругления кромок.
- Проведите этап сглаживания или полировки с использованием более мелкого абразивного материала, чтобы привести поверхность к требуемому диапазону шероховатости.
- Перед обработкой всей партии проверьте радиус скругления кромок, шероховатость поверхности и размеры на репрезентативных образцах.
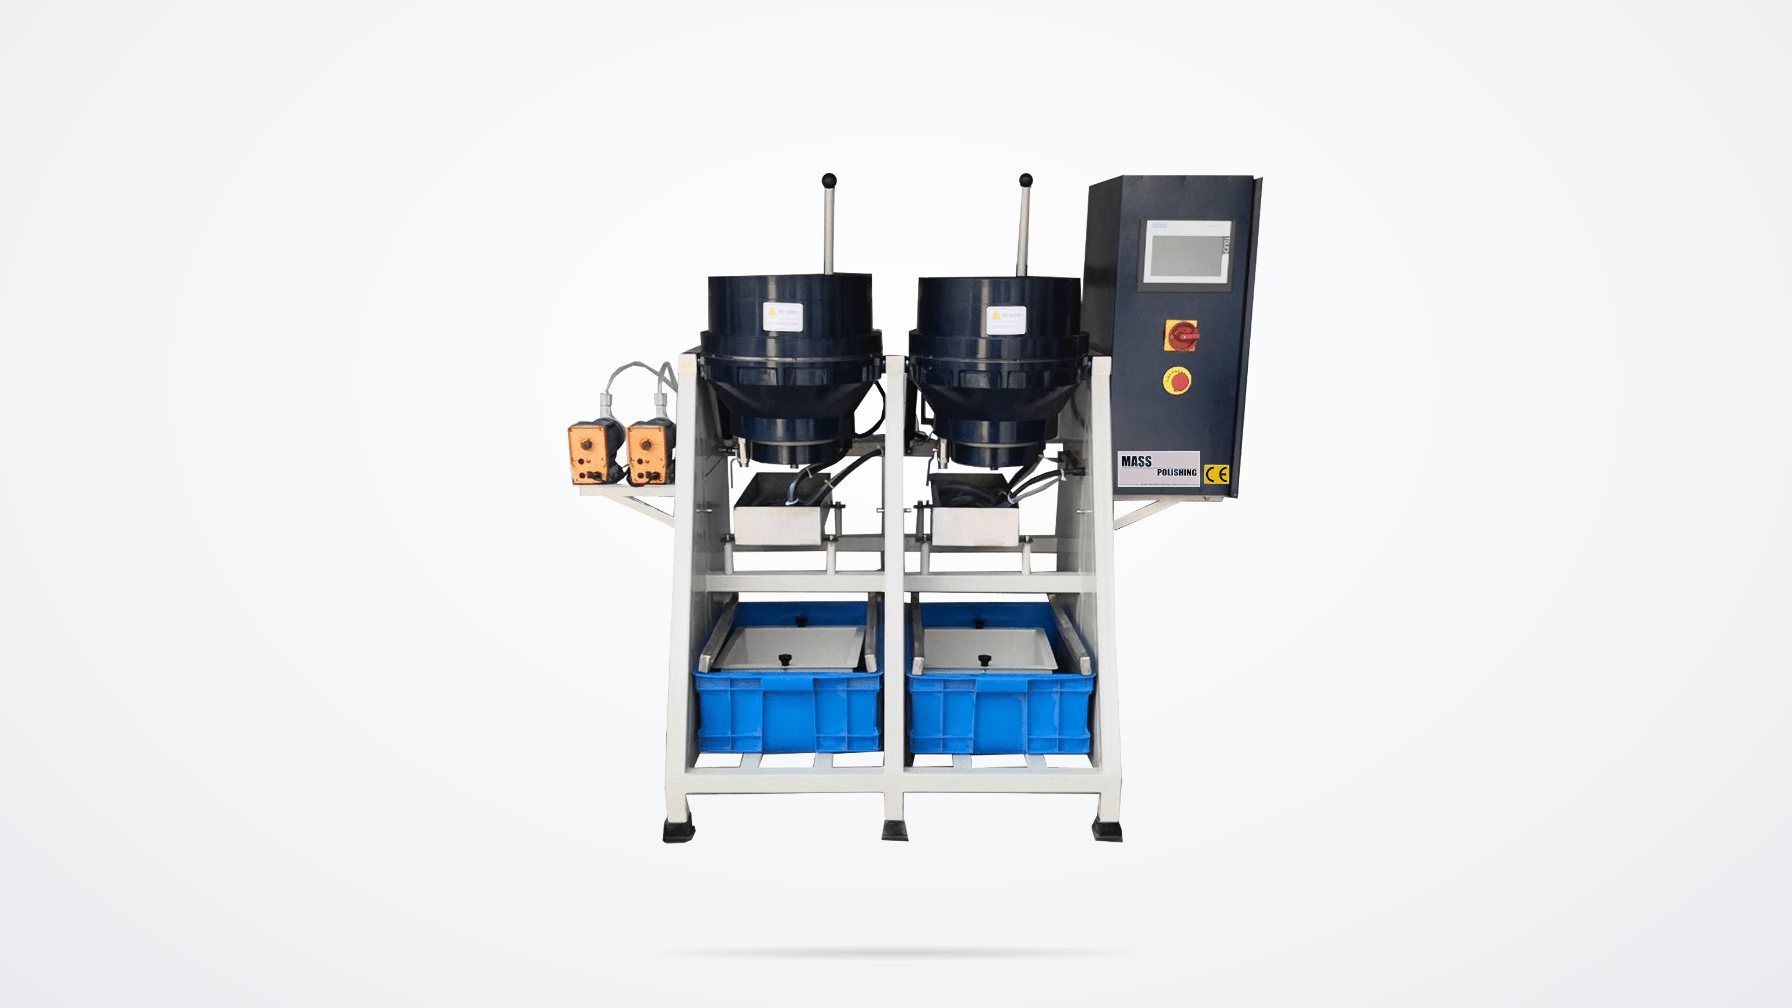
Контакт деталей друг с другом является одной из наиболее распространённых причин несоответствия требованиям к качеству поверхности аэрокосмических компонентов. Если детали не допускают взаимного контакта, вместо простого увеличения продолжительности цикла в барабанной установке следует использовать разделители, специализированную оснастку, держатели для обработки протягиванием или магнитные приспособления.
Квалификация и проверка технологического процесса
После успешного испытания зафиксируйте технологический режим. Запишите модель оборудования, скорость вращения (если она регулируется), тип и партию абразивного материала, состав и концентрацию технологической смеси, расход воды, массу загрузки, продолжительность обработки и используемую оснастку. Проведите квалификационную обработку партии и измерьте параметры, контролируемые чертежом. При выполнении аэрокосмических заказов документация процесса так же важна, как и результат обработки поверхности, поскольку она позволяет воспроизводить одинаковый результат при смене оборудования или партии абразивного материала. Если заказчик требует соблюдения стандартов AS9100 или требований Nadcap к контролю технологических процессов, квалификация также может включать подтверждение результатов контроля первой изготовленной детали, записи об обучении операторов и установленную периодичность повторной валидации. Один успешно обработанный образец не следует считать разрешением на серийное производство. Испытание подтверждает принципиальную возможность процесса, а квалификация — его воспроизводимость.
| Параметр | Почему это важно |
|---|---|
| Скорость и продолжительность работы оборудования | Обеспечивает воспроизводимость уровня энергии обработки |
| Размер, форма и номер партии абразивного материала | Предотвращает отклонения интенсивности съёма материала и качества финишной обработки |
| Концентрация технологического состава | Обеспечивает очистку и защиту от коррозии |
| Масса загрузки и соотношение компонентов | Предотвращает повреждения при контакте деталей |
| Метод измерения | Обеспечивает сопоставимость результатов на единой основе |
Ограничивайте выводы по результатам испытаний только теми номерами деталей, материалами и проверками, которые фактически были охвачены испытаниями. Перед использованием изменённой партии поставки, нового оборудования или нового сплава повторно проведите соответствующую квалификацию, не предполагая, что прежние результаты по-прежнему применимы.
Планирование испытаний по финишной обработке деталей аэрокосмической отрасли
Чётко сформулированный запрос на проведение испытаний сокращает время, затрачиваемое на сравнение оборудования. Предоставьте чертёж детали, марку материала, текущее состояние поверхности, целевую шероховатость или радиус кромки, годовой объём производства и любые элементы, которые нельзя изменять. Также укажите последующие технологические процессы, такие как гальваническое покрытие, нанесение защитных покрытий, капиллярный контроль или дробеструйное упрочнение, поскольку они влияют на выбор абразивных тел и технологического состава. На основании этих данных компания Mass Polishing может рекомендовать оборудование, абразивные тела и план испытаний для оценки. Свяжитесь с Mass Polishing через форму запроса на сайте, предоставив указанную информацию.
Часто задаваемые вопросы
Какой уровень качества поверхности можно получить при массовой финишной обработке деталей аэрокосмической отрасли?
Массовая финишная обработка позволяет удалять заусенцы, скруглять острые кромки и снижать шероховатость поверхности, однако итоговое значение Ra зависит от исходного состояния поверхности, материала, абразивных тел, технологического состава и продолжительности обработки. Надёжный способ определить результат работы выбранного оборудования — провести испытания на репрезентативных деталях. Не следует полагаться на универсальные заявления о достижимом значении Ra для конкретной машины. Перед принятием решения о запуске серийного производства запросите обработку образцов и отчёт с результатами измерений.
Допустима ли вибрационная финишная обработка компонентов аэрокосмической отрасли?
Вибрационная финишная обработка может применяться для обычного удаления заусенцев и обработки поверхностей с невысокими требованиями к точности, особенно если важны стоимость и размер партии. Для тонких кромок, точных радиусов или хрупких элементов более подходящими могут оказаться центробежная дисковая, центробежная барабанная, протяжная или магнитная финишная обработка. Выбор технологии должен основываться на чертеже детали и требуемом состоянии кромок, а не только на названии оборудования.
Как предотвратить повреждения деталей при их взаимном контакте?
Используйте разделители внутри рабочей камеры, специальные приспособления, уменьшенное соотношение загрузки или методы фиксации деталей, например при протяжной финишной обработке. Магнитная финишная обработка также позволяет обрабатывать внутренние отверстия без совместного перемещения крупных заготовок в режиме перекатывания. Правильный выбор метода зависит от геометрии детали и расположения критически важных поверхностей.
Требуется ли для каждого компонента аэрокосмической отрасли соблюдение требований Nadcap или AS9100?
Нет. Применимые требования к качеству определяются заказчиком, классификацией детали и условиями заказа на поставку. Для некоторых деталей необходимы полная квалификация процесса, данные контроля первой изготовленной детали и строго контролируемая технологическая рецептура. Для других достаточно обеспечения воспроизводимой операции удаления заусенцев. Перед окончательным выбором оборудования или абразивных тел уточните точные требования.
Какую информацию необходимо предоставить для проведения испытаний по финишной обработке?
Предоставьте чертёж детали, марку материала, текущее состояние поверхности, целевое значение Ra или радиус кромки, годовой объём производства и любые элементы, которые нельзя изменять. Также укажите последующие технологические процессы, такие как гальваническое покрытие, нанесение защитных покрытий, капиллярный контроль или дробеструйное упрочнение, поскольку они могут влиять на выбор абразивных тел и технологического состава.
Если вас интересует, ознакомьтесь с этими связанными статьями:
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
Легкое полирование медных и латунных деталей: пошаговое руководство по вибрационной обработке