
تشطيب مكونات الطيران والفضاء هو سلسلة من العمليات الخاضعة للرقابة، تشمل إزالة النتوءات، وتنعيم الحواف، وصقل الأسطح، والمعالجة النهائية للسطح. وبالنسبة إلى قطع الطيران، لا يقتصر الهدف على الحصول على قراءة منخفضة لخشونة السطح، بل يشمل أيضًا تحقيق أسطح متجانسة وقابلة للتكرار تدعم العمليات اللاحقة، مثل الطلاء، والتقسية بالقذف بالخردق، واللحام، أو الاختبارات غير الإتلافية. وتعتمد الطريقة المناسبة على هندسة القطعة، ونوع المادة، وحجم الدفعة، وحالة الحواف، ومتطلبات التوثيق. لذلك، ينبغي تحديد عملية التشطيب الدقيق مثلها مثل أي عملية إنتاج أخرى، مع تحديد المدخلات بوضوح، والمخرجات القابلة للقياس، ونطاق التشغيل المعتمد. يوضح هذا الدليل كيفية تقييم هذه العوامل قبل اختيار أنظمة التشطيب الاهتزازي أو الطرد المركزي أو السحب أو magnetic finishing المعدات. وهو يدعم تخطيط العمليات ومناقشات الموردين، ولا يحل محل تأهيل العمليات الخاص بكل قطعة أو موافقة العميل.
مفهوم المعالجة الدقيقة للأسطح في مكونات الطيران والفضاء
في مجال صناعة الطيران والفضاء، تعني المعالجة الدقيقة للأسطح عادةً إزالة النتوءات والحواف الحادة، وتحسين السطح للوصول إلى قيمة خشونة مضبوطة، مع الحفاظ على سلامة الأبعاد في الأجزاء والخصائص المهمة. وهي تختلف عن التلميع التجميلي. فقد تحتاج ريشة التوربين، أو قرص الضاغط، أو فوهة الوقود، أو وصلة الهيكل إلى نصف قطر محدد للحافة، أو نطاق معين لقيمة Ra، أو سطح نظيف بما يكفي لإجراء الفحص اللاحق. كما يجب أن تتجنب العملية تغيير الشكل الهندسي للجدران الرقيقة أو أسطح منع التسرب أو القلاوظ. ولهذا السبب، تعتمد الطريقة المقبولة على الرسم الهندسي، ونوع المادة، وطريقة القياس المطلوبة. ويمكن للتشطيب الشامل أن يدعم العديد من هذه الخطوات، ولكن بشرط اختيار شدة الطاقة، ووسائط التشطيب، والمركبات الكيميائية، وطريقة المناولة بصورة متكاملة.
| Stage | الغرض الأساسي | الاعتبارات المعتادة في صناعة الطيران والفضاء |
|---|---|---|
| إزالة الحواف الحادة | إزالة المواد البارزة الناتجة عن عمليات التشغيل الآلي | تجنب تغيير الحواف ذات الأبعاد المحددة |
| تنعيم الحواف | إنشاء نصف قطر متجانس وقابل للتكرار | الحفاظ على اتساق نصف القطر في جميع أجزاء الدفعة |
| تنعيم السطح | تقليل خشونة السطح | حماية الأبعاد والخصائص الهندسية المهمة |
| المعالجة النهائية | تهيئة السطح للعمليات اللاحقة | تجنب التلوث أو انغراس بقايا وسائط التشطيب في السطح |
المتطلبات التي يجب تحديدها قبل اختيار المعدات
سجّل مادة الجزء، وشكله الهندسي، وحالة سطحه الحالية، والتشطيب المستهدف، وأي خصائص لا يُسمح بتغييرها. غالبًا ما تكون سبائك صناعة الطيران، مثل التيتانيوم والسبائك الفائقة القائمة على النيكل، أصعب في القطع من الألومنيوم وأكثر حساسية لاندماج مواد الوسائط الكاشطة مع السطح أو حدوث تغييرات غير مقصودة فيه. وقد تتطلب الحواف الرقيقة، والممرات الداخلية، والثقوب العمياء، والأسطح المتلامسة استخدام تجهيزات تثبيت أو فواصل أو فئة مختلفة من الآلات. وقد يحدد الرسم الهندسي أيضًا متطلبات تتعلق بالإجهاد المتبقي أو تلوث السطح أو نصف قطر استدارة الحواف. وتؤثر هذه المتطلبات في اختيار المعدات بدرجة أكبر من سعر الآلة وحده.
| المدخلات | ما يجب تسجيله | سبب تأثيره في اختيار المعدات |
|---|---|---|
| المادة والمعالجة الحرارية | السبيكة، والصلادة، والحالة | تحدد نوع الوسط الكاشط والطاقة المطلوبة |
| شكل الجزء | الجدران الرقيقة، والثقوب، والسنون اللولبية | تحدد الحاجة إلى الفواصل أو تجهيزات التثبيت أو التشطيب المغناطيسي |
| حالة السطح الحالية | مشغول آليًا، أو مصبوب، أو مطروق | تحدد مرحلة القطع الأولية |
| المتطلبات المستهدفة | نطاق خشونة السطح (Ra)، ونصف قطر الحافة | يحدد خطوة التلميع النهائية |
| الخصائص الحساسة | أسطح الإحكام، والسنون اللولبية، والحواف الرقيقة | تستبعد طرق التشطيب التي تعتمد على التصادم الشديد بين الأجزاء |
| حجم الدفعة الإنتاجية | منخفض، متوسط، مرتفع | التشغيل اليدوي بالسحب مقابل التشغيل الآلي عالي الطاقة |
خيارات طرق التشطيب لمكونات الطيران والفضاء
تشمل عمليات التشطيب الكتلي نطاقًا واسعًا من مستويات الطاقة. التشطيب بالاهتزاز غالبًا ما تكون الخيار الأول لإزالة الحواف الحادة بشكل عام في الإنتاج الكمي. وتستخدم ماكينات الأقراص بالطرد المركزي والبراميل بالطرد المركزي طاقة أعلى لتقليل زمن الدورة وتحسين تشطيب الأسطح في القطع الدقيقة صغيرة إلى متوسطة الحجم. تشطيب السحب تثبت القطع وتحركها عبر وسائط التشطيب، مما يحميها من التلامس المباشر فيما بينها، ويجعلها مناسبة للمكونات الحساسة أو باهظة الثمن. وتعمل تقنيات التشطيب المغناطيسي على دفع دبابيس صغيرة من الفولاذ المقاوم للصدأ إلى داخل الثقوب الداخلية والزوايا العميقة والفجوات الصغيرة، مما يجعلها مفيدة في المواضع التي لا تستطيع المواد الكاشطة الوصول إليها مباشرة.
تظل عملية التشطيب الاهتزازي نقطة البداية الأكثر سهولة لإزالة الحواف الحادة بشكل عام في صناعة الطيران والفضاء، إلا أن لها حدودًا واضحة من حيث القوة والتلامس. <آلة إنهاء الاهتزاز: الدليل النهائي لتميز السطح الصناعي> تشمل ماكينات التشطيب الاهتزازي وتطبيقات معالجة الأسطح الصناعية.
| Method | الاستخدامات النموذجية | أمثلة على الماكينات المتاحة | أهم اعتبارات التحكم |
|---|---|---|---|
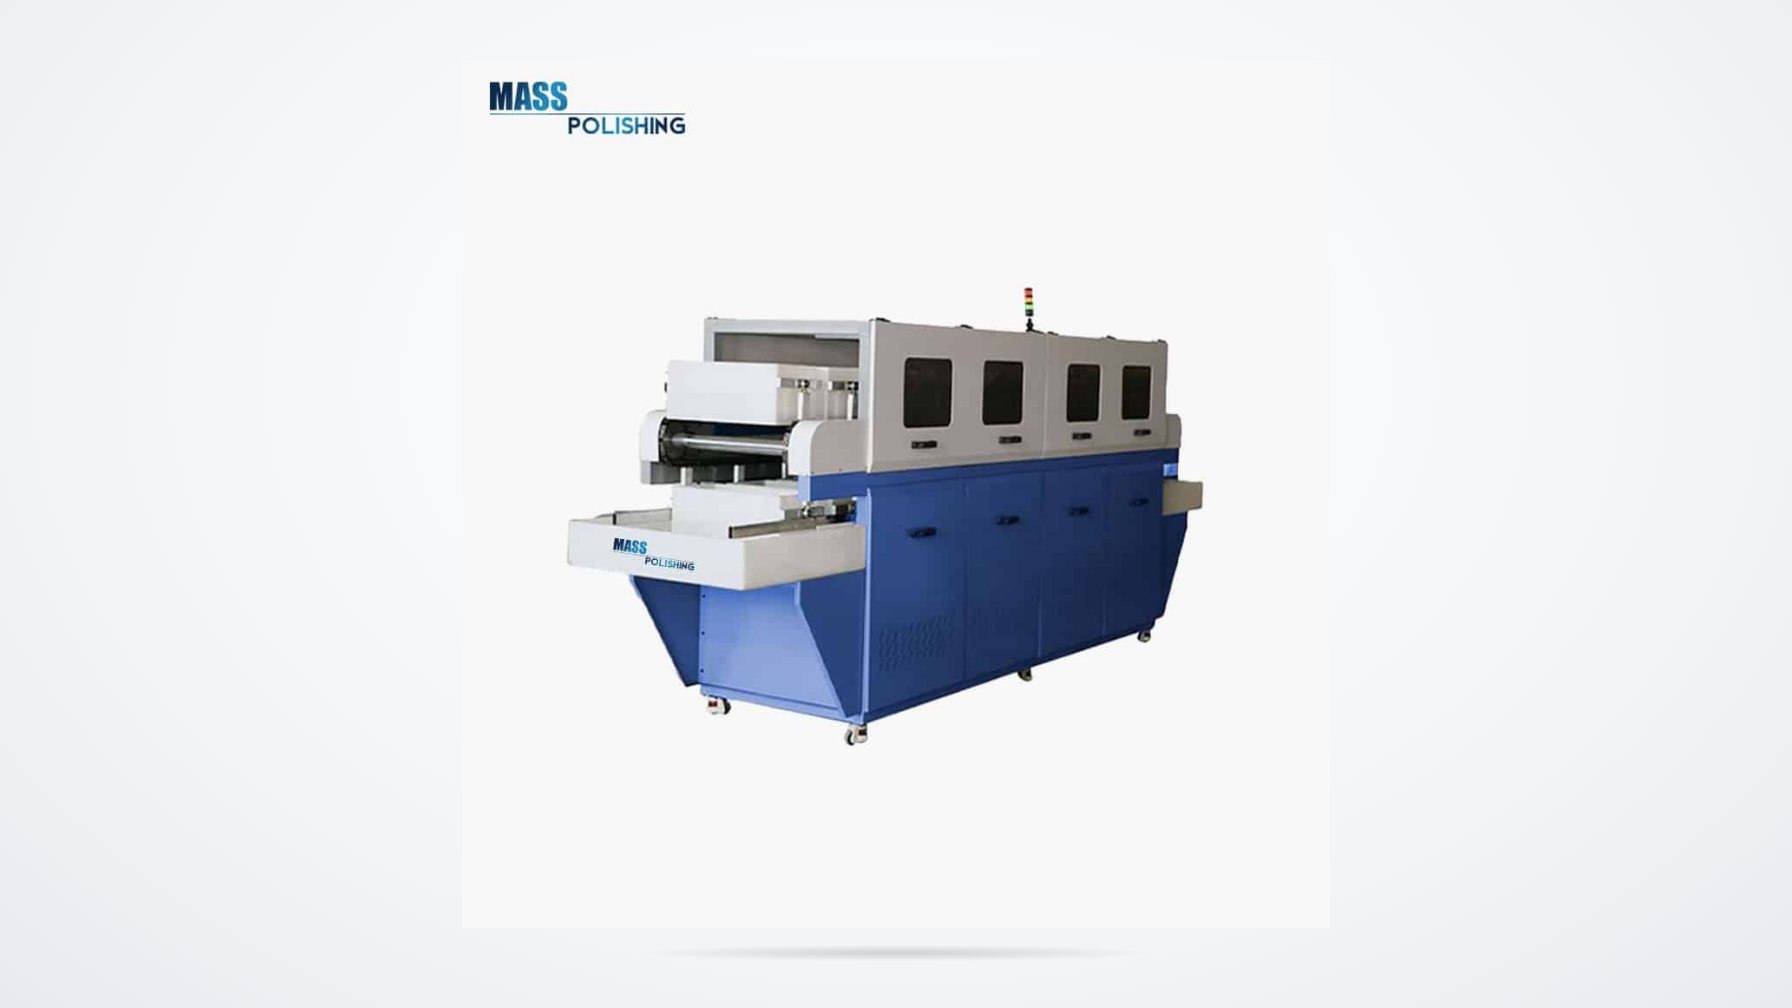
| اهتزازي | إزالة الحواف الحادة بشكل عام، والإنتاج المتنوع | ماكينات الأحواض من سلسلتي SW وCW | التلامس بين القطع وانخفاض مستوى الطاقة |
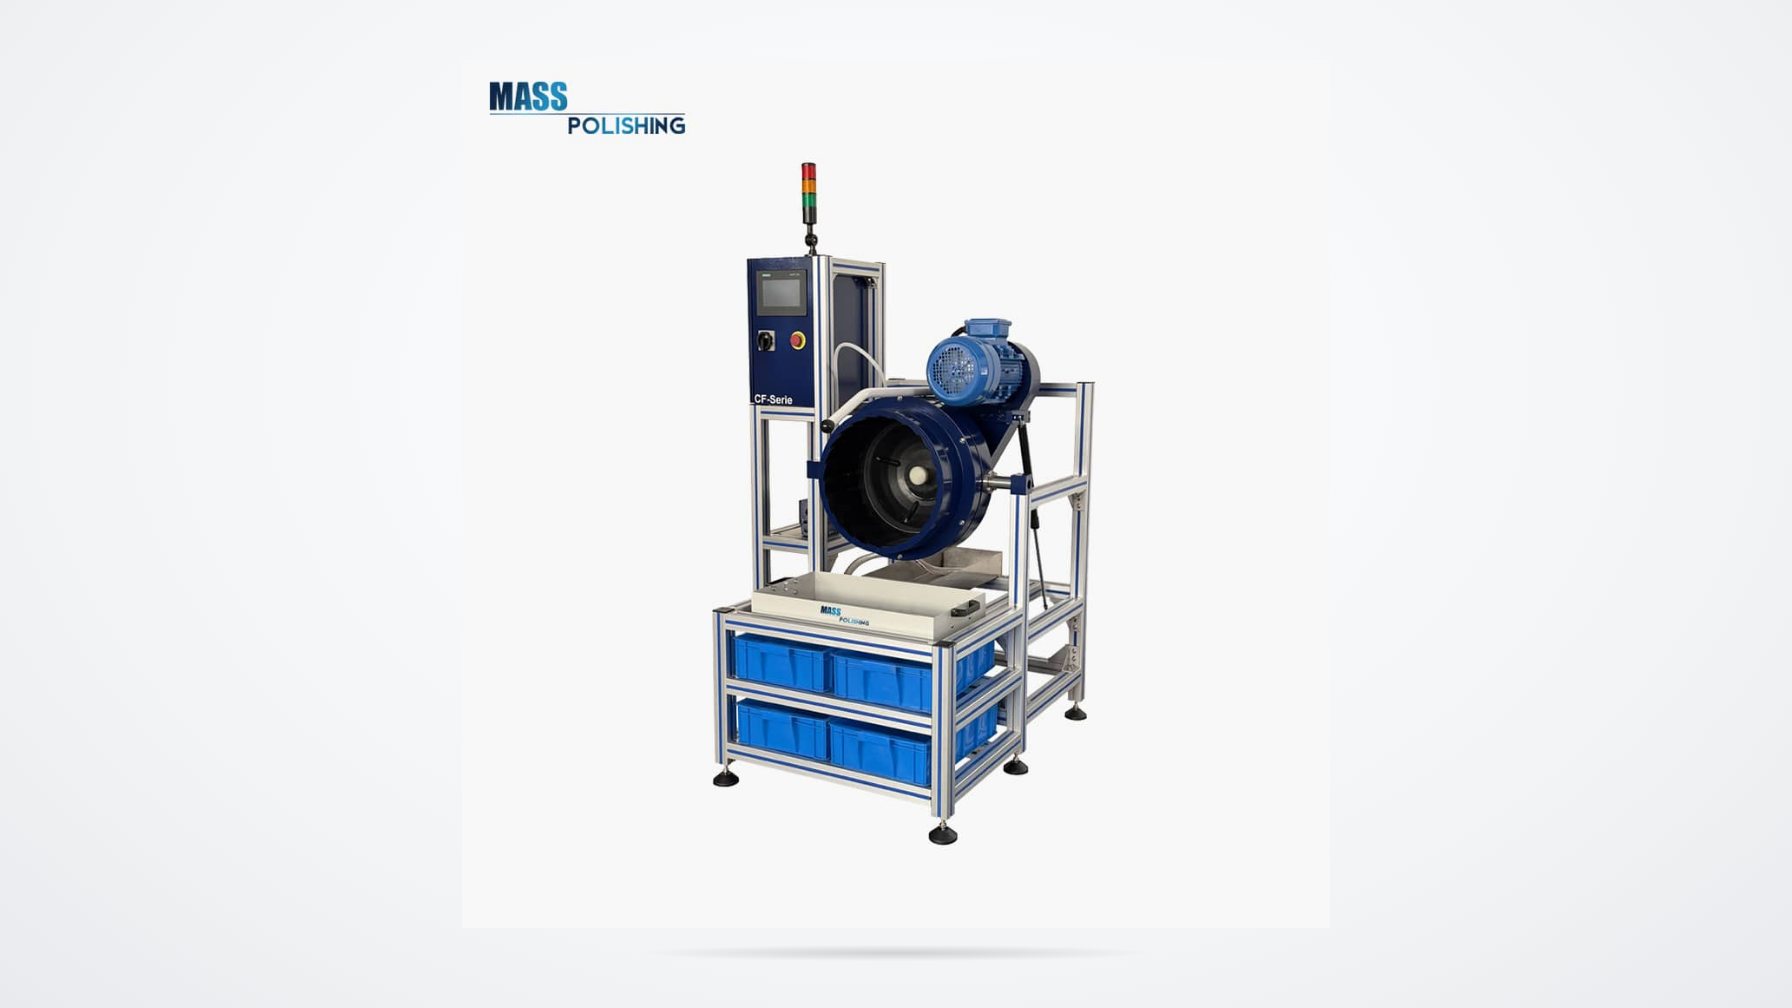
| قرص مركزي | القطع المختومة والمسبوكة والمشغّلة آليًا، صغيرة إلى متوسطة الحجم | سلاسل ED وCF وPD | التحكم في دورة التشغيل والفجوة بين الأقراص |
| برميل طرد مركزي | المكونات الدقيقة الصغيرة التي تتطلب طاقة عالية | سلسلة EB | طريقة التحميل وحجم الدفعة |
| السحب | الأجزاء الدقيقة وعالية القيمة التي تتطلب التحكم في الحواف | سلسلة DF | تصميم التجهيزات ومعدل الإنتاجية |
| مغناطيسي | الثقوب الداخلية والنتوءات الدقيقة | سلسلة MF | حجم الدبابيس وقوة دورة التشغيل |
تنص مواصفات سلسلة ED على أن القوة تتراوح بين 10 و15 ضعف قوة أنظمة الاهتزاز التقليدية، وهو أمر مفيد عندما تكون نتوءات التشغيل الميكانيكي ثقيلة للغاية بحيث لا يمكن معالجتها في حوض الاهتزاز، بينما تكون القطعة صغيرة جدًا أو ثمينة للغاية بحيث لا يمكن معالجتها يدويًا دون تحكم. ومع ذلك، فإن الطاقة الأعلى لا تعني بالضرورة الحصول على نتائج أفضل في صناعة الطيران. فلا تزال الفجوة بين وسائط التجليخ، ومدة الدورة، واتجاه القطعة هي العوامل التي تحدد ما إذا كانت العملية ستزيل المادة المستهدفة أم ستؤثر في حافة حيوية.
الآلة – إزالة الحواف بدقة)
اختيار وسائط التجليخ والمركبات المستخدمة لسبائك صناعة الطيران
لا تُعد وسائط التجليخ مواد استهلاكية ثانوية. توفر الوسائط الخزفية عمليات القطع وتدوير الحواف للفولاذ المقاوم للصدأ والتيتانيوم والسبائك الصلبة الأخرى. أما الوسائط البلاستيكية فتُجري عمليات قطع لطيفة، وغالبًا ما تُستخدم مع المواد غير الحديدية الأكثر ليونة أو في أعمال التحضير قبل الطلاء. وتعمل وسائط الفولاذ المقاوم للصدأ على التلميع وإضفاء اللمعان، بينما يمكن للأشكال المصنوعة من الزركونيا عالية الكثافة أو البورسلين إنتاج تشطيبات مرآوية دقيقة على الأجزاء الدقيقة. ويعمل المركب على إزالة برادة المعادن، ومنع التآكل، والتحكم في الرغوة أو الرواسب. وقد لا تتمكن عملية تستخدم الطاقة المناسبة ولكن حجم وسائط التجليخ غير المناسب من الوصول إلى التجاويف، أو قد تتسبب في انحشار الوسائط داخل الثقوب. وينبغي اختيار حجم الوسائط بحيث لا يمكن أن ينحشر شكلها داخل أصغر التفاصيل الهندسية للقطعة.
تتفاعل سبائك التيتانيوم والنيكل مع التلامس الكاشط بطريقة تختلف عن الألومنيوم والفولاذ، ولذلك لا ينبغي تكرار دورة تشغيل طُوّرت لمادة معينة على مادة أخرى دون إجراء اختبارات. <كيفية تلميع أجزاء التيتانيوم دليل خطوة بخطوة> يتناول خطوات المعالجة الخاصة بأجزاء التيتانيوم وفقًا لنوع المادة.
| عائلة الوسائل | الدور الرئيسي | الاعتبارات الشائعة في صناعة الطيران |
|---|---|---|
| Ceramic | القطع، وتدوير الحواف، والتنعيم | السبائك الصلبة والتحكم في كسر الحواف |
| Plastic | إزالة النتوءات بلطف والتحضير قبل الطلاء | الأسطح اللينة المصنوعة من المعادن غير الحديدية أو الأسطح الحساسة |
| الفولاذ المقاوم للصدأ | الصقل والتلميع لإضفاء اللمعان | أعمال التشطيب النهائي للأسطح دون خدش |
| الزركونيا أو البورسلين | التلميع الدقيق للحصول على سطح عاكس كالمرآة | الأجزاء الصغيرة عالية الدقة |
يمكن للآلة نفسها أن تنتج نتائج مختلفة تمامًا عند تغيير حجم وسائط المعالجة أو شكلها أو تركيبتها. ولهذا السبب، ينبغي التعامل مع اختيار الوسائط باعتباره جزءًا من وصفة العملية، وليس مجرد قرار شراء منفصل.
يؤثر اختيار الوسائط في معدل القطع وحالة الحواف والخشونة النهائية بدرجة أكبر من طراز الآلة وحده. <وسائط التدوير الاهتزازي لا غنى عنها> يتناول اختيار وسائط التلميع للحصول على نتائج التشطيب المطلوبة.
تسلسل تكسير الحواف وإزالة النتوءات للأجزاء الحساسة
غالبًا ما تحتاج أجزاء الطيران إلى تكسير مضبوط للحواف بدلًا من تدويرها بشكل مفرط. ويضمن التسلسل العملي إمكانية قياس كل مرحلة.
- افحص الأجزاء الواردة وسجّل نوع النتوءات واتجاه التشغيل الآلي وحالة الحواف.
- احمِ الخصائص المهمة باستخدام الفواصل أو تجهيزات التثبيت أو طريقة التثبيت بالملزمة قبل إجراء التجربة الأولى.
- نفّذ مرحلة قطع بطاقة كافية لإزالة النتوءات دون تجاوز نصف قطر الحافة المطلوب.
- نفّذ مرحلة تنعيم أو تلميع باستخدام وسائط أدق للوصول بخشونة السطح إلى النطاق المطلوب.
- تحقق من نصف قطر الحواف وخشونة السطح والأبعاد على عينات ممثلة قبل معالجة الدفعة بالكامل.
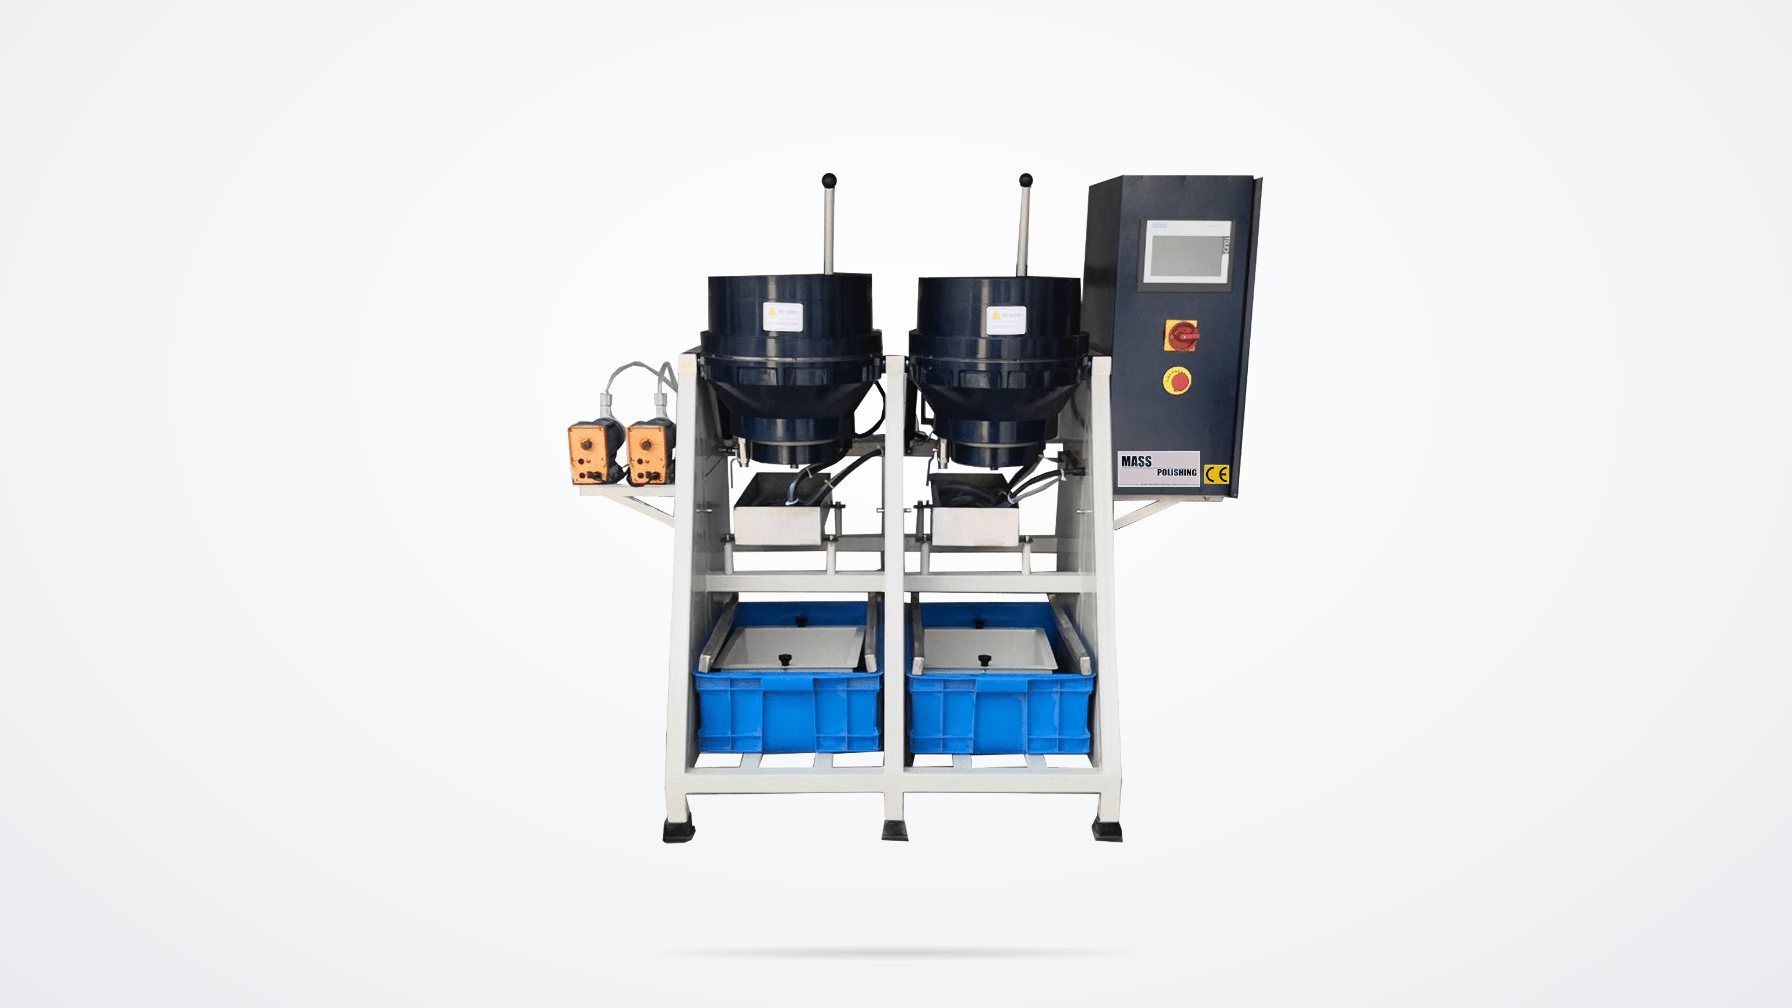
يُعد تلامس الأجزاء بعضها ببعض أحد أكثر الأسباب شيوعًا لعدم مطابقة تشطيبات أجزاء الطيران للمواصفات. عندما لا يتحمل الجزء التلامس، ينبغي أن تستخدم العملية فاصلًا أو تجهيز تثبيت مخصصًا أو حامل سحب أو طريقة مغناطيسية، بدلًا من مجرد إطالة مدة الدورة داخل حوض المعالجة.
تأهيل العملية والتحقق منها
بمجرد نجاح التجربة، ثبّت وصفة العملية ولا تُغيّرها. سجّل طراز الآلة، والسرعة إذا كانت قابلة للضبط، ونوع الوسائط ورقم دفعتها، والمركب وتركيزه، ومعدل تدفق المياه، ووزن الحمولة، ومدة المعالجة، وأي تجهيزات تثبيت مستخدمة. نفّذ دفعة تأهيلية وقِس النتائج التي يحددها الرسم الهندسي. في أعمال الطيران، يُعد سجل العملية بأهمية نتيجة السطح نفسها، لأنه يتيح إعادة إنتاج النتيجة ذاتها عند تغيير الآلة أو دفعة الوسائط. إذا اشترط العميل تطبيق ضوابط عمليات مرتبطة بمعيار AS9100 أو اعتماد Nadcap، فقد يتطلب التأهيل أيضًا أدلة فحص العينة الأولى، وسجلات تدريب المشغلين، وفترة زمنية محددة لإعادة التأهيل. ولا ينبغي اعتبار نجاح تشغيل عينة واحدة موافقةً على بدء الإنتاج. فالتجربة تثبت إمكانية التنفيذ، بينما يثبت التأهيل إمكانية تكرار النتائج.
| السجل | لماذا يهم |
|---|---|
| سرعة الآلة ومدة التشغيل | يضمن إعادة إنتاج مستوى الطاقة نفسه |
| حجم الوسائط وشكلها ورقم الدفعة | يمنع انحراف نتائج القطع أو التشطيب |
| تركيز المركّب | يحافظ على كفاءة التنظيف والتحكم في التآكل |
| وزن الحمولة ونسبتها | يمنع التلف الناتج عن تلامس الأجزاء |
| طريقة القياس | يقارن النتائج على أساس موحّد |
يجب أن يقتصر الاستنتاج النهائي للتجربة على رقم الجزء والمادة والفحوصات التي تم إجراؤها فعليًا. قبل استخدام مورد بديل أو آلة جديدة أو سبيكة جديدة، يجب إعادة إجراء اختبار التأهيل ذي الصلة بدلًا من افتراض استمرار صلاحية النتائج السابقة.
التخطيط لتجربة تشطيب مكونات صناعة الطيران
يساعد طلب التجربة الواضح على تقليل الوقت المستغرق في مقارنة المعدات. أرسل رسم الجزء، ودرجة المادة، وحالة السطح الحالية، والخشونة المستهدفة أو نصف قطر الحافة المطلوب، وحجم الإنتاج السنوي، وأي خصائص لا يمكن تغييرها. يُرجى أيضًا توضيح عمليات المعالجة اللاحقة، مثل الطلاء الكهربائي أو الطلاء الواقي أو فحص السوائل المتغلغلة أو التقسية بالخردق، لأنها تؤثر في اختيار وسائط التشطيب والمركّب الكيميائي. يمكن لشركة Mass Polishing استخدام هذه المعلومات للتوصية بآلة ووسائط تشطيب وخطة تجربة لتقييمها. تواصل مع شركة Mass Polishing عبر صفحة الاستفسارات على موقعها الإلكتروني، مع تقديم هذه التفاصيل.
الأسئلة الشائعة
ما مستوى تشطيب السطح الذي يمكن تحقيقه باستخدام التشطيب الكتلي لمكونات الطيران؟
يمكن لعمليات التشطيب الكتلي إزالة النتوءات وتنعيم الحواف وتقليل خشونة السطح، لكن قيمة Ra النهائية تعتمد على حالة السطح الأولية والمادة ووسائط التشطيب والمركّب الكيميائي ومدة المعالجة. وتُعد تجربة المعالجة على أجزاء ممثلة للمنتج الطريقة الموثوقة لمعرفة النتائج التي يمكن للمعدات المختارة تحقيقها. لا تقبل أي ادعاء بتحقيق قيمة Ra موحّدة لجميع استخدامات الآلة. اطلب معالجة عينات وتقريرًا بنتائج القياس قبل الالتزام بالإنتاج.
هل يُعد التشطيب الاهتزازي مقبولًا لمكونات صناعة الطيران؟
يمكن أن يكون التشطيب الاهتزازي مناسبًا لإزالة النتوءات العامة أو لمعالجة الأسطح الأقل حساسية، خاصة عندما تكون التكلفة وحجم الدفعة من العوامل المهمة. أما بالنسبة إلى الحواف الرقيقة أو أنصاف الأقطار الدقيقة أو الخصائص الهندسية الحساسة، فقد تكون تقنيات التشطيب بالطرد المركزي باستخدام الأقراص أو البراميل أو السحب أو التشطيب المغناطيسي أكثر ملاءمة. يجب أن يستند القرار إلى رسم الجزء وحالة الحواف المطلوبة، وليس إلى اسم المعدات وحده.
كيف يمكن منع التلف الناتج عن تلامس الأجزاء بعضها ببعض؟
استخدم فواصل داخل حجرة المعالجة أو تجهيزات تثبيت مخصصة أو نسب تحميل منخفضة أو أسلوب تثبيت مثل التشطيب بالسحب. ويمكن أيضًا استخدام التشطيب المغناطيسي للوصول إلى الثقوب الداخلية دون تدوير قطع العمل الكبيرة معًا. ويعتمد الاختيار الصحيح على الشكل الهندسي للجزء وموقع السطح الحرج.
هل يتطلب كل مكون في صناعة الطيران تطبيق معايير Nadcap أو AS9100 للرقابة؟
لا. تعتمد متطلبات الجودة المطبقة على العميل وتصنيف الجزء وأمر الشراء. تتطلب بعض الأجزاء تأهيلًا كاملًا للعملية وبيانات فحص القطعة الأولى ووصفة تشغيل خاضعة للرقابة. بينما لا تتطلب أجزاء أخرى سوى عملية متكررة وموثوقة لإزالة النتوءات. تأكد من المتطلبات الدقيقة قبل اعتماد اختيار الآلة أو وسائط التشطيب.
ما المعلومات التي ينبغي تقديمها لإجراء تجربة تشطيب؟
أرسل رسم الجزء، ودرجة المادة، وحالة السطح الحالية، وقيمة Ra المستهدفة أو نصف قطر الحافة المطلوب، وحجم الإنتاج السنوي، وأي خصائص لا يمكن تغييرها. يُرجى أيضًا توضيح عمليات المعالجة اللاحقة، مثل الطلاء الكهربائي أو الطلاء الواقي أو فحص السوائل المتغلغلة أو التقسية بالخردق، لأنها قد تؤثر في اختيار وسائط التشطيب والمركّب الكيميائي.
إذا كنت مهتمًا، اطلع على هذه المقالات ذات الصلة:
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
تلميع أجزاء النحاس والنحاس الأصفر بسهولة: دليل خطوة بخطوة للتشطيب الاهتزازي