
Точная обработка заусенцев и формирование кромки для аэрокосмических деталей охватывает два требования, которые обычно записываются как одно: удаление заусенца, оставленного режущим инструментом на краю, и создание условия кромки, которое фактически указано в чертеже. Первое — это проверка чистоты. Второе — это размерное и поверхностное требование, измеряемое как любой другой вызов, и именно здесь часто начинается повторная обработка. Деталь может пройти визуальную проверку заусенцев и при этом не соответствовать требованиям к кромке, потому что ручная шлифовка кромки, которая выглядит чистой, может быть недостаточно обработана в одном месте и перекатана в другом. Далее рассматривается, как определяется требование, какой процесс может его обеспечить и как подтвердить процесс до его запуска на производственных деталях.
Что на самом деле требует чертеж аэрокосмической детали у кромки
Обрабатываемые кромки появляются с заусенцем, потому что последний проход не прорезает чисто через угол. Инструмент вытягивает тонкую пластину материала впереди себя, и эта пластина остается прикрепленной. Сколько остается прикрепленным, зависит от сплава, геометрии инструмента, скорости подачи и остроты инструмента на последней части обработки. Операция по удалению заусенцев устраняет эту пластину. Она не автоматически создает контролируемую кромку.
Чертежи описывают требуемое конечное состояние способами, которые имеют очень разные критерии приемки:
- “Обломать острые кромки” указывает на намерение, а не на измерение. Два инспектора могут посмотреть на одну и ту же деталь и не согласиться.
- Указанный радиус, например 0,2 до 0,4 мм, является измеряемым вызовом и требует согласованного метода измерения заранее.
- “Без заусенцев” обычно является визуальным или тактильным критерием, и он ничего не говорит о радиусе.
- Общий комментарий, ссылающийся на спецификацию процесса заказчика, включает в себя документ, который мастерская может не читать.
Различие важно, потому что три условия могут существовать независимо. Кромка может быть свободна от заусенцев и при этом выходить за пределы вызова радиуса. Кромка может иметь правильный радиус и при этом содержать сложенную металлическую пластину, вдавленную в угол, что происходит, когда используется этап полировки там, где требовался резательный этап. Кромка также может выглядеть приемлемой на стенде и не соответствовать требованиям при покрытии, потому что угол, который был перекатан, представляет собой другую поверхность для линии предварительной обработки, чем угол, который был обрезан.
Перед выбором процесса зафиксируйте в письменной форме четыре пункта: значение радиуса или фаски с допуском, метод измерения, который принимает заказчик, поверхности, исключенные из обработки (резьбы, уплотнительные поверхности, посадочные места подшипников, эталонные кромки), и применимо ли требование ко всем кромкам детали или только к указанным на чертеже. Этот последний пункт вызывает больше разногласий, чем сам радиус, потому что общий комментарий легко интерпретировать по-разному на детали с двумястами кромками.
Почему кромки аэрокосмических деталей ведут себя иначе, чем коммерческие детали
Поведение материала определяет большинство различий. Алюминий размазывается, а не режется под легким нажатием, поэтому заусенец можно сгибать туда и обратно вместо его удаления, а мягкие сплавы легко оставляют следы при неравномерном давлении среды. Титан упрочняется на поверхности, и слой, который оставляет инструмент, не совпадает с основным металлом, поэтому этап финишной обработки, который только полирует, может оставить закаленную пластину на месте. Сплавы на основе никеля, такие как Inconel, абразивны и быстро упрочняются, что сокращает срок службы среды и меняет скорость резки по мере износа заряда.
Титан — один из сплавов, где последовательность финишной обработки важнее, чем давление при обработке. <Как полировать титановые детали: пошаговое руководство> описывает пошаговый подход к полировке титановых деталей.
Геометрия добавляет второй набор проблем. Тонкие стенки и длинные неподдерживаемые участки изгибаются под нагрузкой среды, а деталь, вибрирующая в чаше, обрабатывается в условиях, которые никто не указывал. Внутренние пересечения, сквозные отверстия и пазы создают заусенцы, к которым не всегда может добраться свободная среда, и те же особенности захватывают среду, которую затем приходится находить и удалять. На коммерческой детали застрявший частиц заусенца — это неудобство. На детали, входящей в сборку с требованием к чистоте, это — несоответствие.
Ценность меняет расчет риска. Когда одна деталь несет большую часть стоимости готовой сборки, процесс, который обычно удерживает кромку, но иногда переобрабатывает угол, — плохая сделка, даже если его средний цикл быстрее. Поэтому процессы на основе фиксаторов остаются в аэрокосмической работе, несмотря на меньшую пропускную способность.
Также есть вопрос о том, что делает этап финишной обработки с поверхностью, которую он наследует. Массовая обработка удаляет материал с кромки и, в меньшей степени, по поверхности. Там, где процесс обработки был квалифицирован с учетом определенного состояния поверхности, этап финишной обработки должен укладываться в эти параметры, а не применяться позже как косметическая операция.
Подбор процесса финишной обработки к детали
Шесть семей процессов охватывают большинство работ на грани аэрокосмической промышленности. Они отличаются тем, как медиа достигает грани, насколько оператор контролирует радиус и что может пойти не так.
| Процесс | Как медиа достигает грани | Характеристика грани | Обратите внимание на |
|---|---|---|---|
| Вибрационный бункер, серии SW и SWS | Отдельные части и медиа в бункере с уретановым покрытием | Общее удаление заусенцев с плавным радиусом, умеренный контроль | Контакт часть-часть, медиа застряло в отверстиях |
| Центрифужный диск, серии ED и CF | Медиа и детали прижаты к стенке вращающегося диска | Быстрая резка, радиус задается размером медиа и зазором | Переработанные тонкие края, размазывание на мягких сплавах |
| Центрифужный барабан, серия EB | Четыре барабана на вращающемся турели | Короткие циклы, однородный радиус, возможна тонкая отделка | Ограничение размера барабана, трудозатраты на загрузку и выгрузку |
| Трениевая обработка, серия DF | Каждая деталь закреплена в приспособлении и протягивается через барабан | Контроль грани для каждой детали, защищены ведущие кромки | Стоимость приспособления на каждую деталь, меньшая пропускная способность |
| Магнитная отделка, серия MF | Стальные штифты, управляемые магнитным полем | Достигает отверстий, пазов и пересечений, пропуская свободные среды | Только мелкие детали, ограничения по размеру штифтов |
| Вибрационная канавка, серия TV | Длинные или крупные детали в вибрационной ванне U-образной формы | Мягкое обращение с длинными краями | Медленный цикл, ограниченный контроль радиуса |
Machine – Deburring & Separation)
Выбор обычно основывается на критерии приемки, а не на размере детали. Если чертеж указывает радиус с допуском на детали высокого значения, процесс должен стабильно поддерживать этот радиус, что указывает на использование фиксатора или высокоэнергетической барабанной обработки с фиксированным рецептом. Если требование — удаление заусенцев на крупной детали малого объема по общему замечанию, обычно дешевле использовать чашечную или дисковую машину, и разброс радиусов по партии менее важен.
Комбинации распространены и часто лучше одного этапа. Грубая обработка в вибрационной ванне удаляет основную часть заусенцев и сглаживает край, затем короткий высокоэнергетический цикл или проход с натяжением доводит радиус до нужных размеров и улучшает поверхность. Разделение работы позволяет каждому этапу использовать среду, соответствующую его задаче, вместо компромисса с одной средой, которая плохо справляется с обеими задачами.
Процесс)
Высокоэнергетические процессы оправдывают себя там, где ограничением является время цикла. В опубликованных спецификациях для серии ED указано, что эти машины создают силу в 10-15 раз превышающую силу обычной вибрационной системы. Эта цифра описывает рабочую силу у стенки ванны, а не результат на краю: радиус всё равно зависит от размера среды, её состояния и времени в машине, и высокоэнергетический процесс с неподходящей средой может быстрее разрушить тонкий край, чем мягкий.
Machine – High Energy Deburring)
Объем барабана задает практический предел, который легко упустить из виду. Например, EB 240 работает с четырьмя барабанами по 60 л при скорости до 105 об/мин на приводе мощностью 11 кВт, а EB 320 — с четырьмя барабанами по 80 л при скорости до 90 об/мин. Эти параметры подходят для кронштейнов, крепежных элементов и мелких механических деталей. Длинный конструкционный элемент не помещается, и принудительное его размещение в барабан с меньшим количеством деталей меняет соотношение детали и среды, а значит, и результат.
Машины с барабанами часто оценивают только по времени цикла, тогда как более полезный вопрос — что делает барабан с краем по всей партии.What Are the Characteristics of a Центробежная барабанная отделка страницу с машинамихарактеристики, которые отличают центробежную обработку барабаном от других методов массовой обработки.
Там, где массовая обработка недостижима, стоит заявлять об этом заранее. Заусенец на пересечении двух сквозных отверстий в глубоком отверстии может потребовать направленного потока, метода на основе штифтов или ручной обработки, которая затем контролируется письменным стандартом. Планирование этой вторичной операции дешевле, чем обнаружение её во время первичной инспекции образца.
Выбор среды и состава, определяющих радиус края
Процесс с использованием свободной среды формирует радиус края за счет множества мелких контактов. Практический предел радиуса определяется крупнейшей средой, которая физически может достичь края, что делает размер среды первым решением, а материал среды — вторым. Грубая среда быстро снимает материал и оставляет больший, менее контролируемый радиус. Тонкая среда ближе к краю и создает меньший радиус с лучшей поверхностью, за счет увеличения времени обработки.
| Класс среды | Действие на край | Типичное использование в аэрокосмической промышленности | Лимит |
|---|---|---|---|
| Грубая керамика, TC до UC | Быстро режет и задает больший радиус | Обработка заусенцев после фрезеровки, смешивание радиусов | Матовая поверхность, радиус может превышать на тонких краях |
| Тонкая керамика, P и DP | Смешивает и осветляет при легком резании | Финальное состояние кромки и поверхности | Медленнее, меньше снятого материала |
| Пластик, V до Z1 | Мягкое резание по мягким сплавам | Алюминий и тонкостенные детали | Быстрая износостойкость, меньший контроль радиуса |
| Стальные шарики и штифты | Полирует за счет пластического течения, а не резания | Осветление перед покрытием | Не может удалить заусенец, может загнуть его |
| Фарфор и цирконий | Тонкое полирование с минимальным резанием | Мелкие точные особенности | Нет возможности удаления заусенцев |
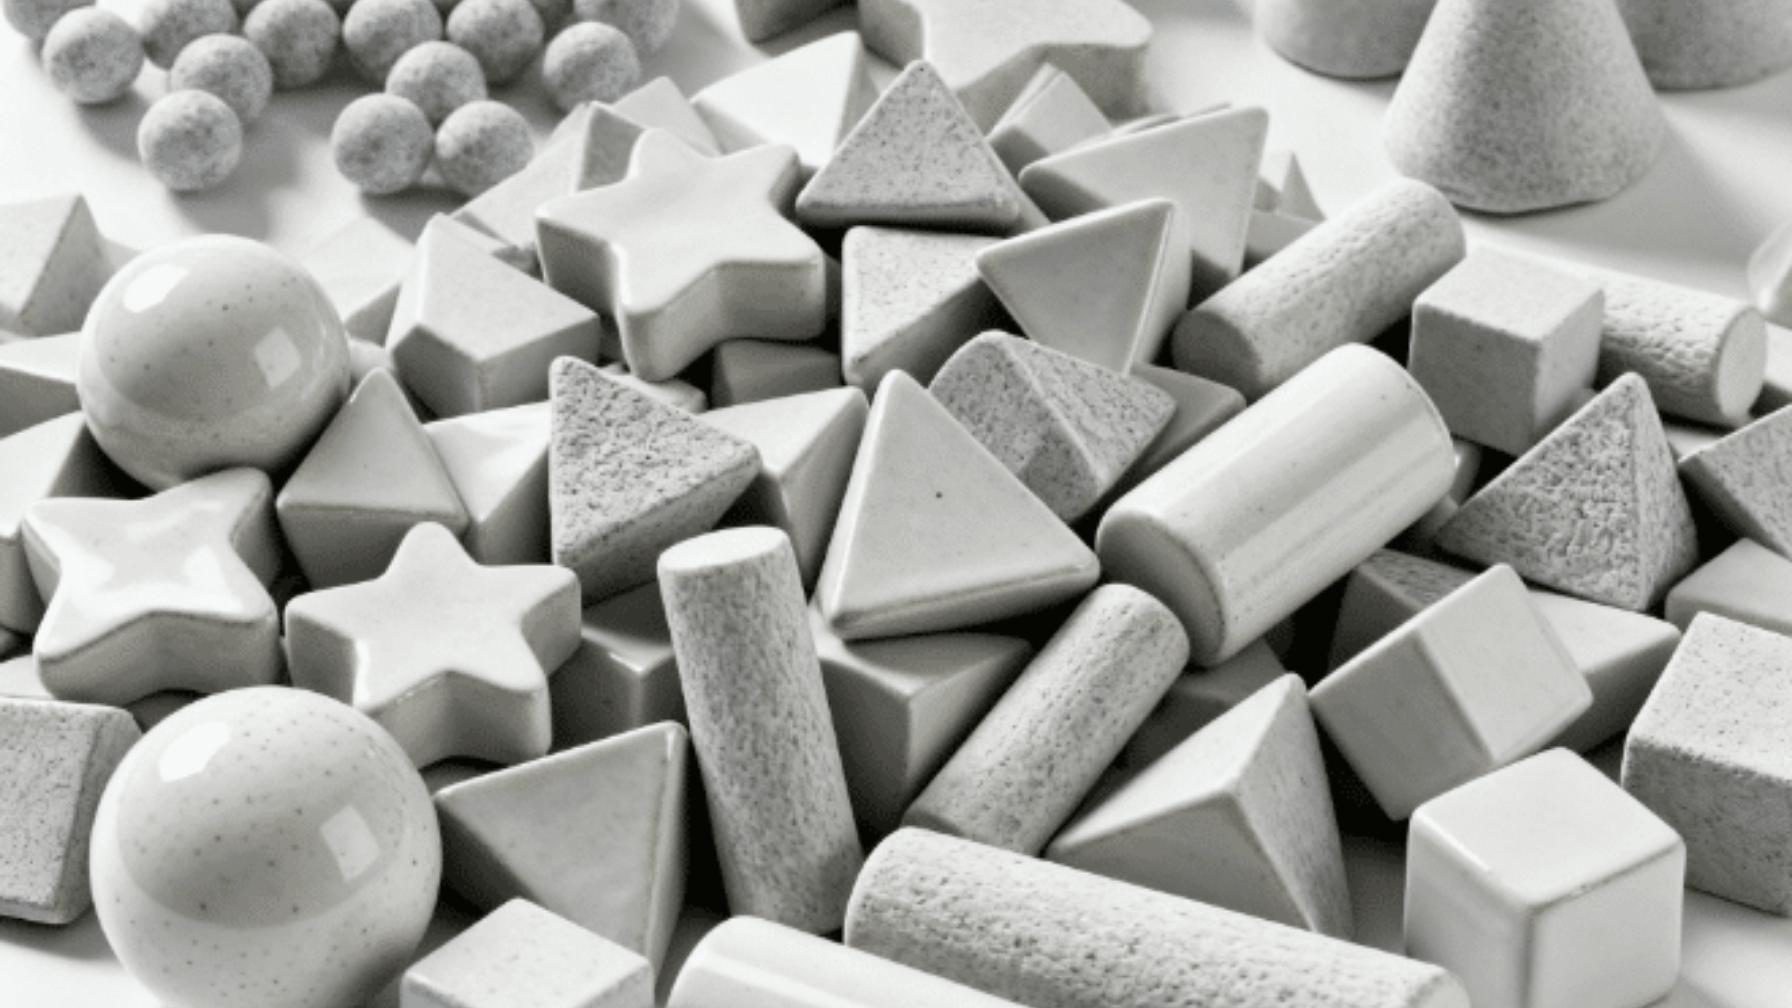
Форма важна так же сильно, как и размер. Треугольные и треугольные звезды имеют точку у края и режут быстрее; цилиндры и шары катятся вдоль края и более равномерно смешиваются. Средство также должно входить и выходить из каждой особенности, с которой оно контактирует. Если средство может войти в щель, но не может повернуться внутри нее, оно застрянет, и деталь будет отклонена при инспекции по причине, не связанной с краем.
Состояние среды — это переменная процесса, а не расходный материал. По мере износа керамическая среда становится меньше и легче, скорость резки падает, а радиус, создаваемый при фиксированном времени цикла, смещается. Заряд, который давал радиус в пределах нормы при новом состоянии, после нескольких сотен часов работы уже не даст такого результата. Поэтому в плане контроля необходимо предусмотреть правило пополнения среды и фильтр для недоразмерной среды, а также то, что рецепт, скопированный из другого цеха, редко передается без корректировки.
Компаунд уносит удалённый материал и удерживает_MEDIA_резку вместо загрузки. Слишком мало компаунда вызывает уплотнение мелких частиц на_MEDIA_и загрязнение детали, а неправильный pH может атаковать сплав или оставить остаток, мешающий следующей операции. На алюминии, компаунд, неподходящий к сплаву, может оставить тёмную поверхность, которую нужно удалить перед покрытием.
Титан требует отдельной обработки. Он заедает, упрочняется и чувствителен к загрязнениям, которые он подбирает от других сплавов, поэтому многие мастерские используют отдельную порцию_MEDIA_и отдельный компаунд для работы с титаном, а не делят ёмкость с стальными деталями. Там, где требуется блестящая поверхность после установки кромки, последний этап выполняется тонкой пастой, подобранной к сплаву; например, AM 99 разработан для титановых сплавов.
Последовательность разработки процесса, которую можно проверить
Рецепт финишной обработки, который работает на одной партии и не на другой, обычно пропускает этап. Ниже приведена последовательность, которая записывает каждый шаг, чтобы кто-то мог проверить её.
- Зафиксируйте требование в письменной форме. Запишите значение радиуса и допуск, метод измерения, исключённые поверхности и полномочия по приёму. Обязательно.
- Создайте образец, соответствующий худшей характеристике. Тот же сплав, та же обработка, тот же сквозной или тонкостенный элемент. Плоская тестовая планка не предскажет, что произойдет на пересечении. Обязательно.
- Запишите исходное состояние. Высоту заусенцев под увеличением, внешний вид кромки, шероховатость поверхности там, где указано в чертеже, и наличие охлаждающей жидкости или масла на деталях. Без этой базы испытание не покажет, что изменилось. Обязательно.
- Стабилизируйте химию перед изменением геометрии. Проведите первые испытания с одним компаундом и концентрацией, а вместо этого варьируйте_MEDIA_и время. Изменение компаунда и_MEDIA_вместе даёт результат, который невозможно воспроизвести. Обязательно.
- Проводите матрицу, а не однократный тест. Три размера_MEDIA_или уровня агрессивности против трёх цикловых времён дают девять точек данных и направление изменений. Один запуск даёт результат без тенденции. Обязательно.
- Измеряйте выбранным методом, на нескольких кромках. Одно измерение на одной кромке одной детали — это не исследование возможностей. Обязательно.
- Запишите план контроля, пока испытание ещё свежо. Время цикла, заряд_MEDIA_, пополнение, доза компаунда, интервал проверки и контроль, вызывающий повторную квалификацию. Обязательно.
- Добавляйте фиксацию только там, где свободный процесс не может удержать окно. Необязательно, и обычно это последняя статья затрат.
Пробный запуск образца подтверждает, что этот сплав, эта характеристика, эта порция_MEDIA_и этот цикл дали измеренный результат. Он не подтверждает, что при тех же настройках результат сохраняется, когда_MEDIA_износился, меняется партия сплава, характеристика расположена на другой стороне детали или машина загружена с другим соотношением детали и_MEDIA_. Это отдельные условия, и каждое требует своего контроля.
Результат испытания полезен только в том случае, если вокруг него зафиксированы условия. <Key to the Success of Finishing Process> охватывает факторы процесса, которые определяют, повторяется ли результат финишной обработки в производстве.
Храните квалификационный образец как физическую справку и фотографируйте кромки при увеличении. Когда вопрос возникает через шесть месяцев, числовое измерение без сохранённого образца трудно оправдать.
Почему качество кромки меняется и куда смотреть в первую очередь
Изменения — это нормально._MEDIA_изнашивается, концентрация компаунда меняется по мере испарения воды и удаления химии с помощью вытяжки, а входящие детали никогда не идентичны тем, что установлены в рецепте. Что отличает контролируемый процесс от неконтролируемого, так это то, обнаруживается ли изменение до отправки деталей.
| Симптом | Вероятная причина | Первичная проверка |
|---|---|---|
| Радиус увеличивается в течение производственной серии | Медиа изношены мелко, заряд низкий | Экрануйте заряд и сравните размер медиа с квалификационной образцом |
| Углы случайно повреждены | Контакт часть с частью, заедание деталей | Проверьте коэффициент загрузки и движение деталей в чаше |
| Остатки заусенца в перекрестном отверстии | Медиа не может войти в пересечение | Сравните размер медиа с диаметром отверстия, протестируйте меньшую форму |
| Измерения края выходят за допустимые пределы, но выглядят отполированными | Металл сложен, а не разрезан | Проверьте тип медиа и дозу соединения для этого этапа |
| Пятна после влажной обработки | Остатки соединения или медленное высыхание | Проверьте концентрацию, качество промывки и время сушки |
Рассматривайте средний столбец как гипотезу, пока проверка не подтвердит её. Изменение трех переменных одновременно обычно вызывает исчезновение симптома на одну смену и его возвращение без объяснения, что хуже исходной проблемы, потому что процесс становится неконтролируемым.
Если проверка не может определить между двумя причинами, изолируйте одну переменную на небольшом образце, а не на производственном заказе. Образец из двадцати деталей, который решает вопрос, стоит меньше, чем бракованный лот.
Что записывать и что отправлять вместе с образцами
Рисунки сами по себе редко решают вопрос о том, будет ли процесс удерживать кромку. Ниже приведена информация, которая действительно необходима для оценки окончательной обработки, и большая часть из нее взята из документов, которые уже есть в цехе.
| Область | Что отправить | Почему это важно |
|---|---|---|
| Сплав и термообработка | Технические характеристики материала и состояние термообработки | Совместимость наборов меди и соединений и скорость резки |
| Обозначение кромки | Точная отметка с значением и допуском | “Снятие острых кромок” невозможно измерить или принять |
| Метод измерения | Инструмент или калибр, который принимает заказчик | Процесс, подтвержденный на другом инструменте, не считается подтвержденным |
| Исключенные поверхности | Резьбы, уплотнительные поверхности, посадочные места подшипников, опорные кромки | Предотвращает повреждение правильной кромки функциональной поверхности |
| Входящее состояние | Метод обработки, размер заусенца, остатки охлаждающей жидкости | Объясняет заусенец, который необходимо удалить в процессе |
| Объем и размер детали | Ежемесячное количество, наибольшие и наименьшие размеры | Определяет выбор машины и загрузку |
Отправляйте детали, представляющие наихудший случай: самое маленькое сквозное отверстие, самую тонкую стенку, кромку, ближайшую к уплотнительной поверхности. Образец удобных деталей даст удобный результат, который не выдержит первого сложного заказа.
Отправьте образцы деталей и получите результат измеренного радиуса кромки
Самый быстрый способ определить, может ли процесс массовой обработки завершить работу по созданию кромки, — это провести испытания на ваших деталях. Отправьте от пяти до двадцати штук, включающих самую сложную особенность по чертежу, с указанием сплава и термической обработки, требованиями к радиусу и допуском, методом измерения, приемлемым для вашего заказчика, поверхностями, которые не должны контактировать, состоянием заусенцев после обработки, а также ежемесячным объемом. Массовая полировка выполнит их на подходящей машине и с использованием подходящей среды, и предоставит отчет о радиусе кромки и состоянии поверхности, чтобы решение основывалось на результате, а не на оценке. Деннис и команда специалистов по процессам занимаются оценкой образцов, и вы можете связаться с ними через контактную форму на сайте masspolishing.com.
Часто задаваемые вопросы
Может ли массовая обработка заменить ручную удаление заусенцев на деталях для аэрокосмической промышленности?
Частично, но не всегда. Процесс с использованием свободной среды справляется с основной обработкой кромки на большинстве механических деталей и делает это более последовательно, чем оператор на станке. Он перестает быть достаточным, когда заусенец застревает там, где среда не может добраться, когда чертеж требует радиус с допуском, который невозможно обеспечить на всей партии, или когда один поврежденный угол может привести к браку дорогостоящей детали. В таких случаях машина все равно удаляет основную часть заусенца, а контролируемая вторичная операция завершает обработку кромки.
Какой радиус кромки может обеспечить вибрационная или центробежная обработка?
Нет универсального числа, и поставщик, который называет его без осмотра детали, просто предполагает. Радиус зависит от размера и состояния среды, сплава, времени цикла и того, насколько хорошо особенность открыта потоку среды. Единственно надежный ответ — испытание на ваших деталях с измерением инструментом, который использует ваш заказчик. Направление изменения предсказуемо: более мелкая среда и короткие циклы дают меньший радиус, более крупная среда и длинные циклы — больший.
Как предотвратить застревание среды в сквозных отверстиях и пазах?
Подбирайте размер среды под самую маленькую особенность и проверяйте форму, а не только размер. Среда легче входит в особенность, чем выходит, поэтому паз, в который можно вставить треугольный кусок под углом, может его удерживать. Предотвратить большинство проблем помогает сортировка заряда, выбор формы, которая не застрянет, и проверка самых маленьких особенностей перед упаковкой. Там, где особенность неизбежна, проще контролировать процесс с помощью фиксатора, который обеспечивает движение среды в одном направлении, чем свободная емкость.
Требуется ли титану собственная среда и химикат?
Многие мастерские работают именно так. Титан упрочняется, заедает и чувствителен к загрязнениям, которые он может получить от других сплавов, поэтому совместный заряд с стальными деталями создает риск, который трудно определить по поверхности. Отдельный заряд среды, химикат, подобранный под сплав, и отдельная последовательность обработки позволяют устранить этот риск. Там, где нужен яркий финальный блеск, паста, специально разработанная для титана, завершает работу по кромке без изменения радиуса.
Если вас интересует, ознакомьтесь с этими связанными статьями:
Troubleshooting of Centrifugal Drum Finishing Machines
Как продлить срок службы автоматической машины для полировки