
Изотропная суперфинификация ISF — это химически ускоренный массовый процесс доводки, а не ультратонкая шлифовка. Активное соединение размягчает очень тонкий слой металлической поверхности, а неабразивное средство стирает этот слой только на вершинах неровностей, поэтому поверхность выравнивается в плато без организованного направления. Результат — текстура, которая ведет себя одинаково при измерении вдоль оси вала или поперек. Процесс изменяет текстуру, а не форму: он не исправляет коничность, следы от заусенцев или неправильный диаметр отверстия. Надежная работа зависит от трех решений, принятых до начала обработки детали: предварительной отделки, химического состава, соответствующего сплаву, и метода измерения, указанного на чертеже.
Что на самом деле изменяет изотропная суперфинификация ISF
Название описывает результат, а не метод. Изотропность означает, что текстура не имеет доминирующего направления, поэтому шероховатость и контактное поведение примерно равны во всех направлениях измерения. Суперфинишинг означает, что поверхность доводится ниже уровня шероховатости, оставленной шлифовкой или расточкой, в диапазоне, где оставшиеся вершины слишком малы, чтобы доминировать в контакте.
Методом этого является химически ускоренная массовая доводка. Три элемента действуют одновременно внутри вибрационной чаши, лотка или вращающегося барабана: среда с контролируемым размером, формой и плотностью; водный состав, содержащий окислитель и комплексообразователь; и механическое давление контакта между средой и деталью. Соединение реагирует с металлом, образуя мягкую, крошливую пленку толщиной доли микрона. Там, где среда касается вершины, пленка и металл сразу же стираются. Там, где среда не достигает, в впадине, пленка остается и защищает металл под ней. Пленка постоянно восстанавливается, поэтому цикл повторяется: размягчение, стирание, размягчение, стирание.
Поскольку удаление происходит вследствие давления контакта, оно концентрируется именно там, где поверхность расположена выше всего. Это противоположно обычной абразивной полировке, при которой фиксированный зернистый материал удаляет высокие и низкие участки с одинаковой скоростью, и результат зависит от того, как долго оператор продолжает работу. Выборочное удаление вершин также объясняет, почему процесс не оставляет следов. Нет ленты, нет шлифовального круга и нет единого направления движения, поэтому царапины не выравниваются по направлению. Посмотрите на поверхность ISF под микроскопом рядом с полированной лентой — разница очевидна: полированная поверхность содержит параллельные царапины, а суперотшлифованная — случайную, платообразную текстуру.
Одна особенность заслуживает отдельного предложения. ISF изменяет текстуру, а не форму. Глубина удаления материала измеряется в микронах, иногда меньше, и удаляется преимущественно с вершин. Волнообразный канал остается волнообразным. Конусный вал остается коническим. След от заусенца, глубже чем глубина удаления, может уменьшиться, но не исчезнет полностью. Если проблема чертежа — геометрия, ISF — неправильный инструмент. Если проблема — текстура, лежащая поверх правильной геометрии, он подходит идеально.
Почему изотропная поверхность превосходит направленную полировку
Две поверхности могут иметь одинаковое Ra и вести себя совершенно по-разному. Тонко обработанный вал с Ra 0,2 микрон и плато ISF с Ra 0,2 микрон имеют одинаковое среднее отклонение от средней линии, однако обработанная поверхность — это винтовая резьба с микроскопическими гребнями, а суперотшлифованная — поле плоских плато, разделенных мелкими, случайно распределенными впадинами. Под нагрузкой сначала касаются гребни.
Контакт начинается с самых высоких неровностей. На направленной поверхности эти неровности выровнены, поэтому реальная площадь контакта растет по линиям, а не равномерно. Местное давление на вершинах гребней может быть в несколько раз выше номинального, и именно там начинаются микротрещины, заедание и износ за счет трения. Удаляя вершины, сохраняя впадины, при той же нагрузке увеличивается реальная площадь контакта, что снижает локальное напряжение. Механизм этого — геометрический, а не мистический.
Плато также удерживает смазку там, где она может выполнять работу. Если процесс доводки удаляет вершины и впадины одновременно, поверхность становится гладкой, но масло некуда деть. ISF — селективный процесс, поэтому впадины остаются, а вершины исчезают. Для шестерен, подшипников и гидравлических компонентов такое сочетание важно: высокая доля материала на мелкой глубине создает несущую плато, а сохраненный объем впадин удерживает масло. Это два разных свойства, и один Ra не может сказать, есть ли у вас оба.
Направление также влияет на скольжение. Лай, идущий поперек направления скольжения, прерывает масляную пленку на каждой вершине; лай, идущий вместе с ним, направляет масло из контакта. Изотропная текстура не страдает от этих эффектов в той же степени, потому что нет организованного направления, с которым можно было бы согласовать движение. Поэтому одинаковые значения Ra могут давать разное трение и разную температуру работы в зависимости от способа обработки поверхности, что легко заметить на испытательном стенде и невозможно определить по чертежу.
Изотропность измерима, а не маркетинговое слово. Анализ текстуры по площади показывает отношение аспектов текстуры, Str, по шкале от 0 до 1, где значение, близкое к 1, описывает поверхность без доминирующего направления. Это делает Str более прямым описанием этого покрытия, чем Ra. Яркая поверхность с низким Ra, полученная при длительном низкоэнергетическом цикле обработки с мелкой средой, все равно может иметь направленную или случайную царапинчатую текстуру, потому что яркость и изотропность — разные свойства, и только одно из них соответствует названию процесса.
Длительный цикл обработки в низкоэнергетическом режиме с мелкой средой — один из способов добиться яркого вида, и важно точно знать, где этот путь заканчивается. <Секрет идеальных отделок: ротационная барабанная тумблировка> covers ротационный барабанный дробеструй как самостоятельный метод обработки.
Ничто из этого не делает направленную отделку неправильной. Обработанная шлифовкой или расточкой поверхность с контролируемым направлением может быть именно той, которая нужна для подшипника или уплотнительной поверхности. Главное — что отделка должна быть определена по функции, а Ra сам по себе этого не делает.
Шаги, которые должны предшествовать циклу ISF
Химия может воздействовать только на ту поверхность, которую она может достичь и намочить. Большинство результатов, обвиняемых в стадии ISF, на самом деле наследуются от того, что произошло до нее, поэтому последовательность, ведущая к бочке, заслуживает большего внимания, чем сама настройка бочки.
Удаление заусенцев и скругление краев происходят в первую очередь. Заусенец — это вершина другого рода, сложенный или порванный кусок металла с корнем, а не дефект шероховатости. Контактное давление будет сгибать его туда и обратно, а не удалять, и заусенец, который складывается плоско, может захватывать соединение под ним и появляться снова после очистки. Механическое удаление также защищает среду и поддерживает постоянный радиус края от детали к детали.
Предварительная обработка определяет объем работы, которую должна выполнить химия. ISF быстро удаляет вершины, но не стирает глубокий шлифовальный узор за то же время, что и достижение плато на шлифованной поверхности. Экономичное время цикла достигается за счет согласования входящей отделки с целевым результатом, что является решением о шлифовке или вибрационной предварительной отделке, а не о составе химии.
Шероховатость в основном удаляется до того, как химия вообще вводится, и платформа, используемая на этом этапе, определяет нагрузку для всего последующего процесса.Вибрационная машина для отделки: Полное руководство по промышленному совершенству поверхности> covers vibratory finishing как промышленный маршрут подготовки поверхности.
Очистка — не формальность. Масляная пленка, отпечаток пальца или остатки ингибитора ржавчины блокируют контакт между составом и металлом, поэтому пленка никогда не образуется в этом участке, и там не происходит отделка. В результате получается пятнистая поверхность, которая обвиняется в химии.
Маскировка условна, но должна быть включена в план на ранней стадии. Нитки, шлицы, сверления с прессовым соединением, покрытые участки и любые особенности, где важна разница в нескольких микронах, могут нуждаться в защите, и решение об этом после первой партии дорого.
Промыть, нейтрализовать и высушить — закрыть цикл. Состав кислый и содержит растворенное металл. Если он остается в слепом отверстии или в соединительном шве, он продолжает работать после выхода детали из бочки.
| Шаг | Обязательное или необязательное | Что он контролирует | Если пропустить |
|---|---|---|---|
| Удалить заусенцы и сломать края | Обязательно | Удаляет сложенный металл с корнем | Заусенцы размазываются и повторно прикрепляются, качество края ухудшается по сравнению с началом |
| Предварительная отделка до рабочей зоны | Обязательно | Обеспечивает селективное удаление вершины поверхности, чтобы она могла достигнуть плато | Время цикла увеличивается, не достигая цели, и вершины снимаются неравномерно |
| Очистить и обезжирить | Обязательно | Позволяет соединению смачивать каждую область с одинаковой скоростью | Пятнистая отделка, разрывы воды, пятна |
| Маскируйте нити, сверла и покрытия | Условный | Держит функциональные особенности вне ванны | Полированные нити или подрезанное покрытие, затем повторная обработка |
| Купон или испытание первого образца | Обязательно | Подтверждает химию, среду и время для этого сплава | Рецепт, заимствованный у другого сплава, мимо цели |
| Промыть, нейтрализовать и высушить | Обязательно | Удаляет остатки металла | Пятна или коррозия через часы или дни после отделки |
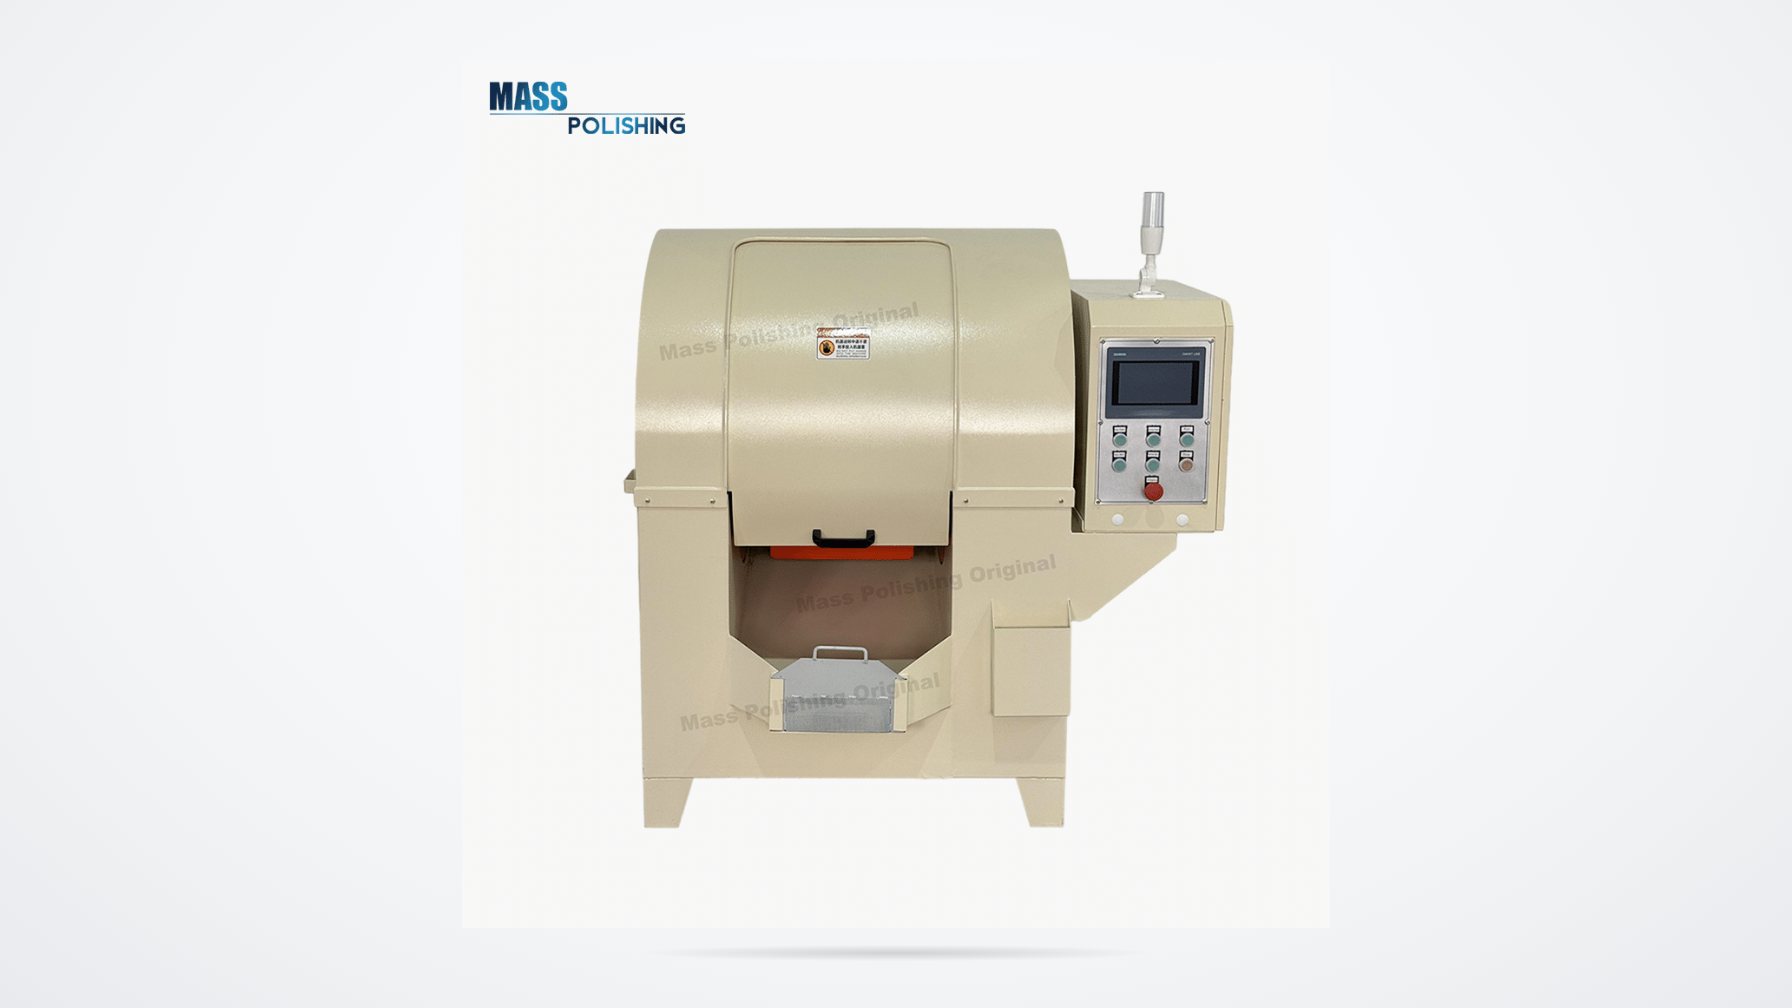
Обработка шлифовкой в барабане перед финальной стадией — распространённый способ сделать первый ряд повторяемым, а не зависимым от глаз оператора.
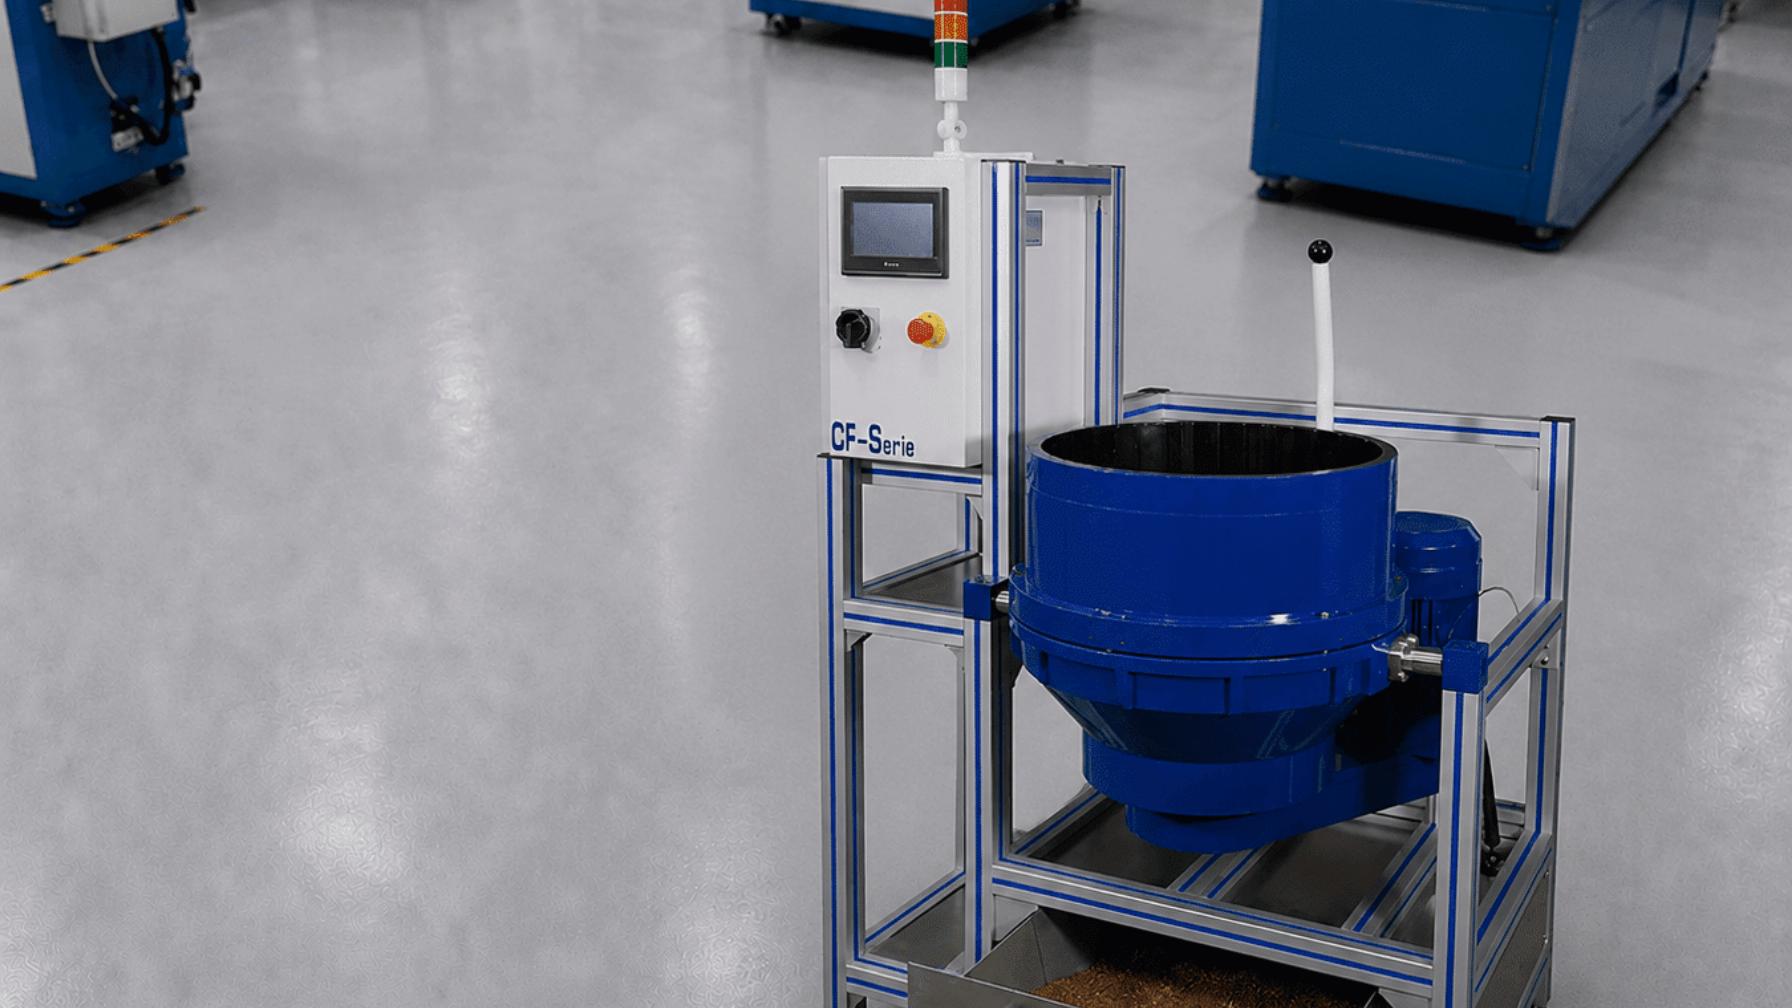
Выбор машины и химии для цикла
Задача машины — обеспечить контролируемое контактное давление в каждой точке поверхности детали, повторяемо, на протяжении всего цикла. Задача химии — сделать металл в точках контакта достаточно мягким для удаления. Обе должны быть правильными. Одна без другой приводит либо к медленной абразивной полировке, либо к пятнистой поверхности.
Выбор платформы зависит больше от геометрии и размера партии, чем от цели отделки. Высокоэнергетический барабан подходит для мелких и средних деталей, которые могут свободно крутиться. Вибрационная чаша или лоток обрабатывают более длинные, тяжелые или деликатные детали при меньшем контактном давлении. Машина с дисковым механизмом подходит для плоских деталей, требующих коротких циклов. Обработка с помощью протягивания, при которой детали зажимаются в держатели и протягиваются через среду, обеспечивает равный доступ к сложной геометрии за счет фиксации и пропускной способности.
| Платформа | Контактная энергия | Лучшее соответствие в маршруте ISF | Основное ограничение |
|---|---|---|---|
| Центрифужная бочка с высокой энергией | Высокий | Мелкие и средние прецизионные детали, короткие циклы | Оболочка бочки ограничивает размер детали, нужны разделители для предотвращения контакта деталей друг с другом |
| Вибрационный бункер или лоток | Умеренно | Более крупные, длинные или более деликатные детали | Более длительные циклы из-за более низкого пикового давления |
| Центрифужный диск | Высокое, но одностороннее | Плоские детали, обработка краев и лицевых поверхностей | Менее равномерный доступ к сложным трёхмерным формам |
| Завершение шлифовки | Высокий и локализованный | Сложные или деликатные детали, требующие равномерного доступа | Стоимость фиксации и меньшая пропускная способность |
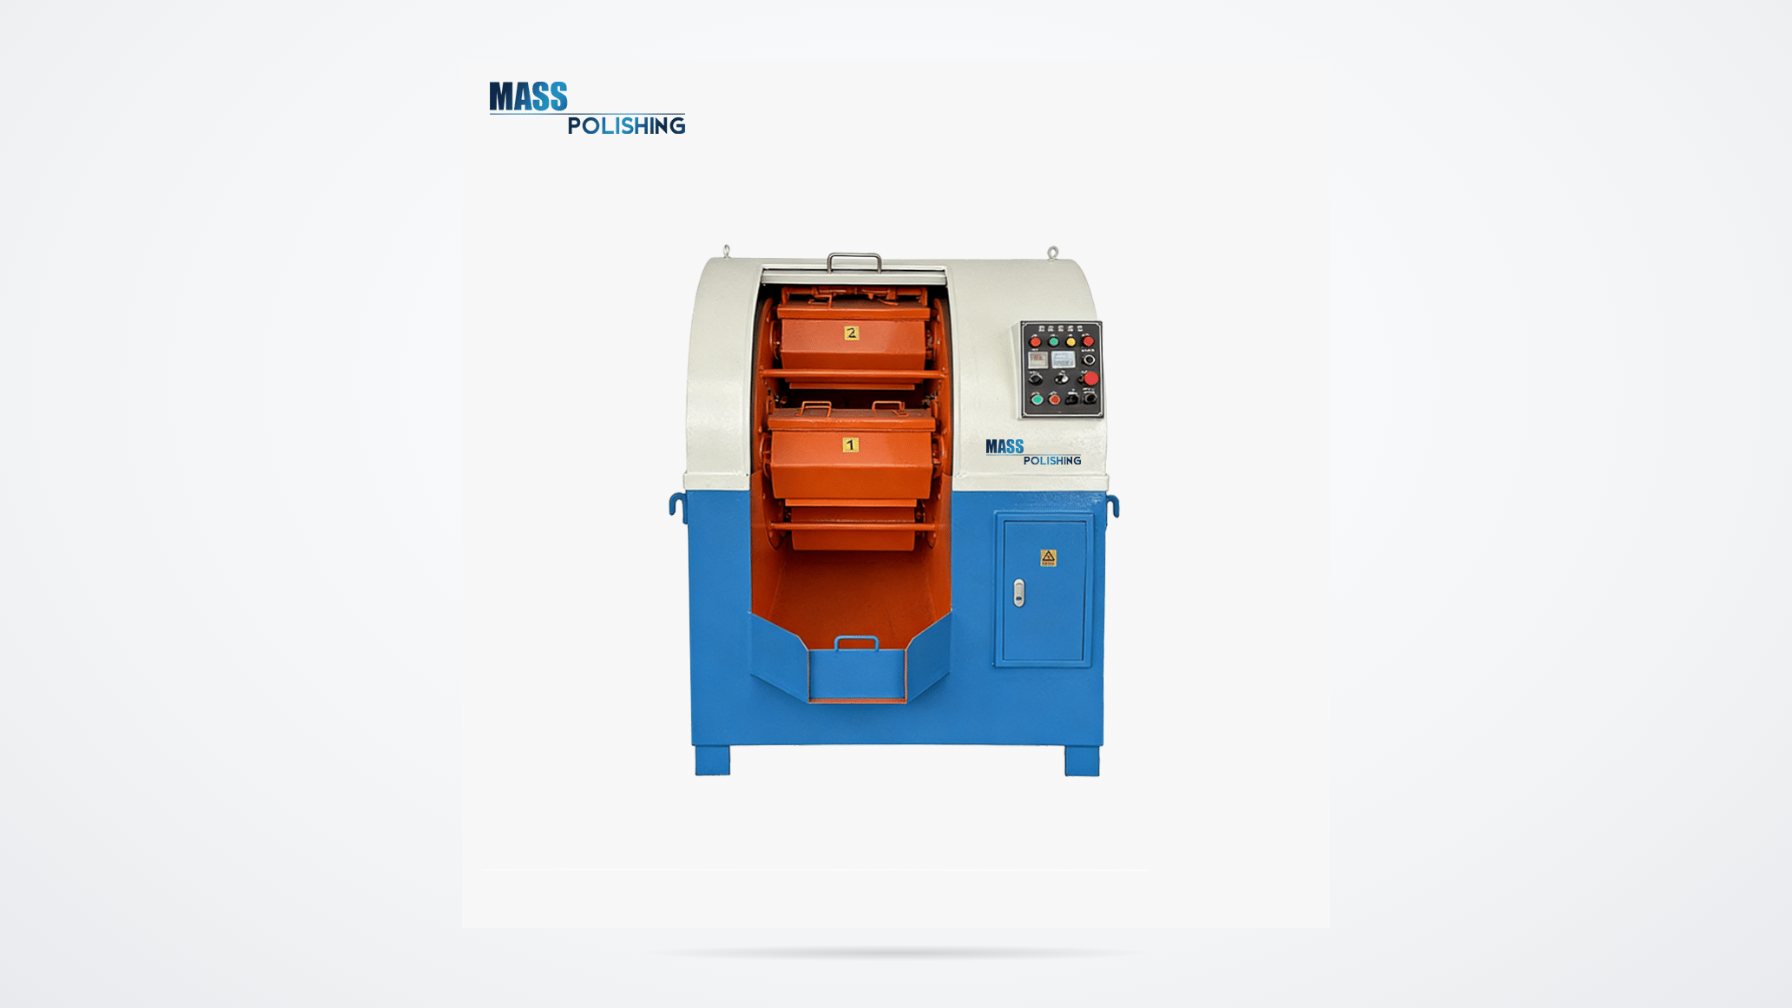
Центрифужная бочка высокого энергопотребления типа EB показывает, как генерируется энергия: четыре бочки расположены на вращающейся платформе и вращаются в противоположных направлениях, поэтому заряд медиатии скользит и сжимается против деталей у внешней стенки каждой бочки, а не свободно крутится. Именно это создает контактное давление, которое делает возможным короткий цикл. Та же платформа, созданная компанией Mass Polishing, использует бочки с полиуретановой облицовкой, таймер процесса и управление по дюймам на автоматических моделях, что важно, потому что рецепт должен быть повторяемым из раза в раз.
Центрифужная бочка высокого энергопотребления — не единственная платформа, способная выполнять эту химию, и выбор платформы зависит в основном от геометрии детали и размера партии. <Vibratory Finishing vs Centrifugal Barrel Finishing> охватывает сравнение этих двух вариантов.
Контроль состава — это область, где проявляется большинство отклонений в производстве. Концентрация, pH, температура, срок службы ванны и вытяжка все влияют на скорость удаления. Ручное добавление работает на одной машине и становится ненадежным в рамках всей линии, поэтому дозирование с помощью системы подачи жидкости и проверка концентрации по графику — это разница между процессом и привычкой. Химия также зависит от сплава: соединение, разработанное для закаленной стали, не будет вести себя так же на титане или никелевом сплаве, и перенос рецепта между сплавами — самая распространенная причина пропуска первого образца.
Выбор медиатии подчиняется трем правилам. Он должен быть неабразивным или слабоабразивным, потому что химия выполняет резку, а твердая медиатия могла бы оставить направленные царапины, которых процесс старается избежать. Он должен быть достаточно маленьким, чтобы достигать поверхности, но достаточно большим, чтобы не застревать в отверстиях, прорезях или резьбах. А объем заряда и соотношение медиатии к детали должны быть фиксированы, потому что оба влияют на контактное давление.

Как подтвердить качество отделки с помощью измерений и документации
Фигура Ra без метода не является спецификацией. Ra — это измерение профиля, взятое по указанному порогу, и число меняется при изменении порога, фильтра или длины оценки. Стандарты профиля ASME B46.1 и ISO определяют эти термины; ISO 21920-3 описывает, как составляется полная спецификация оператора, что необходимо для чертежа, если два поставщика должны измерять одно и то же.
| Параметр | Что он фиксирует | Почему он добавляет ценность на сверхотделанной поверхности | Ограничение |
|---|---|---|---|
| Ra | Среднее отклонение от средней линии | Простое, широко определяемое, легко сравниваемое | Идентичные значения встречаются на направленных и изотропных поверхностях с очень разными функциями |
| Rz | Высота пика до впадины в пределах длины выборки | Показывает, остаются ли глубокие впадины | Чувствительно к одному царапине или включению |
| Rpk, Rk, Rvk | Высота пика, основная шероховатость, глубина впадины | Разделяет удаление пиков и сохранение впадин | Имеет смысл только на стратифицированной, платообразной поверхности |
| Sa, Sz, Str | Площадная высота и соотношение текстурных аспектов | Str прямо описывает изотропию | Требует площадного оборудования и согласованного фильтра |
Три привычки измерений отделяют полезный отчет от вводящего в заблуждение. Во-первых, зафиксируйте направление следа относительно любого предыдущего направления обработки, и сделайте второй след под углом 90 градусов, чтобы направленная поверхность не могла пройти как изотропная. Во-вторых, укажите прибор и радиус стилуса, потому что наконечник 2 микрометра не может разрешить особенности, которые покажет более тонкий наконечник. В-третьих, зафиксируйте план выборки: сколько деталей, сколько областей на деталь и с какой частотой во время производства.
Документация важна так же, как и измерение. Рецепт — это процесс, поэтому концентрация, pH, спецификация среды, объем заряда, цикл времени, амплитуда или скорость барабана, последовательность промывки и метод сушки должны входить в план контроля. Изменение поставщика среды или типа соединения — это изменение процесса и должно вызывать повторную проверку, даже если сертификат выглядит одинаково. Аэрокосмические и медицинские заказчики обычно рассматривают это как особый процесс, поэтому аккредитация Nadcap по химической обработке и отчеты о первичных образцах — это обычные ожидания, а не необычные запросы.
Обозначение на чертеже, которое действительно работает, указывает стандарт, параметр, значение, порог и длину оценки, а также добавляет второе требование, где функция зависит от него, например, лимит Rpk для контактной поверхности или значение Str для уплотнительной поверхности. Если это кажется более трудоемким, чем написание “Ra 0.1”, то это также единственная версия, которая выживет при смене поставщика.
Где ISF оправдывает себя и где — нет
Приложения, оправдывающие стоимость, имеют одну характеристику: поверхность является функциональным интерфейсом, а не украшением. Зубья шестерен — классический пример, потому что удаление пиков устраняет концентрацию напряжений, вызывающую микроповреждения и контактную усталость. Подшипники, пары кулачков и толкателей, лопатки компрессоров и турбин, компоненты топливных систем, гидравлические клапаны, хирургические инструменты и ортопедические имплантаты — все имеют поверхности, где текстура управляет производительностью, а не внешним видом.
Работа трансмиссии и привода в условиях ветра, автоспорта и аэрокосмической промышленности — это области, где экономика наиболее очевидна, потому что улучшение поверхности зачастую дешевле, чем изменение конструкции, и может быть применено к существующему номеру детали. Медицинская сфера ориентирована на чистоту и усталостную прочность, где случайная, безнаправленная текстура легче поддается проверке, чем поцарапанная.
Также существуют явные исключения. ISF не исправляет форму, поэтому детали, отклоненные по коничности, круглости или волнистости, остаются отклоненными. Очень большие детали могут не поместиться в высокоэнергетальную бочку, и шлифовка дрейфом становится альтернативой только если геометрия оправдывает фиксацию. Мягкие, пластичные сплавы могут размазываться, а не достигать плато, и требуют собственной разработки. Пористые отливки и детали с закрытыми полостями, которые нельзя тщательно промыть, представляют риск коррозии, а не возможность обработки поверхности.
Стоимость относится к тому же списку. Расходные материалы не являются основной статьей расходов; основные статьи — это время работы бочки, замена среды и отходы. Использованный состав кислый и содержит растворенные металлы, поэтому нейтрализация и удаление металлов входят в операционные расходы, а этап замкнутой системы водоочистки часто делает процесс приемлемым с точки зрения экологического разрешения. Для детали низкой стоимости, где простая вибрационная обработка устраняет заусенцы в соответствии с чертежом, ISF увеличивает стоимость без добавления функции.
Практический контрольный список для первого испытания ISF
- Сначала запишите функцию. Усталость при контакте, трение, герметичность, чистота или внешний вид — каждый пункт связывайте с разными параметрами и разными тестами на приемлемость.
- Охарактеризуйте входящую поверхность, не только ее Ra, но и как она была произведена, потому что отполированная и шлифованная поверхности с одинаковым Ra реагируют по-разному на одну и ту же химию.
- Выберите платформу по габаритам детали и размеру партии перед выбором состава.
- Проверьте химию и среду на образцах, вырезанных из того же лота материала, что и производственные детали, и запустите более одного цикла, чтобы увидеть кривую.
- Выполните первый образец и измерьте его точно так же, как будет проверяться чертеж, включая трассировку под 90 градусов, чтобы подтвердить, что текстура действительно безнаправленная.
- Зафиксируйте рецепт в плане контроля с концентрацией, pH, временем, зарядкой среды и этапами промывки, а также определите, что считается изменением процесса.
Начинайте с одной детали и одного чертежа
Требование к отделке полезно только тогда, когда оно сопровождается информацией, необходимой для его воспроизведения. Укажите сплав и его состояние, обозначение отделки из чертежа, включая стандарт, длину среза и оценки, входящую поверхность и способ ее производства, габариты и вес детали, особенности, которые необходимо маскировать, количество в партии и функциональную причину требования. Эти детали позволяют предложить маршрут обработки и проверить его на ваших деталях, а не на универсальном образце, и их можно отправить через контактную форму на сайте www.masspolishing.com.
Одна граница стоит четко заявить. Число шероховатости без метода измерения не является спецификацией, и ни один рецепт не должен быть зафиксирован, пока первый образец не будет измерен тем же способом, что и проверка чертежа.
Часто задаваемые вопросы
Является ли ISF покрытием или процессом удаления металла?
Это процесс удаления, и очень поверхностный. Состав создает мягкую пленку на поверхности, и среда стирает эту пленку там, где контактное давление самое высокое, снимая тонкий слой металла. Ничего не добавляется к детали, поэтому нет проблем с адгезией, контролем толщины покрытия и риском отслоения слоя в эксплуатации. Глубина удаления измеряется в микронах и преимущественно снимается с пиков, поэтому форма и размеры практически не меняются, а текстура значительно изменяется.
Обеспечивает ли ISF зеркальную отделку?
Он может дать яркую поверхность, но блеск — не цель и не то же самое свойство. Зеркальная отделка оценивается по тому, как она отражает свет, а поверхность с тонким направленным слоем может выглядеть зеркально яркой, оставаясь при этом анизотропной. Основная характеристика этого процесса — случайная, платообразная текстура с сохраненными впадинами, поэтому спецификация должна ссылаться на параметр текстуры, а не на стандарт внешнего вида. Если требование — внешний вид, единственный честный способ договориться — это тестовые образцы.
Какую шероховатость поверхности может достичь ISF?
Нет единого числа, которое применимо ко всем сплавам и исходным поверхностям, и любой поставщик, указывающий его без уточнений, описывает лучший случай, а не вашу деталь. Важны исходная шероховатость, сплав, среда и время цикла, а достижимый результат должен быть установлен на первом образце, измеренном выбранным методом. Практически, процесс — это финальный этап обработки поверхности, которая уже подготовлена, и его ценность — форма полученной текстуры, а не одно среднее значение высоты.
Изменяет ли ISF критические размеры?
Он изменяет их немного. Удаление материала происходит на вершинах, поэтому изменение номинального размера небольшое, но оно не равно нулю и не является равномерным для каждой особенности. Резьбы, шлицы, отверстия для пресс-фикса и покрытые области обычно маскируются, чтобы полностью исключить их из процесса. Для деталей с точными допусками измерьте первую партию до и после цикла, чтобы зафиксировать смещение и подтвердить допуски чертежа, а не предполагать их.
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
[1] ASME B46.1-2019, “Поверхностная текстура (шероховатость поверхности, волнистость и направление),” Американское общество машиностроителей, 2019.
[2] ISO 21920-2:2021, “Геометрические характеристики изделия (GPS) — Поверхностная текстура: Профиль — Часть 2: Термины, определения и параметры поверхности,” Международная организация по стандартизации, 2021.
[3] ISO 21920-3:2021, “Геометрические характеристики изделия (GPS) — Поверхностная текстура: Профиль — Часть 3: Операторы спецификации,” Международная организация по стандартизации, 2021.
[4] ISO 25178-2:2021, “Геометрические характеристики изделия (GPS) — Поверхностная текстура: Площадь — Часть 2: Термины, определения и параметры поверхности,” Международная организация по стандартизации, 2021.
Если вас интересует, ознакомьтесь с этими связанными статьями:
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
Какие характеристики имеют машины для центробежной барабанной обработки
Промышленность пластмасс