
Наилучшие результаты удаления ржавчины с металлических деталей перед финишной обработкой достигаются тогда, когда выбранный процесс соответствует типу ржавчины, основному металлу и требованиям к конечной поверхности. Цель заключается не только в удалении видимой ржавчины, но и в получении чистой, обезжиренной и механически прочной поверхности, обеспечивающей надежное сцепление с гальваническим покрытием, защитным слоем, пассивирующим составом или полировкой. В большинстве производственных процессов массовая отделочная обработка с использованием подходящих абразивных наполнителей, технологических составов и контролируемого потока воды позволяет удалять ржавчину и легкую окалину одновременно с удалением заусенцев и предварительной подготовкой поверхности детали. В этой статье объясняется, как выбрать метод обработки, абразивные наполнители, химические составы и способы контроля, чтобы этап предварительной обработки способствовал получению качественного финишного покрытия, а не приводил к образованию питтинга, внедрению посторонних частиц или появлению мгновенной коррозии.
Почему необходимо удалять ржавчину перед финишной обработкой
Ржавчина не является стабильным базовым слоем. Она представляет собой гидратированный оксид железа, объем и химические свойства поверхности которого отличаются от свойств исходного металла. Если ржавчина остается под защитным покрытием, сцепление покрытия с поверхностью может ухудшиться, что приведет к его разрушению, начинающемуся на границе раздела слоев и распространяющемуся наружу. Если ржавчина остается перед гальваническим покрытием, она может стать причиной шероховатости, неравномерного нанесения покрытия и дефектов адгезии. Полировка поверхности с остатками ржавчины также может привести к внедрению частиц оксида железа в металл, которые станут заметны только после завершения финишной обработки.
Удаление ржавчины перед финишной обработкой также защищает абразивные наполнители и последующие технологические процессы. Отслаивающаяся ржавчина распадается на мелкие частицы, которые могут накапливаться в вибрационной установке, снижать эффективность обработки и загрязнять рабочий раствор. Чем раньше удаляется ржавчина, тем более предсказуемым становится цикл финишной обработки.
Как оценить состояние ржавчины и выбрать подходящий начальный метод обработки
Первый шаг — определить тип имеющейся ржавчины. Легкая мгновенная коррозия, поверхностная ржавчина и толстая прокатная окалина требуют разных методов предварительной обработки. Для унификации терминологии в стандарте ISO 8501-1 используются визуальные степени коррозии от A до D для неокрашенной стали. Однако эти обозначения характеризуют состояние поверхности, но не подтверждают идентичность конкретной партии деталей или завершенность предварительной обработки [1].
| Состояние ржавчины | Типичный внешний вид | Рекомендуемый начальный метод обработки | Что подтвердить |
|---|---|---|---|
| Легкая мгновенная коррозия | Тонкое изменение цвета поверхности без отслаивающейся окалины | Вибрационная обработка С использованием состава для удаления ржавчины | Отсутствие масляной пленки, препятствующей контакту |
| Поверхностная ржавчина | Видимый оранжево-коричневый слой | Обезжиривание, затем вибрационная обработка или обработка в галтовочном барабане | Основной металл без значительных точечных коррозионных повреждений |
| Сильная ржавчина и окалина | Толстый слой окалины, отслаивание или точечная коррозия | Сначала кислотное удаление окалины или обработка в центробежном барабане | Риск водородного охрупчивания и потери размеров |
| Смешанная партия | Различные состояния деталей в одной загрузке | Перед обработкой сортируйте детали по степени ржавчины | Однородная поверхность после обработки |
Перед удалением ржавчины необходимо обезжиривание. Масло и смазка препятствуют как химическому, так и механическому воздействию. Пропуск этапа обезжиривания может привести к неравномерному результату, даже если абразивные материалы и состав подобраны правильно.
Эффективные методы удаления ржавчины перед финишной обработкой
Механическая галтовка обычно является наиболее удобным для серийного производства методом. Керамические, пластиковые или стальные абразивные тела воздействуют на поверхность детали контролируемыми движениями. В вибрационной установке абразивные тела удаляют ржавчину за счёт многократного скользящего контакта, а технологический состав поддерживает поверхность влажной и удаляет отделившиеся оксиды. В центробежном барабане или центробежной дисковой установке более высокое контактное давление позволяет быстрее удалять толстые слои ржавчины, но требует более тщательной защиты деталей.

Химическое удаление ржавчины часто сочетают с механической финишной обработкой. Состав для удаления ржавчины может размягчать и растворять оксиды, в то время как абразивные тела обеспечивают их механическое удаление. Кислотная очистка от ржавчины действует быстрее, но это не означает, что она является оптимальным выбором для каждой детали. Длительное воздействие кислоты на закалённую сталь или высокопрочные крепёжные изделия может создать риск водородного охрупчивания, если процесс не предусматривает надлежащую промывку и последующую обработку для удаления водорода. Для большинства стандартных деталей более безопасным и удобным с точки зрения очистки сточных вод решением является слабощелочной состав для удаления ржавчины или комбинированный состав для очистки и удаления ржавчины.
На практике обычно лучше использовать последовательную обработку. Сначала выполните обезжиривание, затем удалите толстый слой ржавчины и после этого обработайте поверхность в той же установке или на втором этапе галтовки. Такой подход позволяет избежать применения агрессивной кислоты там, где достаточно механического воздействия.
Как выбрать абразивные тела и технологические составы для удаления ржавчины
Выбор абразивных тел влияет на скорость удаления ржавчины и степень воздействия на основной металл. Для стальных деталей с лёгкой или умеренной коррозией обычно используют керамические абразивные тела со средней или высокой интенсивностью съёма материала. Для мягких цветных металлов пластиковые абразивные тела снижают риск появления глубоких царапин. Стальные абразивные тела могут придать поверхности блеск после удаления ржавчины, но они не всегда являются самым быстрым способом удаления толстого слоя окалины.
| Металл и состояние поверхности | Media type | Назначение | Основное предостережение |
|---|---|---|---|
| Сталь с лёгкой ржавчиной | Керамические абразивные тела общего назначения или для интенсивной обработки | Удаление ржавчины и выравнивание поверхности | Потеря размеров на мелкой резьбе |
| Сталь с толстым слоем окалины | Керамический абразив для интенсивной обработки или центробежная галтовка в барабане | Разрушение окалины перед окончательной обработкой | Повреждения от контакта деталей друг с другом |
| Детали из алюминия или цинка | Пластиковая среда | Удаление легкого оксидного слоя и коррозии | Избегайте использования агрессивных керамических абразивов |
| Сталь после удаления ржавчины | Полировальные наполнители для стали | Получение чистой блестящей поверхности | Не заменяет удаление сильной ржавчины |
Химический состав должен соответствовать металлу и системе очистки сточных вод. Например, линейка жидких составов Mass Polishing включает универсальный состав для очистки, удаления ржавчины и обезжиривания с pH 8,1, предназначенный для обработки железа, нержавеющей стали, алюминия, меди и цинка, но не подходящий для латуни. Специализированный состав для удаления ржавчины с pH 8,3 удаляет ржавчину в процессе финишной обработки, а обезжиривающий состав с pH 8,3 предназначен для удаления масла. Эти характеристики относятся к конкретной продукции и не являются универсальными рекомендациями для всех линий финишной обработки.
Выбор абразивного наполнителя влияет на интенсивность удаления ржавчины с партии деталей без повреждения основного металла.cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limitsВ разделе рассматриваются типы абразивных материалов и особенности их поведения в вибрационной галтовочной машине.
Как выбрать подходящее оборудование для удаления ржавчины с партии деталей
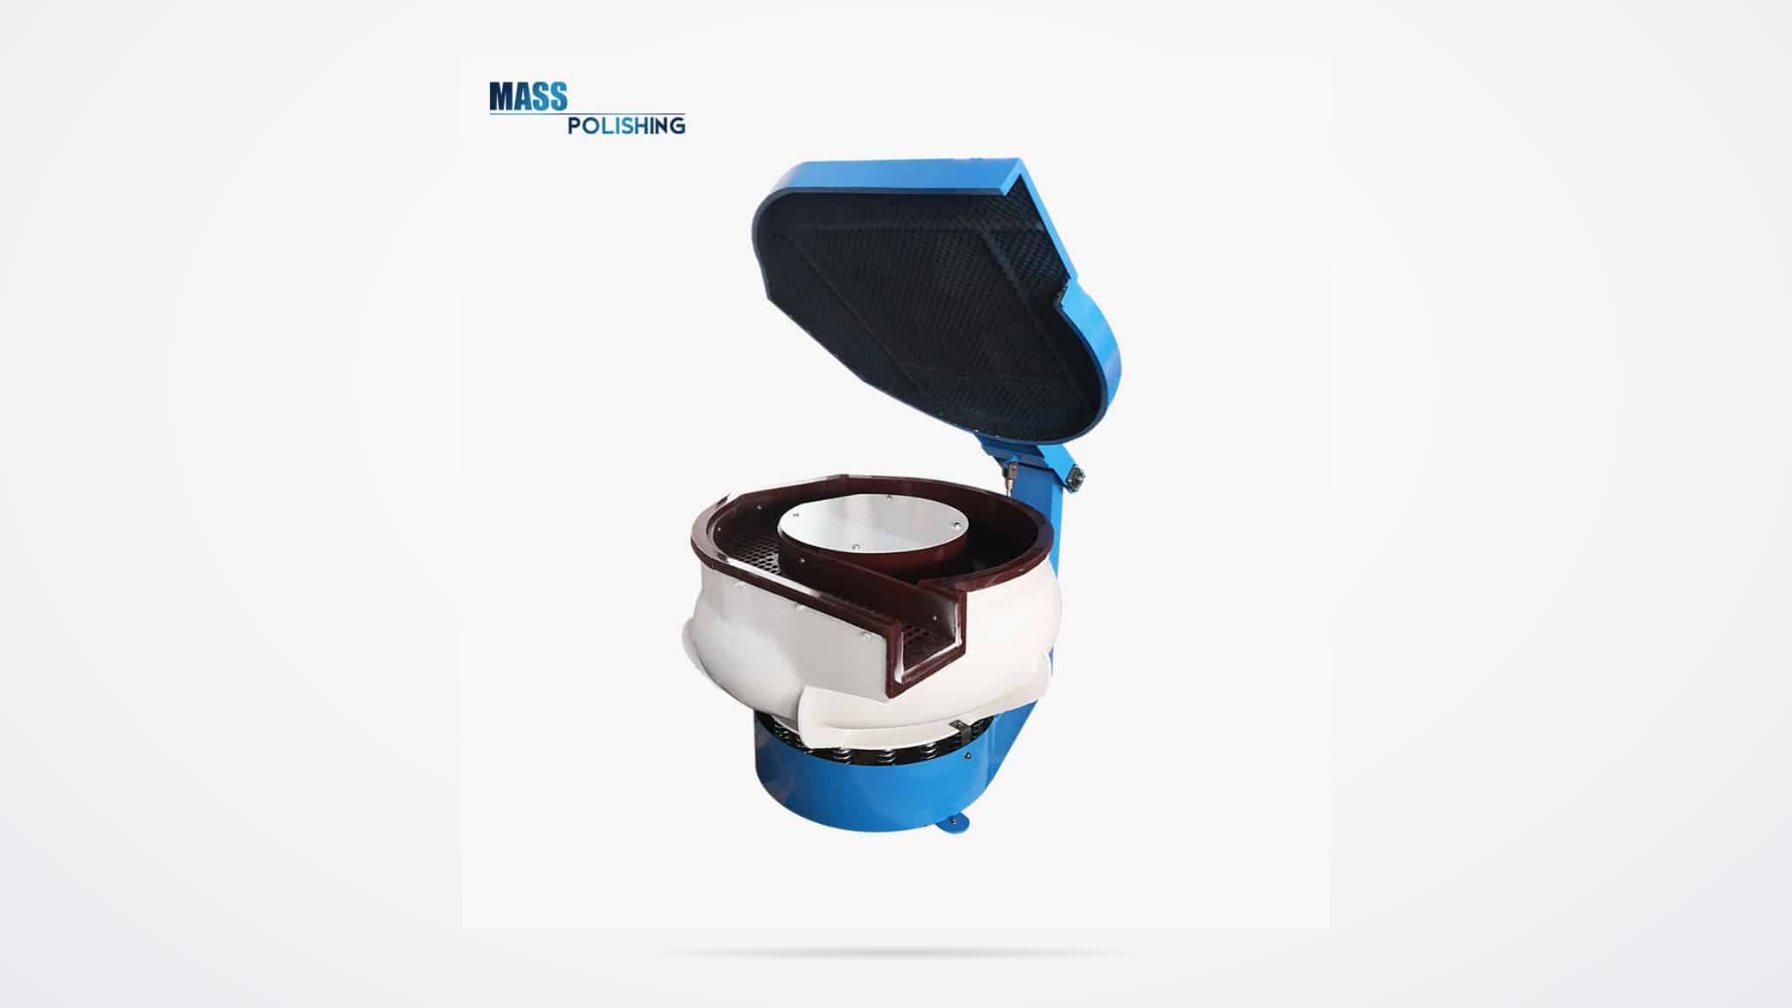
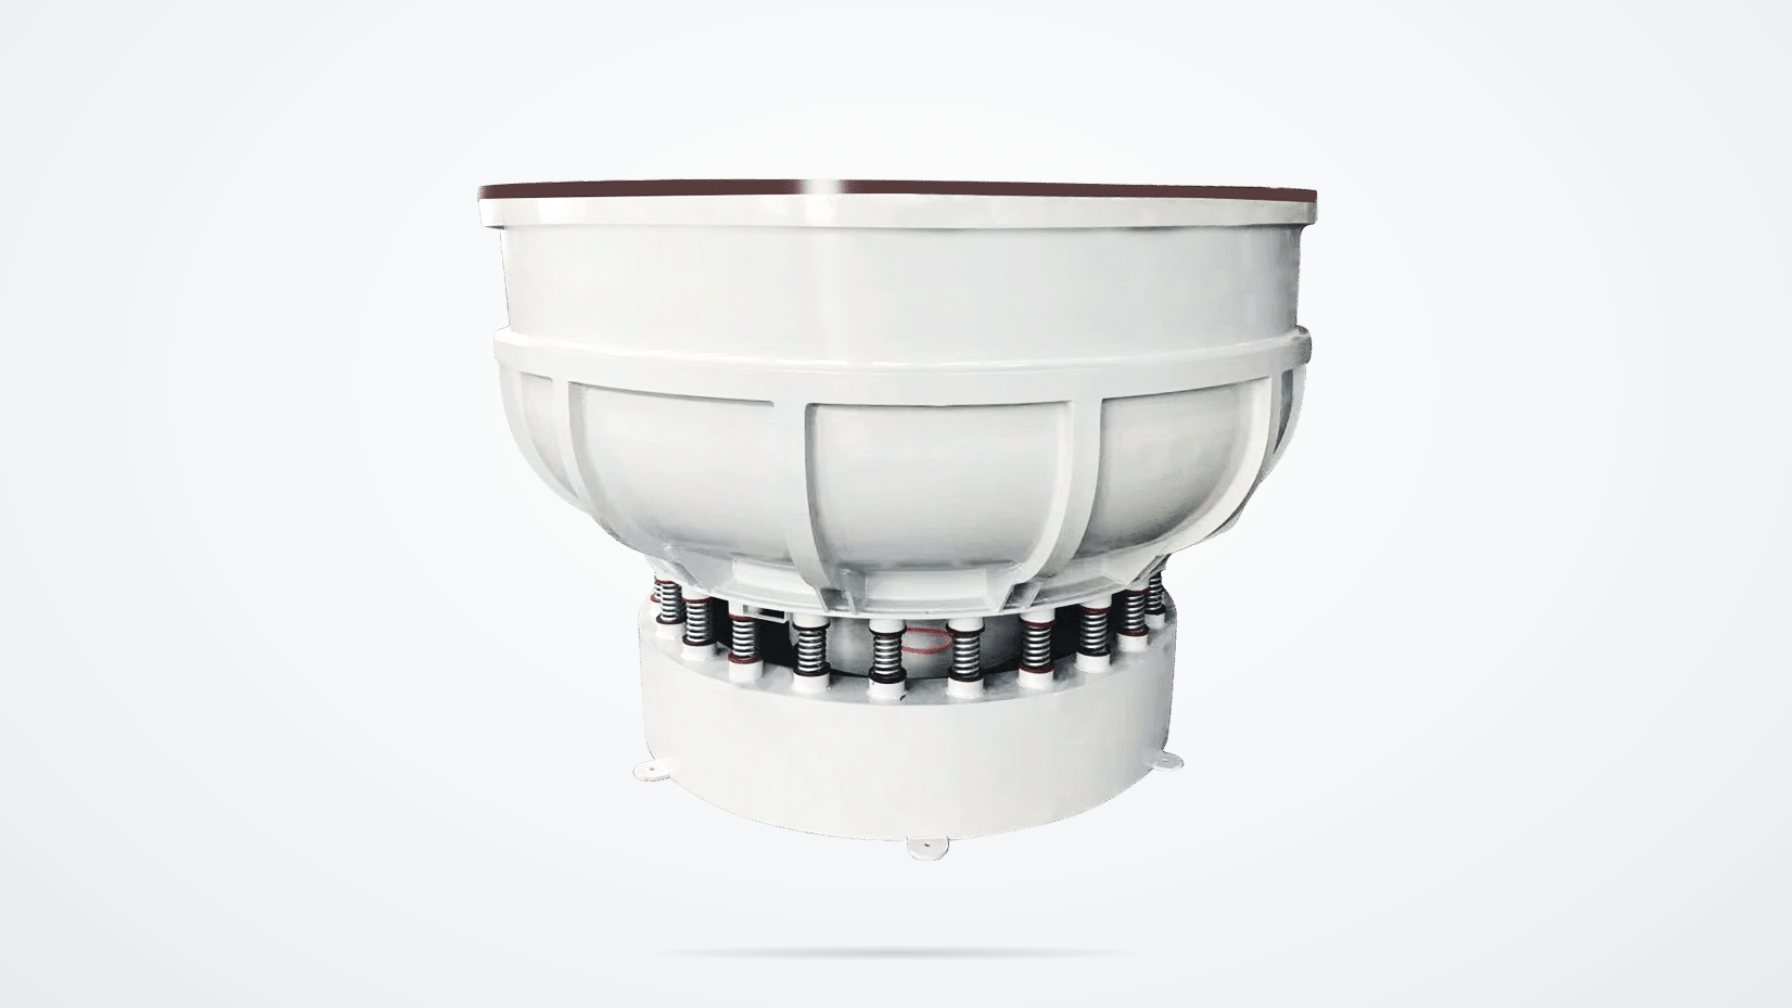
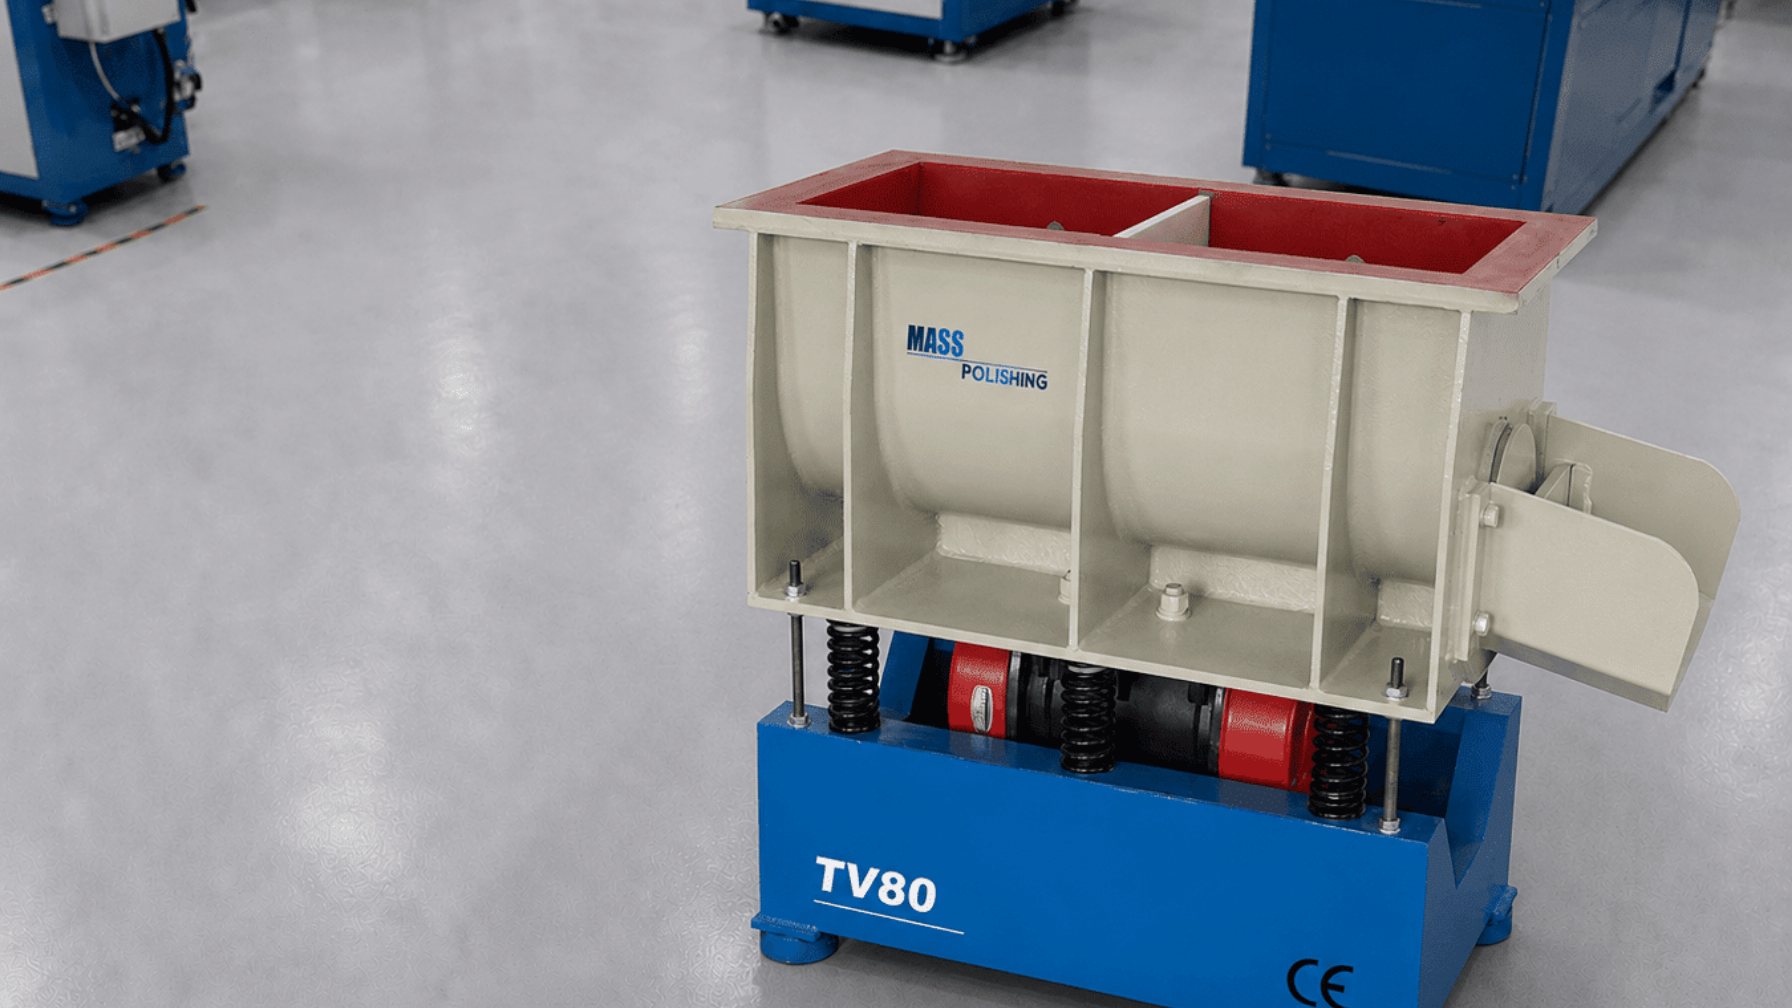
Выбор подходящего оборудования зависит от размера партии, геометрии деталей и необходимой степени удаления ржавчины. Вибрационная галтовочная машина чашечного или ванного типа обычно является отправной точкой для обработки смешанных партий мелких и средних деталей. Она универсальна, удобна для загрузки и может работать во влажном режиме с системой дозирования технологического состава. Для длинных или крупных деталей подходит вибрационная желобная машина, обеспечивающая достаточно пространства для перемещения деталей без чрезмерного контакта друг с другом.
Для удаления сильной ржавчины, окалины или сокращения продолжительности цикла применяются центробежные дисковые или барабанные галтовочные машины, обеспечивающие более высокое контактное давление. Они позволяют быстрее удалять ржавчину, но требуют большей осторожности при обработке хрупких кромок и тонких участков. Для мелких прецизионных деталей, на которых ржавчина присутствует в отверстиях, углублениях или внутренней резьбе, magnetic finishing с помощью штифтов из нержавеющей стали можно обрабатывать участки, недоступные для более крупных абразивных тел.
Удаление ржавчины часто совмещают с удалением заусенцев и подготовкой кромок в рамках одной загрузки. <Преимущества вибрационной машины для снятия заусенцев> описывает, как вибрационная система позволяет объединить эти этапы и сократить объем ручной обработки.
Пошаговый контрольный список процесса удаления ржавчины
Эта последовательность предназначена для типичного процесса удаления ржавчины методом влажной вибрационной обработки. Этапы, отмеченные как обязательные, должны быть выполнены до окончательной обработки. Необходимость выполнения необязательных этапов зависит от детали и последующей операции.
- Входной контроль: зафиксируйте тип ржавчины, основной металл, твердость, состояние поверхности и требования к конечному результату. Обязательно.
- Обезжиривание: удалите масло, смазку и временную антикоррозионную защиту. Обязательно.
- Выбор абразивных тел и технологического состава: подберите интенсивность обработки абразивных тел, тип состава и расход воды в соответствии с металлом. Обязательно.
- Уровень загрузки: используйте рекомендованное производителем оборудования соотношение абразивных тел и деталей. Обязательно.
- Короткий пробный цикл: обработайте представительную партию и проверьте удаление ржавчины и состояние кромок. Обязательно.
- Промывка и нейтрализация: удалите остатки технологического состава и нейтрализуйте воздействие кислоты. Обязательно при использовании кислоты.
- Незамедлительная сушка: используйте центробежную сушилку с горячим воздухом, вибрационную сушилку или чистый сухой воздух, чтобы предотвратить образование мгновенной ржавчины. Необязательно, но рекомендуется перед хранением деталей.
- Окончательный контроль: убедитесь в отсутствии видимой ржавчины, масляной пленки и внедрившихся абразивных частиц перед финишной обработкой. Обязательно.
с помощью воздуходувки горячего воздуха — вибрационная сушка)
Как проверить удаление ржавчины и защитить детали перед финишной обработкой
Одного визуального осмотра недостаточно. Поверхность также должна быть чистой, без масла, рыхлых оксидов и внедрившихся частиц. Тест на разрыв водяной пленки — полезный способ первичной проверки: вода должна равномерно растекаться по чистой металлической поверхности, а не собираться в капли из-за масла или гидрофобных остатков. Этот тест позволяет оценить чистоту поверхности, но не измеряет профиль шероховатости и не подтверждает готовность детали к нанесению любой системы покрытий.
| Проверка | Что подтверждает | Что не подтверждает |
|---|---|---|
| Визуальный осмотр | Видимая ржавчина и окалина полностью отсутствуют | Полное удаление загрязнений из глухих отверстий |
| Тест на разрыв водяной плёнки | Поверхность практически не содержит масла и хорошо смачивается | Адгезия или профиль покрытия |
| Протирка белой тканью | Отсутствие отслаивающейся окалины и тёмных следов | Химический состав поверхности или пассивация |
| Выборочный контроль партии | Достаточно проверить репрезентативные детали | Каждая деталь в загрузке |
| Окончательный контроль процесса | Этап предварительной обработки завершён | Пригодность для нанесения нового покрытия или обработки металла |
Если степень коррозии различается от детали к детали, одна комбинация абразивного материала и технологического состава может не обеспечить равномерный результат. <Выбор вибрационных полировальных материалов> охватывает выбор формы, размера и материала с учётом различий в состоянии обрабатываемых деталей.
Если очищенные детали должны некоторое время ожидать перед финишной обработкой, храните их в сухом и защищённом месте. Чистая стальная поверхность может быстро снова покрыться ржавчиной во влажном воздухе. Используйте ингибитор коррозии только в том случае, если он совместим со следующим этапом обработки, поскольку некоторые ингибиторы могут препятствовать гальваническому покрытию или адгезии лакокрасочного покрытия.
Проведите испытание процесса удаления ржавчины на своих деталях
Самый быстрый способ избежать чрезмерной или недостаточной обработки — провести испытание на пробной партии до запуска серийного производства. Отправьте компании Mass Polishing информацию о материале деталей, состоянии коррозии, размере партии, используемом оборудовании для финишной обработки и требуемом состоянии поверхности. Инженерная команда сможет порекомендовать комбинацию оборудования, абразивных материалов, технологических составов и режимов обработки на основе предоставленных данных о деталях, а также организовать пробную обработку образцов через веб-сайт www.masspolishing.com.
Часто задаваемые вопросы об удалении ржавчины перед финишной обработкой
Может ли вибрационная обработка удалить сильную ржавчину и окалину?
Вибрационная обработка позволяет удалить лёгкую и умеренную ржавчину, а также некоторые виды окалины. Однако для удаления толстого прокатного слоя окалины или устранения глубоких коррозионных раковин часто требуется предварительная обработка в центробежном барабане, кислотное удаление окалины или более длительный многоэтапный процесс. Если толщина окалины превышает допустимый уровень профиля поверхности, перед заключительным вибрационным циклом следует применить более интенсивную предварительную обработку.
Следует ли удалять ржавчину до снятия заусенцев или после него?
Во многих случаях удаление ржавчины и снятие заусенцев выполняются одновременно, поскольку абразивная загрузка удаляет и то и другое. Однако, если детали покрыты маслом или сильно заржавели, сначала необходимо обезжирить их и удалить толстый слой ржавчины. Это предотвращает блокирование действия технологического состава маслом и не позволяет рыхлой ржавчине чрезмерно загрязнять абразивную загрузку до завершения снятия заусенцев.
Какой технологический состав следует использовать для удаления ржавчины в вибрационной машине?
Используйте состав для удаления ржавчины или универсальный состав с функциями очистки и удаления ржавчины. Выбор зависит от типа металла, системы очистки сточных вод и того, будет ли следующим этапом гальваническое покрытие, нанесение защитного покрытия или полировка. Например, слабощелочной состав для удаления ржавчины с уровнем pH 8,3 способен удалять ржавчину в процессе финишной обработки, а отдельный обезжиривающий состав используется для удаления масла. Перед заменой химических составов обязательно проверьте их совместимость с латунью, алюминием, цинком и нержавеющей сталью.
Как предотвратить появление мгновенной ржавчины после удаления ржавчины?
Тщательно промойте детали, быстро высушите их и храните в чистом сухом месте. Если перед окончательной обработкой возникает задержка, используйте ингибитор коррозии только в том случае, если он совместим со следующим технологическим процессом. Сушка в центробежной сушилке с горячим воздухом или вибрационной сушилке сокращает период нахождения деталей во влажном состоянии и снижает вероятность появления мгновенной ржавчины.
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
[1] ISO 8501-1:2007, “Подготовка стальных поверхностей перед нанесением красок и сопутствующих продуктов. Часть 1. Степени ржавления и степени подготовки неокрашенных стальных поверхностей, а также стальных поверхностей после полного удаления ранее нанесённых покрытий”, ISO, 2007.
Если вас интересует, ознакомьтесь с этими связанными статьями:
Выбор вибрационных полировальных материалов
Каковы навыки покупки шлифовальных и полировальных машин
Как правильно использовать машину для полировки круглых труб
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits