
L’arrondissement des arêtes des pièces embouties ne se limite pas à éliminer les bavures. Il consiste à créer un rayon contrôlé qui protège les opérateurs lors des opérations ultérieures, améliore l’adhérence des dépôts de galvanoplastie et des revêtements, réduit les concentrations de contraintes et empêche les pièces d’accouplement de se bloquer. Le procédé le plus efficace dépend du matériau, de l’épaisseur de la tôle, de la géométrie de la pièce, du rayon d’arête requis, de l’état de surface et de la taille du lot. Avant de mettre en place une ligne de production, les fabricants doivent adapter la machine, les médias abrasifs et le composé de traitement à ces paramètres. Il n’existe aucun réglage universel, mais des essais structurés permettent rapidement d’identifier une plage de fonctionnement reproductible.
Pourquoi les arêtes des pièces embouties nécessitent un arrondissement contrôlé
Une arête emboutie présente généralement davantage qu’une simple bavure visible. Le découpage, le poinçonnage et le formage peuvent laisser une étroite zone déchirée, une transition tranchante et un écrouissage localisé. L’ébavurage élimine uniquement le fragment de métal qui dépasse. L’arrondissement des arêtes va plus loin en usant l’intersection entre la face découpée et la surface adjacente afin de former un petit rayon. Ce rayon modifie le comportement de la pièce lors des opérations ultérieures. Les opérateurs bénéficient d’une manipulation plus sûre, les dépôts de galvanoplastie et les revêtements en poudre se répartissent plus uniformément sans retrait au niveau des arêtes, et les pièces assemblées coulissent sans endommager les joints, les fils ou les composants d’accouplement. Lorsque les arêtes restent vives, la même caractéristique qui présente un risque de blessure crée également une concentration de contraintes et une zone où l’adhérence du revêtement est insuffisante.
Principales variables du procédé : médias abrasifs, machine et composé de traitement
Le choix des médias abrasifs a l’effet direct le plus important sur la vitesse d’arrondissement des arêtes et sur la quantité de matière également retirée des surfaces environnantes. Les médias céramiques offrent une action de coupe plus agressive et conviennent à l’acier et aux alliages plus durs. Les médias plastiques sont plus légers et plus doux avec les métaux tendres, les pièces de faible épaisseur et les composants destinés à la galvanoplastie. Les médias en acier sont principalement utilisés pour le brunissage et le lissage des surfaces, et non pour un arrondissement important des arêtes. La forme est tout aussi importante que le matériau. Les triangles, les cylindres à coupe oblique et les cônes permettent d’atteindre l’intérieur des trous et des encoches ; les formes rondes ont plutôt tendance à lisser les surfaces qu’à couper les arêtes.
Une même arête de pièce emboutie peut être usinée avec des formes céramiques agressives ou adoucie avec des médias plastiques, et le résultat ne modifie pas seulement la durée du cycle. <Choix des médias de polissage vibrants> présente les critères de sélection des médias abrasifs pour la finition vibratoire.
L’énergie de la machine détermine la vitesse à laquelle les médias entrent en contact avec la pièce. Finition par vibration fonctionne à une énergie plus faible et convient parfaitement aux lots de grande série. Les systèmes à disque centrifuge et à tonneau génèrent une force de contact plus élevée pour accélérer le développement du rayon. Finition par abrasion immobilise la pièce dans un support et la déplace à travers les médias afin d’assurer un contrôle plus prévisible des arêtes. Le composé de traitement et le système d’alimentation en eau maintiennent les médias propres, refroidissent la charge, réduisent la mousse ou la rouille et évacuent les particules métalliques retirées. Le traitement par voie humide est courant pour l’arrondissement des arêtes, car il permet de contrôler les particules fines et la température ; le traitement à sec est privilégié lorsqu’une surface propre et non aqueuse est nécessaire.
Finition vibratoire pour l’arrondissement des arêtes en grande série
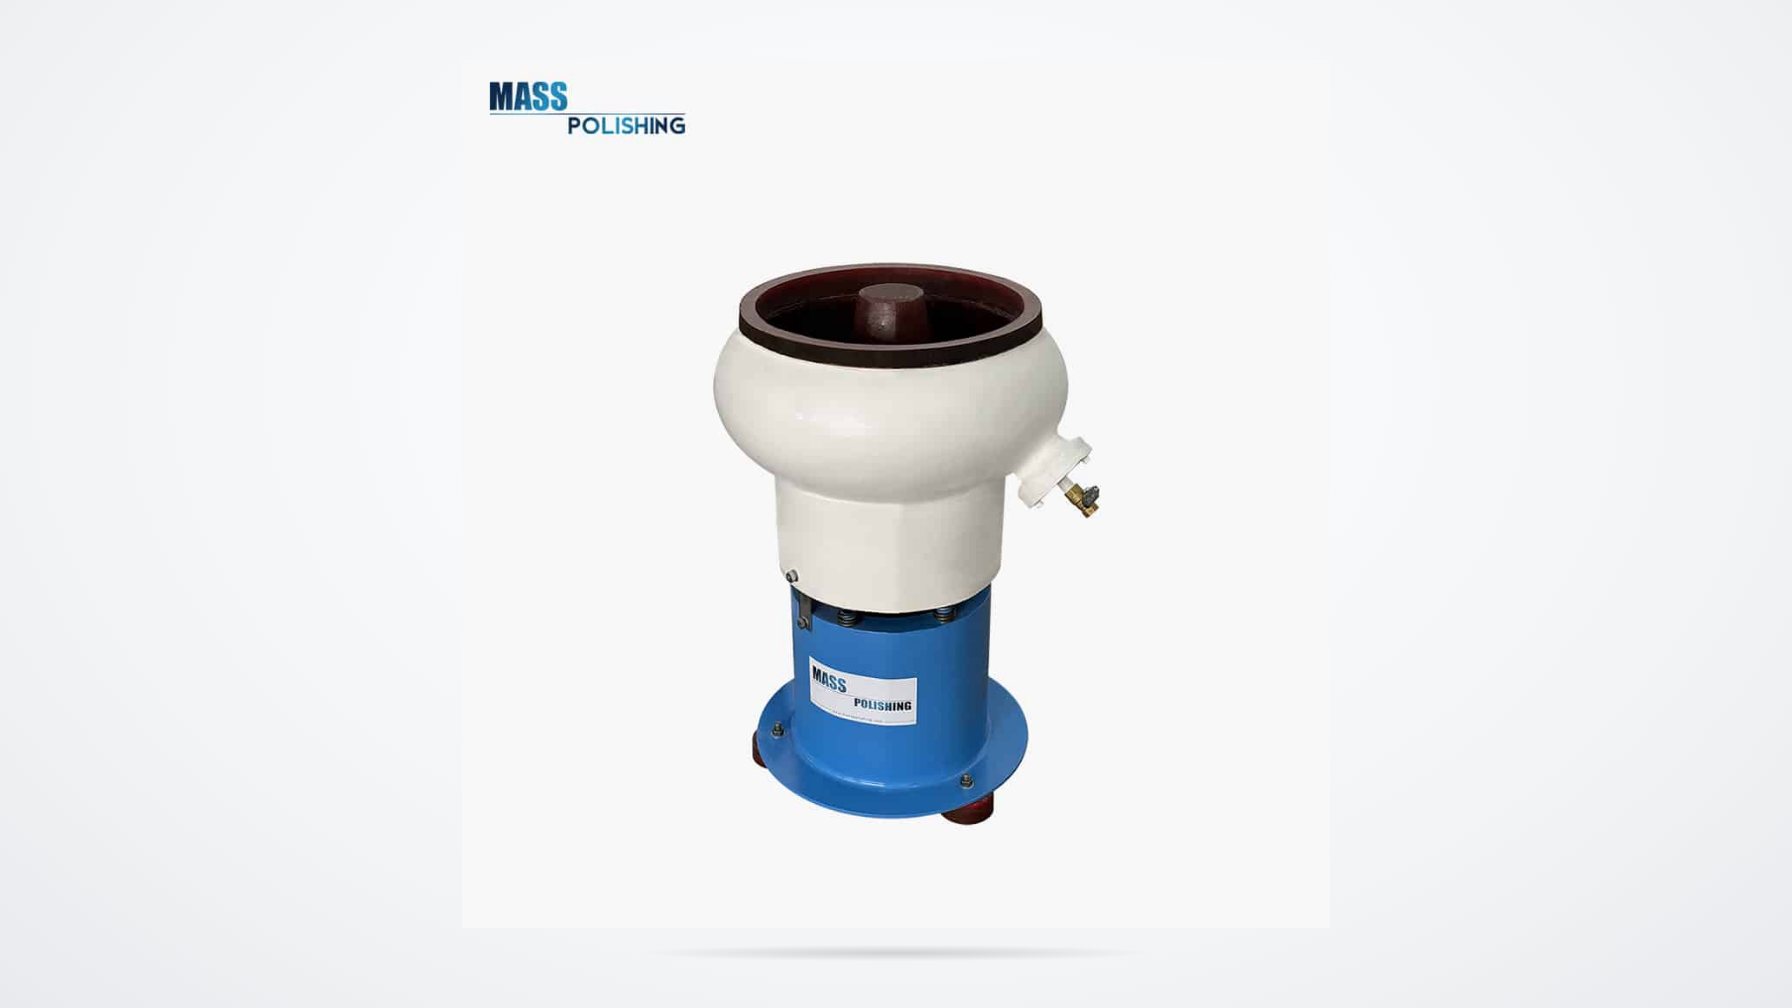
Les machines vibratoires à cuve circulaire et à bac sont le point de départ le plus courant pour les pièces embouties, car elles permettent de traiter de grands lots mixtes avec une manutention relativement simple. Les machines à cuve circulaire conviennent bien aux petites et moyennes pièces qui peuvent circuler librement. Les machines à bac traitent les pièces plus longues ou plus volumineuses qui risqueraient de se bloquer ou de mal culbuter dans une cuve circulaire. La série SWS de Mass Polishing associe une cuve de traitement à parois droites à un système de séparation intégré, ce qui réduit le tri manuel après le cycle. La séparation automatique est particulièrement utile lorsqu’un atelier utilise une même machine pour plusieurs références de pièces.
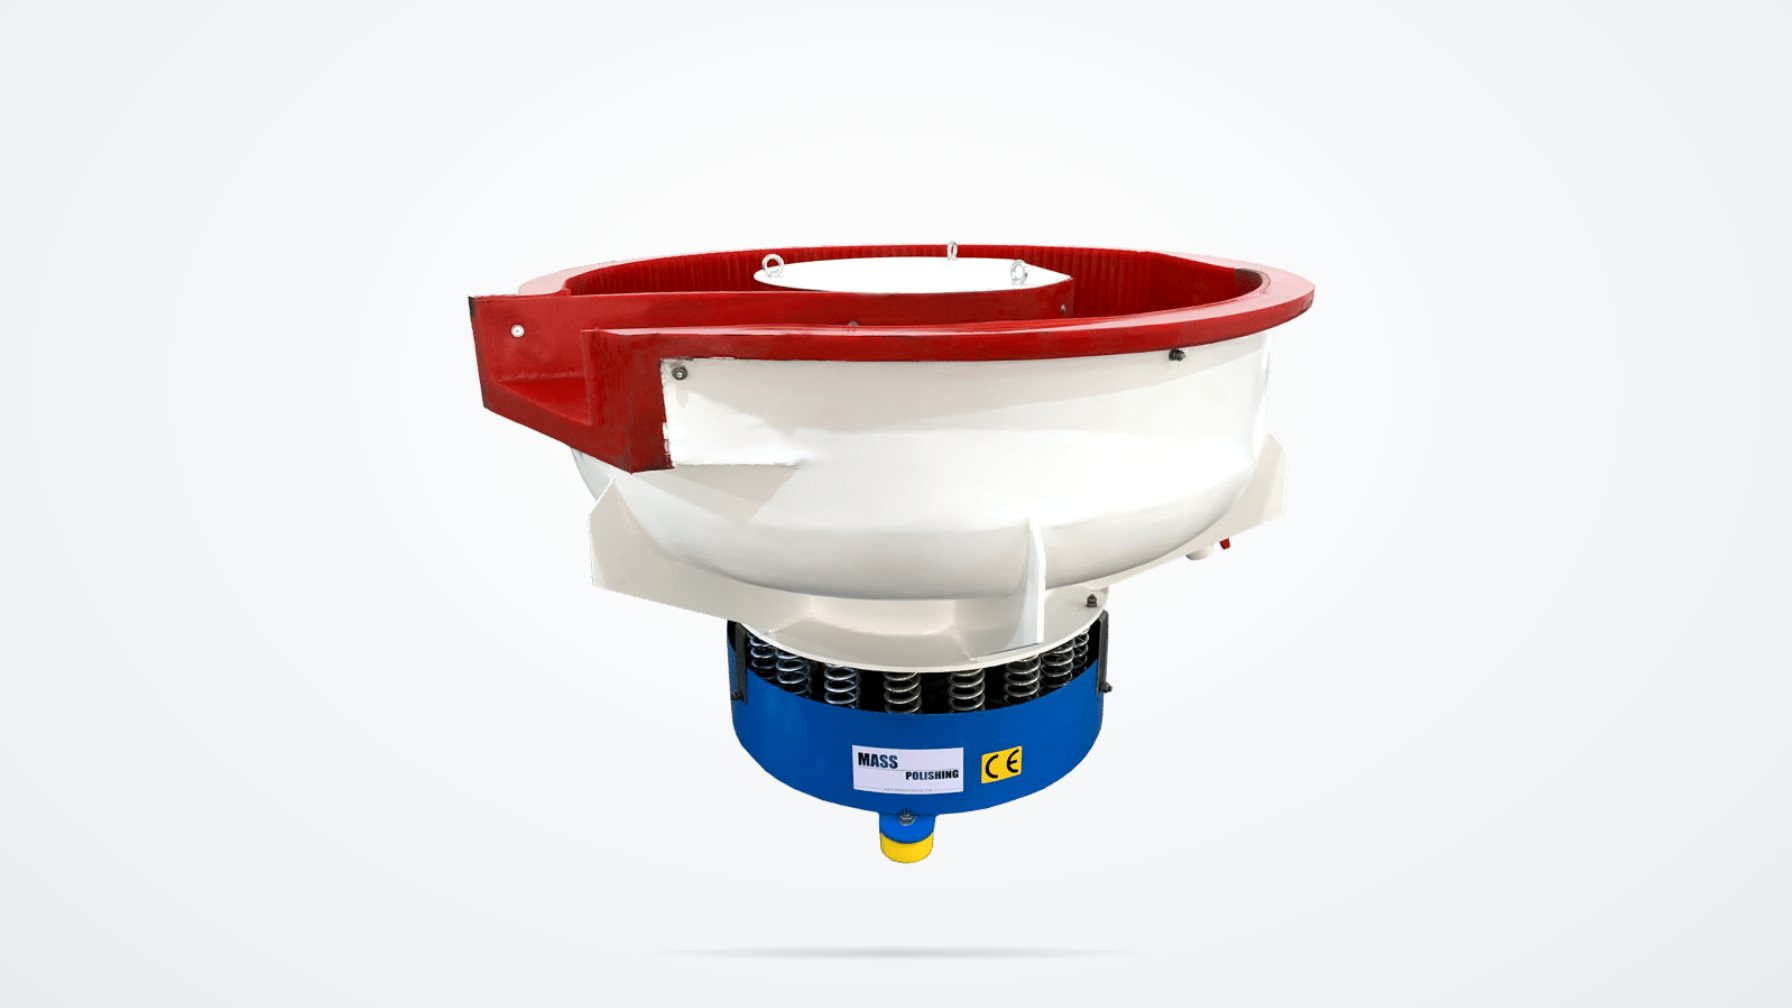
La principale limite de l’arrondissement des arêtes par vibration est la durée du cycle. Comme l’énergie est répartie sur l’ensemble de la charge, l’obtention d’un rayon défini peut prendre plus de temps qu’avec un système à haute énergie. Le compromis est la possibilité de traiter un grand nombre de pièces simultanément. De nombreuses petites pièces embouties peuvent être traitées ensemble à condition qu’elles ne s’emboîtent pas, ne se bloquent pas et ne se heurtent pas de manière excessive. Pour les pièces plates et minces, un rapport médias/pièces plus faible ou un système de séparation permet souvent d’éviter que les pièces ne collent les unes aux autres.
Finition à haute énergie par disque centrifuge et tonneau pour un contrôle plus rapide du rayon
Finition par disque centrifuge convient mieux lorsque les pièces embouties nécessitent un arrondissement des arêtes plus rapide ou une spécification de rayon plus stricte. Le disque rotatif accélère les médias et les pièces à haute énergie, produisant des contacts plus agressifs en un cycle plus court. Cette méthode est utile pour l’acier allié, l’acier inoxydable et les composants plus épais qui nécessiteraient autrement de longs cycles vibratoires. Finissage par baril centrifuge place les pièces et les médias dans des tonneaux étanches et fait tourner ces derniers autour d’un axe central, générant une force élevée tout en réduisant les contacts entre les pièces par rapport à un disque ouvert.
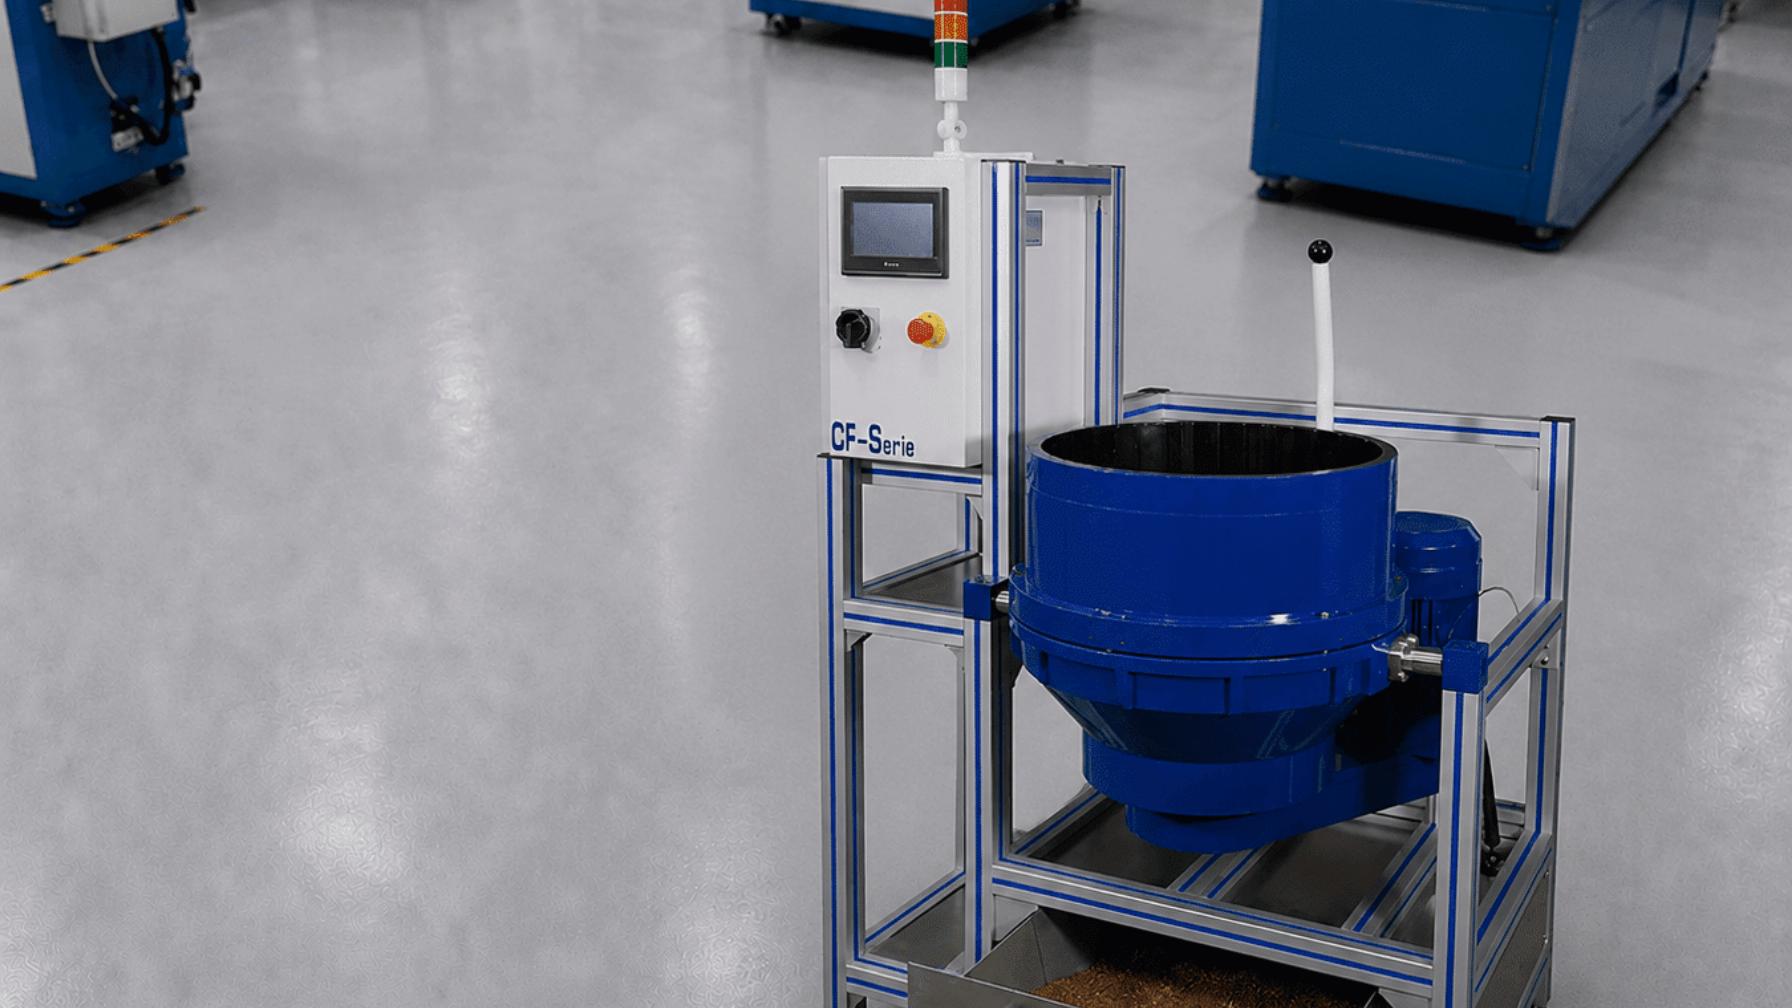
Les systèmes à disque à haute énergie peuvent traiter le même matériau de pièce tout en nécessitant un ensemble de médias abrasifs différent de celui utilisé dans une cuve vibratoire. <cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits> explique comment les médias de finition par abrasion sont sélectionnés et ajustés.
| Processus | Meilleure application | Apport d'énergie | Edge control | Principale limitation |
|---|---|---|---|---|
| Bol ou cuve vibratoire | Lots mixtes de grand volume | Low to moderate | Adapté à l'arrondissement général des arêtes | Cycles plus longs sur les alliages plus durs |
| Disque centrifuge | Petites et moyennes pièces nécessitant un ébavurage rapide | Élevé | Adapté au développement de rayons | Nécessite un chargement et un déplacement soigneux des pièces |
| Baril centrifuge | Petites pièces de précision dans des tonneaux étanches | Élevé | Bon résultat, avec moins de contacts entre les pièces | Débit inférieur par charge |
| Finition par abrasion | Arêtes à faible rayon et à finition esthétique | Contact contrôlé maximal | Excellent résultat grâce à une orientation fixe des pièces | Coût des dispositifs de fixation et volume de production inférieur |
| Baril rotatif | Tumbling humide simple pour les arêtes non critiques | Faible | Modéré | Lent et moins agressif |
Finition par entraînement pour les pièces embouties de précision à faible rayon
Le tribofinition par entraînement est le choix le plus adapté lorsque la pièce emboutie est volumineuse, délicate ou déjà usinée, et que le client exige un profil de bord régulier et reproductible. La pièce est fixée dans un support, puis entraînée selon une trajectoire circulaire à travers les médias abrasifs. Comme elle n'est pas libre de culbuter et de heurter les pièces voisines, les dommages dus aux impacts sont réduits et chaque arête subit une action plus uniforme. Cette méthode est donc particulièrement utile pour les supports emboutis, les pièces chirurgicales, les composants compatibles avec les exigences de l'aérospatiale et les éléments de quincaillerie décoratifs dont les arêtes visibles doivent présenter un aspect uniforme.
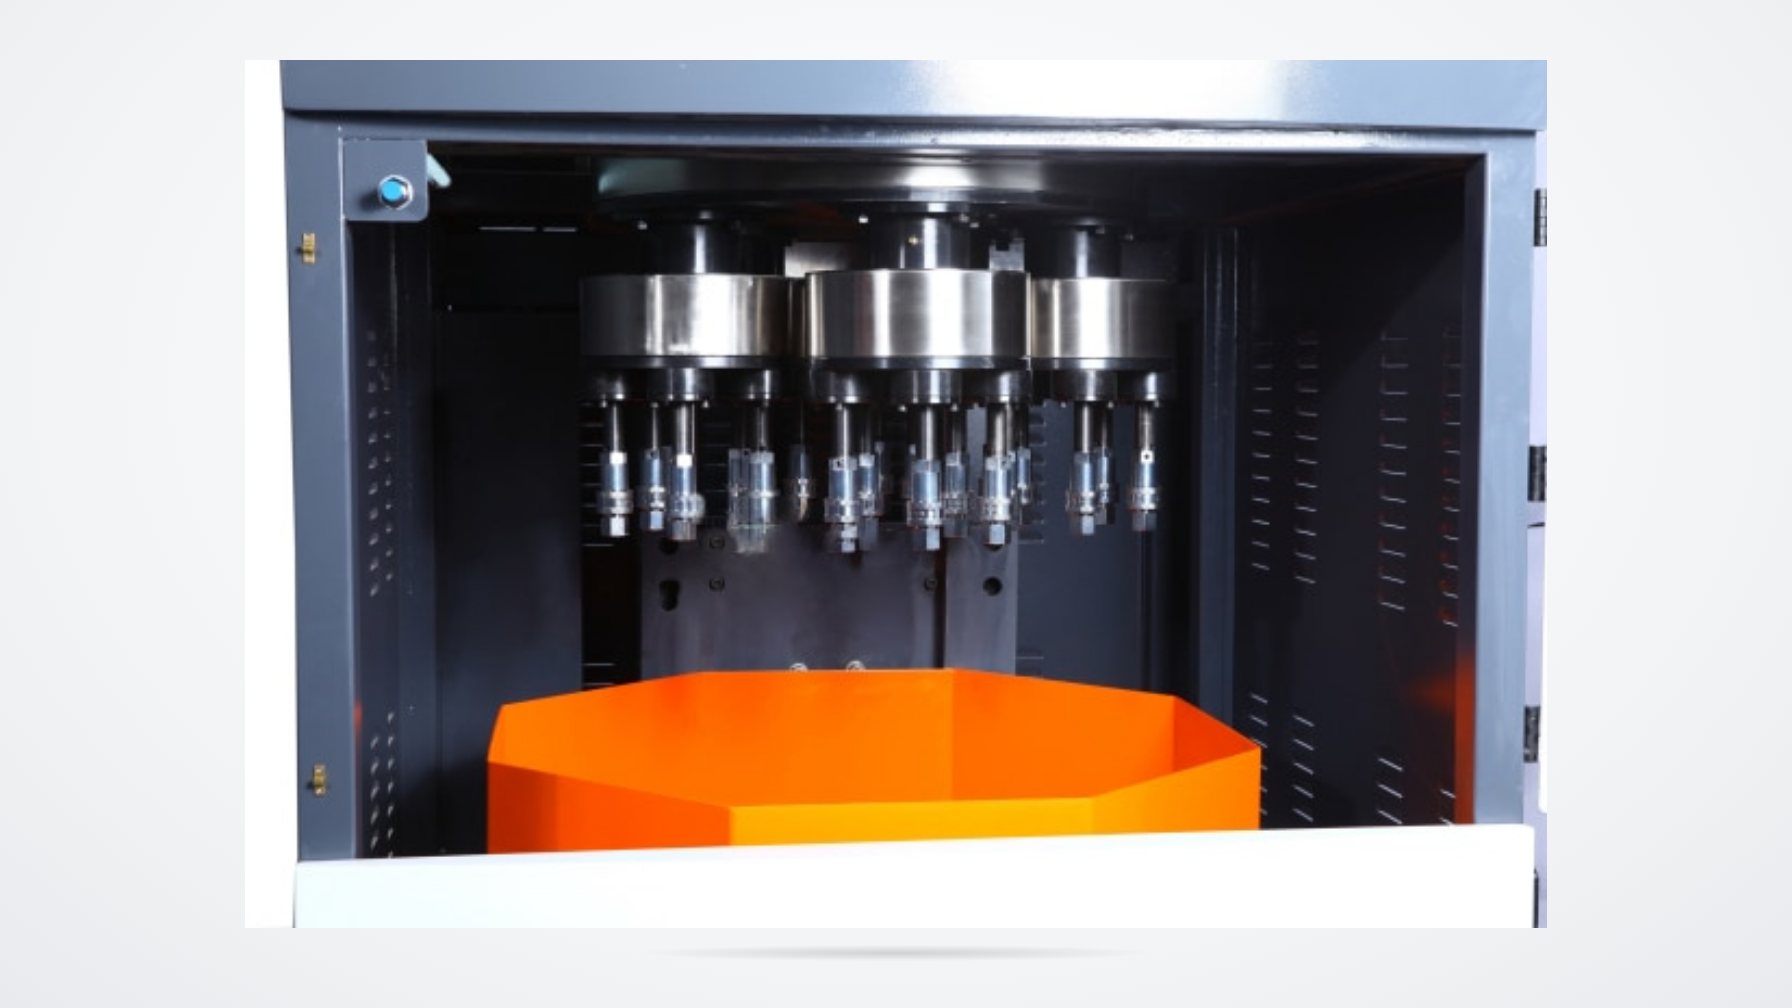
La tribofinition par entraînement modifie la relation entre la pièce à traiter et les médias abrasifs en maintenant la pièce en place tandis que les médias circulent autour d'elle. <What Is a Drag Finishing Machine> présente le principe de fonctionnement de ce type de finition de précision.
Le principal compromis concerne la productivité et l'outillage. Chaque pièce ou groupe de pièces doit être fixé dans un dispositif de maintien, ce qui allonge le temps de préparation par rapport au simple chargement d'un lot dans une cuve. En contrepartie, cette méthode réduit les reprises et permet d'obtenir un rayon plus prévisible dès les premiers échantillons.
Validation du procédé et contrôles qualité en cours de production
L'arrondi des arêtes doit être validé comme n'importe quelle autre étape de fabrication. Commencez par définir un échantillon fixe, une quantité connue de médias abrasifs, une concentration mesurée du composé de traitement et une durée de cycle déterminée. Après chaque cycle, inspectez un groupe représentatif en plusieurs endroits, et pas uniquement sur les arêtes les plus faciles d'accès. Consignez le rayon ou le cassage d'arête à l'aide d'une jauge de rayon, d'un comparateur ou de la méthode approuvée par le client. Vérifiez l'absence d'enlèvement excessif de matière, de déformation des pièces, de rétention de médias abrasifs et de taches sur la surface. Lorsque le résultat atteint l'objectif fixé, verrouillez les paramètres du procédé et effectuez des contrôles à intervalles planifiés plutôt que de procéder à des ajustements à chaque chargement.
Si le premier essai enlève trop de matière, réduisez la durée du cycle, optez pour des médias abrasifs de forme plus petite ou plus légère, ou diminuez la vitesse de la machine avant de modifier le composé de traitement. Si les arêtes restent tranchantes, augmentez le pouvoir abrasif des médias, vérifiez leur niveau de remplissage et assurez-vous que les pièces circulent réellement au lieu de rester immobiles dans une zone morte. Ces corrections sont plus fiables que plusieurs modifications effectuées simultanément.
Planifier un essai sur une pièce représentative
Il est plus facile d'obtenir un procédé d'arrondi des arêtes efficace lorsque les conditions initiales sont clairement définies. Envoyez des pièces embouties représentatives en précisant le matériau, l'épaisseur, l'état actuel des bavures, le rayon ou le cassage d'arête requis, l'état de surface visé, les exigences de placage ou de revêtement ainsi que le volume des lots. Mass Polishing peut recommander une combinaison de machine, de médias abrasifs et de composé de traitement, puis réaliser un essai pour confirmer le résultat. L'objectif est d'éliminer efficacement les arêtes tranchantes sans créer un nouveau goulot d'étranglement dans le processus de finition.
Foire aux questions sur l'arrondi des arêtes des pièces embouties
Quel rayon d'arête la tribofinition vibratoire peut-elle produire sur des pièces en acier embouties ?
La tribofinition vibratoire permet de créer un rayon visible et d'éliminer les arêtes tranchantes, mais le rayon exact dépend de la taille et de la forme des médias abrasifs, de la durée du cycle et de la dureté de la pièce. De petits médias céramiques utilisés pendant une durée suffisante peuvent produire un cassage d'arête plus prononcé que de gros médias ronds. Pour obtenir un rayon précis et critique, effectuez un essai avec la pièce réelle et mesurez l'arête avant et après le traitement. Ne vous fiez pas uniquement à la durée du cycle pour définir le rayon : la géométrie de la pièce et le mouvement de la charge influencent les zones où les arêtes sont abrasées.
Comment empêcher les petites pièces embouties de s'emboîter ou de se coller entre elles ?
Utilisez des séparateurs, réduisez le rapport entre les pièces et les médias abrasifs, ou choisissez des formes de médias qui empêchent les pièces minces de s'emboîter. Les billes anti-adhérence constituent une solution pour les pièces de très petites dimensions. Le traitement par voie humide contribue également à évacuer les particules fines qui favorisent le collage. Lorsque les pièces peuvent s'emboîter, les arêtes situées à l'intérieur des zones de contact ne sont pas arrondies de manière uniforme. Inspectez la charge lors des premiers essais et ajustez le rapport ou la disposition des séparateurs avant d'augmenter la production.
L'arrondi des arêtes enlève-t-il trop de matière ou modifie-t-il les dimensions des pièces ?
Une certaine quantité de matière est volontairement enlevée, puisque l'angle vif est remplacé par un rayon. Le risque concerne surtout l'enlèvement incontrôlé de matière sur les surfaces planes ou les éléments présentant des caractéristiques critiques. Ce risque est maîtrisé en choisissant le bon pouvoir abrasif des médias, en surveillant la durée du cycle et en utilisant, si nécessaire, des masquages ou des dispositifs de fixation. Pour les pièces présentant des tolérances serrées, commencez avec des médias abrasifs plus doux et un cycle plus court, mesurez la pièce, puis augmentez progressivement l'intensité du traitement uniquement si les dimensions restent conformes.
Quand faut-il choisir la tribofinition par entraînement plutôt que la tribofinition vibratoire pour des pièces embouties ?
Choisissez la tribofinition par entraînement lorsque la pièce exige un profil d'arête précis, une orientation contrôlée, une faible exposition aux dommages par impact ou un aspect esthétique uniforme des arêtes. La tribofinition vibratoire convient mieux aux lots de grande série pour lesquels un déplacement libre des pièces est acceptable. Le choix dépend des tolérances, de la valeur des pièces et de la productivité. Si le coût des reprises dues aux variations des arêtes dépasse le surcoût de la main-d'œuvre nécessaire à la fixation des pièces, la tribofinition par entraînement est souvent la solution la plus économique.
Une même machine peut-elle assurer à la fois l'arrondi des arêtes et la préparation de surface avant placage ?
Souvent, oui. La même cuve vibrante ou le même disque à haute énergie peut éliminer les arêtes vives, puis affiner la surface en vue du placage en changeant les médias et le composé, et dans certains cas, le cycle. La machine n'est pas le seul facteur variable. Une étape de traitement rapide avec des médias céramiques peut être suivie d'une étape plus fine avec des médias en plastique ou en porcelaine. En cas de demande continue, une ligne de traitement en deux étapes ou une machine équipée d'un système de séparation peut réduire les manipulations entre les étapes.
Si vous êtes intéressé, consultez ces articles liés :
Finition de surface isotrope : les avantages du tribofinition en tonneau centrifuge pour gagner du temps et réduire les coûts
Comment prolonger la durée de vie des machines de polissage automatiques
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits