
إن تدوير حواف القطع المختومة يتجاوز مجرد إزالة النتوءات؛ فهو ينشئ نصف قطر انحناء مضبوطًا يحمي العاملين في المراحل اللاحقة، ويحسّن التصاق الطلاء والكسوة، ويقلل تركّز الإجهاد، ويمنع تعلّق الأجزاء المتزاوجة ببعضها. وتعتمد كفاءة العملية على نوع المادة، وسُمك الصفيحة، وهندسة القطعة، ونصف قطر الحافة المطلوب، وتشطيب السطح، وحجم الدفعة. ينبغي للمصنّعين اختيار الماكينة ووسائط التجليخ والمركّب الكيميائي بما يتناسب مع هذه العوامل قبل اعتماد خط الإنتاج. لا توجد إعدادات موحّدة تناسب جميع الحالات، لكن إجراء اختبار منظم يتيح تحديد نطاق تشغيل قابل للتكرار بسرعة.
لماذا تحتاج حواف القطع المختومة إلى تدوير مضبوط؟
عادةً ما تحتوي الحافة المختومة على ما هو أكثر من نتوء ظاهر. فقد تترك عمليات القص والتثقيب والتشكيل منطقة تمزق ضيقة، وانتقالًا حادًا، وتصلبًا موضعيًا ناتجًا عن التشغيل. تقتصر إزالة النتوءات على التخلص من الشظايا المعدنية المتصلة بالحافة، بينما تتجاوز عملية تدوير الحواف ذلك من خلال تآكل منطقة التقاطع بين سطح القطع والسطح المجاور لتكوين نصف قطر انحناء صغير. ويؤثر هذا الانحناء في سلوك القطعة خلال العمليات اللاحقة. فهو يعزز سلامة العاملين أثناء المناولة، ويساعد على توزيع الطلاء الكهربائي والطلاء بالمسحوق بشكل أكثر انتظامًا دون تراجع الطلاء عن الحواف، كما يسمح للأجزاء المجمّعة بالانزلاق دون قطع الحشيات أو الأسلاك أو المكونات المتزاوجة. وعندما تظل الحافة حادة، فإن الحالة نفسها التي تسبب خطر الإصابة تؤدي أيضًا إلى تركّز الإجهاد وإضعاف التصاق الطلاء في تلك المنطقة.
متغيرات العملية الرئيسية: وسائط التجليخ والماكينة والمركّب الكيميائي
يؤثر اختيار وسائط التجليخ بصورة مباشرة وكبيرة في سرعة تدوير الحافة ومقدار إزالة المادة من السطح المحيط بها. توفر الوسائط الخزفية قدرة قطع أكثر شدة، وتناسب الفولاذ والسبائك الأكثر صلابة. أما الوسائط البلاستيكية فهي أخف وزنًا وأكثر ملاءمة للمعادن اللينة والمقاطع الرقيقة والقطع المخصصة للطلاء الكهربائي. وتُستخدم الوسائط الفولاذية أساسًا للتلميع بالضغط وتنعيم الأسطح، وليس لتدوير الحواف بدرجة كبيرة. ويكتسب الشكل أهمية تضاهي أهمية المادة؛ إذ تصل الأشكال المثلثة والأسطوانات ذات القطع المائل والمخاريط إلى داخل الثقوب والنتوءات، بينما تميل الأشكال الدائرية إلى تنعيم الأسطح بدلًا من قطع الحواف.
يمكن معالجة الحافة المختومة نفسها باستخدام أشكال خزفية ذات قدرة قطع شديدة أو تلطيفها باستخدام وسائط بلاستيكية، ولا تقتصر الاختلافات في النتيجة على زمن الدورة وحده. <Choosing Vibratory Polishing Media> يوضح معايير اختيار وسائط التجليخ المستخدمة في التشطيب الاهتزازي.
تحدد طاقة الماكينة مدى سرعة تلامس وسائط التجليخ مع القطعة. التشطيب بالاهتزاز تتميز بطاقة تشغيل أقل، وتناسب الدفعات ذات أحجام الإنتاج الكبيرة. أما أنظمة الأقراص والبراميل بالطرد المركزي فتولد قوة تلامس أعلى لتكوين نصف قطر الانحناء بسرعة أكبر. تشطيب السحب تثبت القطعة في حامل وتحركها عبر وسائط التجليخ، مما يتيح تحكمًا أكثر قابلية للتنبؤ في الحواف. ويحافظ نظام الماء والمركّب الكيميائي على نظافة الوسائط، ويبرّد الحمولة، ويقلل تكوّن الرغوة أو الصدأ، وينقل المعادن التي تمت إزالتها بعيدًا. وتشيع المعالجة الرطبة في تدوير الحواف لأنها تتحكم في الجسيمات الدقيقة ودرجة الحرارة، بينما تُفضّل المعالجة الجافة عند الحاجة إلى سطح نظيف وخالٍ من السوائل.
التشطيب الاهتزازي لتدوير الحواف بكميات إنتاج كبيرة
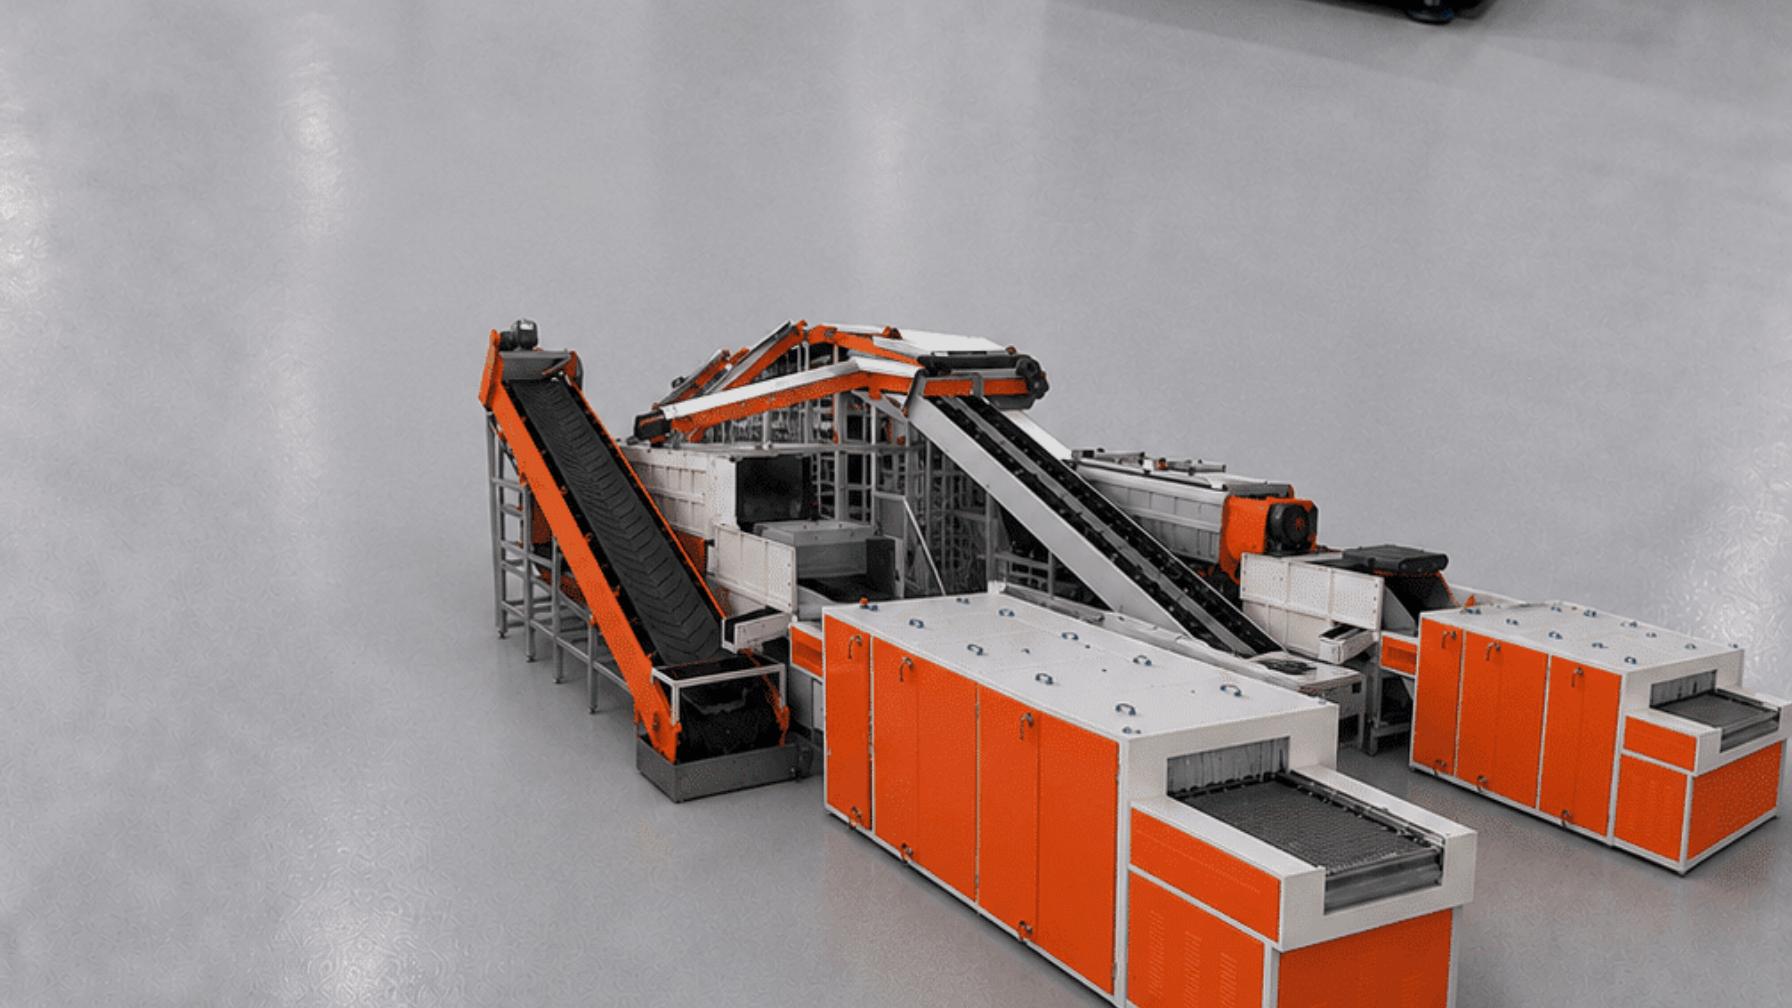
تُعد ماكينات الأحواض والأحواض المستطيلة الاهتزازية نقطة انطلاق شائعة لمعالجة القطع المختومة، نظرًا لقدرتها على معالجة دفعات كبيرة ومختلطة باستخدام إجراءات مناولة بسيطة نسبيًا. وتناسب ماكينات الأحواض الدائرية القطع الصغيرة والمتوسطة التي يمكنها التحرك بحرية داخل الحوض. أما ماكينات الأحواض المستطيلة فتتعامل مع القطع الأطول أو الأكبر حجمًا، التي قد تتشابك أو لا تتدحرج بكفاءة داخل الحوض الدائري. وتجمع سلسلة SWS من شركة Mass Polishing بين حوض معالجة ذي جدران مستقيمة ونظام فصل مدمج، مما يقلل الحاجة إلى الفرز اليدوي بعد انتهاء دورة المعالجة. ويكون الفصل التلقائي مفيدًا بشكل خاص عندما يستخدم المصنع ماكينة واحدة لمعالجة عدة أرقام مختلفة للقطع.
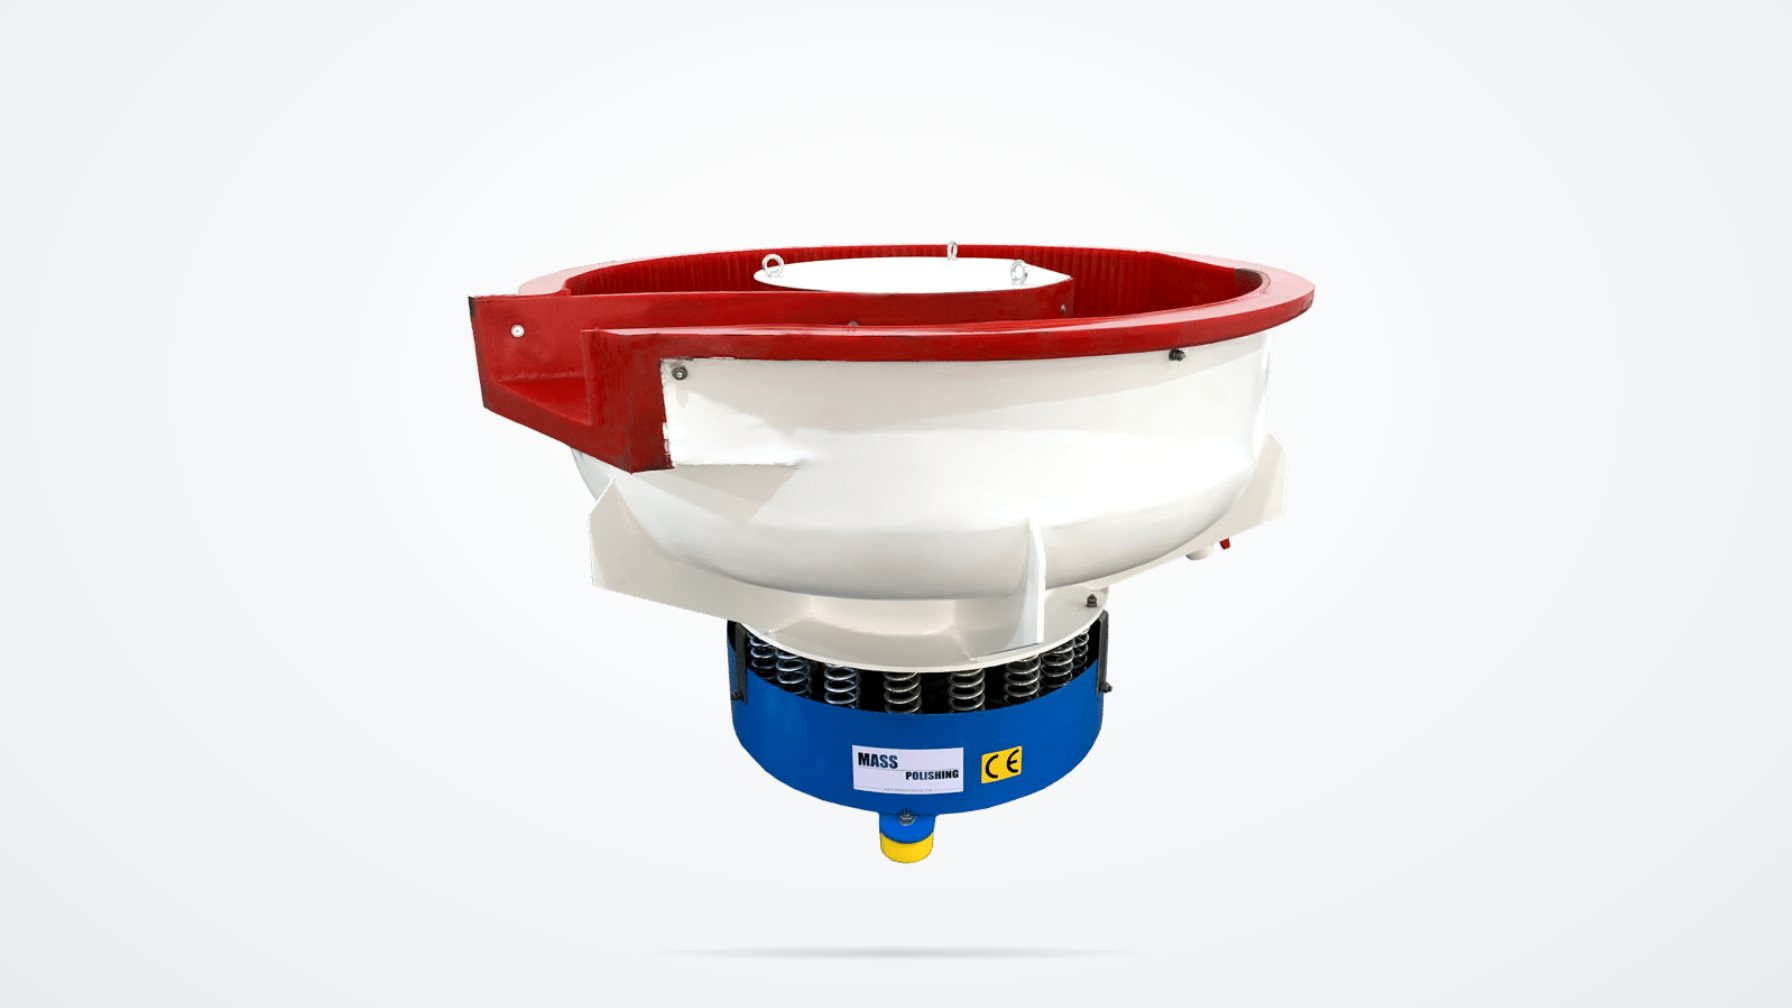
يتمثل القيد الرئيسي لتدوير الحواف بالاهتزاز في زمن الدورة. نظرًا إلى توزيع الطاقة على الحمولة بأكملها، قد يستغرق الوصول إلى نصف قطر محدد وقتًا أطول مقارنةً بأنظمة الطاقة العالية. لكن المقابل هو إمكانية معالجة أعداد كبيرة من القطع بأمان. إذ يمكن معالجة العديد من القطع المختومة الصغيرة معًا، بشرط ألا تتداخل أو تتشابك أو تصطدم ببعضها. وبالنسبة إلى القطع المسطحة الرقيقة، غالبًا ما تساعد نسبة أقل من وسائط التجليخ إلى القطع أو استخدام نظام فواصل على منع التصاق القطع بعضها ببعض.
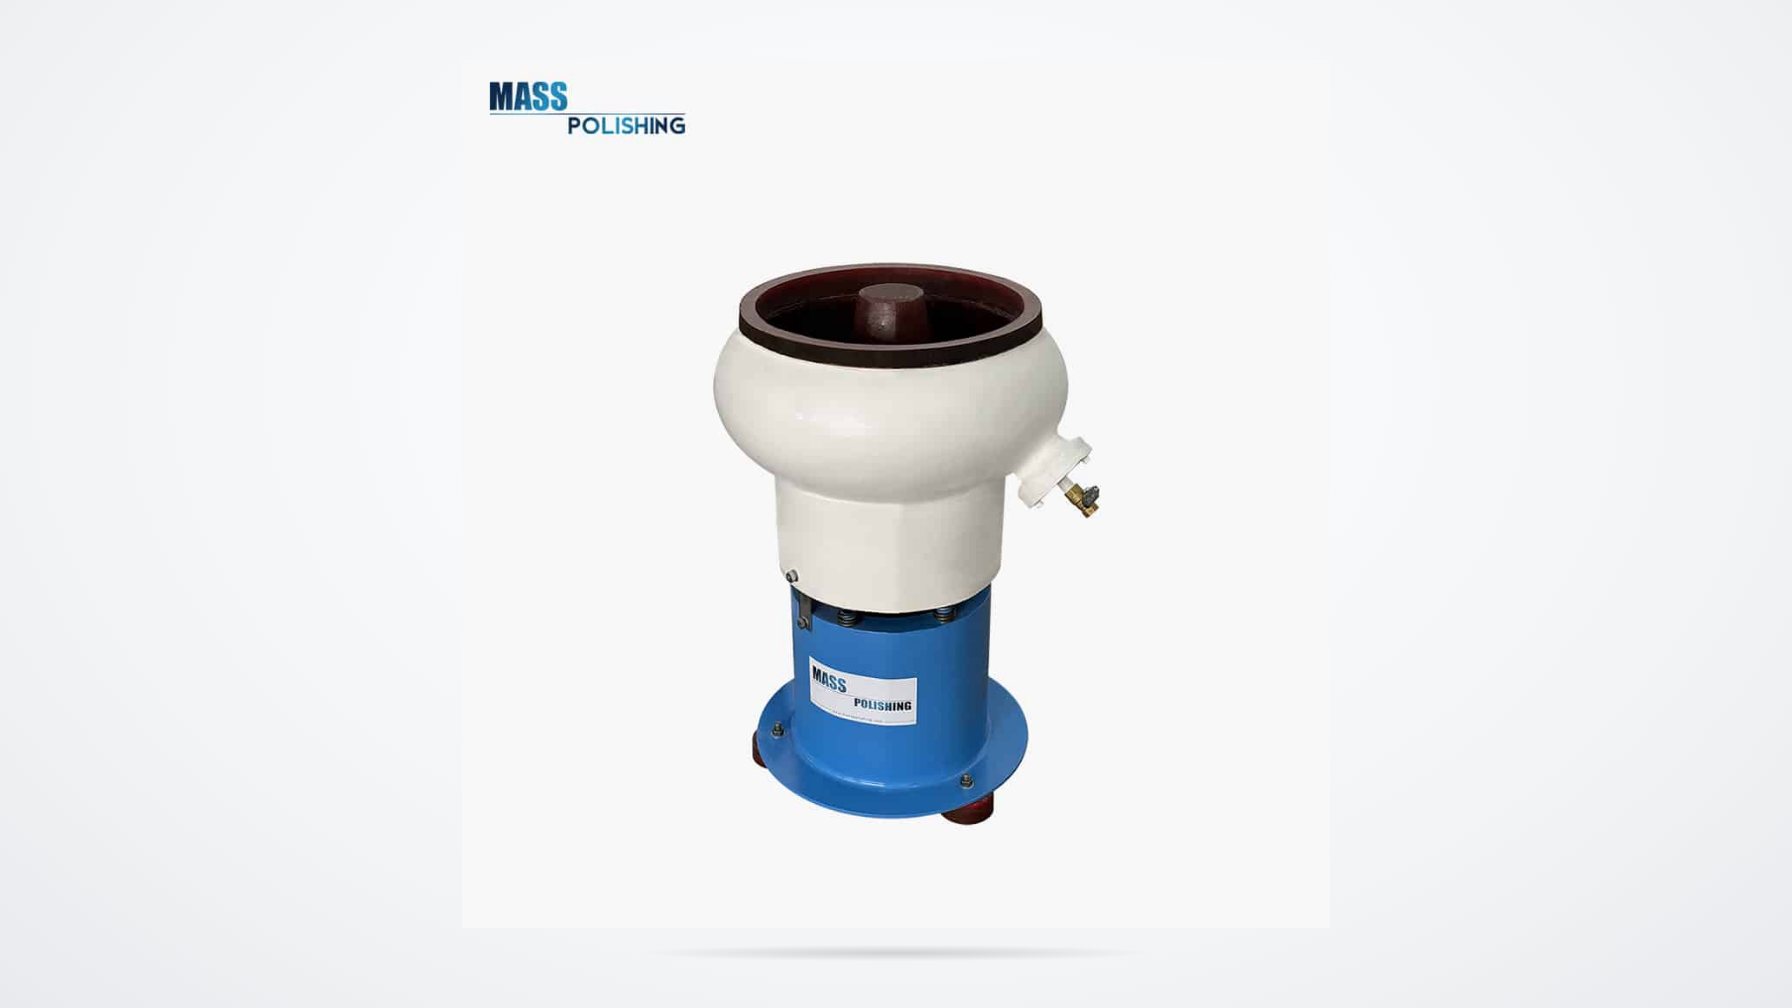
التشطيب عالي الطاقة باستخدام الأقراص والبراميل بالطرد المركزي للتحكم الأسرع في نصف قطر الحواف
تشطيب القرص المركزي يُعد هذا الخيار أكثر ملاءمة عندما تتطلب القطع المختومة تدويرًا أسرع للحواف أو الالتزام بمواصفات أكثر دقة لنصف قطر الانحناء. يعمل القرص الدوار على تسريع حركة وسائط التجليخ والقطع بطاقة عالية، مما ينتج تلامسًا أكثر شدة خلال دورة أقصر. وتفيد هذه الطريقة في معالجة فولاذ السبائك والفولاذ المقاوم للصدأ والمكونات الأكثر سُمكًا التي قد تتطلب خلاف ذلك دورات اهتزازية طويلة. Centrifugal barrel finishing تُوضع القطع ووسائط التجليخ داخل براميل محكمة الإغلاق، ثم تُدار البراميل حول محور مركزي، مما يولد قوة كبيرة مع تقليل التلامس بين القطع مقارنةً بنظام الأقراص المفتوح.
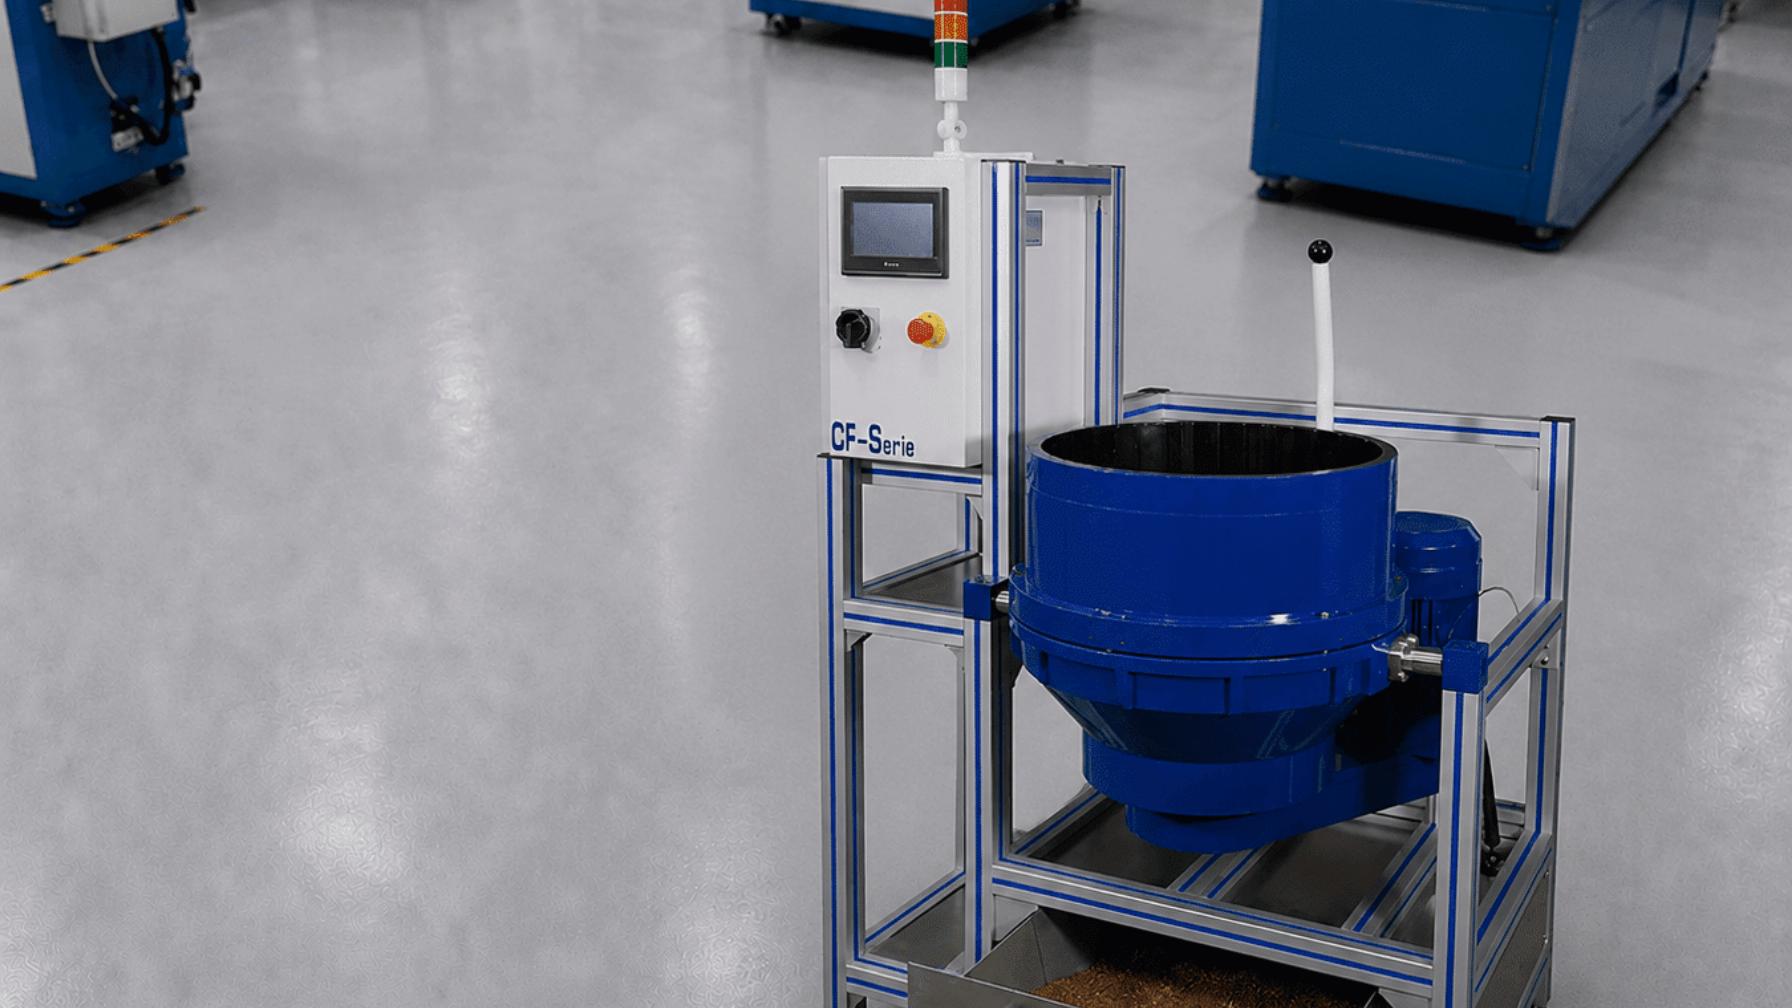
يمكن لأنظمة الأقراص عالية الطاقة استخدام المادة نفسها للقطع، ومع ذلك قد تحتاج إلى مجموعة مختلفة من وسائط التجليخ الكاشطة مقارنةً بماكينات الأحواض الاهتزازية. <cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limitsيتناول كيفية اختيار وسائط التشطيب الكاشطة وضبطها.
| Process | أفضل تطبيق | مدخلات الطاقة | Edge control | القيود الرئيسية |
|---|---|---|---|---|
| Vibratory bowl or tub | دفعات مختلطة كبيرة الحجم | Low to moderate | مناسب للتدوير العام للحواف | دورات أطول للسبائك الأكثر صلابة |
| قرص مركزي | قطع صغيرة إلى متوسطة الحجم تحتاج إلى إزالة سريعة للزوائد | عالي | مناسب لتشكيل أنصاف الأقطار | يتطلب تحميلًا دقيقًا وتحريكًا للقطع |
| برميل طرد مركزي | قطع صغيرة دقيقة داخل براميل محكمة الإغلاق | عالي | جيد، مع تقليل التلامس بين القطع | إنتاجية أقل لكل حمولة |
| تشطيب السحب | حواف ذات أنصاف أقطار ضيقة ومظهر تجميلي | أعلى مستوى من التلامس المتحكم فيه | ممتاز، مع تثبيت اتجاه القطعة | تكلفة تجهيزات التثبيت وانخفاض حجم الإنتاج |
| برميل دوار | التلميع الرطب البسيط للأطراف غير الحرجة | منخفض | متوسط | بطيء وأقل شدة |
التشطيب بالسحب للقطع المختومة ذات أنصاف الأقطار الضيقة والدقة العالية
يُعد التشطيب بالسحب الخيار الأمثل عندما تكون القطعة المختومة كبيرة أو حساسة أو خضعت بالفعل للتشغيل الآلي، ويشترط العميل الحصول على شكل حافة متكرر وثابت. تُثبَّت القطعة في حامل وتُسحب في مسار دائري عبر وسط المعالجة. ونظرًا إلى أن القطعة لا تتحرك بحرية لتصطدم بالقطع المجاورة، يقل التلف الناتج عن الصدمات، وتتعرّض كل حافة لعملية معالجة أكثر اتساقًا. وهذا يجعل التشطيب بالسحب مناسبًا للحوامل المعدنية المختومة، والأجزاء الجراحية، والمكونات المتوافقة مع متطلبات صناعة الطيران والفضاء، والقطع المعدنية الزخرفية التي يجب أن تتميز حوافها الظاهرة بتجانس المظهر.
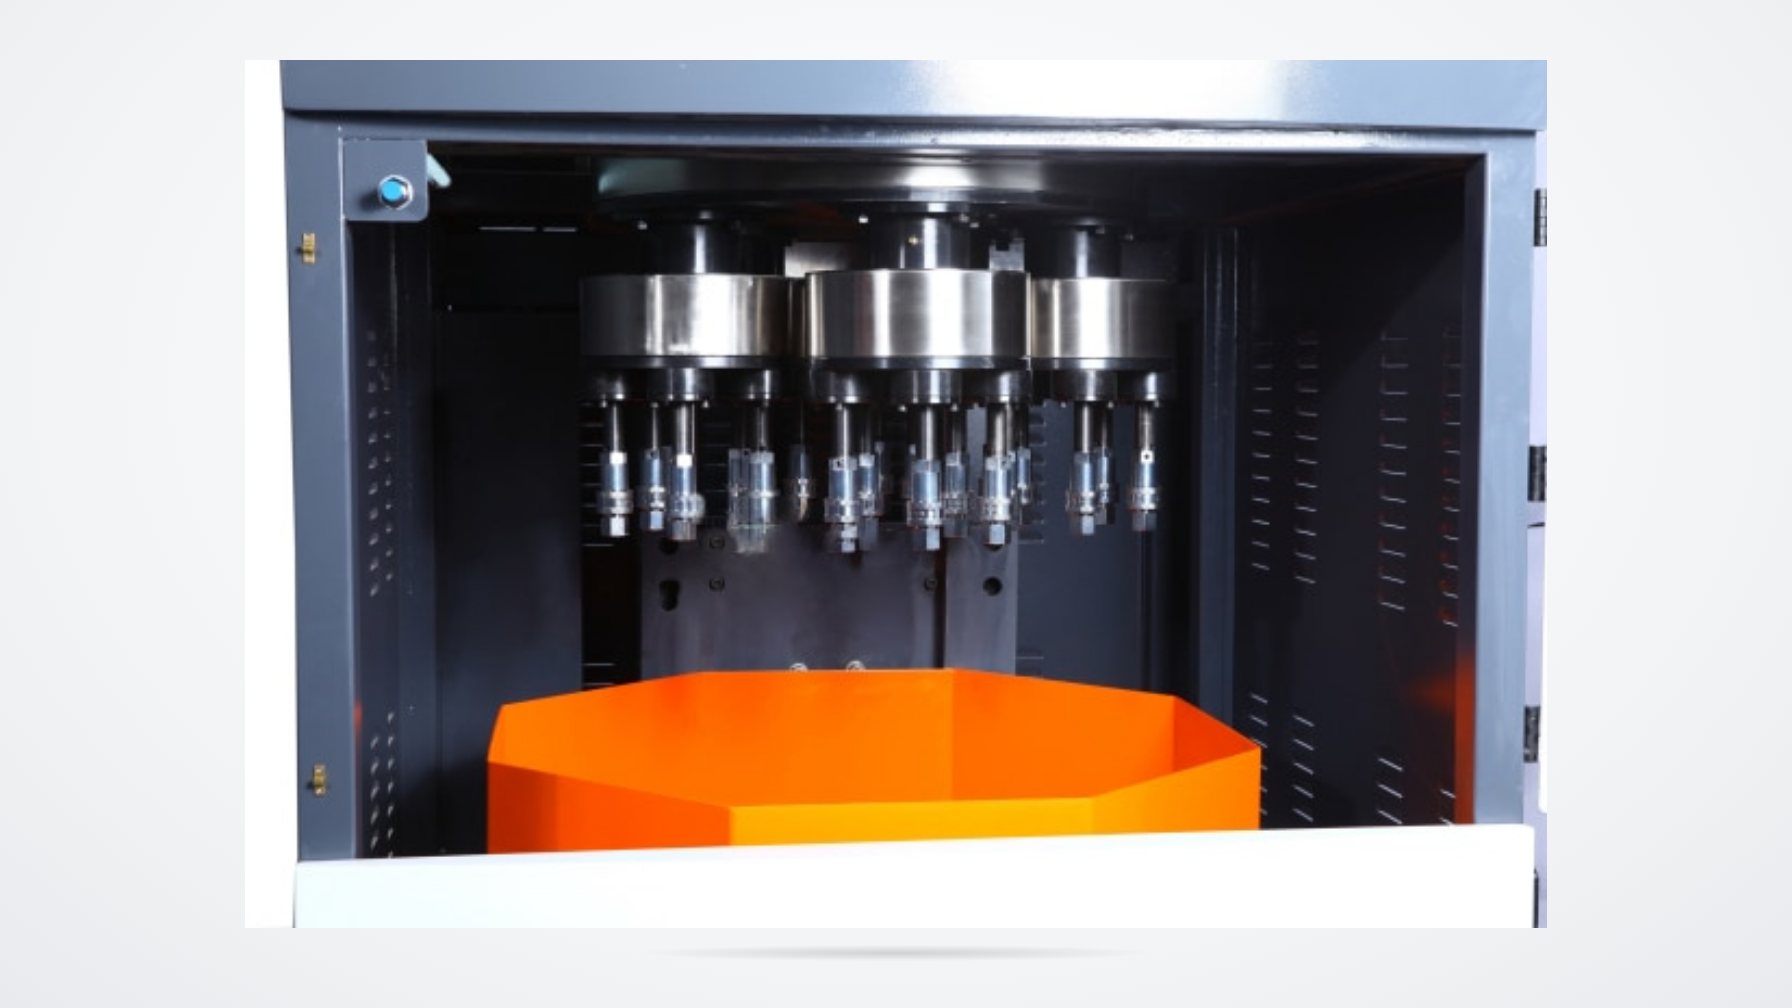
يغيّر التشطيب بالسحب العلاقة بين قطعة العمل ووسط المعالجة، إذ تُثبَّت القطعة بينما يتدفق الوسط حولها. <What Is a Drag Finishing Machine> يوضح مبدأ التشغيل الأساسي وراء هذا النوع من التشطيب الدقيق.
تتمثل المفاضلة الرئيسية في معدل الإنتاج ومتطلبات التجهيز. إذ يجب تثبيت كل قطعة أو مجموعة من القطع باستخدام تجهيزات تثبيت خاصة، مما يجعل وقت الإعداد أطول مقارنة بإلقاء دفعة من القطع داخل حوض المعالجة. وتكمن الفائدة في تقليل الحاجة إلى إعادة التشغيل والحصول على نصف قطر أكثر قابلية للتنبؤ به منذ العينات الأولى.
التحقق من صحة العملية وفحوصات الجودة أثناء الإنتاج
ينبغي التحقق من صحة عملية تدوير الحواف بالطريقة نفسها المتبعة مع أي خطوة تصنيع أخرى. ابدأ بمجموعة عينات ثابتة، وكمية محددة ومعروفة من وسط المعالجة، وتركيز مقاس للمركب الكيميائي، وزمن دورة محدد. بعد كل تشغيل، افحص مجموعة ممثلة من القطع في عدة مواضع، وليس الحافة الأسهل للفحص فقط. سجّل نصف قطر الحافة أو مقدار إزالة حدتها باستخدام مقياس نصف القطر أو جهاز المقارنة أو الطريقة المعتمدة لدى العميل. وافحص وجود أي إزالة غير متوقعة للمعدن، أو تشوه في القطع، أو انحشار لوسط المعالجة، أو بقع على السطح. وعندما تحقق النتيجة المواصفات المستهدفة، ثبّت إعدادات العملية ونفّذ الفحص على فترات مخططة بدلًا من تعديل الإعدادات مع كل حمولة.
إذا أزالت التجربة الأولى كمية زائدة من المادة، فقلّل زمن الدورة، أو استخدم وسط معالجة أصغر حجمًا أو أخف وزنًا، أو خفّض سرعة الماكينة قبل تغيير المركب الكيميائي. وإذا ظلت الحواف حادة، فزد قدرة وسط المعالجة على القطع، وتحقق من مستوى شحن الوسط، وتأكد من أن القطع تتحرك فعليًا داخل الماكينة بدلًا من بقائها في منطقة راكدة. وتُعد هذه التصحيحات أكثر موثوقية من إجراء عدة تغييرات في وقت واحد.
التخطيط لتجربة على قطعة ممثلة للإنتاج
يسهل الوصول إلى عملية ناجحة لتدوير الحواف عندما تكون نقطة البداية محددة بوضوح. أرسل قطعًا مختومة ممثلة للإنتاج، مع توضيح نوع المادة وسمكها وحالة النتوءات الحالية ونصف القطر المطلوب أو مقدار إزالة حدة الحافة وتشطيب السطح المستهدف ومتطلبات الطلاء الكهربائي أو الطلاء الواقي وحجم الدفعة. ويمكن لشركة Mass Polishing التوصية بمجموعة مناسبة من الماكينة ووسط المعالجة والمركب الكيميائي، وإجراء تجربة للتأكد من النتيجة. والهدف هو إزالة الحواف الحادة بكفاءة دون التسبب في اختناق جديد في مرحلة التشطيب.
الأسئلة الشائعة حول تدوير حواف القطع المختومة
ما نصف قطر الحافة الذي يمكن أن تنتجه المعالجة الاهتزازية لقطع الفولاذ المختومة؟
يمكن للمعالجة الاهتزازية إنتاج نصف قطر واضح وإزالة الحواف الحادة، لكن نصف القطر الدقيق يعتمد على حجم وسط المعالجة وشكله وزمن الدورة وصلابة القطعة. ويمكن للأشكال الخزفية الصغيرة، عند استخدام زمن دورة مناسب، أن تُحدث إزالة أكبر لحدة الحافة مقارنة بوسائط المعالجة الدائرية الكبيرة. وعندما تكون قيمة نصف القطر بالغة الأهمية، استخدم تجربة على القطعة الفعلية وقِس الحافة قبل المعالجة وبعدها. لا تعتمد على زمن الدورة وحده باعتباره مواصفة لنصف القطر؛ إذ يؤثر شكل القطعة وحركة الحمولة في مواضع إزالة المادة من الحواف.
كيف أمنع القطع المختومة الصغيرة من التداخل أو الالتصاق بعضها ببعض؟
استخدم الفواصل، أو قلّل نسبة القطع إلى وسط المعالجة، أو اختر أشكالًا من وسط المعالجة تمنع القطع الرقيقة من التشابك بعضها ببعض. وتُعد خرزات منع الالتصاق خيارًا مناسبًا لقطع العمل الصغيرة جدًا. كما تساعد المعالجة الرطبة على التخلص من الجزيئات الدقيقة التي تشجع على الالتصاق. إذا كان من الممكن أن تتداخل القطع، فلن تُدوَّر الحواف الموجودة داخل منطقة التلامس بشكل متجانس. افحص الحمولة أثناء التجارب الأولى، واضبط النسبة أو ترتيب الفواصل قبل زيادة الإنتاج.
هل تؤدي عملية تدوير الحواف إلى إزالة كمية مفرطة من المادة أو تغيير أبعاد القطعة؟
تتم إزالة قدر من المادة عن قصد، لأن الزاوية الحادة يجري استبدالها بنصف قطر منحني. ويتمثل الخطر في إزالة كمية غير منضبطة من الأسطح المستوية أو السمات الهندسية الحرجة. ويمكن التحكم في ذلك من خلال اختيار وسط المعالجة ذي قدرة القطع المناسبة، ومراقبة زمن الدورة، واستخدام وسائل الحجب أو تجهيزات التثبيت عند الضرورة. وبالنسبة إلى القطع ذات تفاوتات الأبعاد الدقيقة، ابدأ بوسط معالجة أخف وزنًا ودورة أقصر، ثم قِس أبعاد القطعة، ولا تنتقل إلى معالجة أقوى إلا بعد التأكد من بقاء الأبعاد ضمن الحدود المقبولة.
متى ينبغي اختيار التشطيب بالسحب بدلًا من التشطيب الاهتزازي للقطع المختومة؟
اختر التشطيب بالسحب عندما تتطلب القطعة شكل حافة دقيقًا، أو اتجاهًا مضبوطًا، أو تقليلًا للتلف الناتج عن الصدمات، أو حافة تجميلية موحدة. أما التشطيب الاهتزازي فهو أفضل للدفعات ذات أحجام الإنتاج الكبيرة التي تسمح بحرية حركة القطع. ويتوقف القرار على تفاوتات الأبعاد وقيمة القطعة ومعدل الإنتاج. وإذا كانت تكلفة إعادة التشغيل الناتجة عن اختلاف الحواف أعلى من تكلفة العمالة الإضافية اللازمة للتثبيت، فغالبًا ما يكون التشطيب بالسحب هو العملية الأكثر توفيرًا.
هل يمكن لماكينة واحدة تنفيذ كل من تدوير الحواف وتجهيز الأسطح قبل الطلاء الكهربائي؟
غالبًا نعم. يمكن لوعاء اهتزازي واحد أو قرص عالي الطاقة إزالة الحواف الحادة ثم تحسين سطح القطعة استعدادًا لعملية الطلاء، وذلك من خلال تغيير وسائط المعالجة والمركّب المستخدم، وفي بعض الحالات تعديل دورة التشغيل أيضًا. فالآلة ليست العامل الوحيد المؤثر. يمكن أن تتبع مرحلة المعالجة السريعة باستخدام وسائط السيراميك مرحلة أدق باستخدام وسائط البلاستيك أو البورسلين. وإذا كان الطلب مستمرًا، فيمكن لخط إنتاج مكوّن من مرحلتين أو آلة مزودة بنظام فصل أن يقلل من عمليات المناولة بين المراحل.
إذا كنت مهتمًا، اطلع على هذه المقالات ذات الصلة:
التشطيب السطحي متساوي الخواص: فوائد التشطيب بالبراميل الطاردة المركزية من حيث توفير الوقت والتكاليف
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits