
El redondeo de bordes de piezas estampadas va más allá de eliminar las rebabas. Consiste en crear un radio controlado que protege a los operarios en las etapas posteriores, mejora la adherencia del chapado y los recubrimientos, reduce la concentración de tensiones y evita que las piezas de acoplamiento se atasquen. El proceso más eficiente depende del material, el espesor de la chapa, la geometría de la pieza, el radio de borde requerido, el acabado superficial y el tamaño del lote. Antes de comprometerse con una línea de producción, los fabricantes deben seleccionar la máquina, los medios abrasivos y el compuesto adecuados para estas condiciones. No existe un ajuste universal, pero una prueba estructurada permite identificar rápidamente un intervalo de parámetros de proceso reproducible.
Por qué los bordes de las piezas estampadas necesitan un redondeo controlado
Un borde estampado suele presentar algo más que una rebaba visible. Las operaciones de corte, punzonado y conformado pueden dejar una estrecha zona desgarrada, una transición afilada y un endurecimiento localizado por deformación. El desbarbado solo elimina la viruta adherida. El redondeo de bordes va más allá: desgasta la intersección entre la cara de corte y la superficie adyacente hasta formar un pequeño radio. Este radio modifica el comportamiento de la pieza en las operaciones posteriores. Los operarios manipulan las piezas con mayor seguridad, el chapado y el recubrimiento en polvo se distribuyen de manera más uniforme sin retraerse en los bordes y las piezas ensambladas se deslizan sin cortar juntas, cables ni componentes de acoplamiento. Cuando se permite que el borde permanezca afilado, la misma condición que genera un riesgo de lesiones también provoca una concentración de tensiones y crea una zona con poca adherencia del recubrimiento.
Variables clave del proceso: medios abrasivos, máquina y compuesto
La selección de los medios abrasivos tiene el mayor efecto directo sobre la velocidad de redondeo de los bordes y sobre la cantidad de material que también se elimina de la superficie circundante. Los medios cerámicos proporcionan un corte más agresivo y son adecuados para acero y aleaciones más duras. Los medios plásticos son más ligeros y menos agresivos con los metales blandos, las secciones delgadas y las piezas destinadas al chapado. Los medios de acero se utilizan principalmente para bruñir y alisar superficies, no para realizar un redondeo intensivo de bordes. La forma es tan importante como el material. Los triángulos, cilindros con corte angular y conos permiten acceder a orificios y muescas; las formas redondas tienden a alisar las superficies en lugar de cortar los bordes.
El mismo borde de una pieza estampada puede trabajarse con formas cerámicas agresivas o suavizarse con medios plásticos, y el resultado afecta a mucho más que al tiempo de ciclo. <Elección de medios para pulido vibratorio> explica los criterios de selección de medios abrasivos para el acabado vibratorio.
La energía de la máquina determina la rapidez con la que los medios abrasivos entran en contacto con la pieza. Acabado vibratorio requiere menos energía y es especialmente adecuado para lotes de gran volumen. Los sistemas de disco y tambor centrífugos generan una mayor fuerza de contacto para desarrollar el radio más rápidamente. Acabado de arrastre fija la pieza en un soporte y la desplaza a través de los medios abrasivos para conseguir un control más predecible de los bordes. El compuesto y el sistema de agua mantienen limpios los medios abrasivos, enfrían la carga, reducen la formación de espuma o la oxidación y eliminan el metal desprendido. El procesamiento en húmedo es habitual para el redondeo de bordes porque permite controlar las partículas finas y la temperatura; el procesamiento en seco se prefiere cuando se necesita una superficie limpia y sin contacto con agua.
Acabado vibratorio para el redondeo de bordes de gran volumen
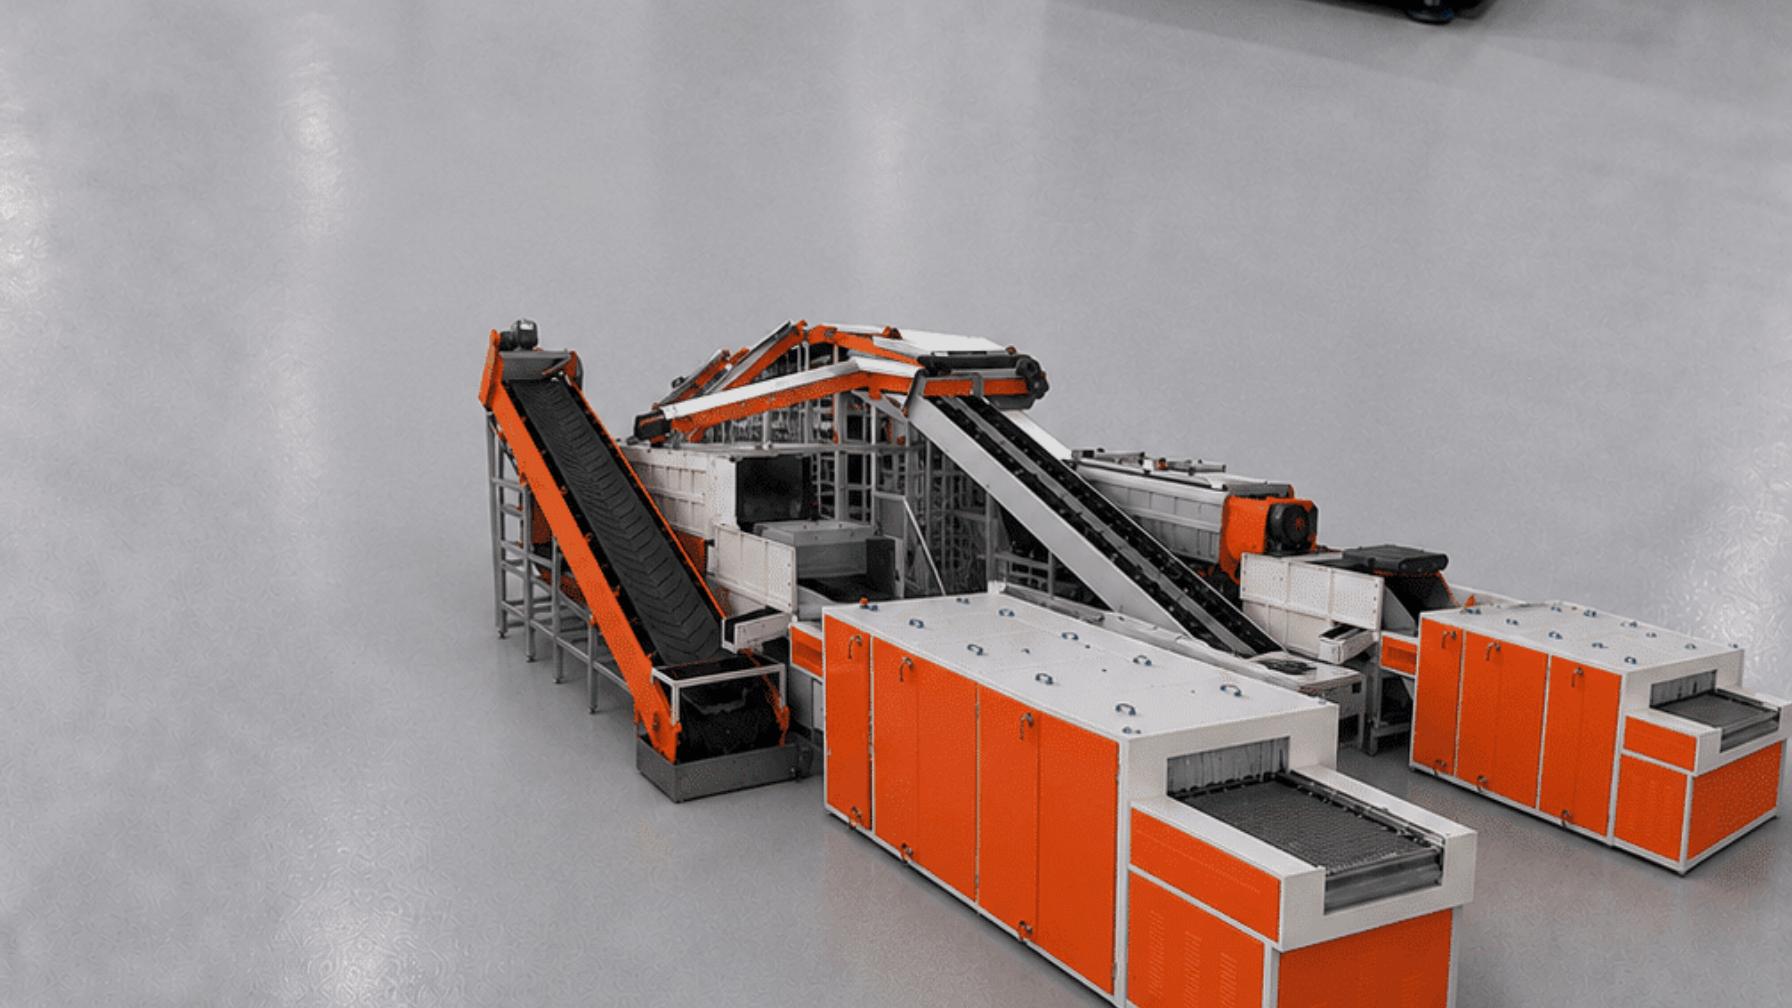
Las máquinas vibratorias de cuba y tina son el punto de partida más habitual para las piezas estampadas, ya que permiten procesar grandes lotes mixtos con una manipulación relativamente sencilla. Las máquinas de cuba son adecuadas para piezas pequeñas y medianas que pueden circular libremente. Las máquinas de tina permiten procesar piezas más largas o grandes que podrían formar puentes o girar de manera deficiente en una cuba circular. La serie SWS de Mass Polishing combina una cuba de procesamiento de paredes rectas con un sistema de separación integrado, lo que reduce la clasificación manual después del ciclo. La separación automática resulta especialmente útil cuando un taller utiliza una misma máquina para procesar varias referencias de piezas.
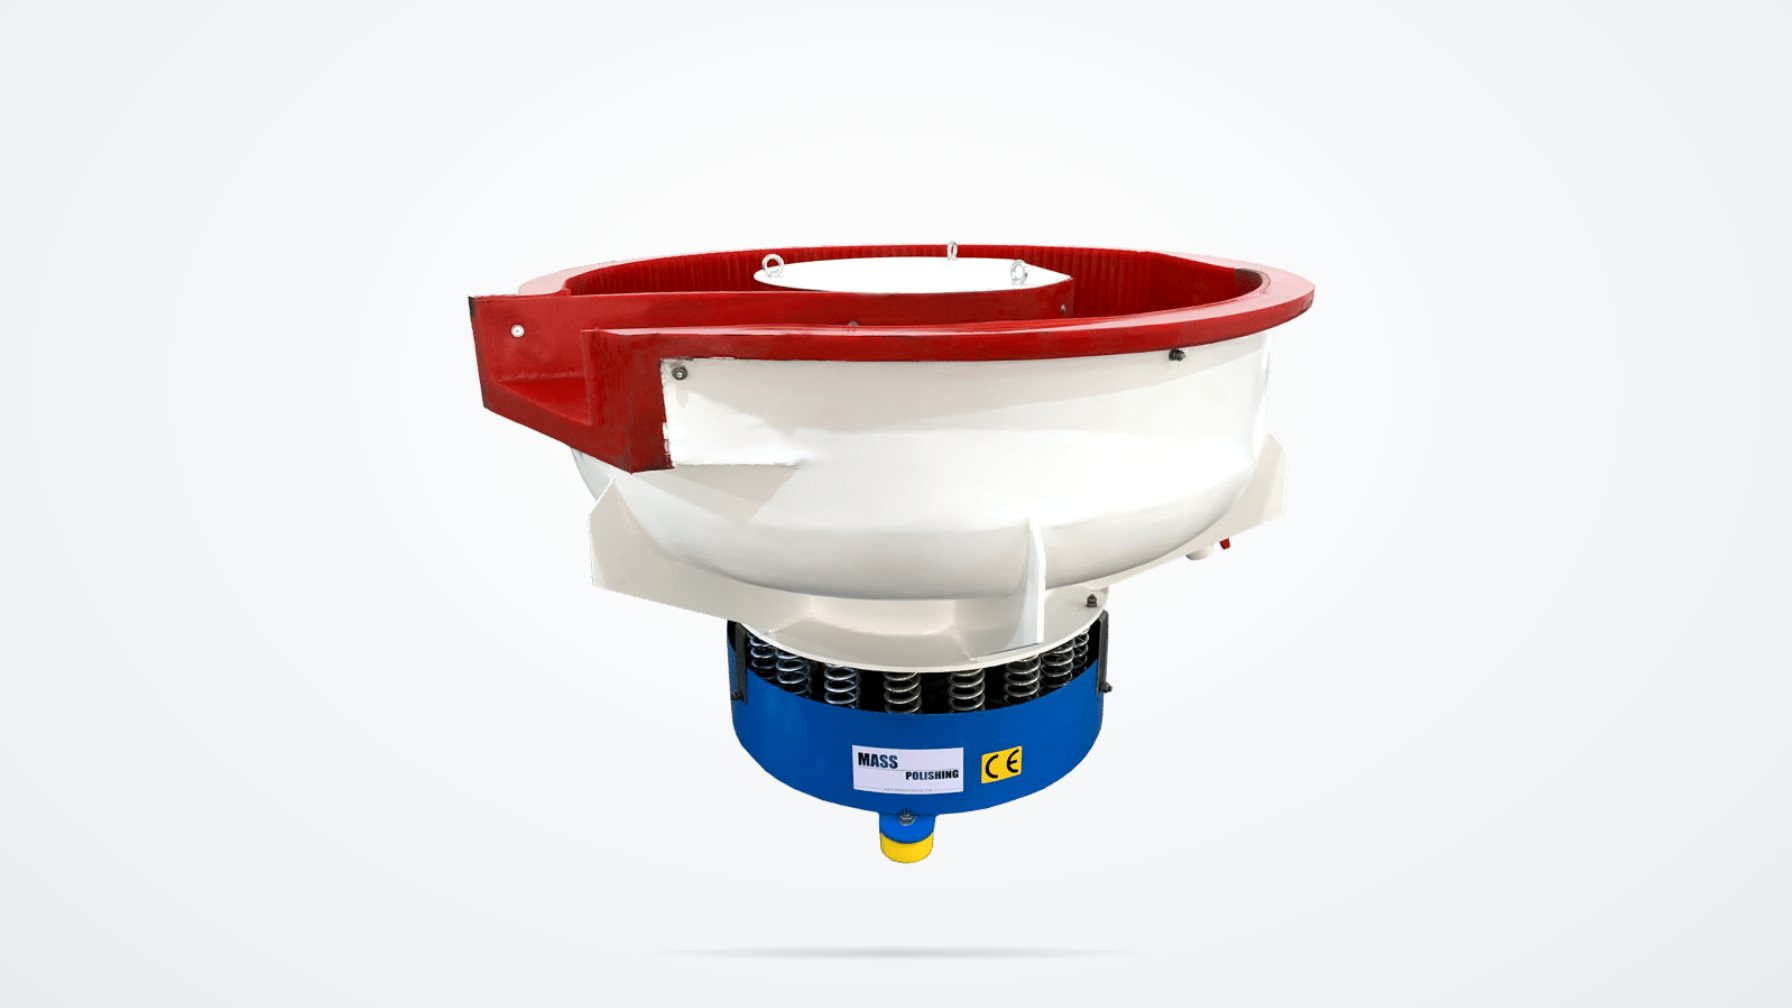
La principal limitación del redondeo de bordes por vibración es el tiempo de ciclo. Como la energía se distribuye por toda la carga, conseguir un radio definido puede llevar más tiempo que con un sistema de alta energía. La ventaja está en la capacidad de procesar grandes cantidades. Muchas piezas estampadas pequeñas pueden procesarse juntas siempre que no se encajen entre sí, se bloqueen ni interfieran unas con otras. Para piezas planas y delgadas, una proporción menor de medios abrasivos respecto a las piezas o un sistema de separación suele evitar que las piezas se adhieran entre sí.
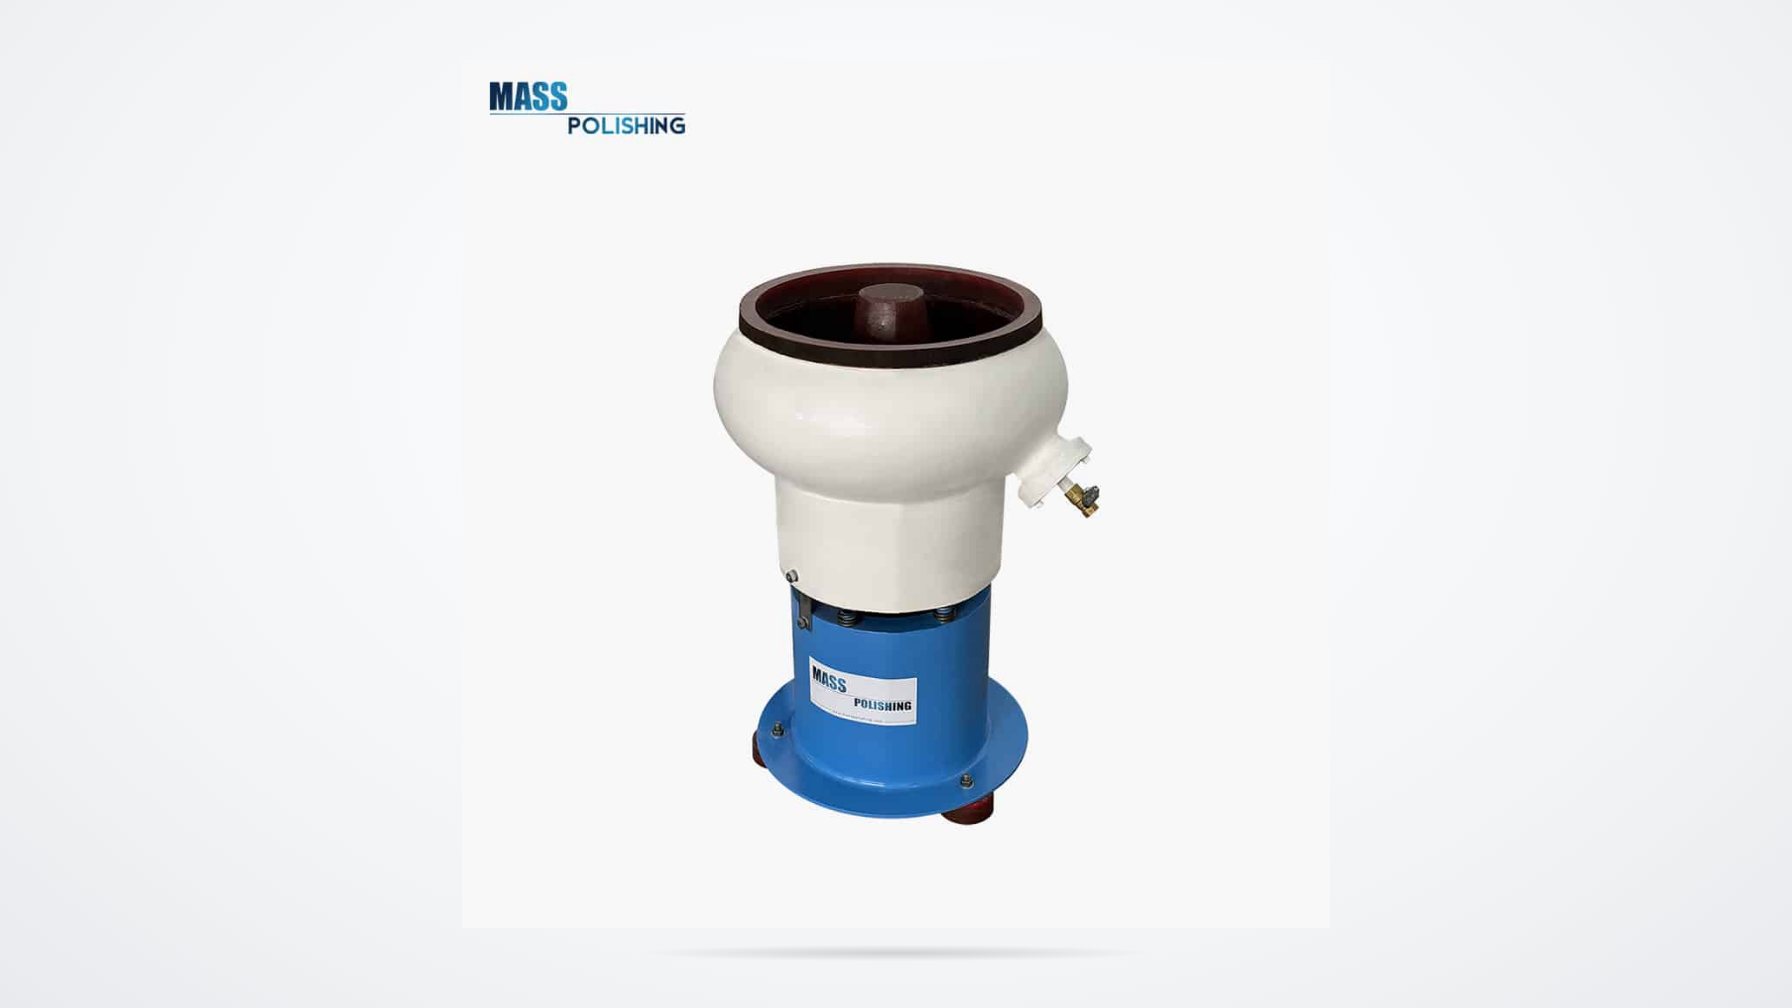
Acabado de alta energía mediante disco y tambor centrífugos para un control más rápido del radio
Acabado centrífugo de disco es una opción más adecuada cuando las piezas estampadas requieren un redondeo de bordes más rápido o una especificación de radio más estricta. El disco giratorio acelera los medios abrasivos y las piezas con una energía elevada, lo que genera un contacto más agresivo en un ciclo más corto. Esto resulta útil para acero aleado, acero inoxidable y componentes más gruesos que, de otro modo, necesitarían ciclos vibratorios prolongados. Centrifugal barrel finishing coloca las piezas y los medios abrasivos en tambores sellados y los hace girar alrededor de un eje central. De este modo, genera una fuerza elevada y reduce el contacto entre las piezas en comparación con un disco abierto.
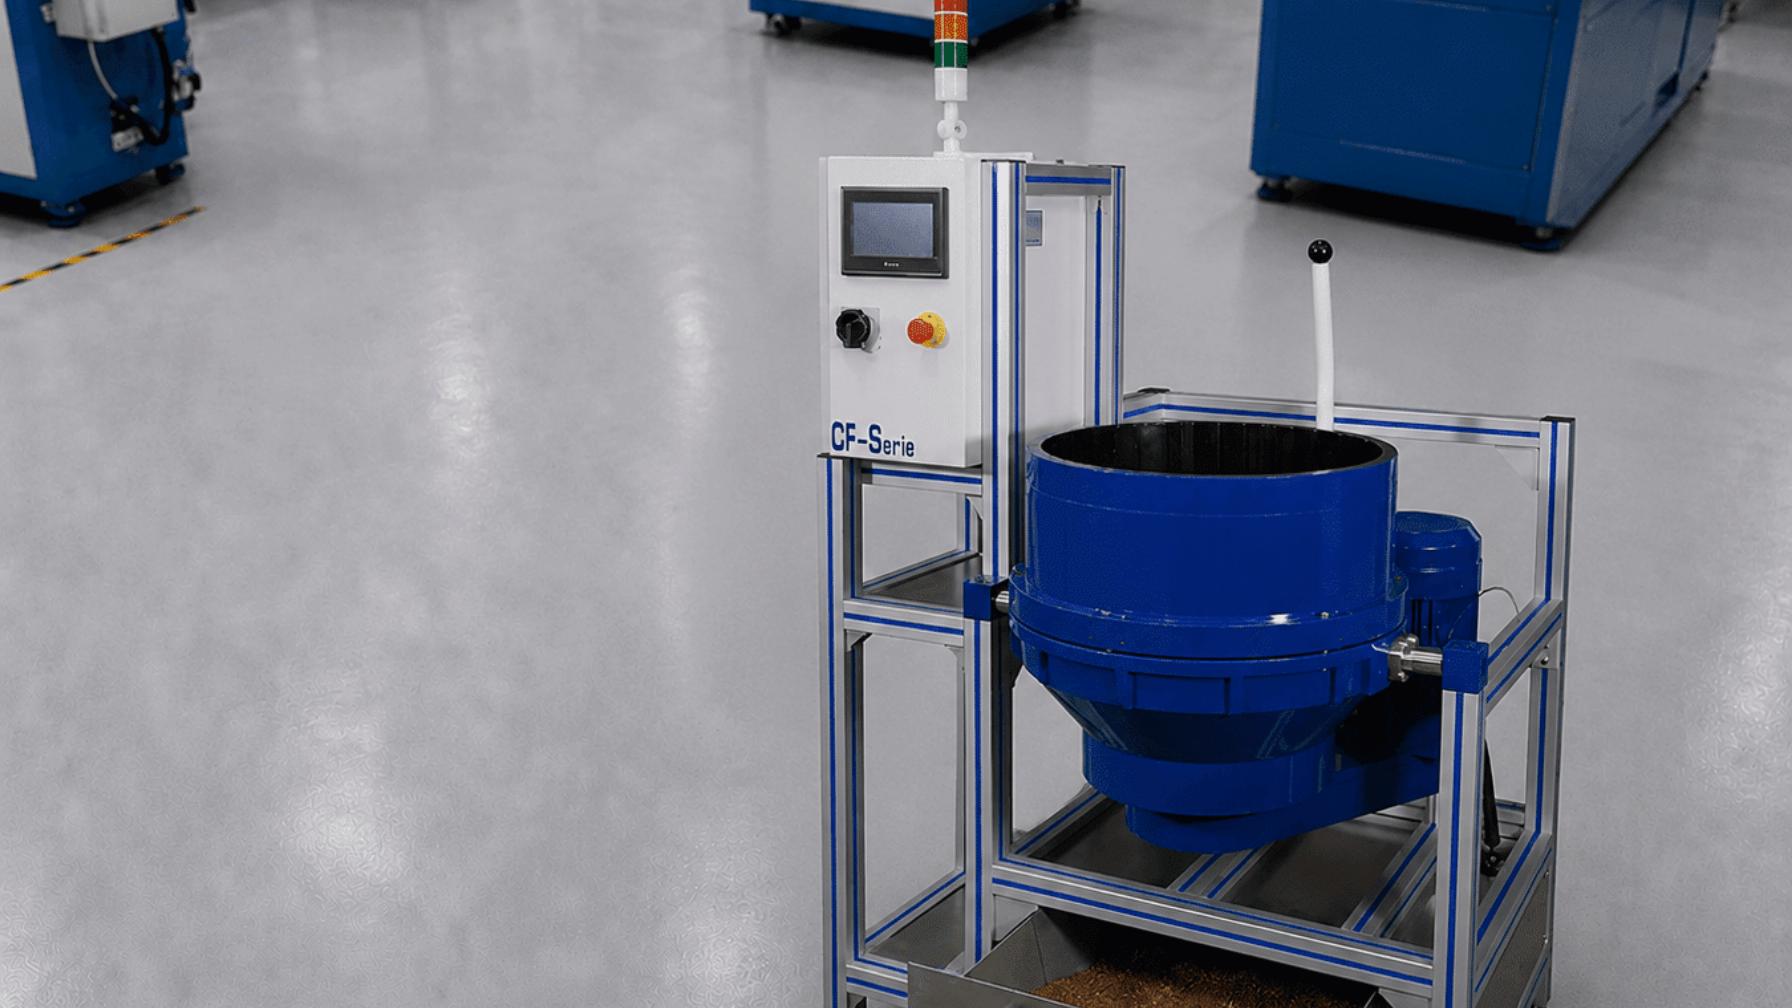
Los sistemas de disco de alta energía pueden utilizar el mismo material de pieza y, aun así, necesitar un conjunto de medios abrasivos diferente al de una cuba vibratoria. <cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits> abarca cómo se seleccionan y ajustan los medios de acabado por abrasión.
| Proceso | Mejor aplicación | Aporte de energía | Edge control | Limitación principal |
|---|---|---|---|---|
| Tazón vibratorio o de cubo | Lotes mixtos de gran volumen | Low to moderate | Adecuado para el redondeo general | Ciclos más largos para aleaciones más duras |
| Disco centrífugo | Piezas pequeñas y medianas que requieren un desbarbado rápido | Alto | Adecuado para desarrollar radios | Requiere una carga cuidadosa y movimiento de las piezas |
| Cilindro centrífugo | Piezas pequeñas de precisión en bombos sellados | Alto | Bueno, con menor contacto entre piezas | Menor rendimiento por carga |
| Acabado de arrastre | Radios pequeños y bordes estéticos | Mayor control del contacto | Excelente, con orientación fija de las piezas | Coste de los dispositivos de fijación y menor volumen de producción |
| Barril rotatorio | Vibrado húmedo sencillo para bordes no críticos | Bajo | Moderado | Más lento y menos agresivo |
Acabado por arrastre para piezas estampadas de precisión y con radios pequeños
El acabado por arrastre es la mejor opción cuando la pieza estampada es grande, delicada o ya ha sido mecanizada, y el cliente requiere un perfil de borde repetible. La pieza se sujeta en un soporte y se arrastra siguiendo una trayectoria circular a través del material abrasivo. Como la pieza no puede moverse libremente y chocar con otras, se reducen los daños por impacto y cada borde recibe una acción abrasiva más uniforme. Esto hace que el acabado por arrastre sea útil para soportes estampados, piezas quirúrgicas, componentes compatibles con aplicaciones aeroespaciales y herrajes decorativos en los que los bordes visibles deben presentar un aspecto uniforme.
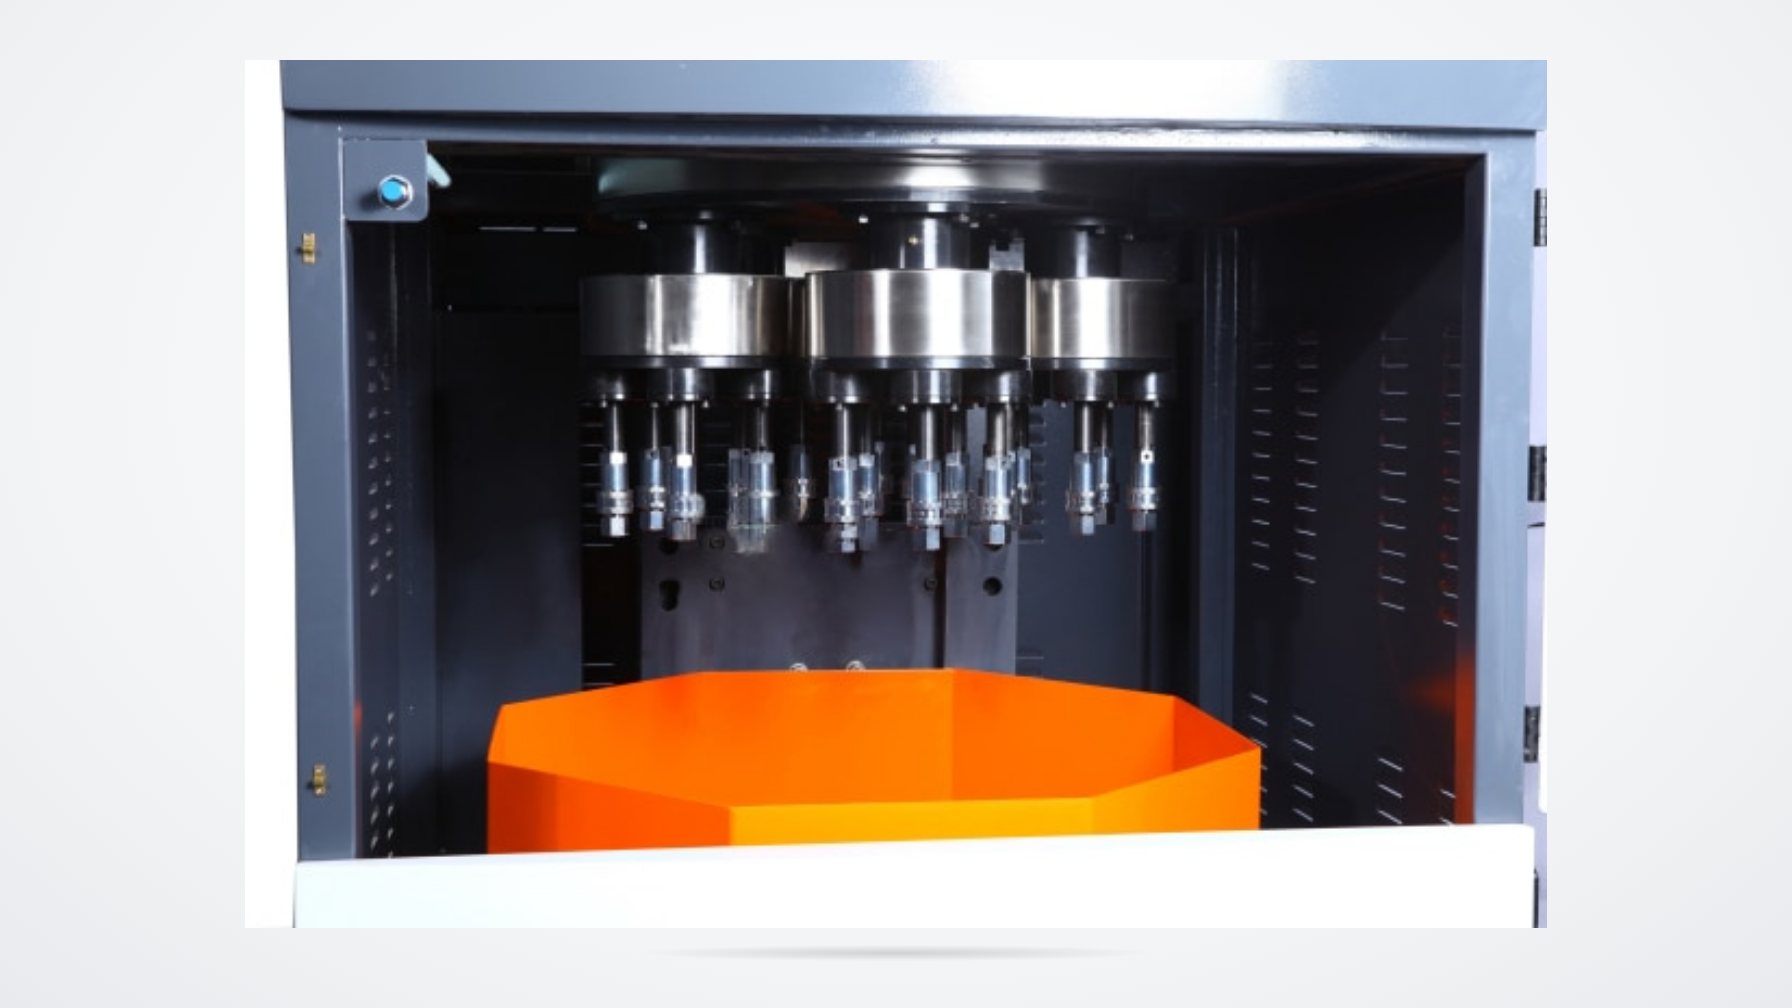
El acabado por arrastre modifica la relación entre la pieza de trabajo y el material abrasivo al mantener la pieza sujeta mientras el material abrasivo fluye a su alrededor. <What Is a Drag Finishing Machine> explica el principio de funcionamiento de este tipo de acabado de precisión.
La principal contrapartida es la productividad y el utillaje. Cada pieza o grupo de piezas debe fijarse en un dispositivo, por lo que la preparación lleva más tiempo que introducir un lote en una cuba. La ventaja es que se reducen los retrabajos y se obtiene un radio más predecible desde las primeras muestras.
Validación del proceso y controles de calidad en línea
El redondeo de bordes debe validarse del mismo modo que cualquier otra etapa de fabricación. Comience con un conjunto de muestras definido, una cantidad conocida de material abrasivo, una concentración de compuesto medida y un tiempo de ciclo establecido. Después de cada ejecución, inspeccione un grupo representativo en varios puntos, no solo el borde más fácil de revisar. Registre el radio o el biselado del borde mediante un calibre de radios, un comparador o el método aceptado por el cliente. Compruebe si hay una eliminación inesperada de material, deformaciones de las piezas, acumulación de material abrasivo y manchas en la superficie. Cuando el resultado alcance el objetivo, establezca los parámetros definitivos del proceso y realice inspecciones a intervalos planificados, en lugar de efectuar ajustes en cada carga.
Si la primera prueba elimina demasiado material, reduzca el tiempo de ciclo, cambie a un material abrasivo de menor tamaño o más ligero, o disminuya la velocidad de la máquina antes de modificar el compuesto. Si los bordes siguen afilados, aumente la capacidad de corte del material abrasivo, compruebe el nivel de carga y confirme que las piezas realmente circulan en lugar de permanecer inmóviles en una zona muerta. Estas correcciones son más fiables que realizar varios cambios al mismo tiempo.
Planifique una prueba con piezas representativas
Es más fácil conseguir un proceso satisfactorio de redondeo de bordes cuando se definen claramente las condiciones iniciales. Envíe piezas estampadas representativas junto con información sobre el material, el espesor, el estado actual de las rebabas, el radio o biselado requerido, el acabado superficial deseado, los requisitos de chapado o recubrimiento y el volumen del lote. Mass Polishing puede recomendar una combinación de máquina, material abrasivo y compuesto, y realizar una prueba para confirmar el resultado. El objetivo es eliminar eficazmente los bordes afilados sin crear un nuevo cuello de botella en el proceso de acabado.
Preguntas frecuentes sobre el redondeo de bordes de piezas estampadas
¿Qué radio de borde puede conseguir el acabado vibratorio en piezas de acero estampadas?
El acabado vibratorio puede generar un radio visible y eliminar los bordes afilados, pero el radio exacto depende del tamaño y la forma del material abrasivo, del tiempo de ciclo y de la dureza de la pieza. Las formas cerámicas pequeñas, con un tiempo de ciclo adecuado, pueden producir un biselado más pronunciado que los materiales abrasivos redondos de gran tamaño. Para obtener un valor de radio crítico, realice una prueba con la pieza real y mida el borde antes y después del procesamiento. No utilice únicamente el tiempo de ciclo como especificación del radio, ya que la forma de la pieza y el movimiento de la carga afectan a las zonas donde se elimina material.
¿Cómo puedo evitar que las piezas estampadas pequeñas se encajen unas dentro de otras o se adhieran entre sí?
Utilice separadores, reduzca la proporción de piezas respecto al material abrasivo o elija formas de material abrasivo que impidan que las piezas finas se bloqueen entre sí. Las perlas antiadherentes son una opción para piezas de trabajo muy pequeñas. El procesamiento en húmedo también ayuda a eliminar las partículas finas que favorecen la adherencia. Si las piezas pueden encajarse unas dentro de otras, los bordes situados en las zonas de contacto no se redondearán de manera uniforme. Inspeccione la carga durante las primeras pruebas y ajuste la proporción o la disposición de los separadores antes de aumentar la producción.
¿El redondeo de bordes elimina demasiado material o modifica las dimensiones de las piezas?
El proceso elimina cierta cantidad de material de forma intencionada, ya que la esquina afilada se sustituye por un radio. El riesgo consiste en eliminar material de forma descontrolada en superficies planas o características críticas. Esto se controla seleccionando el material abrasivo con la capacidad de corte adecuada, supervisando el tiempo de ciclo y utilizando enmascaramiento o dispositivos de sujeción cuando sea necesario. Para piezas con tolerancias estrictas, comience con un material abrasivo más suave y un ciclo más corto, mida la pieza y aumente gradualmente la intensidad solo cuando se confirme que las dimensiones siguen siendo aceptables.
¿Cuándo debo elegir el acabado por arrastre en lugar del acabado vibratorio para piezas estampadas?
Elija el acabado por arrastre cuando la pieza requiera un perfil de borde preciso, una orientación controlada, un bajo riesgo de daños por impacto o un acabado estético uniforme en los bordes. El acabado vibratorio es más adecuado para lotes de gran volumen en los que se permite el movimiento libre de las piezas. La decisión depende de las tolerancias, el valor de las piezas y la productividad. Si el coste de los retrabajos causados por las variaciones en los bordes supera el coste adicional de la mano de obra necesaria para la fijación, el acabado por arrastre suele ser el proceso más económico.
¿Puede una misma máquina realizar tanto el redondeo de bordes como la preparación de superficies previa al chapado?
A menudo, sí. La misma cuba vibratoria o el mismo disco de alta energía pueden eliminar los bordes afilados y, posteriormente, perfeccionar la superficie para el tratamiento de recubrimiento, cambiando el material abrasivo y el compuesto, y en algunos casos, también el ciclo. La máquina no es la única variable. Una etapa con cerámica de corte rápido puede ir seguida de otra más fina con plástico o porcelana. Si la demanda es continua, una línea de dos etapas o una máquina con sistema de separación puede reducir la manipulación entre etapas.
Si está interesado, consulte estos artículos relacionados:
Acabado superficial isotrópico: ventajas del acabado en barril centrífugo para ahorrar tiempo y costes
Cómo extender la vida útil de la máquina de pulido automática
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits