
Le débranchement de précision et la rupture de bord pour les pièces aéronautiques couvrent deux exigences qui sont généralement formulées en une seule : éliminer le rebord qu’un outil de coupe a laissé au bord, et produire la condition de bord que la pièce dessinée spécifie réellement. La première est une vérification de propreté. La seconde est une exigence dimensionnelle et de surface, mesurée comme tout autre repère, et c’est souvent là que commence la reprise. Une pièce peut passer une inspection visuelle de rebords et échouer à sa spécification de bord, car un bord usiné à la main qui paraît propre peut être sous-brisé à un endroit et roulé dans un autre. Ce qui suit concerne la façon dont l’exigence est définie, quel processus peut la respecter, et comment prouver le processus avant qu’il ne soit appliqué sur des pièces de production.
Ce qu’une pièce dessinée pour l’aéronautique demande réellement au niveau du bord
Les bords usinés arrivent avec un rebord car la dernière passe ne coupe pas proprement à travers le coin. L’outil pousse une fine lèvre de matériau devant lui, et cette lèvre reste attachée. La quantité qui reste attachée dépend de l’alliage, de la géométrie de l’outil, de la vitesse d’avance, et de la netteté de l’outil lors de la dernière étape. Une opération de débranchement élimine cette lèvre. Elle ne produit pas automatiquement un bord contrôlé.
Les dessins décrivent l’état final requis de manières qui comportent des critères d’acceptation très différents :
- “ Briser les bords vifs ” indique une intention, pas une mesure. Deux inspecteurs peuvent regarder la même pièce et ne pas être d’accord.
- Un rayon spécifié, par exemple de 0,2 à 0,4 mm, est un repère mesurable et nécessite une méthode de mesure convenue à l’avance.
- “ Sans rebord ” est généralement un critère visuel ou tactile, et cela ne dit rien sur le rayon.
- Une note générale pointant vers une spécification de processus client fait référence à un document que l’atelier peut ne pas avoir lu.
La distinction est importante car les trois conditions peuvent exister indépendamment. Un bord peut être exempt de rebords et rester en dehors du repère de rayon. Un bord peut avoir le bon rayon et encore contenir une lèvre de métal pliée dans le coin, ce qui se produit lorsqu’une étape de polissage est utilisée là où une étape de coupe était nécessaire. Un bord peut aussi paraître acceptable à l’établi et échouer lors du traitement de surface, car un coin qui a été roulé présente une surface différente pour la ligne de prétraitement qu’un coin qui a été raboté.
Avant de choisir un processus, il faut mettre par écrit quatre éléments : la valeur du rayon ou du chanfrein avec sa tolérance, la méthode de mesure acceptée par le client, les surfaces exclues (filets, faces de joint, sièges de roulements, arêtes de référence), et si l’exigence s’applique à chaque bord de la pièce ou seulement aux bords nommés sur le dessin. Ce dernier point cause plus de désaccords que la valeur du rayon elle-même, car une note générale peut être interprétée différemment sur une pièce avec deux cents bords.
Pourquoi les bords aéronautiques se comportent différemment des pièces commerciales
Le comportement du matériau explique la majorité de la différence. L’aluminium se déforme plutôt qu’il ne coupe sous une faible pression, donc un rebord peut être plié d’avant en arrière au lieu d’être enlevé, et les alliages doux marquent facilement lorsque la pression du média est inégale. Le titane durcit en surface, et la couche laissée par l’outil n’est pas la même que le métal de base, donc une étape de finition qui ne fait que polir peut laisser une lèvre durcie en place. Les alliages à base de nickel comme l’Inconel sont abrasifs et durcissent rapidement, ce qui réduit la durée de vie du média et modifie le taux de coupe à mesure que la charge s’usure.
Le titane est l’un des alliages où la séquence de finition importe plus que la pression de finition. <Comment polir des pièces en titane : un guide étape par étape> décrit une approche étape par étape pour le polissage des pièces en titane.
La géométrie ajoute un second ensemble de problèmes. Les parois fines et les sections longues non soutenues se plient sous la charge du média, et une pièce qui vibre dans un bac est finie dans des conditions que personne n’a spécifiées. Les intersections internes, les trous transversaux et les fentes créent des rebords que le média lâche ne peut pas toujours atteindre, et les mêmes caractéristiques piègent le média qui doit ensuite être trouvé et enlevé. Sur une pièce commerciale, une particule de média piégée est un inconvénient. Sur une pièce qui entre dans un assemblage avec une exigence de propreté, c’est une non-conformité.
La valeur modifie le calcul du risque. Lorsqu’une pièce représente une part importante du coût de l’assemblage fini, un processus qui maintient généralement le bord mais dépasse occasionnellement le rebord est un mauvais compromis, même si son cycle moyen est plus rapide. C’est pourquoi les processus basés sur des dispositifs de fixation restent utilisés dans l’aéronautique malgré un débit inférieur.
Il y a aussi la question de ce que la étape de finition fait à la surface qu’elle hérite. La finition de masse enlève du matériau au bord et, dans une moindre mesure, sur toute la surface. Lorsque le processus d’usinage a été qualifié avec une condition de surface spécifique, l’étape de finition doit respecter cette qualification plutôt que d’être appliquée après comme une opération cosmétique.
Adapter le processus de finition à la pièce
Six familles de processus couvrent la majorité du travail sur les bords en aéronautique. Elles diffèrent par la façon dont le média atteint le bord, le contrôle dont dispose l’opérateur sur le rayon, et ce qui peut mal se passer.
| Processus | Comment les médias atteignent le bord | Caractère de bord | Attention à |
|---|---|---|---|
| Vasque vibrante, séries SW et SWS | Pièces détachées et médias dans une vasque recouverte de uréthane | Suppression générale des bavures avec un rayon mélangé, contrôle modéré | Contact pièce sur pièce, médias logés dans des trous |
| Disque centrifuge, séries ED et CF | Médias et pièces pressés contre la paroi d’un disque en rotation | Coupe rapide, rayon défini par la taille des médias et l’écart | Bords fins cassés en excès, bavures sur alliages doux |
| Baril centrifuge, série EB | Quatre barils sur une tourelle rotative | Cycles courts, rayon uniforme, finition fine possible | Limite de taille du baril, main-d'œuvre de chargement et de déchargement |
| Finition par glissement, série DF | Chaque pièce maintenue dans un dispositif et tirée à travers le tambour | Contrôle de bord par pièce, bords de tête protégés | Coût du dispositif par numéro de pièce, débit inférieur |
| Finition magnétique, série MF | Broches en acier guidées par un champ magnétique | Atteint les trous, les rainures et les intersections, médias lâches, manques | Seulement les petites caractéristiques, limites de taille de la broche |
| Vibratoire en auge, série TV | Pièces longues ou grandes dans une baignoire vibrante en forme de U | Traitement doux des longues arêtes | Cycle lent, contrôle limité du rayon |
Machine – Deburring & Separation)
Le choix suit généralement le critère d'acceptation plutôt que la taille de la pièce. Si le dessin indique un rayon avec une tolérance sur une pièce de haute valeur, le processus doit reproduire ce rayon de manière répétée, ce qui oriente vers une méthode basée sur un dispositif ou un passage dans un tonneau à haute énergie avec une recette fixe. Si l'exigence concerne l'élimination des bavures sur une petite pièce à volume élevé sous une note générale, une machine à bol ou à disque est généralement moins coûteuse, et la répartition du rayon dans le lot a moins d'importance.
Les combinaisons sont courantes et souvent meilleures qu'une seule étape. Une coupe grossière dans un bol vibratoire élimine la majeure partie des bavures et uniformise le bord, puis un passage court à haute énergie ou un passage par traînée amène le rayon dans la plage acceptable et améliore la surface. Diviser le travail permet à chaque étape de fonctionner avec un média adapté à sa tâche plutôt que de compromettre avec un seul média qui fait mal les deux.
Processus)
Les processus à haute énergie justifient leur place lorsque le temps de cycle est la contrainte. La spécification publiée pour la série ED indique que ces machines délivrent de 10 à 15 fois la force d'un système vibratoire conventionnel. Ce chiffre décrit la force de travail au niveau du mur du bol, pas le résultat sur le bord : le rayon provient toujours de la taille du média, de l'état du média et du temps passé dans la machine, et un processus à haute force avec un média inadapté entraînera une sur-écaille plus rapide d'une arête fine qu'une méthode douce.
Machine – High Energy Deburring)
La capacité du tonneau fixe une limite pratique qui est facile à négliger. La EB 240, par exemple, fonctionne avec quatre tonneaux de 60 L à jusqu'à 105 rpm sur un moteur de 11 kW, et la EB 320 avec quatre tonneaux de 80 L à jusqu'à 90 rpm. Ces enveloppes conviennent aux supports, aux fixations et aux petites pièces usinées. Une longue section structurale ne rentre pas, et la forcer dans un tonneau avec moins de pièces pour remplir le volume modifie le rapport pièce/média et donc le résultat.
Les machines à tonneaux sont souvent jugées uniquement sur le temps de cycle, alors que la question plus utile est ce que le tonneau fait à l'arête sur un lot.What Are the Characteristics of a Finition par Baril Centrifuge Machine> couvre les caractéristiques qui différencient le polissage par tonneau centrifuge des autres méthodes de finition de masse.
Lorsque la finition de masse ne peut pas atteindre, il faut le dire dès le départ. Une bavure à l'intersection de deux trous traversants dans un trou profond peut nécessiter un processus à flux dirigé, une méthode basée sur une broche, ou une touche manuelle qui est ensuite contrôlée par une norme écrite. Planifier cette opération secondaire est moins coûteux que de la découvrir lors de l'inspection du premier article.
Choix de médias et de composés qui déterminent le rayon de l'arête
Un processus à médias lâches produit le rayon de l'arête par de nombreux petits contacts. Le plafond pratique du rayon est fixé par le plus grand contact de média pouvant atteindre physiquement l'arête, ce qui fait de la taille du média la première décision et du matériau du média la seconde. Les médias grossiers coupent rapidement et laissent un rayon plus grand, moins contrôlé. Les médias fins suivent plus étroitement l'arête et produisent un rayon plus petit avec une meilleure surface, au prix d'un cycle plus long.
| Classe de média | Action sur l'arête | usage typique dans l'aéronautique | Limite |
|---|---|---|---|
| Céramique grossière, TC à UC | Coupe rapidement et définit un rayon plus grand | Ébavurage après fraisage, fusion de rayon | Surface mate, le rayon peut dépasser sur les bords fins |
| Céramique fine, P et DP | Fusionne et éclaircit avec une coupe légère | Condition finale de l'arête et de la surface | Plus lent, moins d'enlèvement de matière |
| Plastique, V à Z1 | Coupe douce sur alliages tendres | Aluminium et pièces à parois fines | Usure plus rapide, contrôle de rayon moindre |
| Billes et broches en acier | Poli par flux plastique, non par coupe | Éclaircissement avant revêtement | Impossible d'enlever une bavure, on peut en plier une |
| Porcelaine et zirconia | Polissage fin avec une coupe négligeable | Petites caractéristiques de précision | Aucune capacité de débrasure |
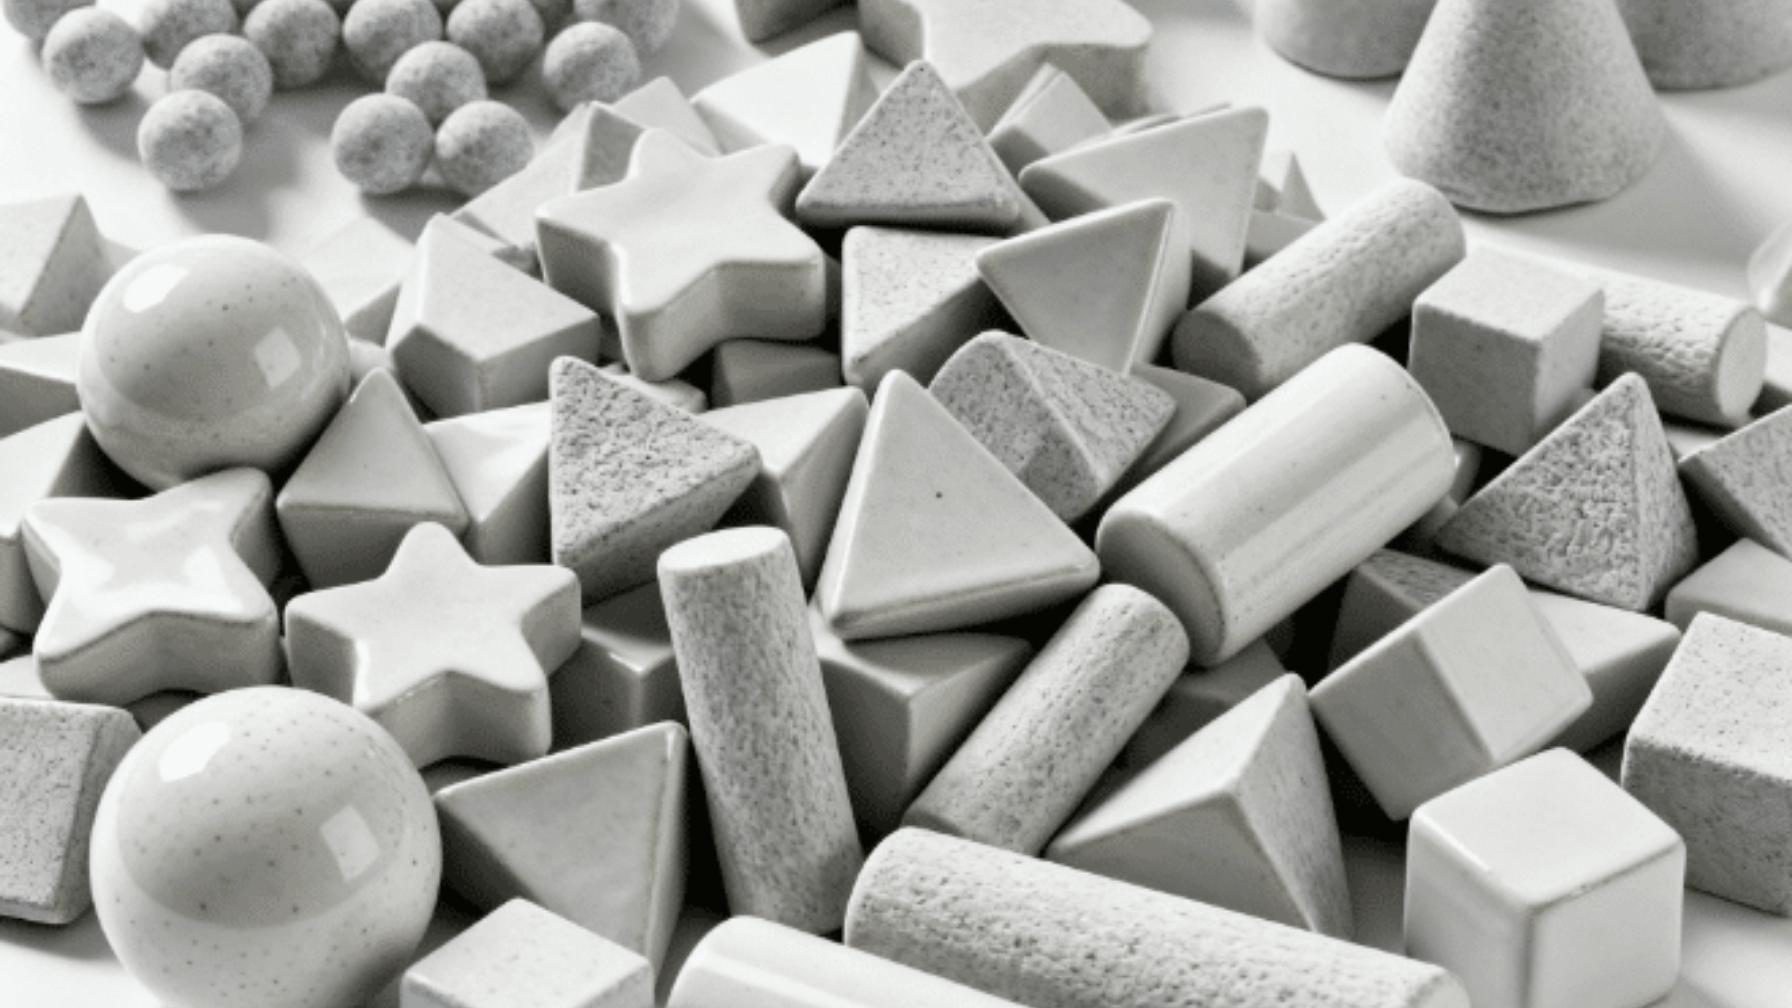
La forme compte autant que la taille. Les formes triangulaires et en étoile triangulaire présentent un point vers le bord et coupent plus rapidement ; les cylindres et les sphères roulent le long du bord et se fondent plus uniformément. Le média doit également entrer et sortir de chaque caractéristique qu'il touche. Si le média peut entrer dans une rainure mais ne peut pas tourner à l'intérieur, il se bloquera, et la pièce sera rejetée lors de l'inspection pour une raison qui n'a rien à voir avec le bord.
L'état du média est une variable de processus, pas un détail consommable. À mesure que le média en céramique s'use, il devient plus petit et plus léger, le taux de coupe diminue, et le rayon produit par un cycle fixe dérive. Une charge qui produisait un rayon dans la plage lors de sa nouvelle utilisation ne le fera plus après plusieurs centaines d'heures. C'est pourquoi le plan de contrôle doit prévoir une règle de recharge du média et un filtre pour le média sous-dimensionné, et pourquoi une recette copiée d'une autre usine nécessite rarement des ajustements sans modification.
Le composé transporte le matériau enlevé et maintient le média en coupe plutôt que de le charger. Trop peu de composé laisse les fines se compacter sur le média et salir la pièce, et un pH incorrect peut attaquer l'alliage ou laisser un résidu qui interfère avec l'opération suivante. Sur l'aluminium, un composé non adapté à l'alliage peut laisser une surface sombre qui doit être enlevée avant le revêtement.
Le titane nécessite un traitement spécifique. Il irrite, se travaille dur, et il est sensible à la contamination provenant d'autres alliages, c'est pourquoi de nombreux ateliers disposent d'une charge média dédiée et d'un composé spécifique pour le travail du titane plutôt que de partager un bol avec des pièces en acier. Lorsqu'une finition brillante est requise après la mise en forme du bord, une pâte fine adaptée à l'alliage réalise la dernière étape ; par exemple, l'AM 99 est formulé pour les alliages de titane.
Une séquence de développement de processus que vous pouvez auditer
Une recette de finition qui fonctionne sur un lot et pas sur le suivant a généralement sauté une étape. La séquence ci-dessous est écrite de manière à ce que chaque étape produise un enregistrement que quelqu'un d'autre peut vérifier.
- Fixez l'exigence par écrit. Enregistrez la valeur du rayon et la tolérance, la méthode de mesure, les surfaces exclues et l'autorité d'acceptation. Requis.
- Construisez un coupon qui correspond à la caractéristique la plus défavorable. Même alliage, même opération d'usinage, même trou transversal ou paroi fine. Une barre d'essai plate ne prédit pas ce qui se passe à une intersection. Requis.
- Enregistrez l'état d'entrée. Hauteur de bavure sous magnification, apparence du bord, rugosité de la surface là où le dessin l'indique, et le liquide de refroidissement ou l'huile présents sur les pièces. Sans cette référence de base, le test ne peut pas montrer ce qui a changé. Requis.
- Stabilisez la chimie avant de modifier la géométrie. Effectuez les premiers essais avec un seul composé et une seule concentration, puis faites varier le média et le temps. Changer le composé et le média ensemble produit un résultat que personne ne peut reproduire. Requis.
- Réalisez une matrice, pas un seul point. Trois tailles de média ou niveaux d'agressivité contre trois temps de cycle donnent neuf points de données et une direction de changement. Un seul essai donne un résultat sans tendance claire. Requis.
- Mesurez avec la méthode convenue, sur plusieurs arêtes. Une seule mesure sur une arête d'une pièce n'est pas une étude de capacité. Requis.
- Rédigez le plan de contrôle pendant que le test est encore récent. Temps de cycle, charge de média et rechargement, dose de composé, intervalle de sélection, et la vérification qui déclenche la requalification. Requis.
- Ajoutez une étape basée sur un dispositif uniquement lorsque le processus lâche ne peut pas maintenir la fenêtre. Optionnel, et généralement le dernier coût à ajouter.
Un essai avec coupon prouve que cet alliage, cette caractéristique, cette charge média et ce cycle ont produit ce résultat mesuré. Il ne prouve pas que le même réglage reste valable lorsque le média est usé, lorsque le lot d'alliage change, lorsque la caractéristique se trouve sur une face différente de la pièce, ou lorsque la machine est chargée avec un ratio pièce/média différent. Ce sont des conditions séparées et chacune doit faire l'objet de sa propre vérification.
Un résultat d'essai n'est aussi utile que les conditions enregistrées autour de celui-ci. <Key to the Success of Finishing Process> couvre les facteurs du processus qui déterminent si un résultat de finition se répète en production.
Conservez le coupon de qualification comme référence physique et photographiez les arêtes en magnification. Lorsqu'une question revient six mois plus tard, un numéro de mesure sans échantillon conservé est difficile à défendre.
Pourquoi la qualité du bord dérive-t-elle et où regarder en premier
La dérive est normale. Le média s'use, la concentration du composé évolue à mesure que l'eau s'évapore et que la chimie est emportée, et les pièces en entrée ne sont jamais identiques à celles qui ont défini la recette. Ce qui distingue un processus contrôlé d'un processus non contrôlé, c'est si la dérive est détectée avant que les pièces ne soient expédiées.
| Symptôme | Cause probable | Première vérification |
|---|---|---|
| Le rayon augmente au cours d'une série de production | Médias usés petits, charge faible | Protéger la charge et comparer la taille du média avec l'échantillon de qualification |
| Les coins sont cassés de manière aléatoire | Contact pièce sur pièce, pièces bloquées | Vérifier le rapport de charge et la façon dont les pièces se déplacent dans le bol |
| Le burr reste dans un trou transversal | Le média ne peut pas entrer dans l'intersection | Comparer la taille du média avec le diamètre du trou, tester une forme plus petite |
| Les mesures du bord sont hors tolérance mais semblent polies | Le métal plié plutôt que coupé | Revoir le type de média et la dose de composé pour cette étape |
| Tache après un processus humide | Résidu de composé ou séchage lent | Vérifier la concentration, la qualité du rinçage et le temps de séchage |
Traiter la colonne du milieu comme une hypothèse jusqu'à ce que la vérification la confirme. Changer trois variables en même temps fera généralement disparaître le symptôme pendant un changement et il reviendra sans explication, ce qui est pire que le problème initial car le processus n'est plus documenté.
Lorsqu'une vérification ne peut pas décider entre deux causes, isoler une variable sur un petit lot plutôt que sur la commande de production. Une série de vingt pièces qui règle la question coûte moins cher qu'un lot rejeté.
Ce qu'il faut enregistrer et ce qu'il faut envoyer avec vos échantillons
Les dessins seuls ne suffisent rarement à déterminer si un processus maintiendra le bord. Les informations ci-dessous sont ce dont une évaluation de finition a réellement besoin, et la plupart proviennent de documents que l'atelier possède déjà.
| Champ | Ce qu'il faut envoyer | Pourquoi c'est important |
|---|---|---|
| Alliage et trempe | Spécification du matériau et condition de traitement thermique | Compatibilité des médias et des composés et taux de coupe |
| Appel de la ligne de coupe | La note exacte avec valeur et tolérance | “ Briser les arêtes vives ” ne peut pas être mesuré ou accepté |
| Méthode de mesure | L'instrument ou le calibre que le client accepte | Un processus prouvé sur un instrument différent n'est pas prouvé |
| Surfaces exclues | Filets, faces de joint, sièges de roulement, arêtes de référence | Empêche une arête correcte d'endommager une surface fonctionnelle |
| État d'entrée | Méthode d'usinage, taille des bavures, résidu de liquide de refroidissement | Explique la bavure que le processus doit éliminer |
| Volume et taille de la pièce | Quantité mensuelle, dimensions les plus grandes et les plus petites | Choix de la machine et chargement |
Envoyez des pièces qui représentent le cas le plus défavorable : le trou transversal le plus petit, la paroi la plus fine, l'arête la plus proche d'une face d'étanchéité. Un échantillon de pièces pratiques produira un résultat pratique qui ne survivra pas à la première commande difficile.
Envoyez des pièces d'échantillon et obtenez un résultat d'arête mesuré
La façon la plus rapide de déterminer si un processus de finition de masse peut maintenir votre appel de rayon de bord est de faire fonctionner vos propres pièces. Envoyez de cinq à vingt pièces comprenant la caractéristique la plus défavorable du dessin, avec la composition et la trempe, l'appel de rayon de bord et sa tolérance, la méthode de mesure acceptée par votre client, les surfaces qui ne doivent pas être touchées, l'état des bavures après la machine, et le volume mensuel. Le Polissage de Masse les traitera sur la machine et avec le média correspondant, puis rapportera le rayon de bord mesuré et l'état de la surface, de sorte que la décision repose sur un résultat plutôt que sur une estimation. Dennis et l'équipe de processus gèrent l'évaluation des échantillons, et vous pouvez les contacter via le formulaire de contact sur masspolishing.com.
FAQ
Le traitement de masse peut-il remplacer le déburring manuel sur des pièces aéronautiques ?
Souvent, mais pas toujours. Un processus avec média lâche gère le travail général sur le rayon de bord sur la plupart des pièces usinées et le fait de manière plus cohérente qu'un opérateur de banc travaillant sur un lot. Cela cesse d'être suffisant lorsque la bavure se trouve là où le média ne peut pas atteindre, lorsque le dessin indique un rayon avec une tolérance que le processus ne peut pas maintenir sur tout le lot, ou lorsqu'un coin trop cassé pourrait jeter une pièce de grande valeur. Dans ces cas, la machine élimine encore la majeure partie de la bavure et une opération secondaire contrôlée termine le bord.
Quel rayon de bord un processus vibratoire ou centrifuge peut-il maintenir ?
Il n'existe pas de chiffre universel, et un fournisseur qui en cite un sans voir la pièce fait une supposition. Le rayon dépend de la taille et de l'état du média, de la composition, du temps de cycle, et de la façon dont la caractéristique est exposée au flux de média. Un essai sur vos propres pièces, mesuré avec l'instrument utilisé par votre client, est la seule réponse fiable. La direction du changement est prévisible : un média plus fin et des cycles plus courts donnent un rayon plus petit, un média plus grossier et des cycles plus longs donnent un rayon plus grand.
Comment empêcher le média de se loger dans les trous traversants et les fentes ?
Adaptez la taille du média à la caractéristique la plus petite, et vérifiez la forme ainsi que la taille. Le média pénètre dans une caractéristique beaucoup plus facilement qu'il n'en sort, donc une fente qui accepte une pièce triangulaire à un angle peut la retenir. Le tri de la charge, le choix d'une forme qui ne peut pas se coincer, et l'inspection des plus petites caractéristiques avant le chargement empêchent la majorité de ces problèmes. Lorsqu'une caractéristique est inévitable, un processus basé sur un dispositif de fixation qui maintient le média en mouvement dans une seule direction est plus facile à contrôler qu'un bol lâche.
Le titane a-t-il besoin de son propre média et de sa propre pâte ?
De nombreux ateliers le traitent ainsi. Le titane se durcit à l'usure, se griffe, et est sensible à la contamination provenant d'autres alliages, donc une charge partagée avec des pièces en acier introduit un risque difficile à voir sur la surface finie. Une charge de média dédiée, une pâte adaptée à l'alliage, et une séquence de finition séparée éliminent ce risque. Lorsqu'une finition finale brillante est nécessaire, une pâte formulée pour le titane complète le travail de bord sans modifier le rayon.
Si vous êtes intéressé, consultez ces articles liés :
Troubleshooting of Centrifugal Drum Finishing Machines
Comment prolonger la durée de vie des machines de polissage automatiques