
Le finissage centrifuge à haute énergie trouve sa place dans le travail aéronautique lorsqu’un atelier peut montrer ce que le processus a fait à chaque lot, pas seulement que les pièces sont sorties plus brillantes. Les machines à baril et à disque centrifuges déplacent la masse de média contre la pièce avec beaucoup plus de force qu’un bol vibratoire, ce qui permet de débrider et de lisser les arêtes sur des alliages d’aluminium, de titane et de nickel usinés en quelques minutes plutôt qu’en heures. Le processus est la partie facile. La preuve, c’est le travail : une recette verrouillée, une surface mesurée, un premier article qui valide le dessin, et une règle de requalification qui tient lorsqu’un auditeur demande ce qui a changé.
Comment la force centrifuge modifie le problème de finition
Les deux familles de machines utilisent le même principe. Au lieu de laisser le média rouler dans un bol ouvert sous gravité, elles confinent la charge et la propulsent.
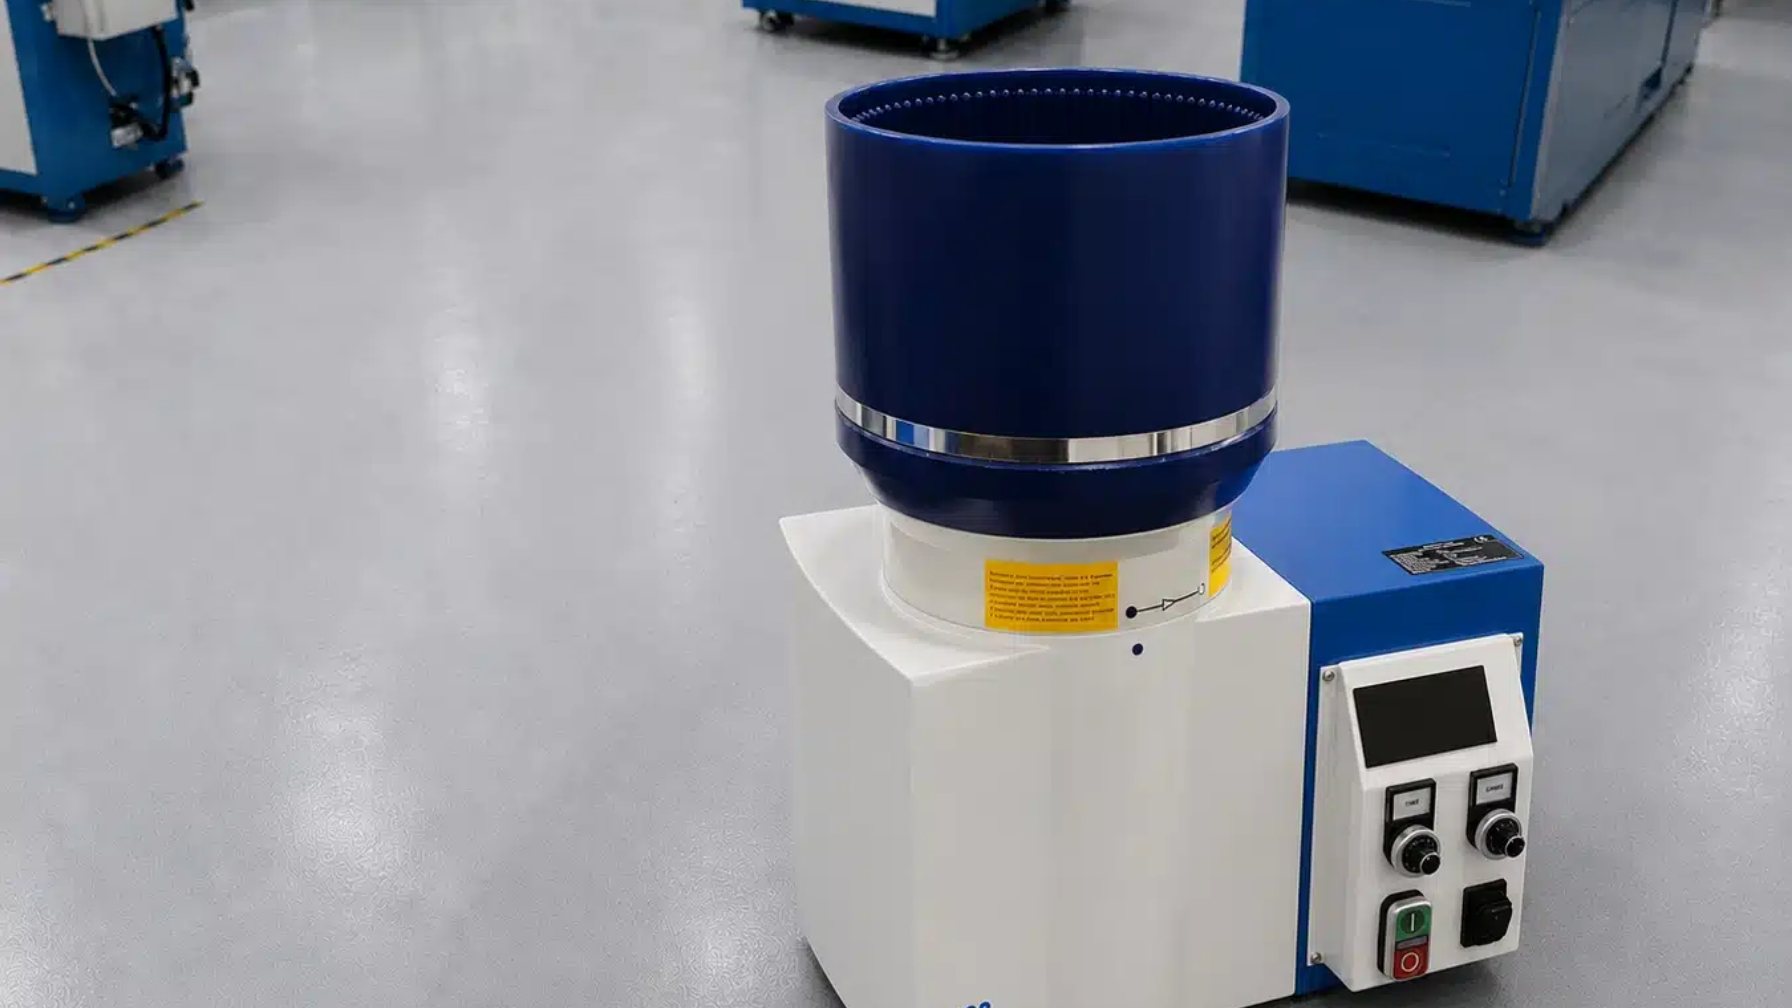
Dans une machine à baril centrifuge, quatre ou plusieurs barils sont placés sur une tourelle. La tourelle tourne dans une direction et chaque baril tourne en sens inverse, de sorte que la charge de média est pressée contre la paroi du baril tout en glissant sur elle-même et sur les pièces. La vitesse de rotation diminue à mesure que la taille du baril augmente. Un baril de 7,5 litres dans le EB 30 tourne jusqu’à 185 rpm, tandis qu’un baril de 90 litres dans le EB 360 tourne à 90 rpm, ce qui maintient l’accélération contre la paroi du baril dans une plage comparable alors que la taille du lot augmente d’un ordre de grandeur.
Une machine à disque centrifuge fonctionne différemment. Un disque au fond d’une chambre ouverte tourne et entraîne le média vers l’extérieur et vers le haut de la paroi de la chambre ; la charge roule vers le centre et les pièces circulent dans ce flux toroïdal. L’écart entre le disque et la paroi de la chambre est un paramètre de conception plutôt qu’un détail. Trop d’écart et le média se coince et stagne, c’est pourquoi les conceptions à petit écart (0,15 mm sur la gamme PD, 0,05 mm sur la gamme CF) apparaissent lorsque de petites pièces sont impliquées.
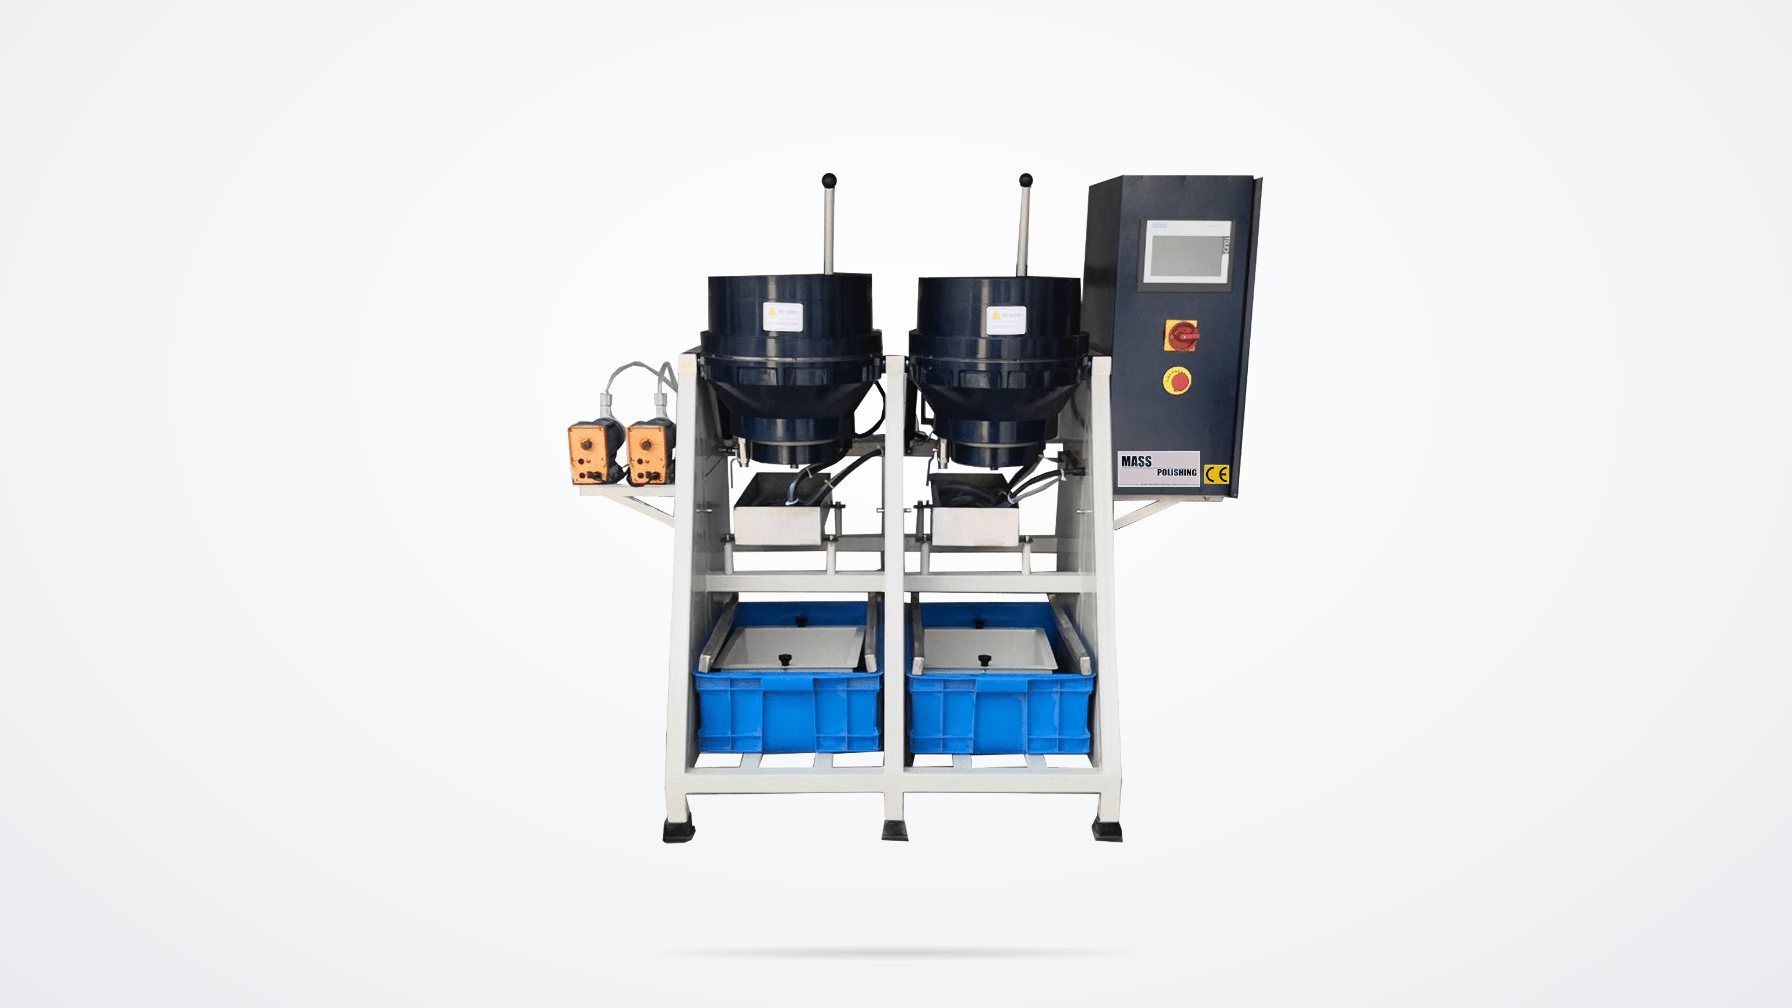
La conséquence est facile à énoncer. La force par contact augmente, les bavures se détachent plus rapidement, et la même énergie qui enlève une bavure d’un trou traversant arrondira un bord usiné en peu de temps. Sur la gamme à disque, le fabricant évalue la force disponible entre 10 et 15 fois celle d’un système vibratoire conventionnel, ce qui est une déclaration sur la machine, pas sur la finition de votre pièce. Que cette énergie produise le rayon sur le dessin ou le dépasse dépend du média, du temps, de la charge et de la fixation, et seule une expérimentation sur la pièce réelle permet de le déterminer.
Ce que la norme AS9100 exige d’un processus de finition
La première correction est claire, car elle apparaît dans les devis des fournisseurs : AS9100 certifie le système de gestion de la qualité d’une organisation pour un périmètre de travail défini. Aucun modèle de machine ne détient la certification AS9100. Un constructeur peut détenir la certification ISO 9001 pour sa propre fabrication et ce certificat dit quelque chose d’utile sur le constructeur, mais il ne qualifie pas le processus de finition qu’un client utilise sur l’équipement.
Ce que la norme impose, c’est que l’étape de finition se comporte comme tout autre processus contrôlé dans l’usine. La finition doit être définie avant sa production, les paramètres qui la produisent doivent être enregistrés, l’équipement qui la mesure doit être fiable, et tout changement susceptible de modifier le résultat doit être évalué plutôt qu’absorbé. Lorsque le dessin ou le bon de commande évoque l’inspection du premier article, la première série de production doit être vérifiée par rapport au dessin avant la mise en service, avec des preuves dimensionnelles et de surface dans le même rapport. Lorsqu’une liste d’exigences d’un donneur d’ordre place l’opération dans une catégorie de processus spécial accrédité, l’accréditation appartient à ce processus et à son périmètre déclaré, et l’équipement en est une entrée.
En pratique, l’exigence concerne six domaines, et chacun produit un document.
| Domaine d’exigence | Ce que cela signifie dans la cellule de finition | Preuves généralement produites |
|---|---|---|
| Définition du processus | Une instruction écrite nommant le média, le composé, la concentration, le temps de cycle, la vitesse et la charge | Itinéraire + une fiche de processus contrôlé à la révision en cours |
| Premier article | La première série de production vérifiée par rapport au dessin avant la mise en service | Rapport FAI selon AS9102 lorsque le dessin ou la commande l'exige |
| État de l'équipement | Machine entretenue, instruments lisant correctement | Journal de maintenance et registres d'étalonnage pour le testeur de rugosité et le tachymètre |
| Contrôle des consommables | Médias et composés identifiés et traçables à un lot | Enregistrement de l'inspection entrante et journal de recharge des médias |
| Compétence de l'opérateur | La personne qui gère la cellule connaît les limites d'acceptation | Registre de formation et exécution démontrée sous observation |
| Gestion des changements | Toute modification du média, de la chimie ou du cycle est évaluée avant utilisation | Rapport de revalidation avec coupon ou résultats du premier article |
Une cellule qui exécute un processus approuvé par le client sans accreditation pour ce périmètre spécifique n'est pas la même chose qu'un processus accrédité, même lorsque les pièces passent l'inspection. La distinction est importante lors de la devis, car elle détermine qui réalise l'audit.
Choix entre Baril, Disque, Traînée et Vibratoire pour les pièces aéronautiques
Deux de ces processus sont séparés par l'énergie, et deux par la façon dont la pièce est tenue. Le baril et le disque appliquent tous deux une force élevée sur des pièces libres. Le disque expose la charge de travail pour inspection en cours de cycle ; le baril maintient plus de pièces dans le même espace au sol et offre une action de roulement à l'intérieur de chaque baril. Finition par abrasion n'est pas du tout une classe de force mais une méthode de fixation qui tire une pièce serrée à travers un tambour de média, permettant de contrôler le rayon par caractéristique au prix d'une fixation par pièce et d'un taux horaire inférieur. L'équipement vibratoire se situe à l'autre extrémité de la gamme d'énergie, avec une force moindre et des cycles plus longs adaptés aux sections fines, surfaces satinées uniformes et pièces trop longues pour un baril.
| Processus | What it does well | usage typique dans l'aéronautique | Ne pas choisir quand |
|---|---|---|---|
| Baril centrifuge | Force élevée avec une action de roulement à l'intérieur de chaque tambour ; grands lots dans une petite empreinte | Ébavurage et fusion des arêtes sur des pièces usinées petites et moyennes, familles de fixations, travail sur supports et raccords | Les pièces sont trop grandes pour le tambour, ou le contact pièce-à-pièce endommagerait une surface fonctionnelle et aucun séparateur ou chambre n'est disponible |
| Disque centrifuge | Très haute force en un cycle court, avec la charge de travail visible pour une inspection en cours de cycle | Pièces en forme de plaque, boîtiers moyens, travail où quelques minutes déterminent le coût | Les petites pièces pourraient bloquer l'écart du disque, ou la pièce est trop lourde pour le rouleau de la chambre |
| Finition par abrasion | Contrôle fixé, par caractéristique, du rayon d'arête et de la surface | Profils critiques pour les arêtes, pièces de haute valeur en faible volume, travail de prototype et de réparation | Le débit par heure domine, ou la géométrie ne peut pas être fixée sans masquer une surface fonctionnelle |
| Bol ou auge vibratoire | Finition douce et uniforme sur de longs cycles ; les creux prennent des pièces longues | Finition satinée, contrôle du rayon sur des sections fines, pièces structurelles longues | Gros bavures ou matériau dur rendent le cycle non rentable, ou l'espace au sol par pièce est important |
| Magnetic finishing | Les broches atteignent les caractéristiques internes et les micro-bavures que le média ne peut pas | Petites pièces de précision, trous traversants, détails hydrauliques et de carburant | La surface est grande, la bavure est lourde, ou la caractéristique est plus profonde que le champ de la broche ne peut atteindre |
Machine – Deburring & Separation)
Le chevauchement entre les rangées est réel. Un atelier peut faire tourner un tambour pour le débosselage grossier et un disque pour la passe de finition sur la même famille de pièces, avec le trough réservé à un long élément structurel qui ne rentre pas dans l'un ou l'autre. Aucun de ces choix n'est permanent. Ce qui est permanent, c'est l'exigence de décrire la séquence dans la fiche de processus et de valider la combinaison, pas seulement chaque machine.
Décisions concernant le média, le composé et le dispositif qui déterminent le résultat
Taille, forme et taux d'usure du média
Les médias remplissent deux fonctions à la fois : ils coupent, et ils transmettent la force dans la pièce. Un triangle ou une étoile triangulaire atteint un coin qu'une balle ne peut pas ; un cylindre roule le long d'une face plate sans l'endommager. La taille par rapport à la pièce détermine si le média peut entrer dans un trou ou doit être tenu à l'écart, et cette décision doit être notée. Un média suffisamment petit pour entrer dans un trou transversal est également assez petit pour y rester.
Le taux d'usure est une variable de processus qui se cache dans l'achat. Au sein d'une famille de céramiques, la densité spécifique varie de 2,25 pour un corps en carbure de silicium à 2,75 pour un corps à polissage général, et les évaluations du catalogue évoluent d'une usure douce à une usure rapide sur cette plage. Un corps à coupe rapide modifie la charge effective au cours d'une campagne, donc il faut faire un complément selon une règle plutôt qu'en fonction de l'impression si vous souhaitez que le cycle se répète.
Chimie du composé et ce qu'il fait à l'alliage
Le composé contrôle le nettoyage, le dégraissage, l'inhibition de la rouille et le pH. La gamme disponible va de pH 2,2 pour un nettoyant acide à pH 8,5 pour un composé de polissage, tous deux mesurés à une solution 3%. Le pH est une donnée de manipulation et de compatibilité, pas une évaluation de performance : il indique ce que la chimie fera à l'alliage, à l'opérateur et à l'effluent, pas la propreté finale de la pièce. L'ajustement du matériau nécessite encore un essai, et le catalogue indique ses propres exceptions, par exemple un composé polyvalent inadapté au laiton. La tache sur l'aluminium et la décoloration du titane sont aussi fréquentes en chimie qu'en médias, et une pièce d'essai de même alliage et trempe est le moyen le moins cher de déterminer lequel.
Le choix du composé est généralement décidé par essais plutôt que par le pH seul, car la même chimie se comporte différemment sur l'aluminium et l'acier inoxydable. <Choisir le bon composé de finition vibratoire pour votre application> explique comment les familles de composés sont associées au matériau et à l'étape de finition.
Fixations et contact pièce-sur-pièce
Lorsque deux pièces se touchent sous haute force, les deux surfaces perdent du matériau à l'endroit de leur rencontre, et le résultat est une zone plate que tout plan d'inspection ne détectera pas à moins que quelqu'un ne la recherche. Les diviseurs, les chambres individuelles et le serrage résolvent cela différemment. Une machine à baril sec à plusieurs chambres avec 40 à 640 chambres sépare physiquement les pièces pour qu'aucune ne touche une autre, au prix d'une charge par chambre plus faible. Le serrage par finition par drag fixe une pièce par support, ce qui offre le contrôle le plus précis et le coût d'installation le plus élevé par numéro de pièce.
Machine – Polissage en baril sec
Élaborer un dossier de qualification qui résiste à un audit
Un auditeur lit le dossier, pas la machine. La séquence ci-dessous est celle qui tient, et chaque étape produit quelque chose qu'un examinateur peut vérifier.
- Traduire le dessin en termes mesurables. La valeur de rugosité de surface, la norme à laquelle elle est mesurée, le rayon de bord ou la limite de hauteur de bavure, les caractéristiques qui doivent rester exemptes de médias, et les surfaces qui ne doivent pas être touchées.
- Réaliser un échantillon de même alliage et trempe avec une bavure représentative, en changeant une variable par essai : média, concentration du composé, durée du cycle, vitesse, charge.
- Mesurer avec un instrument calibré selon la norme citée dans le dessin, et enregistrer l'instrument, l'opérateur et la date.
- Verrouiller la recette : code et taille du média, ratio de charge, composé et concentration, niveau d'eau, durée du cycle, vitesse, et poids de charge par baril.
- Vérifier la première série de production par rapport au dessin et soumettre le rapport selon la forme requise par la commande.
- Rédiger les déclencheurs de requalification : changement de fournisseur de média, changement de lot de composé, révision de la machine, nouvelle famille de pièces, ou tendance dans les résultats d'inspection.
| Enregistrement | Contexte de la méthode | Ce qu'elle peut supporter | Ne pas déduire |
|---|---|---|---|
| Capacité de force de la machine | Comparaison publiée par le fabricant de la force du disque par rapport à un système vibratoire conventionnel | Une description de la classe énergétique de l'équipement | La finition, le temps de cycle ou le rayon de l'arête sur une pièce spécifique |
| Coupon réalisé sur le matériau du client | Même alliage et trempe, bavure représentative, une variable modifiée par exécution | Une fenêtre de cycle de travail pour ce matériau et cette condition de bavure | Transfert vers une autre chaleur, un autre fournisseur ou une pièce avec des caractéristiques internes que le coupon ne possédait pas |
| Résultats du premier article | Pièce de production, recette de production, instrument calibré | Libération de cette combinaison pièce et processus | Autorisation d'utiliser une pièce différente avec la même recette |
| Fiche technique du composé | pH mesuré dans la solution 3% | Manipulation, contrôle de compatibilité et considérations relatives aux déchets | Performance de nettoyage, niveau de résidus ou compatibilité avec un alliage spécifique sans essai |
La dernière colonne est celle où la plupart des emballages échouent. Un résultat de coupon présenté comme une capacité générale, plutôt que comme une fenêtre pour un matériau et une condition de bavure, sera rapporté par un client dont la prochaine pièce possède des caractéristiques internes que le coupon n’a jamais eues.
Ce qui fait échouer la finition à haute énergie face aux attentes de l’aérospatiale
La plupart des échecs à ce niveau d’énergie sont prévisibles, et la discipline utile consiste à distinguer une cause confirmée d’un contributeur plausible avant de modifier la recette.
| Mode de défaillance | Mécanisme | Première vérification |
|---|---|---|
| Médias logés dans des trous transversaux ou des filetages | Média suffisamment petit pour entrer dans une caractéristique est également suffisamment petit pour y rester | Test de sonde ou de rinçage sur les premières pièces de chaque lot, pas seulement le premier article |
| Surchauffe du rayon d'angle | Une force élevée enlève rapidement le matériau, donc quelques minutes supplémentaires modifient le rayon de manière mesurable | Vérification du rayon d'angle ou de la réplique au début, au milieu et à la fin du cycle qualifié |
| Tache ou grippage sur aluminium | La chimie de l'eau, les résidus de composé et le contact pièce-à-pièce laissent tous des marques sur les alliages doux | Échantillon du même alliage et traitement thermique effectué avec la charge de production |
| Tache de titane | Un matériau réactif peut tacher au lieu de couper lorsque le média est émoussé ou la force faible | Condition du média et test de coupe sur un échantillon témoin avant le lot |
| Déformation de paroi fine | Le chargement du tambour ou le serrage peut dévier une section mince sous une force élevée | Contrôle dimensionnel avant et après sur la section la plus fine |
| Résidu affectant le processus suivant | Le composé laissé dans une caractéristique interfère avec l'anodisation, le placage ou le collage | Vérification du rinçage et du séchage en accord avec le responsable du processus en aval |
Deux de ces points méritent une remarque. La contamination croisée entre pièces en fer et en titane est un risque reconnu sur un équipement partagé, et le contrôle habituel consiste en un média séparé ou une routine de nettoyage documentée entre les campagnes, pas une vérification visuelle. L'autre concerne l'erreur de mesure sur un échantillon, libéré sur une pièce : une lecture de rugosité prise sur une plaque d'essai plate ne dit rien d'une surface courbe où le lit de média se comporte différemment.
La plupart de ces symptômes ont plus d'une cause possible, et l'ordre des vérifications est plus important que la longueur de la liste. <Solutions aux problèmes courants de la machine de polissage dans le processus de polissage> explique comment les défauts de finition courants sont retracés jusqu'à leur origine.
Ce qu'il faut envoyer avant de spécifier l'équipement
Une spécification écrite à partir d'un numéro de catalogue sera incorrecte dans un sens ou dans l'autre, généralement en choisissant une machine trop énergique pour l'exigence de coupe ou trop lente pour le bourrelet. Les informations ci-dessous sont ce qui transforme une demande de machine en une proposition de processus.
| Champ | Ce qu'il faut envoyer | Pourquoi c'est important |
|---|---|---|
| Plan avec annotations de surface et de bord | Valeur de rugosité et norme à laquelle elle est mesurée, rayon de l'angle ou limite de hauteur du bourrelet, surfaces à masquer | Le processus est choisi à partir de ces chiffres, non du nom de la pièce |
| Matériau et condition | Alliage, trempe, traitement thermique, opérations précédentes | Vitesse de coupe et compatibilité chimique qui changent avec la dureté et la réactivité |
| Emplacement et taille du bourrelet | Où se trouve le bourrelet, comment il s'est formé, à peu près son épaisseur | Un bourrelet dans un trou transversal et un bourrelet de face nécessitent des médias et une force différents |
| Tailles des caractéristiques | Le plus petit trou, spécification du filetage, largeur de la fente, rapport profondeur/largeur | Décide de la taille du média et si le média peut entrer dans une caractéristique ou doit en être tenu à l'écart |
| Volume et motif de lot | Pièces par mois, pièces par lot, fréquence de changement | Définit la taille de la machine, le nombre de barils et si les fixations sont économiques |
| Processus en aval et exigence de qualité | Anodiser, plaquer, coller, peindre ; premier article, accréditation, ensemble de documentation | Le contrôle des résidus et la voie de qualification découlent de ce qui se passe ensuite |
Commencez par le dessin et une pièce d'échantillon
Envoyez le dessin, l'état du matériau et deux ou trois pièces d'échantillon à l'équipe d'ingénierie de Mass Polishing via masspolishing.com, et le test sera effectué sur la véritable bavure plutôt que sur une description de celle-ci. Le résultat que vous recevrez devrait inclure une fenêtre de cycle, une recommandation de média et de composé, ainsi que les mesures qui soutiennent ces deux éléments, afin que le package que vous construisez pour votre propre système de qualité repose sur des preuves plutôt que sur une simple notation de machine.
FAQ
Une machine de finition centrifuge certifiée AS9100 ?
Non. AS9100 certifie le système de gestion de la qualité d'une organisation pour un périmètre de travail défini, et l'équipement n'est pas certifié dans ce cadre. Un constructeur de machines peut détenir la certification ISO 9001 pour sa propre fabrication, ce qui constitue une information utile sur le constructeur. Ce qui qualifie l'opération de finition, c'est votre propre définition de processus, vos résultats du premier article et votre gestion des changements. Demandez à un fournisseur des preuves de processus, pas un certificat attaché à un modèle de machine.
Combien de temps dure la finition centrifuge à haute énergie sur des pièces aéronautiques ?
Il n'existe pas de chiffre unique, et tout fournisseur qui en propose un sans voir la pièce fait une supposition. Le cycle est déterminé par l'épaisseur de la bavure, l'alliage, le média, la charge et l'exigence de bord. Ce que le mécanisme à haute force fait, c'est réduire le temps nécessaire pour enlever une bavure donnée, donc les cycles sont mesurés en minutes alors qu'un bol vibrant peut nécessiter des heures pour un travail comparable. Le chiffre que vous pouvez défendre provient d'un essai sur coupon avec votre matériau, et il change lorsque le lot de matériau change.
La finition en baril centrifuge peut-elle maintenir un rayon d'angle précis ?
Cela peut, dans la limite fixée par le média et le temps. La force élevée arrondit rapidement les bords, donc le rayon est contrôlé par la taille et la forme du média, la durée du cycle, et si la pièce est libre ou fixée. Lorsque le dessin définit un rayon sur un bord spécifique, la finition par drag ou un séparateur de chambre offre plus de contrôle qu'un lot en vrac. Mesurez le rayon à intervalles dans le cycle plutôt qu'à la fin, afin de voir à quelle vitesse il évolue.
Avons-nous besoin d'une accréditation Nadcap pour la finition en masse ?
Cela dépend si la liste des exigences du client place l'opération dans une catégorie de processus spécial accrédité. L'accréditation concerne le processus et son périmètre déclaré, pas le bâtiment ou la machine. Un atelier peut exécuter un processus entièrement qualifié et documenté sans cette accréditation lorsque le client ne l'exige pas. Vérifiez le bon de commande et la liste des exigences du donneur d'ordre avant de faire une offre, car la réponse modifie la voie de qualification et la charge d'audit.
Quelle documentation doit accompagner chaque lot de finition ?
Au minimum : la fiche de routage et la fiche de processus à la révision en cours, le code et le lot de média, le composé et la concentration utilisés, le temps et la vitesse du cycle réellement effectués, l'opérateur, les résultats de l'inspection avec l'instrument identifié, et toute référence de non-conformité. Conservez les résultats du coupon avec le dossier du lot afin qu'une question ultérieure sur la dérive puisse être répondue à partir des données. C'est le même ensemble que demanderait un auditeur, et le construire une fois est moins coûteux que de le reconstruire.
Si vous êtes intéressé, consultez ces articles liés :
Industrie automobile
Les principaux avantages du broyeur vibrant
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits