
Скругление кромок штампованных деталей — это не просто удаление заусенцев. Этот процесс позволяет сформировать контролируемый радиус, который обеспечивает безопасность операторов на последующих этапах производства, улучшает адгезию гальванических и защитных покрытий, снижает концентрацию напряжений и предотвращает заедание сопрягаемых деталей. Выбор наиболее эффективного процесса зависит от материала, толщины листа, геометрии детали, требуемого радиуса кромки, качества поверхности и размера партии. Прежде чем запускать производственную линию, производителям следует подобрать оборудование, абразивные тела и технологический состав с учётом этих параметров. Универсальных настроек не существует, однако систематическое проведение испытаний позволяет быстро определить стабильный и воспроизводимый диапазон технологических параметров.
Почему кромки штампованных деталей нуждаются в контролируемом скруглении
На кромках штампованных деталей обычно присутствует не только видимый заусенец. Вырубка, пробивка и формовка могут оставлять узкую зону разрыва материала, острый переход и локальное упрочнение вследствие наклёпа. Удаление заусенцев устраняет только выступающий фрагмент материала. Скругление кромок идёт дальше: в результате абразивной обработки на пересечении поверхности среза и прилегающей поверхности формируется небольшой радиус. Этот радиус влияет на поведение детали при последующих производственных операциях. Он повышает безопасность операторов при обращении с деталями, обеспечивает более равномерное нанесение гальванических и порошковых покрытий без оттягивания покрытия от острых кромок, а также позволяет собранным деталям скользить относительно друг друга, не повреждая уплотнения, провода и сопрягаемые компоненты. Если кромка остаётся острой, то условие, создающее риск травмирования, одновременно становится причиной концентрации напряжений и ухудшения адгезии покрытия.
Ключевые параметры процесса: абразивные тела, оборудование и технологический состав
Выбор абразивных тел оказывает наиболее непосредственное влияние на скорость скругления кромок и степень обработки прилегающей поверхности. Керамические абразивные тела обеспечивают более интенсивное съёмное воздействие и подходят для обработки стали и более твёрдых сплавов. Пластиковые абразивные тела легче и действуют мягче, поэтому подходят для мягких металлов, тонкостенных деталей и компонентов, предназначенных для последующего гальванического покрытия. Стальные абразивные тела используются преимущественно для галтовочного упрочнения и сглаживания поверхности, а не для интенсивного скругления кромок. Форма абразивных тел не менее важна, чем материал. Треугольные тела, цилиндры с косым срезом и конусы позволяют обрабатывать отверстия и выемки, тогда как тела круглой формы обычно лучше сглаживают поверхности, чем обрабатывают кромки.
Одну и ту же кромку штампованной детали можно интенсивно обработать керамическими абразивными телами или мягко скруглить с помощью пластиковых тел. При этом различается не только продолжительность цикла. <Выбор вибрационных полировальных материалов> описывает критерии выбора абразивных тел для вибрационной отделочной обработки.
Энергия оборудования определяет скорость контакта абразивных тел с деталью. Вибрационная обработка Отличается более низким уровнем энергии и хорошо подходит для обработки крупных партий. Центробежные дисковые и барабанные системы создают более высокое контактное усилие, обеспечивая более быстрое формирование радиуса. Завершение шлифовки Фиксирует деталь в держателе и перемещает её через абразивную загрузку, обеспечивая более предсказуемый контроль обработки кромок. Система технологического состава и воды поддерживает чистоту абразивных тел, охлаждает загрузку, уменьшает пенообразование и образование ржавчины, а также удаляет снятый металл. При скруглении кромок широко применяется влажная обработка, поскольку она позволяет контролировать образование мелких частиц и температуру. Сухая обработка предпочтительна, когда требуется получить чистую поверхность без контакта с водными растворами.
Вибрационная отделочная обработка для скругления кромок при больших объёмах производства
Вибрационные чаши и корыта являются наиболее распространённым начальным решением для обработки штампованных деталей, поскольку позволяют обрабатывать большие смешанные партии при относительно простой организации загрузки и выгрузки. Чашевые установки хорошо подходят для деталей малого и среднего размера, которые могут свободно перемещаться внутри рабочей камеры. Корытообразные установки предназначены для более длинных или крупных деталей, которые могут застревать или плохо переворачиваться в круглой чаше. Серия SWS компании Mass Polishing сочетает рабочую чашу с прямыми стенками и встроенную систему сепарации, что сокращает объём ручной сортировки после завершения цикла. Автоматическая сепарация особенно полезна для предприятий, использующих одну установку для обработки деталей с различными номерами номенклатуры.
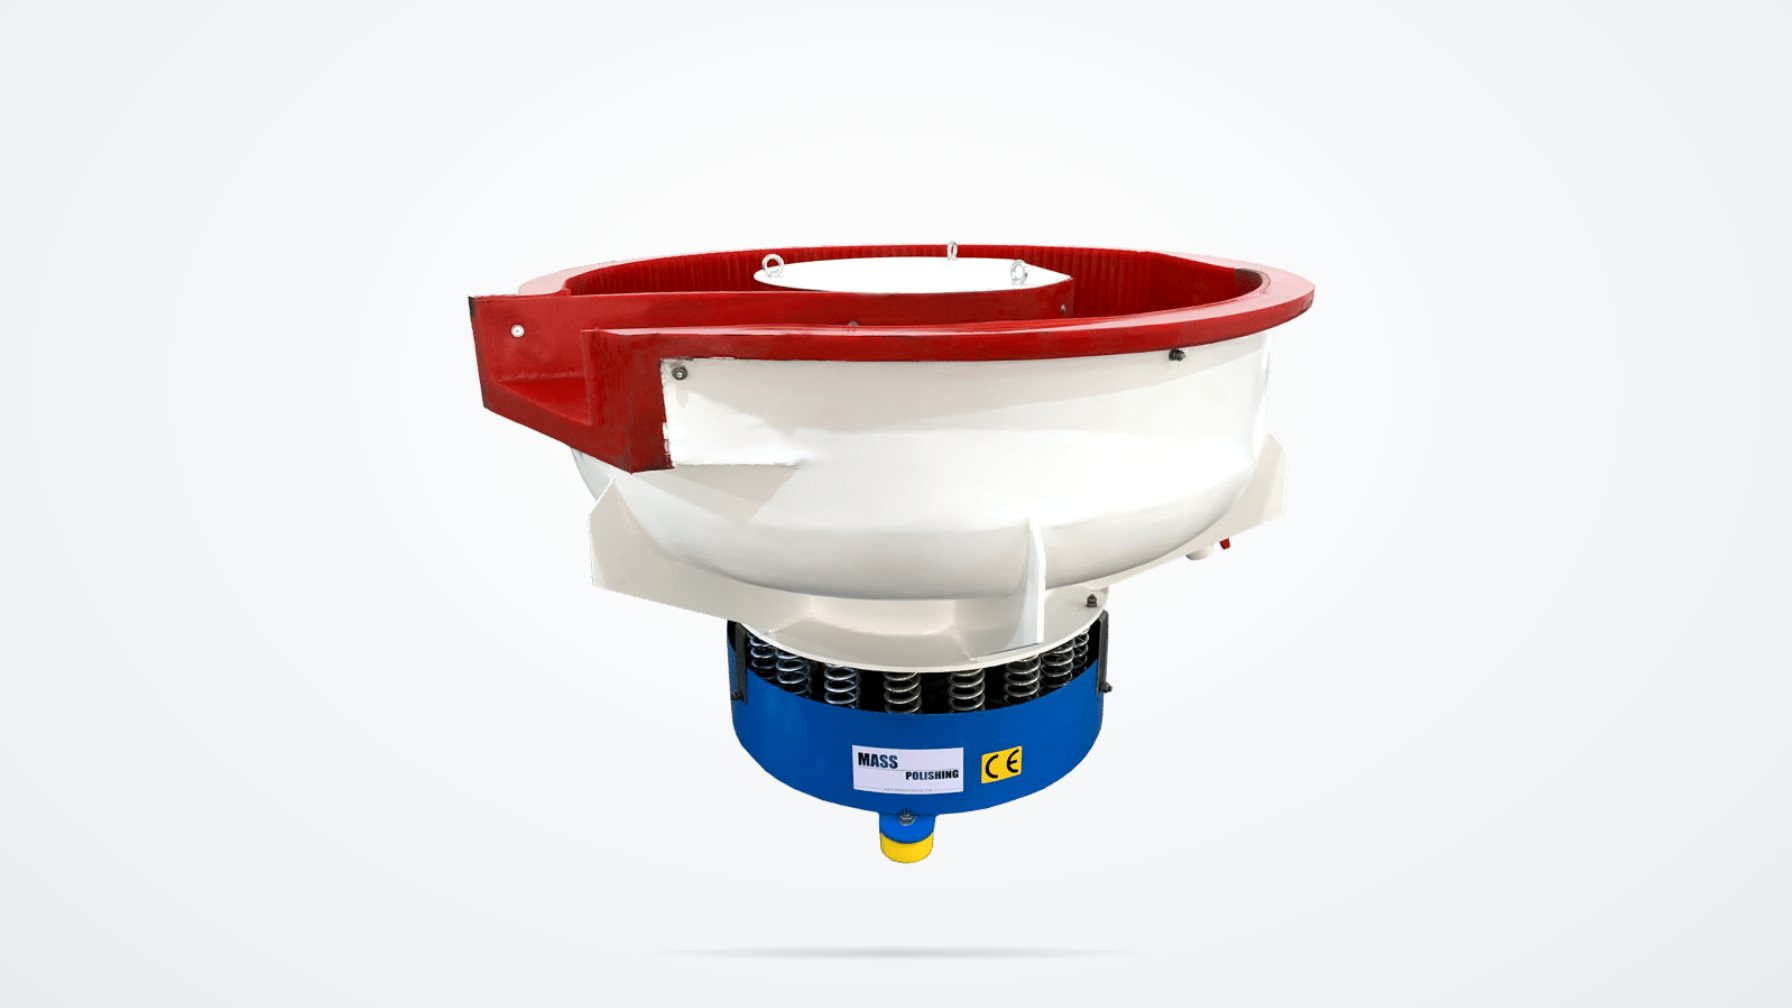
Главное ограничение вибрационного скругления кромок — продолжительность цикла. Поскольку энергия распределяется по всей загрузке, формирование заданного радиуса может занимать больше времени, чем в высокоэнергетической системе. Однако такой подход позволяет обрабатывать большое количество деталей одновременно. Множество небольших штампованных деталей можно обрабатывать совместно, если они не вкладываются друг в друга, не сцепляются и не застревают между собой. Для тонких плоских деталей уменьшение соотношения количества абразивных тел и деталей либо использование разделительной системы часто помогает предотвратить слипание деталей.
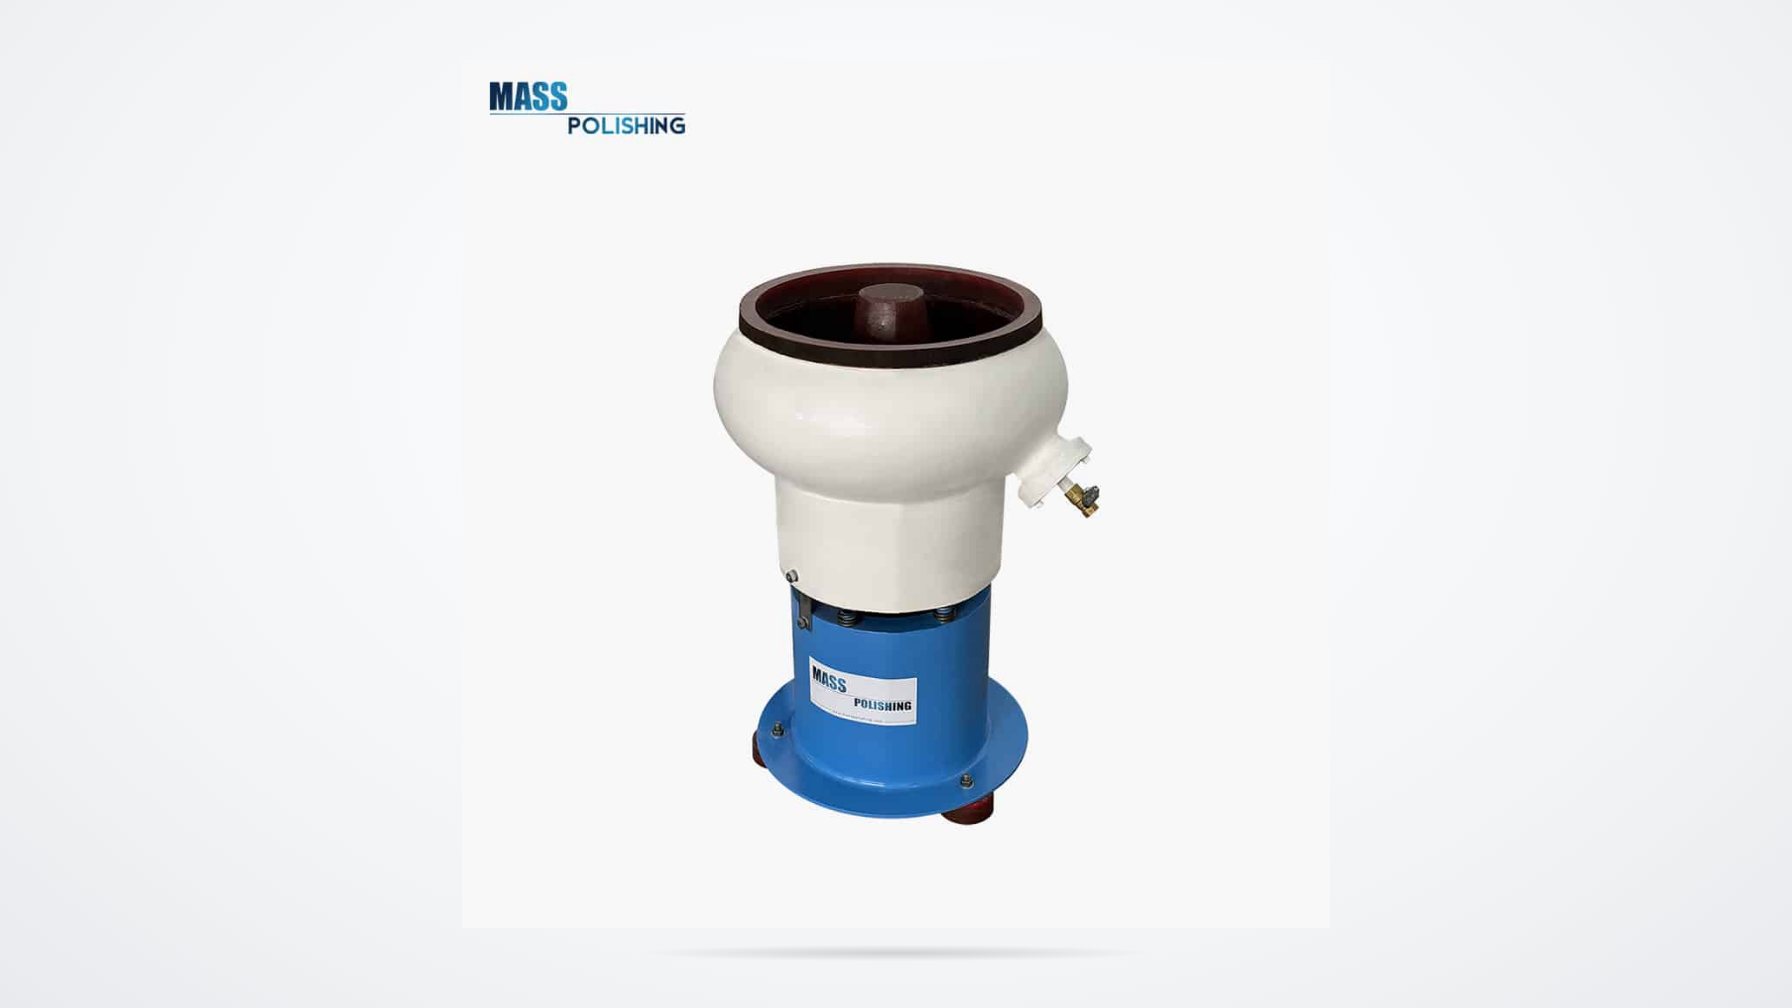
Высокоэнергетическая обработка в центробежных дисковых и барабанных установках для более быстрого контроля радиуса
Центробежная дисковая обработка Лучше подходит для случаев, когда штампованным деталям требуется более быстрое скругление кромок или соблюдение более жёстких допусков на радиус. Вращающийся диск разгоняет абразивные тела и детали, создавая интенсивное контактное воздействие за более короткий цикл. Такой метод эффективен для легированных и нержавеющих сталей, а также более толстых компонентов, обработка которых в обычных вибрационных установках потребовала бы длительных циклов. Центробежная обработка барабаном Размещает детали и абразивные тела в герметичных барабанах и вращает барабаны вокруг центральной оси. Это создаёт высокое усилие обработки и одновременно уменьшает взаимный контакт деталей по сравнению с открытой дисковой системой.
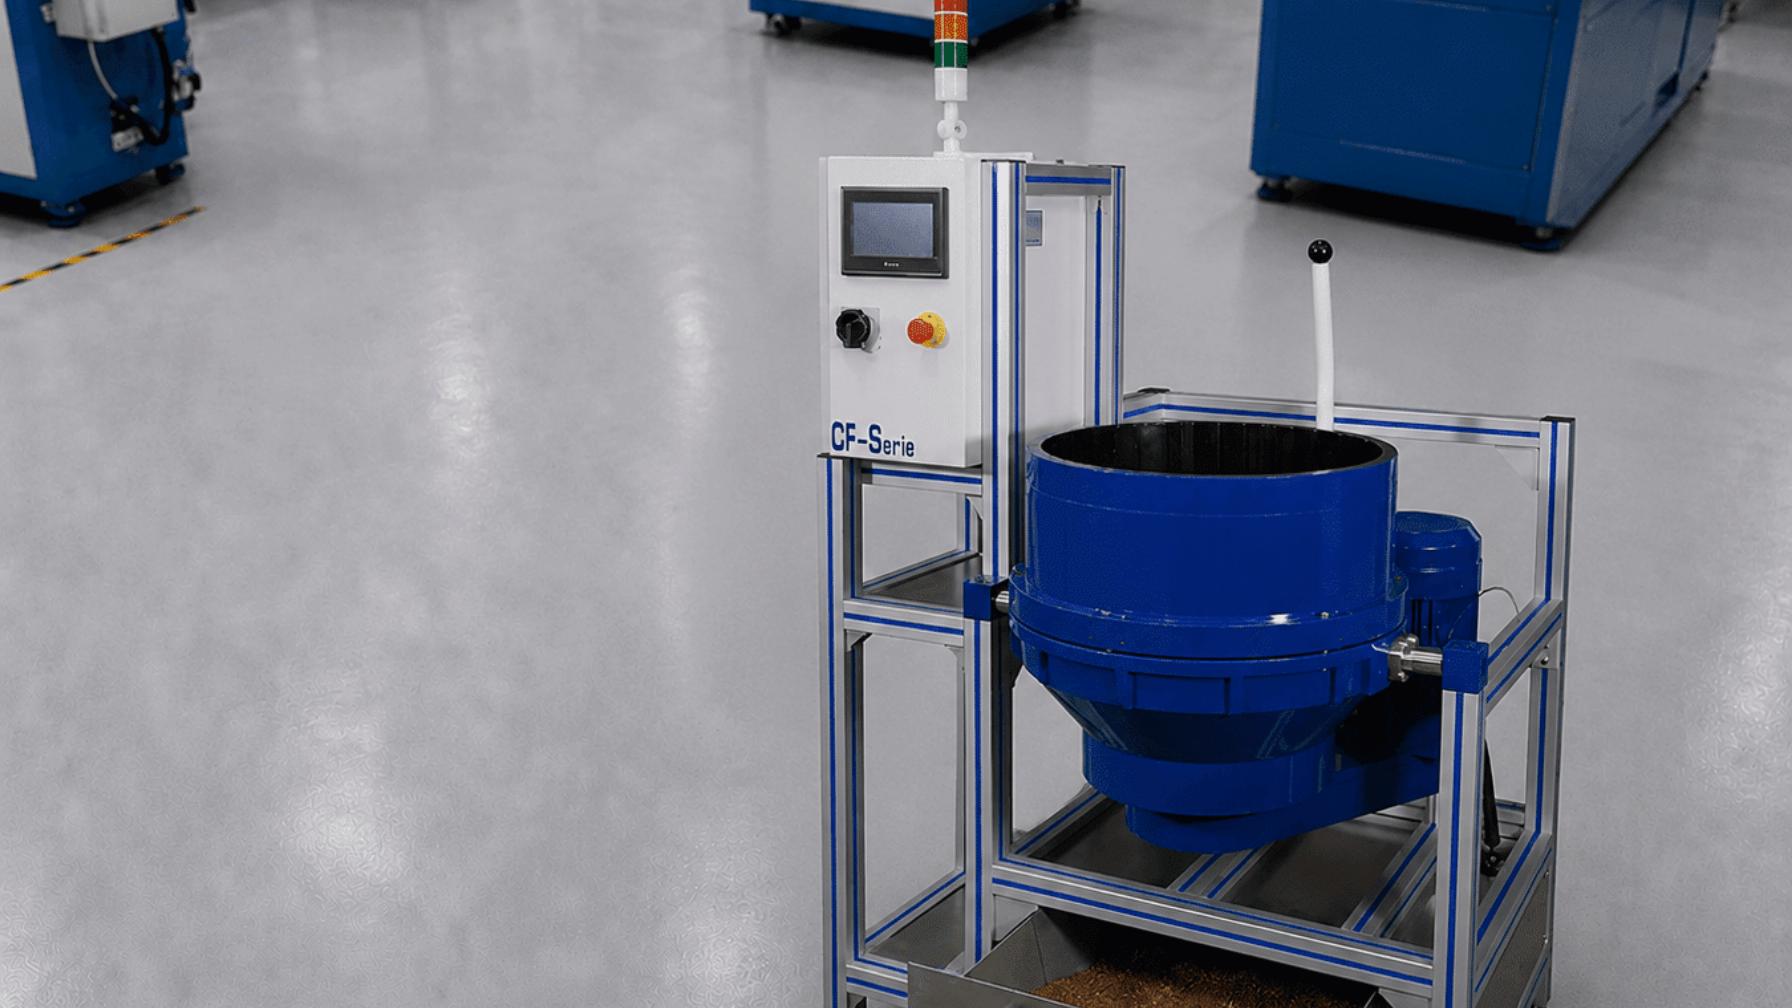
Даже при обработке деталей из одного и того же материала высокоэнергетические дисковые системы могут требовать другого комплекта абразивных тел, чем вибрационные чашевые установки. <cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limitsохватывает вопросы выбора и регулировки абразивных материалов для финишной обработки деталей.
| Процесс | Наилучшее применение | Подводимая энергия | Edge control | Основное ограничение |
|---|---|---|---|---|
| Вибрационная ванна или бак | Смешанные партии большого объёма | Low to moderate | Подходит для общего скругления кромок | Более длительные циклы обработки твёрдых сплавов |
| Центрифужный диск | Мелкие и средние детали, требующие быстрой зачистки заусенцев | Высокий | Хорошо подходит для формирования радиусов | Требует тщательной загрузки и перемещения деталей |
| Центрифужный барабан | Прецизионные мелкие детали в герметичных барабанах | Высокий | Хороший результат при меньшем контакте деталей друг с другом | Более низкая производительность за одну загрузку |
| Завершение шлифовки | Кромки с малым радиусом и требованиями к внешнему виду | Максимально контролируемый контакт | Отличный результат благодаря фиксированной ориентации детали | Затраты на оснастку и меньший объём производства |
| Роторная бочка | Простая влажная барабанная обработка некритичных кромок | Низкий | Умеренно | Медленный и менее интенсивный процесс |
Отделка методом протяжной обработки для деталей штамповки с малыми радиусами и высокой точностью
Галтовка с протяжкой является оптимальным выбором, если штампованная деталь имеет большие размеры, отличается хрупкостью или уже прошла механическую обработку, а заказчику требуется стабильный и воспроизводимый профиль кромки. Деталь фиксируется в держателе и перемещается по круговой траектории через рабочую среду. Поскольку деталь не может свободно перекатываться и сталкиваться с соседними изделиями, риск повреждения от ударов снижается, а каждая кромка подвергается более равномерному воздействию. Благодаря этому галтовка с протяжкой подходит для штампованных кронштейнов, хирургических деталей, компонентов, соответствующих требованиям аэрокосмической отрасли, и декоративной фурнитуры, где видимые кромки должны иметь однородный внешний вид.
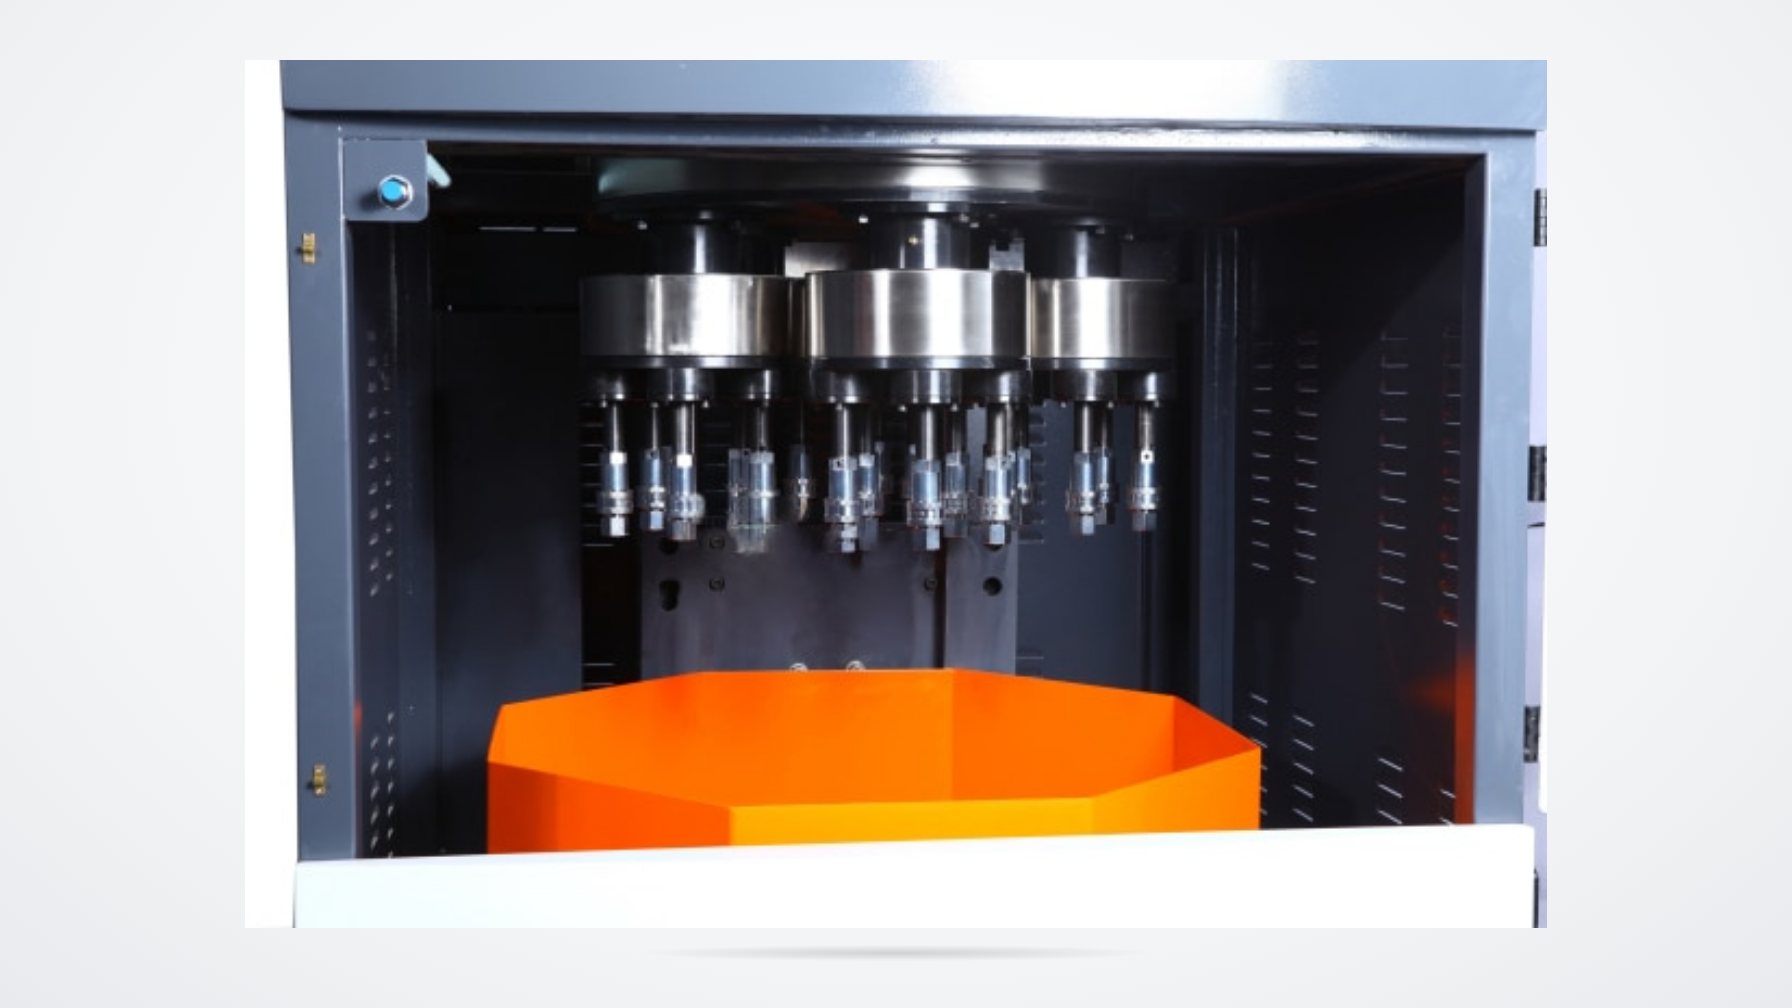
Галтовка с протяжкой изменяет взаимодействие между обрабатываемой деталью и рабочей средой: деталь удерживается в фиксированном положении, а рабочая среда перемещается вокруг неё. <What Is a Drag Finishing Machine> описывает принцип работы этого метода высокоточной финишной обработки.
Основной компромисс заключается в производительности и необходимости использования оснастки. Каждую деталь или группу деталей необходимо закреплять в приспособлении, поэтому подготовка занимает больше времени, чем простая загрузка партии в галтовочную чашу. Преимущество заключается в сокращении объёма доработок и получении более предсказуемого радиуса уже на первых образцах.
Валидация процесса и контроль качества непосредственно на производственной линии
Скругление кромок необходимо проверять и подтверждать так же, как и любой другой этап производственного процесса. Начните с фиксированного набора образцов, известного количества рабочей среды, измеренной концентрации технологического состава и заданного времени цикла. После каждого запуска проверяйте репрезентативную группу деталей в нескольких точках, а не только на наиболее доступных кромках. Фиксируйте радиус или величину притупления кромки с помощью радиусного шаблона, измерительного компаратора или метода, одобренного заказчиком. Проверяйте наличие непредусмотренного съёма металла, деформации деталей, застревания частиц рабочей среды и пятен на поверхности. После достижения требуемого результата зафиксируйте параметры технологического процесса и проводите проверки через запланированные интервалы, вместо того чтобы корректировать настройки при каждой загрузке.
Если в ходе первого испытания снимается слишком много материала, сократите время цикла, замените рабочую среду на более мелкую или лёгкую по форме либо уменьшите скорость машины, прежде чем менять технологический состав. Если кромки остаются острыми, увеличьте интенсивность режущего воздействия рабочей среды, проверьте уровень её загрузки и убедитесь, что детали действительно перемещаются в рабочей зоне, а не остаются в застойной области. Такие корректировки надёжнее, чем одновременное изменение нескольких параметров.
Планирование испытания на репрезентативных деталях
Добиться успешного скругления кромок проще, если заранее определить исходные условия. Предоставьте образцы штампованных деталей с указанием материала, толщины, текущего состояния заусенцев, требуемого радиуса или величины притупления кромки, целевой шероховатости поверхности, требований к гальваническому покрытию или другим покрытиям, а также объёма партии. Компания Mass Polishing может порекомендовать сочетание оборудования, рабочей среды и технологического состава, а также провести испытание для подтверждения результата. Цель состоит в эффективном устранении острых кромок без создания нового узкого места на этапе финишной обработки.
Часто задаваемые вопросы о скруглении кромок штампованных деталей
Какой радиус кромки можно получить при вибрационной обработке штампованных стальных деталей?
Вибрационная обработка позволяет получить заметное скругление и удалить острые кромки, однако точное значение радиуса зависит от размера и формы рабочей среды, продолжительности цикла и твёрдости детали. Небольшие керамические элементы при достаточной продолжительности обработки могут обеспечить более выраженное притупление кромок, чем крупные элементы округлой формы. Если требуется критически точное значение радиуса, проведите испытание на реальной детали и измерьте кромку до и после обработки. Не используйте только продолжительность цикла в качестве спецификации радиуса: форма детали и движение загрузки влияют на то, какие участки кромки подвергаются съёму материала.
Как предотвратить вкладывание мелких штампованных деталей друг в друга или их слипание?
Используйте разделители, уменьшите соотношение количества деталей к рабочей среде или выберите такие формы абразивных элементов, которые препятствуют взаимной фиксации тонких деталей. Для обработки очень мелких изделий можно использовать шарики, предотвращающие слипание. Влажная обработка также помогает удалять мелкие частицы, способствующие слипанию. Если детали могут вкладываться друг в друга, кромки в местах контакта не будут скругляться равномерно. Проверяйте загрузку во время первых испытаний и корректируйте соотношение компонентов или расположение разделителей, прежде чем увеличивать объём производства.
Приводит ли скругление кромок к чрезмерному съёму материала или изменению размеров детали?
В процессе обработки часть материала удаляется намеренно, поскольку острый угол заменяется скруглённой поверхностью. Основной риск заключается в неконтролируемом съёме материала с плоских поверхностей или критически важных элементов детали. Этого можно избежать, правильно подобрав интенсивность режущего воздействия рабочей среды, контролируя продолжительность цикла и при необходимости используя маскировку или фиксирующую оснастку. Для деталей с жёсткими допусками начните с более мягкой рабочей среды и короткого цикла, измерьте деталь и увеличивайте интенсивность обработки только после подтверждения того, что размеры остаются в допустимых пределах.
Когда для обработки штампованных деталей следует выбирать галтовку с протяжкой вместо вибрационной обработки?
Выбирайте галтовку с протяжкой, если детали требуется придать точный профиль кромки, обеспечить контролируемую ориентацию, свести к минимуму повреждения от ударов или получить равномерную декоративную обработку кромок. Вибрационная обработка лучше подходит для больших партий, в которых допустимо свободное перемещение деталей. Решение зависит от требований к допускам, стоимости деталей и производительности. Если затраты на исправление дефектов, вызванных неоднородностью кромок, превышают дополнительные расходы на труд по установке деталей в оснастку, галтовка с протяжкой часто оказывается более экономичным методом.
Может ли одна машина выполнять как скругление кромок, так и подготовку поверхности перед нанесением гальванического покрытия?
Часто — да. Одна и та же вибрационная галтовочная установка или высокоэнергетический дисковый станок могут удалять острые кромки, а затем доводить поверхность до состояния, пригодного для нанесения гальванического покрытия, за счёт изменения обрабатывающей среды, состава технологического раствора, а в некоторых случаях и продолжительности цикла. Сама машина — не единственный определяющий фактор. Этап интенсивной обработки керамическими наполнителями может сменяться более тонкой обработкой пластиковыми или фарфоровыми наполнителями. При непрерывном производстве двухэтапная технологическая линия или станок с функцией сепарации позволяют сократить перемещение деталей между этапами.
Если вас интересует, ознакомьтесь с этими связанными статьями:
Изотропная финишная обработка поверхности: преимущества центробежной барабанной галтовки для экономии времени и затрат
Как продлить срок службы автоматической машины для полировки
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits