
L'élimination de la rouille des pièces métalliques avant leur finition donne les meilleurs résultats lorsque le procédé est adapté au type de rouille, au métal de base et aux exigences relatives à la surface finale. L'objectif n'est pas seulement d'éliminer la rouille visible, mais aussi d'obtenir une surface propre, exempte d'huile et mécaniquement saine, sur laquelle le placage, le revêtement, la passivation ou le polissage peuvent adhérer. Dans la plupart des environnements de production, le tribofinition en vrac, associé aux bons médias, au composé adapté et à un débit d'eau contrôlé, élimine la rouille et les légères couches de calamine au cours de la même opération que l'ébavurage et le préconditionnement de la pièce. Cet article explique comment choisir la méthode, les médias, les produits chimiques et les contrôles de vérification afin que l'étape de prétraitement favorise la finition finale au lieu de provoquer des piqûres, l'incrustation de particules ou une rouille instantanée.
Pourquoi la rouille doit être éliminée avant la finition
La rouille ne constitue pas une couche de base stable. Il s'agit d'oxyde de fer hydraté dont le volume et la composition chimique de surface diffèrent de ceux du métal d'origine. Si de la rouille subsiste sous un revêtement, celui-ci peut perdre son adhérence et se détériorer à partir de l'interface. Si de la rouille est présente avant une électrolyse, elle peut provoquer une rugosité, une couverture insuffisante et des défauts d'adhérence. Le polissage sur une surface rouillée peut également incruster des particules d'oxyde de fer dans la surface, lesquelles peuvent ne devenir visibles qu'après la finition finale.
L'élimination de la rouille avant la finition protège également les médias abrasifs et l'étape suivante du procédé. La rouille détachée se décompose en fines particules susceptibles d'encrasser une cuve vibrante, de réduire l'action abrasive et de contaminer la solution de traitement. Plus la rouille est éliminée tôt, plus le cycle de finition devient prévisible.
Comment évaluer l'état de la rouille et choisir le bon point de départ
La première étape consiste à identifier le type de rouille présent. La rouille superficielle légère, la rouille de surface et les couches épaisses de calamine ne nécessitent pas le même prétraitement. À des fins de communication, les degrés visuels de la norme ISO 8501-1 classent l'état de rouille de l'acier non revêtu de A à D. Toutefois, ces catégories décrivent l'état d'une surface ; elles ne prouvent ni qu'un lot spécifique est identique ni que le prétraitement est terminé [1].
| État de la rouille | Aspect typique | Point de départ recommandé | Ce qu'il faut confirmer |
|---|---|---|---|
| Rouille instantanée légère | Légère décoloration, sans calamine détachée | Finition par vibration Avec un composé dérouillant | Absence de film huileux empêchant le contact |
| Rouille de surface | Couche orange-brun visible | Dégraisser, puis effectuer une tribofinition vibratoire ou en tonneau | Métal de base sans piqûres importantes |
| Rouille et calamine importantes | Couche épaisse de calamine, écaillage ou piqûres de corrosion | Effectuer d'abord un décalaminage acide ou un traitement en tonneau centrifuge | Risque lié à l'hydrogène et perte dimensionnelle |
| Lot mixte | Différents états sur une même charge | Trier selon le niveau de rouille avant le traitement | Surface finale uniforme |
Un dégraissage est nécessaire avant l'élimination de la rouille. L'huile et la graisse empêchent aussi bien l'action chimique que mécanique. L'omission de l'étape de dégraissage peut entraîner un résultat irrégulier, même lorsque les médias et le composé utilisés sont adaptés.
Méthodes efficaces d'élimination de la rouille avant la finition
La tribofinition mécanique est généralement la méthode la plus adaptée à la production. Les médias céramiques, plastiques ou métalliques frottent contre la surface des pièces sous l'effet d'un mouvement contrôlé. Dans une cuve vibrante, les médias éliminent la rouille par des contacts glissants répétés, tandis que le composé maintient la surface humide et évacue les oxydes détachés. Dans une machine à tonneau centrifuge ou à disque centrifuge, la pression de contact plus élevée permet d'éliminer plus rapidement les couches de rouille importantes, mais nécessite une protection plus rigoureuse des pièces.

L'élimination chimique de la rouille est souvent associée à la finition mécanique. Un composé dérouillant peut ramollir et dissoudre les oxydes, tandis que les médias assurent leur élimination mécanique. Le dérouillage acide est plus rapide, mais il ne constitue pas systématiquement le meilleur choix pour toutes les pièces. Une exposition prolongée aux acides de l'acier trempé ou des fixations à haute résistance peut entraîner des risques liés à l'hydrogène, sauf si le procédé prévoit un rinçage et un traitement de dégazage appropriés. Pour la plupart des pièces courantes, un dérouillant légèrement alcalin ou un composé combinant nettoyage et dérouillage est plus sûr et plus facile à traiter avant rejet.
En pratique, le meilleur choix consiste généralement à procéder par étapes. Commencez par le dégraissage, éliminez la couche épaisse de rouille, puis effectuez la finition de surface dans la même machine ou lors d'une deuxième étape de tribofinition. Cette approche évite d'utiliser un acide agressif lorsque l'action mécanique suffit.
Comment choisir les médias et les composés pour éliminer la rouille
Le choix des médias influe sur la vitesse d'élimination de la rouille et sur la quantité de métal de base affectée. Pour les pièces en acier présentant une rouille légère à modérée, les médias céramiques à action abrasive moyenne ou rapide sont couramment utilisés. Pour les métaux non ferreux tendres, les médias plastiques réduisent le risque de rayures profondes. Les médias métalliques peuvent raviver l'éclat de la surface après l'élimination de la rouille, mais ils ne constituent pas toujours la méthode la plus rapide pour éliminer les couches épaisses de calamine.
| Métal et état | Media type | Objectif | Précaution principale |
|---|---|---|---|
| Acier légèrement rouillé | Céramique à action abrasive standard ou rapide | Éliminer la rouille et uniformiser la surface | Perte dimensionnelle sur les filetages fins |
| Acier fortement calaminé | Coupe intensive avec abrasifs céramiques ou tonneau centrifuge | Briser la calamine avant la finition finale | Dommages dus au contact entre les pièces |
| Pièces en aluminium ou en zinc | Média en plastique | Éliminer les oxydes légers et la corrosion | Éviter les abrasifs céramiques trop agressifs |
| Acier après élimination de la rouille | Médias de polissage pour l'acier | Obtenir une surface propre et brillante | Ne remplace pas l'élimination des couches importantes de rouille |
Le composé doit être adapté au métal et au système de traitement des déchets. Par exemple, la gamme de composés liquides Mass Polishing comprend un composé de nettoyage, de dérouillage et de déshuilage à usage général, avec un pH de 8,1, destiné au fer, à l'acier inoxydable, à l'aluminium, au cuivre et au zinc, mais qui ne convient pas au laiton. Un composé de dérouillage spécifique, avec un pH de 8,3, élimine la rouille pendant la finition, tandis qu'un composé dégraissant, également avec un pH de 8,3, assure l'élimination des huiles. Il s'agit de données sur les produits fournis et non de recommandations universelles applicables à toutes les lignes de finition.
Le choix des médias détermine l'agressivité avec laquelle un lot élimine la rouille sans attaquer le métal de base. <cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits> présente les types d'abrasifs et leur comportement dans une cuve vibrante.
Comment choisir la machine adaptée à l'élimination de la rouille sur des lots de pièces
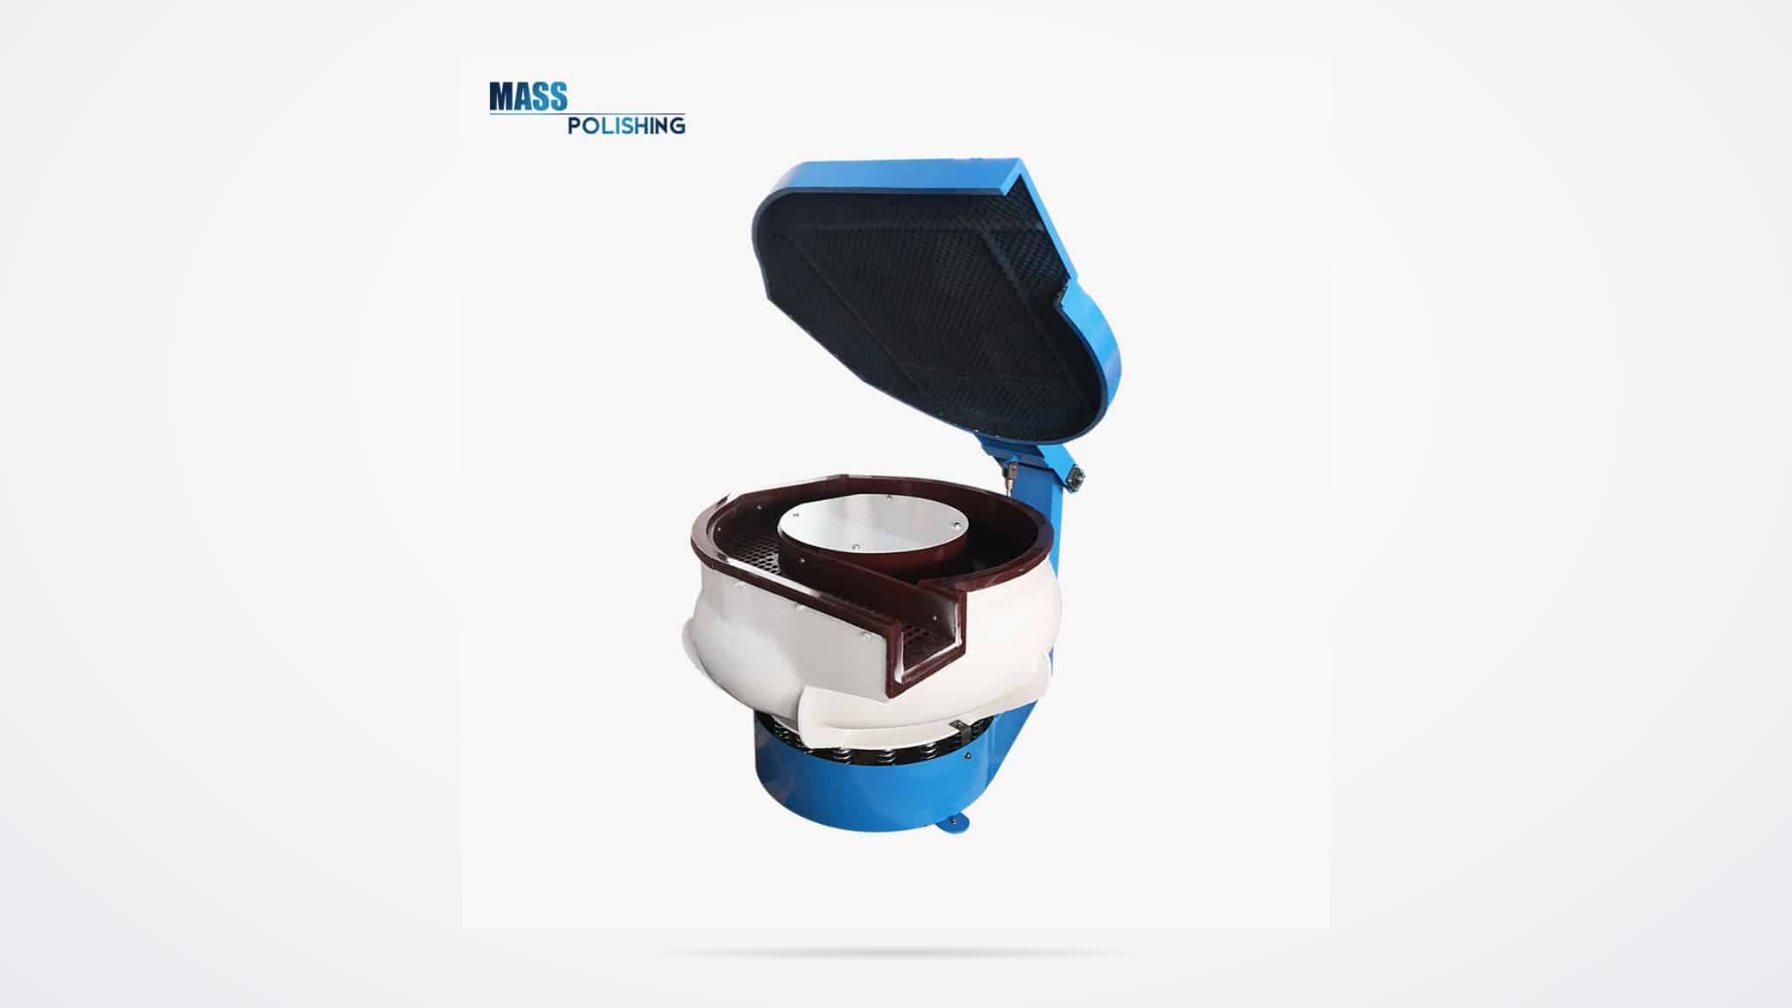
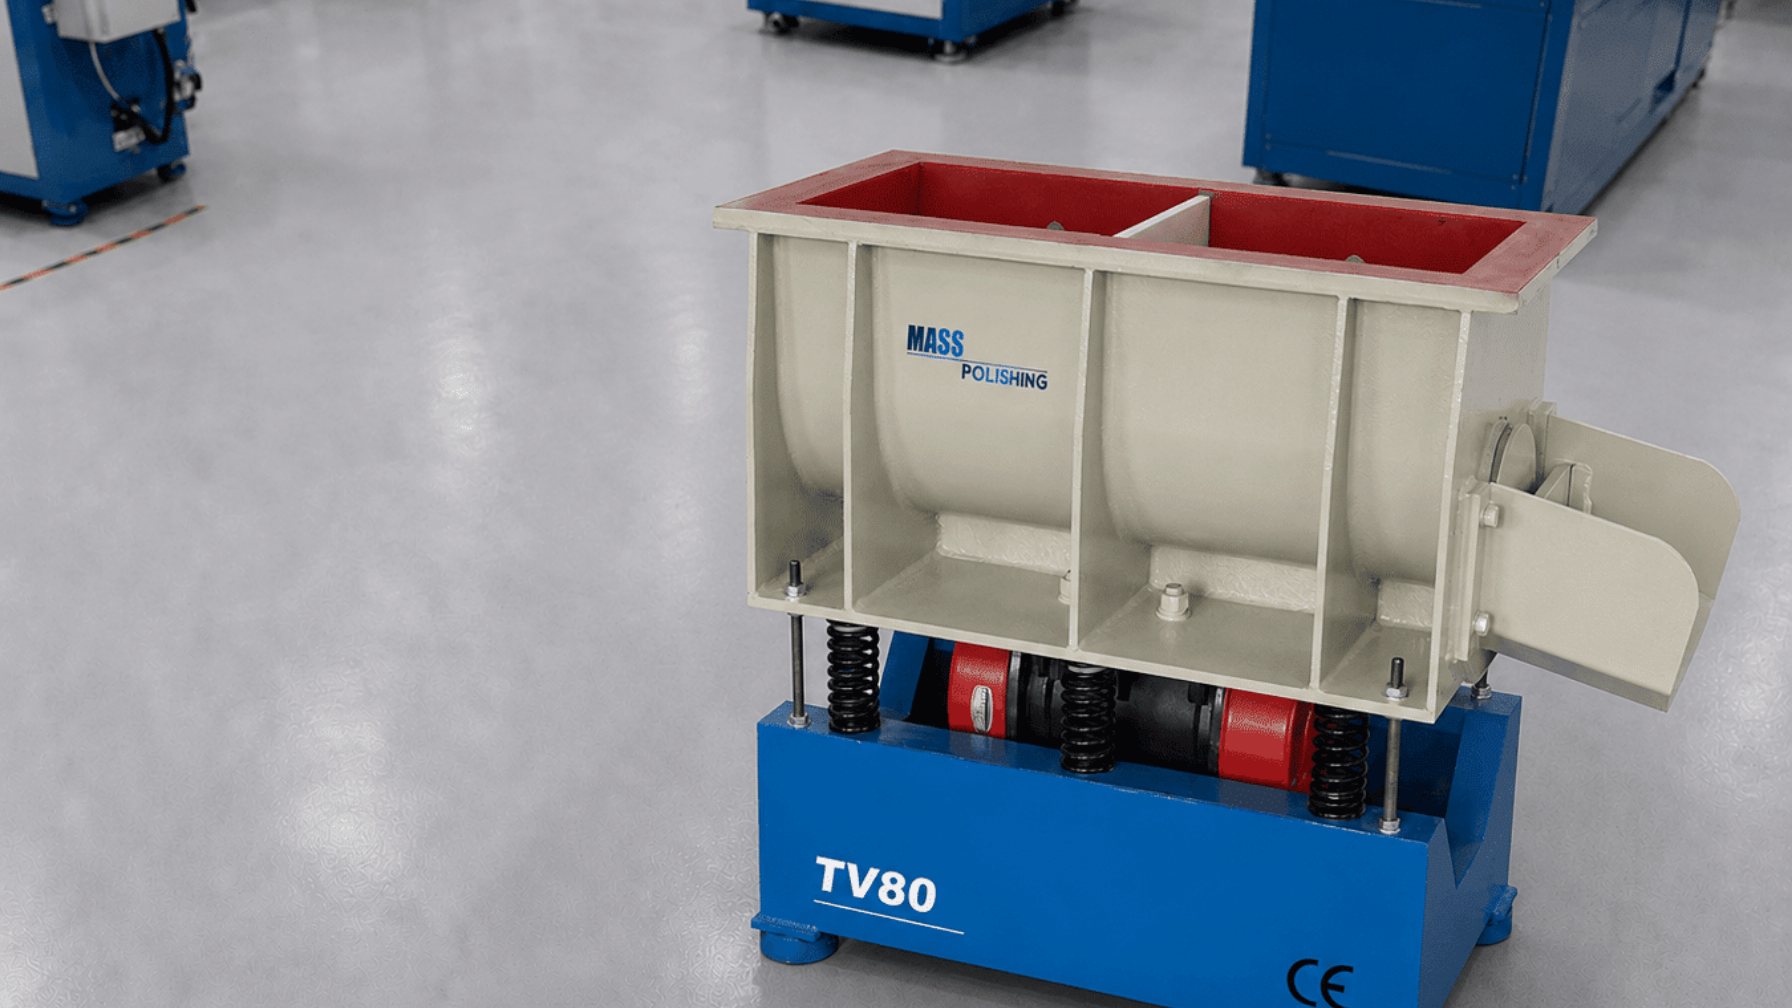
Le choix de la machine appropriée dépend de la taille du lot, de la géométrie des pièces et de la quantité de rouille à éliminer. Une cuve ou une auge vibrante constitue généralement le point de départ pour les lots mixtes de petites et moyennes pièces. Cette solution est polyvalente, facile à charger et peut fonctionner en milieu humide avec un système de dosage de composé. Pour les pièces longues ou de plus grandes dimensions, une machine vibrante à auge offre suffisamment d'espace pour leur permettre de se déplacer sans provoquer de contacts excessifs entre les pièces.
Pour éliminer une rouille importante, la calamine ou réduire les temps de cycle, une machine à disque centrifuge ou à tonneau centrifuge offre une pression de contact plus élevée. Elle permet d'éliminer la rouille plus rapidement, mais elle est moins adaptée aux arêtes délicates et aux sections minces. Pour les petites pièces de précision présentant de la rouille dans les trous, les cavités ou les filetages intérieurs, magnetic finishing avec des broches en acier inoxydable, il est possible d'atteindre des zones inaccessibles aux médias abrasifs de plus grande taille.
L'élimination de la rouille est souvent associée à l'ébavurage et à la préparation des arêtes dans une même charge. <The Benefits of a Vibratory Deburring Machine> explique comment un système vibratoire peut combiner ces étapes et réduire les manipulations manuelles.
Liste de contrôle étape par étape du processus d'élimination de la rouille
Cette séquence concerne un processus classique d'élimination de la rouille par tribofinition humide. Les étapes indiquées comme obligatoires doivent être réalisées avant la finition finale. Les étapes facultatives dépendent de la pièce et de l'opération suivante.
- Contrôle à réception : consigner le type de rouille, le métal de base, la dureté, l'état de surface et les exigences finales. Obligatoire.
- Dégraissage : éliminer l'huile, la graisse et les protections anticorrosion temporaires. Obligatoire.
- Sélection des médias abrasifs et du composé : adapter le pouvoir abrasif du média, le type de composé et le débit d'eau au métal. Obligatoire.
- Niveau de chargement : respecter le rapport médias abrasifs/pièces recommandé par le fabricant de la machine. Obligatoire.
- Cycle d'essai court : traiter un lot représentatif et vérifier l'élimination de la rouille ainsi que l'état des arêtes. Obligatoire.
- Rinçage et neutralisation : éliminer les résidus de composé et neutraliser toute exposition à l'acide. Obligatoire si un acide est utilisé.
- Séchage rapide : utiliser un sécheur centrifuge à air chaud, un sécheur vibratoire ou de l'air propre et sec pour éviter la formation de rouille instantanée. Facultatif, mais recommandé avant le stockage des pièces.
- Inspection finale : vérifier l'absence de rouille visible, de film huileux et de particules abrasives incrustées avant la finition finale. Obligatoire.
avec souffleur d'air chaud – Séchage vibratoire)
Comment vérifier l'élimination de la rouille et protéger les pièces avant la finition
Un simple contrôle visuel ne suffit pas. La surface doit également être propre et exempte d'huile, d'oxydes détachés et de particules incrustées. Le test de rupture du film d'eau constitue un premier contrôle utile : l'eau doit s'étaler uniformément sur une surface métallique propre, au lieu de former des gouttelettes autour des traces d'huile ou des résidus hydrophobes. Ce test permet d'évaluer la propreté, mais il ne mesure pas le profil d'ancrage et ne garantit pas que la pièce soit prête pour tous les systèmes de revêtement.
| Contrôle | Ce qu'il permet de confirmer | Ce qu'il ne permet pas de confirmer |
|---|---|---|
| Inspection visuelle | Aucune trace visible de rouille ou de tartre ne subsiste | Élimination complète à l’intérieur des trous borgnes |
| Test de rupture du film d’eau | La surface est en grande partie exempte d'huile et mouillable | Adhérence ou profil du revêtement |
| Essuyage avec un chiffon blanc | Absence d'oxyde détaché ou de résidus foncés | Chimie de surface ou passivation |
| Échantillonnage par lot | Les pièces représentatives sont acceptables | Chaque pièce du lot |
| Contrôle final du processus | L'étape de prétraitement a été effectuée | Compatibilité avec un nouveau revêtement ou métal |
Lorsque l'état de rouille varie d'une pièce à l'autre, une seule combinaison de média et de composé peut ne pas garantir un résultat uniforme. <Choix des médias de polissage vibrants> couvre la sélection de la forme, de la taille et du matériau en fonction des différents états des pièces.
Si les pièces nettoyées doivent attendre avant la finition, veillez à les garder au sec et à les protéger. Une surface en acier propre peut rouiller à nouveau rapidement dans un environnement humide. N'utilisez un inhibiteur de rouille que s'il est compatible avec le processus suivant, car certains inhibiteurs peuvent nuire au placage ou à l'adhérence du revêtement.
Faites tester le processus d'élimination de la rouille sur vos pièces
Le moyen le plus rapide d'éviter un traitement excessif ou insuffisant consiste à effectuer un essai sur un lot avant de lancer la production. Envoyez à Mass Polishing les informations concernant le matériau des pièces, leur état de rouille, la taille du lot, l'équipement de finition actuellement utilisé et les caractéristiques de surface finales requises. L'équipe d'ingénierie peut recommander une combinaison de machine, de média, de composé et de cycle en fonction des données fournies sur les pièces, et peut également prendre en charge un essai de traitement d'échantillons via le site web www.masspolishing.com.
Foire aux questions sur l'élimination de la rouille avant la finition
Le tribofinition peut-elle éliminer la rouille importante et la calamine ?
La tribofinition peut éliminer la rouille légère à moyenne ainsi qu'une certaine quantité de calamine, mais la calamine épaisse ou les piqûres profondes nécessitent souvent une tribofinition en tonneau centrifuge, un décalaminage à l'acide ou un processus par étapes plus long au préalable. Si l'épaisseur de la calamine dépasse les limites du profil de surface autorisé, utilisez un prétraitement plus agressif avant le cycle final de tribofinition.
Dois-je éliminer la rouille avant ou après l'ébavurage ?
Dans de nombreux lots, l'élimination de la rouille et l'ébavurage sont effectués au cours de la même opération, car les médias abrasifs permettent d'éliminer les deux. Toutefois, si les pièces sont huileuses ou fortement rouillées, procédez d'abord au dégraissage et à l'élimination de la couche de rouille épaisse. Cela évite que l'huile ne bloque l'action du composé et empêche la rouille détachée de saturer les médias abrasifs avant la fin de l'ébavurage.
Quel composé faut-il utiliser pour éliminer la rouille dans une machine vibrante ?
Utilisez un composé dérouillant ou un composé polyvalent doté de propriétés nettoyantes et antirouille. Le choix dépend du métal, du système de traitement des eaux usées et de l'étape suivante, qu'il s'agisse du placage, du revêtement ou du polissage. Par exemple, un composé dérouillant légèrement alcalin, avec un pH de 8,3, peut éliminer la rouille pendant le traitement de surface, tandis qu'un composé dégraissant distinct permet d'éliminer l'huile. Vérifiez toujours la compatibilité avec le laiton, l'aluminium, le zinc et l'acier inoxydable avant de modifier les produits chimiques utilisés.
Comment éviter la formation de rouille éclair après l'élimination de la rouille ?
Rincez soigneusement les pièces, séchez-les rapidement et stockez-les dans un endroit propre et sec. Si un délai est prévu avant le traitement de finition final, utilisez un inhibiteur de corrosion uniquement s'il est compatible avec le procédé suivant. Un séchoir centrifuge à air chaud ou un séchoir vibrant réduit le temps pendant lequel les pièces restent humides et diminue le risque de formation de rouille éclair.
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
[1] ISO 8501-1:2007, “ Préparation des subjectiles d'acier avant application de peintures et de produits assimilés, Partie 1 : Degrés de rouille et degrés de préparation des subjectiles d'acier non peints et des subjectiles d'acier après décapage complet des revêtements précédents ”, ISO, 2007.
Si vous êtes intéressé, consultez ces articles liés :
Choix des médias de polissage vibrants
Quelle est la compétence d'achat d'une machine de meulage et de polissage
Comment gérer l'utilisation d'une machine de polissage de tubes ronds
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits