
El enchapado expone cada atajo en el pulido de grifos de latón antes del enchapado. Un depósito brillante de níquel cromo magnifica los arañazos, hoyuelos y óxido residual, por lo que la superficie debe ser cortada, mezclada y limpiada para obtener un satinado uniforme antes de que la pieza llegue al tanque de enchapado. Tratamos el acabado previo al enchapado como tres pasos vinculados: eliminación controlada de material, coincidencia correcta de medios y compuestos, y control final de contaminación. Cuando esos tres aspectos son correctos, la adhesión mejora y la línea de enchapado recibe menos devoluciones por empañamiento, hoyuelos de gas y descamación en raíces de rosca o áreas subyacentes.
Comienza el pulido de grifos de latón antes del enchapado con un corte controlado de la superficie
La mayoría de los cuerpos de grifos de latón llegan por fundición en arena o forjado con una capa superficial que el enchapado no ocultará. Líneas de separación, rebabas, escamas de calor y pequeños hoyuelos se encuentran en la superficie y se reproducen a través del níquel cromo. El primer trabajo es eliminar esa capa sin lavar los detalles de la pieza. A menudo realizamos una secuencia de dos pasos para cuerpos de grifos de fundición en latón. El primer paso corta con un cilindro cerámico de alta alúmina en ángulo, aproximadamente al 80 por ciento de llenado de medio, y un compuesto de desbarbado húmedo. El segundo paso refina con una forma cerámica o de porcelana más fina para llevar la superficie a un satinado uniforme. Esto no es un simple tambor; la forma del medio debe llegar a la entrada del pico, al boss de la manija y a la parte inferior del deck.
La profundidad del corte importa más que solo el tiempo de ciclo. Un grifo con una rugosidad profunda de fundición en arena puede necesitar de 90 a 120 minutos en el primer corte antes de que desaparezcan el óxido y la línea de separación. Un cuerpo de fundición a presión o forjado con una piel más suave puede necesitar solo de 30 a 45 minutos. Si el operador presiona demasiado el primer corte, el pulido brillante posterior puede redondear el borde nítido alrededor del boss de la manija y hacer que el enchapado parezca ondulado. Preferimos subcortar ligeramente, inspeccionar con aumento de 10x y luego decidir si devolver el lote para otros 20 minutos. Esa inspección adicional cuesta menos que rehacer una pieza enchapada.
La eliminación de material es solo la primera decisión en una línea previa al enchapado.Cómo Elegir la Máquina de Pulido Adecuada> cubre cómo la forma de la pieza, el acabado requerido y la capacidad de la máquina juntas establecen el equipo correcto antes de elegir los medios y compuestos.
Coincide la Máquina de Acabado y los Medios con la Geometría del Grifo
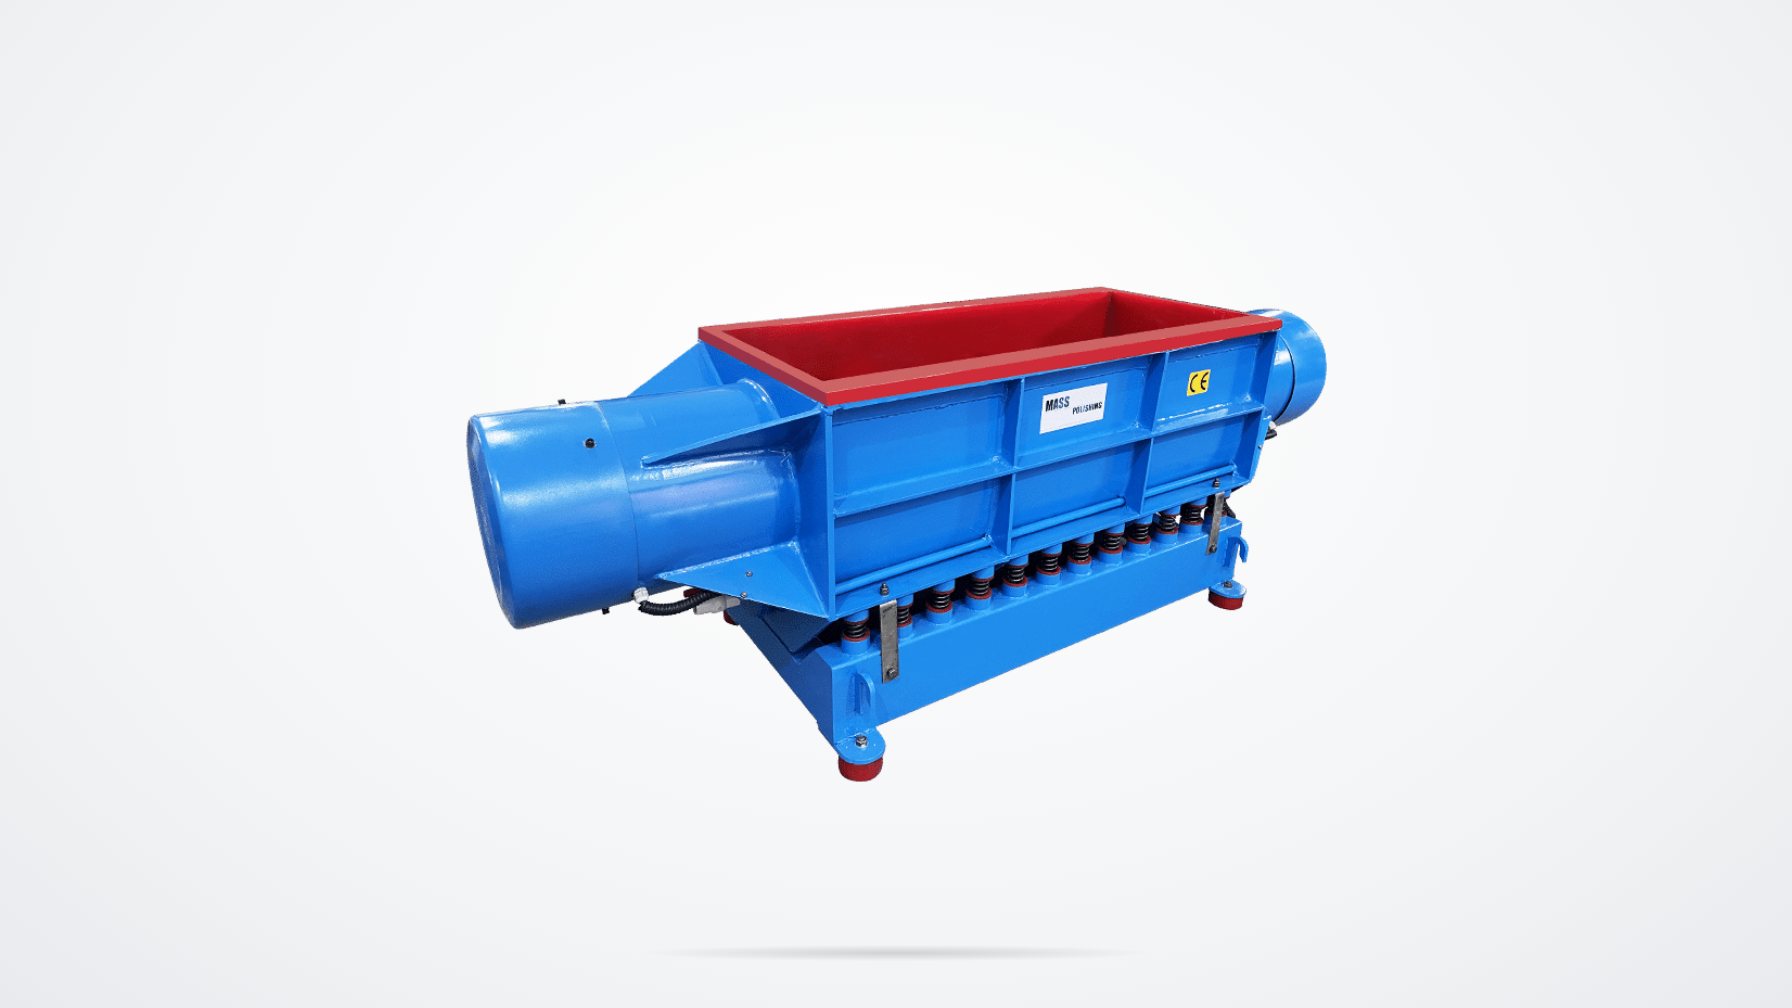
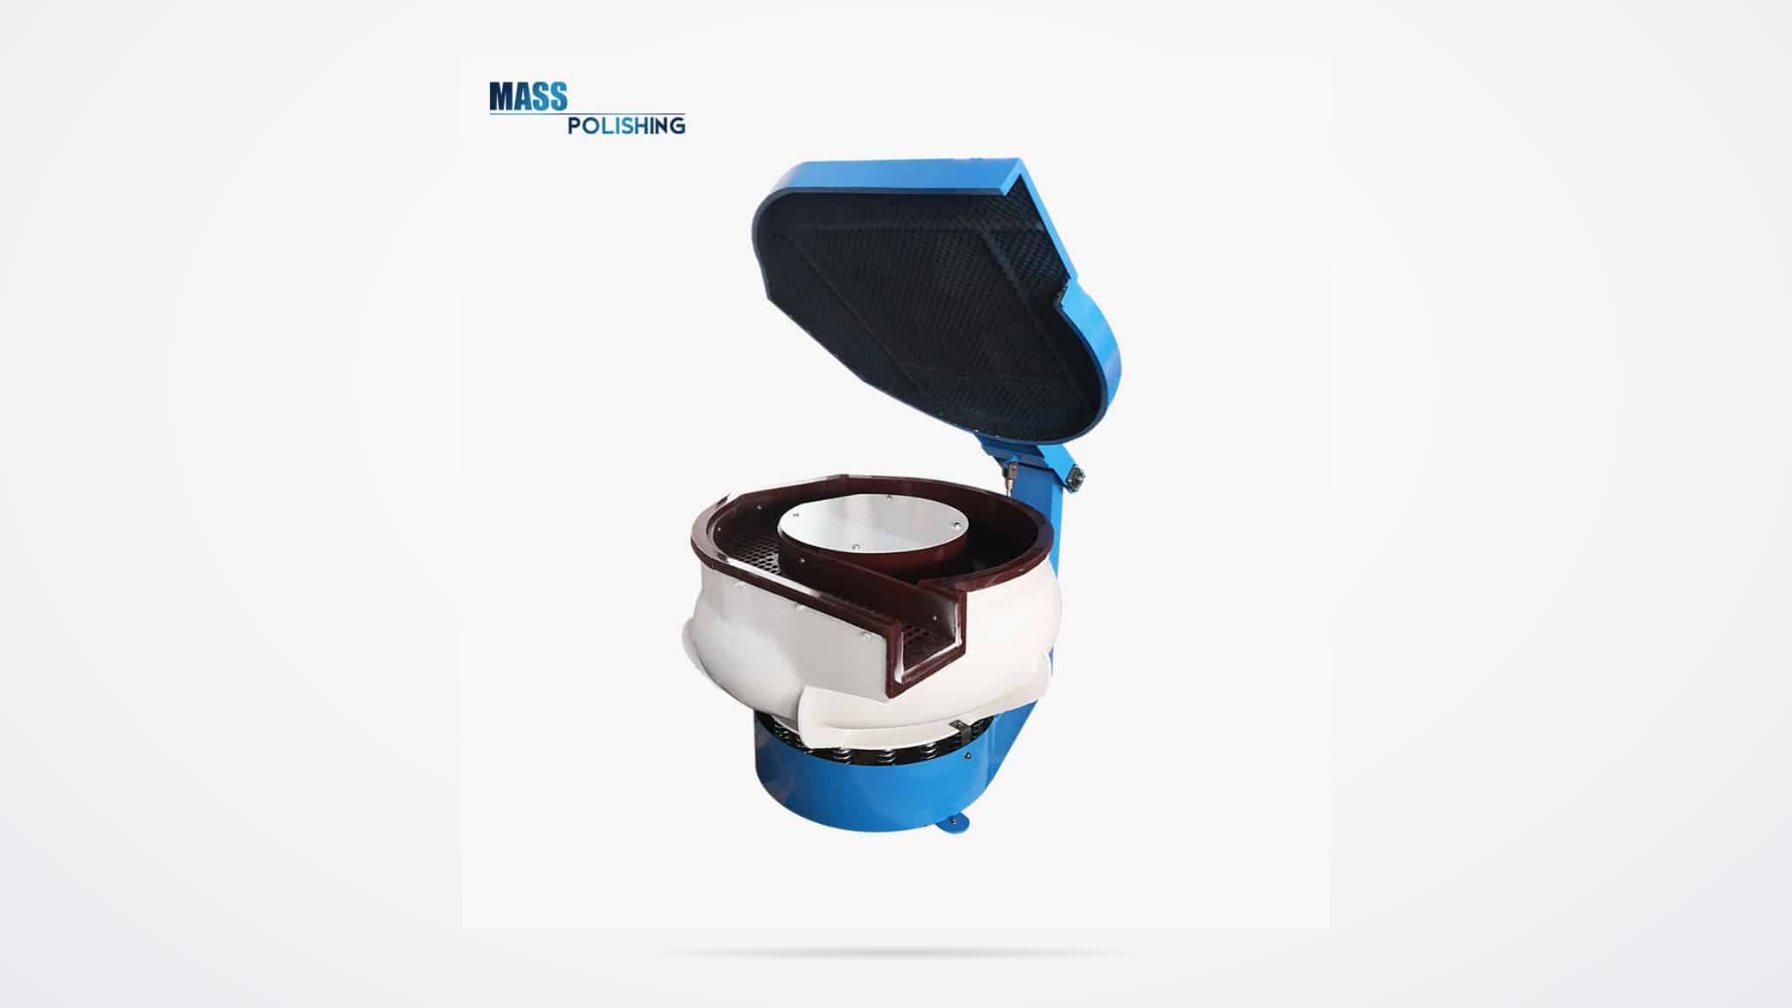
La geometría del grifo de latón decide más la elección de la máquina que la especificación del enchapado. Un cuerpo de grifo de una sola palanca con un conducto de agua hueco y una cavidad profunda en la válvula se comporta de manera diferente a un tubo de pico simple. Las máquinas de tazón vibratorio y de cuba mueven la masa de medios alrededor de las piezas, por lo que funcionan bien para componentes mezclados de grifos y un mezclado moderado de bordes. Las máquinas de barril centrífugo crean una mayor fuerza de contacto y eliminan material más rápido, lo que es adecuado para fundiciones pesadas, pero aumenta el riesgo de abolladuras en paredes delgadas de latón. La tabla a continuación compara las principales opciones para trabajos previos de enchapado en grifos de latón.
| Proceso | Mejor uso para grifos de latón | Acción típica | Vigilar por |
|---|---|---|---|
| Cuba vibratoria | Mangos mezclados, picos, cuerpos pequeños | Desbarbado y acabado satinado en una sola pasada | Las piezas pueden anidar; necesidad de tamaño correcto de medios |
| Cuba vibratoria | Tubos de pico más largos y piezas delgadas | Recorrido largo, mezclado uniforme a lo largo de la longitud | Contacto parte a parte bajo carga elevada |
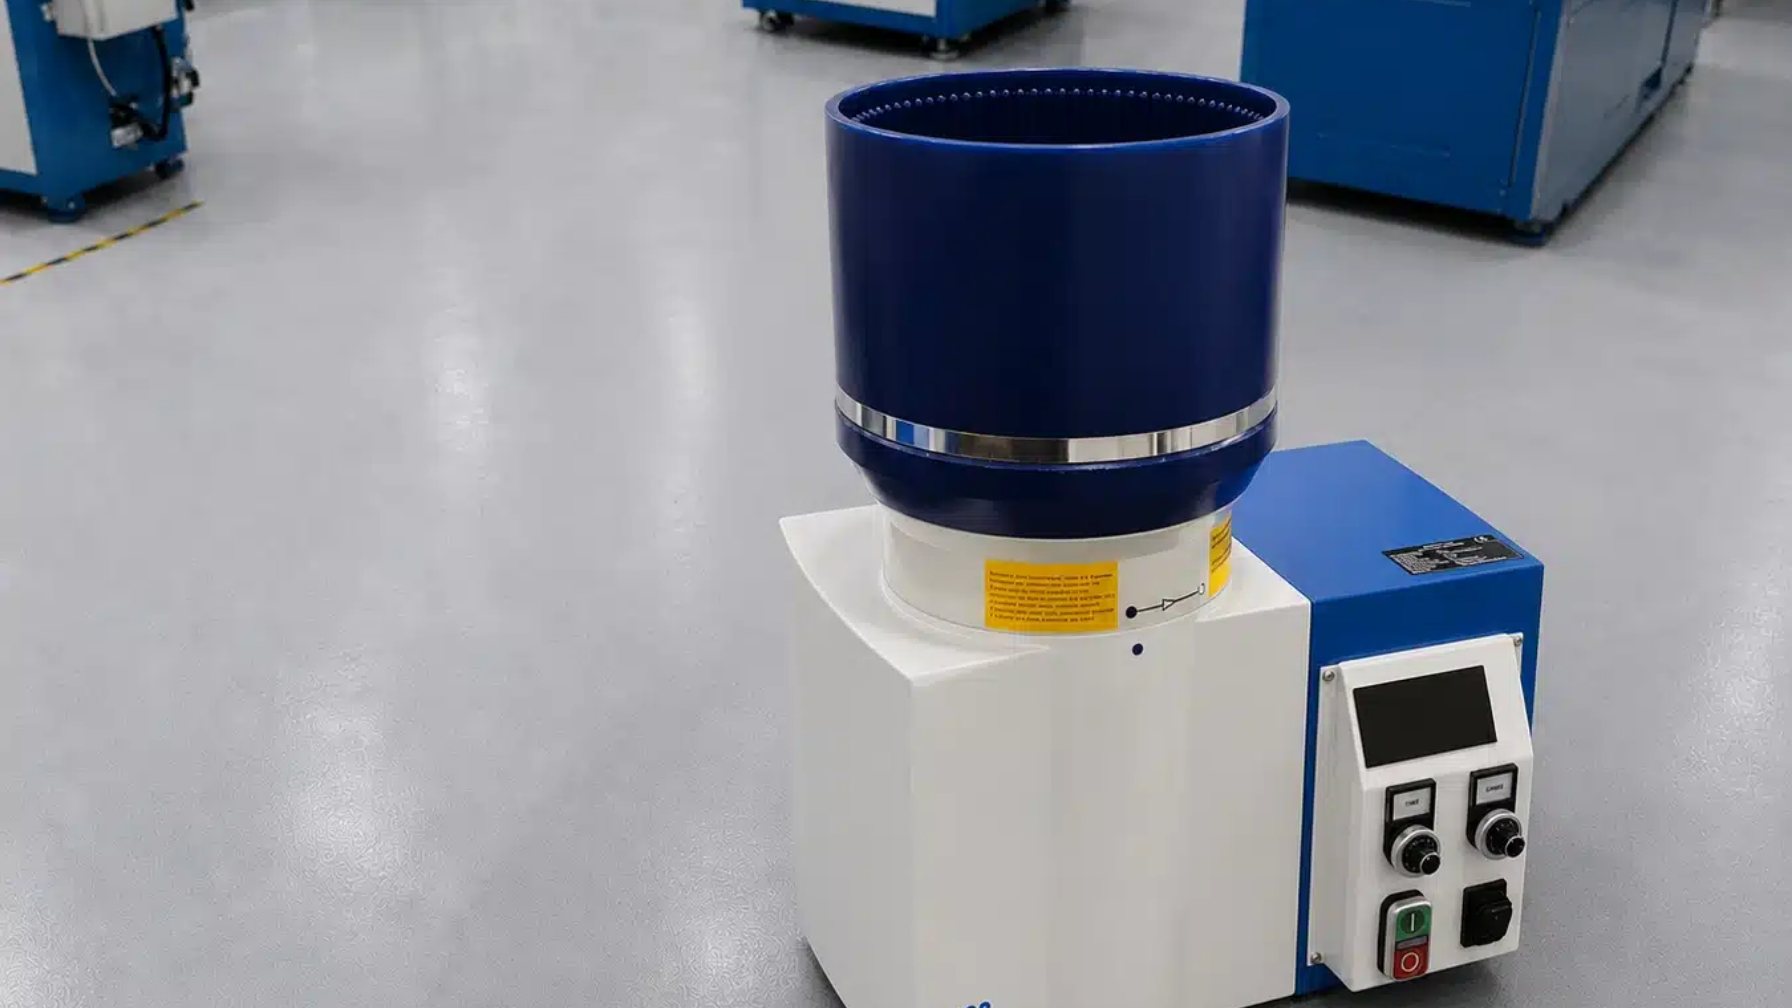
| Cilindro centrífugo | Cuerpos de fundición de arena pesada con paredes gruesas | Remoción rápida de escamas y refinamiento de bordes | Distorsión en paredes delgadas, alojamiento de medios en cavidades |
| Disco centrífugo | Placas de cubierta planas, redondas o con detalles | Acabado de alta energía con ciclo corto | Las grietas estrechas pueden atrapar medios pequeños |
El tamaño del medio importa tanto como la máquina. Para piezas de grifos con roscas M4 y M5 o entradas de vías de agua finas, usamos medios lo suficientemente pequeños para pasar por la característica más pequeña pero sin alojarse dentro. Un cilindro cortado en ángulo de 6 mm podría limpiar una cavidad de válvula, mientras que una bola de 3 mm puede alojarse en la raíz de la rosca. Primero probamos con fundiciones de desecho y seccionamos una pieza después del ciclo para verificar si hay medios alojados. Si vemos una pieza de cerámica atrapada en una vía de agua ciega, cambiamos la forma del medio o añadimos un soporte antes de que el proceso pase a producción.
La selección de la máquina es solo una parte de la decisión previa al recubrimiento. <Elegir un Tumbler Vibratorio> explica cómo el tamaño del tambor, el nivel de llenado de medios y la carga de piezas afectan el equilibrio entre la eliminación rápida de material y el refinamiento suave de la superficie, incluyendo por qué los medios cerámicos más pesados rara vez funcionan como un atajo en un solo paso en componentes de latón de paredes delgadas.
¿Por qué algunos cuerpos de grifos salen con manchas planas?
Las manchas planas generalmente significan que las piezas permanecieron demasiado tiempo en una posición o estuvieron en contacto con la pared de la cámara. En un recipiente vibratorio, la falla suele ser un recipiente sobrecargado o una configuración de amplitud incorrecta. En un cilindro centrífugo, las manchas planas aparecen cuando el paquete de medios está demasiado seco o el cilindro está sobrecargado, por lo que la pieza desliza en lugar de rodar. Lo corregimos reduciendo la carga, verificando la proporción medios-piezas y asegurando que la máquina funcione con la amplitud recomendada por el fabricante.
¿Puede la misma máquina terminar tanto grifos de latón fundido como forjado?
Por lo general sí, pero los parámetros del ciclo cambian. El latón fundido lleva más escamas y a menudo necesita un primer corte más largo. El latón forjado comienza más limpio pero puede tener líneas de rebaba más afiladas. Mantenemos la misma máquina y familia de medios, luego dividimos la receta según la condición de la pieza. Eso mantiene la flexibilidad en el taller sin que cada nuevo modelo de grifo sea una compra de capital adicional.
Controlar la concentración del compuesto y el tiempo del ciclo para un acabado previo uniforme
El compuesto no es un lubricante para verter a la suerte. Un compuesto húmedo de desbaste elimina virutas, mantiene los medios limpios e influye en el brillo final de la superficie. La concentración debe ajustarse al flujo de agua y a la tasa de desgaste del medio. En el pulido previo de latón, generalmente usamos un compuesto ácido o neutro en una dosis controlada mediante una bomba dosificadora en lugar de verter una taza en el recipiente cada media hora. Una dosis constante mantiene la película de tensioactivo uniforme, de modo que los últimos 20 minutos del ciclo no produzcan un acabado diferente a los primeros 20 minutos.
El tiempo del ciclo es la variable que a los operadores les gusta extender cuando los resultados no son correctos, pero esa suele ser la primera decisión equivocada. Si el primer corte es demasiado corto, el óxido permanece en los límites de grano y el recubridor observa manchas o mala adhesión. Si el ciclo es demasiado largo, la superficie puede sobretrabajarse y dejar un acabado difuso, blando, que retiene residuos del compuesto. Registramos el tiempo, el flujo de agua, la dosis del compuesto y la temperatura de cada receta de grifo de latón. Cuando un lote sale con una película amarilla, lo primero que verificamos es si la concentración del compuesto se desvió o si se saltó el enjuague.
Si el cuerpo de tu grifo tiene una vía interna profunda o un bolsillo ciego en la válvula, confirma el acceso al medio y enjuaga la mezcla antes de finalizar la máquina. Envía una pieza de desecho segmentada o una muestra rechazada a [email protected] y verificaremos si la vía se limpia completamente.

¿Cuánto tiempo debe durar un ciclo de preplateado?
El tiempo correcto depende de la superficie inicial, no de la placa de identificación de la máquina. Un caño de latón fundido a mano puede necesitar 90 minutos en el primer corte y 40 minutos en el pulido previo a la capa. Una manija forjada puede necesitar 45 y 25 minutos. Establecemos el tiempo retirando piezas a intervalos de 15 minutos, revisándolas bajo una magnificación de 10x y deteniendo cuando desaparecen los defectos. Prolongar el proceso más allá del punto de mejora visual solo consume medio y aumenta la probabilidad de manchas.
¿Por qué las piezas salen de la máquina con una película amarilla?
Una película amarilla en latón después de acabados vibratorios o centrífugos generalmente indica residuo de la mezcla, no metal base. Puede aparecer cuando la dosis es demasiado alta, el enjuague con agua es muy corto o las piezas permanecen húmedas después de descargar. Algunos compuestos ácidos también reaccionan con latón con plomo y dejan una mancha. La solución suele ser reducir la concentración, enjuagar inmediatamente y pasar por una etapa de limpieza suave antes de que las piezas se sequen.
Construye un Control de Calidad de Pre-plateado que Detecte Defectos Temprano
Un control de pre-plateado debe ser lo suficientemente rápido para realizarse en cada lote y lo suficientemente específico para detectar los defectos que el níquel cromo expondrá más tarde. Utilizamos tres sondas: una lupa de 10x para medios incrustados y patrón de arañazos, una prueba de ruptura de agua para limpieza superficial y una medición calibrada de rugosidad en una zona plana del cuerpo. Si la película de agua se rompe en forma de media luna, la pieza aún contiene aceite, mezcla o silicona. Si la lectura de Ra sube de 0.3 µm en la superficie a 0.8 µm en el interior del caño, el proceso no alcanzó las superficies internas.
El defecto más costoso es aquel que solo se muestra después del plating. Una partícula cerámica diminuta alojada en una raíz de rosca ciega sobrevive al enjuague y luego se despega formando un vacío en el cromo. Hemos aprendido a seccionar algunas piezas de cada nueva receta y inspeccionar la vía con una luz flexible. Si la media puede entrar en una cavidad, también puede quedar atrapada allí. La revisión toma diez minutos y evita que se destruya un lote completo en la galvanizadora.
¿Qué debe incluir un registro de liberación de lote?
Como mínimo: nombre de la máquina y la receta, tiempo de ciclo, dosis de mezcla, flujo de agua, operador, resultado visual bajo magnificación, lectura de Ra y una prueba de ruptura de agua aprobada o reprobada. Este registro cumple dos funciones. Nos ayuda a rastrear un defecto de recubrimiento hasta una variable específica y mantiene el acabado repetible cuando llega el siguiente pedido seis meses después. Para trabajos en grifos de latón, también fotografiamos una zona plana del caño y una vía interna antes de que el lote salga del taller.
Envía una muestra de grifo de latón para una prueba de pre-plateado
La mayoría de los problemas de pre-plateado pueden resolverse antes del plating, pero solo si el proceso se prueba en tu pieza real. Una receta genérica de pulido rara vez maneja un grifo con acceso a vías internas profundas, dos espesores de pared diferentes y un logo. Cuando probamos un grifo de latón, comenzamos con la piel de fundición o forja que proporcionas, registramos el ciclo que alcanza el Ra objetivo y devolvemos una recomendación escrita con el tipo de medio, la mezcla y los ajustes de la máquina.
Envía tu número de pieza, aleación, condición superficial actual, especificación de plating y cantidad mensual a [email protected] o llama al +86 572 306 8266. Realizaremos un proceso de muestra y enviaremos una pieza terminada con los datos de superficie medidos. Desde allí, puedes decidir si llevar el proceso a tu taller o mantenerlo como un paso de acabado por contrato.
Consulta respuestas a preguntas comunes sobre el pulido de grifos de latón
¿Pueden los grifos de latón pasar directamente del fundido al plating después del acabado vibratorio?
Solo si el fundido ya es suave y el paso vibratorio deja un satinado limpio y uniforme. La mayoría de los grifos fundidos en arena necesitan al menos dos etapas antes del plating. La primera elimina escamas, líneas de separación y rebabas; la segunda refina la superficie. Saltarse la segunda etapa deja microarañazos que el níquel brillante magnifica. Si el fundido está limpio y el acabado deseado es satinado o cepillado, un ciclo controlado puede ser suficiente. Para cromo espejo brillante, casi siempre usamos una secuencia de pre-plateado en dos pasos.
¿Por qué el níquel cromo todavía se despega incluso cuando la superficie parece pulida?
La superficie puede parecer lisa pero aún llevar una capa de óxido o residuo de mezcla que el baño de plating no puede humedecer. El desprendimiento suele ser más un problema de limpieza que de pulido. El latón con una capa delgada de mancha ácida o aceite por manipulación se platea sobre esa capa y luego se separa. Esto se observa más frecuentemente cuando las piezas se secan al aire antes del enjuague. Una prueba de ruptura de agua antes del plating es una revisión rápida; si el agua de enjuague no fluye en láminas uniformes, la pieza no está lista para el tanque.
¿El pulido previo al plating elimina plomo u otros elementos de aleación del latón?
Depende de la aleación y la química del compuesto. La latón con plomo puede mostrar lixiviación selectiva si un compuesto altamente ácido permanece demasiado tiempo en la superficie o si el enjuague se retrasa. El latón sin plomo es menos sensible, pero un limpiador cáustico de pH alto aún puede grabar el zinc y rugosizar la superficie. Ajustamos la elección del compuesto según la aleación, no el estándar de galvanizado. Para los latones con plomo, mantenemos el paso ácido corto y movemos las piezas a enjuague inmediatamente después de descargarlas.
¿Qué rugosidad superficial debe tener un grifo de latón antes del plating de níquel cromo?
En los programas de grifería que hemos procesado, el objetivo previo al plating suele ser un satinado uniforme en el rango de 0.2 a 0.4 µm Ra en superficies planas, sin arañazos visibles bajo 10x. El níquel brillante y el cromo nivelan líneas muy finas, pero no pueden rellenar pozos, poros o marcas de corte profundas. Medimos la cubierta, el labio del caño y una vía interna de agua porque los números suelen variar. Si su platero reporta opacidad o pérdida de adherencia, comparta la lectura de Ra, la aleación y las fotos del defecto con nosotros en [email protected] y confirmaremos si el objetivo es realista para su pieza.
Si está interesado, consulte estos artículos relacionados:
Tratamiento de aguas residuales automáticas: Reciclaje sostenible de agua para el acabado en masa
Máquinas de desbarbado por centrifugado de barril de alta eficiencia Soluciones de acabado en masa
¿Por qué debe suavizarse la superficie de los productos metálicos?
Cómo tratar con el uso de la máquina de pulido de tubo redondo