
Покрытие выявляет каждую короткую дорогу в полировке латунного крана перед покрытием. Яркое никелево-хромовое покрытие усиливает царапины, вмятины и остаточный окисел, поэтому поверхность должна быть срезана, сглажена и очищена до однородного сатинового состояния, прежде чем деталь попадет в ванну для покрытия. Мы рассматриваем предварительную отделку перед покрытием как три взаимосвязанных этапа: контролируемое удаление материала, правильное подбор меди и соединений, а также окончательный контроль загрязнений. Когда эти три условия соблюдены, сцепление улучшается, а линия покрытия реже сталкивается с проблемами помутнения, газовых вмятин и отслаивания у резьбовых соединений или в подрезанных участках.
Начинайте полировку латунного крана перед покрытием с контролируемого среза поверхности
Большинство латунных корпусов кранов поступают из пескоструйной или ковкой обработки с кожей, которую покрытие не скроет. Линии разреза, вспышки, тепловой налет и мелкие вмятины все находятся на поверхности и повторяются через никелево-хромовое покрытие. Первая задача — удалить эту кожу, не смывая детали. Мы часто используем двухэтапную последовательность для литых латунных корпусов кранов. Первый этап — срез с помощью керамического цилиндра с высоким содержанием алюминия при примерно 80-процентной загрузке меди и влажного соединения для удаления заусенцев. Второй этап — уточнение с помощью более тонкого керамического или фарфорового инструмента для придания поверхности однородного сатинового вида. Это не простая дробь; форма меди должна достигать входа в носик, корпуса ручки и нижней части раковины.
Глубина среза важнее, чем только время цикла. Кран с глубокими неровностями пескоструйного литья может потребовать 90–120 минут на первом этапе, прежде чем исчезнут окислы и линии разреза. Корпус из штампа или ковки с более гладкой поверхностью может потребовать всего 30–45 минут. Если оператор слишком долго продолжает первый срез, после полировки он может округлить четкий край вокруг корпуса ручки и сделать покрытие волнистым. Мы предпочитаем немного недосрезать, осмотреть под увеличением 10х и затем решить, возвращать ли партию на еще 20 минут. Эта дополнительная проверка стоит меньше, чем переделка покрытой детали.
Удаление материала — это только первое решение на линии предварительной обработки перед покрытием.Как выбрать подходящую полировальную машинуОбъясняет, как форма детали, требуемое покрытие и мощность машины вместе определяют правильное оборудование перед выбором меди и соединений.
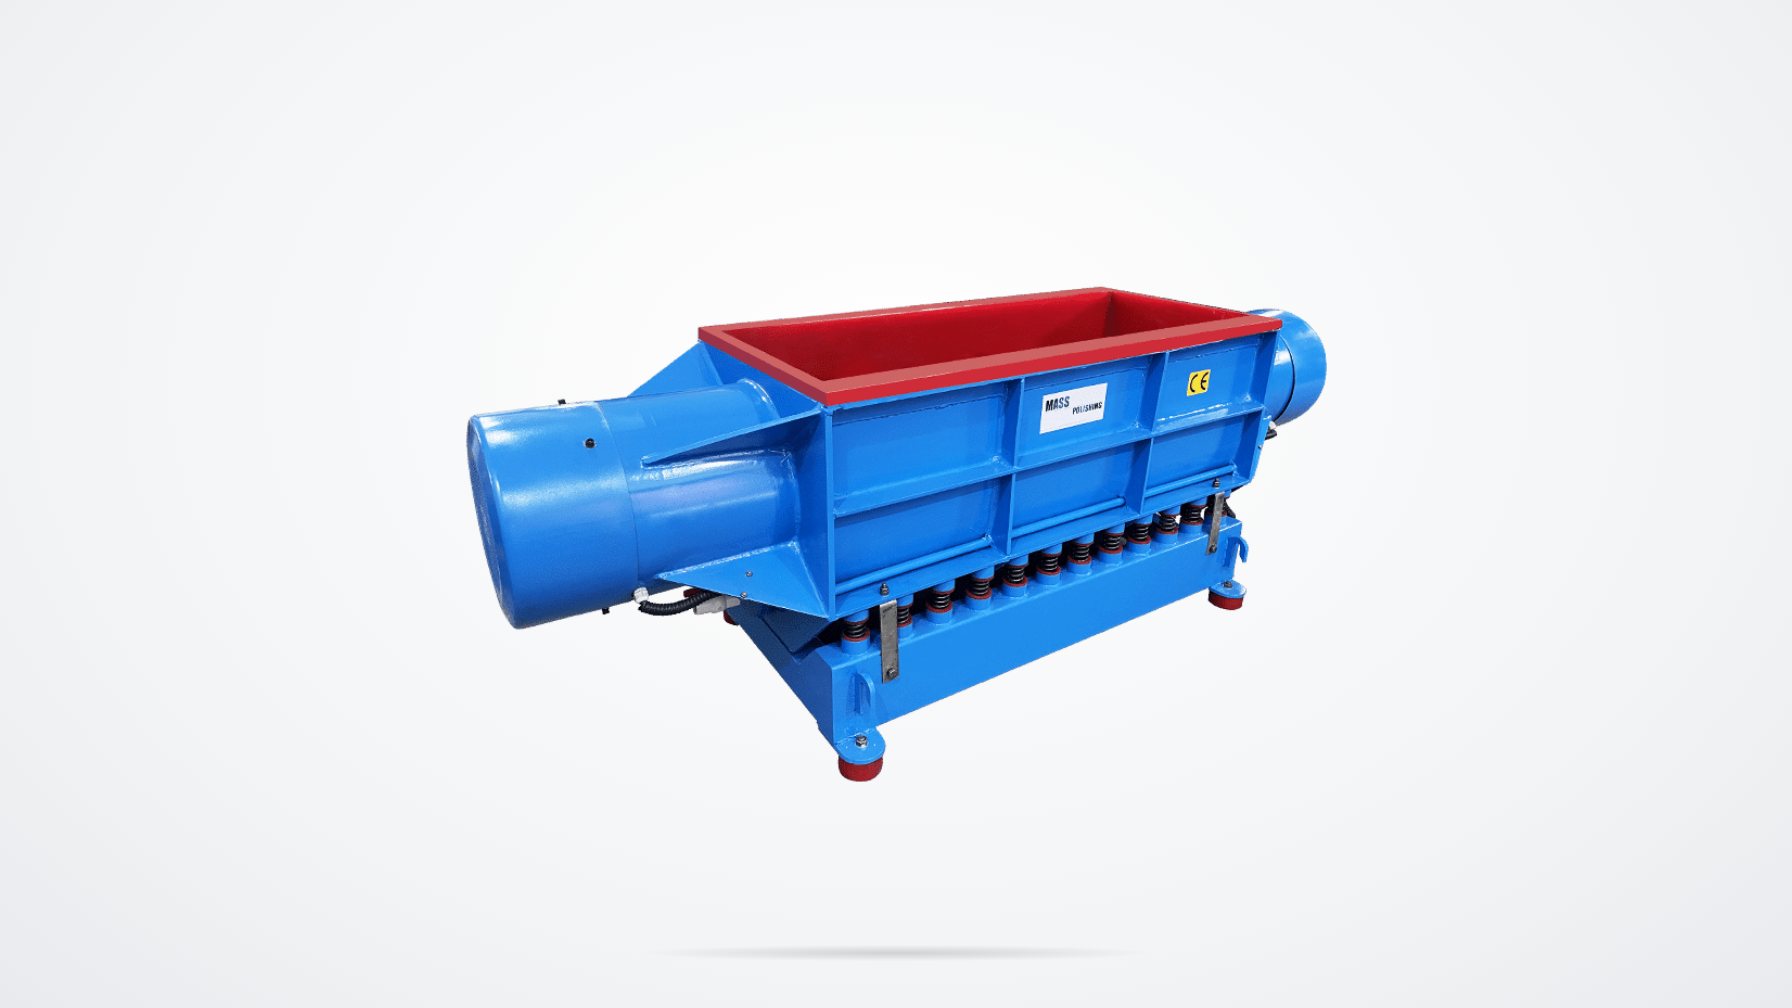
Подбирайте машину для отделки и меди к геометрии крана
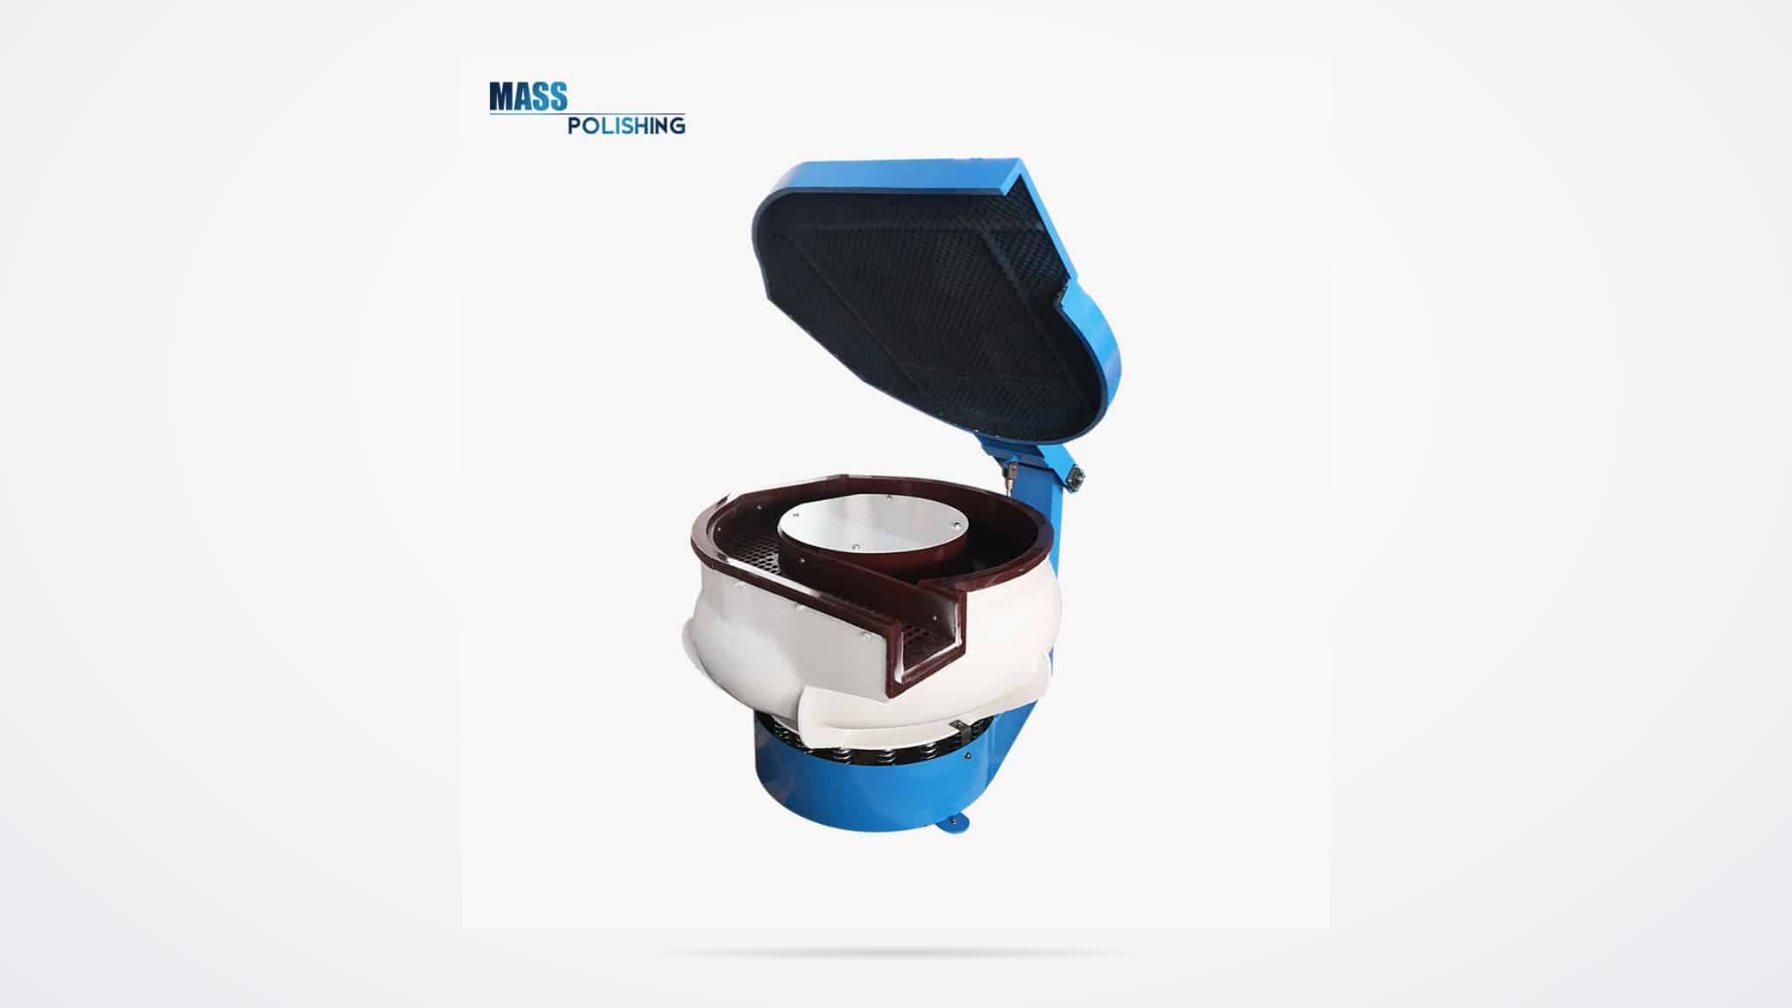
Геометрия латунного крана определяет выбор машины больше, чем спецификация покрытия. Корпус крана с одним рычагом, с полым водопроводом и глубоким клапанным отсеком ведет себя иначе, чем простая трубка носика. Вибрационные машины с чашей и ваннами перемещают массу меди вокруг деталей, поэтому они хорошо подходят для смешанных компонентов крана и умеренного сглаживания краев. Центрифужные барабанные машины создают более сильное контактное усилие и быстрее удаляют материал, что подходит для тяжелых отливок, но увеличивает риск деформации тонких стенок из латуни. Ниже приведено сравнение основных вариантов для предварительной обработки латунных кранов.
| Процесс | Лучшее использование для латунных кранов | Типичная операция | Обратите внимание на |
|---|---|---|---|
| Вибрационная ванна | Смешанные ручки, носики, небольшие корпуса | Удаление заусенцев и сатиновая отделка за один проход | Детали могут застревать; требуется правильный размер меди |
| Вибрационная ванна | Длинные носики и тонкие детали | Длительный ход, равномерное сглаживание по длине | Контакт часть-часть при высокой нагрузке |
| Центрифужный барабан | Тяжёлые корпуса из пескоструйного литья с толстыми стенками | Быстрое удаление накипи и уточнение кромок | Искажение тонкостенных деталей, застревание среды в полостях |
| Центрифужный диск | Плиты палубы плоские, круглые или с детализацией | Высокоэнергетическая отделка с коротким циклом | Тесные щели могут захватывать мелкую среду |
Размер среды важен так же, как и машина. Для деталей кранов с резьбой M4 и M5 или тонкими водопроводными входами мы используем среду достаточно мелкую, чтобы проходить через самые маленькие отверстия, но не застревать внутри. Цилиндр с косым срезом диаметром 6 мм может очистить полость клапана, в то время как шарик диаметром 3 мм может застрять в резьбовом основании. Мы сначала тестируем на отходных отливках и после цикла проверяем одну деталь, чтобы убедиться, что среда не застряла. Если мы обнаружим кусочек керамики, застрявший в слепом водопроводе, мы меняем форму среды или добавляем фиксацию перед запуском в производство.
Выбор машины — лишь часть предварительного решения по покрытию. <Выбор вибрационного тумблера> объясняет, как размер ванны, уровень заполнения средой и загрузка деталей влияют на баланс между быстрым удалением материала и мягкой отделкой поверхности, включая причины, по которым более тяжелая керамическая среда редко работает как одноступенчатое решение для тонкостенных латунных деталей.
Почему некоторые корпуса кранов выходят с плоскими участками?
Плоские участки обычно означают, что детали слишком долго находились в одной позиции или соприкасались со стенкой камеры. В вибрационной чаше причина часто в перегрузке или неправильной настройке амплитуды. В центрифужном барабане плоские участки появляются, когда среда слишком сухая или барабан переполнен, из-за чего деталь скользит, а не катится. Мы исправляем это, уменьшая загрузку, проверяя соотношение среды и деталей и удостоверяясь, что машина работает с рекомендованной производителем амплитудой.
Может ли одна и та же машина закончить обработку как литых, так и кованых латунных кранов?
Обычно да, но параметры цикла меняются. Литая латунь содержит больше накипи и часто требует более длительной первой обработки. Кованая латунь начинается чище, но может иметь острые линии вспышки. Мы используем одну и ту же машину и семейство сред, затем разделяем рецепт по состоянию детали. Это делает цех гибким, не превращая каждую новую модель крана в новую капитальную покупку.
Контроль концентрации соединения и времени цикла для равномерной предварительной отделки
Соединение — это не смазка, которую заливают наугад. Влажное соединение для удаления заусенцев уносит стружку, поддерживает чистоту среды и влияет на окончательную яркость поверхности. Концентрацию необходимо подбирать в соответствии с потоком воды и износом среды. В предварительной полировке латунных деталей мы обычно используем кислотное или нейтральное соединение с контролируемой дозировкой через дозирующий насос, а не выливаем чашку в ванну каждые полчаса. Постоянная доза обеспечивает стабильность пленки поверхностных активаторов, поэтому последние 20 минут цикла не дают другого результата, чем первые 20 минут.
Время цикла — переменная, которую операторы любят увеличивать, когда результаты неудовлетворительны, но это обычно неправильное первое решение. Если первый проход слишком короткий, в границах зерен остается оксид, и покрывальщик видит пятна или плохую адгезию. Если цикл слишком длинный, поверхность может переобработаться и оставить размазанное, мягкое покрытие с остатками соединения. Мы фиксируем время, поток воды, дозировку соединения и температуру для каждого рецепта латунного крана. Когда партия выходит с желтой пленкой, первым делом мы проверяем, не сместилась ли концентрация соединения или пропущен ли промывочный этап.
Если корпус вашего крана имеет глубокий внутренний водопровод или слепой клапанный карман, подтвердите доступ к среде и промывку соединений перед окончательной обработкой машины. Отправьте разрезанный образец или отклонённый образец на [email protected], и мы проверим, полностью ли очищается водопровод.

Как долго должен работать цикл предварительной обработки перед покрытием?
Правильное время зависит от исходной поверхности, а не от таблички с характеристиками машины. Латунный носик, отлитый пескоструйным методом, может потребовать 90 минут на первом этапе и 40 минут на предварительной полировке. Кованая ручка может потребовать 45 и 25 минут. Мы определяем время, извлекая детали каждые 15 минут, проверяя их под увеличением 10x и останавливаясь, когда дефекты исчезают. Более длительная обработка, чем необходимо для визуального улучшения, просто расходует среду и увеличивает риск размазывания.
Почему детали выходят из машины с желтой пленкой?
Желтая пленка на латунных деталях после вибрационной или центробежной обработки обычно означает остатки соединения, а не основного металла. Она может появиться при слишком богатой дозе, коротком водном промывании или если детали остаются влажными после выгрузки. Некоторые кислые соединения также реагируют с свинцовой латунью и оставляют сажу. Решение обычно заключается в снижении концентрации, немедленной промывке и прохождении через мягкий этап очистки перед сушкой деталей.
Создайте контроль качества предварительной обработки, который выявит дефекты на ранней стадии
Проверка перед покрытием должна быть достаточно быстрой для выполнения на каждой партии и достаточно точной, чтобы выявить дефекты, которые позже обнаружит никелевое хромирование. Мы используем три метода: лупу с увеличением 10x для обнаружения встроенных сред и царапин, тест на разрыв водной пленки для чистоты поверхности и калиброванный измеритель шероховатости на плоской части корпуса. Если водяная пленка разрывается в виде полумесяца, на детали все еще есть масло, соединение или силикон. Если показатель Ra увеличивается с 0,3 мкм на поверхности до 0,8 мкм внутри носика, процесс не достиг внутренних поверхностей.
Самая дорогая дефект — тот, что проявляется только после покрытия. Маленький керамический частиц, застрявший в слепом резьбовом отверстии, переживает промывку и затем отслаивается как пустота в хроме. Мы научились разрезать несколько образцов из каждой новой рецептуры и исследовать водопровод с помощью гибкого светового прибора. Если среда может попасть в полость, она также может застрять там. Проверка занимает десять минут и предотвращает уничтожение всей партии на этапе обработки.
Что должно включать в себя запись о выпуске партии?
Минимум: название машины и рецепта, время цикла, дозировка соединения, поток воды, оператор, визуальный результат под увеличением, показатель Ra и результат теста на разрыв водной пленки — проход или неудача. Эта запись выполняет две функции: помогает проследить дефект покрытия до одной переменной и обеспечивает повторяемость отделки при следующем заказе через шесть месяцев. Для латунных кранов также фотографируют плоскую поверхность и один внутренний водопровод перед отправкой партии.
Отправьте образец латунного крана для предварительного теста покрытия
Большинство проблем с предварительным покрытием можно решить до нанесения покрытия, но только если процесс протестировать на вашем реальном изделии. Общий рецепт полировки редко подходит для крана с глубоким водопроводом, двумя разными толщинами стенок и логотипом. При испытании латунного крана мы начинаем с отливки или кованого корпуса, который вы предоставляете, фиксируем цикл, достигающий целевого Ra, и возвращаем письменную рекомендацию с указанием типа среды, соединения и настроек машины.
Отправьте номер детали, сплав, текущее состояние поверхности, спецификацию покрытия и месячный объем на [email protected] или по телефону +86 572 306 8266. Мы проведем пробный процесс и отправим готовую деталь с измеренными данными поверхности. После этого вы можете решить, внедрять ли процесс у себя или оставить его как контрактную обработку.
Проверьте ответы на распространённые вопросы о полировке латунных кранов
Могут ли латунные краны идти прямо от отливки к покрытию после вибрационной обработки?
Только если отливка уже гладкая, а вибрационный этап оставляет чистую, однородную сатиновую поверхность. Большинство пескоструйных кранов требуют как минимум двух этапов перед покрытием. Первый этап удаляет масштаб, линий раздела и наплывы; второй — уточняет поверхность. Пропуск второго этапа оставляет микроскопические царапины, которые усиливает яркий никель. Если отливка чистая и цель — матовая или сатиновая отделка, одного контролируемого цикла может быть достаточно. Для яркого зеркального хрома мы почти всегда используем двухэтапную последовательность перед покрытием.
Почему никелевое хромирование всё равно отслаивается, даже если поверхность выглядит отполированной?
Поверхность может выглядеть гладкой, при этом всё ещё содержать оксидную плёнку или остатки соединения, которые не могут быть намочены электролитической ванночкой. Отслоение чаще связано с проблемами очистки, чем с полировкой. Латунь, оставшаяся с тонким слоем сажи от кислых соединений или маслом после обработки, будет покрыта этим слоем и позже отделится. Мы чаще всего наблюдаем это, когда детали высыхают на воздухе перед промывкой. Тест на разрыв водной пленки перед покрытием — быстрый контроль; если промывочная вода не равномерно стекает, деталь готова к погружению в ванну.
Удаляет ли предварительная полировка перед покрытием свинец или другие элементы сплава из латуни?
Это зависит от сплава и химического состава соединения. Литая латунь с добавлением свинца может проявлять избирательное вымывание, если сильно кислое соединение долго находится на поверхности или если промывка задерживается. Бесвинцовая латунь менее чувствительна, но щелочные очистители с высоким pH все равно могут травить цинк и шероховать поверхность. Мы подбираем состав соединения в зависимости от сплава, а не стандарта гальваники. Для латуней с добавлением свинца мы сокращаем кислый этап и сразу переводим детали в промывку после разгрузки.
Какой должна быть шероховатость поверхности латунного крана перед никелированием и хромированием?
В обработанных нами программах для крана целевое значение перед покрытием обычно составляет равномерный сатиновый слой в диапазоне Ra 0,2–0,4 мкм на плоских поверхностях, без видимых царапин при увеличении 10x. Яркий никель и хром выравнивают очень тонкие линии, но не могут заполнить ямы, поры или глубокие царапины. Мы измеряем поверхность умывальника, край носика и один внутренний водопровод, потому что показатели часто различаются. Если ваш гальваник сообщает о помутнении или потере адгезии, поделитесь с нами показанием Ra, сплавом и фотографиями дефектов по адресу [email protected], и мы подтвердим, является ли целевое значение реалистичным для вашей детали.
Если вас интересует, ознакомьтесь с этими связанными статьями:
Автоматическая очистка сточных вод. Устойчивое водооборотное производство для массовой обработки
Центробежные барабанные машины для удаления заусенцев. Высокоэффективные решения для массовой обработки
Почему необходимо сглаживать поверхность металлических изделий
Как правильно использовать машину для полировки круглых труб