
Un cuerpo de grifo que parece limpio después de desbarbado aún puede producir rechazos en el recubrimiento si la superficie lleva compuestos incrustados, redondeo de bordes irregular o microporosidad. El pulido del grifo de latón antes del recubrimiento no consiste en hacer la pieza brillante; se trata de crear una superficie controlada que retenga la capa de recubrimiento y exponga defectos tempranamente. La elección incorrecta del medio para secciones delgadas de latón, un flujo de agua excesivo al inicio o saltarse una revisión del enjuague final causan más problemas que el propio tanque de recubrimiento. Este artículo cubre las decisiones de proceso que mantienen estable el siguiente proceso.
Máquina – Pulido de Metal
Por qué el Pulido de Grifos de Latón Antes del Recubrimiento Determina el Rendimiento
El recubrimiento no oculta defectos superficiales. Los magnifica. En un cuerpo de grifo de latón, un arañazo, una variación en el quiebre de borde afilado o un pequeño hoyo bajo el depósito se convierten en un defecto visible después del recubrimiento de níquel-cromo. El acabado previo al recubrimiento tiene dos funciones. Eliminar los defectos mecánicos dejados por el fundido o el mecanizado. Dejar una textura uniforme que permita que el depósito de recubrimiento se aplique de manera uniforme. Si la textura es demasiado suave en una zona y demasiado áspera en otra, la superficie recubierta mostrará diferentes reflejos y el cliente lo verá de inmediato.
El latón hace que este paso sea menos indulgente de lo que parece. El latón de maquinado libre a menudo contiene plomo, y las manchas de plomo se difunden cuando el medio está demasiado opaco o el ciclo es demasiado caliente. Eso deja una película delgada que resiste la limpieza electroquímica. Las paredes delgadas del grifo también se deforman si el peso del medio es demasiado alto. Para estas piezas, la primera pasada no debe buscar el brillo. Debe eliminar el trabajo de corte más severo con medios plásticos ligeros o cerámicos finos, y luego refinar la superficie en una etapa separada.
Qué Máquinas de Acabado Encajan con las Partes del Grifo de Latón
La selección de la máquina sigue más la forma de la pieza que su nombre. Un pico de grifo, un cuerpo, una manija y una entrada roscada se mueven de manera diferente en la cuba y contactan con el medio a diferentes presiones. La tabla a continuación mapea las principales opciones a la tarea previa al recubrimiento.
| Tipo de máquina | Mejor uso previo al recubrimiento | Resultado superficial | Limitación principal |
|---|---|---|---|
| Cuba vibratoria | Procesamiento por lotes de cuerpos, picos y manijas | Acabado mate uniforme a satinado | Más lento en rebabas muy duras |
| Disco centrífugo | Piezas pequeñas y radios ajustados | Corte más rápido con redondeo de bordes controlado | Requiere configuración cuidadosa del espacio en piezas delgadas de latón |
| Acabado de arrastre | Superficies visibles o conjuntos coincidentes | Acabado direccional coherente, bajo daño por contacto | Mano de obra en fijaciones y menor volumen de lote |
| Barril rotatorio | Componentes fundidos más pesados y limpieza | Radio suave y buen pulido | Ciclo largo, selectividad limitada |
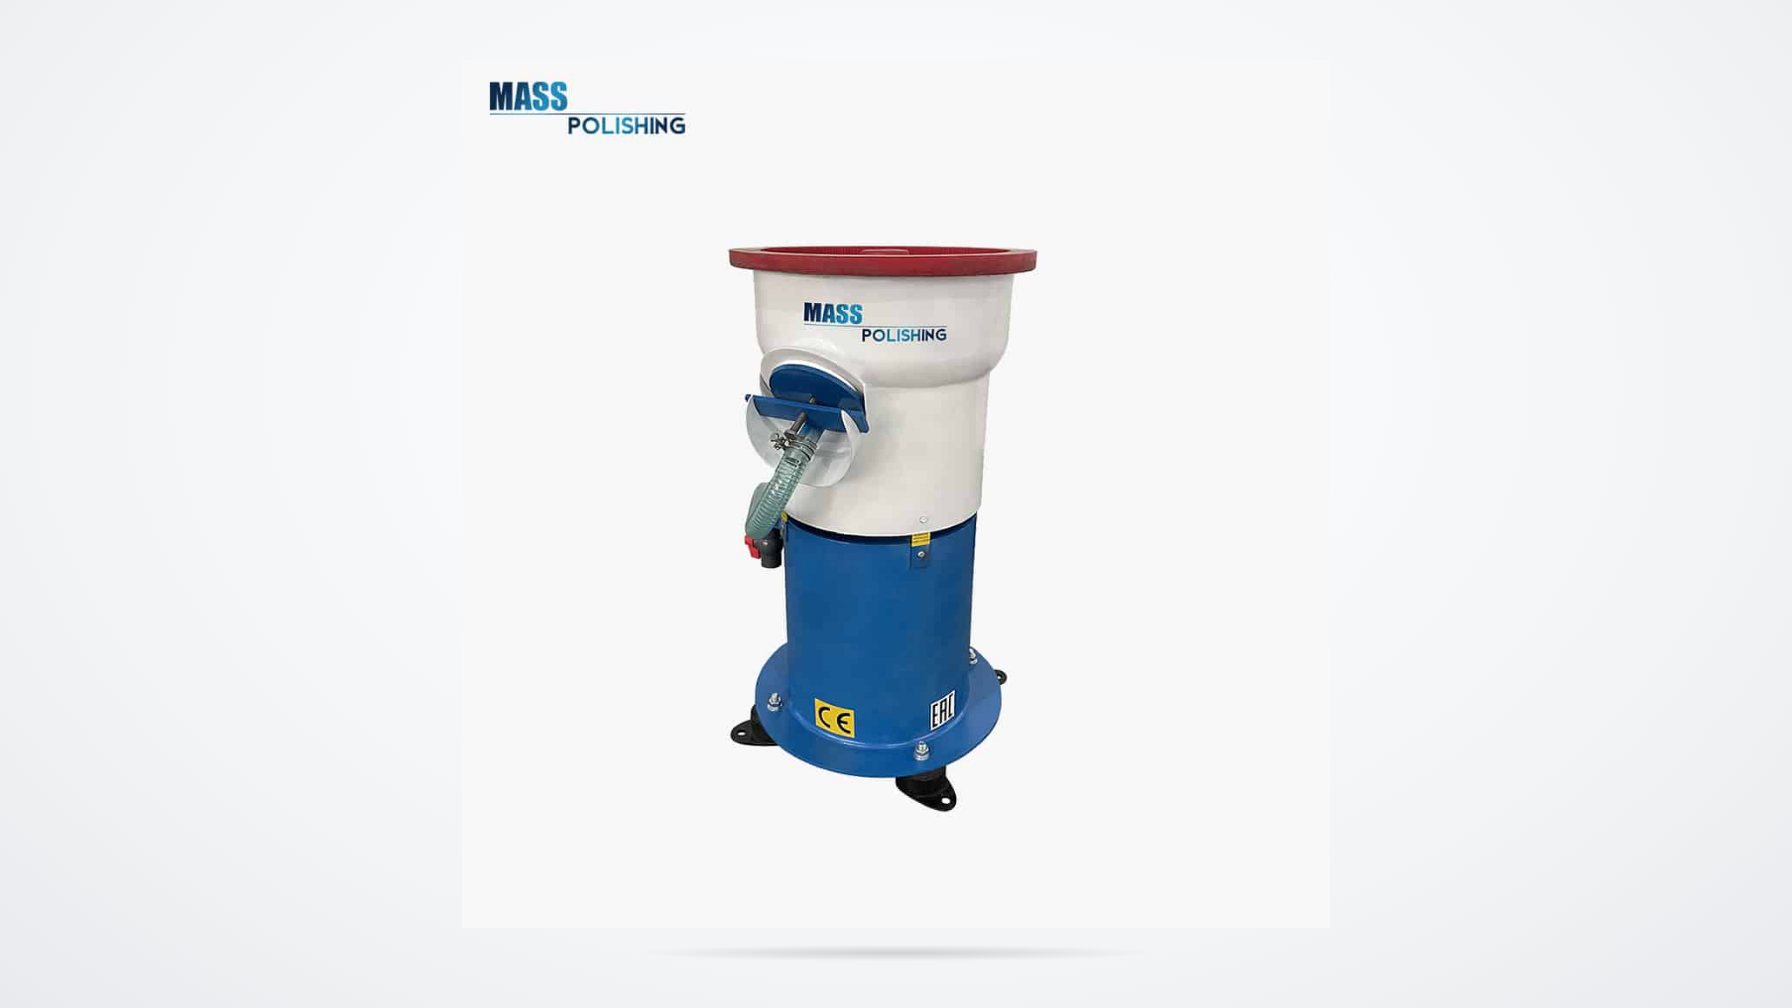
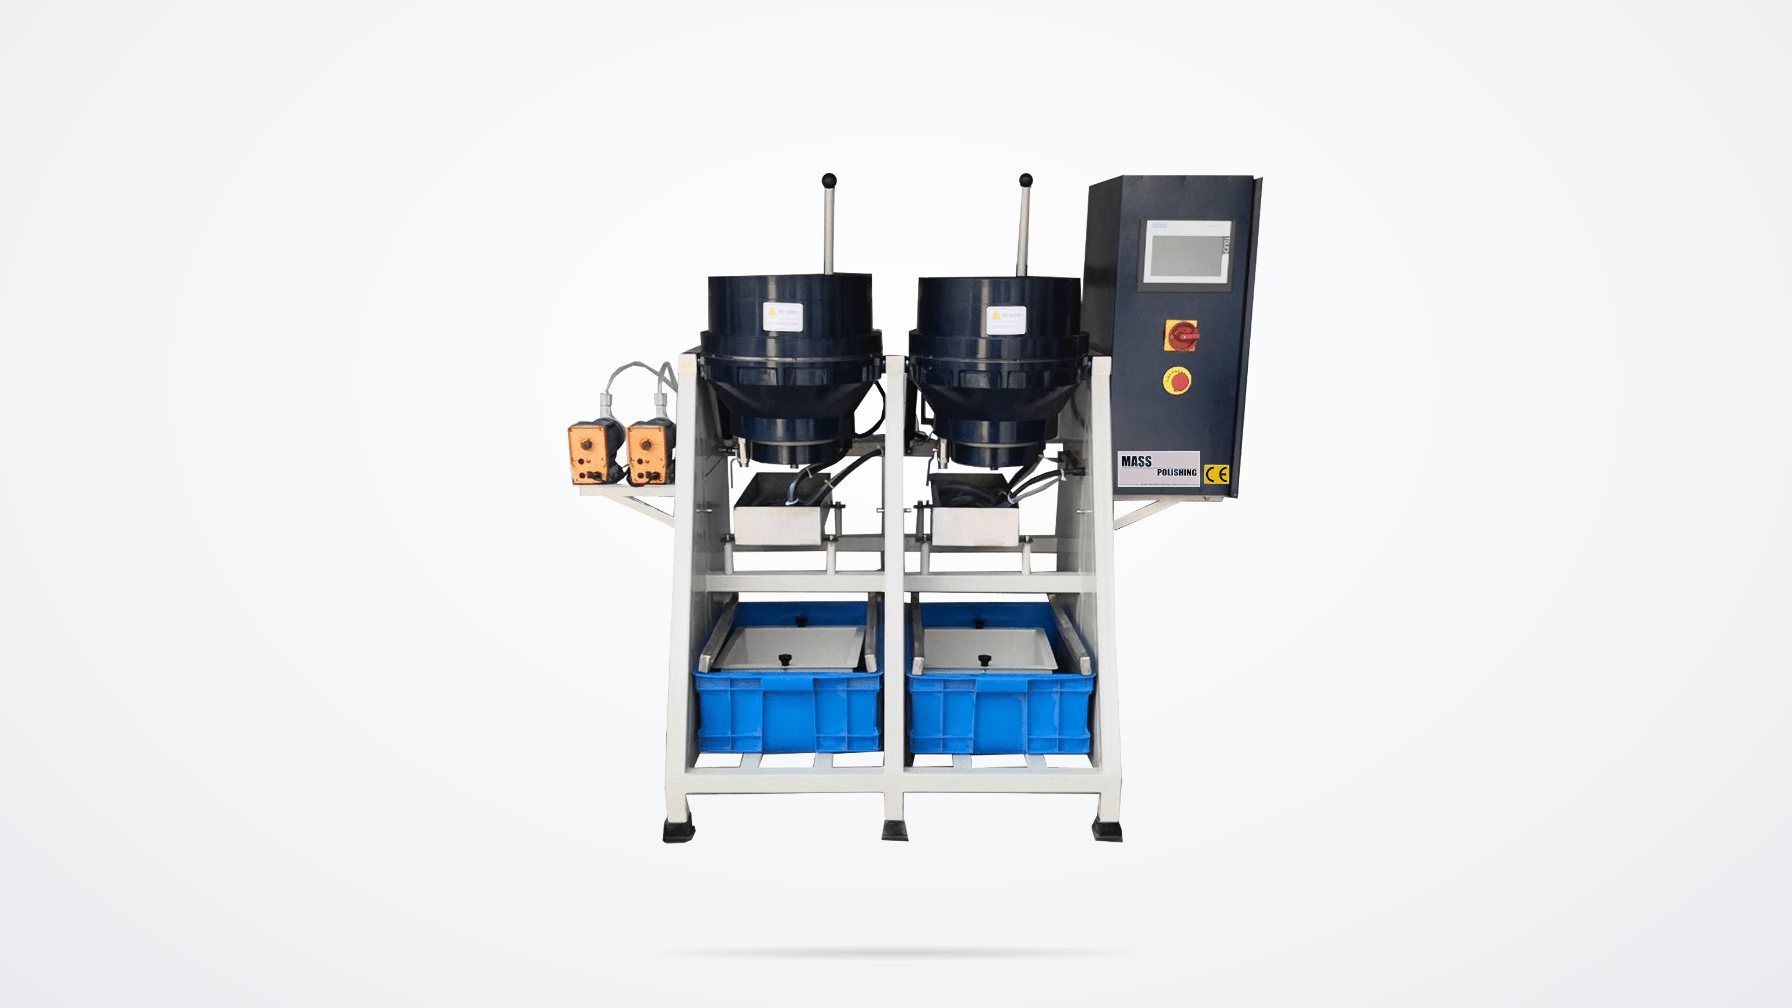
Para la mayoría de los trabajos de prerecubrimiento de grifos de latón, una máquina vibratoria con un sistema de separación es el punto de partida práctico. Mantiene baja la carga de trabajo de un operador y maneja una línea de productos mezclados. Si las piezas tienen recesos profundos o la tasa de rechazo está relacionada con rebabas no detectadas, un disco centrífugo de mayor energía puede eliminar las rebabas en una fracción del tiempo, pero requiere límites de proceso más estrictos para que las secciones delgadas de latón no golpeen o doblen.
La selección de la máquina debe seguir la forma de la pieza y el patrón de defectos antes del precio o la marca de la máquina. <Cómo Elegir una Máquina de Pulido Automática Adecuada> cubre la lógica de selección de máquinas para líneas de acabado automatizadas.
Máquina – Desbarbado de Precisión)
Qué medios y compuestos de prerecubrimiento producen una superficie estable
La calidad del medio importa más que la máquina en muchas fallas de pulido de grifos de latón. Comience con un medio plástico de corte suave o una forma cerámica fina para eliminar rebabas sin arañar el metal blando. Luego pase a un medio plástico de prerecubrimiento con un grado abrasivo fino, como un cono de plástico blanco de 1500 granos, para suavizar la superficie sin crear una capa de alto brillo que pueda ocultar plomo difuso. Para el refinamiento final en superficies planas de grifos, los pines de porcelana de alta densidad pueden aumentar el brillo manteniendo la superficie limpia.
La selección de compuesto está vinculada a la etapa del medio. El compuesto de uso general en acero no puede aplicarse directamente en el latón; puede manchar o sobre limpiar la superficie. Un compuesto de pulido seguro para el latón, con un pH controlado, combinado con un suministro de agua limpio, proporciona un trabajo de prerecubrimiento más consistente. Añada el compuesto gradualmente durante la primera parte del ciclo en lugar de verterlo de golpe.
La selección del medio es tan importante como la máquina cuando el objetivo es una superficie de prerecubrimiento estable. <El medio de tumbling vibratorio es indispensable> cubre cómo la forma y calidad del medio determinan la tasa de corte y la condición final de la superficie.
Si el diseño del grifo incluye hendiduras profundas, paredes delgadas o roscas internas, vale la pena confirmar la forma del medio y la separación de la máquina antes de bloquear la lista de materiales. Envíe un dibujo de la pieza y la cantidad mensual a [email protected].
Cómo Ejecutar e Inspeccionar el Ciclo de Pre-plateado
El ciclo solo es repetible cuando el operador controla el flujo de agua, el nivel del medio y el tiempo desde el primer blank hasta el enjuague final. La mayoría de los cuerpos de grifos de latón se realizan en dos etapas. La primera etapa maneja el trabajo restante de rebabas y escamas. La segunda etapa refina la superficie con un medio más fino o un compuesto seco, dependiendo de la especificación de entrada de la línea de galvanoplastia.
- Clasifique los blanks por aleación y condición de fundición o mecanizado. El latón con plomo y el latón de bajo plomo no se procesan de la misma manera.
- Cargue el cuenco con la proporción recomendada de medio a piezas, sin excederla. Sobrecargar atrapa las piezas y crea contacto desigual.
- Inicie la primera etapa con un flujo de agua bajo y añada el compuesto seguro para latón en pequeñas cantidades. Un inicio demasiado húmedo lava el trabajo abrasivo.
- Transfiera, enjuague y separe antes de la segunda etapa. No deje que las piezas húmedas permanezcan y se sequen en el cuenco.
- Refine con medio plástico o de porcelana para pre-plateado, luego enjuague inmediatamente.
- Inspeccione un tamaño de muestra fijo antes de liberar el lote para galvanoplastia.
¿Qué condición de superficie debe aceptar antes del plating?
La superficie no necesita parecer un espejo. Debe ser uniformemente mate a satinado, libre de bordes afilados, rebabas, plomo difuso, hoyos y medio incrustado. Si un paño blanco limpio presionado sobre la pieza recoge residuo gris, el paso de enjuague o compuesto no está completo. El estándar de entrada de la propia tienda de galvanoplastia debe establecer el límite de liberación, no un objetivo general de brillo.
¿Qué debe verificar antes de liberar las piezas?
Revise las mismas áreas en cada muestra: la parte inferior del caño, la raíz de la rosca de entrada, el boss del mango y cualquier línea de separación. Estos son los lugares donde el acceso del medio es pobre y el residuo se oculta. Pase una mano con guante por la superficie; si la superficie se siente desigual, platee una pequeña pieza de control en lugar de todo el lote. La principal verificación de liberación no es el brillo. Es si la superficie está limpia, seca y consistente en las áreas que el cliente ve.
Si la tienda de galvanoplastia informa de neblina después del pulido previo al plateado, observe las etapas de acabado anteriores antes de cambiar el baño de galvanoplastia. <Cómo Mejorar el Brillo del Producto del Precio del Molino de Vibración> cubre las principales palancas del proceso que mueven una superficie de limpia a brillante antes del plating.
Cuándo detenerse y enviar la pieza para una revisión del proceso
Si ha cambiado las calidades del medio, el flujo de agua y el tiempo del ciclo, y la línea de galvanoplastia aún reporta picaduras, desprendimientos o líneas de flujo, los ajustes adicionales en la planta son costosos. El problema rara vez es solo la máquina. Es la definición del proceso, o una desajuste entre la condición del blank y la receta de acabado. Los ingenieros de Mass Polishing analizan juntos la aleación, la condición de fundición o mecanizado, la geometría de la pieza y la especificación de galvanoplastia. Luego recomiendan una máquina, grado de medio, compuesto y ciclo que dejen una superficie estable para el plating. Envíe el número de pieza, la especificación de galvanoplastia y la cantidad mensual a [email protected] o llame al +86 572 306 8888.
Qué Preguntan los Fabricantes de Grifos Antes de Liberar las Piezas
¿Qué rugosidad superficial es aceptable antes del plating de grifería de latón?
Un acabado mate fino a satinado suele ser aceptable para el plating decorativo de níquel-cromo, siempre que la superficie sea uniforme y esté limpia. El brillo tipo espejo en esta etapa no es necesario e incluso puede ocultar manchas de plomo difuso o pequeños hoyos. El límite importante no es el brillo, sino el control de defectos. Los criterios de rechazo deben incluir hoyos, medios incrustados, bordes afilados y cualquier suciedad gris que transfiera a un paño blanco. Si la línea de plating tiene un estándar de rugosidad de entrada, ese estándar debe establecer el límite de liberación para el lote.
¿Puede un proceso de tazón vibratorio procesar varios diseños de grifos?
La máquina rara vez es el factor limitante; el plan de carga y la mezcla de medios lo son. Un solo tazón puede procesar diferentes boquillas, cuerpos y manijas si el operador separa las piezas por peso y geometría, usa la proporción adecuada de medios a piezas y mantiene el flujo de agua constante. Los problemas aparecen cuando los cuerpos fundidos pesados y las boquillas de paredes delgadas se ejecutan juntos sin divisores de compartimentos. Las marcas de contacto entre piezas aparecen después del plating. Si la variedad de productos cambia con frecuencia, una máquina con un sistema de separación y una receta almacenada para cada familia de piezas es la solución práctica.
¿El pulido en seco elimina el riesgo de secado antes del plating?
Depende de la pasta residual y de si el taller puede mantener la superficie limpia después de descargar. El pulido en porcelana seca o con cáscara de nogal elimina el paso de secado con agua, una opción útil cuando las piezas de otro modo estarían húmedas. Pero puede dejar polvo fino de pasta en agujeros ciegos, y ese polvo puede interferir con la línea de plating. Si la pieza tiene recesos profundos, aún se necesita un enjuague con agua y una soplada de aire limpio después del pulido en seco. Si la pieza es sencilla y se maneja rápidamente, el pulido en seco puede acortar el flujo de trabajo.
¿Cuánto tiempo debe durar un ciclo de preplating de grifería de latón?
En el proceso que realizamos, un ciclo húmedo de dos etapas para un cuerpo de grifo de latón medio suele durar entre 30 y 50 minutos, pero el estado en blanco lo cambia. Las piezas fundidas con escamas pesadas pueden necesitar una etapa de corte inicial antes de la etapa de preplating. Las piezas mecanizadas generalmente pueden pasar directamente al ciclo de preplating fino. El tiempo es menos importante que una superficie estable al final. Si el ciclo se acorta aumentando el flujo de agua o sobrecargando el tazón, los rechazos avanzan en la línea. Comparte el peso de tu pieza y el tiempo actual del ciclo con nuestros ingenieros en [email protected], y confirmaremos si el proceso está en un rango normal.
Si está interesado, consulte estos artículos relacionados:
La importancia de la limpieza regular del molinillo vibratorio
Soluciones a problemas comunes de la máquina de pulido en el proceso de pulido