
معالجة سطح مكونات محرك الطائرة ليست عملية واحدة. شفرة الضاغط، قرص التوربين، وغلاف المروحة تصل إلى مرحلة التشطيب بأشكال هندسية مختلفة، وكمية الإزالة المسموح بها مختلفة، ومتطلبات وظيفية مختلفة، وعملية تناسب واحدة قد تضر بالأخرى. ما يحدد النتيجة هو التسلسل: الوسائط، المركب، ضغط الاتصال، وطريقة القياس المتفق عليها قبل تشغيل الجزء الأول. معظم الصعوبة في التشطيب في الطيران الفضائي تكمن في عمل المواصفات أكثر من في الآلة نفسها. ما يلي يوضح كيف يتم إنهاء كل عائلة من المكونات، وأين تقع الحدود الحقيقية، وما يجب الاتفاق عليه قبل أن ينتج اختبار رقم جدير بالاقتباس.
ما يجب أن يفعله السطح قبل أن يبدو صحيحًا
الشفرة المصقولة ليست الهدف. الأسطح على معدات المحرك تُنهي لأنها تعتمد على ثلاثة وظائف.
يعتمد عمر التعب على غياب الحواف الحادة، والحديد المطوي، وعلامات التشغيل العميقة، وكلها تركز الإجهاد. يعتمد أداء التدفق على خشونة جناح الهواء وعلى هندسة الحافة، سواء حافظت عليها عملية التشطيب أو دمرتها. تعتمد الطلاء، والربط، والإغلاق على ركيزة نظيفة ذات نسيج مناسب. يمكن أن تتعارض هذه المتطلبات مع بعضها البعض. عملية تضيء جناح الهواء عن طريق إزالة المزيد من المادة يمكن أن تفتح الحافة الخلفية فوق حد سحبها، بينما عملية تترك نسيج غير اتجاهي دقيق لالتصاق الطلاء قد تبدو أسوأ من جزء مجاور لم يكن مقصودًا أن يكون وظيفيًا.
الوثائق المصاحبة للعمل في الطيران الفضائي غالبًا ما تُقرأ كدليل على السطح. ليست كذلك، والفجوة بين الاثنين تتسبب في معظم النزاعات.
| السجل | ما يثبته | ما لا يثبته |
|---|---|---|
| شهادة AS9100D [1] | نظام إدارة الجودة للمورد يتوافق مع معيار الطيران الفضائي | أن دفعة معينة تلبي رسمك |
| اعتماد Nadcap [2] | تم تدقيق نطاق العملية المعتمدة | الموافقة على سبائكك، هندستك أو حدود القبول |
| قيمة Ra المبلغ عنها وفقًا لـ ISO 21920-2 [3] | تم تحديد معلمة الملف الشخصي وفقًا لطريقة محددة | أن الحد، وطول التقييم، وموقع القياس تتطابق مع متطلباتك |
| مواصفة الترصيع AMS 2430 [4] | كيفية التحكم في عملية القذف بالخردق الآلية والتحقق منها | وصفة تشطيب نهائية، أو تصريح بإزالة الطبقة المعالجة بالقذف بالخردق بعد ذلك |
| صورة فوتوغرافية لشفرة مكتملة التصنيع | المظهر العام | نصف قطر الحافة، أو انغراس وسائط القذف، أو حالة الطبقات تحت السطحية |
اقرأ هذا الجدول بدءًا من العمود الأوسط باتجاه الخارج. تجيب شهادة الجودة عن سؤال يتعلق بالنظام. ويجيب تقرير المعلمات عن سؤال يتعلق بالقياسات. أما سجل القبول المرتبط بالرسم الهندسي فهو وحده الذي يجيب عن السؤال الذي طرحته جهة اعتماد التصميم فعليًا، ويجب الاتفاق عليه قبل بدء الإنتاج وليس بعده.
تتطلب المعلمة نفسها القدر ذاته من العناية. فقيمة Ra تمثل المتوسط الحسابي للخشونة على طول التقييم، ولذلك قد يُظهر سطحان القيمة نفسها، لكنهما يتصرفان بشكل مختلف عند تغيير طول القطع أو اتجاه مسار القياس [3]. فالسطح الخشن عرضيًا بالنسبة إلى اتجاه النسيج والناعم طوليًا معه سيعطي قراءات مختلفة اعتمادًا على الاتجاه الذي يتحرك فيه قلم القياس. لذلك، ينبغي أن يحدد الرسم الهندسي المعلمة وطول القطع واتجاه القياس، وليس مجرد قيمة رقمية.
تتطلب الشفرات والأقراص والأغلفة أساليب تشطيب مختلفة
يبدأ اختيار العملية من تحديد ما لا يمكن للقطعة تحمّله. فالشفرة لها مقطع هوائي رقيق وحافتان تؤديان وظائف ديناميكية هوائية ووظائف متعلقة بالإجهاد والتعب. أما القرص فله كتلة كبيرة، لكنه يحتوي على شقوق وثقوب وأسطح يمكن أن تتحول فيها الزوائد المعدنية إلى نقاط لبدء التشققات. بينما يتميز الغلاف بجدار كبير ورقيق، وتجويفات أسطوانية يجب أن تحافظ على استدارتها، وفلنجات يجب أن تظل مستوية.
| فئة المكوّن | ما يجب ألا تفعله العملية | فئة العمليات المناسبة عادةً | نقطة التحكم الرئيسية |
|---|---|---|---|
| شفرات الضاغط والتوربين | تدوير حافة الخروج، أو تكسير الطرف، أو فقدان سطح التلامس عند الجذر | تشطيب السحب باستخدام تجهيزات تثبيت، أو التشطيب في براميل عالية الطاقة | نصف قطر الحافة ودعم تجهيزات التثبيت |
| أقراص التوربين والضاغط | إزالة الطبقة المعالجة بالقذف بالخردق، أو تشويه جزء رقيق من القرص، أو تدوير جذر أحد الشقوق | تشطيب البرميل، تشطيب السحب حيث تحتاج حواف الفتحة إلى نصف قطر معين | الموقع في تسلسل العملية |
| أغطية المروحة والضاغط | تشويه الجدار، حبس المركب في الثقوب والثقوب العمياء | آلات الاهتزاز الكبيرة في وعاء أو مجرى منخفضة الاهتزاز | الدعم، الشطف والتجفيف |
| الوسائد، والملحقات والتجهيزات | فقدان شكل الخيط أو احتجاز الوسائط في الثقوب العرضية | القرص الطرد المركزي أو magnetic finishing | حجم الوسائط مقابل حجم الميزة |
يمكن لاثنين من هذه العائلات مشاركة نوع آلة ولا تزال بحاجة إلى وصفات منفصلة، ويجب ألا يتشارك أي منها حمولة وسائط بين السبائك بدون إجراء تنظيف.
مستوى الطاقة هو الرافعة الأولى. آلة البرميل الطرد المركزي تدفع الوسائط ضد العمل بقوة عالية وتقصّر الدورات، بينما يتحرك وعاء الاهتزاز بشكل أكثر لطفًا ويحافظ على الهندسة مع مخاطر أقل. يأخذ منتهي السحب مسارًا ثالثًا: يتم تثبيت الجزء في حامل ويتم سحبه عبر الوسائط، بحيث يتم ضبط ضغط الاتصال وزاوية الهجوم بواسطة التركيب بدلاً من الحمولة. أي من الثلاثة يناسب يعتمد على أقصى حد هندسي للجزء، وليس على هدف الإنتاجية.

عادةً ما يتم تحديد الاختيار بين عملية البرميل عالية الطاقة وعملية الوعاء بناءً على وقت الدورة والتحكم في الحافة بدلاً من حجم الآلة. <Vibratory Finishing vs Centrifugal Barrel Finishing> يوضح كيف تختلف الطريقتان في كثافة التشطيب وتأثير الوسائط.
حيث يحدد التحكم في الحافة النتيجة على الشفرات
تفشل الشفرات في تحقيق مواصفات التشطيب في ثلاثة أماكن: الحافة الخلفية، الطرف والجذر.
الحافة الخلفية هي أرق ميزة على معظم الأجنحة الهوائية. الوسائط التي تكون خشنة جدًا أو ثقيلة تدحرجها، تموجها أو تكسرها إلى رقائق صغيرة. الوسائط الأصغر تتبع بشكل أدق منحنى الجناح الهوائي ولكنها تطيل الدورة، ويجب أن تظل الدورة قصيرة بما يكفي حتى لا تفقد الحافة الأمامية نصف قطرها أثناء انتظار المشغل لتنظيف الحافة الخلفية. الطرف يواجه نفس المشكلة في مساحة أصغر. الجذر هو الحالة المعاكسة: وجوه اتصال الوتر أو شجرة الأشجار هي أسطح وظيفية يجب أن تظل مستوية ضمن التTolerance، لذلك لا يجوز كسر سوى الحواف الخارجية. أي شيء يعامل وجه الجذر كأنه سطح آخر قد فقد السيطرة على الجزء.
التثبيت هو الطريقة التي يتم بها تحقيق هذا الفصل. ينهي السحب تثبيت كل شفرة بشكل فردي، بحيث يمكن إخفاء وجه الاتصال أو إبقاؤه خارج تدفق الوسائط أثناء معالجة الجناح الهوائي وحواف الجذر. لا يمكن لإنهاء البرميل عزل وجه واحد، مما يجعله مناسبًا للشفرات التي يجب معاملة سطحها بالكامل بشكل موحد وغير مناسب حيث يجب الحفاظ على وجه اتصال معين.
حفر التبريد والممرات الداخلية تتطلب قرارًا مسجلاً على الرسم، وليس تركه للمشغل. قد لا يخرج الوسيط الذي يدخل ممرًا، ويمكن أن تعلق الدبابيس الصغيرة أو الوسائط الدقيقة عند حافة الثقب. تغيير طريقة معالجة حواف الثقب، أو تغطيتها أو فحصها لاحقًا يغير كل من التركيب وفحص القبول.
الإجراء يقفل الحلقة. مقياس نصف القطر هو شاشة: يخبر المشغل أن الحافة تبدو كواحدة من مجموعة من الأشكال، ولا ينتج رقمًا. رسم ملف شخصي عبر الحافة، أو طريقة بصرية متفق عليها مع العميل، تنتج القيمة التي يمكن للرسم قبولها. أي من الطريقتين يجب أن يُحدد قبل القطعة الأولى، لأنه يمكن أن تفشل حافة تمر بطريقة واحدة وتفشل الأخرى.
التسلسل يهم أكثر من التشطيب على الأقراص
على قرص، التشطيب السطحي هو النصف الأسهل من المشكلة.
فتحات شجرة التنوب يتم حفرها، مما يترك زوايا حادة عند جذر الفتحة ونتوءات عند مخرج الفتحة. النتوء الموجود عند الجذر هو مسبب إجهاد في المنطقة الأكثر تحميلًا من الجزء، لذا يجب كتابة إزالة النتوء كقوس مع تحمل، وليس كإزالة المعدن المرئي. ثقوب البراغي وثقوب التوازن تتبع نفس المنطق، مع خطر إضافي: حافة مرتفعة حول الثقب تغير كيفية تثبيت الوجه وكيفية جلوس القرص في الجهاز.
يحدد التسلسل ما إذا كان خطوة التشطيب تساعد أو تضر. إذا تبع الترقق التشطيب، يتم تطبيق الطبقة الضاغطة على السطح الذي أنتجته خطوة التشطيب، ويُغطى المعدن المطوي الذي خلفه بدلاً من إزالته. إذا تبع التشطيب الترقق، يزيل الفعل الكاشط جزءًا من الطبقة التي تم إنشاؤها للتو. يتحكم معيار AMS 2430 في مدى ضبط والتحقق من الترقق التلقائي [4]؛ ولا يمنح إذنًا لعملية ميكانيكية لاحقة على السطح المرقق. حيث يتطلب الرسم حقًا لمسة تصحيح بعد الترقق، يحدد السلطة الهندسية الحد والتحقق، ويجب أن يكون هذا القرار موجودًا على الرسم.
التحريف هو القيد الثاني. يمكن أن يتحرك ويب رقيق أو قرص كبير القطر تحت تأثير برميل عالي الطاقة، لذلك يجب فحص الدعم، ونمط الحمل، ومستوى الطاقة، ويجب قياس الاستواء بعد الدورة بدلاً من الافتراض.
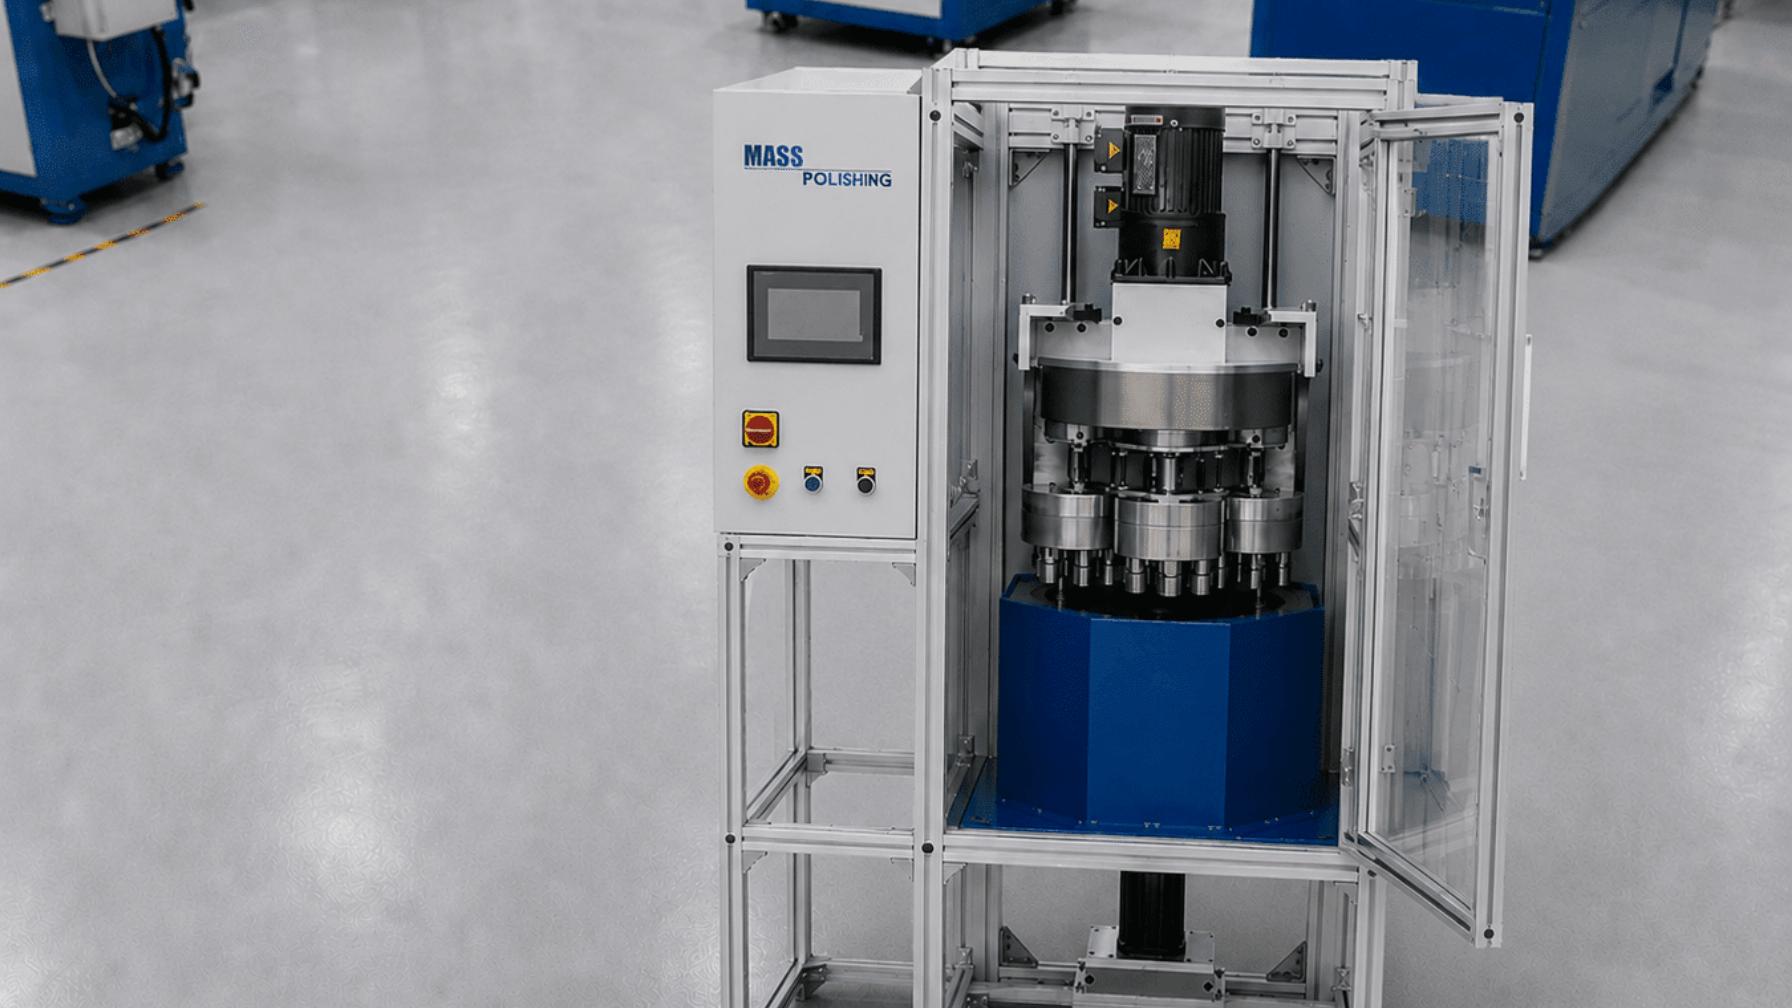
آلات الطرد المركزي ذات الأربعة أنابيب هي الأداة المعتادة للعمل على حافة القرص لأن الأنابيب يمكن تحميلها وفحصها بشكل فردي. يبني Polishing Mass سلسلة EB في ذلك التكوين، من EB 30 بسعة 7.5 لتر لكل أنبوب و0 إلى 185 دورة في الدقيقة حتى EB 360 بسعة 90 لتر لكل أنبوب و0 إلى 90 دورة في الدقيقة، مع أنابيب مبطنة بالبولي يوريثان وتوقف التوريت على النماذج الأوتوماتيكية. التوقف مهم على الأقراص: يسمح للمشغل بإيقاف التوريت مع أنبوب في وضع التحميل بدلاً من الانتظار لدورة كاملة.
كيف يحدد التعامل الحد على الأغطية والأجزاء الكبيرة
الغلاف هو جزء كبير ورقيق وغالبًا دائري، وما يحدث حول العملية مهم بقدر العملية نفسها.
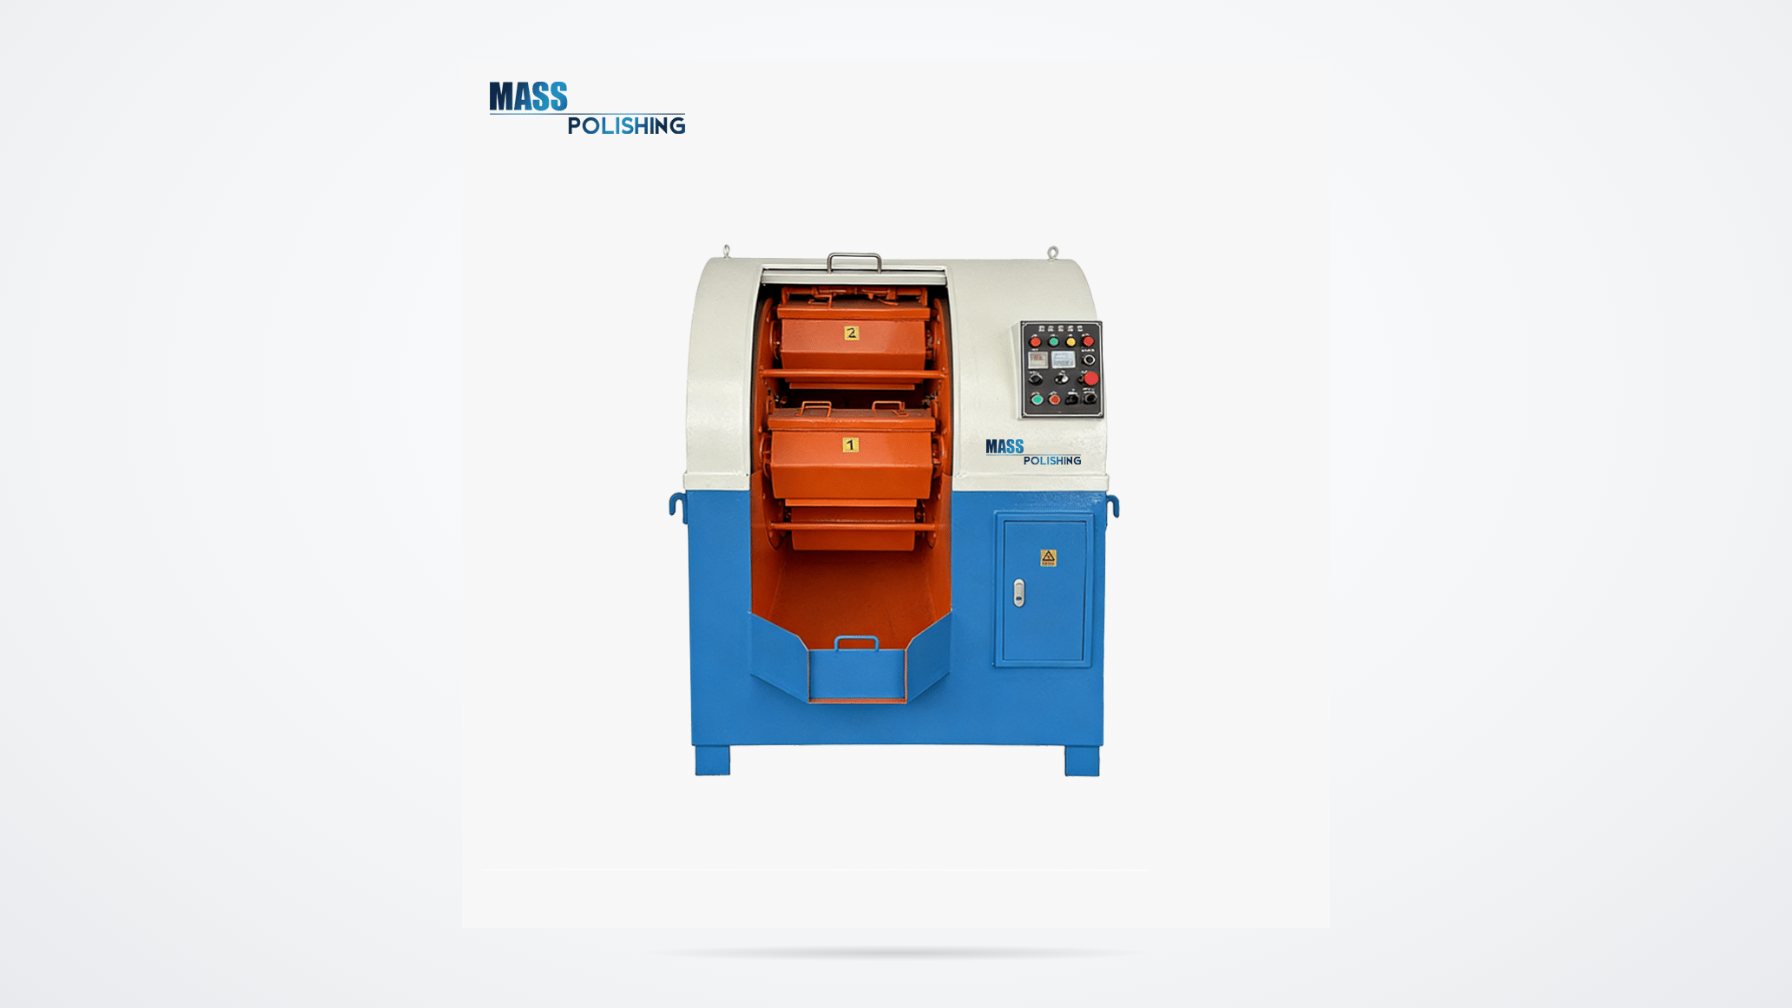
آلات الترعة تتعامل مع الأعمال الطويلة والكبيرة، بسعات تتراوح من 80 لتر على أصغر وحدة إلى عدة آلاف من اللترات على الأكبر، ومحركات مزدوجة غير متوازنة تدير وعاء على شكل حرف U. الأوعية الكبيرة تغطي الأغطية الأصغر. كلاهما يحتاج إلى سعة منخفضة ودعم جيد للحد من حركة الجدران، ويجب فحص الاستدارة أو الاستواء بعد الدورة على أي غلاف بجدار رقيق أو مدى غير مدعوم كبير. مقسمات المقصورات تستحق الاستخدام حيث يمكن أن يترك الاتصال بين الأجزاء علامات على وجه النهائي.
احتجاز الوسائط هو وضع الفشل الذي يظهر لاحقًا. تتجمع الوسائط، والثقوب العمياء، وثقوب براغي الحافة، وتجمع الوسائط والمركبات، ويمكن أن يفشل جزء صحيح الأبعاد في التغطية لأن شيئًا بقي في التجويف. القواعد العملية هي اختيار الوسائط أكبر من الثقوب التي يجب أن تظل نظيفة، وسد الثقوب التي لا يمكن تجنبها، وفحصها قبل مغادرة الجزء المنطقة.
الغسل والتجفيف ينتميان إلى المواصفات، وليس في نهاية الوردية. الثقب الذي يظل رطبًا هو موقع تآكل وعيب في التغطية في انتظار الحدوث. التجفيف بالدوران بالهواء الساخن يزيل الماء الكتلي بسرعة؛ وحدة بسلة سعة 35 لتر، وطاقه تسخين 1.8 كيلوواط، ونطاق عمل من 50 إلى 70 درجة مئوية تغطي الأغطية الصغيرة والمتوسطة النموذجية، بينما قد تحتاج الأجزاء الكبيرة إلى توجيه ثاني حتى لا يبقى الماء في جيب.
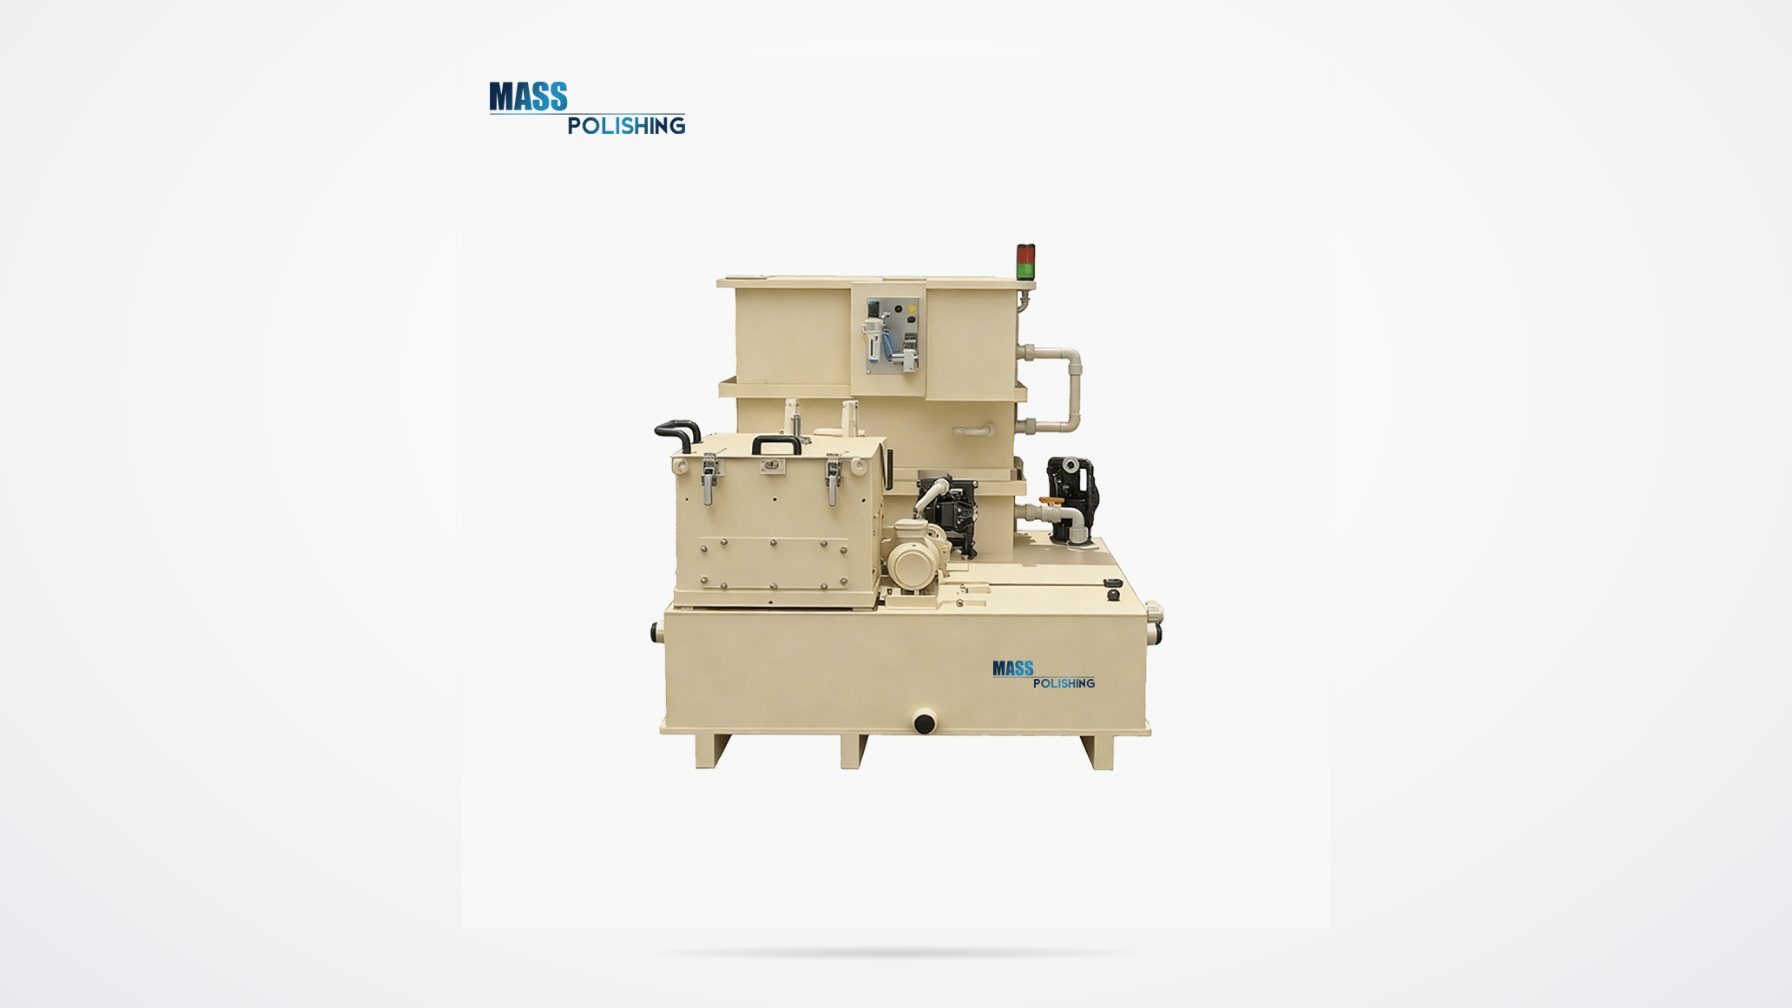
المخلفات تغلق نفس الحلقة. التشطيب بالمركب ينتج مياه تحمل مواد صلبة وزيت، وتصريفها بدون معالجة هو مشكلة امتثال وتكلفة. نظام المياه الطرد المركزي يفصل المواد الصلبة بسرعة عالية ويعيد المياه المصفاة إلى الخط؛ المواصفة المنشورة لنموذج ST 1000 C تتضمن وعاء بسرعة 3000 دورة في الدقيقة، وسعة تصل إلى 1000 لتر/ساعة، وكفاءة فصل تتراوح بين 95 إلى 98 بالمئة، مع إزالة المواد الصلبة المركزة كنفايات.
– التجفيف بالدوران
اختيارات الوسائط والمركبات للتيتانيوم، سبائك النيكل والألمنيوم
الوسائط تقوم بالقطع، والمركب يتحكم في الكيمياء حولها، ولا أحدهما يعوض عن اختيار خاطئ للآخر.
| وسائط | بيانات الكتالوج | مكانه على أجزاء المحرك | ما يجب مراقبته |
|---|---|---|---|
| سيراميك P، إزالة الحواف و التلميع | الوزن النوعي 2.75، أبيض بورسلين | جذور الشفرة، حواف القرص وكسر الحافة العامة حيث يُراد إنهاء لامع مع القطع | وسائط كثيفة تفتح نصف قطرها بسرعة على حافة خلفية رقيقة |
| السيراميك TC و MC، القطع | الكثافة النوعية 2.55 و 2.50 | نفايات الطحن والتفريز الأثقل على الأغطية والتجهيزات والحوامل | نتيجة غير لامعة، فهي خطوة قبل التشطيب وليست الأخيرة |
| البلاستيك V و LC | حبيبات كاشطة 1500 و 800 | أجزاء الألمنيوم وتحضير ما قبل الطلاء حيث يجب أن يبقى التضمين منخفضًا | القطع منخفضة الكثافة ببطء على سبائك النيكل |
| كرات الزركونيا أو الفولاذ المقاوم للصدأ | 1 إلى 20 مم، و2 إلى 10 مم | تلميع الثقوب والوجوه لسطح لامع ومنخفض الخشونة | التلميع يحرك المعدن بدلاً من إزالته، لذلك لا يمكنه إصلاح النتوء |
| دبابيس البورسلين | 1×3 حتى 11×15 مم | التجاويف والميزات الصغيرة التي لا يمكن للوسائط التقليدية الوصول إليها | بطيء، ويحتاج إلى مركب يحافظ على نظافتها |
عائلات السبائك لا تشترك في شحنة وسائط. وسائط الصلب تترك حديد على التيتانيوم والألمنيوم، وتصبح تلك التلوثات موقع تآكل. الكيمياء المحتوية على الكلوريد على التيتانيوم تشكل خطر تآكل إجهادي. القاعدة العملية هي وسائط مخصصة ومركب مخصص لكل عائلة سبيكة، مع تنظيف الآلة بين الحملات، ومركب يذكر ورقة بياناته درجة الحموضة والمواد المعدنية المستهدفة بدلاً من.
حجم الوسائط يتبع حدين في آن واحد. يجب أن يكون أكبر من الثقوب التي يجب أن تظل مفتوحة وأصغر من أصغر نصف قطر داخلي يجب الوصول إليه. بين هذين الحدين، نسبة الوسائط إلى الأجزاء من حيث الحجم وتركيز المركب يحققان استقرارًا أكثر من دورة أطول.
السبيكة النيكل الفائقة الصلابة تتصلب بسرعة وتستجيب بشكل مختلف عن الفولاذ لنفس الوسائط والمركب.cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits> يغطي النقاط العملية حول إنهاء مكونات إنكونيل.
كيفية تحديد وقياس والموافقة على السطح
خط غامض على أمر الشراء هو العنصر الأكثر تكلفة في عملية التشطيب، لأنه يُفسر مرتين ويُقبل مرة واحدة.
رفض هذا السطر: “التلميع إلى Ra 0.4 وإزالة الحواف من جميع الحواف”.”
استبداله بشيء يمكن للمصنع التخطيط ضده فعليًا: سمِّ السطح ووظيفته، والمعلمة مع القطع واتجاه التتبع، ونطاق نصف قطر الحافة وكيفية قياسه، وموقع خطوة التشطيب بالنسبة للطرق والتغطية، والسلطة التي تقبل النتيجة. هذا الاستبدال يفرض أربعة قرارات تركها السطر الأصلي مفتوحة، وكل واحد منها يغير الوسائط أو الحامل أو الدورة.
| حقل المواصفات | ما يجب ذكره | لماذا يغير النتيجة |
|---|---|---|
| السطح والوظيفة | أي سطح ينطبق عليه المطلب، وما إذا كان هوائي، أو حرج من حيث التعب، أو ركيزة للطلاء | لا يمكن تلبية أو فحص رقم خشن واحد لجزء كامل |
| المعلمة والطريقة | Ra أو Rz وفقًا لـ ISO 21920-2، مع القطع واتجاه التتبع | نفس Ra عند قطع مختلف يصف سطحًا مختلفًا |
| حالة الحافة | نطاق نصف قطر الحافة على الحواف المسماة وطريقة القياس | “إزالة الحواف” لا يوجد اختبار قبول لها |
| التسلسل | هل يتم التشطيب قبل أو بعد الطرق والتغطية | يحافظ الطلب أو يزيل الطبقة الضاغطة |
| الحالة الابتدائية | الخشونة الواردة ومسار التشغيل السابق | وسائط ودورة مختارة لسطح بداية مختلف ستفقد |
| سجل القبول | من يوقع، ماذا يحتوي التقرير، كم عدد الأجزاء التي تشكل المقالة الأولى | تجربة لا يمكن لأي شخص تكرارها ليست دليلاً |
تجربة مصممة ضد تلك المجالات قصيرة. استخدم قسيمة من نفس السبيكة والمعالجة الحرارية، ومررها عبر الدورة المقترحة مع تحميل وسائط الإنتاج، وقم بالقياس قبل وبعد باستخدام الطريقة المتفق عليها. ثم انظر إلى السطح تحت التكبير للتحقق من التداخل والحديد المطوي، لأن Ra الجيد يمكن أن يجلس فوق طبقة تالفة. قسيمة تثبت فقط أن الآلة يمكنها جعل المعدن لامعًا لم تثبت شيئًا عن الرسم.
القابلية للتكرار هي الاختبار الأخير. عندما يتغير التشطيب بين الدُفعات، يكون السبب غالبًا في حالة الوسائط، تركيز المركب أو نمط الحمل بدلاً من الآلة، ويظهر الانحراف أولاً كتغير في نصف قطر الحافة بدلاً من الخشونة.
عندما يتغير التشطيب بين الدُفعات، يكون السبب غالبًا في حالة الوسائط، تركيز المركب أو الحمل أكثر من الآلة نفسها. <حلول للمشاكل الشائعة في آلة التلميع خلال عملية التلميع> يغطي مشاكل التلميع الشائعة والأسباب وراءها.
أرسل الأجزاء قبل الالتزام بعملية
أرخص طريقة لحسم مسألة التشطيب على معدات المحرك هي تشغيل الأجزاء الحقيقية. أرسل عائلة المكون، السبيكة وحالتها، الرسم أو الطباعة الموسومة التي تظهر السطوح والحواف التي تتطلب متطلبات، موضع خطوة التشطيب بالنسبة لضرب الرش والتغطية، حجم الدُفعة، والوثيقة التي تعمل وفقًا لها. عمليات التلميع الجماعي تقوم بمعالجة عينات على معدات الإنتاج وتعيد الأجزاء مع تقرير قياسي، لذا الدورة التي توافق عليها قد تم تشغيلها بالفعل على هندستك. تفاصيل الاتصال ومسار الاستعلام الحالي مدرج على www.masspolishing.com. ضع مرجع الرسم في الرسالة الأولى ويمكن أن يبدأ التجربة بدون جولة ثانية من الأسئلة.
الأسئلة الشائعة
هل يمكن تلميع الشفرات والأقراص في نفس الآلة؟
أحيانًا نفس نوع الآلة، ونادرًا نفس الوصفة. يمكن لآلة الطرد المركزي ذات الأربعة أسطوانات معالجة الشفرات الصغيرة والأقراص الصغيرة، لكن تحميل الوسائط، المركب، وقت الدورة ونمط الحمل يختلف لأنها تعتمد على الحد الهندسي. قيد الشفرة هو الحافة الخلفية ووجه الاتصال بالجذر. قيد القرص هو نصف قطر جذر الفتحة وموقع الخطوة بالنسبة لضرب الرش. مشاركة آلة هو قرار جدولة. مشاركة تحميل الوسائط أو وصفة الدورة بين الاثنين هو المكان الذي يتعرض فيه الهندسة للتلف.
ما هو Ra الذي يمكن أن يحققه التشطيب الجماعي على شفرة توربين؟
لا رقم واحد يعني شيئًا بدون شروط. تعتمد الخشونة الممكن تحقيقها على السطح الوارد، السبيكة، الوسائط، المركب والدورة، ويعتمد الرقم المبلغ عليه على المعامل، القطع واتجاه التتبع. يمكن لموردين أن يعطوا Ra نفسه ويصفوا أسطحًا مختلفة. الطريق الممكن هو قسيمة من نفس السبيكة والمعالجة الحرارية، تمر عبر الدورة المقترحة وتقاس وفقًا للطريقة المتفق عليها قبل وبعد، مع ذكر التقرير للقطع والاتجاه. لا يمكن التحقق من ادعاء الكتالوج مقابل جزءك.
هل يقلل التلميع بعد ضرب الرش من عمر التعب؟
يمكن أن يفعل ذلك. يعمل الضرب عن طريق ترك طبقة ضاغطة على السطح، ويقوم عملية التشطيب الميكانيكي بعدها بإزالة جزء من تلك الطبقة. مدى ذلك يعتمد على إزالة المادة وعلى الهندسة المحلية. عندما يتطلب الرسم التشطيب بعد الضرب، يحدد السلطة الهندسية الحد وطريقة التحقق، ويؤكد حامل موافقة الضرب ما لا يزال مقبولًا. تشغيل تلميع بعد الضرب بدون تلك الموافقة يحول حالة السطح المصممة إلى حالة غير مسيطر عليها.
ماذا يجب أن أرسل لاختبار نهائي على أجزاء الطيران؟
أرسل السبيكة وحالتها، الرسم أو طباعة مميزة تظهر أي السطوح والحواف تحمل متطلبات، التسلسل بالنسبة للطرق والتغطية، كمية الدفعة، ووثيقة القبول التي تعمل بها. أضف خشونة البداية وكيف تم قياسها. مع ذلك، يمكن تصميم اختبار ضد القيد الحقيقي بدلاً من التلميع العام. بدون ذلك، قد يبدو الناتج صحيحًا ولكنه يفشل في أول قطعة، لأن الاختبار أجاب على سؤال مختلف عن الموجود في الرسم.
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
[1] الجمعية الدولية للمهندسين، “نظام إدارة الجودة AS9100D – الطيران – المتطلبات,” الجمعية الدولية للمهندسين، 2016.
[2] معهد مراجعة الأداء، “برنامج اعتماد نادكاب,” PRI.
[3] المنظمة الدولية للمعايير، “ISO 21920-2:2021 المواصفات الهندسية للمنتجات (GPS) – ملمس السطح: الملف الشخصي – الجزء 2: المصطلحات، التعريفات ومعلمات ملمس السطح,” ISO، 2021.
[4] الجمعية الدولية للمهندسين، “AMS 2430 الرش بالطرق التلقائية,” الجمعية الدولية للمهندسين.
إذا كنت مهتمًا، اطلع على هذه المقالات ذات الصلة:
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits