
السوبرفينشين المتساوي التوجّه (ISF) هو عملية تشطيب جماعي مسيطرة تغير نسيج سطح الجزء المُشغل، وليس شكله الهندسي حسب التصميم. الهدف هو سطح ناعم غير اتجاهي مع تقليل قمم الخشونة، يتم إنتاجه من خلال دمج وسائط مناسبة، كيمياء، طاقة الآلة، وتوجيه الجزء. رقم Ra منخفض بمفرده لا يثبت أن العملية هي ISF. إذا بقيت آثار الطحن الأصلية، أو إذا قام العملية بتدوير حافة حاسمة خارج الحدود المسموح بها، فإن الجزء قد تم تنعيمه، وليس تشطيبه بشكل متساوي التوجّه. لذلك، يبدأ تحقيق ISF بتحديد مواصفات سطح وظيفي، ثم نافذة عملية يمكن تكرارها دون تلف الحواف أو الأبعاد أو حالة المادة.
كيف يغير التشطيب المتساوي التوجّه سطحًا
يُستخدم هنا مصطلح ISF كاختصار شائع للسوبرفينشين المتساوي التوجّه. التساوي التوجّه يعني أن نسيج السطح لا يمتلك اتجاهًا قويًا. علامات التشطيب عشوائية بدلاً من أن تكون مصفوفة مع عجلة الطحن أو تمريرة التشغيل. العملية ليست طلاءً. فهي لا تودع طبقة، ولا تخفي عيبًا تحت سطح لامع. إنها عملية إزالة مسيطرة على مستوى الخشونة، تليها سطح يمكنه حمل نمط اتصال أكثر توحيدًا.
معظم طرق ISF هي عمليات تشطيب جماعي مسرعة كيميائيًا. المركب يهيئ السطح بينما الوسائط تطبق الطاقة الميكانيكية وتحمل الكيمياء عبر الجزء. الكيمياء ليست مادة مضافة لطلاء التلميع التي تنظف الوسائط فقط. إنها جزء من آلية الإزالة. الوسائط ليست مادة كاشطة بسيطة تخدش الجزء بشكل أدق. فهي تنقل الطاقة إلى السطح وتصل إلى مناطق لا يمكن للأداة الثابتة متابعتها.
السطح الحقيقي لـ ISF هو نتيجة نظام: الكيمياء، الوسائط، الآلة، التثبيت، والوقت. غير واحد منها، يتغير السطح. لهذا السبب، لا يمكن للمورد تقديم عرض لنتيجة ISF من نموذج آلة فقط، ويجب على المشتري أن يطلب تسلسل العملية الكامل، وليس فقط رقم Ra النهائي.
التروس، الكراسي، والمكونات المشابهة غالبًا ما تُناقش لأنها تعتمد على نسيج الاتصال، وليس المظهر فقط. يمكن أن يظهر سن الترس رقم Ra منخفض في تقرير، بينما لا تزال الجبهة تحمل آثار الطحن. قد ترى الحافة والجذر أيضًا تعرضًا مختلفًا للوسائط مقارنة بخط القمر الصناعي.
لماذا يهم نسيج السطح أكثر من رقم Ra واحد
Ra مفيد لأنه مألوف وقابل للمقارنة، لكنه متوسط. يمكن أن تتشارك سطحان نفس رقم Ra وتتصرف بشكل مختلف. قد يكون أحدهما لديه نسيج ضحل ومتوزع بالتساوي. والآخر قد يحتوي على وديان عميقة قليلة وطبقة خشونة قوية. بالنسبة لسطح وظيفي، المتوسط هو نقطة انطلاق، وليس معيارًا للإفراج.
| معلمة | ما يساعد على كشفه | الحد عند استخدامه بمفرده |
|---|---|---|
| Ra | خشونة الملف الشخصي المتوسط على طول التقييم | يمكن أن يكون لسطحين نفس Ra ارتفاعات قمة مختلفة وعمق وديان مختلفة |
| Rz | الارتفاع الأقصى للملف الشخصي ضمن طول العينة | حساس للخدوش المعزولة وموقع القياس |
| Rsk | توازن القمم والوديان حول الخط المتوسط | يحتاج إلى طول تقييم معرف ومرشح |
| Rku | حدة توزيع الملف الشخصي | لا يظهر الاتجاهية |
| اتجاه الملمس | هل يبقى بقايا طبقة الطحن | يمكن أن يحمل Ra منخفض نمط اتجاهي قوي |
معلمات الملف الشخصي والمعلمات المساحية تجيب عن أسئلة مختلفة. يتم قياس Ra و Rz للملف الشخصي على طول مسار. تصف المعلمات المساحية مثل Sa و Sz مساحة سطح. يجب أن يذكر خطة التفتيش النظام المستخدم، والقطع والمرشح، وطول التقييم، والموقع على الجزء. رقم بدون هذا السياق يصعب إعادة إنتاجه وسهل أن يُساء فهمه.
السؤال الوظيفي هو ما يجب أن يفعله السطح. قد يحتاج سطح الإحكام إلى هضبة مع وديان مسيطر عليها للاحتفاظ بطبقة. قد يحتاج اتصال التدحرج إلى إزالة القمم دون إنشاء تركيز إجهاد جديد عند الحافة. قد تحتاج خط الطلاء أو الطلاء إلى ملمس نظيف وموحد قبل الترسيب. في كل حالة، يجب أن تعكس معايير القبول الوظيفة، وليس مستوى اللمعان الواحد.
الوسائط والكيمياء والطاقة الميكانيكية في عملية ISF
الوسائط والكيمياء مرتبطان. يمكن لوسائط دقيقة وعالية الكثافة أن تنقل الطاقة إلى جذر السن، ولكن إذا كان المركب عدوانيًا جدًا، يمكن لنفس الوسائط أن تهاجم حدود الحبيبات أو تنتج سطحًا ملطخًا ومشوهًا. قد يحرك مركب خفيف مع وسائط خشنة السطح فقط دون إزالة القمم. السؤال المفيد ليس أي وسائط الأفضل بمفردها، بل أي تركيبة تنتج الملمس المحدد في حالة حافة مقبولة ووقت دورة مناسب.
اختيار الوسائط ليس تمرينًا في الكتالوج: الشكل، الحجم، الكثافة، والمركب كلها تغير القطع على مستوى التشوهات.cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limitsيغطي كيف يجب تنسيق اختيار المواد الكاشطة ومتطلبات قطعة العمل.
| متغير التحكم | ما يجب تسجيله | تأثير إذا انحرف |
|---|---|---|
| شحنة الوسائط، الحجم، والتآكل | نوع الوسائط، مزيج الحجم، الحجم الإجمالي، حالة التآكل | تراجع معدل القطع أو تغيير تقويس الحافة |
| تركيز المركب ودرجة الحموضة | المنتج، الجرعة، درجة الحموضة، درجة الحرارة | الهندسة الكيميائية تهاجم السطح أو تتوقف الدورة |
| تدفق المياه والترشيح | معدل التدفق، حالة الفلتر، مياه التجميل | إعادة ترسيب الحطام وارتفاع عيوب السطح |
| طاقة الآلة | السرعة، السعة، الحمل، اتجاه الجزء | تبقى القمم أو تتدحرج الحواف بشكل مفرط |
| Cycle time | ابدأ، توقف، وقت التشغيل الفعلي | يصبح الناتج معتمداً على الوقت، وليس على المواصفات |
| الشطف والتجفيف | جودة المياه، وقت الشطف، درجة حرارة التجفيف | التصبغ، التآكل، أو الرواسب تخفي النهاية الحقيقية |
طاقة الآلة هي المتغير الثالث. يمكن لمنصة عالية الطاقة تقصير الدورة، لكنها تزيد أيضًا من خطر تدحرج الحواف، وتثبيت الوسائط، واتصال الأجزاء معًا. يمكن لمنصة لطيفة حماية جدار رقيق أو ميزة مصقولة، لكنها قد لا تحرك قمم الخشونة ضمن دورة عملية. الإعداد المفيد هو أدنى طاقة تصل إلى المواصفات مع دورة مستقرة، وليس أعلى طاقة يمكن للآلة تقديمها.
مطابقة منصة التشطيب مع الجزء
ISF هو عملية، وليس فئة آلة. يمكن لنفس الكيمياء والوسائط أن تنتج نتائج مختلفة في وعاء، برميل، قرص، أو خلية سحب لأن حركة الوسائط وتعرض الجزء يختلفان.
| المنصة | عمل الوسائط | ملائم جيد لتطوير ISF | القيود الرئيسية |
|---|---|---|---|
| Vibratory bowl or tub | يدور الوسائط بكميات كبيرة ضد الأجزاء | الأجزاء العامة، الدفعات المختلطة، الأحجام المعتدلة | أسطح خط الرؤية واتصال جزء بجزء |
| برميل طرد مركزي | البراميل تدور حول برج عالي الطاقة | قطع صغيرة الدقة، دورات قصيرة، طاقة عالية | حجم التثبيت والتحكم في الحواف |
| قرص مركزي | قرص دوار يدفع سرير الوسائط | تحسين سريع للأجزاء الصغيرة والمتوسطة | حدود الفجوة وحجم الجزء |
| تشطيب السحب | الأجزاء المثبتة تُسحب عبر الوسائط | حواف مسيطرة وهندسة معقدة | التثبيت ووقت الدورة |
| Magnetic finishing | المجال المغناطيسي يدفع الدبابيس | الفتحات الداخلية والميزات الدقيقة | ميزات صغيرة فقط، وليس الأسطح الواسعة |
| خط التشطيب الآلي | التعامل، والجرعة، والنقل مدمجون | إنتاج عالي الحجم قابل للتكرار | التحقق من الصحة وتعقيد التعامل مع المواد |
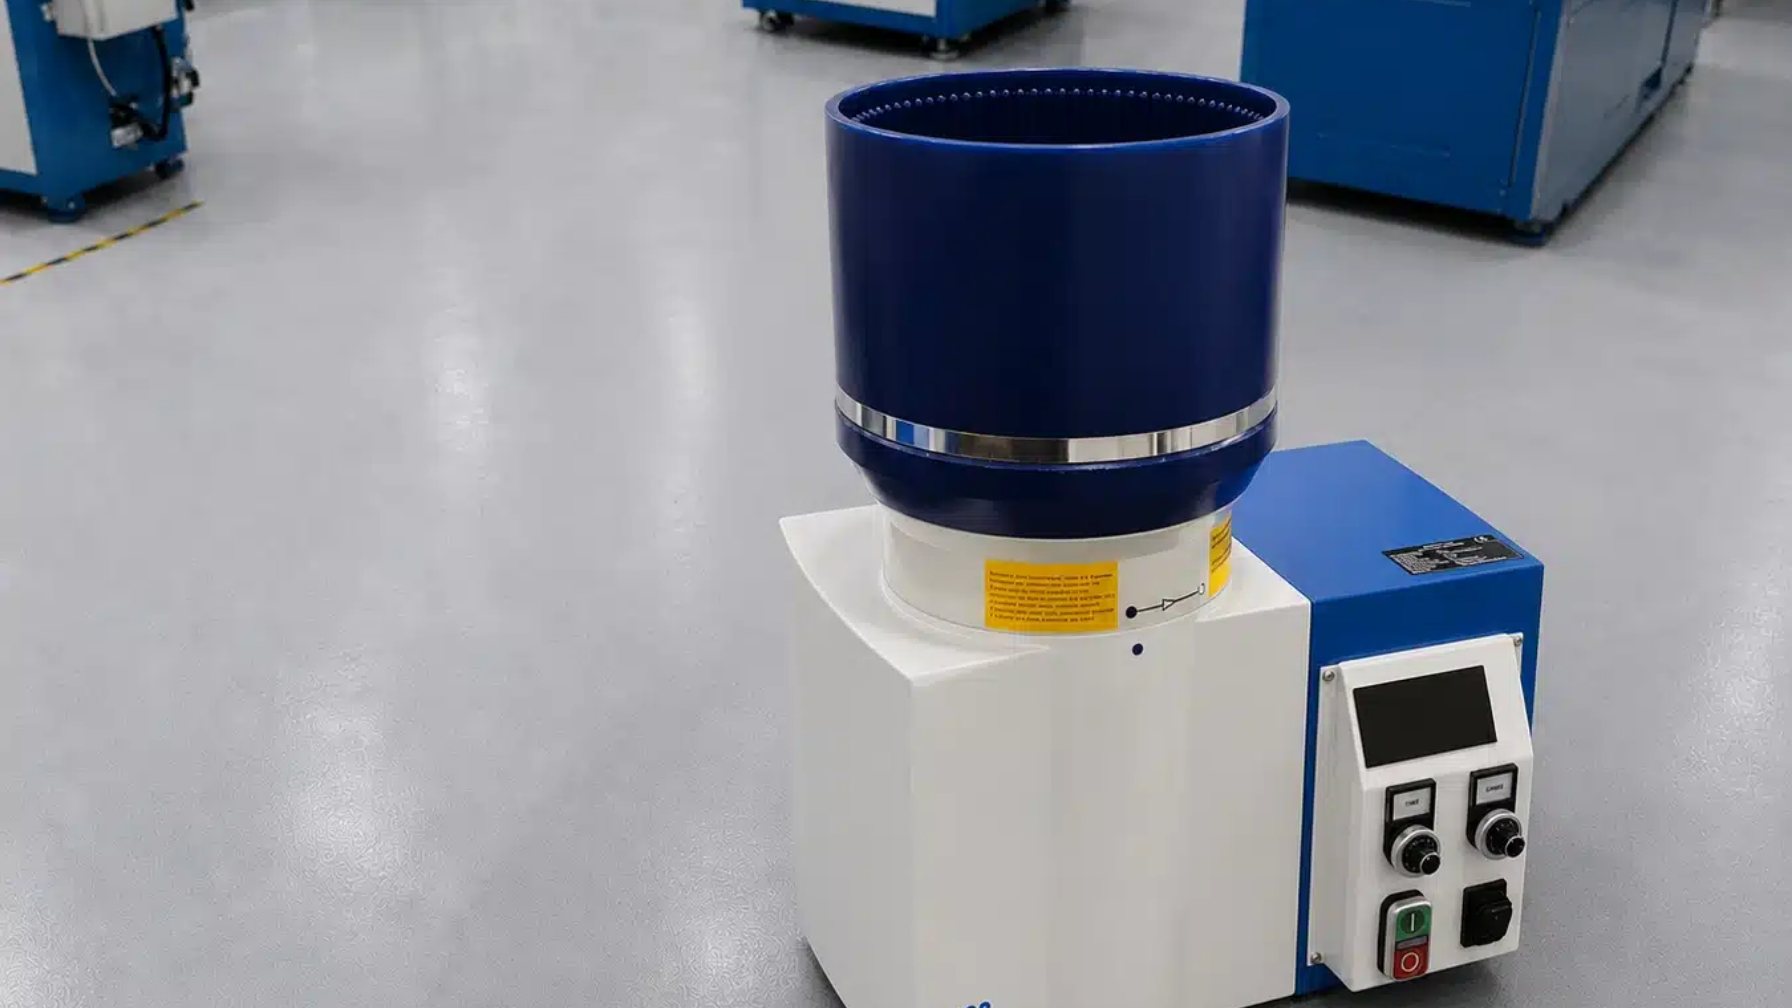
غالبًا ما يكون الحوض الاهتزازي أو الحوض هو المنصة الأولى لأنه يسهل الوصول إليه ويمكنه تشغيل دفعات مختلطة. يتداول الوسيط عبر الحوض وضد الأجزاء، لذا ترى السطح العديد من الاتصالات العشوائية. القيد هو التغطية. الميزات المتداخلة، الثقوب العميقة، واتصال جزء بجزء يمكن أن يترك السطح غير موحد. نتيجة الاهتزاز التي تبدو جيدة من الخارج قد لا تتكرر في جيب أعمى.

آلات البرميل الطرد المركزي تستخدم براميل مركبة على برج. تدور البراميل حول مركز البرج مع دورانها على محاورها الخاصة، بحيث يتغير اتجاه شحنة الوسائط بشكل متكرر. يمكن لهذا العمل عالي الطاقة الوصول بسرعة إلى الأجزاء الدقيقة الصغيرة، ولكنه يجعل أيضًا حجم التثبيت والتحكم في الحواف أكثر أهمية. برميل ممتلئ جدًا، أو جزء يمكن أن يتحرك داخل البرميل، يمكن أن ينتج تغطية غير متسقة.
يغير برميل عالي الطاقة القوة المتاحة على سطح الجزء، لكن النتيجة لا تزال تعتمد على الوسائط، والمركب، وتصميم التثبيت. <What Are the Characteristics of a التشطيب بالبرميل الطرد المركزي الآلة> يغطي الخصائص التي تهم عند مقارنة معدات إنهاء البرميل.
يقوم تثبيت التمرير بقبض كل جزء في حامل وتحريكه عبر سرير الوسائط. يتحكم المشبك في زاوية وعمق التفاعل، وهو مفيد عندما يحتاج سن الترس، حافة الشفرة، أو الأداة الجراحية إلى شكل حافة مضبوط بدلاً من سطح مخلوط بالدُفعة. المقايضة هي تكلفة التثبيت ووقت الدورة. ليست خلية التمرير الخيار الأول لدفعة مختلطة منخفضة الحجم.
يتم اختيار التمرير المثبت غالبًا عندما يجب التحكم في شكل الحافة وتشطيب السطح في نفس الوقت. <What Is a Drag Finishing Machine> يغطي نوع الآلة ودورها في التشطيب الدقيق.
يستخدم التشطيب المغناطيسي مجالًا مغناطيسيًا دوارًا لدفع دبابيس الفولاذ المقاوم للصدأ الصغيرة. يمكنه الوصول إلى الثقوب الداخلية والميزات الضيقة التي لا يمكن لوسائط الحبيبات الجماعية الدخول إليها. الحد هو المقياس. تقوم الدبابيس بتنقية المناطق الصغيرة، وليس جانب الترس الواسع، ويحتاج العملية إلى فحص توافق لمادة وشكل الجزء.
تسلسل تطوير عملية ISF العملية
-
حدد السطح الوظيفي والحدود غير القابلة للتفاوض. اكتب القبول بـ Ra، Rz، اتجاه الملمس، نصف قطر الحافة، الإزالة المسموح بها للمادة، وموقع التفتيش. الهدف من التشطيب بمرآة ليس مواصفة.
-
وصف الجزء القادم. سجل السبيكة، المعالجة الحرارية، الصلابة، اتجاه التشغيل أو الطحن السابق، حالة الحواف، تاريخ الإجهاد المتبقي إن وجد، وحالة التنظيف. يمكن أن تتصرف نفس السبيكة من موردين مختلفين بشكل مختلف إذا اختلفت المعالجة الحرارية أو حالة السطح.
-
اختر المنصة بناءً على الشكل الهندسي، وليس بناءً على العادة. استخدم جدول المنصات أعلاه. بالنسبة للميزات الداخلية، قد يكون التشطيب المغناطيسي هو الطريقة الوحيدة للوصول إلى المنطقة، لكنه لن ينقّي جانب الترس الواسع. للأجزاء ذات الحافة الحرجة، يوفر التشطيب بالسحب تحكمًا أكثر من وعاء مفتوح.
-
قم باختيار الوسائط والمركب كنظام واحد. اختر حجم وشكل الوسائط للوصول، والكثافة للطاقة، والمركب للكيمياء. قم بتشغيل تجربة صغيرة تقيس معدل القطع وتغير الحافة. القطع السريع الذي يدور حافة حرجة ليس فوزًا للعملية.
-
تحكم في طاقة الماكينة والحمل. سجل السرعة، السعة، نسبة الحمل، وتوجيه الجزء. يمكن أن يقلل زيادة الطاقة من مدة الدورة، لكنه يزيد أيضًا من خطر تدوير الحافة، واتصال الأجزاء، وتثبيت الوسائط.
-
قم بإعداد عملية الشطف، التجفيف، والحماية من التآكل. يمكن أن يسبب المركب المتبقي تلطيخ أو تآكل سطح جديد. خطوة الشطف والتجفيف جزء من نتيجة السطح، وليست مجرد تفاصيل تنظيمية.
-
قم بتشغيل تجربة مصممة وقياس قبل وبعد. استخدم عينات وأجزاء إنتاجية بأسوأ الحالات. قس نفس المواقع قبل وبعد، وافحص الحواف، وتحقق من الأبعاد، وصور السطح بنفس التكبير. لا تقارن عينة بجسم ذو شكل مختلف.
-
قم بتوسيع العملية مع التحكم في العملية. قم بقفل شحنة الوسائط، وجرعة المركب، وتدفق الماء، ووقت الدورة، وجدول الصيانة. أعد التأهيل بعد تغيير الوسائط، أو تغيير الكيمياء، أو تجديد الماكينة.
في شركة ماس بوليشينج، يبدأ تطوير العملية من مادة الجزء، وشكله النهائي، والمتطلبات النهائية، ثم يطابق الماكينة، والوسائط، والمركب مع ذلك التكوين. التجربة الأولى هي تمرين قياس. يجب أن يُحكم على النتيجة من خلال السطح، والحافة، والأبعاد معًا.
كيفية تأهيل ISF دون المبالغة في النتائج
التأهيل ليس تقرير اختبار واحد. ابدأ بخطة فحص تحدد الأداة، والقطع، والمرشح، وطول التقييم، وعدد الأثر، والموقع على الجزء. إذا كانت الرسمة تتطلب Ra، فقم بقياس Ra. إذا كانت الوظيفة تعتمد على ارتفاع الذروة، فقم أيضًا بقياس Rz أو معلمة ارتفاع سطحية. إذا كانت الحافة حرجة، فقم بقياس نصف قطر الحافة وفحصها بصريًا بنفس التكبير قبل وبعد.
قم بتشغيل التجربة على الشكل الهندسي الأسوأ، وليس فقط على عينة مسطحة. يمكن للعينة أن تظهر أن الكيمياء والوسائط يمكن أن تنقي سطحًا. لكنها لا تظهر أن نفس الوسائط تصل إلى جذر السن، أو ثقب متقاطع، أو حدود التمويه. التغطية عنصر قبول منفصل.
تحقق من التكرار عبر عمر الوسائط أو الحمام. العملية التي تعمل مع وسائط جديدة ومركب جديد ولكنها تتغير في النهاية ليست عملية إنتاج. سجل الحالة الابتدائية والنهاية، ثم ضع قاعدة لتغيير الوسائط أو إعادة الشحن تحافظ على النتيجة داخل النافذة.
احتفظ بالحدود واضحة. تدعم بيانات المورد تجربة، لكنها لا تنتقل تلقائيًا إلى سبيكة مختلفة، أو معالجة حرارية، أو شكل جزء. نتيجة العينة لا تخول جزء إنتاج معقد. للعمل المنظم، يظل مالك الجزء وموافقاته مسؤولين. يجب أن تتوافق عملية التشطيب مع الرسم والمواصفات المعتمدة، وليس استبدالهما.
إذا بدا السطح أفضل ولكن الحافة خارج التسامح، فإن العملية غير مؤهلة. إذا كانت الحافة صحيحة ولكن السطح لا يزال يحمل اتجاهًا، فإن العملية ليست ISF. يجب أن يمر كلا الشرطين.
أين يتناسب ISF في الإنتاج وأين لا يتناسب
يتناسب ISF حيث تكون نسيج السطح جزءًا من الوظيفة. تعتبر أوجه التروس، وأسطح التحمل، والأعمدة، ومقاعد الصمامات، والمكونات الميكانيكية الدقيقة مرشحة شائعة لأنها تعتمد على الاتصال، والاحتكاك، والإحكام، أو التصاق الطلاء على السطح. يمكن أن تستفيد الأجزاء التي تعتمد على المظهر أيضًا، لكن اللمعان التجميلي هو مبرر أضعف من متطلب وظيفي.
لا يناسب ISF كل جزء. قد لا تتلقى الثقوب العميقة المعتمة والقنوات الداخلية تعرضًا موحدًا للوسائط. قد تكون الحواف الرقيقة التي لا يمكن تدويرها خارج نافذة العملية. قد تتجاوز الأجزاء الكبيرة المنصة. قد تحمل الأجزاء ذات الحجم المنخفض والتجهيزات المعقدة تكلفة تثبيت أكثر مما يبرره فائدة السطح. تتطلب السبائك التفاعلية والتجمعات ذات الأسطح المقنعة مراجعة كيميائية وتغطية قبل التجربة.
هناك عدة عوامل تؤثر على التكلفة: زمن الدورة، استهلاك الوسائط، المركب، التجهيزات، التفتيش، ومعالجة مياه الصرف الصحي. يمكن أن يبدو دورة سريعة وعدوانية فعالة حتى تمحو إعادة العمل على الحواف أو الفرز المكاسب. يمكن أن تكون دورة أبطأ ومتحكم فيها أقل تكلفة عندما يكون الجزء مكلفًا والحافة حاسمة.
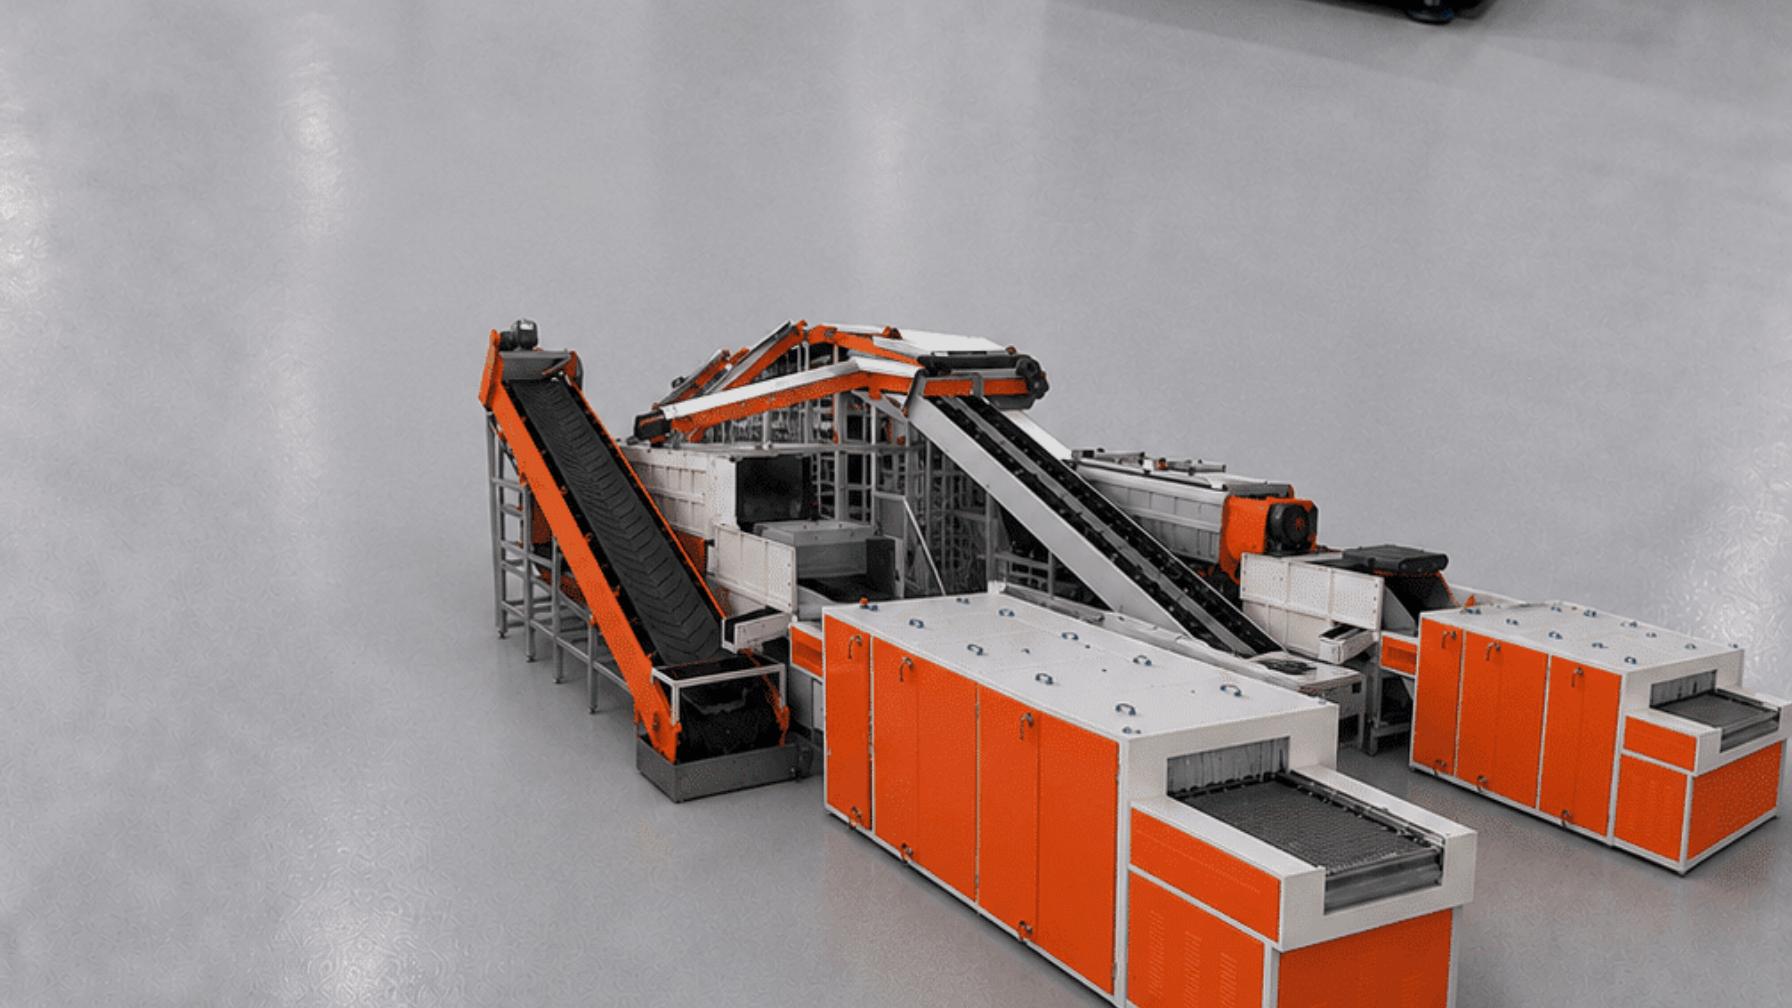
يضيف التكامل الإنتاجي طبقة أخرى. يمكن أن يجعل التحميل والتفريغ اليدويان عملية مستقرة غير مستقرة لأن اتجاه الجزء والتحميل يتغيران من دورة لأخرى. يمكن أن يقلل خط الأتمتة من هذا التباين، لكنه يتطلب أيضًا خطة واضحة للتعامل، وخطة إدارة الوسائط، وخطة تحقق.
أرسل الجزء والسطح المستهدف للمراجعة
أرسل رسم الجزء، السبيكة والمعالجة الحرارية، Ra و Rz الواردة، السطح الوظيفي المستهدف، الحواف الحرجة، السماح بإزالة المادة، متطلبات التغطية، وطريقة التفتيش التي ستستخدمها. يمكن لفريق ماس بوليشين مراجعة الجزء، اقتراح تسلسل تجربة، وتقرير النتائج المقاسة مقابل تلك المعايير. استخدم البريد الإلكتروني أو رقم الهاتف المنشور على masspolishing.com حتى يكون الرد الأول تقنيًا بدلاً من طلب معلومات أساسية.
الأسئلة الشائعة
هل ISF هو نفسه التلميع؟
لا. التلميع هو عملية ذات مظهر واسع تعتمد على المظهر العام. أما ISF فهو تغيير نسيجي مسيطر عليه بهدف وظيفي. يمكن أن يظل الجزء الملمع يحتوي على وضع اتجاهي. الجزء المعالج بشكل فائق يمتلك نسيجًا ناعمًا غير اتجاهي وحالة حافة مسيطر عليها، يتم التحقق منها بواسطة القياس. إذا أظهر المورد صورة لامعة فقط، اطلب معلمات السطح، وموقع التفتيش، والبيانات قبل وبعد.
هل يزيل ISF كمية كافية من المادة لتغيير الأبعاد؟
يزيل ISF المادة على مستوى الخشونة، لذلك فإن البعد الاسمي ليس الهدف. لكن تدوير الحواف، وإزالة السطح، والتغيرات المحلية في الأبعاد يمكن أن تحدث، خاصة مع طاقة عالية أو دورات طويلة. يجب أن يذكر الرسم السماح بإزالة المادة والحواف الحرجة. قم بالفحص قبل وبعد في نفس المواقع. إذا لم يتمكن العملية من الالتزام بتلك الحدود، فهي غير مؤهلة لذلك الجزء، حتى لو بدا السطح أفضل.
ما الأجزاء المناسبة لـ ISF؟
الأجزاء ذات الأسطح الوظيفية المتاحة والمتطلب المعتمد على النسيج هي المرشحة المعتادة: أوجه التروس، وأس surfaces التحمل، والأعمدة، ومكونات الصمامات، والأجزاء الميكانيكية الدقيقة. الأجزاء ذات الثقوب العميقة المعتمة، والقنوات الداخلية، والحواف الهشة، ومتطلبات التغطية تحتاج أولاً إلى مراجعة منصة وتجهيز. السبائك اللينة والكيميائيات التفاعلية تحتاج أيضًا إلى اختبار توافق. الملاءمة تعتمد على التغطية والتحمل، وليس على اسم المادة فقط.
كيف تتحقق من صحة عملية ISF؟
اكتب خطة تفتيش قبل التجربة: الأدوات، القطع، الفلتر، طول التقييم، عدد الأثر، المواقع، قياس الحافة، والسماح بإزالة المادة. قم بتشغيل عينات اختبار وأجزاء الحالة القصوى، قارن قبل وبعد، وكرر عبر عمر الوسائط أو الحمام. احتفظ ببيانات المورد كدليل داعم، وليس كبديل للموافقة الخاصة بالجزء. يتم اعتماد العملية فقط عندما تلبي الرسم والمتطلبات الوظيفية عبر نافذة الإنتاج.
إذا كنت مهتمًا، اطلع على هذه المقالات ذات الصلة:
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits