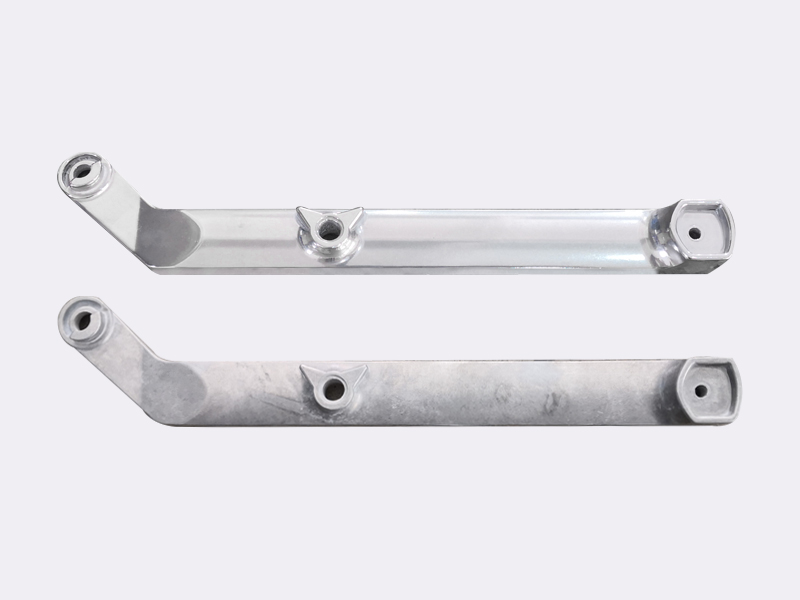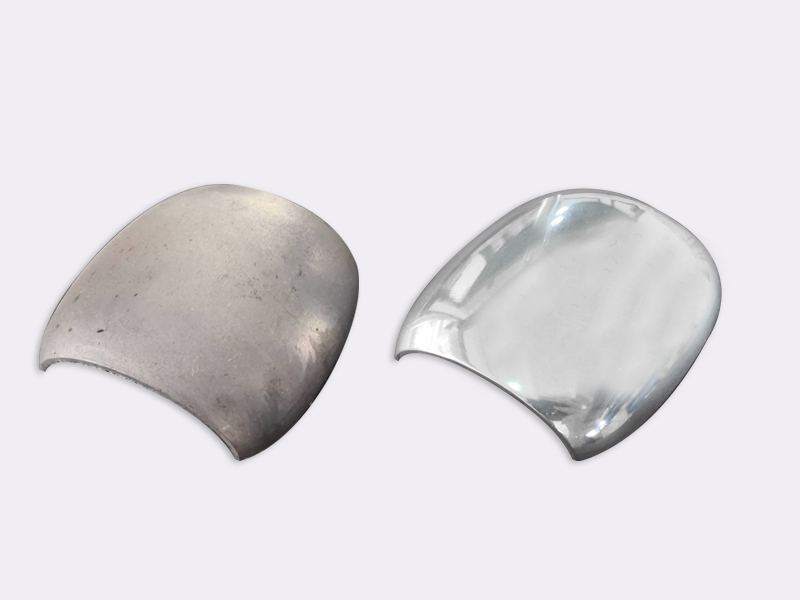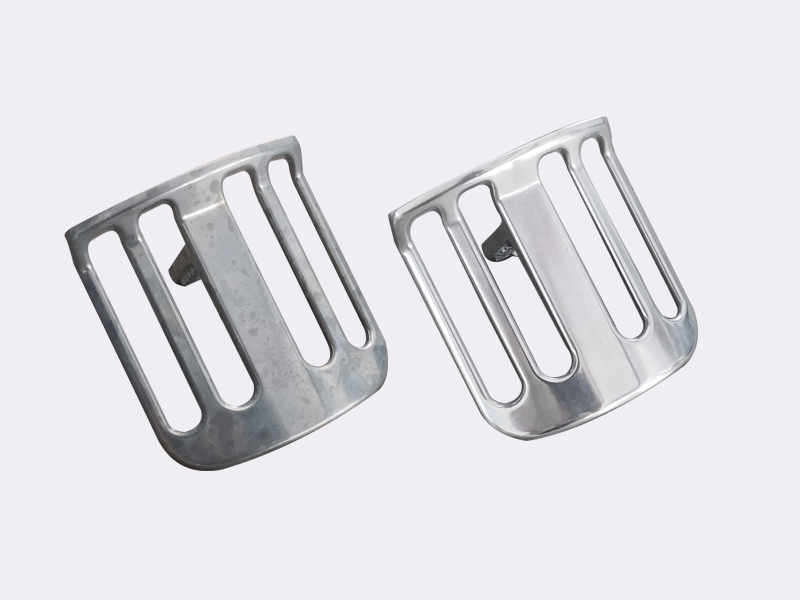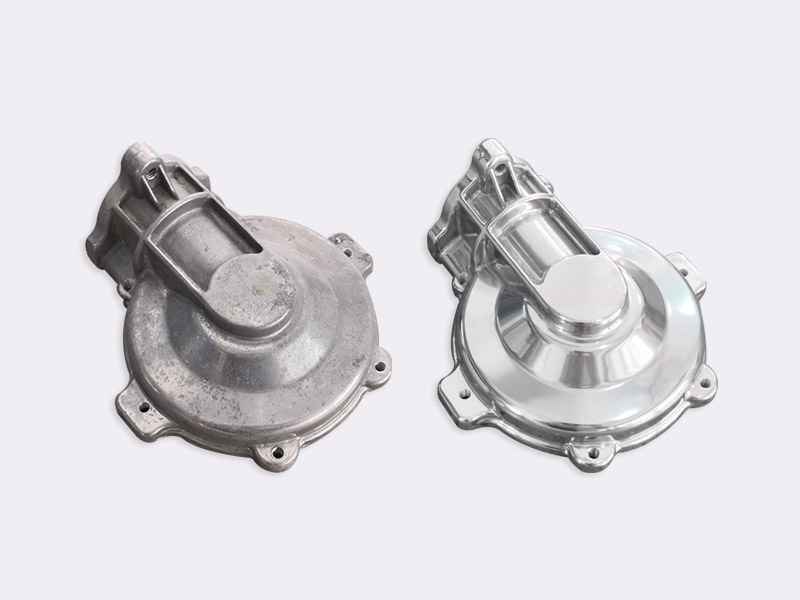
A آلة إنهاء السحب نظام إنهاء السطوح عالي الدقة والكثافة يُثبت قطع العمل على أعمدة دوارة ويسحبها عبر وعاء ثابت مملوء بوسائط التلميع أو التنعيم — مما يوفر نتائج ثابتة في إزالة الحواف، وتدوير الحواف، وتنعيم السطح، وتلميع المرايا في جزء بسيط من الوقت الذي تتطلبه الطرق التقليدية.
كيف تعمل آلة إنهاء السحب
المبدأ الأساسي لعمل جهاز إنهاء السحب يركز على الحركة النسبية بين قطعة العمل والوسائط. يتم تثبيت قطع العمل بشكل فردي على تثبيتات مصممة خصيصًا ومتصلة بعجلة دوارة مجهزة بـ 2 إلى 12 عمود عمل. تغمر هذه الأعمدة الأجزاء في وعاء عملية ثابت مملوء بحبيبات التلميع أو الطحن، وتولد حركة السحب الدائرية عالية السرعة ضغط اتصال شديد بين أسطح المكونات والوسائط.
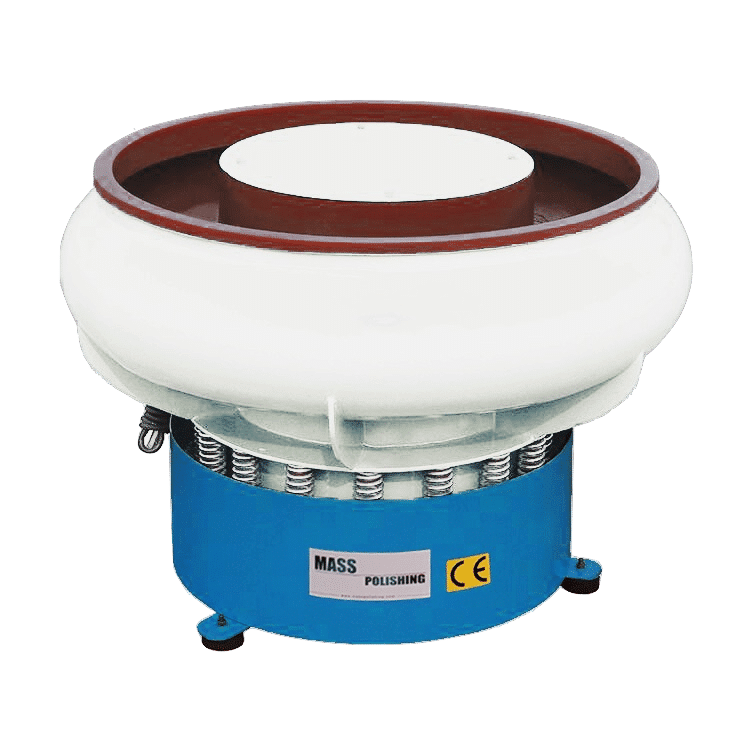
آلة إنهاء الاهتزاز CW300
هذه الحركة المسيطرة تنتج ثلاث تفاعلات رئيسية في وقت واحد:
- الاحتكاك الميكانيكي – تزيل جزيئات الوسائط الشوائب، والصدأ، والتفاوتات السطحية من خلال اتصال متكرر عالي الضغط
- تدوير الحواف – يتم تدوير الحواف الحادة بدقة دون تغيير هندسة الجزء
- تحسين السطح – مراحل التنعيم التدريجي تُنعّم الخشونة الدقيقة حتى تصل إلى قيم Ra بجودة المرايا
يعمل إنهاء السحب في كل من الوضع الرطب والجاف. يستخدم المعالجة الرطبة مركب سائل يزيت وينظف ويسهل العمل الكيميائي الخفيف لتعزيز كفاءة العملية، بينما تستخدم المعالجة الجافة بوسائط عضوية (مثل قشر الجوز أو ذرة الذرة) لمرحلة التلميع النهائي عالي اللمعان.
مزايا الأداء الرئيسية
يُعتبر إنهاء السحب على نطاق واسع أحد أكثر تقنيات التشطيب الجماعي كثافة وتقدمًا في السوق. نظرًا للسرعة العالية التي تُسحب بها الأجزاء عبر الوسائط، يعمل إنهاء السحب حتى 40 مرة أسرع من أنظمة التهذيب الاهتزازي و 4-5 مرات أسرع من أنظمة الطرد المركزي ذات الطاقة العالية.
التمييزات الحاسمة للأداء تشمل:
- عدم وجود اتصال بين الأجزاء — يتم تثبيت كل قطعة عمل بشكل فردي، مما يلغي الخدش، والخدوش، أو التلف الأبعاد بين الأجزاء
- تشطيب متجانس من جميع الجهات — يضمن المغزل الدوار أن كل سطح يتلقى تعرضًا متساويًا للوسائط، بدون مناطق“
- تكرار قابل لإعادة الإنتاج، وتوافق بين الدفعات — أنظمة التحكم الذكية في العمليات تحافظ على معايير التشطيب المتطابقة عبر كل عملية إنتاج
- خطوات عملية قابلة للدمج — يمكن دمج عملية التنعيم المسبق، والتنعيم الدقيق، والتلميع في سير عمل آلي واحد
- إزالة مواد قليلة جدًا — على عكس التنعيم بالحبيبات أو التفجير، يحقق التلميع بالسحب التحسينات المطلوبة على السطح مع الحفاظ على التفاوتات الأبعاد الدقيقة
التشطيب بالسحب مقابل طرق التشطيب الجماعي الأخرى
فهم مكانة التلميع بالسحب ضمن تقنية التشطيب الجماعي الأوسع هو أمر ضروري لاختيار المعدات:
| الميزة | التشطيب بالسحب | التشطيب الاهتزازي | برميل مركزي |
|---|---|---|---|
| سرعة المعالجة | الأسرع (اهتزازي 40×) | الأساس | اهتزازي 4-5× |
| الاتصال بين الأجزاء | لا شيء (مثبت بشكل فردي) | حاضر (مدار مع فواصل) | الحاضر |
| نوع الجزء المثالي | الأجزاء الحساسة، ذات القيمة العالية، والأشكال المعقدة | الأجزاء القوية أو ذات حجم الدفعة الكبيرة | الأجزاء ذات الدفعة الصغيرة إلى المتوسطة |
| جودة النهاية | يمكن تحقيق تشطيب مرآة | طلاء عالي الجودة | تشطيب متساوي / متجانس |
| قدرة الأتمتة | إمكانية التكامل الكامل للروبوتات | توفر الأتمتة المعيارية | الأتمتة القياسية |
| تكلفة الاستثمار | استثمار أولي أعلى | أدنى | متوسط |
هيكل الماكينة والمكونات الأساسية
آلة إنهاء السحب مصممة حول عدة أنظمة مترابطة تتحكم معًا في جودة التشطيب وموثوقية العملية:
- دوارة دوارة مع أعمدة — تحتوي على من 2 إلى 12 محطة عمل مستقلة القيادة؛ تتيح محركات الدوارة والأعمدة المنفصلة التحكم الدقيق في سرعة كل من الدوران وعمق الغمر
- وعاء العملية الثابت — يتراوح عادةً بين 600 مم إلى أكثر من 1000 مم في القطر، مملوء بوسائط الطحن أو التلميع
- ثابتات قطعة العمل / أجهزة التثبيت — مصممة خصيصًا لكل هندسة قطعة لضمان وضعية آمنة ومتكررة وتعرض منطقة سطح مستهدفة
- نظام ترشيح المياه الأوتوماتيكي — يزيل باستمرار الحطام والفضلات من خليط المركب، ويحافظ على نظافة الوسائط والأجزاء طوال العملية
- مضخة جرعة المركب ومقياس التدفق — يتحكم بدقة في تركيز وسرعة تدفق مركب التشطيب السائل للحفاظ على كيمياء العملية المثلى
- وحدة التحكم في العملية — وحدة تحكم منطقية قابلة للبرمجة (PLC) تتحكم في سرعة العمود (RPM)، دوران الدوارة، عمق الغمر، زمن الدورة، وجرعة المركب لتحقيق نتائج قابلة للتكرار
وسائط التلميع لإنهاء السحب
اختيار الصحيح وسائط الدرفلة هو المتغير الأكثر أهمية في تحقيق التشطيب السطحي المطلوب. يستخدم إنهاء السحب عدة فئات مميزة من الوسائط، غالبًا ما تُطبق في مراحل متتالية:
- وسائط خزفية — عالية الكثافة، شديدة الخشونة؛ تُستخدم لإزالة الحواف الحادة، وتشكيل الحواف، والتمهيد المسبق على المعادن الصلبة بما في ذلك الفولاذ المقاوم للصدأ، التيتانيوم، وإنكونيل
- وسائط بلاستيكية — أقل كثافة، أقل خشونة؛ تُستخدم لمرحلة التنعيم الوسيط والتلميع المسبق، خاصة على الألمنيوم والنحاس والسبائك الأضعف
- وسائط عضوية (قشرة الجوز، ذرة الذرة) — عوامل تلميع جافة غير كاشطة؛ تُستخدم في مراحل التلميع الجاف النهائية لإنتاج لمعات عالية اللمعان ومرآة
- وسائط المعالجة المسبقة / الخاصة — مصممة لتطبيقات محددة مثل التلميع المسبق من الحالة “مُصب” أو معالجة سطح المكونات المُصنّعة بطريقة الإضافة (الطباعة ثلاثية الأبعاد)
اختيار الوسائط يخضع لعوامل تشمل نوع الرابطة، حجم حبيبات الكاشط، شكل الوسائط، وصلابة وشكل قطعة العمل. الوسائط الأكبر تولد قوى تأثير أعلى وتكون أكثر فاعلية في تقليل خشونة السطح (Ra)، بينما زاوية اتصال الوسائط بالسطح — المثلى بين 30° و60° — تحدد ما إذا كانت آليات التشوه البلاستيكي أو القطع هي السائدة في عملية التشطيب.
تطبيقات صناعية
تُستخدم آلات التلميع بالسحب عبر قطاعات التصنيع التي تتطلب دقة عالية في سلامة السطح، والدقة الأبعاد، والامتثال للمعايير التنظيمية:
الفضاء الجوي
مكونات محركات الطائرات النفاثة، شفرات التوربين، والأجزاء الهيكلية المصنوعة من التيتانيوم والفولاذ عالي السبيكة تتطلب تقويس حواف وتحسين سطح بدقة عالية. القضاء على الاتصال بين الأجزاء مهم جدًا لهذه المكونات ذات القيمة العالية. يحدد الامتثال لمعايير إدارة الجودة AS9100 متطلبات توثيق العمليات.
الطب والعيوب العظمية
تخضع زراعة العظام — بما في ذلك مكونات عظم الورك والركبة — لسلسلة عمليات تلميع بالسحب متعددة المراحل: التلميع المسبق باستخدام وسائط خزفية، والتلميع المسبق باستخدام وسائط بلاستيكية، والتلميع النهائي الجاف باستخدام وسائط عضوية. تضمن العملية تشطيبات سطحية متوافقة حيويًا وتلبي معايير إدارة الأجهزة الطبية FDA وISO 13485.
صناعة السيارات
مكونات النقل، مجموعات التروس، أجزاء المحرك، وعناصر نظام الكبح تستفيد من التلميع بالسحب لتقليل قيم خشونة السطح Ra بنسبة تصل إلى 20%، مما يحسن عمر التعب، ويقلل الاحتكاك، ويطيل عمر المكونات. يعتمد موردو السيارات من المستوى الأول بشكل واسع على التلميع بالسحب لأجزاء نظام القيادة الدقيقة.
تصنيع الأدوات والقوالب
تُنهي أدوات القطع، وقوالب الحقن، والقوالب عمليات التلميع بالسحب لإزالة الشقوق الدقيقة، وتمديد عمر الأداة بنسبة تتراوح بين 10 و15%، وتحسين الدقة الأبعادية عند الحواف القطعية الحرجة. تقدم شركات مثل OTEC وغيرها من المصنعين المتخصصين تكوينات مخصصة للتلميع بالسحب لصناعة الأدوات والقوالب.
التصنيع الإضافي (الطباعة ثلاثية الأبعاد)
يُطبق التلميع بالسحب بشكل متزايد على أجزاء المعادن والبلاستيك المُصنّعة بطريقة الإضافة بعد المعالجة، لإزالة خطوط الطبقات، وعلامات الدعم، والملمس الخشن للسطح، لإعداد المكونات للاستخدام الوظيفي، أو الطلاء، أو الطلاء بالكهرباء.
الأتمتة ودمج Industry 4.0
تصمم أنظمة التلميع بالسحب الحديثة لتتكامل بسلاسة مع الخلايا التصنيعية الآلية. تتولى الروبوتات الصناعية تحميل وتفريغ قطعة العمل ونقل التركيبات، مما يتيح إنتاجًا مستقلًا بالكامل بدون تدخل بشري. تتيح التوافقية مع بروتوكولات Industry 4.0 مراقبة العمليات في الوقت الحقيقي، وتسجيل البيانات، والتحكم الإحصائي في العمليات (SPC) — مما يمكّن المصنعين من تتبع معايير جودة التشطيب وتحسين أوقات الدورة بشكل مستمر.
اختيار الحجم والنظام
يعتمد اختيار آلة إنهاء السحب على:
- أبعاد ووزن قطعة العمل — تتعامل أنواع الطحن الغاطس مع الأجزاء التي يصل طولها إلى 800 مم ووزنها حتى 800 كجم
- حجم الإنتاج — عدد المغازل (2–12) وقطر الوعاء يحددان الإنتاجية بالساعة؛ تسمح العربات الأكبر بحجم أكبر بمعالجة أجزاء متعددة في وقت واحد
- مراحل التشطيب المطلوبة — قد تتطلب التطبيقات متعددة المراحل (طحن → ما قبل التلميع → التلميع الجاف) آلات مخصصة لكل مرحلة، كما هو الحال في خلايا تصنيع الأجهزة الطبية
- تعقيد هندسة الجزء — قد تستفيد الأشكال الهندسية المعقدة أو المقعرة جدًا من تصميمات تثبيت متخصصة تكشف عن جميع المناطق السطحية الحرجة لاتصال الوسائط
لماذا تختار التلميع الجماعي لحلول إنهاء السحب
At التلميع الجماعي (masspolishing.com), نقوم بتصميم وتوريد آلات إنهاء السحب المصممة خصيصًا لتلبية مواصفات التشطيب السطحي الدقيقة، ومتطلبات المادة، وأحجام الإنتاج لتطبيقك. فريقنا يمتلك أكثر من عقدين من الخبرة العملية في معدات التشطيب الجماعي ووسائط التدحرج — يوجه العملاء من تطوير العملية الأولي حتى تشغيل نظام جاهز للإنتاج بالكامل. سواء كنت تعالج سبائك الطيران، أو زراعات العظام، أو التروس الدقيقة، أو أدوات القطع، فإن التلميع الجماعي يوفر دعمًا شاملاً: اختيار الوسائط، تجارب العملية، تكوين الآلة، التركيب، والخدمة الفنية المستمرة.
اتصل بفريق الهندسة لدينا اليوم لمناقشة متطلبات إنهاء السحب الخاصة بك والحصول على توصية عملية مخصصة.