
التلميع الإيزوتروبي الفائق من ISF هو عملية إنهاء جماعية معجلة كيميائيًا، وليس تلميع باستخدام مادة كاشطة فائقة النعومة. مركب نشط يلين طبقة رقيقة جدًا من سطح المعدن، ووسائط غير كاشطة تمسح تلك الطبقة فقط على قمم العيوب، بحيث يصبح السطح مستويًا على شكل هضبة بدون اتجاه منظم. النتيجة هي نسيج يتصرف بنفس الطريقة سواء قيس على طول محور العمود أو عبره. العملية تغير النسيج، وليس الشكل: فهي لن تصحح التناقص أو علامات الارتعاش أو التجاويف غير المستديرة. الاعتماد على جعلها تعمل بشكل موثوق يعتمد على ثلاثة قرارات تُتخذ قبل دخول الجزء الأول إلى البرميل، وهي التشطيب المسبق الذي توفره، والكيمياء المطابقة للسبيكة، وطريقة القياس المكتوبة على الرسم.
ما الذي يغيره التلميع الإيزوتروبي الفائق من ISF فعليًا
الاسم يصف النتيجة بدلاً من الطريقة. الإيزوتروبي يعني أن النسيج ليس له اتجاه مهيمن، لذا فإن الخشونة وسلوك الاتصال متساويان تقريبًا في كل اتجاه تقيسه. التلميع الفائق يعني أن السطح يُنهي ما بعد الخشونة التي تتركها عملية الطحن أو التنعيم، إلى النطاق الذي تكون فيه القمم المتبقية صغيرة جدًا بحيث لا تهيمن على الاتصال.
الطريقة وراء ذلك هي إنهاء جماعي معجل كيميائيًا. ثلاثة عناصر تعمل معًا داخل وعاء يهتز، أو حوض، أو برميل دوار: وسط بحجم وشكل وكثافة مسيطرة؛ مركب مائي يحتوي على مؤكسد وعامل تعقيد؛ وضغط اتصال ميكانيكي بين الوسط والجزء. يتفاعل المركب مع المعدن لبناء طبقة لينة وهشة سمكها جزء من ميكرون. حيث يلامس الوسط قمة، يتم مسح الطبقة والمعدن الموجود مباشرة تحتها على الفور. حيث لا يمكن للوسط الوصول، في وادٍ، تبقى الطبقة وتحمي المعدن تحته. تتشكل الطبقة باستمرار، لذا تتكرر الدورة: تليين، مسح، تليين، مسح.
نظرًا لأن الإزالة تتبع ضغط الاتصال، فهي تركز بالضبط حيث يقف أعلى سطح. هذا عكس التلميع الكاشط التقليدي، حيث يزيل الحبيبات الثابتة المناطق العالية والمنخفضة بمعدلات مماثلة، ويعتمد النتيجة على مدة استمرار العامل. كما أن الانتقاء الانتقائي للقمة هو سبب عدم وجود نمط في العملية. لا يوجد حزام، ولا عجلة، ولا اتجاه واحد للحركة، لذلك لا يوجد اتجاه لتوجيه الخدوش. ضع سطحًا معالجًا بواسطة ISF بجانب سطح مصقول بحزام تحت المجهر، والفرق واضح: السطح المصقول يحمل خدوشًا موازية، بينما السطح المعالج فائق الدقة يحمل نسيجًا عشوائيًا مستويًا.
نتيجة واحدة تستحق جملة مستقلة. التلميع الإيزوتروبي الفائق من ISF يغير النسيج، وليس الشكل. عمق المادة التي تُزال يُقاس بالميكرونات، وأحيانًا أقل، ويُزال بشكل تفضيلي من القمم. يظل التجويف المتموج متموجًا. يظل العمود المدبب مدببًا. قد يُقلل من علامات الارتعاش الأعمق من عمق الإزالة، لكنه لن يُمحى. إذا كانت مشكلة الرسم الهندسي هي الشكل، فإن ISF هو الأداة الخاطئة. إذا كانت مشكلة الرسم هي النسيج الموجود فوق الشكل الصحيح، فهو الأداة المناسبة.
لماذا يتفوق سطح إيزوتروبي على تلميع باتجاهي
يمكن لسطحين أن يُظهرا نفس قيمة Ra ويتصرفا بشكل مختلف تمامًا. عمود مصقول بدقة بقيمة Ra 0.2 ميكرون وسطح مستوي من ISF بقيمة Ra 0.2 ميكرون لهما انحراف متوسط عن الخط المتوسط نفسه، ومع ذلك فإن السطح المصقول هو خيط لولبي من حواف ميكروسكوبية، بينما السطح المعالج فائق الدقة هو حقل من هضاب مسطحة تفصلها وديان ضحلة وعشوائية التوزيع. تحت الحمل، تلامس الحواف أولاً.
يبدأ الاتصال عند أعلى العيوب. على سطح باتجاهي، تكون تلك العيوب مصطفة، لذلك فإن المساحة الفعلية للاتصال تنمو على طول الخطوط بدلاً من الانتشار بشكل متساوٍ. يمكن أن يكون الضغط المحلي عند قمم الحواف عدة مرات من ضغط الاتصال الاسمي، وهنا تبدأ التآكل الدقيق، والاحتكاك، والتآكل اللصق. قم بإزالة القمم مع الحفاظ على الوديان، وتحمل نفس الحمولة بواسطة مساحة اتصال فعلية أكبر، مما يقلل الإجهاد المحلي. الآلية هندسية وليست غامضة.
كما أن الهضبة تحافظ على وجود المزلق حيث يمكنه العمل. إذا أزال عملية التشطيب القمم والوديان معًا، يصبح السطح أملسًا لكن الزيت لا يجد مكانًا للجلوس فيه. التلميع الإيزوتروبي انتقائي، لذلك تبقى الوديان بينما تختفي القمم. بالنسبة للتروس، والكرات، والمكونات الهيدروليكية، هذا المزيج مهم: نسبة المادة العالية عند عمق ضحل توفر هضبة حاملة للحمل، بينما يحتفظ حجم الوادي بالزيت. هاتان الخاصيتان منفصلتان، ولا يمكن لنداء Ra واحد أن يخبرك إذا كانت لديك كلاهما.
يغير الاتجاه أيضًا سلوك الانزلاق. يقطع وضعية التلامس التي تتجه عبر اتجاه الانزلاق طبقة الزيت عند كل قمة؛ بينما يوجه وضعية الانزلاق معه الزيت خارج الاتصال. يعاني النسيج الإيزوتروبي من neither التأثيرين بنفس الدرجة، لأنه لا يوجد اتجاه منظم للمحاذاة مع الحركة. لهذا السبب يمكن أن تنتج قيم Ra المتطابقة احتكاكًا مختلفًا ودرجة حرارة تشغيل مختلفة اعتمادًا على كيفية إنتاج السطح، وهو تأثير سهل ملاحظته على جهاز اختبار وخفي على الرسم.
التماثل يمكن قياسه، وليس كلمة تسويقية. يُبلغ تحليل نسيج السطح عن نسبة جانب النسيج، Str، على مقياس من 0 إلى 1، حيث أن قيمة قريبة من 1 تصف سطحًا بلا اتجاه مهيمن. مما يجعل Str وصفًا أكثر مباشرة لهذا التشطيب من Ra. سطح لامع ومنخفض Ra من دورة برميل منخفضة الطاقة مع وسط ناعم يمكن أن يحمل نسيجًا باتجاهي أو مخدوشًا عشوائيًا، لأن السطوع والإيزوتروبي خصائص مختلفة، وواحدة فقط منهما هو ما يُسمى عليه العملية.
دورة برميل منخفضة الطاقة وطويلة مع وسط ناعم هي أحد الطرق للحصول على مظهر لامع، ومن المفيد معرفة أين تتوقف تلك الطريقة تحديدًا.سر التشطيبات المثالية: تدحرج البرميل الدوار> covers الدوران البرميلي الدوّار كمسار تشطيب مستقل بذاته.
لا يجعل أي من ذلك التشطيب باتجاهي خاطئًا. يمكن أن يكون السطح المطحون أو المكرر بشكل دقيق مع وضعية محددة هو ما يحتاجه محمل عادي أو وجه ختم. النقطة هي أن التشطيب يجب أن يُحدد من حيث الوظيفة، وRa بمفرده لا يفعل ذلك.
الخطوات التي يجب أن تسبق دورة التلميع ISF
لا يمكن للتركيب الكيميائي أن يؤثر إلا على سطح يمكنه الوصول إليه وابتلاله. معظم النتائج التي يُلقى باللوم فيها على مرحلة التشطيب الكيميائي بالتلميع المغناطيسي (ISF) تكون في الواقع موروثة مما حدث قبلها، لذا فإن التسلسل المؤدي إلى إدخال القطعة في البرميل يستحق اهتمامًا أكبر من إعدادات البرميل نفسها.
تأتي إزالة النتوءات وتنعيم الحواف أولًا. فالنتوء نوع مختلف من القمم، وهو قطعة من المعدن مطوية أو ممزقة لها جذر، وليس مجرد خاصية من خصائص الخشونة. سيؤدي ضغط التلامس إلى ثنيها ذهابًا وإيابًا بدلًا من إزالتها، وقد يحبس النتوء الذي ينثني ويصبح مسطحًا مركّب التلميع تحته، ثم يظهر مجددًا بعد التنظيف. كما أن إزالته ميكانيكيًا تحمي وسائط التلميع وتحافظ على اتساق نصف قطر الحواف من قطعة إلى أخرى.
تحدد مرحلة التشطيب المسبق مقدار العمل الذي يجب أن تقوم به المواد الكيميائية. تزيل عملية ISF القمم بسرعة، لكنها لا تزيل نمط طحن عميقًا في الوقت نفسه اللازم لتسطيح سطح مصقول بالشحذ. ويتحقق زمن الدورة الاقتصادي من خلال مواءمة التشطيب الأولي مع التشطيب المستهدف، وهو قرار يتعلق بالطحن أو التشطيب المسبق بالاهتزاز، وليس بمركّب التلميع.
تُزال معظم الخشونة قبل إدخال المواد الكيميائية أصلًا، كما أن المنصة المستخدمة في تلك المرحلة تحدد حجم العمل المطلوب في جميع المراحل اللاحقة. <آلة إنهاء الاهتزاز: الدليل النهائي لتميز السطح الصناعي> covers vibratory finishing باعتبارها طريقة صناعية لتحضير الأسطح.
التنظيف ليس مجرد إجراء شكلي. فطبقة الزيت أو بصمة الإصبع أو بقايا مثبط الصدأ تمنع التلامس بين مركّب التلميع والمعدن، وبالتالي لا تتكوّن الطبقة في تلك المنطقة ولا يحدث أي تشطيب فيها. وتكون النتيجة سطحًا غير متجانس تُلام المواد الكيميائية على تسببه.
تكون عملية إخفاء المناطق وحمايتها ضرورية في بعض الحالات، ولكن يجب إدراجها في الخطة مبكرًا. فقد تحتاج القلاوظ، والتسنينات، وفتحات التثبيت بالضغط، والمناطق المطلية، وأي سمة تتأثر بتغيير لا يتجاوز بضعة ميكرونات إلى الحماية. كما أن اتخاذ هذا القرار بعد معالجة الدفعة الأولى يكون مكلفًا.
تُكمل عمليات الشطف والمعادلة والتجفيف دورة المعالجة. فمركّب التلميع حمضي ويحتوي على معادن مذابة. وإذا بقي داخل ثقب أعمى أو وصلة متداخلة، فسيواصل التفاعل بعد خروج القطعة من البرميل.
| الخطوة | مطلوب أم اختياري | ما الذي يتحكم فيه | ما الذي يحدث إذا تم تخطيه |
|---|---|---|---|
| إزالة النتوءات وتنعيم الحواف | مطلوب | يزيل المعدن المطوي ذي الجذر | تتمدد النتوءات وتلتصق مجددًا، فتنتهي جودة الحواف بحالة أسوأ مما كانت عليه في البداية |
| التشطيب المسبق للوصول إلى نطاق التشغيل | مطلوب | يوفر سطحًا يمكن لعملية الإزالة الانتقائية للقمم تسطيحه | يزداد زمن الدورة دون الوصول إلى النتيجة المستهدفة، وتُزال القمم بشكل غير متساوٍ |
| التنظيف وإزالة الشحوم | مطلوب | دع المركب يبلل كل منطقة بنفس المعدل | تشطيب غير متساوٍ، كسور المياه، بقع |
| قناع الخيوط، الثقوب والطلاءات | شرطي | يحافظ على الميزات الوظيفية خارج الحمام | خيوط مصقولة أو طلاء مخفض، ثم إعادة العمل |
| قسيمة أو اختبار أول قطعة | مطلوب | يؤكد الكيمياء، الوسائط والوقت لذلك السبيكة | وصفة مستعارة من سبيكة أخرى، الهدف لم يُحقق |
| شطف، معادلة و تجفيف | مطلوب | يزيل الرواسب المحتوية على المعدن | تصبغات أو تآكل بعد ساعات إلى أيام من التشطيب |
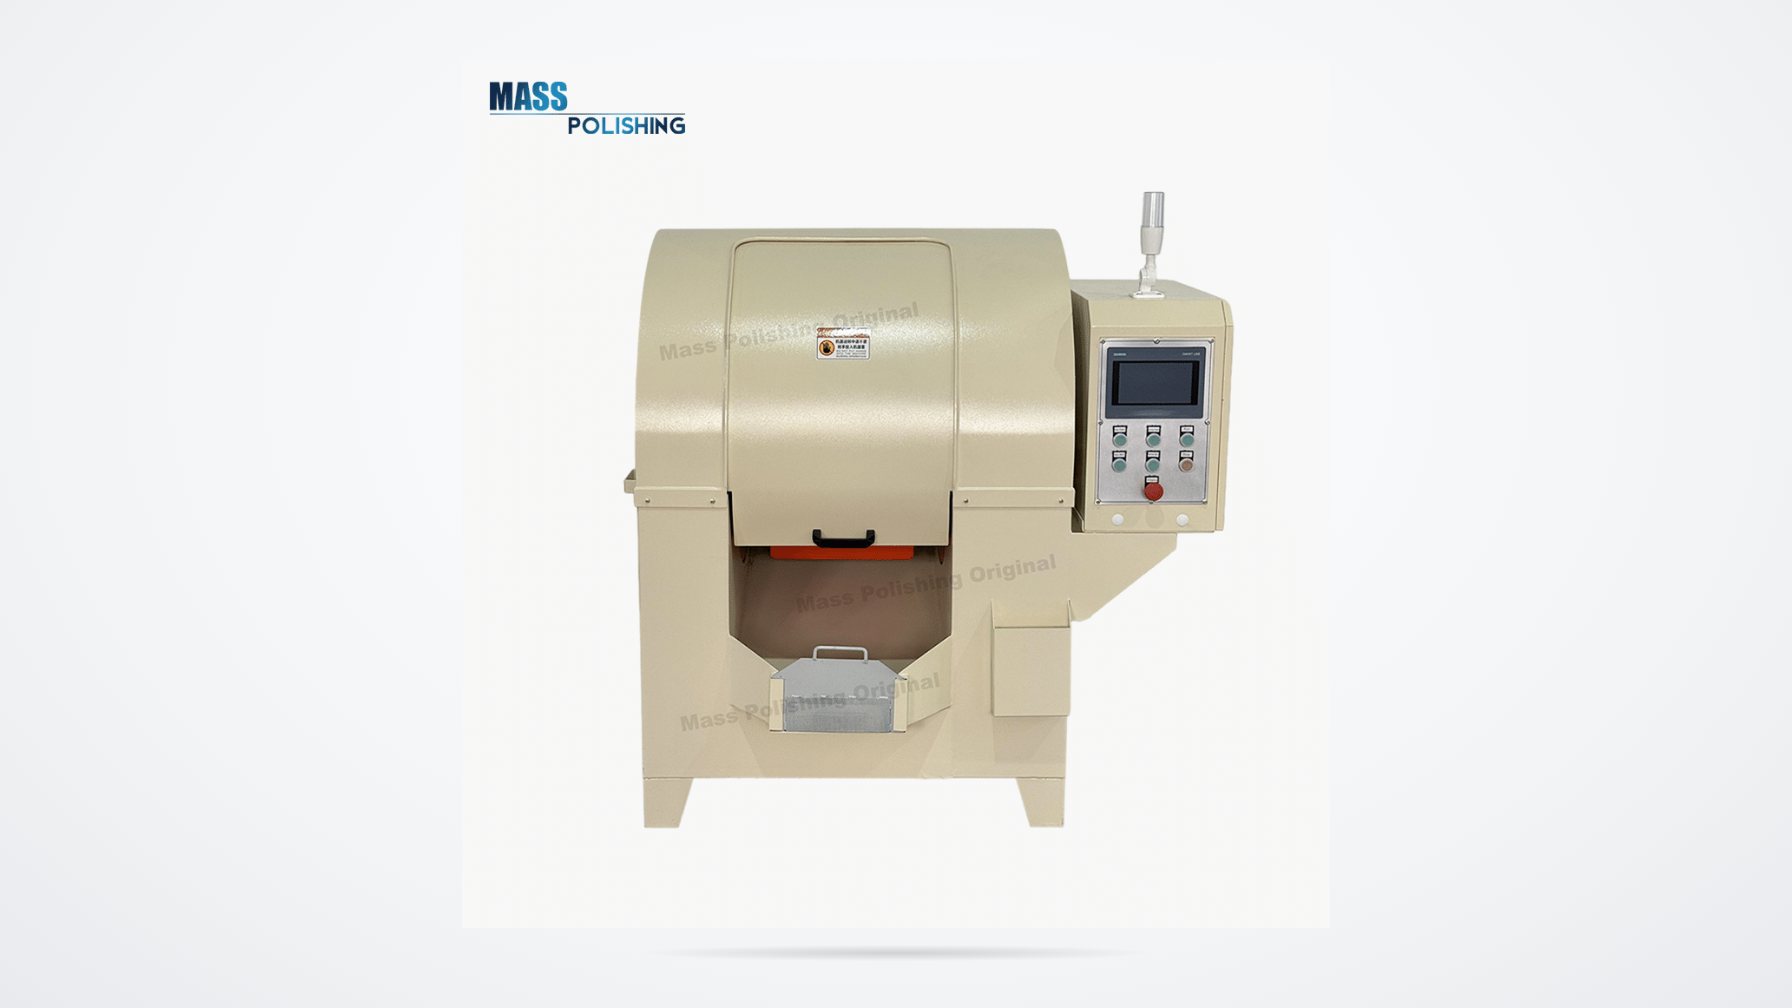
إزالة الحواف في برميل قبل مرحلة التشطيب طريقة شائعة لجعل الصف الأول قابلاً للتكرار بدلاً من الاعتماد على عين المشغل.
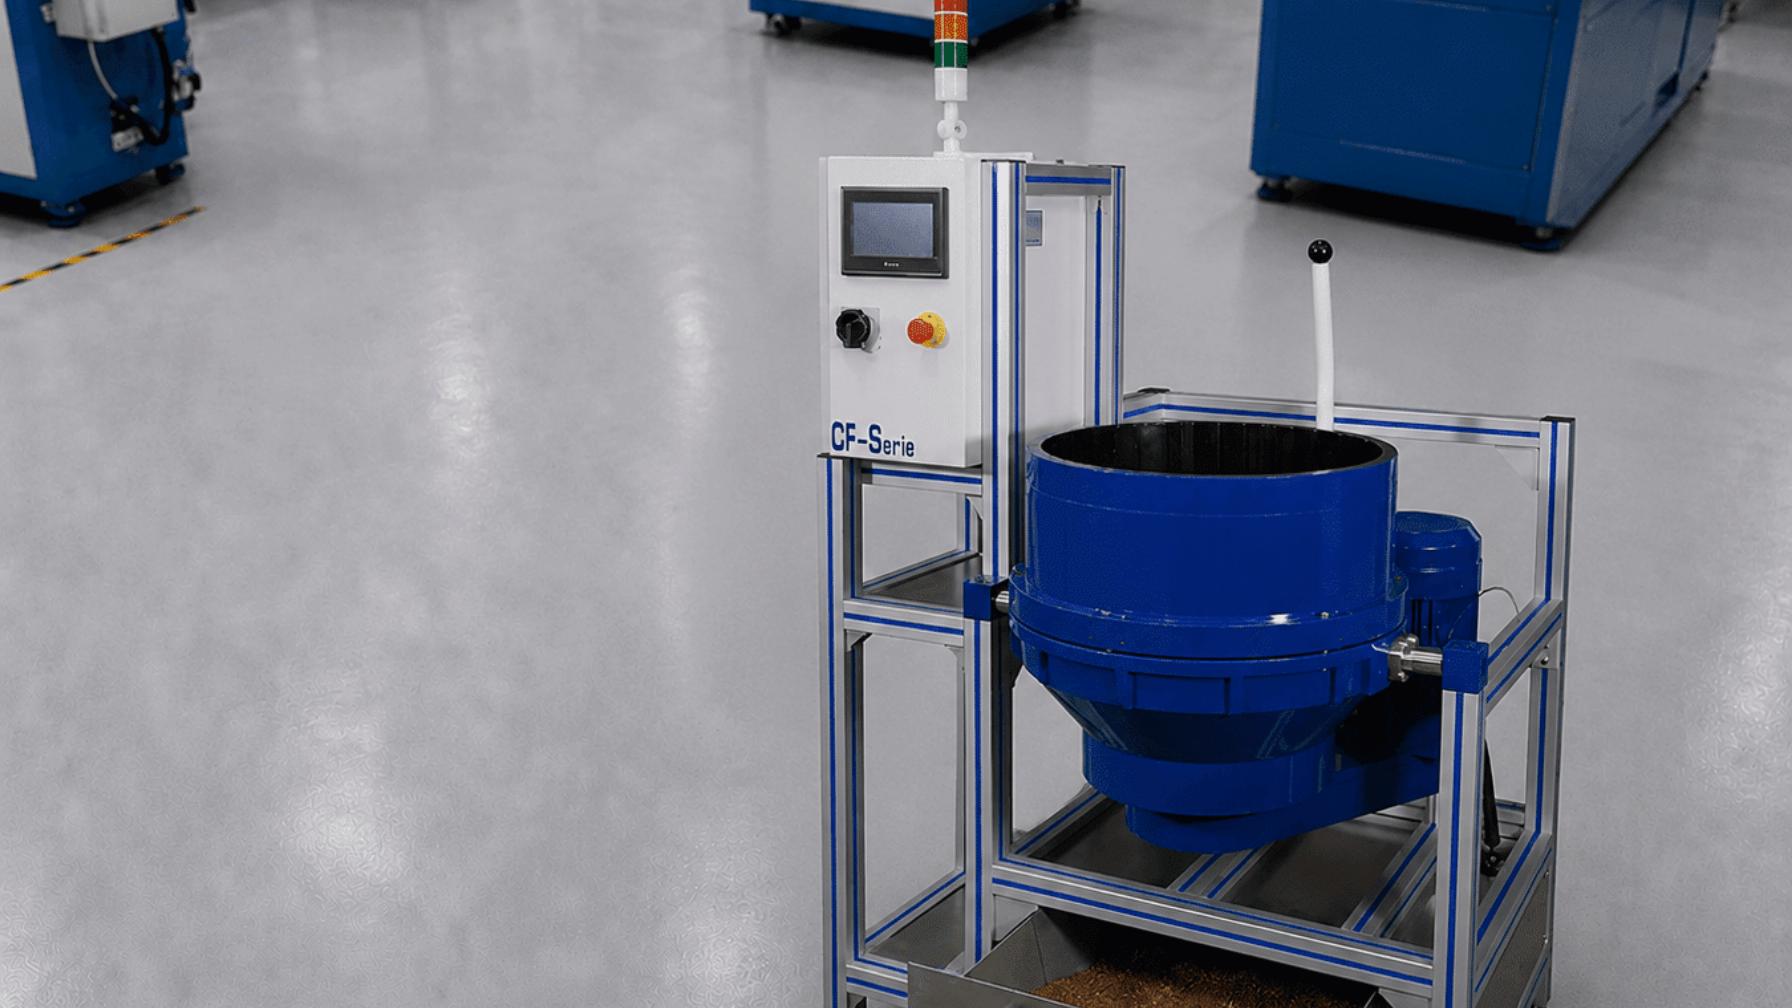
اختيار الآلة والكيمياء للدورة
وظيفة الآلة هي توفير ضغط اتصال مسيطر عليه في كل نقطة على سطح القطعة، بشكل متكرر، طوال الدورة. وظيفة الكيمياء هي جعل المعدن في تلك النقاط ناعمًا بما يكفي ليتم مسحه. كلاهما يجب أن يكون صحيحًا. واحد بدون الآخر يعطي إما تلميع خشن ببطء أو سطح ملطخ.
اختيار المنصة يتبع الهندسة وحجم الدفعة أكثر من هدف التشطيب. برميل عالي الطاقة يصل إلى الأجزاء الصغيرة والمتوسطة التي يمكن أن تتدحرج بحرية. وعاء أو حوض اهتزازي يتعامل مع الأجزاء الأطول والأثقل أو الأكثر حساسية بضغط اتصال أقل. آلة القرص تناسب الأجزاء ذات الوجه المسطح التي تحتاج إلى دورات قصيرة. التشطيب بالسحب، حيث يتم تثبيت الأجزاء في حوامل وسحبها عبر الوسائط، يوفر وصولًا موحدًا للهندسة المعقدة على حساب التثبيت والإنتاجية.
| المنصة | طاقة الاتصال | أفضل توافق في مسار ISF | القيود الرئيسية |
|---|---|---|---|
| برميل دوار عالي الطاقة | عالي | قطع صغيرة إلى متوسطة الدقة، دورات قصيرة | يغطي غلاف البرميل حجم القطعة، الحاجة إلى فواصل لوقف اتصال القطعة بالقطعة |
| وعاء أو مجرى اهتزازي | متوسط | قطع أكبر، أطول أو أكثر حساسية | دورات أطول لأن الضغط الأقصى أقل |
| قرص مركزي | عالي ولكن من جانب واحد فقط | قطع ذات وجه مسطح، عمل على الحواف والوجه | وصول أقل اتساقًا على الأشكال الثلاثية الأبعاد المعقدة |
| تشطيب السحب | عالي ومركّز محليًا | قطع معقدة أو حساسة تحتاج إلى وصول موحد | تكلفة التثبيت وإنتاجية أقل |
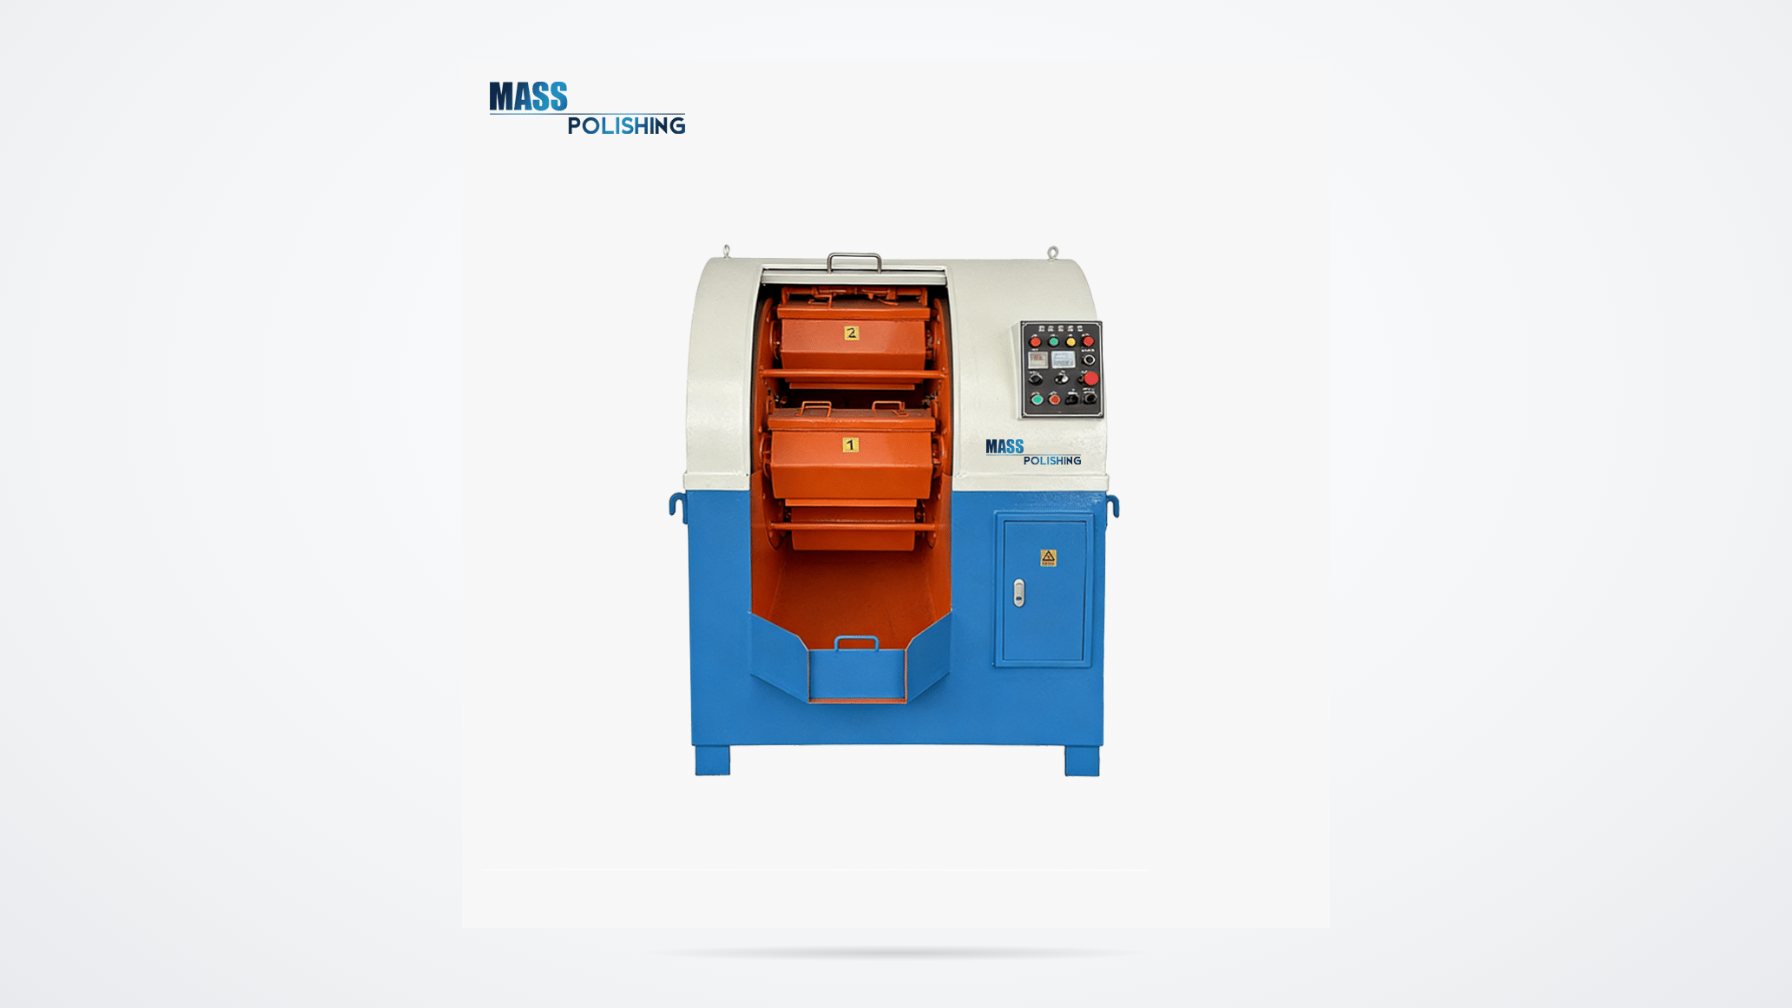
يُظهر برميل دوار عالي الطاقة من نوع EB كيف يتم توليد الطاقة: يجلس أربعة براميل على برج دوار ويدور في الاتجاه المعاكس، بحيث ينزلق وسيط التلميع ويضغط ضد القطع على الجدار الخارجي لكل برميل بدلاً من التدحرج بحرية. هذا هو ما ينتج ضغط الاتصال الذي يجعل الدورة القصيرة ممكنة. تستخدم نفس عائلة المنصات التي تصنعها شركة ماس بوليشينج براميل مبطنة بالبولي يوريثان، مؤقت عملية وتحكم بالتوقف التدريجي على النماذج الأوتوماتيكية، وهو أمر مهم لأن الوصفة يجب أن تكون قابلة للتكرار من تشغيل إلى آخر.
البرميل عالي الطاقة ليس المنصة الوحيدة التي يمكنها تشغيل هذا الكيمياء، وقرار المنصة هو في الحقيقة سؤال حول هندسة القطعة وحجم الدفعة. <Vibratory Finishing vs Centrifugal Barrel Finishing> يغطي المقارنة بين هذين الطريقين.
التحكم في المركب هو المكان الذي يظهر فيه معظم انحراف الإنتاج. التركيز، الرقم الهيدروجيني، درجة الحرارة، عمر الحمام وإخراج المادة كلها تؤثر على معدل الإزالة. الإضافة اليدوية تعمل على آلة واحدة وتصبح غير موثوقة عبر الخلية، لذا فإن الحقن بواسطة نظام تغذية سائل وفحص التركيز وفق جدول زمني هو الفرق بين عملية وعادة. الكيمياء أيضًا خاصة بالسبيكة: مركب تم تطويره للفولاذ المقوى لن يتصرف بنفس الطريقة على التيتانيوم أو على سبيكة تعتمد على النيكل، وحمل وصفة عبر السبائك هو السبب الأكثر شيوعًا لعدم إنتاج قطعة أولى مطابقة.
اختيار الوسائط يتبع ثلاثة قواعد. يجب أن يكون غير خشن أو خشن بشكل خفيف فقط، لأن الكيمياء تقوم بالقطع وسيؤدي الوسيط الصلب إلى خدوش اتجاهية يهدف العملية إلى تجنبها. يجب أن يكون صغيرًا بما يكفي للوصول إلى السطح ولكن كبيرًا بما يكفي لعدم الاحتجاز في الثقوب أو الفتحات أو الخيوط. ويجب أن يكون حجم الشحنة ونسبة الوسائط إلى القطعة ثابتين، لأن كلاهما يؤثر على ضغط الاتصال.

كيفية إثبات التشطيب باستخدام القياس والتوثيق
شكل Ra بدون طريقة ليس مواصفة. Ra هو قياس الملف الشخصي الذي يُؤخذ على مدى قطع محدد، ويتغير الرقم عندما يتغير القطع أو الفلتر أو طول التقييم. تعرف معايير ASME B46.1 ومعايير الملف الشخصي ISO تلك المصطلحات؛ يحدد ISO 21920-3 كيفية تجميع مشغل المواصفة الكاملة، وهو ما تحتاجه الرسمة فعليًا إذا كان من المقرر أن يقيس موردان نفس الشيء.
| معلمة | ما يلتقطه | لماذا يضيف قيمة على سطح مكتمل بشكل فائق | القيود |
|---|---|---|---|
| Ra | الانحراف المتوسط عن خط المتوسط | بسيط، واسع التحديد، سهل المقارنة | تحدث قيم متطابقة على الأسطح الاتجاهية والمتساوية مع وظائف مختلفة جدًا |
| Rz | ارتفاع القمة إلى الوادي ضمن طول العينة | يظهر ما إذا كانت الأودية العميقة لا تزال موجودة | حساس لخدش واحد أو إدخال واحد |
| Rpk، Rk، Rvk | ارتفاع القمة، خشونة النواة، عمق الوادي | يفصل بين إزالة القمم واحتفاظ الأودية | مفيد فقط على سطح متدرج ومرتفع بشكل مسطح |
| Sa، Sz، Str | ارتفاع المنطقة ونسبة نسبة النسيج | Str يصف التماثل مباشرة | يتطلب أدوات قياس سطحية ومرشح متفق عليه |
ثلاث عادات قياس تميز تقريرًا مفيدًا عن تقرير مضلل. أولاً، سجل اتجاه المسار بالنسبة لأي اتجاه تشغيل سابق، وأخذ مسار ثاني بزاوية 90 درجة حتى لا يمر سطح اتجاهي كمتساوي. ثانيًا، حدد نوع الأداة ونصف قطر طرف القلم، لأن طرف بحجم 2 ميكرون لا يمكنه حل الميزات التي يظهرها طرف أدق. ثالثًا، حدد خطة القياس: كم عدد الأجزاء، كم منطقة لكل جزء وبأي تردد أثناء الإنتاج.
تعتبر الوثائق مهمة بقدر أهمية القياس. الوصفة هي العملية، لذا التركيز، الرقم الهيدروجيني، مواصفات الوسائط، حجم الشحنة، زمن الدورة، السعة أو سرعة البرميل، تسلسل الشطف وطريقة التجفيف كلها تنتمي إلى خطة التحكم. تغيير مورد الوسائط أو نوع المركب هو تغيير في العملية ويجب أن يؤدي إلى إعادة التحقق، حتى لو كانت الشهادة تبدو متطابقة. عادةً ما تعتبر شركات الطيران والطب هذا كعملية خاصة، ولهذا السبب تعتبر اعتماد معالجة كيميائية من Nadcap وتقارير فحص العنصر الأول توقعات طبيعية وليست طلبات غير معتادة.
نداء الرسم الذي يعمل فعلاً يذكر المعيار، المعلمة، القيمة، الحد الأقصى وطول التقييم، ويضيف متطلبًا ثانيًا حيث تعتمد الوظيفة عليه، مثل حد Rpk لسطح الاتصال أو قيمة Str لوجه الختم. إذا بدا ذلك أكثر عملًا من كتابة “Ra 0.1”، فهو أيضًا النسخة الوحيدة التي تبقى عند تغيير المورد.
أين يحقق ISF نتائج وأين لا يحققها
التطبيقات التي تبرر التكلفة تشترك في خاصية واحدة: السطح هو واجهة وظيفية وليس زخرفة. الأسنان التروس هي الحالة الكلاسيكية، لأن إزالة القمم تعالج تركيزات الإجهاد التي تدفع إلى التآكل الدقيق وإرهاق الاتصال. تتحكم الأسطح في الكراسي، أزواج الكامات والرافعات، شفرات الضاغط والتوربين، مكونات نظام الوقود، صمامات الاسطوانة الهيدروليكية، الأدوات الجراحية وزرعات العظام في الأداء بدلاً من المظهر.
العمل في أنظمة النقل وقيادة الحركة في الرياح ورياضة السيارات والفضاء هو المكان الذي تكون فيه الاقتصاديات أكثر وضوحًا، لأن تحسين السطح غالبًا ما يكون أرخص من تغيير التصميم ويمكن تطبيقه على رقم جزء موجود. العمل الطبي يُحركه سهولة التنظيف وعمر التعب، حيث أن نسيج عشوائي وخالي من الاتجاه أسهل في التحقق من صحته من نسيج مخدوش.
هناك أيضًا استثناءات واضحة. لن يقوم ISF بتصحيح الشكل، لذلك تبقى الأجزاء المرفوضة بسبب التناقص أو الاستدارة أو التموج مرفوضة. قد لا تتناسب الأجزاء الكبيرة جدًا مع برميل عالي الطاقة، ويصبح التشطيب بالدفع هو البديل فقط إذا كانت الهندسة تبرر التثبيت. يمكن أن تتلطخ السبائك اللينة والمرنة بدلاً من أن تتسطح وتحتاج إلى عمل تطوير خاص بها. التشكيلات المصبوبة المسامية والأجزاء ذات التجاويف العمياء التي لا يمكن غسلها جيدًا تشكل خطرًا من التآكل بدلاً من فرصة للتشطيب.
تكلفة تنتمي إلى نفس القائمة. المواد الاستهلاكية ليست العنصر الرئيسي؛ العناصر الرئيسية هي وقت البرميل، استبدال الوسائط وتدفق النفايات. المركب المستهلك حمضي ويحمل معادن مذابة، لذا فإن المعادلة وإزالة المعادن جزء من تكلفة التشغيل، وغالبًا ما يكون خطوة معالجة المياه ذات الحلقة المغلقة ما يجعل العملية مقبولة من الناحية البيئية. بالنسبة لجزء منخفض القيمة حيث يفي التنظيف الاهتزازي البسيط بالمواصفات، يضيف ISF تكلفة دون إضافة وظيفة.
قائمة تحقق عملية للتجربة الأولى لـ ISF
- اكتب الوظيفة أولاً. إجهاد الاتصال، الاحتكاك، الإحكام، سهولة التنظيف أو المظهر، كل نقطة تتعلق بمعامل مختلف واختبار قبول مختلف.
- قم بوصف السطح القادم، ليس فقط Ra الخاص به ولكن كيف تم إنتاجه، لأن السطح المصلح والسطح المطحون عند نفس Ra يستجيبان بشكل مختلف لنفس الكيمياء.
- اختر المنصة بناءً على غلاف الجزء وحجم الدفعة قبل اختيار المركب.
- قم بفحص الكيمياء ووسائط العمل على عينات مقطوعة من نفس دفعة المادة المستخدمة في الإنتاج، وشغل أكثر من دورة زمنية حتى تظهر المنحنى.
- قم بتشغيل قطعة أولى وقم بقياسها بدقة كما سيتم فحص الرسم، بما في ذلك تتبع بزاوية 90 درجة للتأكد من أن النسيج خالي من الاتجاه حقًا.
- جمّد الوصفة في خطة تحكم مع التركيز، الرقم الهيدروجيني، الوقت، تحميل الوسائط وخطوات الشطف، وحدد ما يعتبر تغييرًا في العملية.
ابدأ بقطعة واحدة ورسم واحد
متطلب التشطيب مفيد فقط عندما يصاحبه المعلومات اللازمة لإعادة إنتاجه. أرسل سبائك المعدن وحالتها، ونداء التشطيب من الرسم بما في ذلك المعيار، وطول القطع والتقييم، والسطح القادم وكيف تم إنتاجه، وغلاف الجزء ووزنه، والميزات التي يجب إخفاؤها، والكمية لكل دفعة والسبب الوظيفي وراء المتطلب. تتيح هذه التفاصيل اقتراح مسار تشطيب وفحصه على أجزاءك بدلاً من عينة عامة، ويمكن تقديمها من خلال نموذج الاتصال على www.masspolishing.com.
حدود واحدة تستحق التصريح بوضوح. رقم الخشونة بدون طريقة قياس ليس مواصفة، ولا ينبغي تجميد أي وصفة قبل قياس قطعة أولى بنفس طريقة فحص الرسم.
الأسئلة الشائعة
هل ISF عملية طلاء أم عملية إزالة معدنية؟
إنها عملية إزالة، وضيقة جدًا. يبني المركب طبقة ناعمة على السطح وتمسح الوسائط تلك الطبقة حيث يكون ضغط الاتصال أعلى، وتزيل طبقة رقيقة من المعدن معها. لا يُضاف شيء إلى الجزء، لذلك لا توجد مشكلة في الالتصاق، ولا سمك طلاء للتحكم، ولا خطر من تقشر الطبقة أثناء الخدمة. يُقاس العمق المزال بالميكرونات ويُزال بشكل تفضيلي من القمم، ولهذا السبب يتغير الشكل والأبعاد بشكل طفيف بينما يتغير النسيج بشكل كبير.
هل ينتج ISF تشطيبًا عاكسًا؟
يمكن أن ينتج سطحًا لامعًا، لكن اللمعان ليس الهدف وليس الخاصية ذاتها. يُحكم على التشطيب العاكس من خلال مدى انعكاسه للضوء، ويمكن أن يبدو السطح ذو النسيج الاتجاهي الدقيق لامعًا كمرآة بينما لا يزال غير متجانس. السمة المميزة لهذه العملية هي النسيج العشوائي والمتسطح مع وديان محتفظ بها، ولهذا السبب يجب أن تشير المواصفة إلى معلمة نسيج بدلاً من معيار مظهر. إذا كان المظهر هو المتطلب، فإن لوحات الاختبار هي الطريقة الوحيدة الصادقة للاتفاق عليه.
ما مدى خشونة السطح التي يمكن أن يحققها ISF؟
لا يوجد رقم واحد ينطبق على جميع السبائك والأسطح الابتدائية، وأي مورد يذكر رقمًا واحدًا بدون تأهيل هو وصف لأفضل حالة وليس لجزئك. ما يهم هو خشونة السطح الابتدائية، السبيكة، الوسائط، ومدة الدورة، ويجب أن يُحدد النتيجة الممكنة من خلال قطعة أولى مقاسة بالطريقة المتفق عليها. عمليًا، هي خطوة تشطيب تُطبق على سطح تم إعداده مسبقًا، وقيمتها هي شكل النسيج الناتج بدلاً من ارتفاع متوسط واحد.
هل يغير ISF الأبعاد الحرجة؟
يغيرها بشكل طفيف. يحدث إزالة المادة على القمم، لذا فإن التغير في البعد الاسمي صغير، لكنه ليس صفرًا وليس موحدًا عبر كل ميزة. عادةً ما يتم إخفاء الخيوط، والسنون، وفتحات الضغط، والمناطق المطلية لمنعها من أن تكون جزءًا من العملية تمامًا. للميزات ذات التحملات الدقيقة، قم بقياس القطعة الأولى قبل وبعد الدورة بحيث يتم توثيق الانحراف وتأكيد تحملات الرسم بدلاً من الافتراض.
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
[1] الجمعية الأمريكية للمهندسين الميكانيكيين،.
[2] ISO 21920-2:2021،.
[3] ISO 21920-3:2021،.
[4] ISO 25178-2:2021،.
إذا كنت مهتمًا، اطلع على هذه المقالات ذات الصلة:
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
ما هي خصائص آلات إنهاء الأجوف الدوار المركزي
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits