
تكون إزالة الصدأ من الأجزاء المعدنية قبل التشطيب أكثر فعالية عندما تتوافق طريقة المعالجة مع نوع الصدأ والمعدن الأساسي ومتطلبات السطح النهائي. ولا يقتصر الهدف على إزالة الصدأ الظاهر فحسب، بل يشمل أيضًا الحصول على سطح نظيف وخالٍ من الزيوت وسليم من الناحية الميكانيكية، بحيث يكون مناسبًا لالتصاق الطلاء الكهربائي أو الطلاء الواقي أو التخميل أو التلميع به. في معظم بيئات الإنتاج، تساعد المعالجة بالتشطيب الكتلي باستخدام وسائط المعالجة والمركبات المناسبة وتدفق المياه المُتحكَّم فيه على إزالة الصدأ والقشور الخفيفة خلال العملية نفسها التي تُستخدم لإزالة الحواف الحادة والنتوءات وتهيئة القطعة للمعالجة اللاحقة. توضح هذه المقالة كيفية اختيار الطريقة ووسائط المعالجة والمواد الكيميائية وفحوصات التحقق، لضمان أن تدعم خطوة المعالجة المسبقة التشطيب النهائي بدلًا من التسبب في التنقر أو انغراس الجسيمات أو تكوّن الصدأ السريع.
لماذا يجب إزالة الصدأ قبل التشطيب
لا يُعد الصدأ طبقة أساسية مستقرة، فهو عبارة عن أكسيد حديد مائي يختلف في حجمه وكيمياء سطحه عن المعدن الأصلي. إذا بقي الصدأ تحت طبقة الطلاء، فقد تفقد هذه الطبقة التصاقها وتبدأ في التقشر من السطح الفاصل بينهما إلى الخارج. وإذا بقي الصدأ قبل الطلاء الكهربائي، فقد يؤدي إلى خشونة السطح وضعف التغطية وعيوب الالتصاق. كما أن التلميع فوق الصدأ قد يؤدي إلى انغراس جزيئات أكسيد الحديد في السطح، وقد لا تظهر هذه الجزيئات إلا بعد اكتمال التشطيب النهائي.
تساعد إزالة الصدأ قبل التشطيب أيضًا على حماية وسائط المعالجة والعملية التالية. إذ يتفتت الصدأ السائب إلى جسيمات دقيقة يمكن أن تتراكم داخل حوض التشطيب الاهتزازي، وتقلل من فعالية القطع، وتلوث محلول مركب المعالجة. وكلما أُزيل الصدأ في مرحلة مبكرة، أصبحت دورة التشطيب أكثر قابلية للتنبؤ والتحكم.
كيفية تقييم حالة الصدأ واختيار نقطة البداية المناسبة
تتمثل الخطوة الأولى في تحديد نوع الصدأ الموجود. فالصدأ السطحي الخفيف الناتج عن التعرض السريع للرطوبة، والصدأ السطحي العادي، وقشور أكسيد الحديد الثقيلة الناتجة عن الدرفلة، لا تتطلب جميعها المعالجة المسبقة نفسها. ولأغراض التواصل والتصنيف، تحدد الدرجات المرئية في المعيار ISO 8501-1 حالات الفولاذ غير المطلي من درجة الصدأ A إلى D، إلا أن هذه الدرجات تصف حالة السطح ولا تثبت أن دفعة إنتاج معينة متطابقة تمامًا أو أن المعالجة المسبقة قد اكتملت [1].
| حالة الصدأ | المظهر المعتاد | نقطة البداية المفضلة | ما يجب تأكيده |
|---|---|---|---|
| صدأ سطحي خفيف ناتج عن التعرض السريع للرطوبة | تغير طفيف في اللون، دون وجود قشور سائبة | التشطيب بالاهتزاز باستخدام مركب إزالة الصدأ | عدم وجود طبقة زيتية تمنع التلامس |
| الصدأ السطحي | طبقة ظاهرة بلون بني مائل إلى البرتقالي | إزالة الشحوم أولًا، ثم استخدام التشطيب الاهتزازي أو التشطيب بالبرميل | ألا يكون المعدن الأساسي متآكلًا بشدة أو مليئًا بالحفر |
| الصدأ والترسبات الكلسية الكثيفة | ترسبات كلسية سميكة أو تقشر أو تنقر | إزالة الترسبات بالأحماض أو استخدام البرميل بالطرد المركزي أولاً | مخاطر الهيدروجين وفقدان الأبعاد |
| دفعة مختلطة | ظروف مختلفة ضمن حمولة واحدة | فرز القطع حسب مستوى الصدأ قبل المعالجة | سطح نهائي موحد |
يجب إزالة الشحوم قبل إزالة الصدأ. فالزيوت والشحوم تعيق كلاً من التأثير الكيميائي والميكانيكي. وقد يؤدي تخطي خطوة إزالة الشحوم إلى نتائج غير متجانسة، حتى عند استخدام وسائط ومركبات المعالجة المناسبة.
طرق فعالة لإزالة الصدأ قبل التشطيب
تُعد المعالجة الميكانيكية الجماعية للتشطيب عادةً الطريقة الأكثر ملاءمة للإنتاج. حيث تحتك الوسائط الخزفية أو البلاستيكية أو الفولاذية بسطح القطعة من خلال حركة مضبوطة. في حوض الاهتزاز، تزيل الوسائط الصدأ من خلال الاحتكاك الانزلاقي المتكرر، بينما يحافظ المركب على رطوبة السطح وينقل الأكاسيد المفككة بعيداً. أما في آلة البرميل بالطرد المركزي أو القرص بالطرد المركزي، فإن ضغط التلامس الأعلى يزيل الصدأ الكثيف بسرعة أكبر، لكنه يتطلب حماية أكثر دقة للقطع.

غالباً ما تُدمج إزالة الصدأ بمساعدة المواد الكيميائية مع التشطيب الميكانيكي. إذ يمكن لمركب إزالة الصدأ أن يعمل على تليين الأكاسيد وإذابتها، بينما توفر الوسائط الإزالة الميكانيكية. وتعمل إزالة الصدأ بالأحماض بسرعة أكبر، لكنها ليست بالضرورة الخيار الأفضل لكل قطعة. فقد يؤدي التعرض المطول للأحماض على الفولاذ المقسّى أو المثبتات عالية المقاومة إلى مخاطر مرتبطة بالهيدروجين، ما لم تتضمن العملية الشطف المناسب والمعالجة لتخفيف الإجهاد. وبالنسبة لمعظم القطع الاعتيادية، تُعد مركبات إزالة الصدأ القلوية الخفيفة أو المركبات المدمجة للتنظيف وإزالة الصدأ أكثر أماناً وأسهل في معالجة مخلفاتها.
عادةً ما يكون الخيار العملي عبارة عن سلسلة من الخطوات. ابدأ بإزالة الشحوم، ثم أزل طبقة الصدأ الكثيفة، وبعد ذلك قم بتشطيب السطح باستخدام الآلة نفسها أو من خلال خطوة ثانية للمعالجة الميكانيكية الجماعية. ويساعد هذا الأسلوب على تجنب استخدام الأحماض القوية عندما يكون التأثير الميكانيكي كافياً.
كيفية اختيار الوسائط والمركبات المناسبة لإزالة الصدأ
يؤثر اختيار الوسائط في سرعة إزالة الصدأ ومقدار تأثر المعدن الأساسي. وبالنسبة للقطع الفولاذية التي تعاني من صدأ خفيف إلى متوسط، تُستخدم عادةً الوسائط الخزفية ذات قدرة القطع المتوسطة أو السريعة. أما المعادن غير الحديدية اللينة، فتساعد الوسائط البلاستيكية على تقليل مخاطر الخدوش العميقة. ويمكن للوسائط الفولاذية تحسين لمعان السطح بعد إزالة الصدأ، لكنها ليست دائماً الطريقة الأسرع لإزالة الترسبات الكثيفة.
| المعدن وحالته | Media type | Purpose | التحذير الرئيسي |
|---|---|---|---|
| الفولاذ ذو الصدأ الخفيف | وسائط خزفية للقطع العام أو السريع | إزالة الصدأ وتنعيم السطح | فقدان الأبعاد في القلاوظ الدقيق |
| فولاذ ذو طبقة أكسيد كثيفة | وسائط سيراميكية للقطع الشاق أو برميل الطرد المركزي | تفتيت طبقة الأكسيد قبل التشطيب النهائي | تلف ناتج عن تلامس القطع بعضها ببعض |
| قطع من الألومنيوم أو الزنك | وسائط بلاستيكية | إزالة طبقات الأكسدة الخفيفة والتآكل | تجنب استخدام السيراميك شديد الكشط |
| الفولاذ بعد إزالة الصدأ | وسائط تلميع الفولاذ | الحصول على سطح نظيف ولامع | لا يغني عن إزالة الصدأ الكثيف |
يجب أن تتوافق المادة المركبة مع نوع المعدن ونظام معالجة النفايات. على سبيل المثال، تشتمل مجموعة المركبات السائلة للتلميع الكتلي من Mass Polishing على مركب تنظيف وإزالة صدأ وإزالة زيوت متعدد الأغراض، بدرجة حموضة 8.1، ومخصص للحديد والفولاذ المقاوم للصدأ والألومنيوم والنحاس والزنك، ولكنه غير مناسب للنحاس الأصفر. كما يوجد مركب مخصص لإزالة الصدأ بدرجة حموضة 8.3، يعمل على إزالة الصدأ أثناء التشطيب، بينما يتولى مركب إزالة الشحوم بدرجة حموضة 8.3 التخلص من الزيوت. هذه بيانات خاصة بالمنتجات الموردة، وليست توصيات عامة صالحة لجميع خطوط التشطيب.
يؤثر اختيار وسائط التجليخ في مدى قوة إزالة الصدأ من الدفعة دون التسبب في تآكل المعدن الأساسي بالقطع.cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limitsيتناول أنواع المواد الكاشطة وكيفية أدائها داخل الحوض الاهتزازي.
كيفية اختيار الماكينة المناسبة لإزالة الصدأ من الدفعات
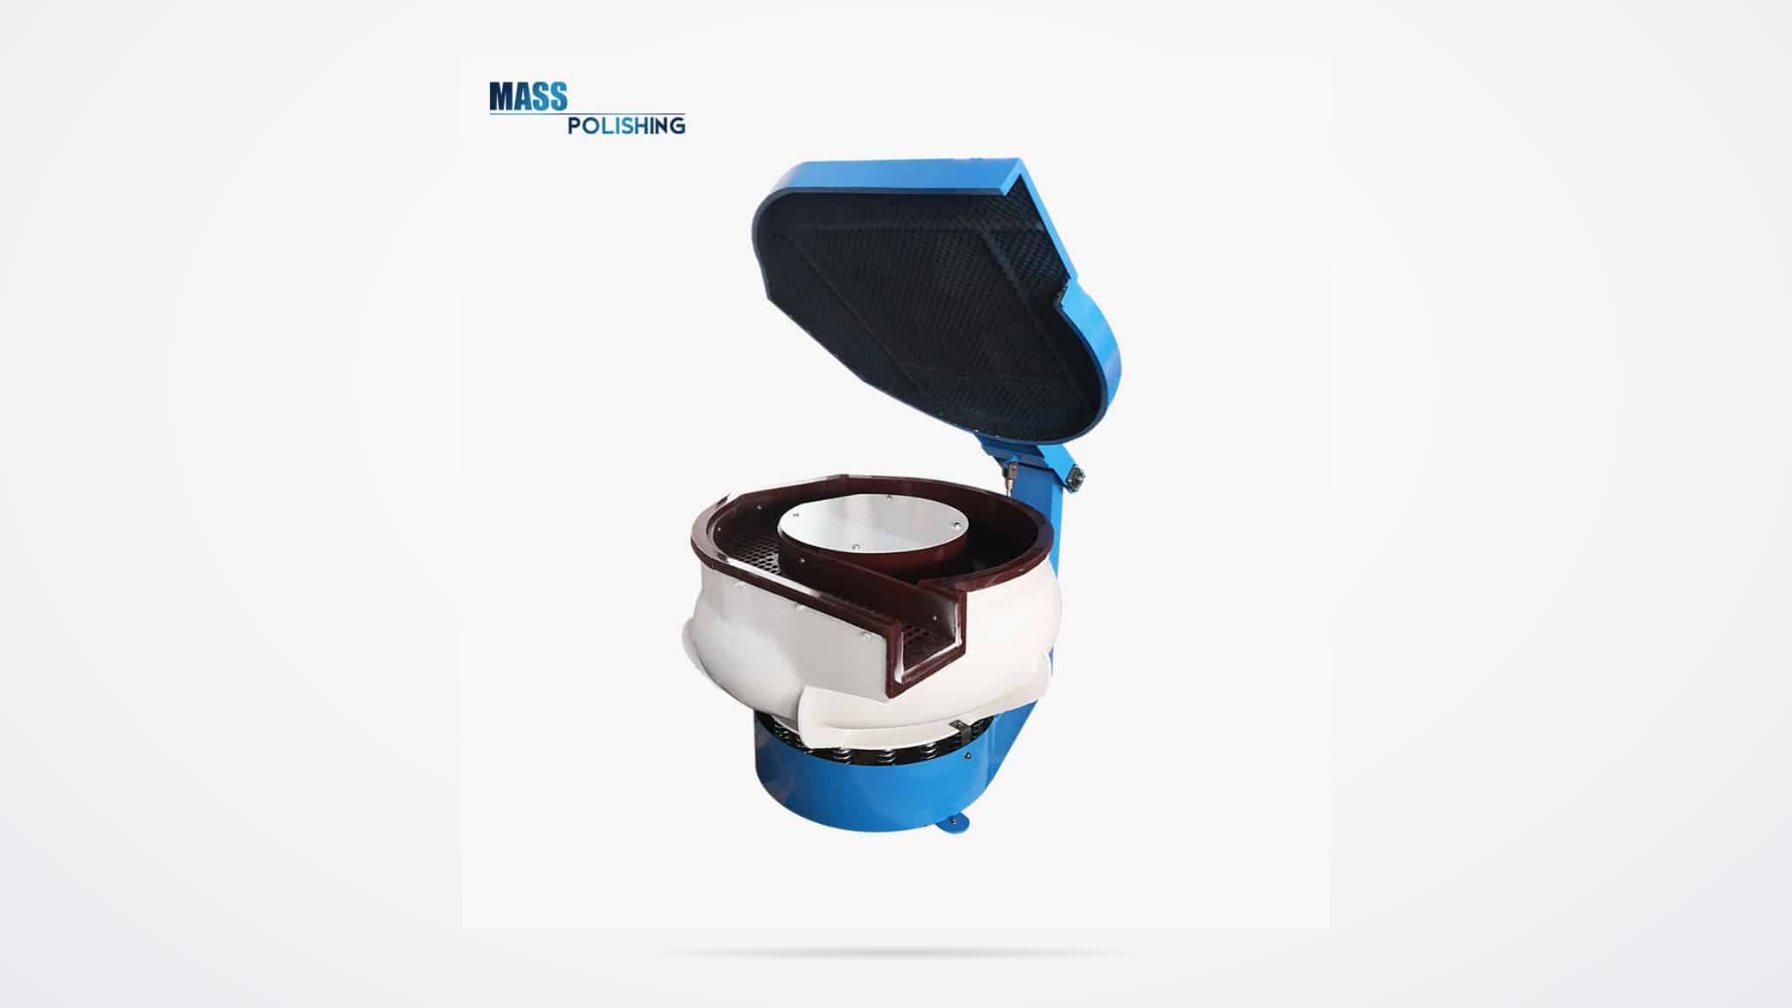
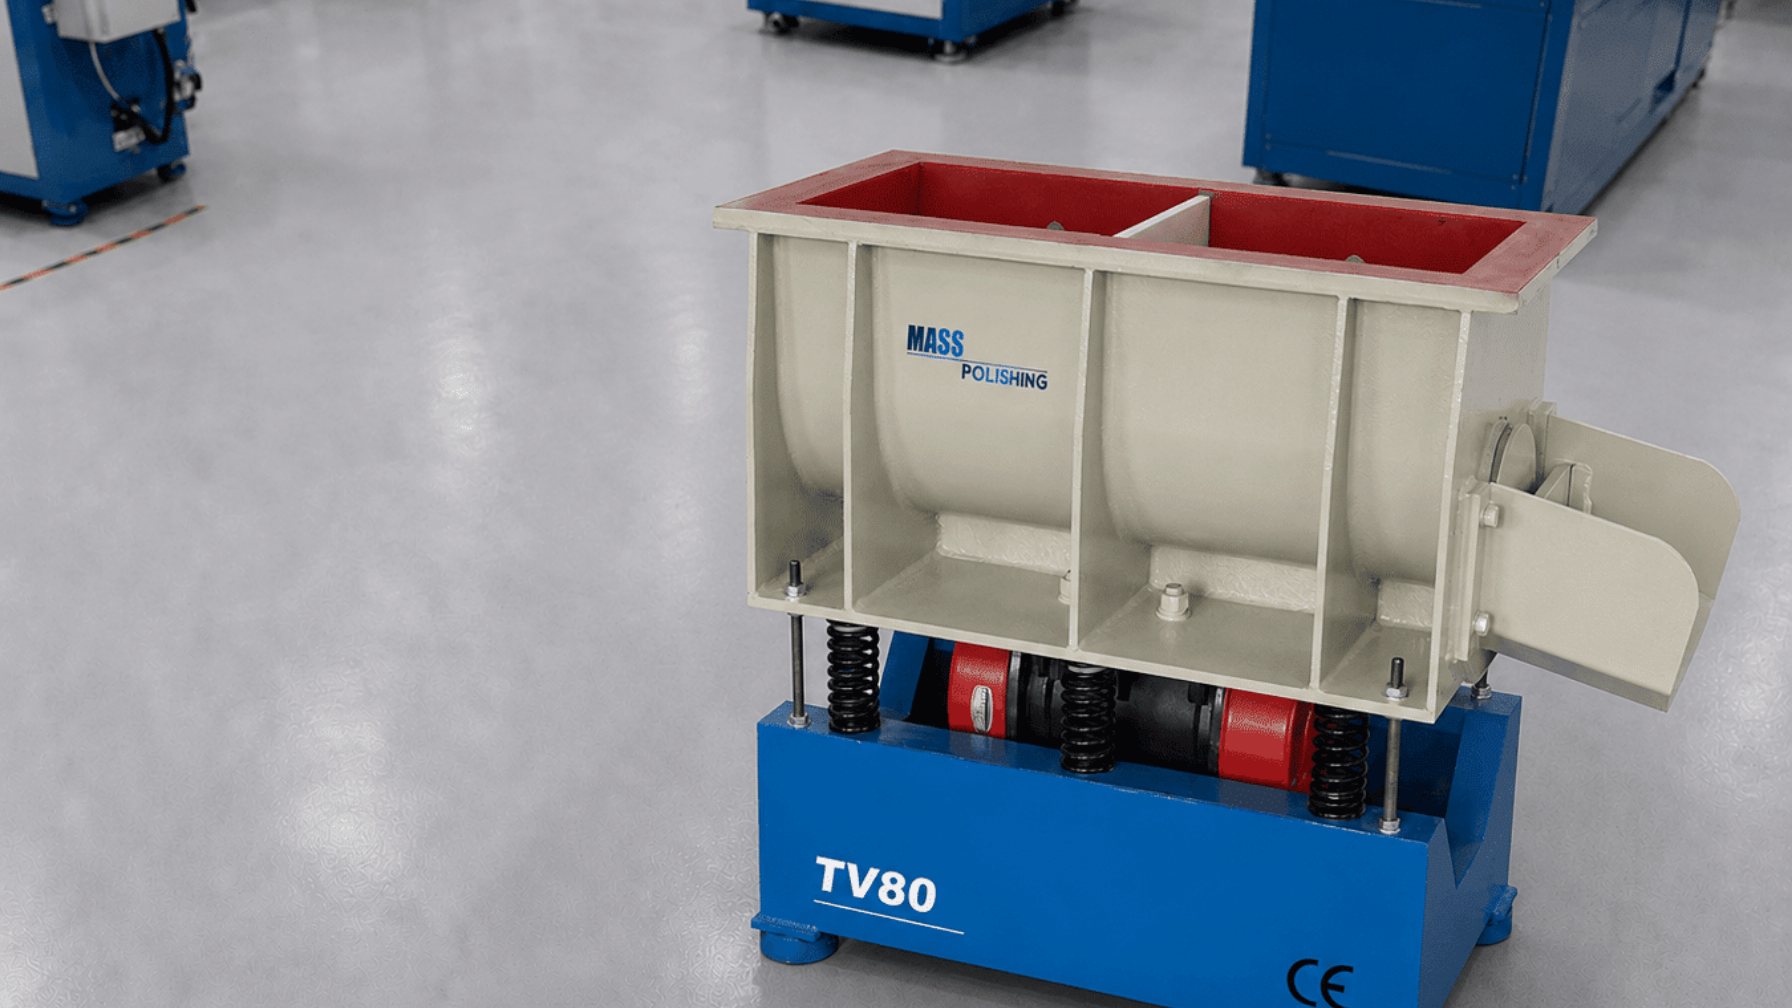
تعتمد الماكينة المناسبة على حجم الدفعة وشكل القطع الهندسي وكمية الصدأ المطلوب إزالتها. يُعد الحوض أو الخزان الاهتزازي الخيار المعتاد للبدء عند معالجة قطع صغيرة ومتوسطة ومتنوعة. فهو مرن وسهل التحميل، ويمكن تشغيله رطبًا باستخدام نظام لجرعات المركبات الكيميائية. أما القطع الطويلة أو الكبيرة، فتناسبها ماكينة الحوض الاهتزازي الطولي، إذ توفر مساحة كافية لحركة القطعة دون حدوث تلامس مفرط بين القطع.
في حالات الصدأ الكثيف أو طبقات الأكسيد السميكة أو الحاجة إلى تقليل زمن الدورة، توفر ماكينة القرص بالطرد المركزي أو البرميل بالطرد المركزي ضغط تلامس أعلى. ويمكن لهذه الماكينات إزالة الصدأ بسرعة أكبر، لكنها أقل ملاءمة للحواف الدقيقة والمقاطع الرقيقة. أما بالنسبة إلى قطع الدقة الصغيرة التي يوجد بها صدأ في الثقوب أو التجاويف أو القلاوظ الداخلي،, magnetic finishing يمكن أن تصل الدبابيس المصنوعة من الفولاذ المقاوم للصدأ إلى المناطق التي لا تستطيع وسائط المعالجة الأكبر حجمًا الوصول إليها.
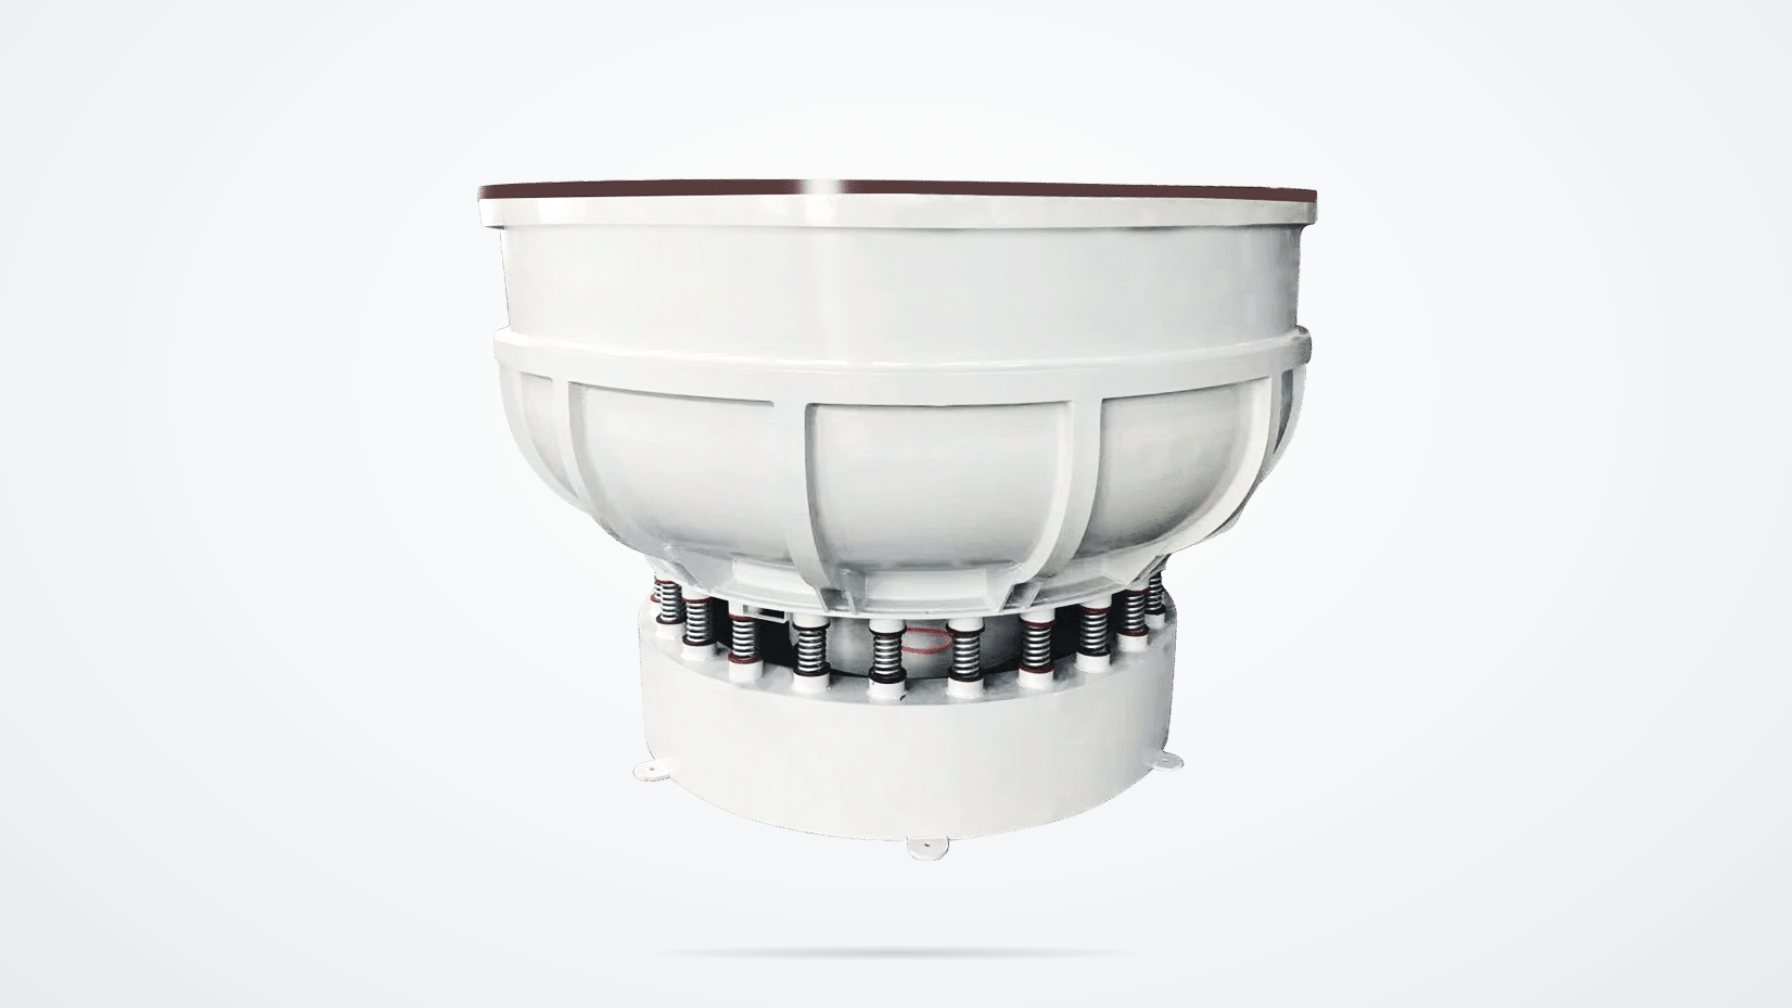
غالبًا ما تتم إزالة الصدأ بالتزامن مع إزالة الزوائد الحادة وتجهيز الحواف في الحمولة نفسها. <The Benefits of a Vibratory Deburring Machine> يوضح كيفية استخدام نظام الاهتزاز لدمج هذه الخطوات وتقليل الحاجة إلى المناولة اليدوية.
قائمة التحقق من عملية إزالة الصدأ خطوة بخطوة
هذا التسلسل مخصص لعملية إزالة الصدأ النموذجية باستخدام التشطيب الكتلي الرطب. يجب إكمال الخطوات المحددة على أنها إلزامية قبل التشطيب النهائي. أما الخطوات الاختيارية فتعتمد على القطعة والعملية التالية.
- الفحص عند الاستلام: تسجيل نوع الصدأ، والمعدن الأساسي، والصلابة، وحالة السطح، والمتطلبات النهائية. إلزامي.
- إزالة الشحوم: إزالة الزيت والشحوم ومواد الحماية المؤقتة من التآكل. إلزامي.
- اختيار وسائط المعالجة والمركبات: مطابقة قدرة القطع لوسائط المعالجة ونوع المركب ومعدل تدفق المياه مع نوع المعدن. إلزامي.
- مستوى التحميل: استخدام النسبة الموصى بها من الشركة المصنعة للآلة بين وسائط المعالجة والقطع. إلزامي.
- دورة اختبار قصيرة: تشغيل دفعة ممثلة وفحص إزالة الصدأ وحالة الحواف. إلزامي.
- الشطف والمعادلة: إزالة بقايا المركب ومعادلة أي تعرض للأحماض. إلزامي في حالة استخدام الحمض.
- التجفيف الفوري: استخدام مجفف طرد مركزي بالهواء الساخن، أو مجفف اهتزازي، أو هواء نظيف وجاف لمنع تكون الصدأ السريع. اختياري، ولكن يُوصى به قبل تخزين القطع.
- الفحص النهائي: التأكد من عدم وجود صدأ مرئي أو طبقة زيتية أو بقايا من وسائط المعالجة عالقة بالسطح قبل التشطيب النهائي. إلزامي.
باستخدام منفاخ الهواء الساخن – التجفيف الاهتزازي)
كيفية التحقق من إزالة الصدأ وحماية القطع قبل التشطيب
الفحص البصري وحده غير كافٍ. يجب أيضًا أن يكون السطح نظيفًا وخاليًا من الزيت والأكاسيد السائبة والجسيمات العالقة. يُعد اختبار انسياب الماء وسيلة فحص أولية مفيدة؛ إذ يجب أن ينتشر الماء بالتساوي على سطح معدني نظيف بدلًا من تكوّن قطرات حول الزيت أو البقايا الكارهة للماء. يشير هذا الاختبار إلى مستوى النظافة، لكنه لا يقيس شكل التضاريس السطحية الناتجة عن السفع ولا يثبت أن القطعة جاهزة لجميع أنظمة الطلاء.
| الفحص | ما الذي يؤكده | ما الذي لا يؤكده |
|---|---|---|
| الفحص البصري | عدم وجود أي صدأ أو ترسبات ظاهرة متبقية | الإزالة الكاملة من داخل الثقوب العمياء |
| اختبار انقطاع طبقة الماء | السطح خالٍ إلى حد كبير من الزيوت وقابل للبلل | التصاق الطلاء أو شكل السطح |
| المسح بقطعة قماش بيضاء | عدم وجود أكاسيد سائبة أو بقايا داكنة | كيمياء السطح أو التخميل |
| أخذ عينات من الدفعة | الأجزاء الممثلة للعينة مقبولة | كل جزء في الحمولة |
| التحكم النهائي في العملية | تم إكمال خطوة المعالجة المسبقة | مدى الملاءمة لطلاء جديد أو لمعدن جديد |
عندما تختلف حالة الصدأ من جزء إلى آخر، فقد لا يحقق الجمع بين نوع واحد من وسائط التنظيف ومركب واحد نتيجة موحدة. <Choosing Vibratory Polishing Media> يغطي اختيار الشكل والحجم والمواد بما يتناسب مع حالات الأجزاء المختلفة.
إذا كان لا بد من الانتظار قبل إجراء التشطيب على الأجزاء المنظفة، فاحرص على إبقائها جافة ومحمية. فقد يصدأ السطح الفولاذي النظيف مجددًا بسرعة في الهواء الرطب. استخدم مثبطًا للصدأ فقط إذا كان متوافقًا مع العملية التالية، لأن بعض المثبطات قد تتداخل مع التصاق الطلاء الكهربائي أو الطلاء السطحي.
احصل على اختبار لعملية إزالة الصدأ على أجزائك
إن أسرع طريقة لتجنب المعالجة المفرطة أو غير الكافية هي إجراء اختبار على دفعة تجريبية قبل اعتماد عملية الإنتاج. أرسل إلى Mass Polishing معلومات مادة الجزء، وحالة الصدأ، وحجم الدفعة، ومعدات التشطيب الحالية، ومتطلبات السطح النهائي. يمكن لفريق الهندسة التوصية بمزيج مناسب من الماكينة ووسائط التنظيف والمركب ودورة التشغيل بناءً على بيانات الأجزاء المقدمة، كما يمكنه دعم إجراء تجربة معالجة للعينات عبر الموقع الإلكتروني www.masspolishing.com.
الأسئلة الشائعة حول إزالة الصدأ قبل التشطيب
هل يمكن للتشطيب الاهتزازي إزالة الصدأ الكثيف والقشور؟
يمكن للتشطيب الاهتزازي إزالة الصدأ الخفيف إلى المتوسط وبعض القشور، لكن قشور الدرفلة الثقيلة أو التنقر العميق غالبًا ما يتطلبان أولًا التشطيب باستخدام البراميل بالطرد المركزي، أو إزالة القشور بالأحماض، أو إجراء عملية متدرجة أطول. إذا كان سمك القشور يتجاوز حدود شكل السطح المسموح بها، فاستخدم معالجة مسبقة أكثر قوة قبل دورة التشطيب الاهتزازي النهائية.
هل ينبغي إزالة الصدأ قبل إزالة النتوءات أم بعدها؟
في العديد من دفعات الإنتاج، تتم إزالة الصدأ والنتوءات في العملية نفسها، لأن وسائط المعالجة تزيل كليهما. ومع ذلك، إذا كانت القطع مغطاة بالزيوت أو شديدة الصدأ، فيجب إزالة الشحوم وطبقة الصدأ السميكة أولاً. فهذا يمنع الزيت من إعاقة عمل المركب، كما يمنع الصدأ المتساقط من تحميل وسائط المعالجة فوق طاقتها قبل اكتمال إزالة النتوءات.
ما المركب الذي ينبغي استخدامه لإزالة الصدأ في ماكينة التشطيب الاهتزازية؟
استخدم مركباً لإزالة الصدأ أو مركباً متعدد الأغراض يجمع بين وظائف التنظيف وإزالة الصدأ. ويعتمد الاختيار على نوع المعدن، ونظام معالجة مياه الصرف، وما إذا كانت الخطوة التالية هي الطلاء الكهربائي أو الطلاء الواقي أو التلميع. على سبيل المثال، يمكن لمركب قلوي خفيف لإزالة الصدأ، بدرجة حموضة تبلغ 8.3، إزالة الصدأ أثناء عملية التشطيب، بينما يتولى مركب منفصل لإزالة الشحوم معالجة الزيوت. احرص دائماً على التأكد من توافق المركبات مع النحاس الأصفر والألومنيوم والزنك والفولاذ المقاوم للصدأ قبل تغيير المواد الكيميائية المستخدمة.
كيف يمكنني منع ظهور الصدأ السريع بعد إزالة الصدأ؟
اشطف القطع جيداً، وجففها بسرعة، وخزّنها في مكان نظيف وجاف. إذا كان هناك أي تأخير قبل التشطيب النهائي، فاستخدم مثبطاً للصدأ فقط إذا كان متوافقاً مع العملية التالية. ويساعد مجفف الطرد المركزي بالهواء الساخن أو المجفف الاهتزازي على تقليل فترة بقاء القطع مبللة، مما يقلل احتمالية ظهور الصدأ السريع.
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
[1] المواصفة ISO 8501-1:2007، “تحضير الأسطح الفولاذية قبل تطبيق الدهانات والمنتجات ذات الصلة، الجزء الأول: درجات الصدأ ودرجات التحضير للأسطح الفولاذية غير المطلية والأسطح الفولاذية بعد الإزالة الكاملة للطلاءات السابقة”، المنظمة الدولية للتوحيد القياسي (ISO)، 2007.
إذا كنت مهتمًا، اطلع على هذه المقالات ذات الصلة:
Choosing Vibratory Polishing Media
ما مهارة الشراء لآلة الطحن والتلميع؟
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits