
Le placage révèle tous les raccourcis dans le polissage des robinets en laiton avant le placage. Un dépôt de nickel chrome brillant amplifie les rayures, les piqûres et l'oxyde résiduel, de sorte que la surface doit être coupée, mélangée et nettoyée jusqu'à obtenir un satin uniforme avant que la pièce n'atteigne le bain de placage. Nous traitons la finition avant placage comme trois étapes liées : l'enlèvement contrôlé de matière, la correspondance correcte des médias et des composés, et le contrôle final de la contamination. Lorsque ces trois éléments sont corrects, l'adhérence s'améliore et la ligne de placage voit moins de retours dus au voile, aux piqûres de gaz et au décollement aux racines des filetages ou aux zones sous-dépouillées.
Commencez le polissage des robinets en laiton avant le placage avec une coupe de surface contrôlée
La plupart des corps de robinets en laiton arrivent de moulage au sable ou de forge avec une peau que le placage ne cachera pas. Les lignes de joint, les bavures, la calamine de chaleur et les petites piqûres se trouvent à la surface et se reproduisent à travers le nickel chrome. Le premier travail consiste à enlever cette peau sans effacer les détails de la pièce. Nous utilisons souvent une séquence en deux étapes pour les corps de robinets en laiton moulé. La première étape coupe avec un cylindre céramique à haute teneur en alumine à coupe angulaire avec environ 80 % de remplissage de média et un composé de désoxydation humide. La deuxième étape affine avec une forme céramique ou en porcelaine plus fine pour amener la surface à un satin uniforme. Ce n'est pas un simple culbutage ; la forme du média doit atteindre l'entrée du bec, le boss du levier et le dessous du plateau.
La profondeur de coupe est plus importante que le temps de cycle seul. Un robinet avec une rugosité profonde de moulage au sable peut nécessiter 90 à 120 minutes dans la première coupe avant que l'oxyde et la ligne de joint ne disparaissent. Un corps moulé sous pression ou forgé avec une peau plus lisse peut nécessiter seulement 30 à 45 minutes. Si l'opérateur pousse la première coupe trop longtemps, le polissage brillant qui suit peut arrondir le bord net autour du boss du levier et rendre le placage ondulé. Nous préférons sous-dépouiller légèrement, inspecter sous un grossissement 10x, puis décider de retourner le lot pour 20 minutes supplémentaires. Cette inspection supplémentaire coûte moins cher que de refaire une pièce plaquée.
L'enlèvement de matière n'est que la première décision dans une ligne de finition avant placage. <Comment choisir la bonne machine de polissage> couvre comment la forme de la pièce, la finition requise et la capacité de la machine définissent ensemble l'équipement approprié avant que les médias et le composé ne soient choisis.
Adapter la machine de finition et les médias à la géométrie du robinet
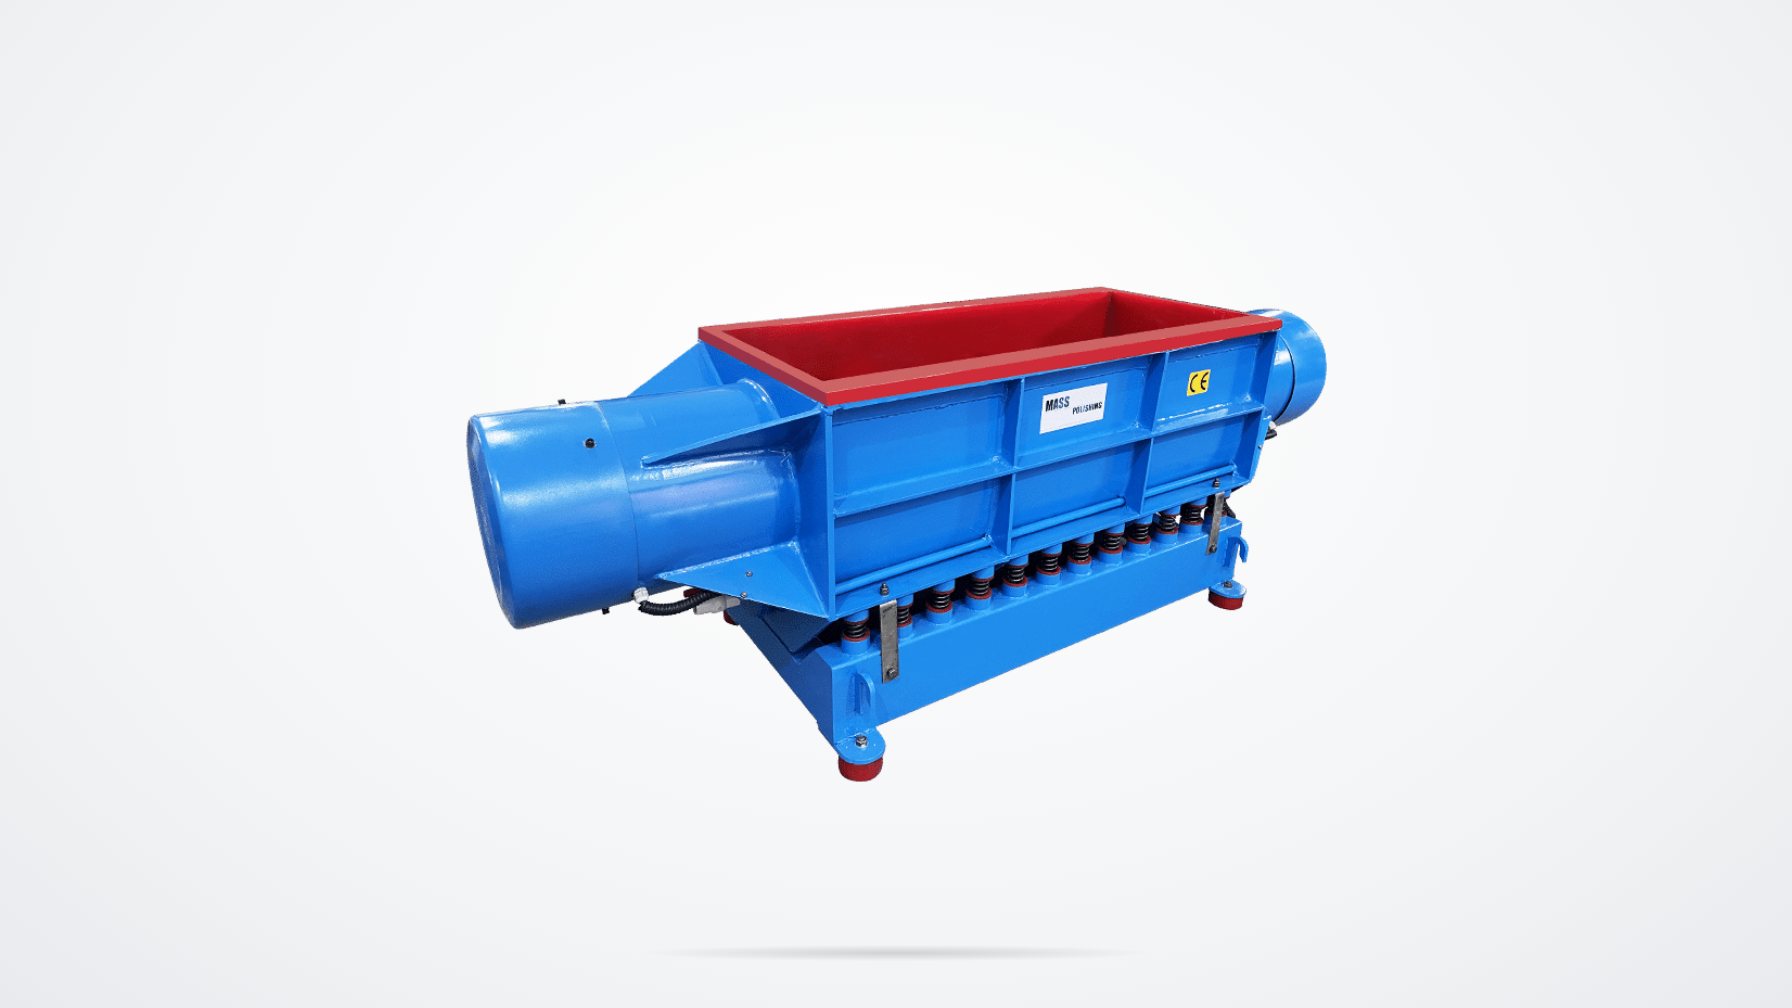
La géométrie du robinet en laiton décide du choix de la machine plus que la spécification de placage. Un corps de robinet à levier unique avec un passage d'eau creux et une cavité de valve profonde se comporte différemment d'un simple tube de bec. Les machines à cuve et à vibro-tambour déplacent la masse des médias autour des pièces, elles conviennent donc aux composants de robinetterie mixtes et au mélange modéré des bords. Les machines à barillet centrifuge créent une force de contact plus élevée et enlèvent la matière plus rapidement, ce qui convient aux pièces moulées lourdes mais augmente le risque de déformation des parois fines en laiton. Le tableau ci-dessous compare les principales options pour le travail de finition avant placage des robinets en laiton.
| Processus | Meilleure utilisation pour les robinets en laiton | Action typique | Attention à |
|---|---|---|---|
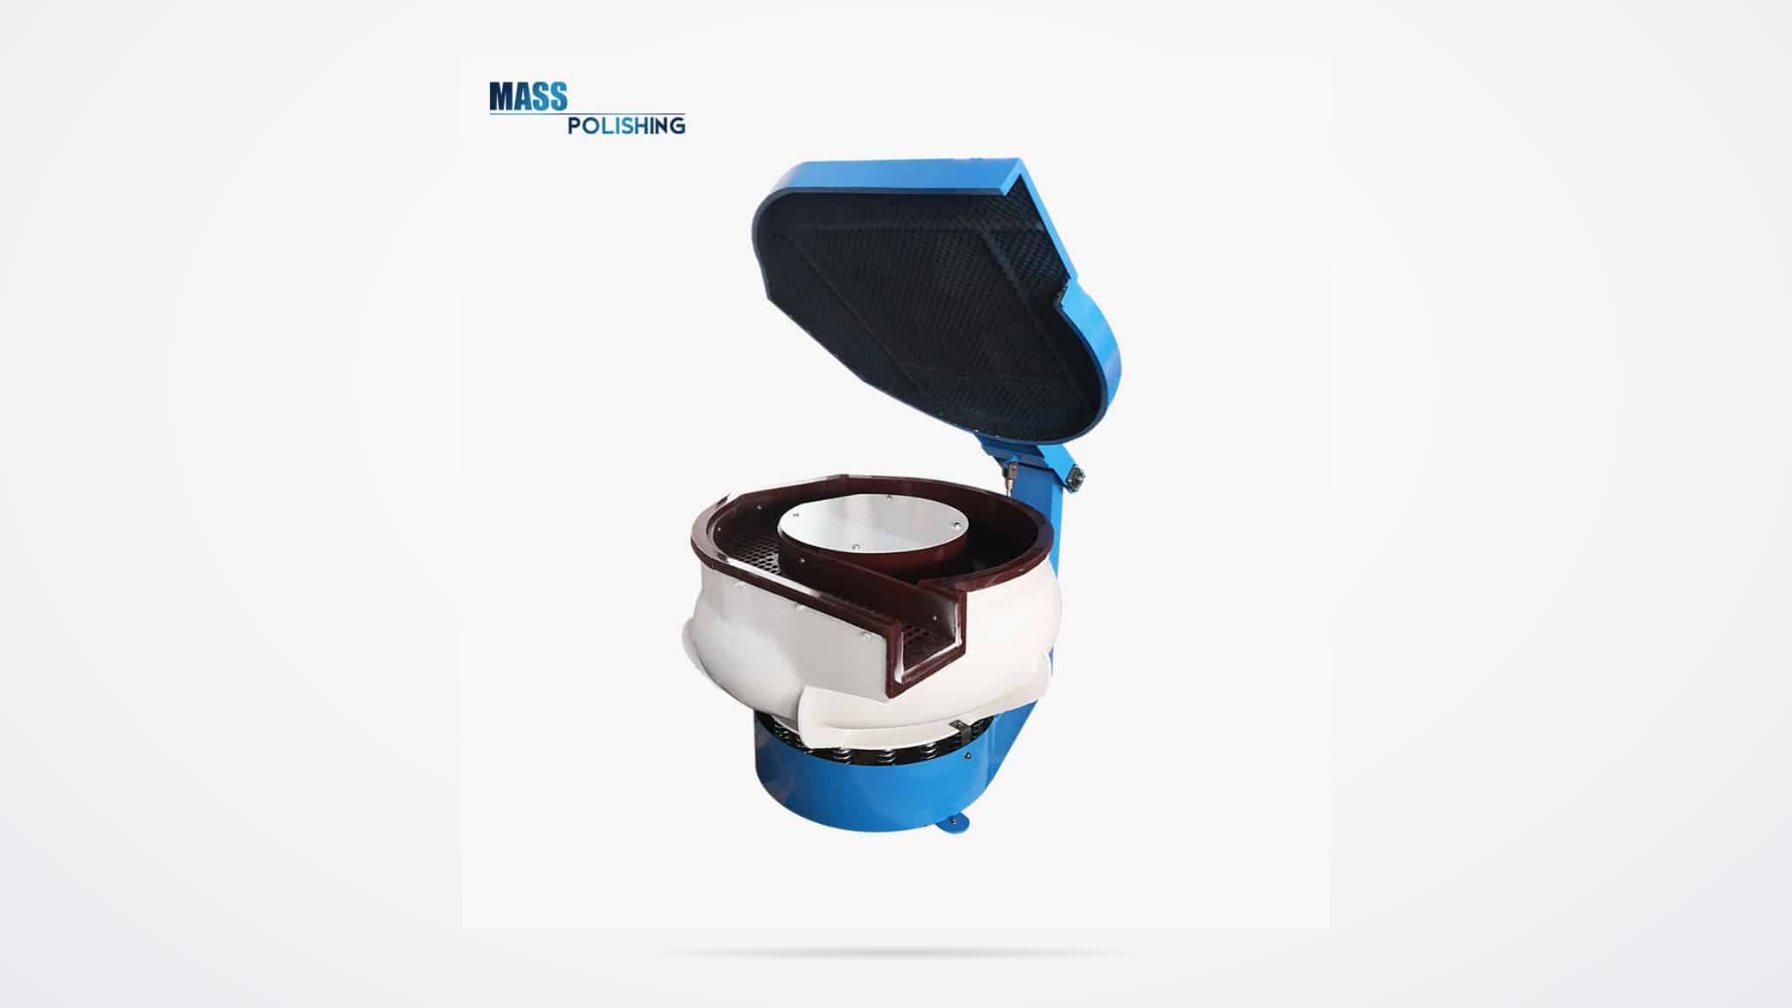
| Cuvette vibratoire | Poignées mixtes, becs, petits corps | Désoxydation et finition satinée en une seule passe | Les pièces peuvent s'imbriquer ; besoin de la bonne taille de média |
| Cuve vibrante | Tubes de bec plus longs et pièces élancées | Long trajet, mélange uniforme sur la longueur | Contact de pièce à pièce à charge élevée |
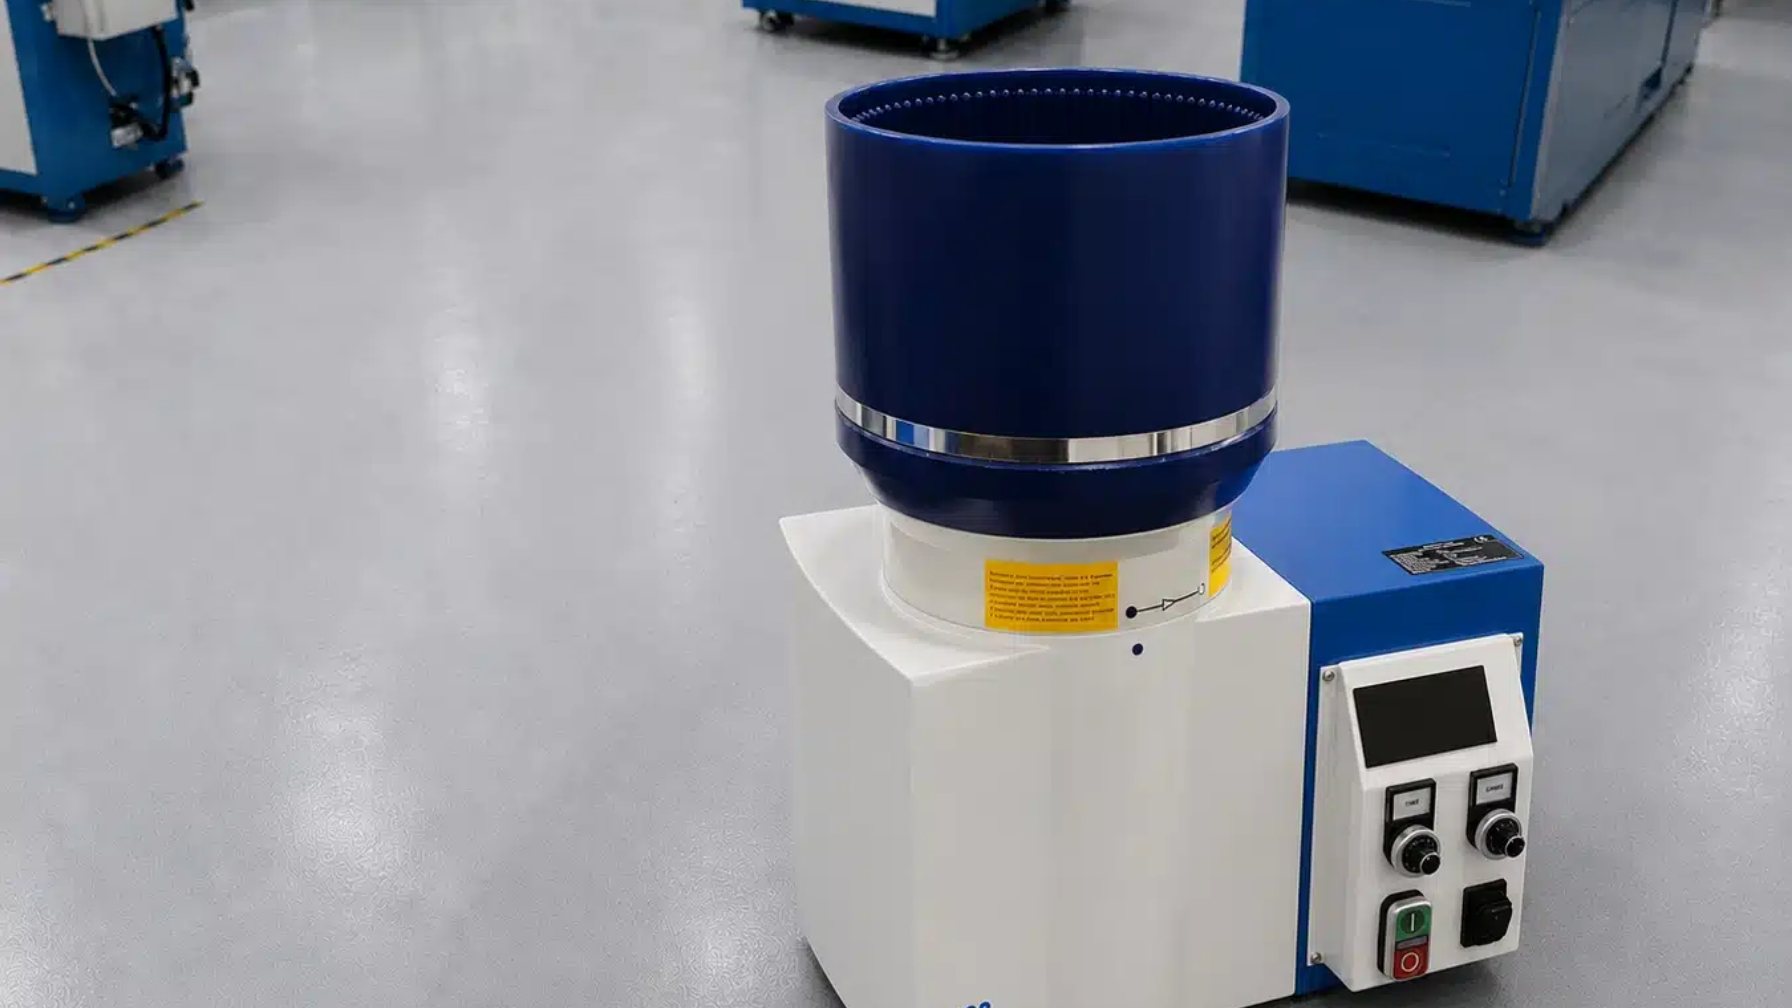
| Baril centrifuge | Corps en fonte de sable lourds à parois épaisses | Élimination rapide du calcaire et affinage des bords | Déformation des parois minces, médias logés dans les cavités |
| Disque centrifuge | Plaques de pont plates, rondes ou détaillées | Finition à haute énergie avec cycle court | Les crevasses étroites peuvent piéger de petits médias |
La taille des médias est aussi importante que la machine. Pour les pièces de robinetterie avec des filetages M4 et M5 ou des entrées de conduit fines, nous utilisons des médias suffisamment petits pour passer par la plus petite caractéristique mais sans s'y loger. Un cylindre coupé en angle de 6 mm peut dégager une cavité de vanne tandis qu'une bille de 3 mm peut se loger dans le fond du filetage. Nous testons d'abord avec des pièces brutes et en sectionnons une après le cycle pour vérifier la présence de médias logés. Si nous voyons un morceau de céramique piégé dans un conduit aveugle, nous changeons la forme du média ou ajoutons un montage avant que le processus n'entre en production.
La sélection de la machine n'est qu'une partie de la décision de pré-placage. <Choisir un tumbeur vibrant> couvre comment la taille de la cuve, le niveau de remplissage des médias et le chargement des pièces affectent l'équilibre entre l'élimination rapide des matériaux et le raffinement doux de la surface, y compris pourquoi les médias céramiques plus lourds fonctionnent rarement comme une solution rapide en une seule étape sur les composants en laiton à paroi mince.
Pourquoi certains corps de robinetterie sortent-ils avec des zones plates ?
Les zones plates signifient généralement que les pièces sont restées trop longtemps dans une position ou ont reposé contre la paroi de la chambre. Dans une cuve vibrante, le défaut est souvent une cuve surchargée ou un réglage d'amplitude incorrect. Dans un barillet centrifuge, des zones plates apparaissent lorsque le paquet de médias est trop sec ou que le barillet est trop rempli, de sorte que la pièce glisse plutôt que de rouler. Nous corrigeons cela en réduisant la charge, en vérifiant le rapport médias/pièces et en nous assurant que la machine fonctionne à l'amplitude recommandée par le fabricant.
La même machine peut-elle finir des robinets en laiton moulé et forgé ?
Généralement oui, mais les paramètres du cycle changent. Le laiton moulé porte plus de calcaire et nécessite souvent une première coupe plus longue. Le laiton forgé commence plus propre mais peut avoir des bavures plus vives. Nous conservons la même machine et la même famille de médias, puis divisons la recette par état de la pièce. Cela maintient l'atelier flexible sans faire de chaque nouveau modèle de robinetterie un nouvel achat d'immobilisations.
Contrôler la concentration du composé et le temps de cycle pour une finition uniforme avant placage
Le composé n'est pas un lubrifiant à verser au hasard. Un composé de débavurage humide évacue les copeaux, maintient les médias propres et influence la brillance de la surface finale. La concentration doit être adaptée au débit d'eau et au taux d'usure des médias. Dans le polissage avant placage du laiton, nous utilisons généralement un composé acide ou neutre à une dose contrôlée via une pompe doseuse plutôt que de verser une tasse dans la cuve toutes les demi-heures. Une dose constante maintient le film tensioactif cohérent, de sorte que les 20 dernières minutes du cycle ne produisent pas une finition différente des 20 premières minutes.
Le temps de cycle est la variable que les opérateurs aiment prolonger lorsque les résultats ne sont pas bons, mais c'est généralement la mauvaise première mesure. Si la première coupe est trop courte, l'oxyde reste dans les joints de grains et le plateur constate des taches ou une mauvaise adhérence. Si le cycle est trop long, la surface peut être sur-traitée et laisser une finition étalée et molle qui retient les résidus de composé. Nous enregistrons le temps, le débit d'eau, la dose de composé et la température pour chaque recette de laiton pour robinetterie. Lorsqu'un lot sort avec un film jaune, la première chose que nous vérifions est si la concentration du composé a dérivé ou si le rinçage a été sauté.
Si votre corps de robinetterie a un conduit interne profond ou une poche de vanne aveugle, confirmez l'accès des médias et le rinçage du composé avant de finaliser la machine. Envoyez une pièce brute sectionnée ou un échantillon rejeté à [email protected] et nous vérifierons si le conduit est complètement dégagé.

Combien de temps doit durer un cycle de pré-placage ?
Le bon moment dépend de la surface de départ, pas de la plaque signalétique de la machine. Un bec en laiton coulé dans le sable peut nécessiter 90 minutes pour la première coupe et 40 minutes pour le polissage avant placage. Une poignée forgée peut nécessiter 45 et 25 minutes. Nous établissons le temps en retirant les pièces à intervalles de 15 minutes, en les examinant sous un grossissement 10x, et en arrêtant lorsque les défauts disparaissent. Un fonctionnement plus long que le point d'amélioration visuelle ne fait que consommer du média et augmente le risque de bavures.
Pourquoi les pièces sortent-elles de la machine avec un film jaune ?
Un film jaune sur le laiton après un finissage vibratoire ou centrifuge signifie généralement des résidus de composé, pas du métal de base. Il peut apparaître lorsque la dose est trop riche, le rinçage à l'eau est trop court, ou que les pièces restent humides après le déchargement. Certains composés acides réagissent également avec le laiton allié au plomb et laissent une patine. La solution consiste généralement à réduire la concentration, à rincer immédiatement et à passer par une étape de nettoyage douce avant que les pièces ne sèchent.
Créez un contrôle qualité avant placage qui détecte les défauts tôt
Un contrôle avant placage doit être suffisamment rapide pour être effectué sur chaque lot et suffisamment spécifique pour détecter les défauts que le nickel chrome révélera plus tard. Nous utilisons trois sondes : une loupe 10x pour le média incrusté et le motif de rayures, un test de rupture d'eau pour la propreté de la surface, et une mesure de rugosité calibrée sur une zone plane du corps. Si le film d'eau se rompt en forme de croissant, la pièce porte encore de l'huile, du composé ou du silicone. Si la lecture Ra passe de 0,3 µm sur le pont à 0,8 µm à l'intérieur du bec, le processus n'a pas atteint les surfaces internes.
Le défaut le plus coûteux est celui qui n'apparaît qu'après le placage. Une minuscule particule de céramique logée dans le fond d'un filetage borgne survit au rinçage puis se détache comme un vide dans le chrome. Nous avons appris à découper quelques pièces d'échantillon de chaque nouvelle recette et à sonder le passage d'eau avec une lumière flexible. Si le média peut entrer dans une cavité, il peut aussi y être piégé. Le contrôle prend dix minutes et évite qu'un lot entier ne soit détruit chez le plateur.
Que doit inclure un enregistrement de libération de lot ?
Au minimum : nom de la machine et de la recette, temps de cycle, dose de composé, débit d'eau, opérateur, résultat visuel sous grossissement, lecture Ra, et un test de rupture d'eau réussi ou échoué. Cet enregistrement remplit deux fonctions. Nous l'utilisons pour retracer un défaut de placage jusqu'à une variable, et il maintient la finition répétable lorsque la prochaine commande arrive six mois plus tard. Pour les robinets en laiton, nous photographions également une zone de pont plane et un passage d'eau interne avant que le lot ne quitte l'atelier.
Envoyez un échantillon de robinet en laiton pour un essai avant placage
La plupart des problèmes avant placage peuvent être résolus avant le placage, mais seulement si le processus est testé sur votre pièce réelle. Une recette de polissage générique gère rarement un robinet avec un accès profond au passage d'eau, deux épaisseurs de paroi différentes et un logo. Lorsque nous essayons un robinet en laiton, nous commençons par la peau de coulée ou de forge que vous fournissez, enregistrons le cycle qui atteint la Ra cible, et retournons une recommandation écrite avec le type de média, le composé et les réglages de la machine.
Envoyez votre numéro de pièce, alliage, état de surface actuel, spécification de placage et quantité mensuelle à [email protected] ou appelez le +86 572 306 8266. Nous exécuterons un processus d'échantillon et renverrons une pièce finie avec les données de surface mesurées. À partir de là, vous pourrez décider d'intégrer le processus en interne ou de le conserver comme étape de finition sous contrat.
Vérifiez les réponses aux questions courantes sur le polissage des robinets en laiton
Les robinets en laiton peuvent-ils passer directement de la coulée au placage après un finissage vibratoire ?
Seulement si la coulée est déjà lisse et que l'étape vibratoire laisse un satin propre et uniforme. La plupart des robinets coulés dans le sable nécessitent au moins deux étapes avant le placage. La première étape élimine la calamine, les lignes de joint et les bavures ; la seconde affine la surface. Sauter la deuxième étape laisse des micro-rayures que le nickel brillant amplifie. Si la coulée est propre et que la cible est une finition brossée ou satinée, un cycle contrôlé peut suffire. Pour un chrome miroir brillant, nous utilisons presque toujours une séquence de pré-placage en deux étapes.
Pourquoi le nickel chrome pèle-t-il encore même lorsque la surface semble polie ?
La surface peut sembler lisse tout en portant un film d'oxyde ou des résidus de composé que le bain de placage ne peut pas mouiller. Le pelage est plus souvent un problème de nettoyage qu'un problème de polissage. Le laiton laissé avec une fine couche de patine due à un composé acide, ou avec de l'huile due à la manipulation, placera sur cette couche et se séparera plus tard. Nous constatons cela le plus souvent lorsque les pièces sèchent à l'air avant le rinçage. Un test de rupture d'eau avant le placage est un contrôle rapide ; si l'eau de rinçage ne s'écoule pas uniformément, la pièce n'est pas prête pour le bain.
Le polissage avant placage élimine-t-il le plomb ou d'autres éléments d'alliage du laiton ?
Cela dépend de l'alliage et de la chimie du composé. Le laiton allié au plomb peut montrer une lixiviation sélective si un composé fortement acide reste sur la surface trop longtemps ou si le rinçage est retardé. Le laiton sans plomb est moins sensible, mais un nettoyant caustique à pH élevé peut toujours attaquer le zinc et rendre la surface rugueuse. Nous ajustons le choix du composé à l'alliage, pas à la norme de placage. Pour les laitons alloués au plomb, nous maintenons l'étape acide courte et déplaçons les pièces vers le rinçage immédiatement après le déchargement.
Quelle rugosité de surface un robinet en laiton doit-il avoir avant le placage au nickel chrome ?
Dans les programmes de robinetterie que nous avons traités, la cible de pré-placage est généralement un satin uniforme dans la plage de 0,2 à 0,4 µm Ra sur les surfaces planes, sans rayures visibles sous grossissement 10x. Le nickel brillant et le chrome peuvent lisser les très fines lignes, mais ne peuvent pas combler les piqûres, les pores ou les marques de coupe profondes. Nous mesurons le pont, le bord du bec et un passage interne car les chiffres varient souvent. Si votre plateur signale un voile ou une perte d'adhérence, partagez la lecture Ra, l'alliage et les photos des défauts avec nous à [email protected] et nous confirmerons si la cible est réaliste pour votre pièce.
Si vous êtes intéressé, consultez ces articles liés :
Traitement automatique des eaux usées Recyclage durable de l'eau pour la finition de masse
Machines d'ébavurage par baril centrifuge Solutions de finition de masse à haute efficacité
Pourquoi la surface des produits métalliques doit-elle être lissée
Comment gérer l'utilisation d'une machine de polissage de tubes ronds