Blog

Watch Case Polishing Machines for Precision Finishing

Most watch case polishing machine searches start in the wrong place: the buyer lists equipment before defining the finish specification. A case blank that leaves a vibratory bowl with rounded lug edges, a washed-out chamfer, or uneven satin on the flanks will still fail inspection even if cycle time looks attractive. I treat watch case […]

Watch Case Polishing Machines for Precision Finishing En savoir plus »
Oxide Removal from Hardware Before Plating and Finishing

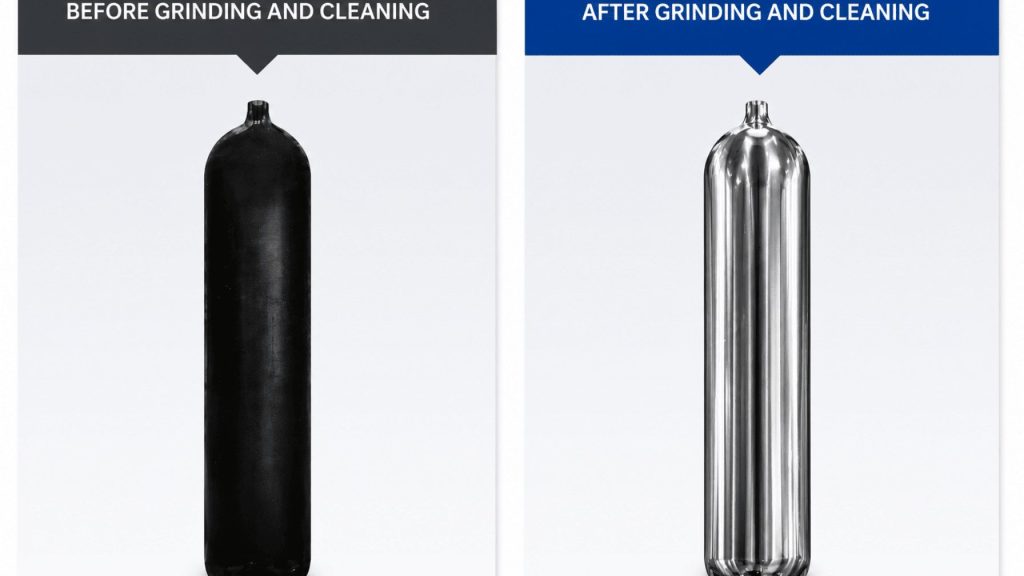
Oxide removal from hardware is the step that determines whether a later finish holds or fails. Plating and coating lines cannot hide heat scale, rust, or zinc corrosion, because these residues leave voids, weak adhesion, and cloudy deposits. We treat oxide removal as a preparation problem for the alloy, oxide thickness, and final surface, not

Oxide Removal from Hardware Before Plating and Finishing En savoir plus »

Door Hinge Polishing Machine: Batch Deburring for Hardware

Door hinge polishing machine selection starts with the final surface requirement, not the catalog rating. Steel and zinc die cast hinges respond differently to batch finishing, and a line that only chases throughput often creates uneven edge rounding, media trapped in knuckle gaps, or plating rejects. We work backward from a uniform pre-plate satin finish

Door Hinge Polishing Machine: Batch Deburring for Hardware En savoir plus »

Ébavurage et polissage du zinc moulé sous pression pour pièces de quincaillerie

Zinc die casting deburring and polishing starts with a fact most process sheets miss: zinc alloys are soft enough to smear, pit, or burnish unevenly when treated like steel. A door handle, lock body, or faucet escutcheon will not forgive an aggressive ceramic load. The real differentiator is not faster metal removal; it is controlled

Ébavurage et polissage du zinc moulé sous pression pour pièces de quincaillerie En savoir plus »

Polissage de quincaillerie en acier inoxydable : finitions satinées vs miroir

Le polissage de la quincaillerie en acier inoxydable échoue plus souvent en raison d'un enlèvement de matière inégal qu'en raison d'un mauvais polissage final. Pour les charnières, les corps de serrure, les fixations et la quincaillerie d'armoire, une finition satinée uniforme ou un fini miroir dépend de la densité de charge, de la forme du média et de l'énergie de la machine réglées avant la première minute de temps de cycle. Je traite la plupart de la quincaillerie en acier inoxydable comme

Polissage de quincaillerie en acier inoxydable : finitions satinées vs miroir En savoir plus »

Polissage de robinet en laiton avant la galvanisation : quoi vérifier en premier

Un corps de robinet qui semble propre après ébavurage peut toujours produire des rejets de placage si la surface présente des résidus de compound incrustés, un arrondissement de bord inégal ou une microporosité. Le polissage des robinets en laiton avant le placage ne vise pas à rendre la pièce brillante ; il s'agit de créer une surface contrôlée qui retient la couche plaquée et expose les défauts tôt. Le mauvais

Polissage de robinet en laiton avant la galvanisation : quoi vérifier en premier En savoir plus »

Polissage de robinets en laiton avant la galvanisation : Évitez les défauts de galvanisation

Le placage expose tous les raccourcis dans le polissage du laiton des robinetteries avant le placage. Un dépôt de nickel chrome brillant amplifie les rayures, les piqûres et l'oxyde résiduel, de sorte que la surface doit être coupée, mélangée et nettoyée jusqu'à un satin uniforme avant que la pièce n'atteigne le bain de placage. Nous traitons la finition avant placage comme trois étapes liées : enlèvement contrôlé de matière, correct

Polissage de robinets en laiton avant la galvanisation : Évitez les défauts de galvanisation En savoir plus »

Haut de page