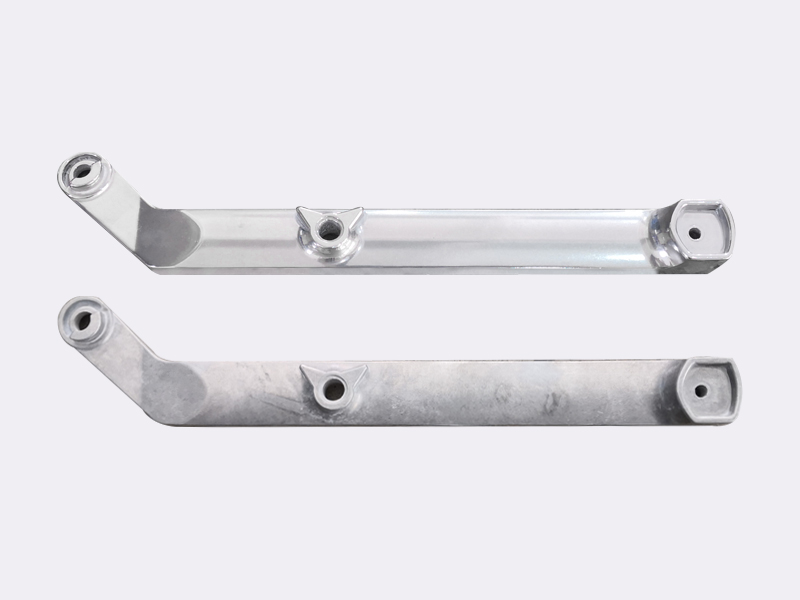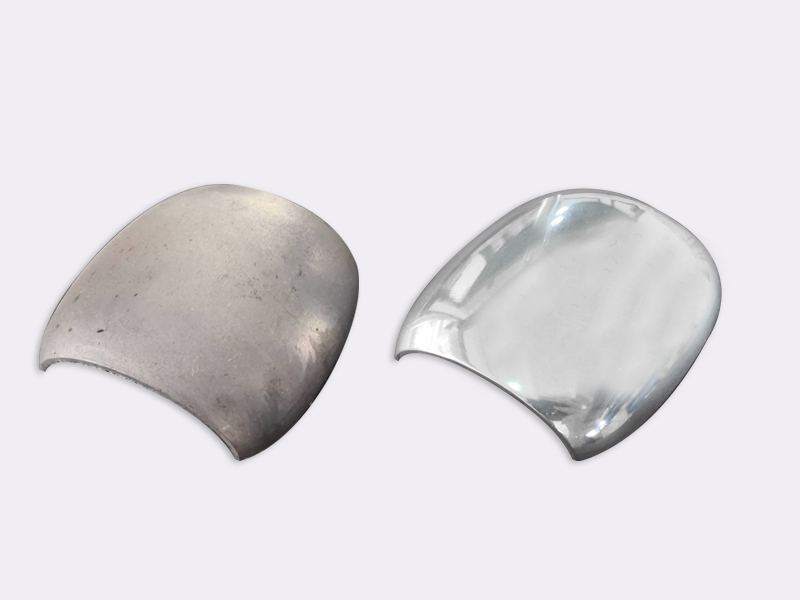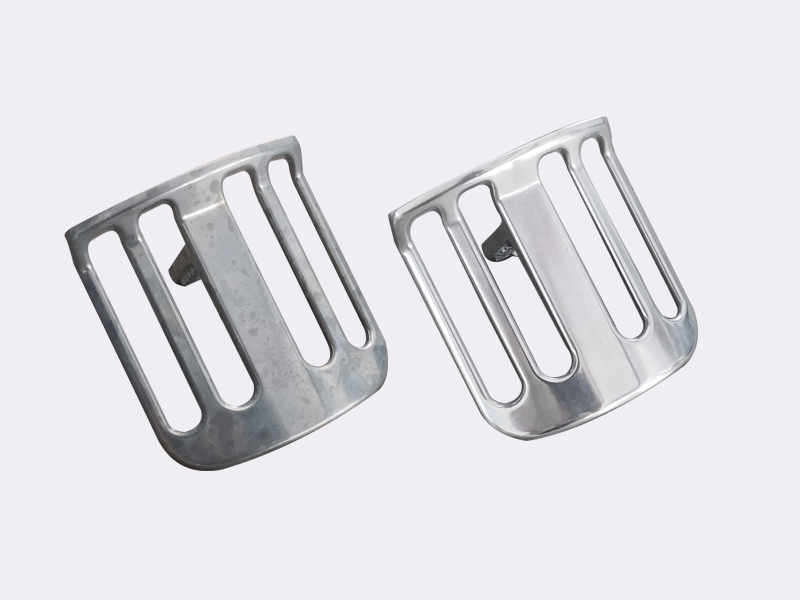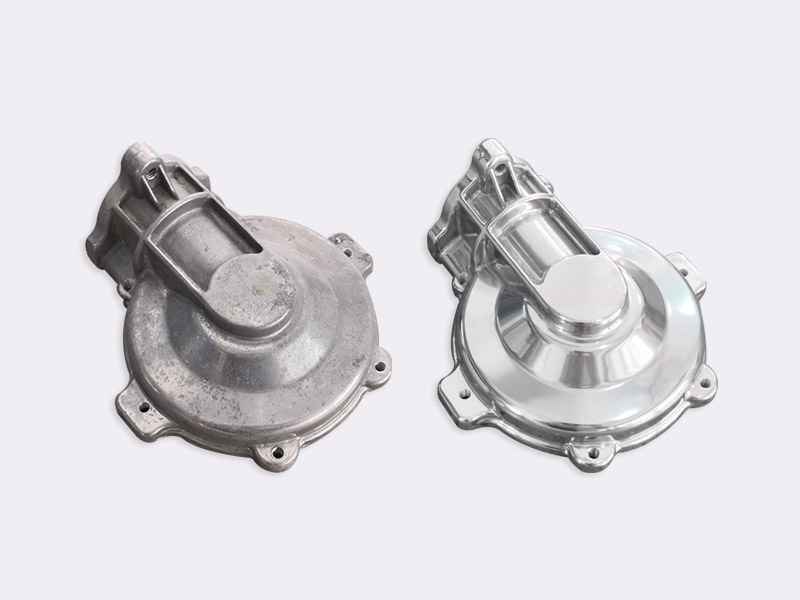
El acabado por arrastre es un proceso de acabado en masa de alta precisión utilizado en fabricación de precisión para lograr acabados superficiales repetibles y consistentes de lote a lote en componentes de alto valor y geometría compleja — sin contacto entre piezas.
A diferencia del acabado vibratorio convencional o el tumbling en barril, el acabado por arrastre sujeta individualmente cada pieza de trabajo en soportes montados en un husillo giratorio y las “arrastra” a través de un recipiente estacionario lleno de medio abrasivo en movimiento rápido. Este movimiento controlado genera hasta 40 veces más intensidad de procesamiento que los sistemas vibratorios estándar, convirtiéndolo en la opción preferida para fabricantes en industrias aeroespacial, de dispositivos médicos, herramientas de corte y defensa.
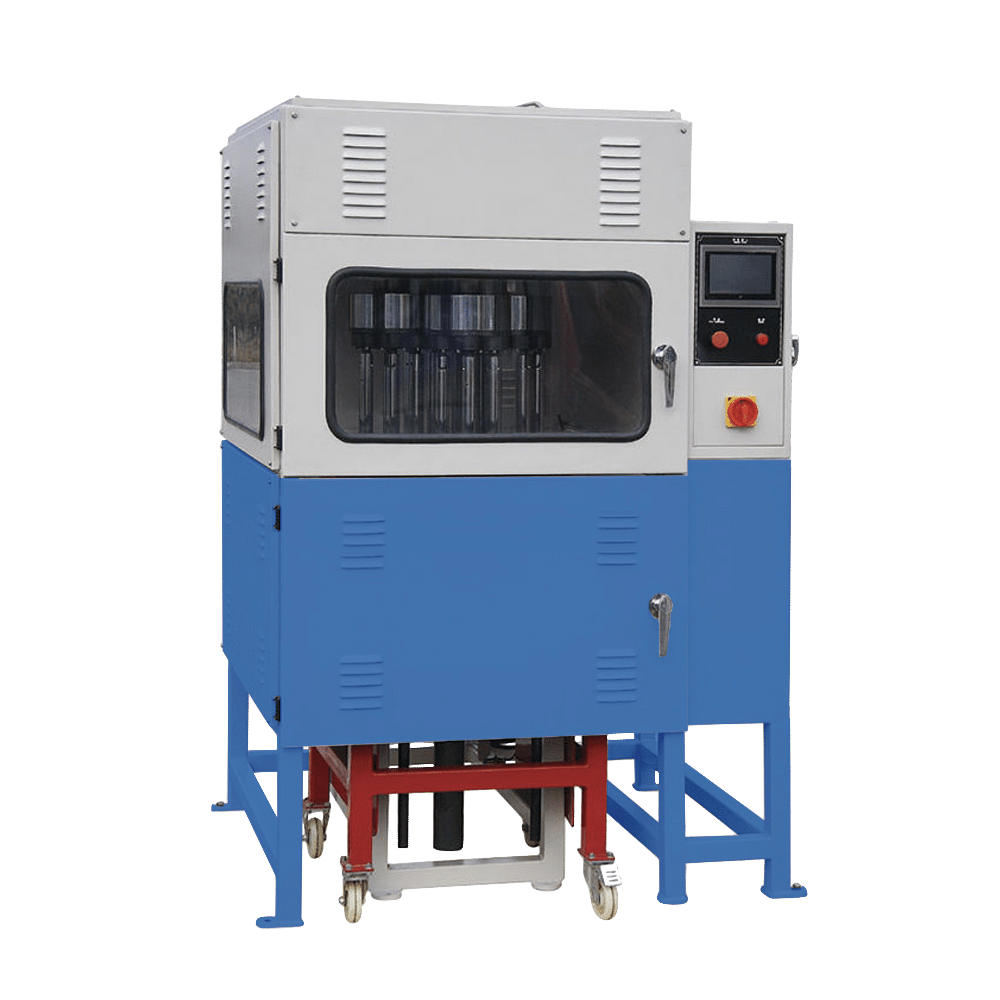
¿Qué es el acabado por arrastre? (Resumen del proceso)
En el acabado por arrastre, las piezas de trabajo son:
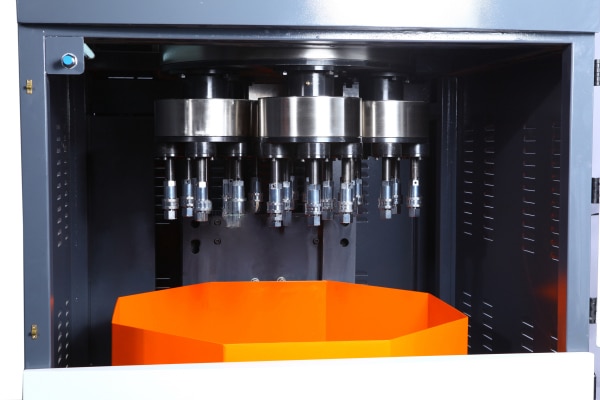
1. Sujetadas individualmente en soportes especialmente diseñados montados en un carrusel rotatorio con 2 a 12 husillos
2. Bajadas y arrastradas a través de un recipiente lleno de medio abrasivo o pulidor (cerámico, plástico u orgánico)
3. Rotadas simultáneamente — tanto el carrusel como el husillo giran de forma independiente — asegurando contacto superficial homogéneo en toda la superficie
4. Procesadas sin tocar las piezas adyacentes, eliminando mellas, arañazos y desviaciones dimensionales
El resultado es un acabado superficial controlado e isotrópico — desde desbarbado agresivo y redondeo de bordes hasta pulido de brillo espejo — logrado en ciclos que a menudo son de 4 a 5 veces más rápidos que los sistemas de barril centrífugo.
Parámetros clave del proceso:
- Velocidad de rotación del husillo (RPM)
- Trayectoria orbital del carrusel y profundidad de inmersión
- Tipo de medio, tamaño y abrasividad
- Química del compuesto (proceso húmedo o seco)
- Tiempo de ciclo por etapa
Por qué la consistencia del acabado superficial es importante en la fabricación de precisión
En sectores como implantes ortopédicos, fabricación de palas de turbinas, herramientas de corte CNC y componentes estructurales aeroespaciales, la consistencia del acabado superficial no es solo estética — es un requisito funcional y regulatorio.
| Industria | Requisito de finalización | Por qué es crítico |
| Aeroespacial (NADCAP) | Ra ≤ 0.4 µm, isotrópico | Vida de fatiga, adherencia del recubrimiento, eficiencia aerodinámica |
| Implantes médicos (ISO 13485) | Pulido espejo, sin microgrietas | Biocompatibilidad, osteointegración, resistencia a infecciones |
| Herramientas de corte (carburo/HSS) | Radio de filo controlado | Extensión de la vida útil de la herramienta, evacuación de virutas |
| Automoción (Nivel 1) | Desbarbado + preparación del filo | Precisión en el ensamblaje, integridad del sellado |
| Defensa / Marina | Dureza superficial + resistencia a la corrosión | Durabilidad bajo condiciones extremas |
El acabado por arrastre elimina el lote a lote variación inherente en los métodos de pulido manual y tumbling libre. Una vez validados los parámetros del proceso, cada pieza — independientemente de la habilidad del operador — sale con la misma especificación de acabado.
Pulido por arrastre vs. Otros métodos de acabado en masa
Comprender dónde se sitúa el pulido por arrastre en el panorama de la tecnología de acabado es esencial para los ingenieros que especifican una solución de proceso.
| Parámetro | Acabado por arrastre | Acabado vibratorio | Centrífuga de barril |
| Intensidad de procesamiento | Hasta 40× vibratorio | Línea base | ~10–15× vibratorio |
| Contacto pieza con pieza | Ninguno (fijado individualmente) | Posible (mitigado con divisores) | Sí |
| Calidad del acabado | Espejo, isotrópico, Ra ajustado | Pulido en lote de alta calidad | Alta energía, menos dirigido |
| Piezas ideales | Geometría compleja de alto valor | Producción en lote a granel | Piezas de valor medio, robustas |
| Tiempo de ciclo | Corto (minutos por lote) | Más largo (horas) | Medio |
| Integración de automatización | Sí (carga/descarga robot) | Sí | Sí |
| Costo de capital | Más alto | Más bajo | Medio |
Resumen: El acabado por arrastre es la opción óptima cuando el valor de la pieza es alto, la geometría es compleja y la especificación de acabado es estricta.
Aplicaciones clave del acabado por arrastre
Componentes aeroespaciales
Palas de turbina, componentes de engranajes y piezas estructurales pequeñas a medianas de aeronaves demandan una alta repetibilidad frente a tolerancias de producción estrictas. El acabado por arrastre ofrece resultados homogéneos en toda la superficie incluso en geometrías más complejas, eliminando el trabajo manual de desbarbado y reduciendo las tasas de desecho.
Implantes médicos y dispositivos ortopédicos
Los implantes ortopédicos como los vástagos femorales, componentes de reemplazo de rodilla/cadera, requieren acabados de espejo con cero micro-defectos en la superficie para garantizar la biocompatibilidad y reducir el riesgo de complicaciones postquirúrgicas. Los acabadores por arrastre como el Rösler R6/1000 SF pueden procesar 18 componentes de fémur simultáneamente en tres etapas de acabado secuenciales (pre-molido → pre-polido → pulido en seco).
Herramientas de corte CNC e insertos de carburo
La preparación del filo — redondeo controlado del filo (honado) de las herramientas de corte — es fundamental para la vida útil de la herramienta y el rendimiento de carga de viruta. El acabado por arrastre produce radios de filo precisos y reproducibles en taladros de carburo, fresas y insertos en minutos, reemplazando el honado manual que consume mucho tiempo.
Piezas impresas en 3D / Fabricación aditiva
El acabado por arrastre elimina eficazmente las líneas de capa, las marcas de soporte y la porosidad superficial de las piezas metálicas de fabricación aditiva (Ti-6Al-4V, Inconel, acero inoxidable), preparándolas para su uso funcional, recubrimiento o electrochapado.
Moldes, Troqueles y Herramientas de Formado
Las superficies de las herramientas requieren valores consistentes de baja rugosidad (Ra) para minimizar la fricción, prolongar la vida útil y garantizar la calidad estética de las piezas. El acabado por arrastre logra acabados superficiales repetibles en moldes de aceros de alta aleación y componentes endurecidos.
Máquinas de Acabado por Arrastre — Qué Buscar
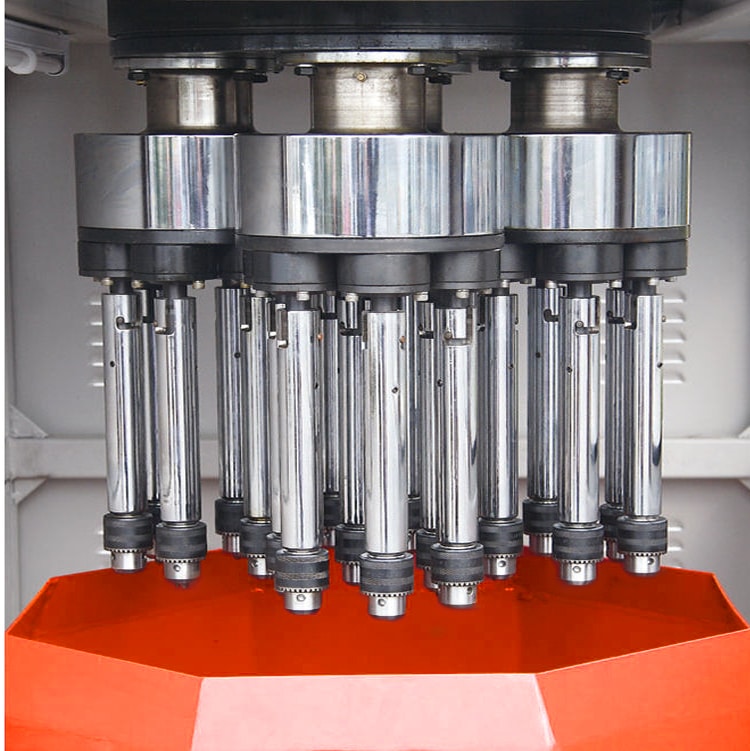
Al especificar un sistema de acabado por arrastre para su proceso de fabricación de precisión, evalúe:
- Número de husillos: 2–12 husillos por carrusel; más husillos = mayor rendimiento
- Diámetro del cuenco: Determina el tamaño máximo de la pieza (por ejemplo, cuencos de 600 mm a 1.200 mm para implantes grandes o piezas aeroespaciales)
- Control de accionamiento independiente: Velocidad de rotación separada para el carrusel y el husillo para ajustar finamente el proceso
-
- Compatibilidad con automatización: Interfaces listas para robots para integración en Industria 4.0 / célula de fabricación autónoma
-
- Capacidad para procesos húmedos/secos: Húmedo para rectificado/pre-polish, seco para etapas finales de pulido espejo
- Sistema de clasificación de medios: Descarga automática de medios desgastados de tamaño inferior garantiza una cama de medios constante
Suministros de pulido en masa: Máquinas de acabado por arrastre y soluciones completas de medios/consumibles configuradas para la geometría, material y objetivo Ra de su pieza específica. [Contacte con nuestros ingenieros →]
Medios de acabado para arrastre
La elección del medio de procesamiento determina directamente el resultado del acabado superficial:
| Tipo de medio | Etapa de aplicación | Resultado típico |
| Cerámico (denso) | Pre-rectificado | Remoción agresiva de material, reducción de Ra |
| Plástico (medio) | Pre-polish | Suavizado de superficies, perfeccionamiento de bordes |
| Porcelana / Alta densidad | Pulido fino | Superficie casi espejo |
| Orgánico (nuez, mazorca de maíz + compuesto) | Pulido en seco / pulido final | Acabado espejo, brillo |
| Pasadores de acero inoxidable | Pulido de metales | Alto brillo, sin remoción de material |
Trabajar con la combinación adecuada de medio y compuesto es tan importante como la propia máquina. Los ingenieros de aplicación de Mass Polishing proporcionan desarrollo de procesos y calificación de medios para sus componentes específicos.
Validación del proceso de acabado por arrastre y control de calidad
Para industrias reguladas (aeroespacial, médica), la validación del proceso es obligatoria. Un proceso de acabado por arrastre debidamente caracterizado debe documentar:
- Cpk / Capacidad del proceso para valores de Ra, Rz en lotes de producción
- Protocolos IQ/OQ/PQ (Calificación de Instalación, Operación, Rendimiento) para cumplimiento con ISO 13485 / AS9100
- Monitoreo SPC del tiempo de ciclo, velocidad del husillo y volumen de medio
- Inspección del primer artículo (FAI) mediante mediciones de superficie con perfilometría
Una vez validado, el acabado por arrastre funciona como un proceso fijo y repetible — eliminando la variabilidad subjetiva del operador que afecta las operaciones manuales.
Preguntas frecuentes: Acabado por arrastre para fabricación de precisión
¿Qué es el acabado por arrastre y cómo funciona?
El acabado por arrastre es un proceso de acabado en masa donde las piezas se sujetan individualmente en husillos y se arrastran a través de un medio abrasivo o pulidor a alta velocidad. El movimiento controlado genera una presión de contacto extrema para un acabado superficial rápido y consistente sin contacto entre piezas.
¿A qué velocidad es más rápido el acabado por arrastre en comparación con el acabado vibratorio?
El acabado por arrastre funciona hasta 40 veces más rápido que los sistemas convencionales de acabado vibratorio y de 4 a 5 veces más rápido que el acabado en barril centrífugo, debido a la alta velocidad y la presión directa aplicada durante el movimiento de arrastre.
¿Para qué industrias se utiliza más comúnmente el acabado por arrastre?
El acabado por arrastre se utiliza principalmente en aeroespacial (palas de turbina, piezas estructurales), fabricación de dispositivos médicos (implantes ortopédicos, instrumentos), producción de herramientas de corte (brocas de carburo, insertos) y procesamiento de componentes de defensa/marítimos.
¿Puede el acabado de arrastre lograr un acabado en espejo?
Sí. El acabado por arrastre puede progresar desde el desbarbado hasta varias etapas de pulido para lograr acabados de brillo espejo (Ra < 0,05 µm) — especialmente en acero inoxidable, titanio y aleaciones de cobalto-cromo cuando se combina con los medios y secuencias de compuestos adecuados.
Q5: ¿Cuál es la ventaja de no tener contacto parte con parte en el acabado por arrastre?
Dado que cada pieza está sujeta de forma individual, no existe riesgo alguno de que las piezas adyacentes se rayen, abollen o dañen entre sí. Esto es fundamental para componentes de alto valor como tallos de cadera, palas de turbina o moldes de precisión, donde cualquier defecto superficial es motivo de rechazo.
¿Es adecuado el acabado por arrastre para titanio e Inconel?
Sí. El acabado por arrastre destaca en materiales difíciles de mecanizar, incluyendo aleaciones de titanio (Ti-6Al-4V), acero inoxidable (316L, 17-4PH), Inconel, acero para herramientas y otros metales de alta aleación, debido a su alta intensidad de procesamiento que permite una eliminación efectiva del material en superficies duras.
Q7: ¿Cómo valido un proceso de acabado por arrastre para medic?
¿Cumplimiento en aeroespacial?
La validación del proceso implica documentación IQ/OQ/PQ, estudios Cpk para la consistencia de Ra/Rz y la Inspección del Primer Artículo según la norma de su industria (ISO 13485 para productos médicos, AS9100 para aeroespacial). Los ingenieros de Mass Polishing apoyan el desarrollo y la calificación completa del proceso.
Q8: ¿Qué medio debo usar para el acabado por arrastre de implantes de acero inoxidable?
Un enfoque típico de varias etapas: medio de preformado cerámico para el rectificado inicial → medio plástico para el prepulido → medio de pulido seco orgánico (por ejemplo, mazorca de maíz con compuesto de pulido) para el acabado final en espejo. La selección del medio depende de tu Ra inicial y de la especificación de Ra objetivo.