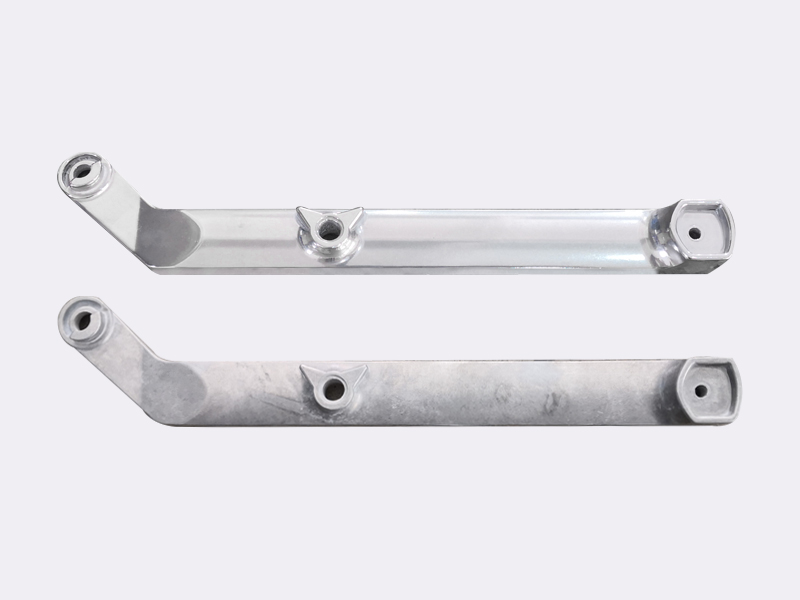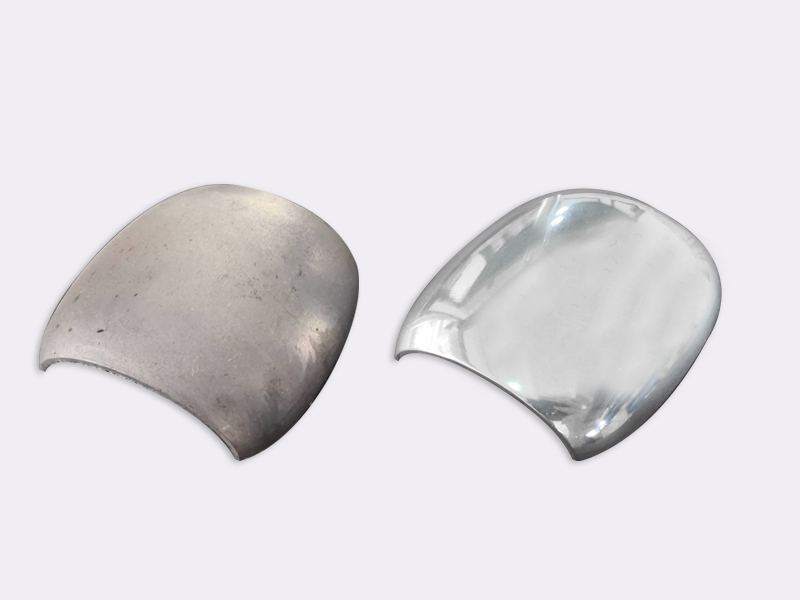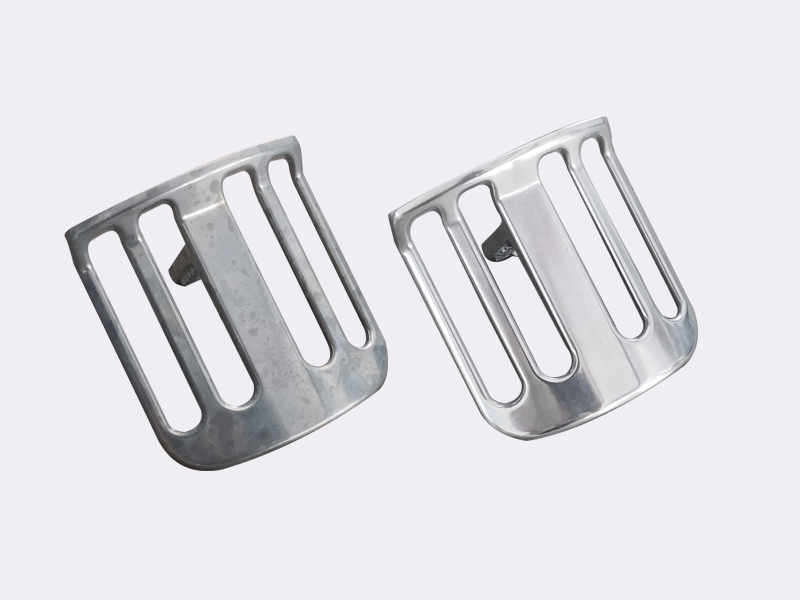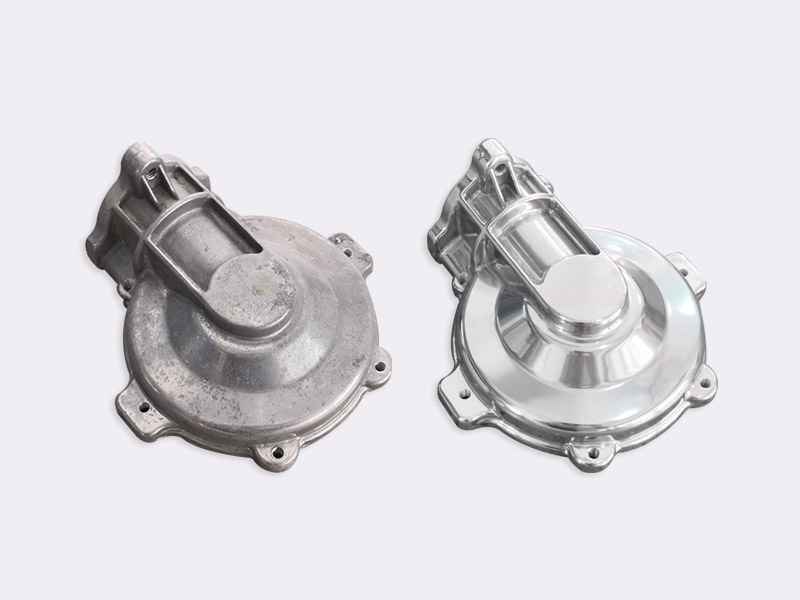
Обработка соскальзыванием — это высокоточная процесс обработки массового завершения, используемый в прецизионном производстве для достижения повторяемых, однородных по партии поверхностных покрытий на высокоценных компонентах сложной геометрии — без контакта деталей друг с другом.
В отличие от традиционной вибрационной обработки или барабанного шлифования, обработка соскальзыванием индивидуально зажимает каждую деталь на вращающихся зажимных приспособлениях и “тащит” их через неподвижную емкость, заполненную абразивным материалом, на высокой скорости. Это контролируемое движение обеспечивает в 40 раз более высокую интенсивность обработки, чем стандартные вибрационные системы, делая его предпочтительным выбором для производителей в аэрокосмической, медицинской, инструментальной и оборонной промышленности.
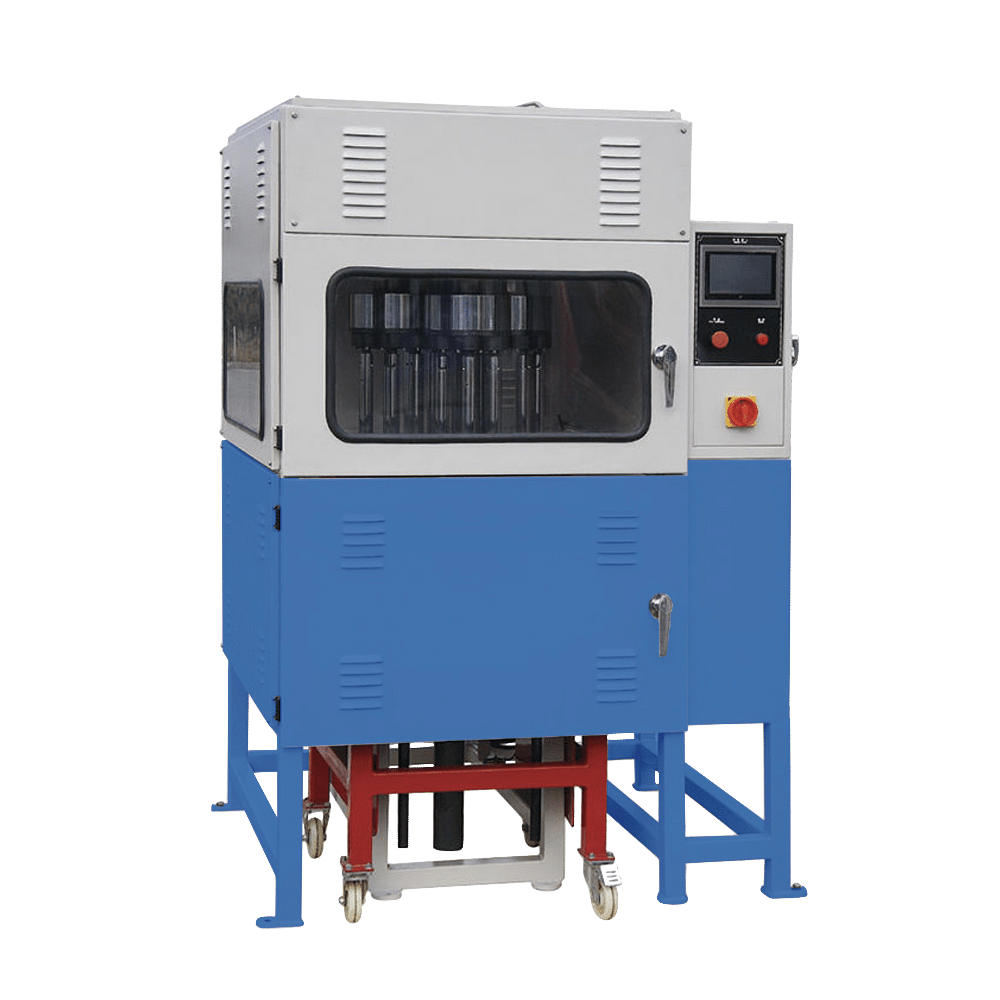
Что такое обработка соскальзыванием? (Обзор процесса)
В процессе соскальзывания детали:
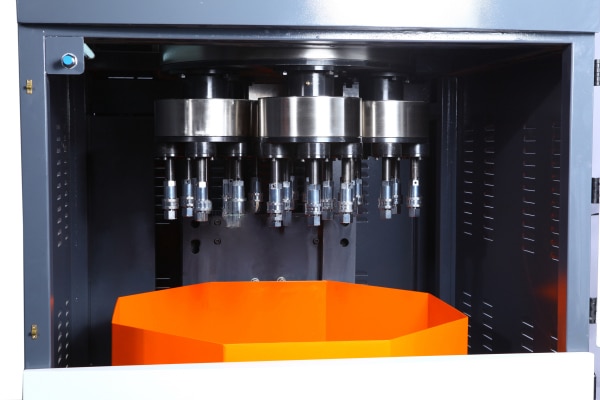
1. Индивидуально зажимают на специально разработанных приспособлениях, установленных на вращающейся карусели с 2–12 шпинделями
2. Опускают и тянут через емкость, заполненную абразивным или полировальным материалом (керамическим, пластиковым или органическим)
3. Одновременно вращаются — карусель и шпиндель вращаются независимо — обеспечивая однородный контакт поверхности со всех сторон
4. Обрабатываются без контакта с соседними деталями, исключая заусенцы, царапины и отклонения в размерах
Результатом является контролируемая, изотропная поверхность — от агрессивной очистки и радиусной обработки к зеркально-чистой полировке — достигается за циклы, часто в 4–5 раз быстрее, чем системы центробежного барабанного типа.
Ключевые параметры процесса:
- Скорость вращения шпинделя (об/мин)
- Путь орбиты карусели и глубина погружения
- Тип, размер и абразивность материала
- Химический состав соединения (влажный или сухой процесс)
- Время цикла на этап
Почему важна постоянство поверхности в прецизионном производстве
В таких сферах, как производство ортопедических имплантатов, турбинных лопаток, режущих инструментов с ЧПУ и структурных компонентов аэрокосмической техники, однородность поверхности — это не косметическая характеристика, а функциональное и нормативное требование.
| Промышленность | Требование к отделке | Почему это критично |
| Космическая промышленность (NADCAP) | Ra ≤ 0,4 мкм, изотропный | Ресурс усталости, адгезия покрытия, аэродинамическая эффективность |
| Медицинские имплантаты (ISO 13485) | Зеркальное полирование, без микротрещин | Биосовместимость, остеоинтеграция, устойчивость к инфекциям |
| Режущие инструменты (карбид/СС) | Контролируемый радиус кромки | Продление срока службы инструмента, удаление стружки |
| Автомобильная промышленность (Tier 1) | Удаление заусенцев + подготовка кромки | Точность сборки, герметичность уплотнений |
| Оборона / Морская промышленность | Твердость поверхности + коррозионная стойкость | Долговечность в экстремальных условиях |
Трениевая обработка устраняет различия между партиями вариации, присущие ручной полировке и свободному дроблению. После подтверждения параметров процесса каждый деталь — независимо от навыков оператора — выходит с одинаковым стандартом отделки.
Трениевая обработка против других методов массовой обработки
Понимание места шлифовки с помощью дрейга в ландшафте технологий отделки является важным для инженеров, выбирающих решение процесса.
| Параметр | Тянущая отделка | Вибрационная отделка | Центрифужный барабан |
| Интенсивность обработки | До 40× вибрационный | Базовая линия | ~10–15× вибрационный |
| Контакт часть-часть | Нет (индивидуально закрепленные) | Возможно (смягчено разделителями) | Да |
| Качество отделки | Зеркальный, изотропный, плотный Ra | Премиальная партия полировки | Высокоэнергетический, менее целенаправленный |
| Идеальные детали | Высокая ценность, сложная геометрия | Производство массовых партий | Средняя ценность, прочные детали |
| Время цикла | Краткое (минуты на партию) | Более длительное (часы) | Среднее |
| Интеграция автоматизации | Да (загрузка/разгрузка роботом) | Да | Да |
| Капитальные затраты | Выше | Ниже | Среднее |
Итог: Обработка с помощью драг-финишинга является оптимальным выбором, когда стоимость детали высока, геометрия сложна, а требования к отделке строгие.
Ключевые области применения драг-финишинга
Аэрокосмические компоненты
Лопатки турбин, зубчатые компоненты и мелкие- средние конструкционные части самолетов требуют высокой повторяемости при строгих производственных допусках. Драг-финишинг обеспечивает однородные результаты по всему периметру даже при самых сложных геометриях — исключая ручную обработку для снятия заусенцев и снижая уровень брака.
Медицинские имплантаты и ортопедические устройства
Ортопедические имплантаты, такие как бедренные стержни, компоненты для замены колена/тазобедренного сустава, требуют зеркальной полировки с нулевыми микродефектами поверхности для обеспечения биосовместимости и снижения риска послеоперационных осложнений. Обработчики драг-финишинга, такие как Rösler R6/1000 SF, могут одновременно обрабатывать 18 компонентов бедра на трех последовательных этапах обработки (предварительная шлифовка → предварительная полировка → сухая полировка).
Инструменты для ЧПУ и карбидные вставки
Подготовка к резке — контролируемое закругление кромки (шлифовка) режущих инструментов — критически важно для срока службы инструмента и эффективности резки. Драг-финишинг обеспечивает точные, воспроизводимые радиусы кромок на карбидных сверлах, фрезах и вставках за считанные минуты, заменяя трудоемкую ручную шлифовку.
3D-печатные / аддитивно изготовленные детали
Драг-финишинг эффективно удаляет линий слоев, следы поддержки и пористость поверхности металлических деталей, изготовленных методом аддитивного производства (Ti-6Al-4V, Inconel, нержавеющая сталь), подготавливая их к функциональному использованию, покрытию или электроосаждению.
Плесени, формы и формовочные инструменты
Поверхности инструментов требуют постоянных низких значений шероховатости (Ra) для минимизации трения, увеличения срока службы и обеспечения качества косметической части. Точечная обработка достигает повторяемых отделок поверхности формы на высоколегированных инструментальных сталях и закаленных компонентах.
Машины для точечной обработки — на что обратить внимание
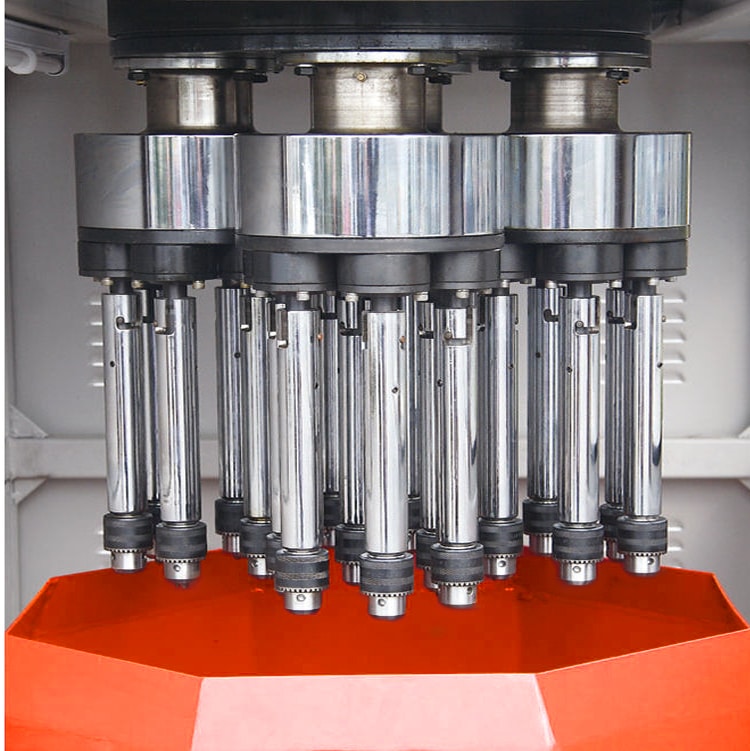
При выборе системы точечной обработки для вашего процесса точного производства оцените:
- Количество шпинделей: 2–12 шпинделей на карусель; больше шпинделей = выше пропускная способность
- Диаметр чаши: определяет максимальный размер заготовки (например, чаши от 600 мм до 1200 мм для крупных имплантов или аэрокосмических деталей)
- Автономное управление приводом: отдельное регулирование скорости вращения карусели и шпинделя для тонкой настройки процесса
-
- Совместимость с автоматизацией: интерфейсы, готовые к работе с роботами для интеграции в производство по модели Industry 4.0 / автономные производственные ячейки
-
- Влажный/сухой режим обработки: влажный для шлифовки/предварительной полировки, сухой для финальной зеркальной полировки
- Система классификации носителя: автоматический сброс изношенного носителя меньшего размера обеспечивает стабильность слоя носителя
Массовая полировка: поставляет машины для драга-финишинга и полные решения по носителям и расходным материалам, настроенные под геометрию, материал и целевое Ra вашей детали. [Свяжитесь с нашими инженерами →]
Полировальные носители для драга-финишинга
Выбор носителя напрямую влияет на качество поверхности после обработки:
| Тип носителя | Этап обработки | Типичный результат |
| Керамический (плотный) | Предварительная шлифовка | Агрессивное удаление материала, снижение Ra |
| Пластиковый (средний) | Предварительная полировка | Выравнивание поверхности, уточнение краев |
| Фарфор / Высокая плотность | Тонкая полировка | Поверхность почти зеркальная |
| Органика (грецкий орех, кукурузный початок + соединение) | Сухая полировка / шлифовка | Зеркальный блеск, яркость |
| Нержавеющие стальные штифты | Шлифовка металлов | Высокий блеск, без удаления материала |
Работа с правильной комбинацией среды и соединения так же важна, как и сама машина. Инженеры по применению Mass Polishing предоставляют разработку процессов и квалификацию среды для ваших конкретных компонентов.
Валидация процесса драг-финишинга и контроль качества
Для регулируемых отраслей (авиация, медицина) обязательна валидация процесса. Правильно охарактеризованный процесс драг-финишинга должен документировать:
- Cpk / Способность процесса по значениям Ra, Rz для производственных партий
- Протоколы IQ/OQ/PQ (Установка, Операционная, Производственная квалификация) для соответствия ISO 13485 / AS9100
- Мониторинг SPC времени цикла, скорости шпинделя и объема среды
- Первичная проверка изделия (FAI) с измерением поверхности с помощью профилометрии
После валидации драг-финишинг работает как фиксированный, повторяемый процесс — исключая субъективные вариации оператора, характерные для ручных операций по отделке.
Часто задаваемые вопросы: Драг-финишинг для прецизионного производства
В1: Что такое драг-финишинг и как он работает?
Драг-финиш – это процесс массовой финишной обработки, при котором детали индивидуально закрепляются на шпинделях и с высокой скоростью проходят через абразивную или полировальную среду. Контролируемое движение создает экстремальное контактное давление для быстрой и стабильной финишной обработки поверхности без контакта деталей друг с другом.
В2: Насколько быстрее драг-финиш по сравнению с вибрационной обработкой?
Драг-финиш работает до 40 раз быстрее обычных систем вибрационной обработки и в 4–5 раз быстрее центробежной барабанной обработки — благодаря высокой скорости и прямому давлению, применяемому во время движения протяжки.
В3: В каких отраслях чаще всего используется драг-финиш?
Драг-финиш наиболее широко используется в аэрокосмической промышленности (лопатки турбин, конструкционные детали), производстве медицинских изделий (ортопедические имплантаты, инструменты), производстве режущего инструмента (твердосплавные сверла, пластины) и обработке оборонных/морских компонентов.
В4: Может ли драг-финиш обеспечить зеркальную чистоту поверхности?
Да. Драг-финиш может проходить от снятия заусенцев через несколько стадий полировки для достижения зеркально-блестящей (Ra < 0,05 мкм) чистоты поверхности — особенно на нержавеющей стали, титане и кобальт-хромовых сплавах при использовании правильной последовательности сред и компаундов.
В5: В чем преимущество отсутствия контакта деталей друг с другом при драг-финише?
Поскольку каждая деталь индивидуально закреплена, отсутствует риск царапин, вмятин или повреждений соседних деталей. Это критически важно для дорогостоящих компонентов, таких как бедренные стержни, лопатки турбин или прецизионные формы, где любой дефект поверхности является причиной браковки.
В6: Подходит ли драг-финиш для титана и Inconel?
Да. Драг-финиш отлично работает с труднообрабатываемыми материалами, включая титановые сплавы (Ti-6Al-4V), нержавеющую сталь (316L, 17-4PH), Inconel, инструментальную сталь и другие высоколегированные металлы — благодаря высокой интенсивности обработки, обеспечивающей эффективное удаление материала с твердых поверхностей.
В7: Как проверить процесс драг-финиша на соответствие медицинским
или аэрокосмическим стандартам?
Валидация процесса включает документацию IQ/OQ/PQ, исследования Cpk для стабильности Ra/Rz и проверку первой партии в соответствии с вашим отраслевым стандартом (ISO 13485 для медицинских изделий, AS9100 для аэрокосмической промышленности). Инженеры Mass Polishing поддерживают полную разработку и квалификацию процесса.
В8: Какую среду следует использовать для драг-финиша имплантатов из нержавеющей стали?
Типичный многостадийный подход: керамическая предварительная среда для начального шлифования → пластиковая среда для предварительной полировки → органическая сухая полировальная среда (например, кукурузные початки с полировальным компаундом) для финальной зеркальной чистоты. Выбор среды зависит от начального и целевого значения Ra.