
Корпус крана, который выглядит чистым после удаления заусенцев, все равно может давать дефекты покрытия, если поверхность содержит встроенные соединения, неровное округление краев или микропористость. Полировка латунного крана перед покрытием не предназначена для придания блеска детали; она создает контролируемую поверхность, которая удерживает нанесенный слой и позволяет выявлять дефекты на ранней стадии. Неправильный класс абразивных материалов для тонких латунных секций, слишком сильный поток воды в начале или пропуск финальной проверки промывки вызывают больше проблем, чем сама ванна для покрытия. Эта статья охватывает выбор процессов, которые обеспечивают стабильность следующего этапа.
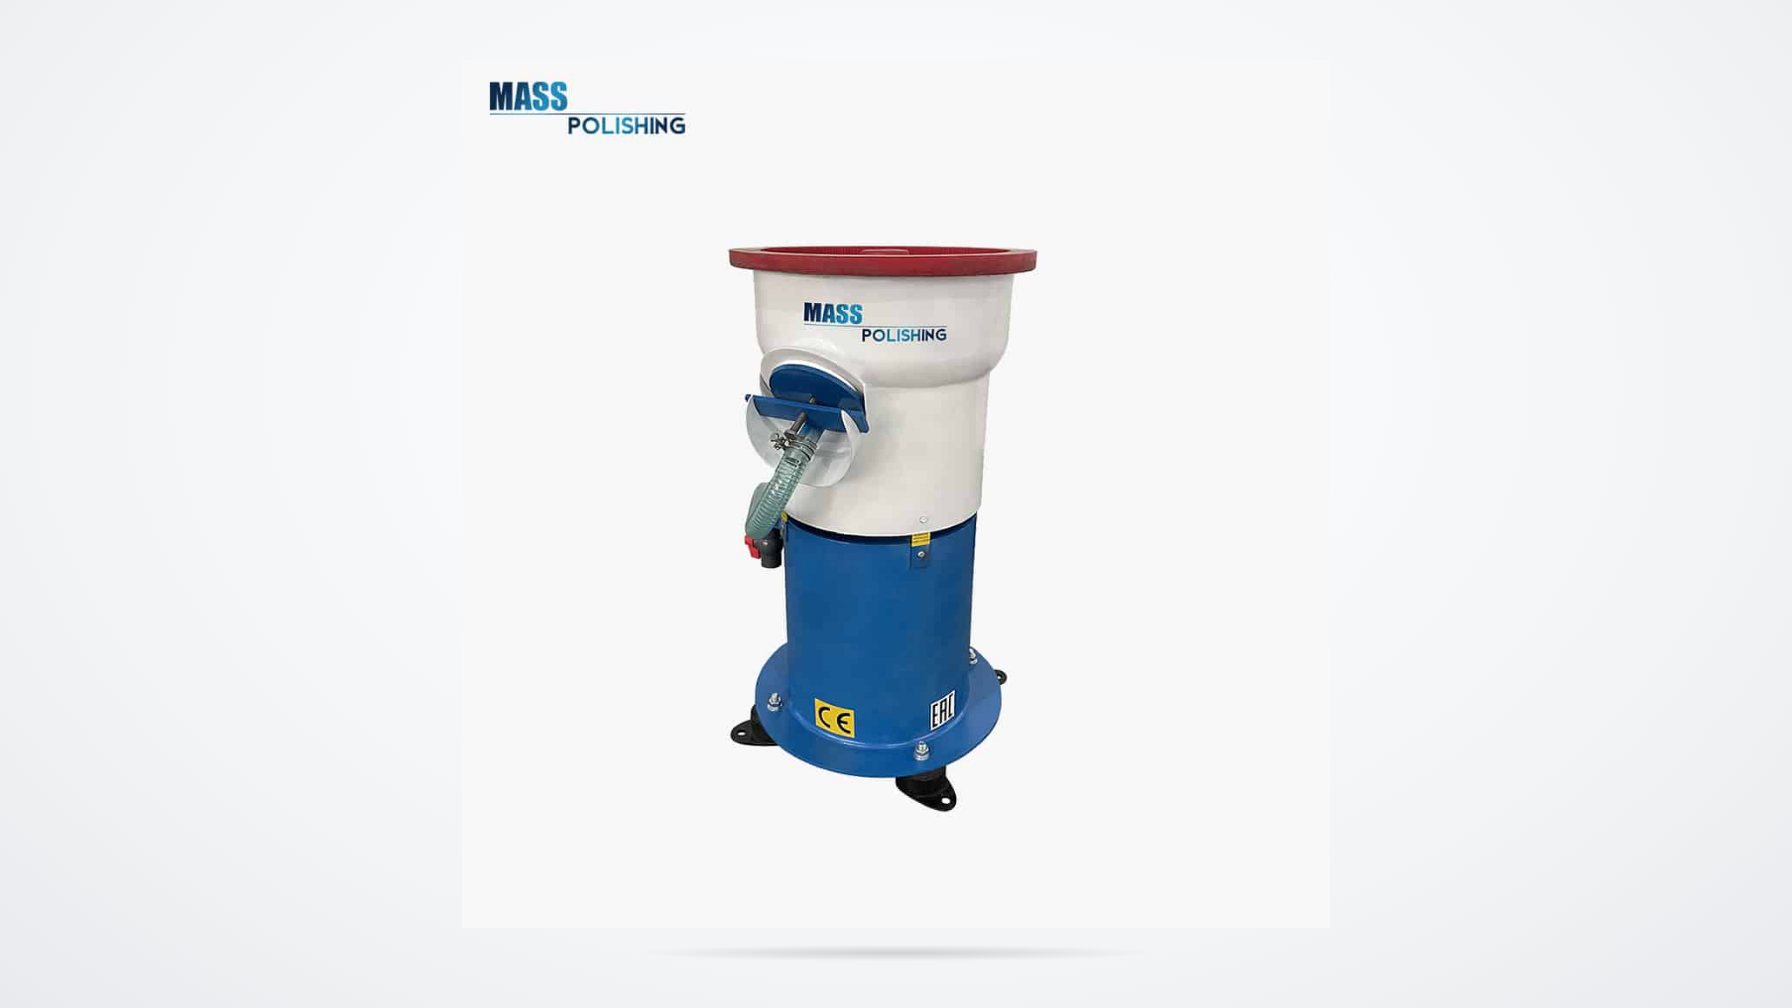
Машина – Металлическая полировка)
Почему полировка латунного крана перед покрытием определяет выход продукции
Покрытие не скрывает дефекты поверхности. Оно их увеличивает. На корпусе латунного крана царапина, изменение в остроте края или небольшая ямка под слоем покрытия становятся заметными дефектами после никелево-хромового покрытия. Предварительная обработка перед покрытием выполняет две задачи. Удалить механические дефекты, оставшиеся после литья или обработки. Оставить однородную текстуру, которая позволяет равномерно наносить покрытие. Если текстура слишком гладкая в одной области и слишком грубая в другой, отражение поверхности будет различным, и клиент заметит это сразу.
Латунь делает этот этап менее терпимым, чем кажется. Свободно обрабатывающая латунь часто содержит свинец, и свинец размазывается, когда абразив слишком тупой или цикл слишком горячий. Это оставляет тонкую пленку, которая сопротивляется электроочистке. Тонкие стенки крана также деформируются, если вес абразива слишком высок. Для этих деталей первый проход не должен стремиться к блеску. Он должен удалить самые плохие участки резки легким пластиком или мелкозернистым керамическим абразивом, а затем уточнить поверхность на отдельном этапе.
Какие машины подходят для обработки деталей латунных кранов
Выбор машины зависит больше от формы детали, чем от ее названия. Вытяжка крана, корпус, ручка и резьбовой вход все движутся по-разному в ванне и контактируют с абразивом при разном давлении. Ниже приведена карта основных вариантов для предварительной обработки перед покрытием.
| Тип машины | Лучшее использование перед покрытием | Результат поверхности | Основное ограничение |
|---|---|---|---|
| Вибрационная ванна | Пакетная обработка корпусов, вытяжек и ручек | Однородное матовое или сатиновое покрытие | Медленнее при очень твердых заусенцах |
| Центрифужный диск | Маленькие детали и узкие радиусы | Более быстрый рез с контролируемым округлением краев | Требует аккуратной настройки зазора на тонкой латунной детали |
| Завершение шлифовки | Видимые поверхности или совпадающие наборы | Последовательное направление обработки, низкий уровень повреждений при контакте | Работа с фиксаторами и меньший объем партии |
| Роторная бочка | Более тяжелые литые компоненты и очистка | Нежный радиус и хорошая полировка | Длительный цикл, ограниченная селективность |
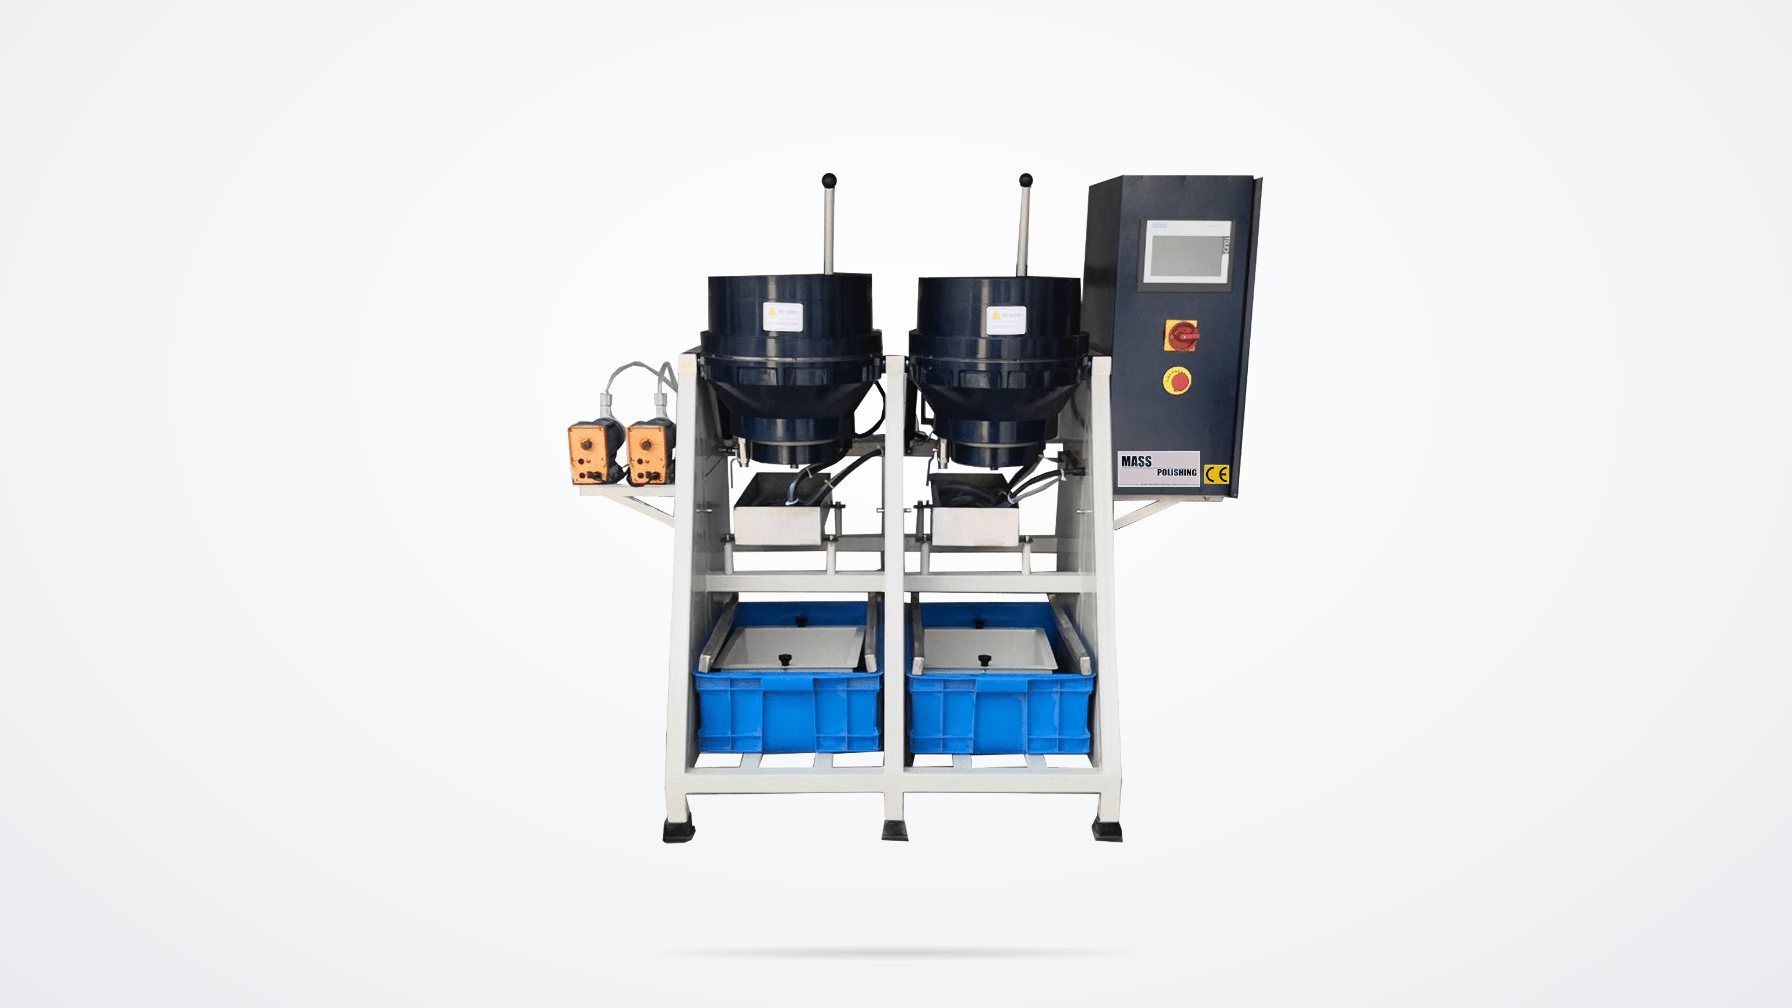
Для большинства работ по предварительному покрытию латунных кранов, практическим началом является вибрационная машина с системой разделения. Она обеспечивает низкую нагрузку на оператора и обрабатывает смешанный ассортимент продукции. Если у деталей есть глубокие выемки или уровень брака связан с пропущенными заусенцами, более мощный центробежный диск может удалить заусенцы за меньший промежуток времени, но требует более строгих параметров процесса, чтобы тонкие латунные секции не ударялись или не складывались.
Выбор машины должен основываться на форме детали и паттерне дефектов, а не на цене или бренде машины. <Как выбрать подходящую автоматическую машину для полировки> описывает логику выбора машины для автоматизированных линий обработки.
Машина – Точная удаление заусенцев)
Какие материалы и соединения для предварительного покрытия дают стабильную поверхность
Класс материала важнее, чем сама машина, при многих неудачах в полировке латунных кранов. Начинайте с легкого пластикового материала или тонкой керамической формы для удаления заусенцев без повреждения мягкого металла. Затем переходите к пластиковому материалу для предварительного покрытия с мелким абразивом, например, белым пластиковым конусом зернистостью 1500, чтобы сгладить поверхность без создания высокого блеска, который может скрывать размазанный свинец. Для окончательной обработки плоских поверхностей кранов можно использовать высокоплотные фарфоровые штифты, которые повышают яркость и при этом сохраняют чистоту поверхности.
Выбор соединения связан с этапом обработки материала. Общий полировальный состав, используемый для стали, не подходит для латунных деталей; он может оставить пятна или чрезмерно очистить поверхность. Безопасный для латунных деталей полировальный состав с контролируемым pH, в сочетании с чистой подачей воды, обеспечивает более стабильную работу на этапе предварительного покрытия. Добавляйте состав постепенно в первую часть цикла, а не сразу все.
Выбор материала для обработки так же важен, как и сама машина, когда целью является стабильная поверхность для предварительного покрытия. <Вибрационные материалы для обработки незаменимы> описывает, как форма и класс материала определяют скорость резки и конечное состояние поверхности.
Если дизайн крана включает глубокие углубления, тонкие стенки или внутренние резьбы, стоит подтвердить форму среды и зазор машины перед закреплением спецификации материалов. Отправьте чертеж детали и ежемесячное количество на [email protected].
Как запускать и инспектировать цикл предварительной обработки пластин
Цикл повторяется только тогда, когда оператор контролирует поток воды, уровень среды и время от первого заготовки до финального ополаскивания. Большинство корпусных деталей из латуни проходят в два этапа. Первый этап занимается удалением оставшихся заусенцев и накипи. Второй этап уточняет поверхность с помощью более мелкой среды или сухой смеси, в зависимости от входных требований линии гальваники.
- Сортируйте заготовки по сплаву и состоянию литья или обработки. Свинцовые и низкосвинцовые латунные детали обрабатываются по-разному.
- Загрузите чашу с рекомендуемым соотношением среды и деталей, не превышая его. Перегрузка задерживает детали и создает неравномерный контакт.
- Начинайте первый этап с низким расходом воды и добавляйте безопасную для латуни смесь небольшими порциями. Слишком влажное начало смывает абразивную работу.
- Переносите, ополаскивайте и разделяйте перед вторым этапом. Не позволяйте влажным деталям сидеть и высыхать в чаше.
- Уточняйте поверхность с помощью пластиковой или фарфоровой среды перед пластинованием, затем немедленно ополаскивайте.
- Инспектируйте фиксированный образец перед выпуском партии на гальванизацию.
Какое состояние поверхности следует принимать перед гальваникой?
Поверхность не должна выглядеть как зеркало. Она должна быть равномерно матовой или сатиновой, без острых краев, заусенцев, размазанного свинца, ямок и встроенной среды. Если белая ткань, нажатая на деталь, собирает серое остатки, этап ополаскивания или смеси не завершен. Собственный стандарт входящих материалов гальванического цеха должен устанавливать лимит выпуска, а не общая цель по яркости.
Что следует проверять перед выпуском деталей?
Проверяйте одни и те же участки на каждом образце: нижнюю сторону носика, корень резьбы входа, рукоятку и линию раздела. Это места, где доступ среды плохой и остатки скрыты. Проведите рукой в перчатке по поверхности; если поверхность кажется неровной, гальванируйте небольшой контрольный образец, а не всю партию. Основная проверка выпуска — это не яркость. Это то, чтобы поверхность была чистой, сухой и однородной в тех областях, которые видит клиент.
Если гальванический цех сообщает о тумане после предварительной полировки, посмотрите на более ранние этапы отделки перед заменой ванны для гальваники.Как повысить яркость продукта на вибрационном шлифовальном станке по цене> охватывает основные рычаги процесса, которые переводят поверхность из чистой в яркую перед гальваникой.
Когда остановиться и отправить деталь на пересмотр процесса
Если вы изменили сорта среды, поток воды и время цикла, а линия гальваники все еще сообщает о ямках, отслаивания или линиях течения, дальнейшие настройки на производстве станут дорогими. Проблема редко связана только с машиной. Это определение процесса или несоответствие между состоянием заготовки и рецептом отделки. Инженеры Mass Polishing рассматривают сплав, состояние после литья или обработки, геометрию детали и требования к гальванике вместе. Затем они рекомендуют машину, сорт среды, смесь и цикл, которые обеспечивают стабильную поверхность для гальваники. Отправьте номер детали, спецификацию гальваники и ежемесячное количество на [email protected] или позвоните по номеру +86 572 306 8888.
Что спрашивают производители кранов перед выпуском деталей
Какой допустимый уровень шероховатости поверхности перед гальваникой латунных кранов?
Тонкое матовое до сатиновое покрытие обычно приемлемо для декоративного никель-хромового покрытия, при условии, что поверхность однородна и чиста. Зеркальный блеск на этом этапе не требуется и может даже скрывать размазанный свинец или мелкие ямки. Важным ограничением является не яркость, а контроль дефектов. Критерии отбора должны включать ямки, встроенные материалы, острые края и любой серый налет, который переносится на белую ткань. Если линия гальваники имеет стандарт шероховатости входных деталей, этот стандарт должен устанавливать допустимый уровень выхода для партии.
Может ли один вибрационный бульонный процесс обработать несколько дизайнов кранов?
Редко машинка является ограничивающим фактором; план загрузки и смесь сред являются таковыми. Один бульон может обрабатывать разные носики, корпуса и ручки, если оператор разделяет детали по весу и геометрии, использует правильное соотношение среды к деталям и поддерживает постоянный поток воды. Проблемы возникают, когда тяжелые литые корпуса и тонкостенные носики работают вместе без разделительных перегородок. Тогда после гальваники появляются следы контакта деталей. Если ассортимент продукции часто меняется, практическим решением является машина с системой разделения и сохраненной рецептурой для каждой группы деталей.
Удаляет ли сухая полировка риск высыхания перед гальваникой?
Это зависит от остаточной пасты и от того, может ли мастерская поддерживать чистоту поверхности после разгрузки. Сухая фарфоровая или ореховая скорлупа полировка устраняет этап сушки воды, что полезно, когда детали иначе оставались бы влажными. Но она может оставить мелкую пыль пасты в слепых отверстиях, и эта пыль может мешать линии гальваники. Если у детали есть глубокие углубления, после сухой полировки все равно необходимы промывка водой и продувка чистым воздухом. Если деталь простая и обрабатывается быстро, сухая полировка может сократить рабочий цикл.
Сколько должен длиться предварительный цикл гальваники латунного крана?
В нашей технологической линии двухэтапный влажный цикл для средней латунной корпуса часто занимает от 30 до 50 минут, но состояние заготовки это меняет. Литые детали с тяжелой накипью могут потребовать короткого первого этапа перед стадией предварительной гальваники. Обработанные на станке детали обычно могут перейти прямо к тонкому предварительному циклу гальваники. Время менее важно, чем стабильная поверхность в конце. Если цикл сокращается за счет увеличения потока воды или перегрузки ванны, брак переходит дальше по цепочке. Поделитесь весом вашей детали и текущим временем цикла с нашими инженерами по адресу [email protected], и мы подтвердим, находится ли процесс в нормальных пределах.
Если вас интересует, ознакомьтесь с этими связанными статьями:
Важность регулярной очистки вибрационного шлифовального станка
Решения распространенных проблем полировальной машины в процессе полировки