
El tratamiento superficial de componentes de motores a reacción no es un proceso único. Una pala de compresor, un disco de turbina y una carcasa de ventilador alcanzan la etapa de acabado con geometrías diferentes, diferentes tolerancias de remoción de material y diferentes requisitos funcionales, y un proceso que funciona para uno puede arruinar a otro. Lo que decide el resultado es la secuencia: medio, compuesto, presión de contacto y el método de medición acordado antes de que la primera pieza comience. La mayor parte de la dificultad en el acabado aeroespacial radica en esa labor de especificación más que en la máquina en sí. Lo que sigue cubre cómo se termina cada familia de componentes, dónde están los límites reales y qué se debe resolver antes de que una prueba produzca un número que valga la pena citar.
Lo que la superficie debe hacer antes de que parezca correcta
Una pala pulida no es el objetivo. Las superficies en los componentes del motor se terminan porque dependen de ellas tres funciones.
La vida útil a fatiga depende de la ausencia de bordes afilados, metal doblado y marcas profundas de mecanizado, que concentran el estrés. El rendimiento del flujo depende de la rugosidad del perfil alar y de la geometría del borde, que el acabado puede preservar o destruir. El recubrimiento, la adhesión y el sellado dependen de un sustrato limpio con la textura adecuada. Estos requisitos pueden estar en conflicto. Un proceso que embellece un perfil alar eliminando más material también puede abrir el borde de salida más allá de su límite de dibujo, mientras que un proceso que deja una textura fina no direccional para la adhesión del recubrimiento puede parecer peor que una pieza vecina que nunca fue diseñada para ser funcional.
La documentación que acompaña el trabajo aeroespacial a menudo se lee como prueba de la superficie. No lo es, y la diferencia entre ambos causa la mayoría de las disputas.
| Registro | Lo que establece | Lo que no establece |
|---|---|---|
| Certificado AS9100D [1] | el sistema de gestión de calidad del proveedor cumple con la norma aeroespacial | que un lote específico cumple con su dibujo |
| Acreditación Nadcap [2] | el alcance del proceso acreditado ha sido auditado | aprobación de su aleación, geometría o límites de aceptación |
| Valor Ra reportado según ISO 21920-2 [3] | se determinó un parámetro de perfil bajo un método declarado | que el corte, la longitud de evaluación y la ubicación de medición coinciden con su requisito |
| Especificación de granallado AMS 2430 [4] | cómo se controla y verifica el shot peening automático | una receta de acabado, o permiso para eliminar la capa peenada posteriormente |
| Fotografía de una cuchilla terminada | apariencia general | radio de borde, incrustación de medio o condición subsuperficial |
Lea esa tabla desde la columna del medio hacia afuera. Un certificado de calidad responde a una pregunta del sistema. Un informe de parámetros responde a una pregunta de medición. Solo un registro de aceptación vinculado al dibujo responde a la pregunta que realmente hizo la autoridad de diseño, y se acuerda antes de la producción en lugar de después.
El parámetro en sí necesita el mismo cuidado. Ra es una media aritmética sobre una longitud de evaluación, por lo que dos superficies pueden reportar el mismo valor y comportarse de manera diferente cuando cambia el corte o la dirección de la traza [3]. Una superficie que es áspera a lo largo del lay y suave a lo largo de él dará números diferentes dependiendo de la dirección en que pase el estilógrafo. Por lo tanto, un dibujo debe nombrar el parámetro, el corte y la dirección, no solo una cifra.
Hojas, discos y carcasas necesitan enfoques de acabado diferentes
La selección del proceso comienza por lo que la pieza no puede tolerar. Una cuchilla tiene un perfil aerodinámico delgado y dos bordes que soportan funciones aerodinámicas y de fatiga. Un disco tiene una masa sustancial pero ranuras, orificios y caras donde una rebaba puede convertirse en un iniciador de grietas. Una carcasa tiene una pared delgada grande, orificios que deben mantenerse redondos y bridas que deben mantenerse planas.
| Familia de componentes | Lo que el proceso no debe hacer | Familia de procesos que generalmente encajan | Punto de control principal |
|---|---|---|---|
| Cuchillas de compresor y turbina | redondear el borde de salida, astillar la punta o perder la cara de contacto de la raíz | acabado por arrastre con fijaciones, o acabado en barril de alta energía | radio de borde y soporte de fijación |
| Discos de turbina y compresor | eliminar la capa peenada, distorsionar una web delgada o redondear la raíz de una ranura | acabado de barril, acabado por arrastre donde los bordes de la ranura necesitan un radio establecido | posición en la secuencia del proceso |
| Carcasas de ventiladores y compresores | distorsionar la pared, atrapar el compuesto en los orificios y agujeros ciegos | máquinas vibratorias de cuenco o canaleta de gran tamaño a baja amplitud | soporte, enjuague y secado |
| cojinetes, sujetadores y accesorios | perder la forma de la rosca o retener el medio en los agujeros transversales | disco centrífugo o magnetic finishing | tamaño del medio frente al tamaño de la característica |
Dos de estas familias pueden compartir un tipo de máquina y aún así necesitar recetas separadas, y ninguna de ellas debe compartir una carga de medio entre aleaciones sin un procedimiento de limpieza.
El nivel de energía es la primera palanca. Una máquina de barril centrífugo impulsa el medio contra la pieza con alta fuerza y acorta los ciclos, mientras que una tolva vibratoria mueve la masa de manera más suave y mantiene la geometría con menos riesgo. Un acabado por arrastre toma una tercera ruta: la pieza se sujeta en un soporte y se pasa a través del medio, por lo que la presión de contacto y el ángulo de ataque son establecidos por el soporte en lugar de por la carga. La elección de los tres se decide por el límite geométrico más ajustado en la pieza, no por el objetivo de rendimiento.

La elección entre un proceso de barril de alta energía y un proceso de tolva generalmente se basa en el tiempo de ciclo y el control de bordes en lugar de en la huella de la máquina. <Vibratory Finishing vs Centrifugal Barrel Finishing> explica cómo difieren los dos métodos en intensidad de acabado y acción del medio.
Donde el control de bordes decide el resultado en las palas
Las palas fallan en una especificación de acabado en tres lugares: el borde de salida, la punta y la raíz.
El borde de salida es la característica más delgada en la mayoría de los perfiles aerodinámicos. Medio que es demasiado grueso o pesado lo enrolla, lo ondula o lo rompe en pequeños fragmentos. Medio más pequeño sigue más de cerca el contorno del perfil aerodinámico, pero alarga el ciclo, y el ciclo debe mantenerse lo suficientemente corto para que el borde de salida no pierda radio mientras el operador espera a que el borde de salida se limpie. La punta tiene el mismo problema en un área más pequeña. La raíz es el caso opuesto: las caras de contacto de la cola de milano o árbol de pino son superficies funcionales que deben mantenerse planas dentro de la tolerancia, por lo que solo los bordes exteriores pueden romperse. Cualquier cosa que trate la cara de la raíz como otra superficie ya ha perdido el control de la pieza.
El fijado es cómo se logra esa separación. El acabado por arrastre sostiene cada pala individualmente, por lo que una cara de contacto puede ser enmascarada o mantenerse fuera del flujo del medio mientras se trabaja el perfil aerodinámico y los bordes de la raíz. El acabado en barril no puede aislar una cara, lo que lo hace adecuado para palas donde toda la superficie debe tratarse de manera uniforme y no adecuado donde una cara de contacto debe preservarse.
Los orificios de enfriamiento y los pasajes internos necesitan una decisión registrada en el dibujo, no dejarse al operador. Medio que entra en un pasaje puede no salir, y pequeños pasadores o medios finos pueden alojarse en el borde de un orificio. La forma en que se tratan, enmascaran o inspeccionan posteriormente los bordes de los orificios cambia tanto el soporte como la verificación de aceptación.
La medición cierra el ciclo. Una galga de radio es una pantalla: indica a un operador cómo se ve el borde en forma de una familia de formas, y no produce ningún número. Un trazo de perfil a través del borde, o un método óptico acordado con el cliente, produce el valor que la pieza puede aceptar. La elección entre estos dos métodos debe estar definida antes de la primera pieza, porque un borde que pasa un método puede fallar en el otro.
La secuencia importa más que el acabado en los discos
En un disco, el acabado superficial es la mitad más fácil del problema.
Las ranuras en árbol de abeto se brocan, lo que deja esquinas afiladas en la raíz de la ranura y rebabas en la salida. Una rebaba en la raíz es un refuerzo de tensión en la región más cargada de la pieza, por lo que el desbarbado debe definirse como un radio con una tolerancia y un método de medición, no como la eliminación de metal visible. Los agujeros para pernos y los agujeros de equilibrio siguen la misma lógica, con un riesgo adicional: un labio elevado alrededor de un agujero cambia cómo se sujeta la cara y cómo se coloca el disco en la fijación.
La secuencia decide si el paso de acabado ayuda o perjudica. Si el martilleo en frío sigue al acabado, la capa de compresión se aplica a la superficie que produjo el paso de acabado, y el metal doblado que queda se cubre en lugar de eliminarse. Si el acabado sigue al martilleo en frío, la acción abrasiva elimina parte de la capa que acaba de crearse. AMS 2430 controla cuán automático es el proceso de martilleo en frío y cómo se verifica [4]; no autoriza una operación mecánica posterior en la superficie martillada. Cuando un dibujo requiere realmente un retoque después del martilleo en frío, la autoridad de ingeniería establece el límite y la verificación, y esa decisión debe reflejarse en el dibujo.
La distorsión es la segunda restricción. Una lámina delgada o un disco de gran diámetro pueden moverse bajo una acción de barril de alta energía, por lo que se debe verificar el soporte, el patrón de carga y el nivel de energía, y la planitud debe medirse después del ciclo en lugar de asumirse.
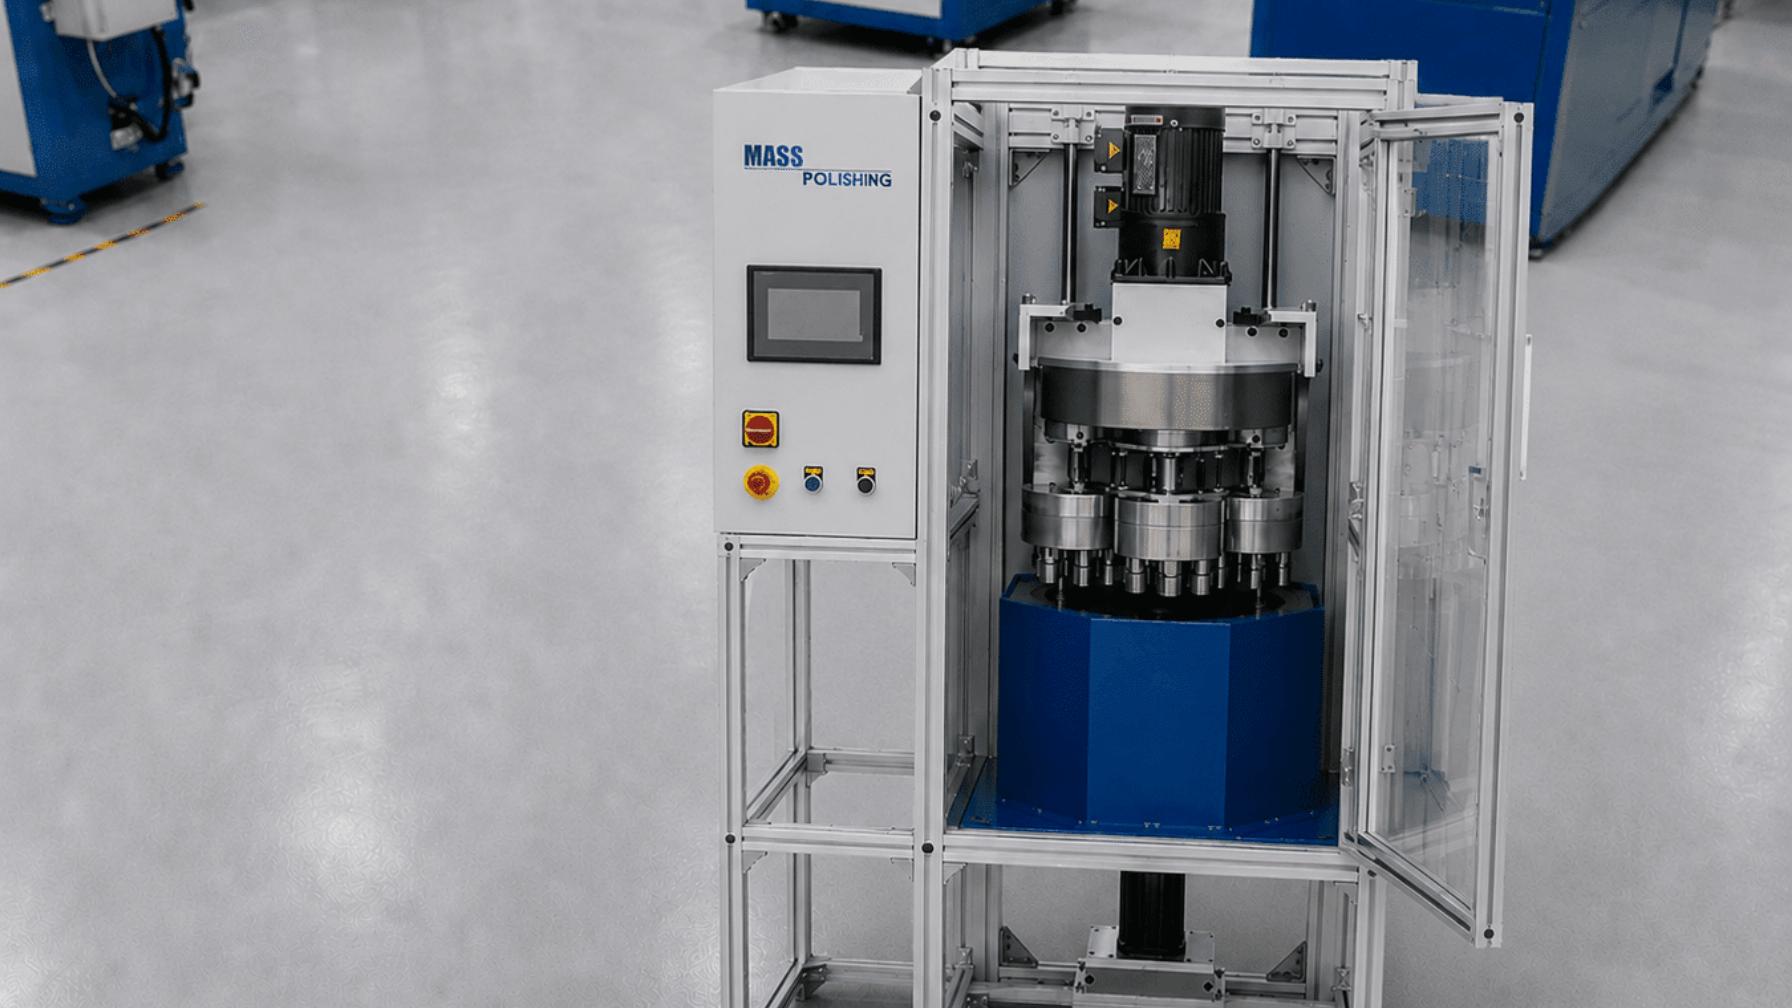
Las máquinas centrífugas de cuatro barriles son la herramienta habitual para el trabajo en el borde de discos porque los barriles pueden cargarse e inspeccionarse individualmente. Polishing en masa construye la serie EB en esa configuración, desde el EB 30 con 7.5 L por barril y 0 a 185 rpm hasta el EB 360 con 90 L por barril y 0 a 90 rpm, con barriles recubiertos de poliuretano y avance del barril y torreta en modelos automáticos. El avance en los discos es importante: permite al operador detener la torreta con un barril en la posición de carga en lugar de esperar una revolución completa.
Cómo el manejo establece el límite en las carcasas y piezas grandes
Una carcasa es una pieza grande, delgada, a menudo circular, y lo que sucede alrededor del proceso importa tanto como el proceso mismo.
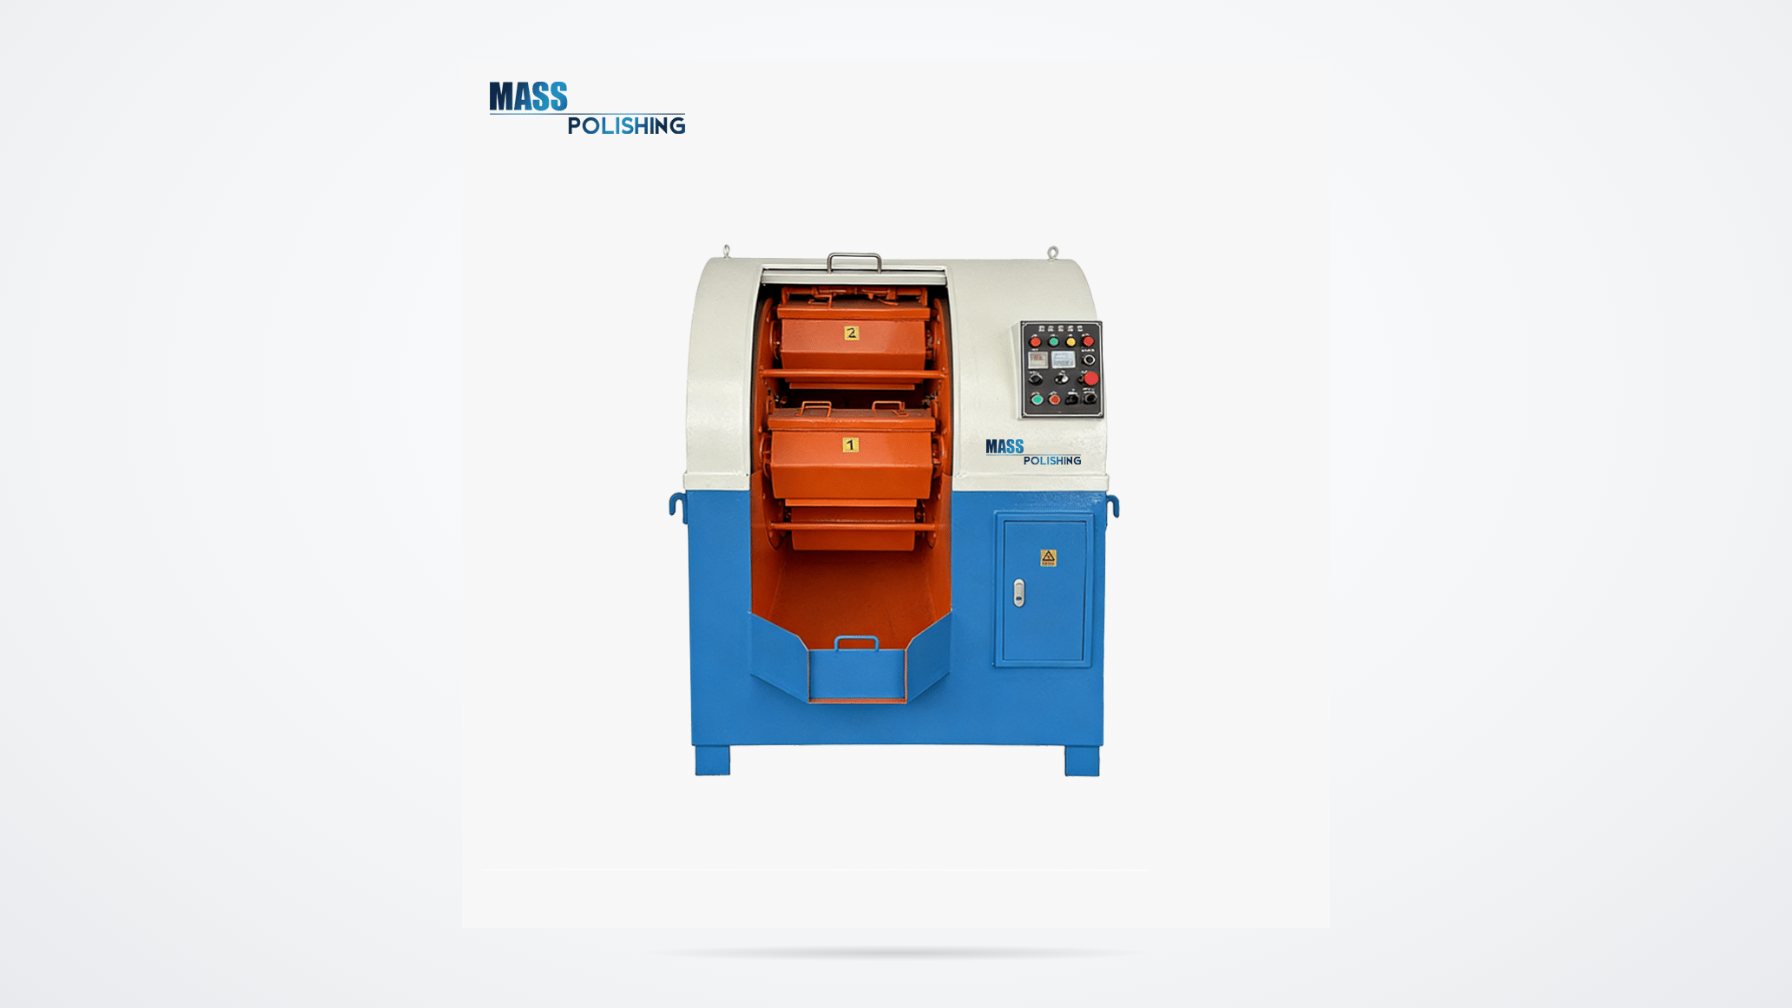
Las máquinas de canalón manejan trabajos largos y grandes, con capacidades desde 80 L en la unidad más pequeña hasta varios miles de litros en las más grandes, y motores duales desequilibrados que impulsan un cuenco en forma de U. Los cuencos grandes cubren las carcasas más pequeñas. Ambos necesitan baja amplitud y buen soporte para limitar el movimiento de la pared, y la redondez o planitud deben verificarse después del ciclo en cualquier carcasa con pared delgada o un tramo grande sin soporte. Los divisores de compartimentos son útiles donde el contacto pieza con pieza podría marcar una cara terminada.
La retención de medios es la modalidad de fallo que aparece más tarde. Los orificios, agujeros ciegos y agujeros de tornillo en la brida acumulan medios y compuestos, y una pieza que es dimensionalmente correcta aún puede fallar en la capa de recubrimiento porque quedó algo en una cavidad. Las reglas prácticas son elegir medios más grandes que los agujeros que deben mantenerse limpios, taponar los que no se puedan evitar y verificar antes de que la pieza salga del área.
El enjuague y el secado pertenecen a la especificación, no al final del turno. Un orificio que permanece húmedo es un sitio de corrosión y un defecto en el recubrimiento que puede ocurrir. El secado por centrifugado con aire caliente elimina rápidamente el agua en volumen; una unidad con cesta de 35 L, 1.8 kW de calefacción y un rango de trabajo de 50 a 70 °C cubre carcasas pequeñas y medianas típicas, mientras que piezas grandes pueden necesitar una segunda orientación para que el agua no quede en un bolsillo.
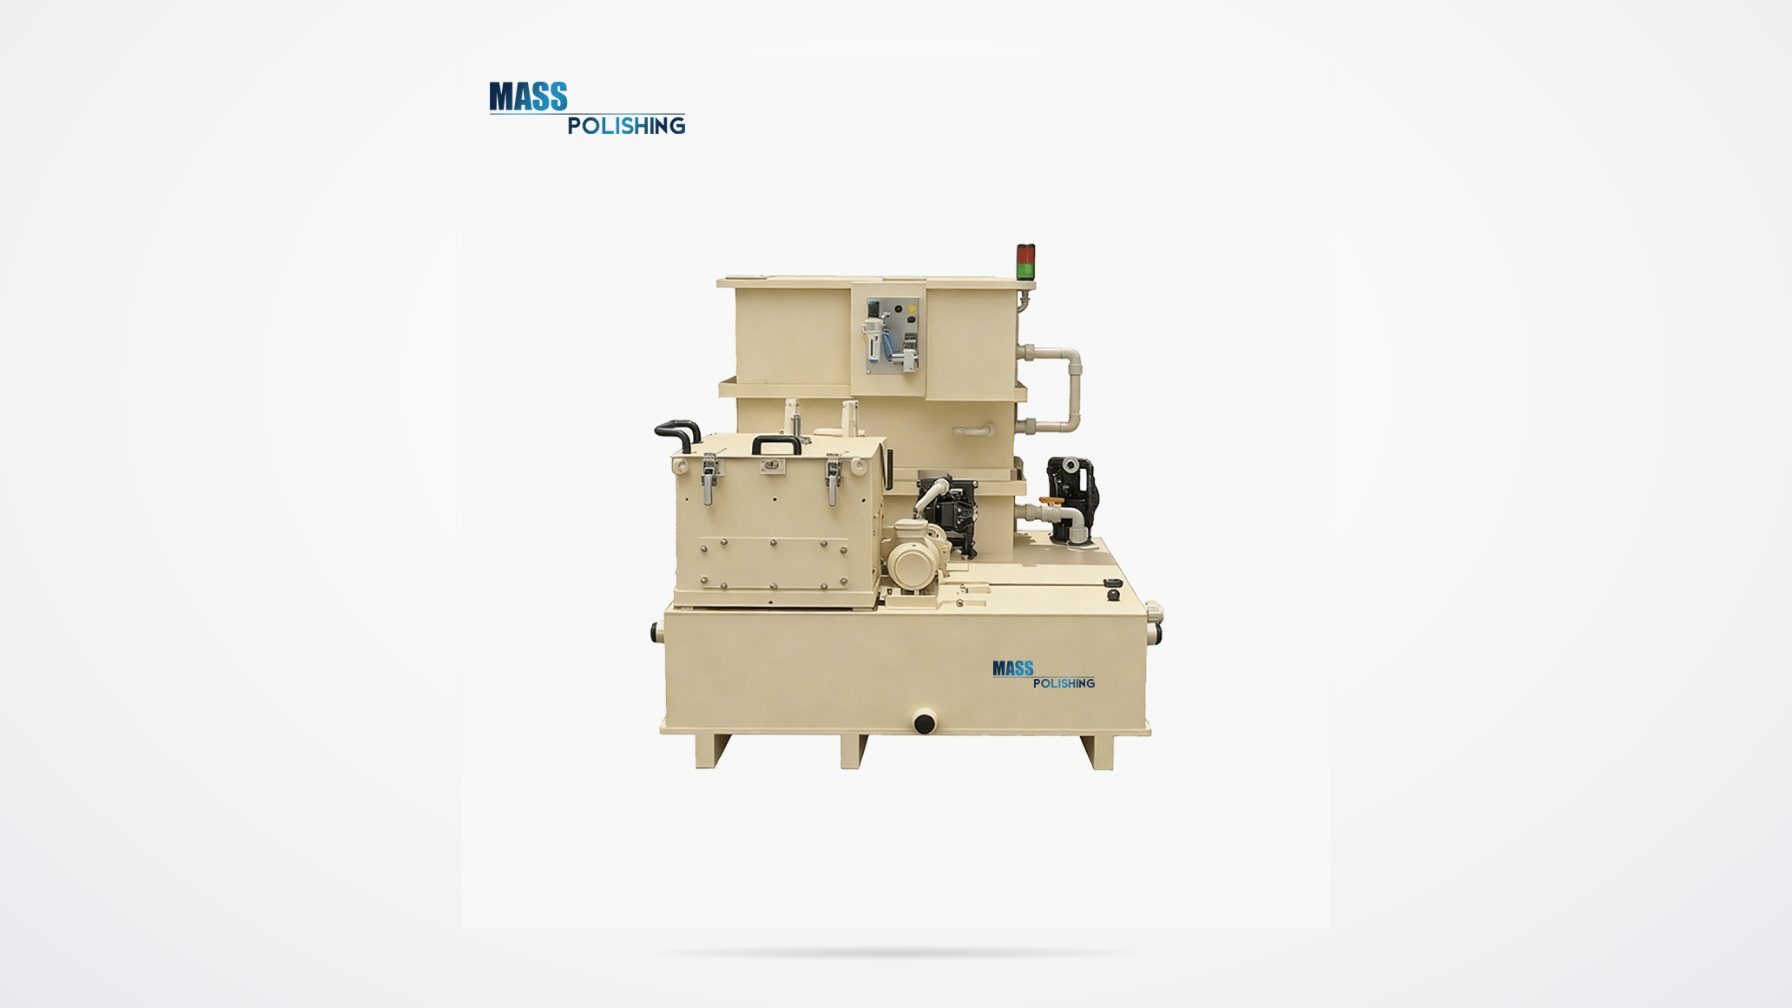
El efluente cierra el mismo ciclo. El acabado con compuestos produce agua que transporta sólidos y aceite, y su descarga sin tratar es tanto un problema de cumplimiento como un coste. Un sistema centrífugo de agua separa sólidos a alta velocidad y devuelve agua clarificada a la línea; la especificación publicada para el ST 1000 C indica un cuenco de 3000 rpm, hasta 1000 L/h de capacidad y una eficiencia de separación del 95 al 98 por ciento, con los sólidos concentrados eliminados como residuo.
– Secado por centrifugado)
Opciones de medios y compuestos para titanio, aleaciones de níquel y aluminio
El medio realiza el corte, el compuesto controla la química a su alrededor, y ninguno compensa la elección incorrecta del otro.
| Medios | Datos del catálogo | Dónde encaja en piezas de motor | Qué vigilar |
|---|---|---|---|
| Cerámica P, desbarbado y pulido | densidad específica 2.75, porcelana blanca | raíces de la hoja, bordes del disco y rotura general del borde donde se desea un acabado brillante con el corte | medios densos abren radios rápidamente en un borde trasero delgado |
| Cerámica TC y MC, corte | densidad específica 2.55 y 2.50 | virutas más pesadas en fresado y torneado en carcasas, accesorios y soportes | resultado mate, por lo que es un paso de pre-acabado en lugar del último |
| Plástico V y LC | granalla abrasiva 1500 y 800 | piezas de aluminio y preparación para pre-capa donde la embedment debe mantenerse baja | cortes de baja densidad que avanzan lentamente en aleaciones de níquel |
| bolas de zirconia o acero inoxidable | 1 a 20 mm, y 2 a 10 mm | pulido de orificios y superficies para obtener una superficie brillante y de baja rugosidad | el pulido mueve el metal en lugar de eliminarlo, por lo que no puede arreglar una rebaba |
| Pasadores de porcelana | 1×3 hasta 11×15 mm | huecos y pequeñas características que los medios convencionales no pueden alcanzar | lento, y necesitan un compuesto que los mantenga limpios |
Las familias de aleaciones no comparten una carga de medios. Los medios de acero dejan hierro en titanio y aluminio, y esa contaminación se convierte en un sitio de corrosión. La química con cloruro en titanio es un riesgo de corrosión por estrés. La regla de trabajo es medios dedicados y compuesto dedicado por familia de aleaciones, con la máquina limpia entre campañas, y un compuesto cuya hoja de datos indique su pH y los metales previstos en lugar de un “líquido pulidor” genérico. Los valores del catálogo son un punto de partida: LC10 tiene un pH de 8.1 para trabajos generales y no está destinado para latón, HM3 a 6.5 es ligeramente ácido, y HX0 a 2.2 es un limpiador ácido que necesita una comprobación de compatibilidad antes de tocar titanio o aluminio.
El tamaño de los medios sigue dos límites a la vez. Debe ser mayor que los agujeros que deben mantenerse abiertos y menor que el radio interno más pequeño que debe alcanzarse. Entre esos límites, la proporción medios-piezas por volumen y la concentración del compuesto hacen más por la consistencia que un ciclo más largo.
Las superaleaciones de níquel se endurecen por trabajo rápidamente y responden de manera diferente al acero con el mismo medio y compuesto. <cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits> cubre puntos prácticos sobre el acabado de componentes de Inconel.
Cómo Especificar, Medir y Aprobar la Superficie
Una línea vaga en una orden de compra es el ítem más caro en un trabajo de acabado, porque se interpreta dos veces y se acepta una.
Rechace esta línea: “Pulir a Ra 0.4 y desbarbar todos los bordes.”
Reemplácela por algo que un taller pueda planificar realmente: nombre la superficie y su función, el parámetro con el corte y la dirección de trazado, el rango del radio de la arista y cómo se mide, la posición del paso de acabado en relación con el granallado y el recubrimiento, y la autoridad que acepta el resultado. Esa sustitución obliga a tomar cuatro decisiones que la línea original dejaba abiertas, y cada una cambia el medio, el soporte o el ciclo.
| Campo de especificación | Qué declarar | Por qué cambia el resultado |
|---|---|---|
| Superficie y función | a qué superficie se aplica el requisito, y si es aerodinámica, crítica por fatiga o sustrato para recubrimiento | una cifra de rugosidad para toda una pieza no puede ser cumplida o inspeccionada |
| Parámetro y método | Ra o Rz según ISO 21920-2, con corte y dirección de trazado | el mismo Ra en un corte diferente describe una superficie distinta |
| Condición de la arista | rango de radio en aristas nombradas y el método de medición | “desbarbado” no tiene prueba de aceptación |
| Secuencia | si el acabado se realiza antes o después del granallado y recubrimiento | la orden preserva o elimina la capa compresiva |
| Condición inicial | rugosidad entrante y la ruta de mecanizado precedente | los medios y ciclo elegidos para una superficie de inicio diferente fallarán |
| Registro de aceptación | quién firma, qué contiene el informe, cuántas piezas conforman el primer artículo | una prueba que nadie puede repetir no es evidencia |
Una prueba diseñada contra esos campos es corta. Use un cupón del mismo aleación y tratamiento térmico, páselo por el ciclo propuesto con la carga de medios de producción y mida antes y después por el método acordado. Luego observe la superficie bajo magnificación para detectar incrustaciones y metal doblado, porque un buen Ra puede estar sobre una capa dañada. Un cupón que solo demuestra que la máquina puede hacer que el metal brille no ha probado nada sobre el dibujo.
La repetibilidad es la última verificación. Cuando un acabado fluctúa entre lotes, la causa suele encontrarse en la condición del medio, la concentración del compuesto o el patrón de carga en lugar de en la máquina, y la deriva se manifiesta primero como un cambio en el radio de la arista en lugar de en la rugosidad.
Cuando un acabado cambia entre lotes, la causa suele ser más la condición del medio, la concentración del compuesto o la carga que la propia máquina. <Soluciones a problemas comunes de la máquina de pulido en el proceso de pulido> cubre problemas comunes de pulido y las causas detrás de ellos.
Envía las piezas antes de comprometerte con un proceso
La forma más económica de resolver una duda sobre acabado en componentes de motor es probar con las piezas reales. Envía la familia de componentes, la aleación y su condición, el dibujo o una impresión marcada que muestre qué superficies y bordes llevan requisitos, la posición del paso de acabado respecto al granallado y recubrimiento, el tamaño del lote y el documento de aceptación con el que trabajas. La Pulido en Masa realiza procesamiento de muestras en equipos de producción y devuelve las piezas con un informe medido, por lo que el ciclo que apruebes ya se ha ejecutado en tu geometría. Los datos de contacto y la ruta de consulta actual están en www.masspolishing.com. Incluye la referencia del dibujo en el primer mensaje y la prueba puede comenzar sin una segunda ronda de preguntas.
Preguntas frecuentes
¿Se pueden terminar en la misma máquina las palas y los discos?
A veces el mismo tipo de máquina, casi nunca la misma receta. Una máquina centrífuga de cuatro barriles puede procesar palas pequeñas y discos pequeños, pero la carga de medios, el compuesto, el tiempo de ciclo y el patrón de carga difieren porque el límite geométrico también. La restricción de la pala es el borde de cola y la cara de contacto en la raíz. La restricción del disco es el radio de la raíz de la ranura y la posición del escalón respecto al granallado. Compartir una máquina es una decisión de programación. Compartir una carga de medios o una receta de ciclo entre ambos es donde se daña la geometría.
¿Qué Ra puede lograr el acabado en masa en una pala de turbina?
Ninguna cifra única significa nada sin condiciones. La rugosidad alcanzable depende de la superficie entrante, la aleación, los medios, el compuesto y el ciclo, y el número reportado depende del parámetro, el corte y la dirección de trazado. Dos proveedores pueden cotizar el mismo Ra y describir superficies diferentes. La ruta defendible es un cupón de la misma aleación y tratamiento térmico, pasado por el ciclo propuesto y medido según el método acordado antes y después, con el informe que indique el corte y la dirección. Una afirmación de catálogo no puede ser verificada en tu pieza.
¿El pulido después del granallado reduce la vida en fatiga?
Puede hacerlo. El granallado funciona dejando una capa compresiva en la superficie, y una operación de acabado mecánico posterior elimina parte de esa capa. La cantidad de material removido y la geometría local son importantes. Cuando un dibujo requiere acabado después del granallado, la autoridad de ingeniería establece el límite y el método de verificación, y el titular de la aprobación del granallado confirma qué sigue siendo aceptable. Realizar un pulido después del granallado sin esa aprobación convierte una condición de superficie diseñada en una no controlada.
¿Qué debo enviar para una prueba de acabado en piezas aeroespaciales?
Envía la aleación y su condición, el dibujo o una impresión marcada que muestre qué superficies y bordes llevan requisitos, la secuencia respecto al granallado y recubrimiento, la cantidad del lote y el documento de aceptación con el que trabajas. Añade la rugosidad inicial y cómo fue medida. Con eso, se puede diseñar una prueba contra la restricción real en lugar de un pulido genérico. Sin ella, el resultado puede parecer correcto y aún así fallar en el primer artículo, porque la prueba respondió a una pregunta diferente a la del dibujo.
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
[1] SAE International, “Sistemas de gestión de calidad AS9100D – Aeroespacial – Requisitos,” SAE International, 2016.
[2] Performance Review Institute, “Programa de acreditación Nadcap,” PRI.
[3] ISO, “ISO 21920-2:2021 Especificaciones geométricas del producto (GPS) – Textura superficial: Perfil – Parte 2: Términos, definiciones y parámetros de textura superficial,” ISO, 2021.
[4] SAE International, “AMS 2430 Granallado, automático,” SAE International.
Si está interesado, consulte estos artículos relacionados:
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits