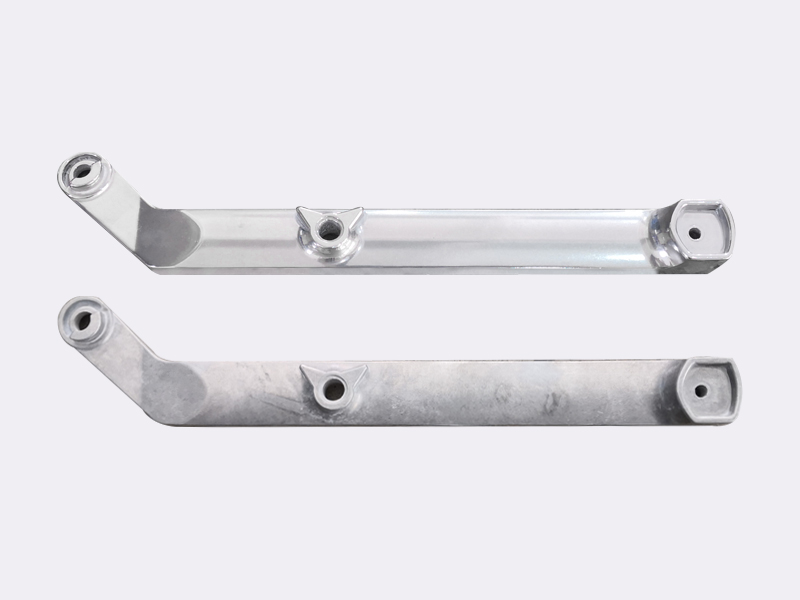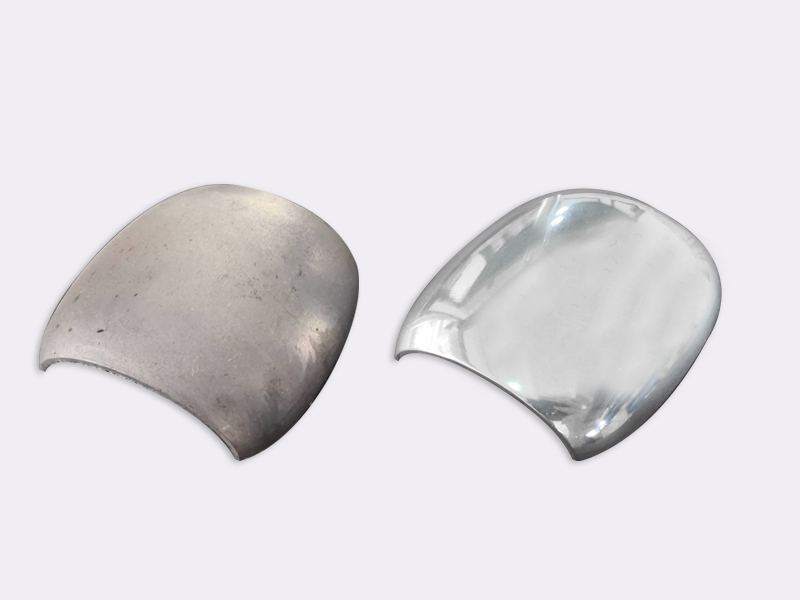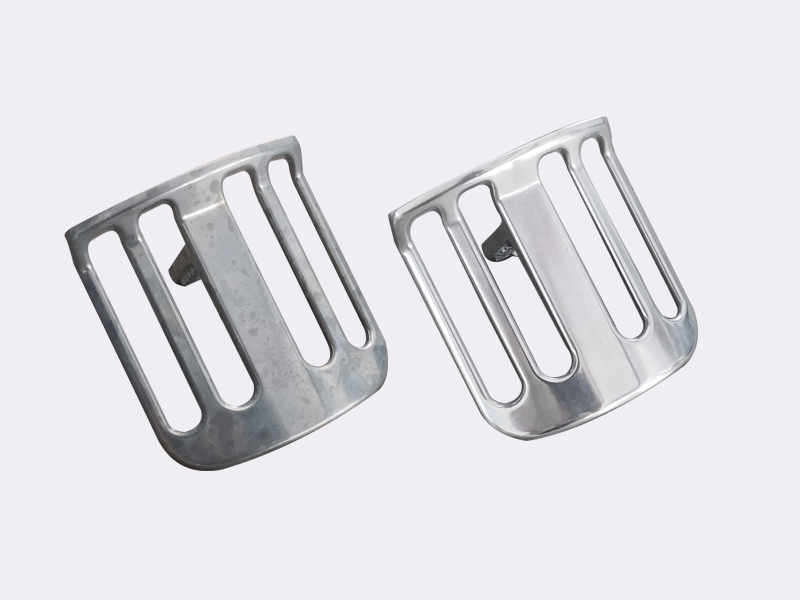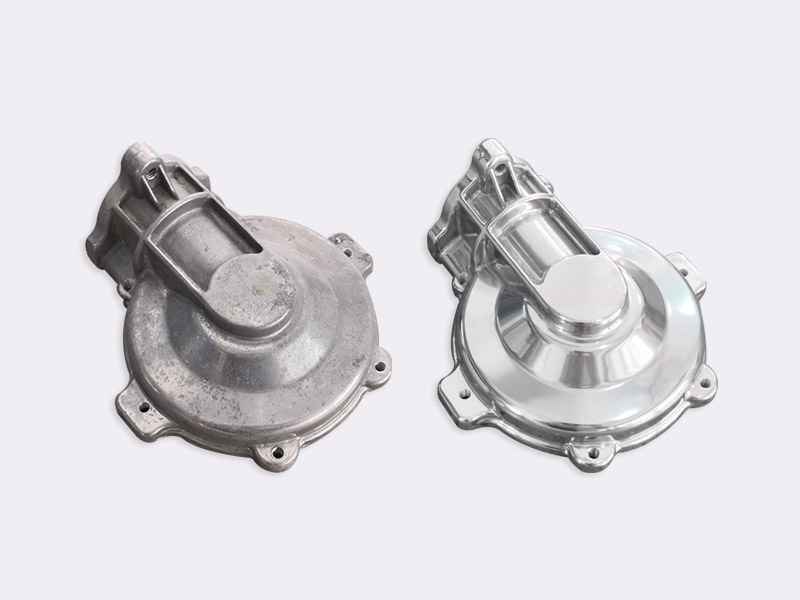
الإنهاء بالسحب هو عملية إنهاء عالية الدقة تُستخدم في التصنيع الدقيق لتحقيق تشطيبات سطحية متكررة ومتسقة من دفعة لأخرى على مكونات ذات قيمة عالية وهندسة معقدة — بدون أي اتصال بين الأجزاء.
على عكس إنهاء الاهتزاز التقليدي أو التدحرج في البرميل، يقوم إنهاء السحب بتثبيت كل قطعة عمل على حوامل دوارة مثبتة على محور دوار ويقوم بـ“سحبها” عبر وعاء مملوء بوسائط ثابتة بسرعة عالية. تولد هذه الحركة المسيطرة كثافة معالجة تصل إلى 40 مرة أعلى من أنظمة الاهتزاز القياسية، مما يجعلها الخيار المفضل للمصنعين في صناعات الطيران، والأجهزة الطبية، وأدوات القطع، والدفاع.
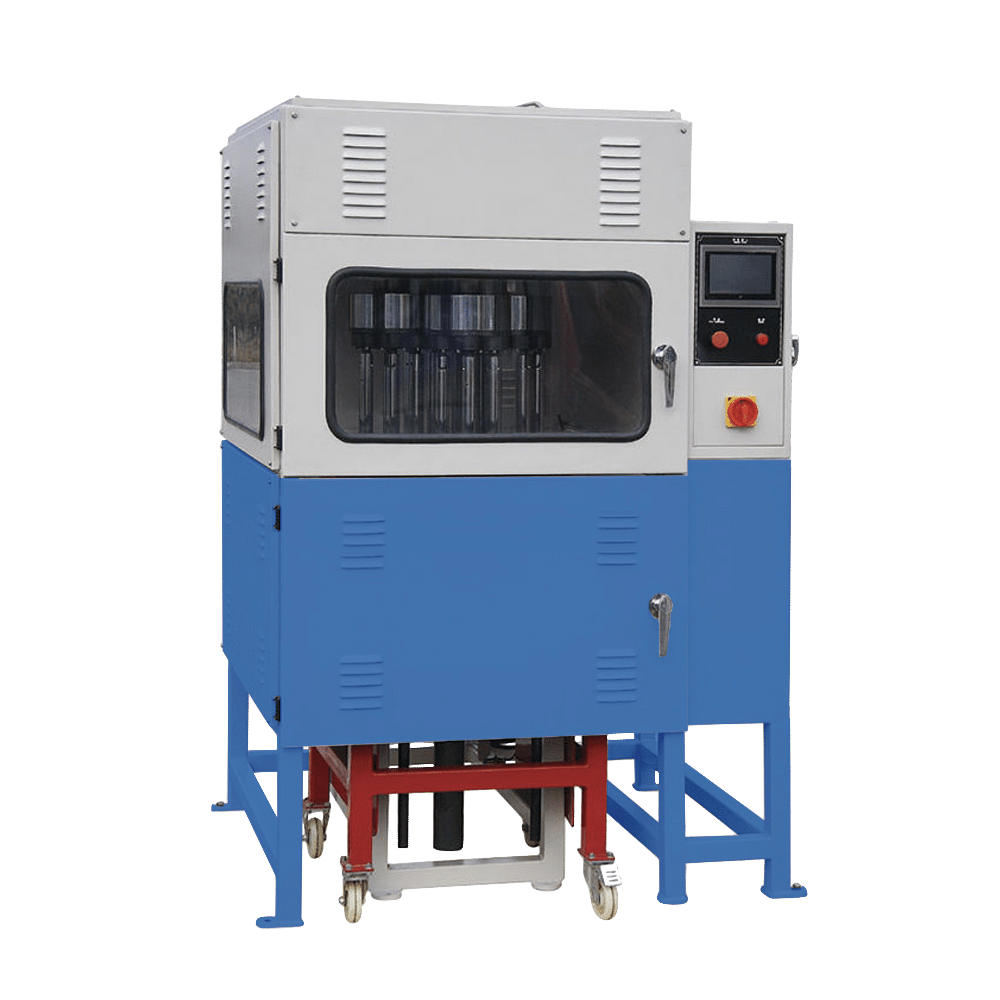
ما هو إنهاء السحب؟ (نظرة عامة على العملية)
في إنهاء السحب، يتم:
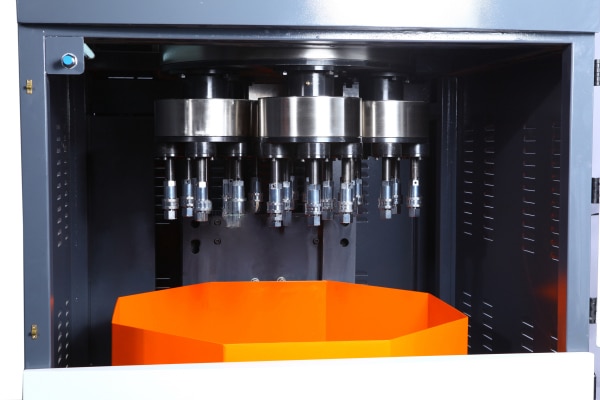
1. تثبيت قطع العمل بشكل فردي على حوامل مصممة خصيصًا ومثبتة على دوارة دوارة تحتوي على 2–12 محورًا
2. خفضها وسحبها عبر وعاء مملوء بوسائط كاشطة أو تلميع (سيراميك، بلاستيك، أو وسائط عضوية)
3. تدويرها في الوقت نفسه — حيث تدور الدوارة والمحور بشكل مستقل — لضمان اتصال سطحي متجانس من جميع الجوانب
4. معالجتها دون لمس الأجزاء المجاورة، مما يلغي الخدوش والتشققات والانحرافات الأبعادية
النتيجة هي تشطيب سطحي متحكم فيه ومتساوي — من إزالة الحواف الحادة وتشكيلها بشكل تدريجي إلى تلميع لامع كالمرآة — يتم تحقيقه في أوقات دورة غالبًا ما تكون أسرع 4–5 مرات من أنظمة البرميل الطرد المركزي.
معلمات العملية الرئيسية:
- سرعة دوران المحور (دورات في الدقيقة)
- مسار مدار الدوارة وعمق الغمر
- نوع الوسائط، حجمها، ومدى خشونتها
- كيمياء المركب (عملية رطبة أو جافة)
- وقت الدورة لكل مرحلة
لماذا يهم التشطيب السطحي المتسق في التصنيع الدقيق
في قطاعات مثل زراعة الزرعات العظمية، وتصنيع شفرات التوربينات، وأدوات القطع CNC، والمكونات الهيكلية للطيران، فإن اتساق التشطيب السطحي ليس مجرد تجميل — إنه متطلب وظيفي وتنظيمي.
| الصناعة | إنهاء المتطلبات | لماذا هو حاسم |
| الفضاء الجوي (NADCAP) | Ra ≤ 0.4 ميكرومتر، متساوي الاتجاه | عمر التعب، التصاق الطلاء، الكفاءة الهوائية |
| زرع طبي (ISO 13485) | تلميع المرايا، بدون شقوق دقيقة | التوافق الحيوي، الاندماج العظمي، مقاومة العدوى |
| أدوات القطع (كربيد/ HSS) | نصف قطر الحافة المسيطر عليه | تمديد عمر الأداة، إخلاء الرقائق |
| السيارات (الطبقة الأولى) | إزالة الحواف + تجهيز الحواف | دقة التجميع، سلامة الختم |
| الدفاع / البحرية | صلابة السطح + مقاومة التآكل | التحمل تحت ظروف قصوى |
التشطيب بالدفعة يقضي على الدفعة إلى الدفعة التفاوت الكامن في طرق التلميع اليدوي والتدحرج الحر. بمجرد التحقق من صحة معلمات العملية، يخرج كل جزء — بغض النظر عن مهارة المشغل — بنفس مواصفات النهاية.
التشطيب بالسحب مقابل طرق التشطيب الجماعي الأخرى
فهم مكانة التشطيب بالسحب في مشهد تكنولوجيا التشطيب أمر ضروري للمهندسين الذين يحددون حل العملية.
| معلمة | التشطيب بالسحب | التشطيب الاهتزازي | برميل مركزي |
| شدة المعالجة | حتى 40 ضعف الاهتزاز | الأساس | ~10–15 ضعف الاهتزاز |
| الاتصال بين الأجزاء | لا شيء (مثبت بشكل فردي) | ممكن (يتم التخفيف باستخدام الفواصل) | نعم |
| جودة النهاية | مرآة، متساوية الاتجاه، Ra ضيق | تلميع دفعة عالية الجودة | طاقة عالية، أقل استهدافًا |
| الأجزاء المثالية | تصميم عالي القيمة ومعقد الهندسة | إنتاج دفعات بالجملة | قطع ذات قيمة متوسطة ومتينة |
| مدة الدورة | قصير (دقائق لكل دفعة) | أطول (ساعات) | متوسط |
| تكامل الأتمتة | نعم (تحميل/تفريغ الروبوت) | نعم | نعم |
| تكلفة رأس المال | أعلى | أدنى | متوسط |
النتيجة النهائية: يُعد التلميع بالسحب الخيار الأمثل عندما تكون قيمة القطعة عالية، والهندسة معقدة، ومتطلبات التشطيب صارمة.
المجالات الرئيسية لتطبيق التلميع بالسحب
مكونات الطيران والفضاء
شفرات التوربين، مكونات التروس، وقطع الطائرات الهيكلية الصغيرة إلى المتوسطة تتطلب تكرار عالي مقابل تسامح إنتاجي صارم. يوفر التلميع بالسحب نتائج متجانسة من جميع الجهات حتى لأكثر الأشكال تعقيدًا — مما يلغي العمل اليدوي في إزالة الحواف ويقلل من معدلات الخردة.
زرعات طبية وأجهزة تقويم العظام
زرعات تقويم العظام مثل جذوع الفخذ، ومكونات استبدال الركبة/الورك تتطلب تشطيبات بلمعان مرآة بدون عيوب سطحية دقيقة لضمان التوافق الحيوي وتقليل مخاطر المضاعفات بعد الجراحة. يمكن لأجهزة التلميع بالسحب مثل Rösler R6/1000 SF معالجة 18 مكون عظم الفخذ في وقت واحد عبر ثلاث مراحل تلميع متتالية (ما قبل الطحن → ما قبل التلميع → التلميع الجاف).
أدوات القطع CNC وإدخالات الكربيد
تحضير الحافة — التشكيل المنضبط للحافة (التنعيم) لأدوات القطع — ضروري لعمر الأداة وأداء تحميل الرقائق. ينتج التلميع بالسحب أقطار حواف دقيقة وقابلة للتكرار على مثاقيب الكربيد، وآلات الطحن، والإدخالات خلال دقائق، بدلاً من التنعيم اليدوي الذي يستغرق وقتًا طويلاً.
قطع مطبوعة ثلاثية الأبعاد / من التصنيع الإضافي
إزالة التشطيب بالسحب بشكل فعال يزيل خطوط الطبقة، علامات الدعم، و مسامية السطح من أجزاء الطيران المعدني (Ti-6Al-4V، إنكونيل، الفولاذ المقاوم للصدأ)، مما يُعدها للاستخدام الوظيفي، أو الطلاء، أو الطلاء الكهربائي.
القوالب، القوالب والأدوات التشكيلية
تتطلب أسطح الأدوات استمرارية في انخفاض قيمة الخشونة (Ra) لتقليل الاحتكاك، وتمديد عمر الخدمة، وضمان جودة الجزء التجميلي. يحقق التشطيب بالسحب تشطيبات سطح القوالب المتكررة عبر الفولاذ الأدوات العالي السبيكة والمكونات المعالجة حرارياً.
آلات التشطيب بالسحب — ما الذي يجب البحث عنه
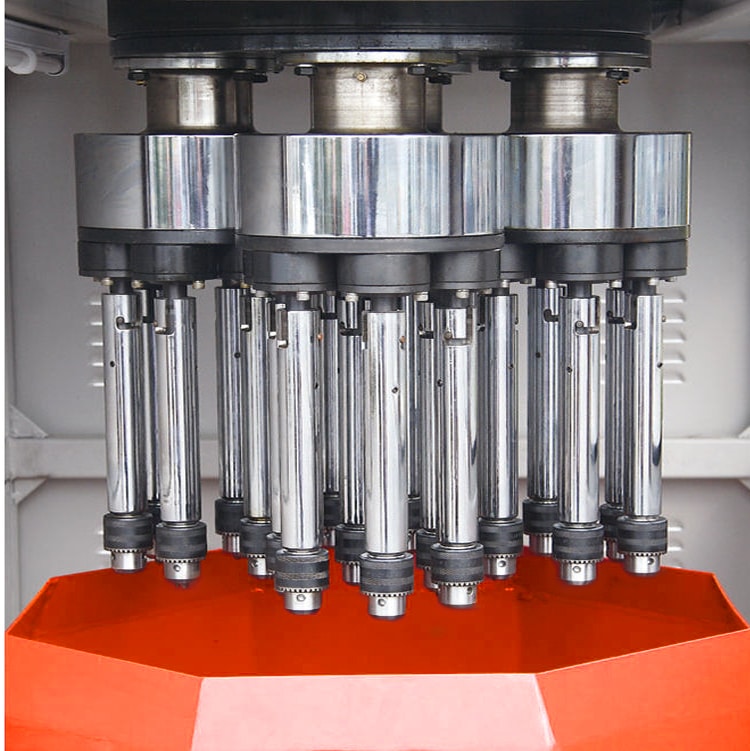
عند تحديد نظام إنهاء السحب لعملية التصنيع الدقيقة الخاصة بك، قم بتقييم:
- عدد المغازل: من 2 إلى 12 مغزلًا لكل دولاب؛ المزيد من المغازل = إنتاجية أعلى
- قطر الوعاء: يحدد أقصى حجم لقطعة العمل (مثلاً، أوعية من 600 مم إلى 1200 مم للزرعات الكبيرة أو أجزاء الطيران)
- التحكم المستقل في القيادة: سرعة دوران منفصلة للدولاب والمغزل لضبط العملية بدقة
-
- التوافق مع الأتمتة: واجهات جاهزة للروبوتات لتكامل صناعة 4.0 / خلايا التصنيع الذاتية
-
- قدرة العملية الرطبة والجافة: رطبة للطحن / التلميع المسبق، جافة لمرحلة التلميع النهائي للمرآة
- نظام تصنيف الوسائط: التفريغ التلقائي للوسائط التالفة والصغيرة يضمن استقرار سرير الوسائط
تورد شركة ماس بوليشينج معدات إنهاء السحب وحلول الوسائط والمواد الاستهلاكية المجهزة خصيصًا لتناسب هندسة الجزء، المادة، وهدف Ra الخاص بك. [اتصل بمهندسينا →]
وسائط التلميع لإنهاء السحب
اختيار وسائط المعالجة يحدد مباشرة نتيجة التشطيب السطحي:
| نوع الوسائط | مرحلة التطبيق | النتيجة النموذجية |
| سيراميك (كثيف) | التلميع المسبق | إزالة المخزون العدوانية، تقليل Ra |
| بلاستيك (متوسط) | التلميع المسبق | تنعيم السطح، تحسين الحواف |
| بورسلين / عالي الكثافة | تلميع ناعم | سطح قريب من المرآة |
| عضوي (جوزة الطيب، ذرة الذرة + مركب) | تلميع جاف / تلميع نهائي | تشطيب مرآة، سطوع |
| دبابيس من الفولاذ المقاوم للصدأ | تلميع المعادن | لمعان عالي، بدون إزالة مادة |
العمل مع تركيبة الوسائط والمركبات الصحيحة هو أمر حاسم مثل الجهاز نفسه. يوفر مهندسو تطبيقات ماس بوليشين تطوير العمليات وتأهيل الوسائط لمكوناتك الخاصة.
التحقق من عملية التلميع بالسحب ومراقبة الجودة
للصناعات المنظمة (الفضاء، الطبية)، يعتبر التحقق من العملية إلزاميًا. يجب أن توثق عملية التلميع بالسحب بشكل صحيح:
- مؤشر القدرة على العملية / قدرة العملية لقيم Ra و Rz عبر دفعات الإنتاج
- بروتوكولات IQ/OQ/PQ (تثبيت، تشغيل، تأهيل الأداء) للامتثال لـ ISO 13485 / AS9100
- مراقبة SPC لوقت الدورة، سرعة المخرطة، وحجم الوسائط
- فحص المقالة الأولى (FAI) لقياسات السطح باستخدام البروفيلومترية
بمجرد التحقق من صحتها، يعمل التلميع بالسحب كعملية ثابتة ومتكررة — مما يقضي على التباين الذاتي للمشغل الذي يعاني منه عمليات التشطيب اليدوية.
الأسئلة الشائعة: التلميع بالسحب للصناعة الدقيقة
ما هو إنهاء السحب وكيف يعمل؟
إنهاء السحب هو عملية إنهاء جماعية حيث يتم تثبيت الأجزاء بشكل فردي على الأعمدة وسحبها عبر وسط كاشط أو تلميع بسرعة عالية. الحركة المُتحكم فيها تولد ضغط اتصال شديد من أجل إنهاء السطح بسرعة وبتناسق دون أي اتصال بين الأجزاء.
كم هو أسرع إنهاء السحب مقارنة بالإنهاء الاهتزازي؟
يعمل إنهاء السحب بسرعة تصل إلى 40 مرة أكثر من أنظمة إنهاء الاهتزاز التقليدية و4-5 مرات أسرع من إنهاء البرميل المركزي — بسبب السرعة العالية والضغط المباشر المطبق أثناء حركة السحب.
ما هي الصناعات التي تستخدم إنهاء السحب بشكل أكثر شيوعًا؟
يستخدم إنهاء السحب بشكل واسع في صناعة الفضاء (شفرات التوربينات، الأجزاء الهيكلية)، وتصنيع الأجهزة الطبية (زرعات العظام، الأدوات)، وإنتاج أدوات القطع (مثاقيب الكربيد، الإدخالات)، ومعالجة مكونات الدفاع/الملاحة البحرية.
هل يمكن لإنهاء السحب أن يحقق لمعة مرآة؟
نعم. يمكن لإنهاء السحب التقدم من إزالة الحواف عبر مراحل تلميع متعددة لتحقيق تشطيبات بريق مرآة (Ra < 0.05 ميكرومتر) — خاصة على الفولاذ المقاوم للصدأ، التيتانيوم، وسبائك الكوبالت-كروم عند الجمع بين الوسائط الصحيحة وترتيب المركبات.
ما هي ميزة عدم وجود اتصال جزء بجزء في إنهاء السحب؟
نظرًا لأن كل جزء مثبت بشكل فردي، فإن هناك خطرًا صفريًا من خدش أو انبعاج أو تلف الأجزاء المجاورة لبعضها البعض. هذا أمر حاسم للمكونات ذات القيمة العالية مثل جذوع الورك، شفرات التوربين، أو القوالب الدقيقة حيث أي عيب في السطح هو سبب للرفض.
هل إنهاء السحب مناسب للتيتانيوم و Inconel؟
نعم. يتفوق إنهاء السحب على المواد الصعبة المعالجة بما في ذلك سبائك التيتانيوم (Ti-6Al-4V)، الفولاذ المقاوم للصدأ (316L، 17-4PH)، إنكونيل، فولاذ الأدوات، وغيرها من المعادن عالية السبائك — بسبب كثافة المعالجة العالية التي تتيح إزالة المادة بشكل فعال على الأسطح الصعبة.
كيف أتحقق من صحة عملية إنهاء السحب للدواء؟
هل الامتثال للطيران أو الفضاء الجوي؟
تتضمن عملية التحقق من الصحة توثيق IQ/OQ/PQ، ودراسات Cpk لضمان اتساق Ra/Rz، وفحص النموذج الأولي وفقًا لمعيار الصناعة الخاص بك (ISO 13485 للأجهزة الطبية، AS9100 للطيران). يدعم مهندسو شركة التلميع الجماعي تطوير العملية بالكامل وتأهيلها.
ما الوسائط التي يجب أن أستخدمها لإنهاء سحب زراعة الفولاذ المقاوم للصدأ؟
نهج متعدد المراحل النموذجي: وسط التشكيل الخزفي للتجليخ الأولي → وسط بلاستيكي للتلميع المسبق → وسط التلميع الجاف العضوي (مثل قشر الذرة مع مركب التلميع) للحصول على النهاية العاكسة النهائية. يعتمد اختيار الوسط على قيمة Ra الابتدائية الخاصة بك والمواصفة المستهدفة لـ Ra.