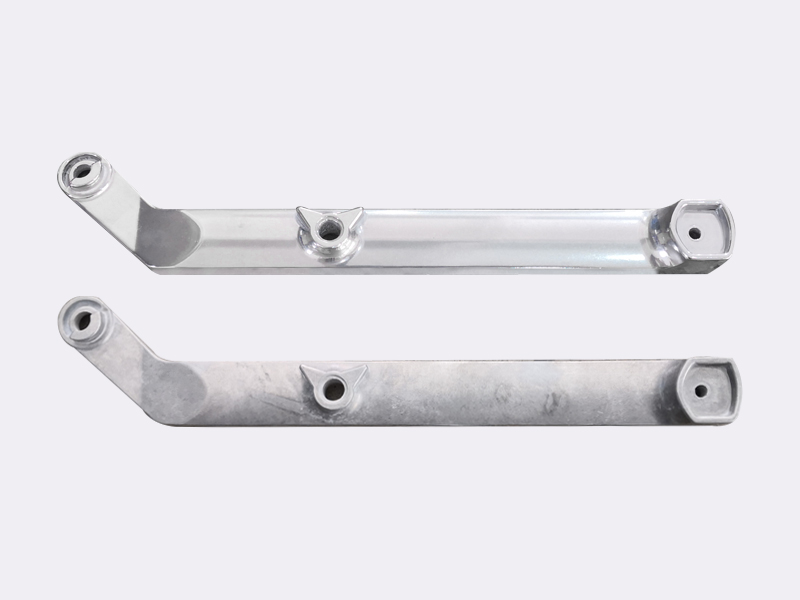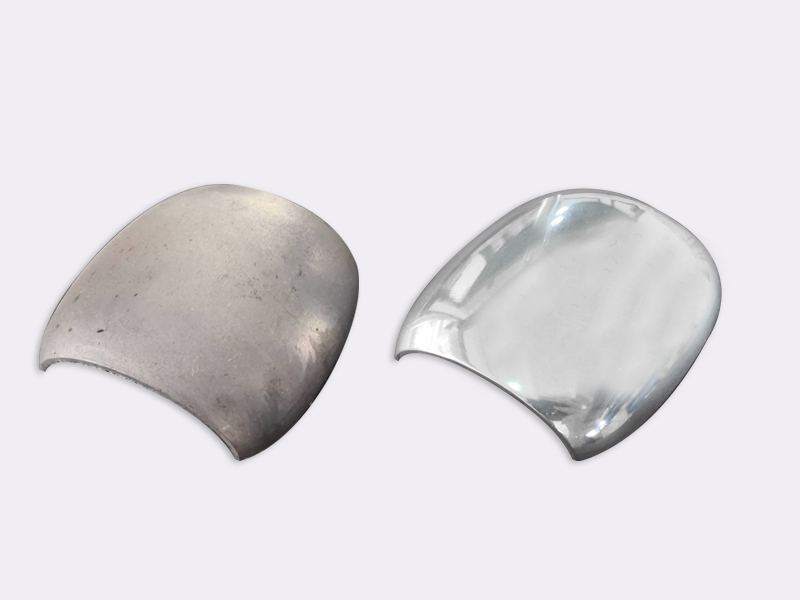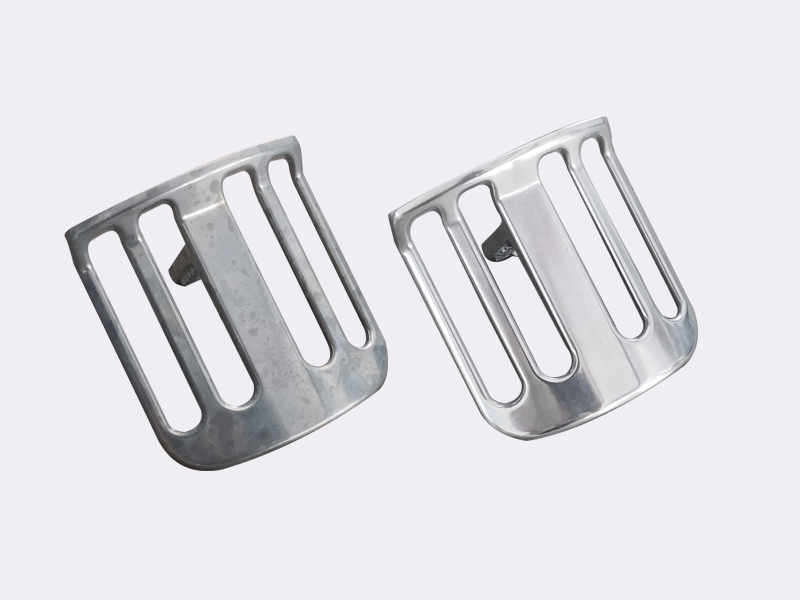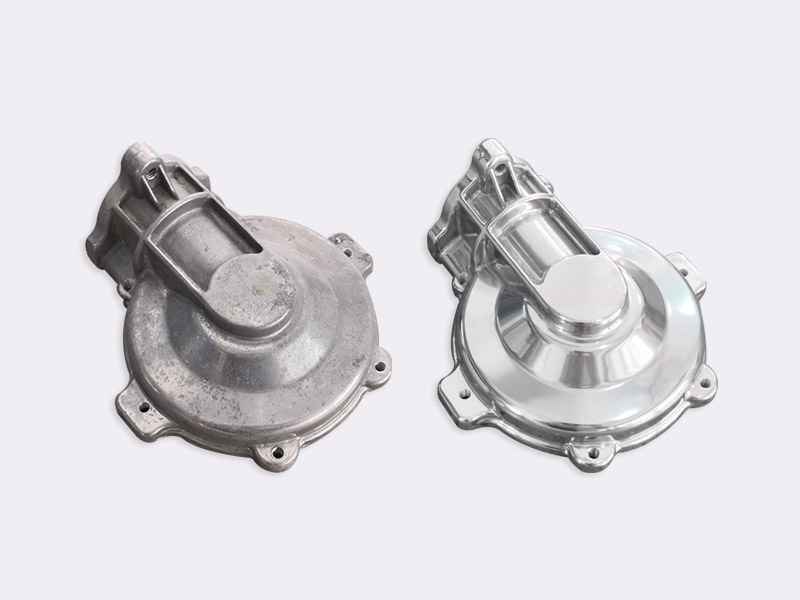
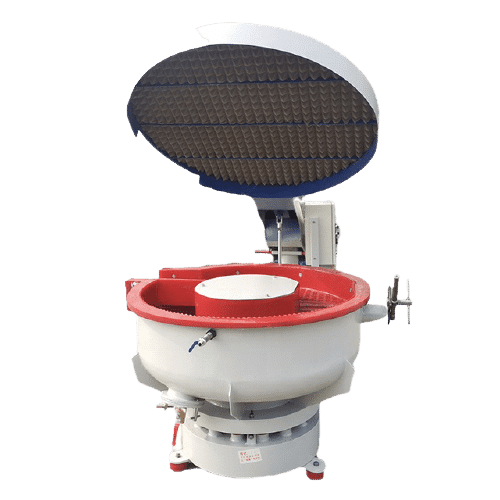
La polisseuse est principalement utilisée pour polir les produits en résine optique, en verre et en métal après le meulage, les rainures laissées par la meule de la bordeuse, afin que la surface du bord de la lentille soit lisse et propre, pour être équipée de lunettes sans monture ou demi-monture. Voici les solutions aux problèmes courants de la polisseuse dans le processus de polissage.
(1) Sur-polissage Le problème le plus important rencontré dans le processus de polissage quotidien est le “ sur-polissage ”, ce qui signifie que plus le temps de polissage est long, plus la qualité de la surface du moule est mauvaise. Il existe deux phénomènes de sur-polissage : “ peau d'orange ” et “ piqûres ”. Le polissage excessif se produit principalement dans le polissage mécanique.
(2) La cause de la “ peau d'orange ” sur la pièce
La surface irrégulière et rugueuse est appelée “ peau d'orange ”. Il existe de nombreuses raisons à la “ peau d'orange ”. La raison la plus courante est que la surface du moule est surchauffée ou cémentée. La pression de polissage est trop importante et le temps de polissage est trop long. La raison principale de la “ peau d'orange ”. Par exemple : lors du polissage avec une roue de polissage, la chaleur générée par la roue de polissage peut facilement provoquer une “ peau d'orange ”. Les aciers plus durs peuvent supporter une pression de polissage plus élevée, et les aciers relativement plus tendres sont sujets au sur-polissage. Des études ont montré que le temps de sur-polissage varie en fonction de la dureté de l'acier.
(3) Mesures pour éliminer la “ peau d'orange ” des pièces
Lorsque l'on constate que la qualité de surface n'est pas assez bonne, beaucoup de gens augmentent la pression de polissage et prolongent le temps de polissage. Cette pratique aggrave souvent la qualité de surface. Les méthodes suivantes peuvent être utilisées pour remédier :
Retirer la surface défectueuse, la granulométrie du grain broyé est un niveau plus grossier que la taille de sable précédente, puis meuler, la force de polissage est inférieure à la précédente. Effectuer une détente à une température inférieure de 25 ℃ à la température de revenu. Avant le polissage, utiliser un grain de sable très fin pour meuler jusqu'à obtenir un résultat satisfaisant, puis polir avec une force plus légère.