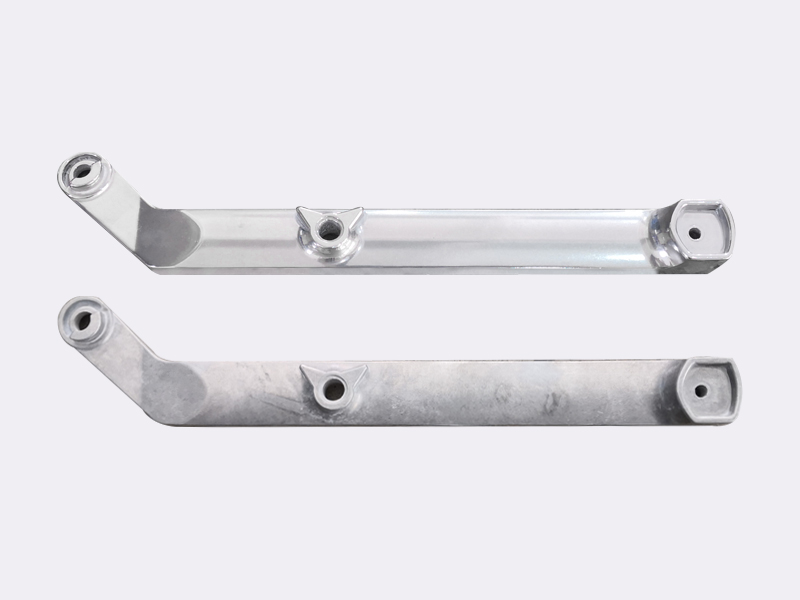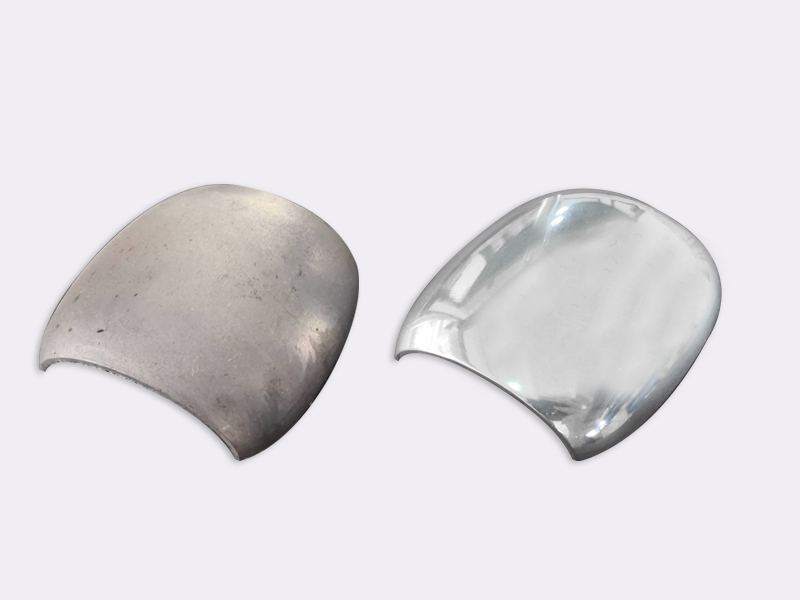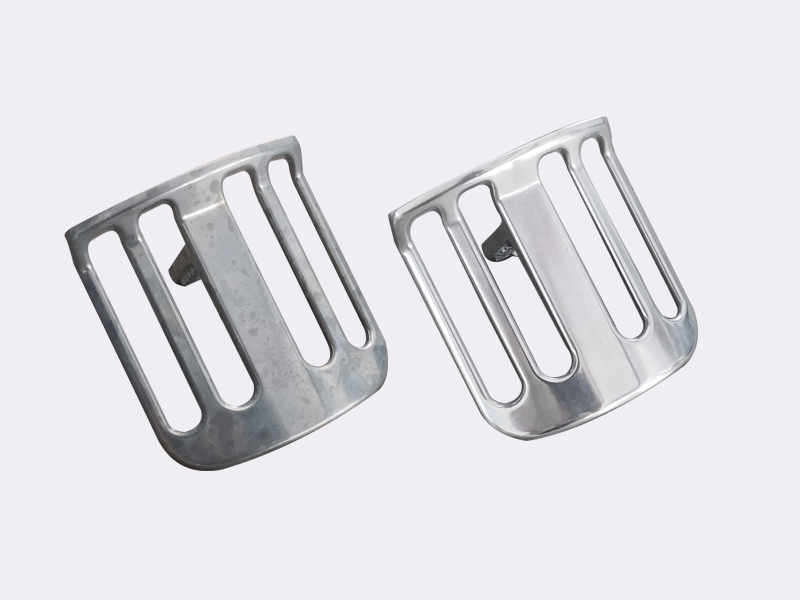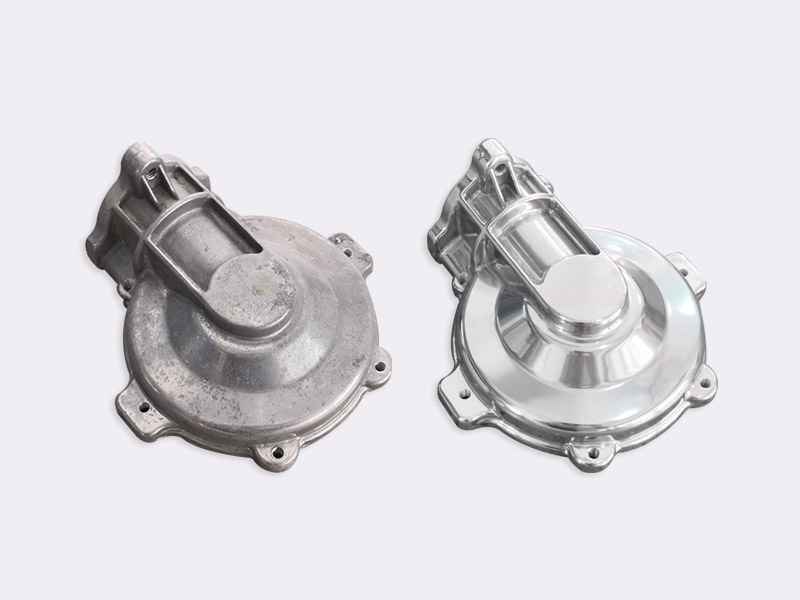
الاختيار بين آلة تشطيب بالاهتزاز و آلة تشطيب بالبرميل المركزي هو أحد أهم القرارات في تصميم عملية التشطيب الجماعي - والإجابة الصحيحة تعتمد كليًا على هندسة الجزء الخاص بك، والمادة، وحجم الإنتاج، وجودة السطح المطلوبة. تستخدم كلتا التقنيتين وسائط الدرفلة ومركب سائل لإزالة الزوائد، وتنعيم، وتلميع المكونات المعدنية وغير المعدنية، ولكنهما تعملان على مبادئ فيزيائية مختلفة جوهريًا وتقدمان نتائج مختلفة جدًا.
كيف تعمل كل عملية
التشطيب الاهتزازي
آلة تشطيب بالاهتزاز تستخدم محركًا بوزن لا مركزي لتوليد اهتزاز متذبذب عالي التردد - عادة ما بين 900 و 3600 دورة في الدقيقة - في جميع أنحاء وعاء أو حوض المعالجة. هذا الاهتزاز يضع الكتلة الكاملة للأجزاء والوسائط في نمط دوران بطيء، متدحرج، حلقي،, مما يخلق ملايين التلامسات الكاشطة منخفضة الطاقة في الدقيقة بين الوسائط وأسطح قطع العمل.
تستمر العملية بشكل مستمر وهي قابلة للتطوير بدرجة عالية: تناسب أوعية الاهتزاز الدائرية الإنتاج الدفعي الصغير إلى المتوسط، بينما تستوعب أجهزة التشطيب الخطية الأجزاء الطويلة أو المعالجة المستمرة عالية الحجم. تتراوح نسب الوسائط إلى الأجزاء عادة من 3:1 إلى 8:1 بالحجم، مع نسب أعلى تحمي المكونات الحساسة من التلامس بين الأجزاء.
التشطيب بالبرميل الطرد المركزي
آلة تشطيب بالبرميل المركزي تركب براميل متعددة محكمة الغلق على برج دوار. يدور البرج، مما يولد قوة طرد مركزي - عادة 5G إلى 12G — بينما يدور كل برميل في الاتجاه المعاكس في نفس الوقت. هذا الدوران المزدوج يخلق حركة انزلاق ودوران مكثفة داخل البرميل مما يعرض الأجزاء والوسائط لضغوط تفوق بكثير تلك التي يمكن تحقيقها في أنظمة الاهتزاز.
نظرًا لأن كل برميل هو حجرة مغلقة ومحكمة الغلق، يمكن للمشغلين تشغيل أجزاء مختلفة بوسائط مختلفة في وقت واحد عبر براميل متعددة، مما يتيح إنتاج دفعات صغيرة مرنة. يمكن أيضًا تقسيم الحاملات لعزل الأجزاء الفردية ومنع التلامس المتبادل.
مقارنة جنبًا إلى جنب
| الميزة | التشطيب الاهتزازي | التشطيب بالبرميل الطرد المركزي |
|---|---|---|
| سرعة المعالجة | المرجع الأساسي | أسرع بـ 4-5 مرات من الاهتزازي |
| القوة الجاذبة / مستوى الطاقة | منخفض (مدفوع بالجاذبية) | مرتفع (قوة الطرد المركزي 5G–12G) |
| خطر اتصال جزء بجزء | يُدار بنسبة الوسائط والفواصل | منخفض؛ يمكن تقسيم البراميل |
| التجاويف والثقوب الداخلية | اختراق ممتاز | اختراق محدود في التجاويف العميقة |
| حجم الدفعة المثالي | دفعات ذات تدفق مستمر كبيرة | دفعات مرنة صغيرة إلى متوسطة |
| جودة التشطيب السطحي | ناعم، موحد، ممتاز على الأجزاء المعقدة | تحقيق التشطيب المتساوي / المرآة |
| قطع هشة / دقيقة | آمن جدًا؛ عمل لطيف ومتسق | متوسط؛ التقسيم يقلل من المخاطر |
| قطع مطبوعة ثلاثية الأبعاد | فعال ولكنه بطيء على الأسطح الخام في الطباعة الإضافية | مفضل؛ سريع على الأسطح الخام في الطباعة الإضافية |
| مستوى الضوضاء | متوسط (يتطلب إدارة الضوضاء) | عملية أكثر هدوءًا |
| تكلفة المعدات | متوسط | استثمار أولي أعلى |
| مشاركة المشغل | نصف آلي؛ تحميل وتفريغ سهل | يتطلب تحميل وتفريغ يدوي أكثر |
عندما يكون التشطيب الاهتزازي هو الخيار الصحيح
التشطيب الاهتزازي هو أكثر تقنيات التشطيب الجماعي انتشارًا في التصنيع عالميًا، ولسبب وجيه — فهو يتفوق في السيناريوهات التي تتطلب الإنتاجية، والتنوع, أو العمل اللطيف والمتسق المستمر هما المتطلبان الأساسيان.
اختر التشطيب الاهتزازي عندما:
- أنت تقوم بمعالجة كميات إنتاج كبيرة ومتواصلة حيث يكون تكلفة كل قطعة هي المعيار السائد
- القطع لها أشكال داخلية معقدة، تجاويف عميقة، ثقوب عمياء، أو تحتات حيث يجب أن يخترق الوسيط بحرية
- أنت تقوم بتشطيب مكونات هشة، ذات جدران رقيقة، أو حساسة — مجوهرات، معدات زخرفية، موصلات إلكترونية — حيث حتى قوى الصدمة المعتدلة تحمل مخاطر
- تطبيقك يتطلب معالجة سطحية متساوية وموحدة عبر قطع غير منتظمة الشكل مع اتجاهات سطح متنوعة
- العملية تتضمن سيراميك، بوليمرات، أو مكونات خفيفة الوزن لا يمكنها تحمل بيئات ذات قوى جي عالية
- القيود الميزانية تفضل تكاليف اقتناء وتشغيل أقل للمعدات
التشطيب الاهتزازي الشائع المواد تشمل الفولاذ المقاوم للصدأ، الألمنيوم، النحاس الأصفر، سبائك الزنك المصبوبة، النحاس، التيتانيوم، والبلاستيك الصلب. في قطاع المجوهرات، التشطيب الاهتزازي هو الطريقة القياسية لتلميع مكونات الذهب، الفضة، والبلاتين على نطاق واسع.
عندما يكون التشطيب بالبرميل الطرد المركزي هو الخيار الصحيح
التشطيب بالبرميل الطرد المركزي — المعروف أيضًا باسم التشطيب المتساوي أو هاربرائزنج — هو الطريقة المفضلة عندما يكون زمن التشطيب، جودة السطح، ومرونة الدُفعات الصغيرة حاسمين. القوى الجي العالية بشكل كبير تقلل من أوقات الدورة من ساعات إلى دقائق، مما يجعله التقنية المفضلة للأجزاء ذات القيمة العالية في الصناعات المتطلبة.
اختر التشطيب بالبرميل الطرد المركزي عندما:
- تحتاج إلى تقليل أوقات الدورة بمقدار 4-5 مراتمقابل الاهتزازي، خاصة للإنتاج عند الطلب أو النماذج الأولية
- أنت تقوم بالمعالجة مكونات ذات قيمة عالية ودقة عالية في الفضاء الجوي أو الطبي أو السيارات حيث تؤثر سلامة السطح مباشرة على أداء الجزء وطول عمره
- تتطلب الأجزاء تشطيب سطح حقيقي متساوي الاتجاهات — نسيج غير اتجاهي وناعم بشكل موحد يقضي على خطوط التشغيل والقمم الدقيقة في جميع الاتجاهات
- أنت تقوم بمعالجة ما بعد التصنيع معدن مصنع بطريقة الإضافة (طباعة ثلاثية الأبعاد) أو مكونات بوليمر ذات خشونة سطحية عالية مبدئيًا
- يتضمن إنتاجك دفعات صغيرة ومرنة من أنواع أجزاء مختلفة يمكن تشغيلها في وقت واحد في غرف برميل منفصلة
- أنت تستهدف قيم Ra وظروف إجهاد السطح ما يتجاوز ما يمكن أن تحققه التشطيب الاهتزازي — بما في ذلك تحفيز الإجهاد الانضغاطي المتبقي الذي يطيل عمر تعب المكون
تُظهر الدراسات أن الينابيع التي يتم تشطيبها باستخدام البرميل المركزي بسرعة الدوران تظهر عمر تعب يصل إلى 400,000 دورة مقابل 250,000 دورة لنظيراتها التي تم تشطيبها بالاهتزاز — وهو تحسين بمقدار 60% في عمر الخدمة.
تشطيب السطح وإزالة المادة: منظور تقني
الفرق الفني الأساسي بين العمليتين يكمن في ضغط الاتصال وآلية إزالة المادة. ينتج التشطيب الاهتزازي حركة من نوع التلامس حيث تتحرك الوسائط والأجزاء كوحدة واحدة، مما ينتج عنه تشطيب سطوح مستوية بشكل متسق ونتائج ممتازة في الثقوب والتجاويف. بالمقابل، ينتج التشطيب بالبرميل المركزي حركة انزلاق عالية الضغط مدفوعة بالقوة المركزية تصل إلى 12G، مما يحقق إزالة حادة للقمم والوديان بسرعة ويقلل من خشونة السطح Ra ويقضي على علامات التشغيل وخطوط الطحن والإجهادات المتبقية الشدّية.
ال نمط السطح المتساوي الاتجاه النمط السطحي المتساوي الاتجاه الناتج عن إنهاء البرميل المركزي يُقدر بشكل خاص في التطبيقات التريبولوجية — أسطح التحمل، أسنان التروس، والمكونات الهيدروليكية — حيث أن النمط السطحي الاتجاهي قد يخلق احتكاكًا وتآكلًا غير مرغوب فيه. بينما يُعد إنهاء الاهتزاز قادرًا على إنتاج تشطيبات ممتازة، إلا أنه يميل إلى الحفاظ على اتجاه سطحي خفيف قد يكون مقبولًا لمعظم الأجزاء الصناعية لكنه غير كافٍ للأسطح التريبولوجية ذات الدقة القصوى.
توافق الوسائط
كلا العمليتين تستخدمان نفس الفئات الأساسية من وسائط التدحرج، لكن معايير الاختيار تختلف بسبب مستويات الطاقة المختلفة المعنية:
- وسائط خزفية — الأكثر شيوعًا لإزالة الحواف والتمهيد قبل الطحن في كلا العمليتين؛ أكسيد الألمنيوم وكربيد السيليكون المرتبط بأشكال مختلفة (أسطوانات، مثلثات، مخاريط، كرات)؛ يُفضل النسخ ذات الكثافة الأعلى لتطبيقات البرميل المركزي
- وسائط بلاستيكية — ذات كثافة أقل، أقل عدوانية؛ تُستخدم للتمهيد المسبق للألمنيوم والزنك وسبائك اللين في إنهاء الاهتزاز؛ وتُستخدم أيضًا في المراحل الوسيطة للبرميل المركزي
- وسائط فولاذية — تُستخدم للتلميع وتصلب السطح في إنهاء الاهتزاز؛ تنتج تشطيبات لامعة وعاكسة على المعادن الصلبة
- وسائط عضوية (قشرة الجوز، قشرة الذرة) — وسائط التلميع الجاف للمرحلة النهائية للتشطيب عالي اللمعان في كلا العمليتين؛ فعالة بشكل خاص كخطوة نهائية بعد التمهيد المسبق بالبرميل المركزي
- وسائط التلميع من البورسلين / السيراميك — تُستخدم في عمليات التنظيف والتلميع الاهتزازي؛ لا تترك أي بقايا أو تلوث على الأجزاء
الفرق الحاسم: غالبًا ما تتطلب عمليات البرميل المركزي وسائط أكثر كثافة وصلابة لتحمل قوى جي عالية دون تآكل مبكر، بينما توفر عمليات الاهتزاز مرونة أكبر في اختيار كثافة وشكل الوسائط.
لمحة عن تطبيقات الصناعة
الفضاء الجوي
كلا العمليتين تخدمان صناعة الطيران، لكن إنهاء البرميل المركزي يُفضل لتوربينات التوربينات، مكونات التيتانيوم الهيكلية، وأجزاء المحرك التي تتطلب تشطيب سطحي متساوي الاتجاه وتحسين الإجهاد المتبقي. يتعامل إنهاء الاهتزاز مع المُثبتات، الحوامل، ومكونات الصفائح المعدنية بكميات عالية.
الطب وطب الأسنان
يُعد إنهاء البرميل المركزي المعيار للزرعات العظمية (جذور الورك، مكونات الركبة، معدات العمود الفقري) المصنوعة من سبيكة التيتانيوم (Ti-6Al-4V) والكوبالت-كروم، والتي تلتزم بمتطلبات ISO 13485 و FDA من حيث التوافق الحيوي للسطح. تستفيد الزرعات والأدوات السنية من كلا الطريقتين اعتمادًا على الهندسة وحجم الدفعة.
صناعة السيارات
تخضع تروس النقل، عمود الكامات، عمود الكرنك، ودوائر التحمل لإنهاء البرميل المركزي لتحسين السطح المتساوي الاتجاه الذي يقلل الاحتكاك ويطيل عمر خدمة نظام القيادة. يتعامل إنهاء الاهتزاز مع مكونات مختومة، مصبوبة، ومُصنّعة بكميات عالية على طول خط الإنتاج.
التصنيع الإضافي
لقد برزت عملية إنهاء الأوعية الدورانية كمصدر مفضل لمعالجة ما بعد التصنيع لأجزاء الطباعة الثلاثية الأبعاد المعدنية والبلاستيكية بسبب قدرتها على تقليل خشونة السطح العالية بشكل سريع (Ra > 20 ميكرومتر) للأجزاء المطبوعة ثلاثية الأبعاد إلى جودة سطح وظيفية — وهي مهمة تتطلب دورات اهتزازية طويلة بشكل مبالغ فيه.
المجوهرات والأجهزة الزخرفية
لا تزال عملية إنهاء الاهتزاز هي الطريقة السائدة للمجوهرات المصنوعة من الذهب والفضة والبلاتين والنحاس الأصفر بسبب تأثيرها اللطيف، والوصول الممتاز إلى السطح الداخلي، وسهولة التوسع لإنتاج الأجزاء الزخرفية بكميات كبيرة.
كيفية اتخاذ القرار النهائي
إذا كنت لا تزال غير متأكد من العملية التي تناسب تطبيقك، قم بتقييم هذه المعايير الأربعة الرئيسية بالترتيب:
- متطلبات زمن الدورة — إذا كان الوقت لإنهاء العمل حرجًا ولا يمكنك استيعاب دورات اهتزازية تستغرق عدة ساعات، فإن الوعاء الدوراني يفوز بشكل افتراضي
- شكل الجزء — الثقوب العميقة، الفتحات، والميزات الداخلية تفضل الاهتزاز؛ والأسطح الخارجية والأشكال ثلاثية الأبعاد المعقدة تفضل الوعاء الدوراني
- مواصفات تشطيب السطح — إزالة الحواف والتنعيم القياسي: الاهتزازي. سطح متساوي، تقليل Ra إلى ما بعد 0.2 ميكرومتر، أو متطلبات تريبولوجية: الوعاء الدوراني
- حجم الإنتاج ومرونة الدفعة — الإنتاج المستمر بكميات كبيرة: الاهتزازي. الإنتاج بكميات صغيرة، الأجزاء المختلطة، أو التصنيع المرن: الوعاء الدوراني
خط التشطيب المثالي غالبًا ما يجمع بين التقنيتين بالتسلسل: مرحلة المعالجة المسبقة الاهتزازية لإزالة الحواف بكميات كبيرة في البداية تليها مرحلة تلميع الوعاء الدوراني لتحسين السطح النهائي المتساوي على المكونات ذات القيمة العالية.
التلميع الجماعي: شريكك في تقنيتي التلميع
At التلميع الجماعي, نحن نوفر ونضبط ونشغل كل من آلات التلميع الاهتزازي وأنظمة التلميع الأسطواني المركزي — بالإضافة إلى مجموعة كاملة من وسائط التلميع الخزفية والبلاستيكية والفولاذية والعضوية اللازمة لإكمال عمليتك. يقوم فريق الهندسة لدينا بإجراء تجارب عملية للتحقق من نوع الآلة المناسب، واختيار الوسائط، وتركيبة الكيمياء، ومعلمات الدورة لخصائص المادة النهائية وهدف التشطيب الخاص بك — قبل أن تلتزم بالاستثمار الرأسمالي.
سواء كنت تقوم بإزالة الحواف الحادة من الطوابع السيارات ذات الحجم الكبير أو تحقيق تشطيبات عاكسة متساوية على الزرعات العظمية، اتصل بـ ماس بوليشينج للحصول على توصية عملية مخصصة وتجربة تشطيب عينة.