
جسم الحنفية الذي يبدو نظيفًا بعد إزالة الحواف الحادة قد لا يزال ينتج رفضات في الطلاء إذا كانت السطح تحمل مركبًا مدمجًا، أو حواف غير متساوية، أو مسامية دقيقة. تلميع الحنفية النحاسية قبل الطلاء ليس بهدف جعل الجزء لامعًا؛ بل هو لإنشاء سطح مسيطر عليه يحتفظ بطبقة الطلاء ويكشف العيوب مبكرًا. درجة الوسائط الخاطئة للأقسام النحاسية الرقيقة، أو تدفق الماء المفرط في البداية، أو تخطي فحص الشطف النهائي يسبب مشاكل أكثر من حوض الطلاء نفسه. تغطي هذه المقالة خيارات العملية التي تحافظ على استقرار العملية التالية.
آلة – تلميع المعدن
لماذا يحدد تلميع الحنفية النحاسية قبل الطلاء نسبة الإنتاج
الطلاء لا يخفي عيوب السطح، بل يضخمها. على جسم الحنفية النحاسية، يصبح الخدش، أو تغير حافة الحافة الحادة، أو الحفرة الصغيرة تحت الطبقة عيبًا مرئيًا بعد طلاء النيكل والكروم. مهمتان لتهيئة قبل الطلاء: إزالة العيوب الميكانيكية التي تركتها الصب أو التشغيل الآلي، وترك نسيج موحد يسمح لطبقة الطلاء بالترسيب بشكل متساوٍ. إذا كان النسيج أملسًا جدًا في منطقة وخشنًا جدًا في أخرى، ستظهر سطح الطلاء بلمعان مختلف وسيلاحظه العميل على الفور.
البرونز يجعل هذه الخطوة أقل تسامحًا مما تبدو عليه. غالبًا ما يحتوي البرونز الميكانيكي الحر على الرصاص، ويترك الرصاص بقعًا عندما تكون الوسائط غير حادة جدًا أو الدورة حرارية جدًا. هذا يترك طبقة رقيقة تقاوم التنظيف الكهربائي. جدران الحنفية الرقيقة تتشوه أيضًا إذا كان وزن الوسائط مرتفعًا جدًا. بالنسبة لهذه الأجزاء، يجب أن تمر الجولة الأولى بدون التركيز على اللمعان. يجب أن تزيل أسوأ عمليات القطع باستخدام وسائط بلاستيكية خفيفة أو خزفية ناعمة، ثم تنقي السطح في مرحلة منفصلة.
ما هي آلات التشطيب التي تناسب أجزاء الحنفية النحاسية
اختيار الآلة يتبع شكل الجزء أكثر من اسم الجزء. فوهة الحنفية، الجسم، المقبض، والمدخل الملولب تتحرك بشكل مختلف في الوعاء وتتصل بالوسائط تحت ضغوط مختلفة. يوضح الجدول أدناه الخيارات الرئيسية لمهمة ما قبل الطلاء.
| نوع الآلة | أفضل استخدام قبل الطلاء | نتيجة السطح | القيود الرئيسية |
|---|---|---|---|
| الوعاء الاهتزازي | معالجة دفعات للأجسام، الفوهات، والمقابض | تشطيب غير لامع إلى ساتان موحد | أبطأ على الحواف الحادة جدًا |
| قرص مركزي | الأجزاء الصغيرة والأشعة الضيقة | قطع أسرع مع تدوير الحافة بشكل مسيطر عليه | يحتاج إلى إعداد فجوة دقيق على البرونز الرقيق |
| تشطيب السحب | الأسطح المرئية أو المجموعات المطابقة | تشطيب باتجاهي متسق، ضرر منخفض عند الاتصال | عمل التثبيت وحجم الدفعة الأدنى |
| برميل دوار | مكونات مصبوبة أثقل والتنظيف | نصف قطر لطيف ولامع جيد | دورة طويلة، انتقائية محدودة |
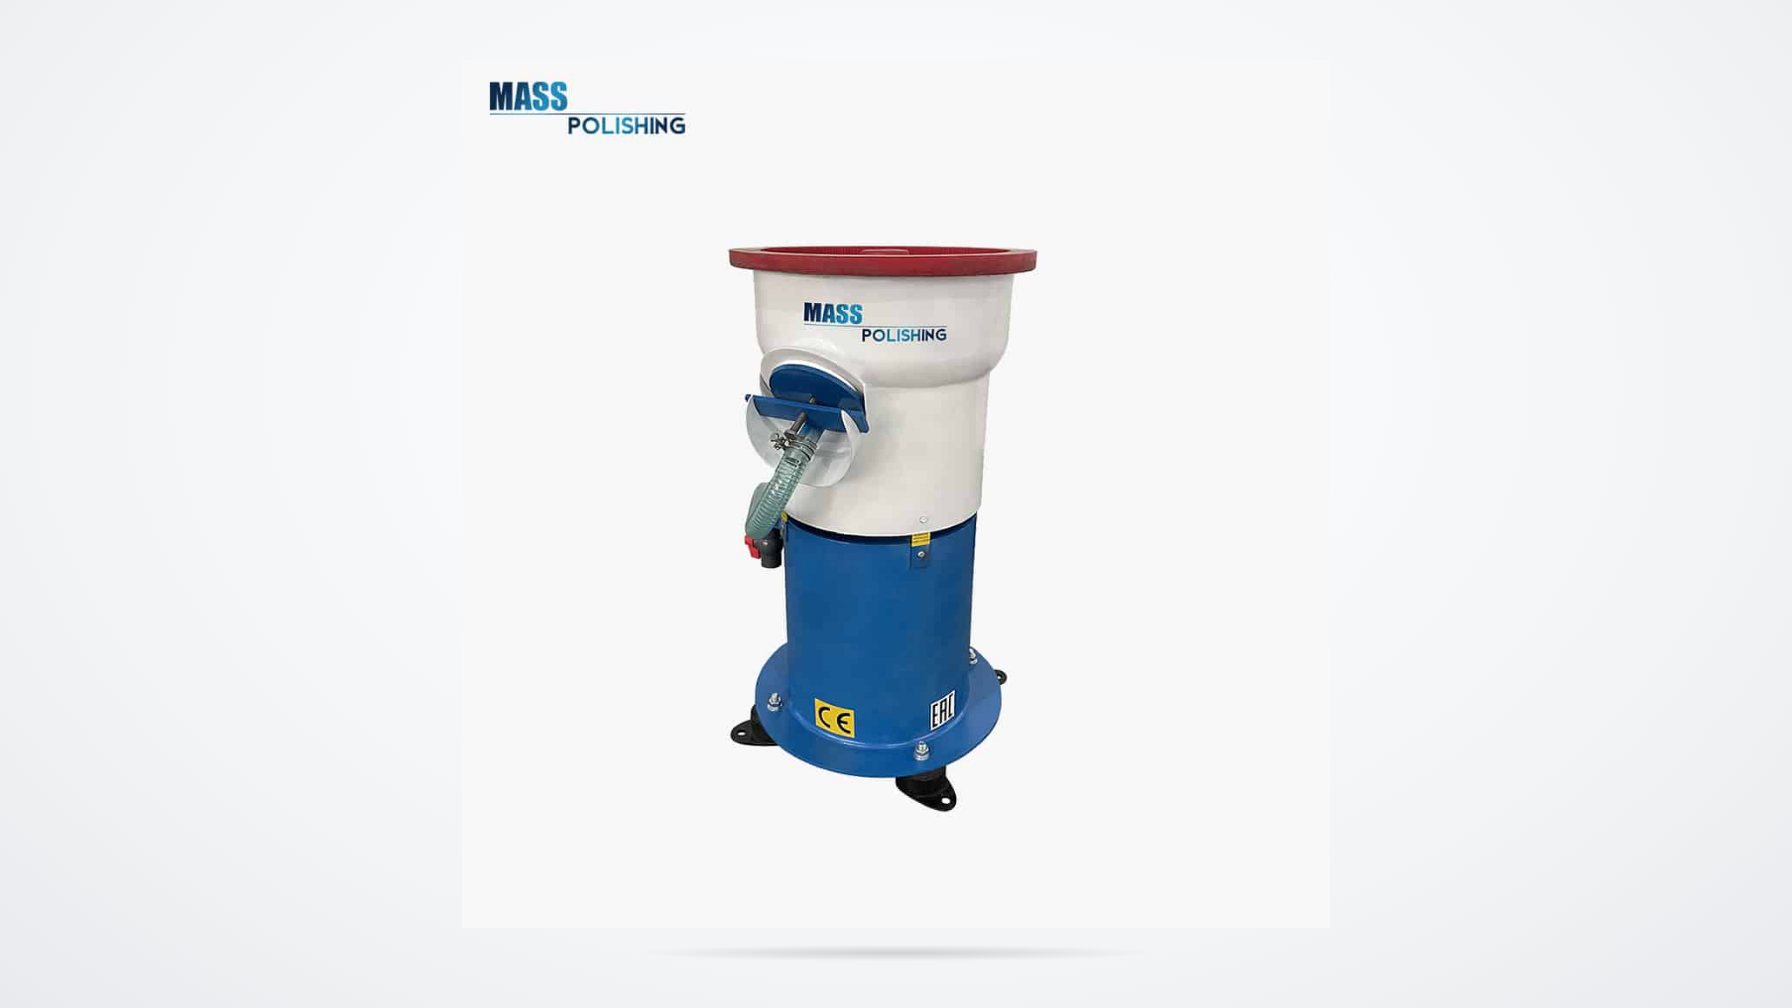
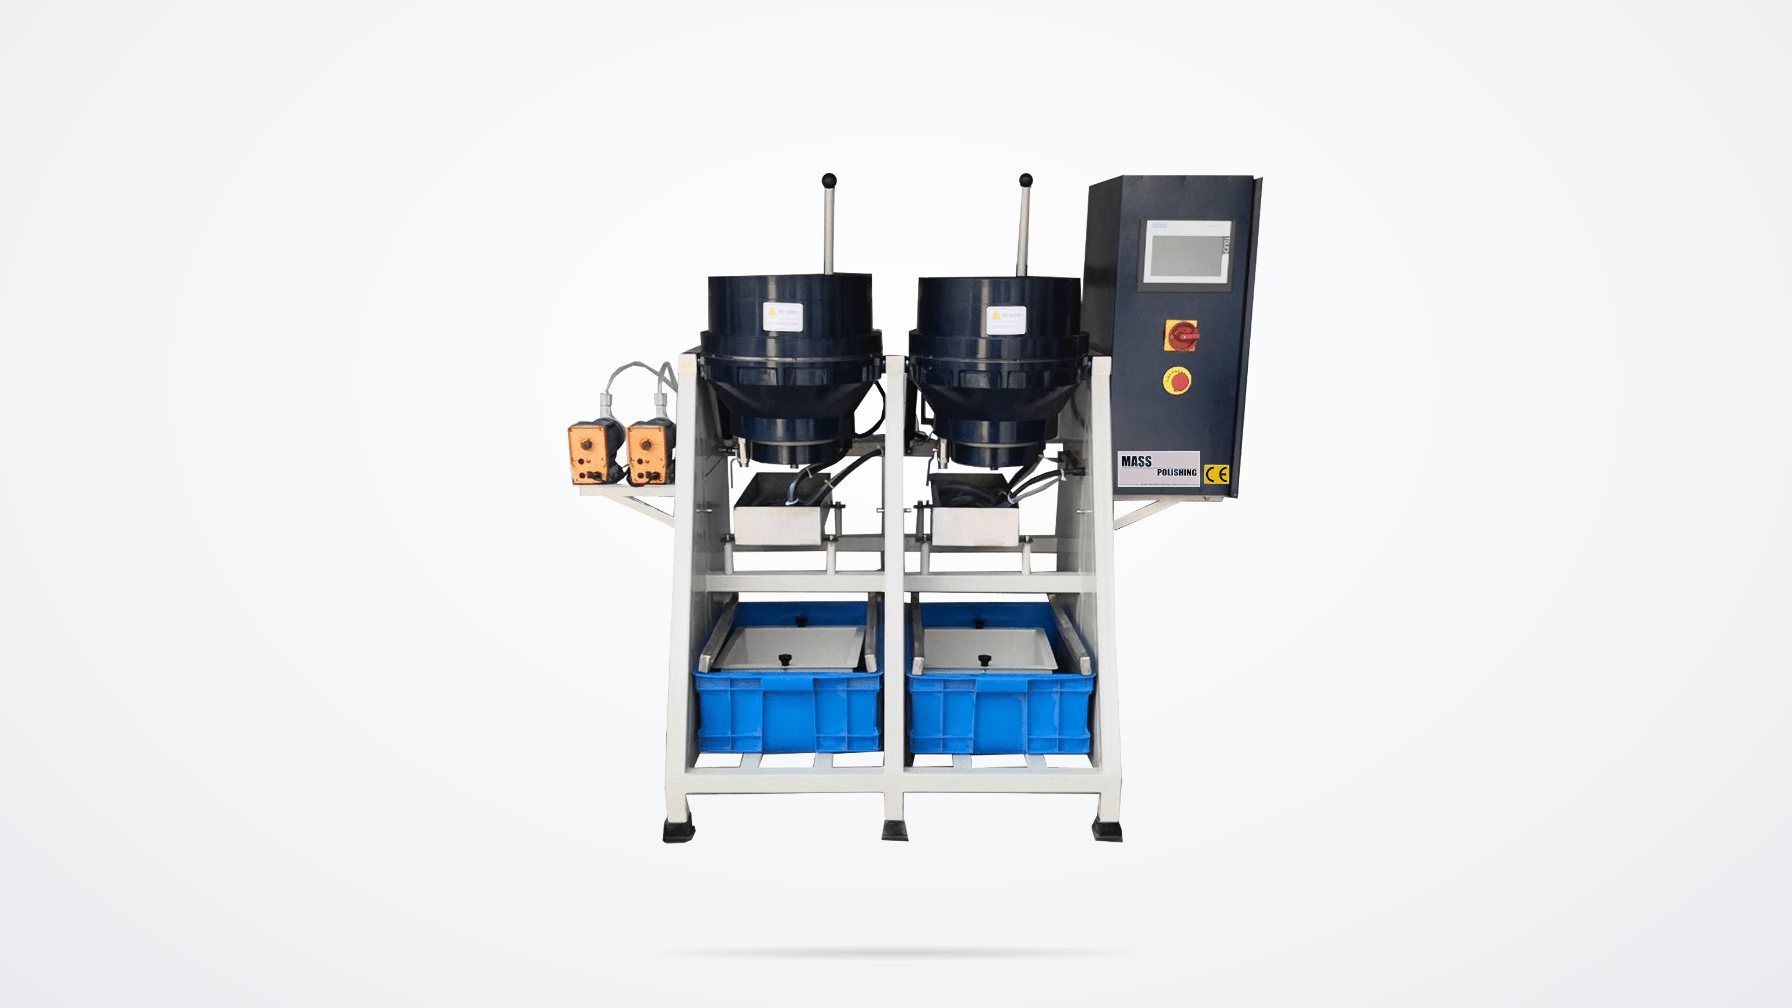
بالنسبة لمعظم أعمال الطلاء المسبق للصنابير النحاسية، فإن آلة الاهتزاز مع نظام فصل هي نقطة الانطلاق العملية. تحافظ على عبء عمل منخفض لمشغل واحد وتعالج خط إنتاج مختلط. إذا كانت الأجزاء تحتوي على تجاويف عميقة أو معدل الرفض مرتبط بفشل الحواف، فإن قرص الطرد المركزي عالي الطاقة يمكنه إزالة الحواف في جزء من الوقت، لكنه يتطلب حدود عملية أكثر ضيقًا حتى لا تصطدم أو تنطوي الأجزاء النحاسية الرقيقة.
يجب أن يتبع اختيار الآلة شكل الجزء ونمط العيوب قبل سعر أو ماركة الآلة. <كيفية اختيار آلة تلميع أوتوماتيكية مناسبة> يغطي منطق اختيار الآلة لخطوط التشطيب الآلية.
الآلة – إزالة الحواف بدقة)
ما هي وسائط وماكينات الطلاء المسبق التي تنتج سطحًا مستقرًا
درجة الوسائط مهمة أكثر من الآلة في العديد من حالات فشل تلميع الصنابير النحاسية. ابدأ بوسائط بلاستيكية خفيفة أو شكل خزفي ناعم لإزالة الحواف دون خدش المعدن اللين. ثم انتقل إلى وسائط بلاستيكية مخصصة للطلاء المسبق مع درجة كشط ناعمة، مثل مخروط بلاستيكي أبيض بدرجة 1500، لتنعيم السطح دون إنشاء طبقة لامعة عالية قد تخفي الرصاص الملطخ. للتنقية النهائية على أسطح الصنابير المسطحة، يمكن أن ترفع دبابيس البورسلين عالية الكثافة السطوع مع الحفاظ على نظافة السطح.
اختيار المركب مرتبط بمرحلة الوسائط. المركب المستخدم على الصلب لا يمكن أن يذهب مباشرة على النحاس؛ لأنه قد يلطخ أو ينظف السطح بشكل مفرط. مركب تلميع آمن للنحاس بدرجة pH متحكم فيها، مع تغذية مياه نظيفة، يوفر عملًا أكثر اتساقًا قبل الطلاء. أضف المركب تدريجيًا خلال الجزء الأول من الدورة بدلاً من تفريغه مرة واحدة.
اختيار الوسائط مهم بقدر أهمية الآلة عندما يكون الهدف هو سطح مستقر قبل الطلاء. <وسائط التدوير الاهتزازي لا غنى عنها> يغطي كيف يحدد شكل الوسائط ودرجتها معدل القطع والحالة النهائية للسطح.
إذا كان تصميم الصنبور يتضمن تجاويف عميقة، جدران رقيقة، أو خيوط داخلية، فمن الجدير التأكد من شكل الوسائط وفجوة الآلة قبل تثبيت قائمة المواد. أرسل رسم جزء وكمية شهرية إلى [email protected].
كيفية تشغيل وفحص دورة الطلاء المسبق
الدورة قابلة للتكرار فقط عندما يتحكم المشغل في تدفق الماء، ومستوى الوسائط، والوقت من الفراغ الأول حتى الشطف النهائي. معظم أجسام صمامات النحاس الأصفر تعمل على مرحلتين. تتعامل المرحلة الأولى مع بقايا الحافة والصدأ المتبقية. تقوم المرحلة الثانية بتنقية السطح باستخدام وسيط أدق أو مركب جاف، اعتمادًا على مواصفات خط الطلاء الواردة.
- فرز الفراغات حسب السبيكة وحالة الصب أو التشغيل الآلي. النحاس الأصفر المحتوي على الرصاص والنحاس منخفض الرصاص لا يعالجان بنفس الطريقة.
- حمّل الوعاء بنسبة الوسائط إلى الأجزاء الموصى بها، وليس فوقها. التحميل الزائد يحبس الأجزاء ويخلق اتصال غير متساوٍ.
- ابدأ المرحلة الأولى بتدفق ماء منخفض وأضف المركب الآمن للنحاس الأصفر بكميات صغيرة. البدء بالماء الكثير يطرد العمل الكاشط.
- نقل، وشطف، وفصل قبل المرحلة الثانية. لا تترك الأجزاء الرطبة تجف في الوعاء.
- نقح باستخدام وسيط بلاستيكي أو خزفي قبل الطلاء، ثم اشطف على الفور.
- افحص عينة ثابتة الحجم قبل إطلاق الدفعة للطلاء.
ما الحالة السطحية التي يجب أن تقبلها قبل الطلاء؟
لا يحتاج السطح لأن يبدو كمرآة. يجب أن يكون موحدًا غير لامع إلى ساتان، وخاليًا من الحواف الحادة، والحواف الحادة، والرصاص الملطخ، والحفر، والوسائط المدمجة. إذا كانت قطعة قماش بيضاء نظيفة مضغوطة على الجزء تلتقط بقايا رمادية، فإن خطوة الشطف أو المركب غير مكتملة. يجب أن تحدد معيار الاستلام الخاص بمصنع الطلاء الخاص بك الحد الأقصى للإفراج، وليس هدف السطوع العام.
ماذا يجب أن تتحقق منه قبل إطلاق الأجزاء؟
تحقق من نفس المناطق على كل عينة: الجزء السفلي من الفوهة، جذر خيط المدخل، رأس المقبض، وأي خط فاصل. هذه هي الأماكن التي يكون فيها وصول الوسائط ضعيفًا ويختبئ فيها الرواسب. مرر يدًا مغطاة بالقفازات عبر السطح؛ إذا شعرت بعدم انتظام السطح، قم بطلاء قطعة تحكم صغيرة بدلاً من الدفعة الكاملة. الفحص الرئيسي للإفراج ليس السطوع، بل ما إذا كان السطح نظيفًا، جافًا، ومتسقًا عبر المناطق التي يراها العميل.
إذا أبلغت ورشة الطلاء عن غمامة بعد تلميع الطلاء المسبق، انظر إلى مراحل التشطيب السابقة قبل تغيير حمام الطلاء.كيفية تحسين لمعان المنتج من خلال سعر مطحنة الاهتزاز> يغطي مفاتيح العملية الرئيسية التي تحول السطح من نظيف إلى لامع قبل الطلاء.
متى تتوقف وترسل الجزء لمراجعة العملية
إذا قمت بتغيير درجات الوسائط، وتدفق الماء، ووقت الدورة، وما زالت خط الطلاء يبلغ عن حفر، وتقشير، وخطوط تدفق، فإن التعديلات الإضافية على الأرضية تصبح مكلفة. المشكلة نادراً ما تكون في الآلة وحدها. إنها تعريف العملية، أو عدم التوافق بين حالة الفراغ ووصفة التشطيب. ينظر مهندسو ماس بوليشينج إلى السبيكة، وحالة الصب أو التشغيل الآلي، وهندسة الجزء، ومواصفة الطلاء معًا. ثم يوصون بآلة، درجة الوسائط، مركب، ودورة تترك سطحًا مستقرًا للطلاء. أرسل رقم الجزء، مواصفة الطلاء، والكمية الشهرية إلى [email protected] أو اتصل على +86 572 306 8888.
ماذا يسأل مصنعو الصنابير قبل إطلاق الأجزاء
ما هو خشونة السطح المقبولة قبل الطلاء للحنفيات النحاسية؟
عادةً ما يكون التشطيب غير اللامع الناعم إلى الساتان مقبولًا للطلاء الزخرفي بالنحاس والكروم، بشرط أن يكون السطح موحدًا ونظيفًا. اللمعان المرآتي في هذه المرحلة غير مطلوب ويمكن أن يخفي حتى البقع الدهنية أو الحفر الدقيقة. الحد المهم هو ليس السطوع بل السيطرة على العيوب. يجب أن تتضمن معايير الرفض الحفر، الوسائط المدمجة، الحواف الحادة، وأي بقع رمادية تنتقل إلى قطعة قماش بيضاء. إذا كانت خط الطلاء لديه معيار خشونة وارد، يجب أن يحدد ذلك الحد الأقصى لإطلاق الدفعة.
هل يمكن لعملية الوعاء الاهتزازي أن تعالج عدة تصاميم من الحنفيات؟
نادراً ما يكون الجهاز هو العامل المحدد؛ خطة التحميل ومزيج الوسائط هما العاملان. يمكن لوعاء واحد معالجة فوهات، أجسام، ومقابض مختلفة إذا فصل المشغل الأجزاء حسب الوزن والهندسة، واستخدم نسبة الوسائط إلى الأجزاء الصحيحة، وحافظ على تدفق الماء ثابتًا. تظهر المشاكل عندما تعمل الأجسام المصبوبة الثقيلة والفوهات ذات الجدران الرقيقة معًا بدون فواصل مقصورة. تظهر علامات الاتصال بين الأجزاء بعد الطلاء. إذا كان خليط المنتجات يتغير بشكل متكرر، فإن الجهاز المزود بنظام فصل ووصفة مخزنة لكل عائلة جزء هو الحل العملي.
هل يزيل التلميع الجاف خطر التجفيف قبل الطلاء؟
يعتمد الأمر على المعجون المتبقي وما إذا كانت الورشة تستطيع الحفاظ على نظافة السطح بعد التفريغ. يزيل تلميع البورسلين الجاف أو قشر الجوز خطوة التجفيف بالماء، وهو خيار مفيد عندما تكون الأجزاء ستظل مبللة وإلا. لكنه قد يترك غبار المعجون الدقيق في الثقوب العميقة، ويمكن أن يتداخل هذا الغبار مع خط الطلاء. إذا كانت القطعة تحتوي على تجاويف عميقة، لا بد من شطفها بالماء وتنظيفها بالهواء بعد التلميع الجاف. إذا كانت القطعة بسيطة ويتم التعامل معها بسرعة، يمكن أن يقلل التلميع الجاف من وقت العمل.
كم من الوقت يجب أن تستغرق دورة ما قبل الطلاء للحنفية النحاسية؟
في عملية العمل التي نقوم بها، عادةً ما تستغرق دورة مبللة من مرحلتين لجسم حنفية نحاسية متوسطة بين 30 و50 دقيقة، لكن حالة الفراغ تؤثر على ذلك. قد تحتاج الأجزاء المصبوبة ذات القشور الثقيلة إلى مرحلة قطع أولى قصيرة قبل مرحلة الطلاء المسبق. يمكن للأجزاء المجهزة عادة أن تدخل مباشرة في دورة الطلاء المسبق الدقيقة. الوقت أقل أهمية من استقرار السطح في النهاية. إذا تم تقصير الدورة بزيادة تدفق الماء أو تحميل الوعاء بشكل زائد، فإن الرفض ينتقل إلى المرحلة التالية. شارك وزن الجزء ووقت الدورة الحالي مع مهندسينا على [email protected]، وسنؤكد ما إذا كانت العملية ضمن النطاق الطبيعي.
إذا كنت مهتمًا، اطلع على هذه المقالات ذات الصلة:
أهمية التنظيف المنتظم لطاحونة الاهتزاز
حلول للمشاكل الشائعة في آلة التلميع خلال عملية التلميع