
L’ISF (superfinition isotropique) est un processus de finition de masse contrôlé qui modifie la texture de la surface d’une pièce usinée, sans en changer la géométrie par conception. L’objectif est d’obtenir une surface fine et non directionnelle avec une réduction des pics d’aspérités, produite en combinant des médias appropriés, une chimie, l’énergie de la machine et l’orientation de la pièce. Un faible nombre Ra seul ne prouve pas l’ISF. Si la trace de meulage d’origine demeure, ou si le processus a arrondi un bord critique au-delà de la tolérance, la pièce a été lissée, mais pas superfinie de manière isotropique. La réalisation de l’ISF commence donc par une spécification de surface fonctionnelle, puis par une fenêtre de processus permettant de la reproduire sans endommager les arêtes, les dimensions ou l’état du matériau.
Comment l’ISF (superfinition isotropique) modifie une surface
L’ISF est ici utilisé comme abréviation courante pour superfinition isotropique. Isotropique signifie que la texture de la surface n’a pas de direction forte. Les marques de finition sont aléatoires plutôt qu’alignées avec une roue de meulage ou un passage d’usinage. Le processus n’est pas un revêtement. Il ne dépose pas de couche, et ne masque pas un défaut sous-surface sous une surface brillante. C’est un processus de retrait contrôlé au niveau des aspérités, suivi d’une surface pouvant supporter un motif de contact plus uniforme.
La plupart des parcours d’ISF sont des processus de finition de masse accélérés chimiquement. La compound conditionne la surface pendant que le média applique une énergie mécanique et transporte la chimie à travers la pièce. La chimie n’est pas un additif de pâte de polissage qui ne fait que nettoyer le média. Elle fait partie du mécanisme de retrait. Le média n’est pas un abrasif simple qui raye la pièce plus finement. Il transfère de l’énergie dans la surface et atteint des zones qu’un outil fixe ne peut suivre.
Une véritable surface d’ISF est donc un résultat systémique : chimie, média, machine, fixation et temps. Changez un de ces éléments et la surface change. C’est pourquoi un fournisseur ne peut pas citer un résultat d’ISF à partir d’un seul modèle de machine, et pourquoi un acheteur doit demander la séquence complète du processus, pas seulement le Ra final.
Les engrenages, roulements et composants similaires sont souvent discutés car leur fonction dépend de la texture de contact, pas seulement de l’apparence. Une dent d’engrenage peut afficher un faible Ra dans un rapport alors que la flanc porte encore une trace de meulage. Le bord et la racine peuvent également voir une exposition différente du média par rapport à la ligne de pas.
Pourquoi la texture de surface est plus importante qu’un seul chiffre Ra
Ra est utile car il est familier et comparable, mais c’est une moyenne. Deux surfaces peuvent partager le même Ra et se comporter différemment. L’une peut avoir une texture peu profonde et uniformément répartie. L’autre peut avoir quelques vallées profondes et une forte trace. Pour une surface fonctionnelle, la moyenne est un point de départ, pas un critère de libération.
| Paramètre | Ce qu’elle aide à révéler | Limite lorsqu’utilisée seule |
|---|---|---|
| Ra | Rugosité moyenne du profil sur la longueur d’évaluation | Deux surfaces avec le même Ra peuvent avoir des hauteurs de pics et des profondeurs de vallées différentes |
| Rz | Hauteur maximale du profil dans la longueur d’échantillonnage | Sensible aux rayures isolées et à l’emplacement de la mesure |
| Rsk | Équilibre entre pics et vallées autour de la ligne moyenne | Nécessite une longueur d’évaluation et un filtre définis |
| Rku | Précision de la distribution du profil | Ne montre pas de directionalité |
| Orientation de la texture | Que reste-t-il d'une couche de meulage | Un Ra faible peut toujours porter un motif directionnel fort |
Les paramètres de profil et les paramètres surfaciques répondent à des questions différentes. Ra et Rz du profil sont mesurés le long d'une trace. Les paramètres surfaciques tels que Sa et Sz décrivent une surface. Le plan d'inspection doit indiquer quel système est utilisé, le seuil et le filtre, la longueur d'évaluation, et l'emplacement sur la pièce. Un nombre sans ce contexte est difficile à reproduire et facile à mal interpréter.
La question fonctionnelle est ce que la surface doit faire. Une surface d'étanchéité peut nécessiter un plateau avec des vallées contrôlées pour retenir un film. Un contact roulant peut nécessiter la suppression des sommets sans créer une nouvelle concentration de stress à un bord. Une ligne de revêtement ou de placage peut nécessiter une texture propre et uniforme avant déposition. Dans chaque cas, les critères d'acceptation doivent refléter la fonction, pas un seul niveau de brillance.
Médias, chimie et énergie de la machine dans le processus ISF
Les médias et la chimie sont couplés. Un média fin et à haute densité peut transmettre de l'énergie dans une racine de dent, mais si le composé est trop agressif, le même média peut attaquer les limites de grains ou produire une surface étalée et tachée. Un composé doux avec un média grossier peut simplement déplacer la surface sans enlever les sommets. La question utile n'est pas quel média est le meilleur isolément. C'est quelle combinaison produit la texture spécifiée dans une condition de bord acceptable et un cycle de temps optimal.
La sélection des médias n'est pas un exercice de catalogue : la forme, la taille, la densité et le composé modifient tous la coupe au niveau de l'aspérité.cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits> explique comment le choix de l'abrasif et les exigences de la pièce doivent être coordonnés.
| Variable de contrôle | Éléments à consigner | Effet si elle dérive |
|---|---|---|
| Charge du média, taille et usure | Type de média, mélange de tailles, volume en vrac, état d'usure | Chute de vitesse de coupe ou changement de rondeur du bord |
| Concentration du composé et pH | Produit, dose, pH, température | La chimie attaque la surface ou le cycle s'arrête |
| Flux d'eau et filtration | Débit, état du filtre, eau de renouvellement | Les débris se redéposent et les défauts de surface apparaissent |
| Énergie de la machine | Vitesse, amplitude, charge, orientation de la pièce | Les pics restent ou les bords deviennent trop arrondis |
| Cycle time | Démarrage, arrêt, temps de fonctionnement réel | Le résultat devient dépendant du temps, non de la spécification |
| Rincer et sécher | Qualité de l'eau, temps de rinçage, température de séchage | Taches, corrosion ou résidus masquent la finition réelle |
L'énergie de la machine est la troisième variable. Une plateforme à haute énergie peut raccourcir le cycle, mais augmente aussi le risque d'arrondi des bords, de lodgement du média et de contact pièce sur pièce. Une plateforme douce peut protéger une paroi fine ou une caractéristique polie, mais elle peut ne pas déplacer les pics d'aspérité dans un cycle pratique. Le réglage utile est la plus faible énergie qui atteint la spécification avec un cycle stable, et non la plus haute énergie que la machine peut fournir.
Adapter la plateforme de finition à la pièce
ISF est un processus, non une catégorie de machine. La même chimie et le même média peuvent produire des résultats différents dans un bol, un tambour, un disque ou une cellule de drag car le mouvement du média et l'exposition de la pièce sont différents.
| Plateforme | Action du média | Bonne adéquation pour le développement ISF | Contrainte principale |
|---|---|---|---|
| Bol ou cuve vibratoire | Le média en vrac circule contre les pièces | Pièces générales, lots mixtes, volumes modérés | Surfaces en ligne de visée et contact partiel-sur-partie |
| Baril centrifuge | Les barils tournent autour d'une tourelle à haute énergie | Petites pièces de précision, cycles courts, haute énergie | Contrôle du volume de fixation et des bords |
| Disque centrifuge | Disque tournant entraîne un lit de média | Affinement rapide de pièces petites à moyennes | Limites de gap et de taille des pièces |
| Finition par abrasion | Pièces fixées sont traînées à travers le média | Bords contrôlés et géométrie complexe | Fixations et temps de cycle |
| Magnetic finishing | Le champ magnétique entraîne les broches | Trous internes et micro-caractéristiques | Petites caractéristiques uniquement, pas de surfaces larges |
| Ligne de finition automatisée | La manipulation, la dose et le transfert sont intégrés | Production à volume élevé répétable | Validation et complexité de la gestion des matériaux |
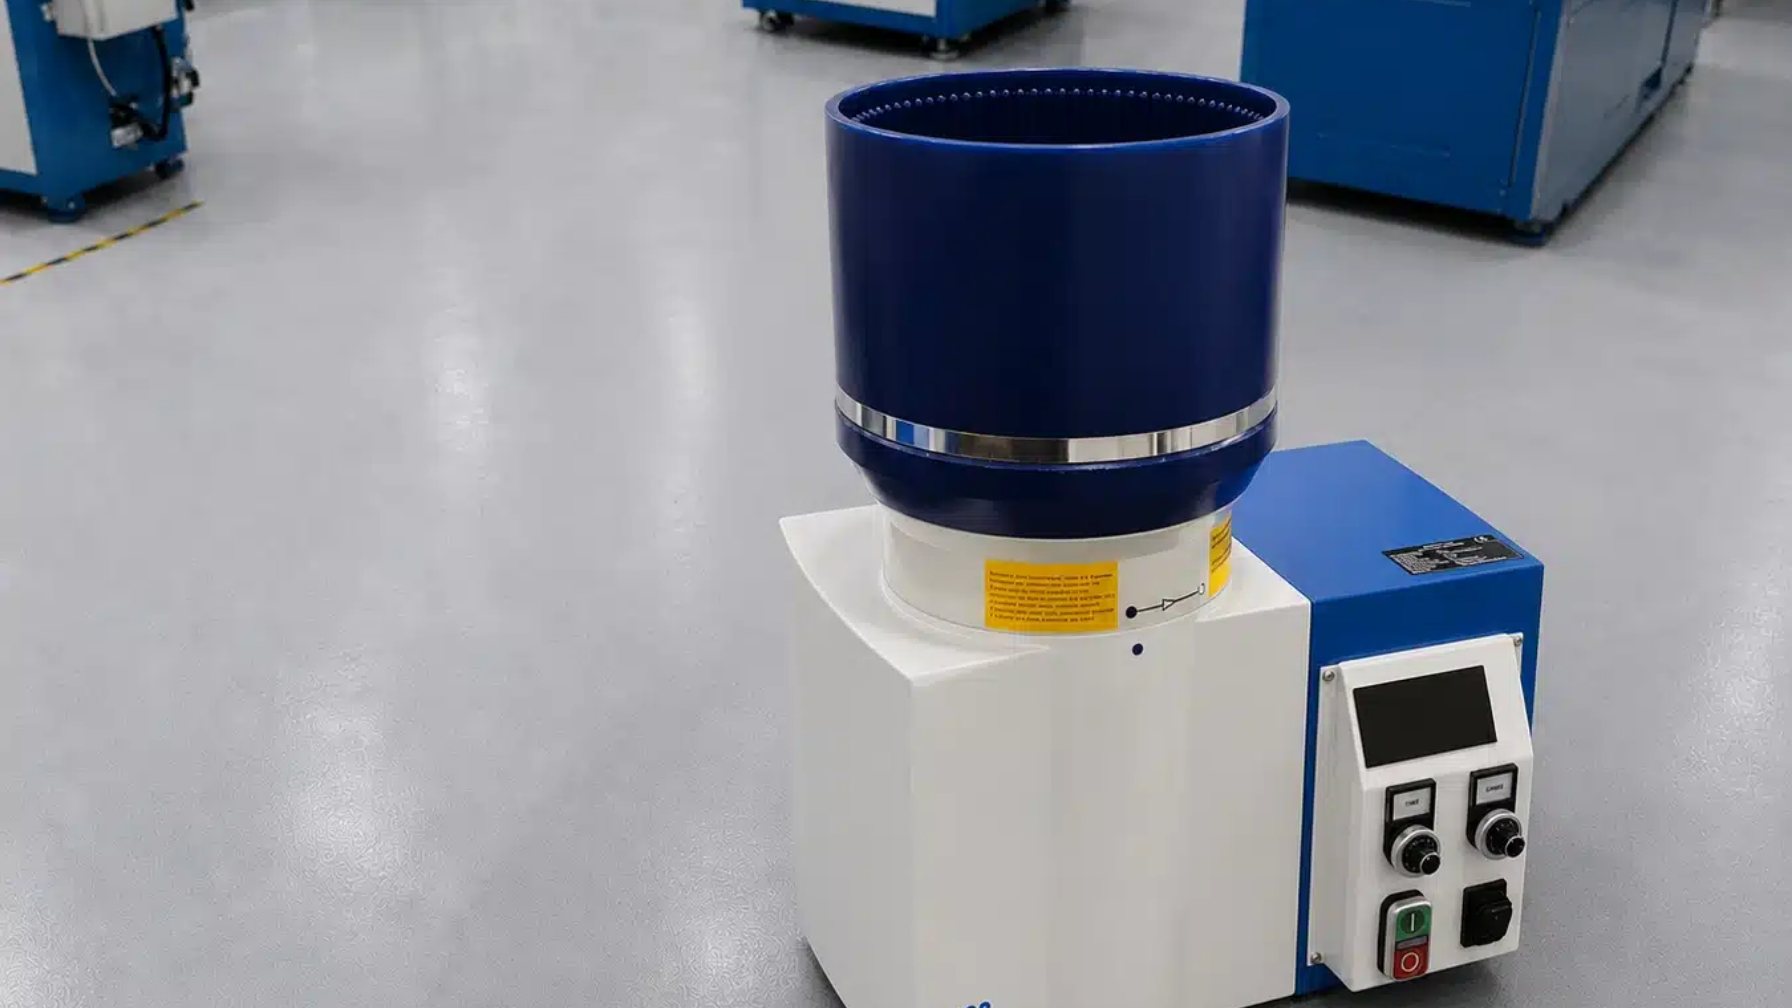
Un bol vibrant ou une cuve est souvent la première plateforme car elle est accessible et peut exécuter des lots mixtes. Le média circule dans le bol et contre les pièces, de sorte que la surface voit de nombreux contacts aléatoires. La limitation est la couverture. Les caractéristiques en creux, les trous profonds et le contact partiel-sur-partie peuvent laisser la surface non uniforme. Un résultat vibratoire qui semble bon à l'extérieur d'une pièce peut ne pas se répéter dans une poche aveugle.

Les machines à baril centrifuges utilisent des barils montés sur une tourelle. Les barils tournent autour du centre de la tourelle tout en tournant sur leurs propres axes, de sorte que la charge de média change de direction à plusieurs reprises. Cette action à haute énergie peut atteindre rapidement les petites pièces de précision, mais elle rend également le volume de fixation et le contrôle des bords plus importants. Un baril trop rempli, ou une pièce pouvant bouger à l'intérieur du baril, peut produire une couverture incohérente.
Un baril à haute énergie modifie la force disponible à la surface de la pièce, mais le résultat dépend toujours des médias, du composé et de la conception du dispositif de fixation. <What Are the Characteristics of a Finition par Baril Centrifuge Machine> couvre les caractéristiques importantes lors de la comparaison des équipements de finition de baril.
Le serrage lors de la finition par traînage maintient chaque pièce dans un support et la déplace à travers un lit de médias. Le support contrôle l'angle et la profondeur d'engagement, ce qui est utile lorsqu'une dent de engrenage, un bord de lame ou un instrument chirurgical nécessite une forme de bord contrôlée plutôt qu'une surface de batch en tumbling. Le compromis est le coût du dispositif de fixation et le temps de cycle. Une cellule de traînage n'est pas le premier choix pour un lot mixte à faible volume.
La finition par traînage avec dispositif de fixation est souvent choisie lorsque la forme du bord et la finition de surface doivent être contrôlées en même temps. <What Is a Drag Finishing Machine> couvre le type de machine et son rôle de finition de précision.
La finition magnétique utilise un champ magnétique rotatif pour entraîner de petites broches en acier inoxydable. Elle peut atteindre des trous internes et des caractéristiques étroites qu'un lit de média en vrac ne peut pas pénétrer. La limite est l'échelle. Les broches affinent de petites zones, pas une large flanc de roue, et le processus nécessite une vérification de compatibilité pour le matériau et la géométrie de la pièce.
Une séquence pratique de développement du processus ISF
-
Définissez la surface fonctionnelle et les limites non négociables. Rédigez l'acceptation en Ra, Rz, direction de la texture, rayon de l'arête, retrait de matériau autorisé, et lieu d'inspection. Un objectif de finition miroir n'est pas une spécification.
-
Caractérisez la pièce entrante. Enregistrez l'alliage, le traitement thermique, la dureté, la direction de l'usinage ou du meulage préalable, l'état des bavures, l'historique des contraintes résiduelles si disponible, et l'état de nettoyage. Le même alliage provenant de deux fournisseurs peut se comporter différemment si le traitement thermique ou l'état de surface diffère.
-
Sélectionnez la plateforme par géométrie, et non par habitude. Utilisez le tableau de plateforme ci-dessus. Pour les caractéristiques internes, la finition magnétique peut être la seule façon d'atteindre la zone, mais elle ne raffinera pas un flanc large. Pour les pièces à arête critique, la finition par drag offre plus de contrôle qu'un bol ouvert.
-
Réglez le média et la compound comme un seul système. Choisissez la taille et la forme du média pour l'accès, la densité pour l'énergie, et la compound pour la chimie. Effectuez un petit essai qui mesure à la fois le taux de coupe et le changement d'arête. Une coupe rapide qui arrondit une arête critique n'est pas une victoire du processus.
-
Contrôlez l'énergie de la machine et la charge. Enregistrez la vitesse, l'amplitude, le ratio de charge, et l'orientation de la pièce. Une énergie plus élevée peut raccourcir le cycle, mais augmente aussi le risque d'arrondi des arêtes, de contact pièce-sur-piece, et de lodgement du média.
-
Établissez le rinçage, le séchage, et la protection contre la corrosion. La compound résiduelle peut tacher ou corroder une surface fraîche. L'étape de rinçage et de séchage fait partie du résultat de surface, pas d'une tâche ménagère.
-
Réalisez un essai conçu et mesurez avant et après. Utilisez des coupons et des pièces de production en pire cas. Mesurez aux mêmes endroits avant et après, inspectez les arêtes, vérifiez les dimensions, et photographiez la surface à la même magnification. Ne comparez pas un coupon à une géométrie de pièce différente.
-
Mettez à l'échelle avec un contrôle du processus. Verrouillez la charge de média, la dose de compound, le débit d'eau, le temps de cycle, et le calendrier d'entretien. Requalifiez après un changement de média, un changement de chimie, ou une révision de la machine.
Chez Mass Polishing, le développement du processus commence par le matériau de la pièce, la géométrie, et l'exigence finale, puis adapte la machine, le média, et la compound à cette combinaison. Le premier essai est un exercice de mesure. Le résultat doit être jugé sur la surface, l'arête, et la dimension ensemble.
Comment qualifier l'ISF sans exagérer le résultat
La qualification n'est pas un rapport de test unique. Commencez par un plan d'inspection qui nomme l'instrument, la coupure, le filtre, la longueur d'évaluation, le nombre de traces, et l'emplacement sur la pièce. Si le dessin demande Ra, mesurez Ra. Si la fonction dépend de la hauteur du pic, mesurez aussi Rz ou un paramètre de hauteur surfacique. Si l'arête est critique, mesurez le rayon de l'arête et inspectez-la visuellement à la même magnification avant et après.
Réalisez l'essai sur la géométrie la plus défavorable, pas seulement sur un coupon plat. Un coupon peut montrer que la chimie et le média peuvent affiner une surface. Il ne montre pas que le même média atteint une racine de dent, un trou transversal, ou une limite de masquage. La couverture est un élément d'acceptation séparé.
Vérifiez la répétabilité sur la durée de vie du média ou du bain. Un processus qui fonctionne avec un média et une compound neufs mais qui dérive à la fin de la charge n'est pas un processus de production. Enregistrez l'état de début et de fin, puis établissez une règle de changement ou de recharge de média qui maintient le résultat dans la fenêtre.
Gardez la limite claire. Les données du fournisseur soutiennent un essai, mais ne se transfèrent pas automatiquement à une alliage, un traitement thermique, ou une géométrie de pièce différente. Un résultat de coupon ne donne pas l'autorisation pour une pièce de production complexe. Pour un travail réglementé, le propriétaire de la pièce et ses approbations restent responsables. Le processus de finition doit correspondre au dessin approuvé et au système de qualité, et non les remplacer.
Si la surface semble meilleure mais que l'arête est hors tolérance, le processus n'est pas qualifié. Si l'arête est correcte mais que la surface porte encore un grain directionnel, le processus n'est pas ISF. Les deux conditions doivent être satisfaites.
Où l'ISF s'intègre dans la production et où il ne s'applique pas
L'ISF s'adapte lorsque la texture de la surface fait partie de la fonction. Les flancs de engrenages, les surfaces de roulements, les arbres, les sièges de soupapes et les composants mécaniques de précision sont des candidats courants car le contact, la friction, l'étanchéité ou l'adhésion du revêtement dépendent de la surface. Les pièces axées sur l'apparence peuvent également en bénéficier, mais un brillant cosmétique est une justification moins solide qu'une exigence fonctionnelle.
L'ISF ne convient pas à toutes les pièces. Les trous borgnes profonds et les canaux internes peuvent ne pas recevoir une exposition uniforme au média. Les bords fins qui ne peuvent pas être arrondis peuvent être hors de la plage de processus. Les pièces volumineuses peuvent dépasser la capacité de la plateforme. Les pièces en faible volume avec des dispositifs de fixation complexes peuvent entraîner un coût de fixation supérieur au bénéfice de la surface. Les alliages réactifs et les assemblages avec surfaces masquées nécessitent une revue de la chimie et du masquage avant un essai.
Le coût comporte plusieurs facteurs : le temps de cycle, la consommation de média, le composé, les dispositifs de fixation, l'inspection et le traitement des eaux usées. Un cycle rapide et agressif peut sembler efficace jusqu'à ce que la retouche des bords ou le tri effacent le gain. Un cycle plus lent et contrôlé peut être la voie la moins coûteuse lorsque la pièce est coûteuse et que le bord est critique.
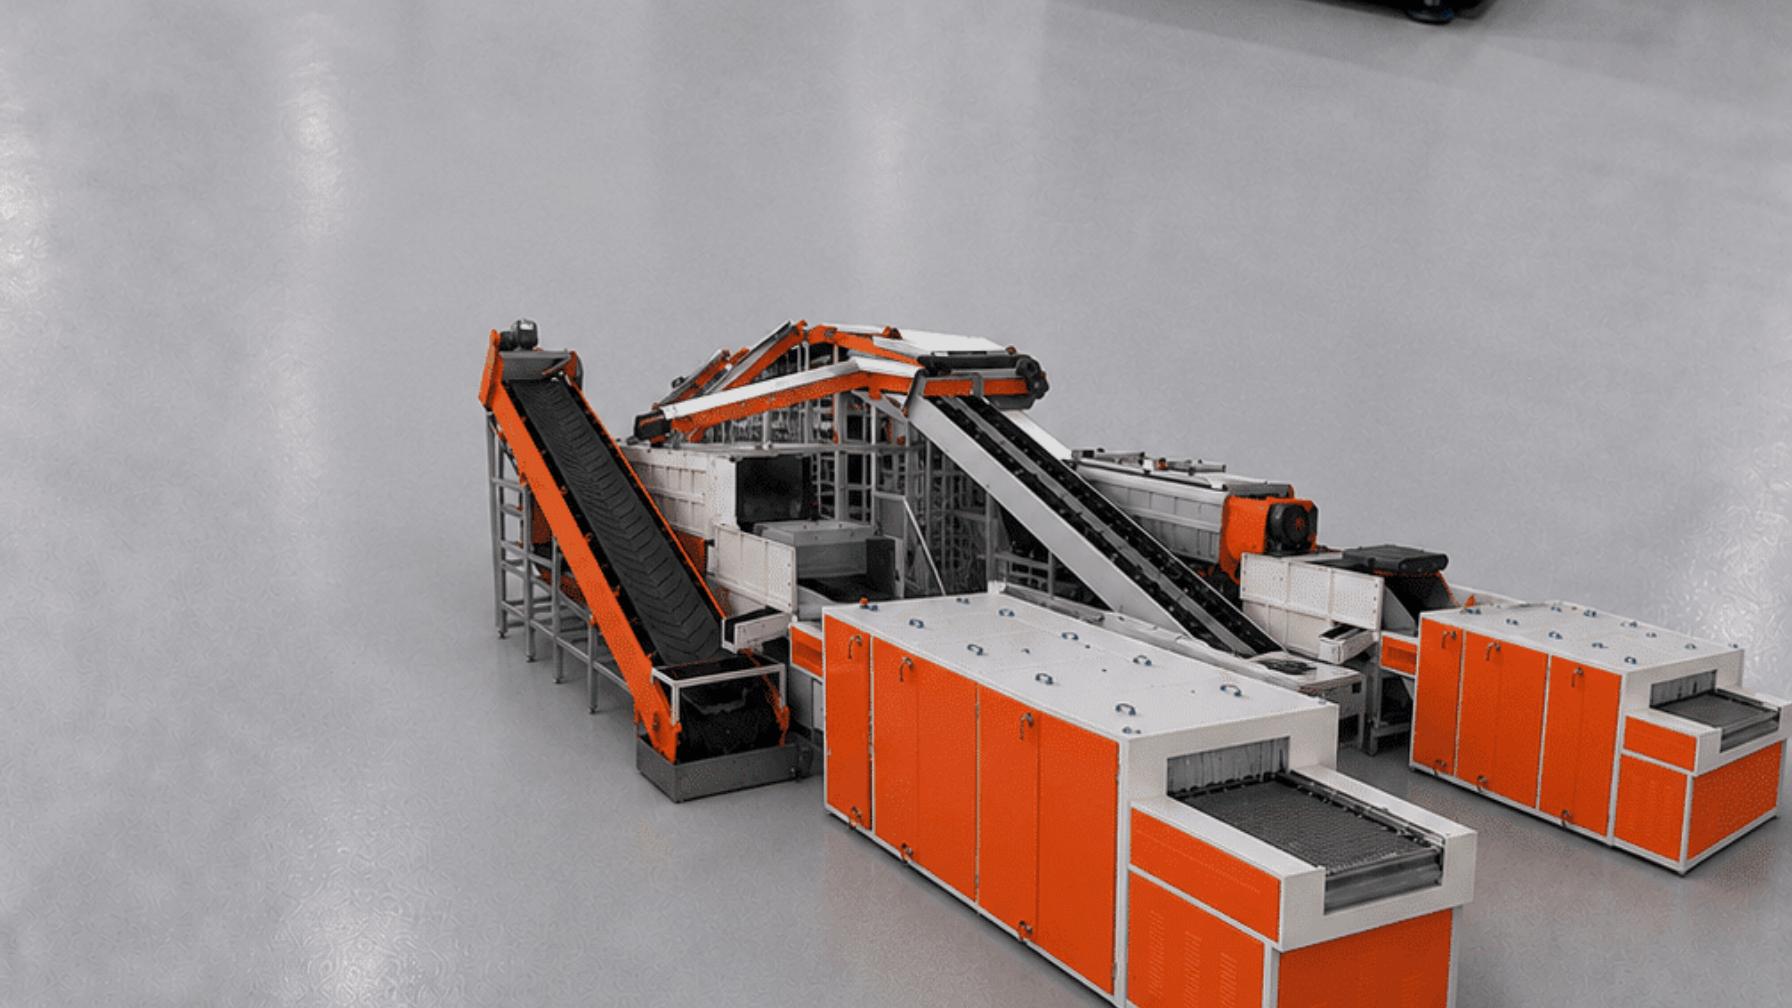
L'intégration en production ajoute une couche supplémentaire. Le chargement et le déchargement manuels peuvent rendre un processus stable instable car l'orientation de la pièce et la charge changent d'un cycle à l'autre. Une ligne automatisée peut réduire cette variation, mais elle nécessite également un plan de manutention clair, un plan de gestion du média et un plan de validation.
Envoyez la pièce et la surface cible pour revue
Envoyez le dessin de la pièce, l'alliage et le traitement thermique, la Ra et la Rz entrantes, la surface fonctionnelle cible, les bords critiques, la matière enlevée autorisée, les exigences de masquage, et la méthode d'inspection que vous utiliserez. L'équipe de Mass Polishing peut examiner la pièce, proposer une séquence d'essai, et rapporter le résultat mesuré par rapport à ces critères. Utilisez l'email ou le numéro de téléphone publié sur masspolishing.com pour que la première réponse soit technique plutôt qu'une demande d'informations de base.
FAQ
L'ISF est-il la même chose que le polissage ?
Non. Le polissage est une opération d'apparence large et axée sur l'esthétique. L'ISF est une modification contrôlée de la texture avec un objectif fonctionnel. Une pièce polie peut encore avoir une orientation directionnelle. Une pièce superfinie possède une texture fine et non directionnelle ainsi qu'une condition de bord contrôlée, vérifiée par mesure. Si un fournisseur ne montre qu'une photo brillante, demandez les paramètres de surface, le lieu d'inspection, et les données avant-après.
L'ISF enlève-t-il suffisamment de matière pour changer les dimensions ?
L'ISF enlève de la matière au niveau des aspérités, donc la dimension nominale n'est pas l'objectif. Mais le arrondi des bords, la suppression de surface, et le changement dimensionnel local peuvent se produire, surtout avec une énergie élevée ou des cycles longs. Le dessin doit indiquer la matière enlevée autorisée et les bords critiques. Inspectez avant et après aux mêmes endroits. Si le processus ne peut pas respecter ces limites, il n'est pas qualifié pour cette pièce, même si la surface semble meilleure.
Quelles pièces conviennent à l'ISF ?
Les pièces avec des surfaces fonctionnelles accessibles et une exigence basée sur la texture sont les candidats habituels : flancs d'engrenages, surfaces de roulements, arbres, composants de soupapes, et pièces mécaniques de précision. Les pièces avec des trous borgnes profonds, des canaux internes, des bords fragiles ou des exigences de masquage nécessitent d'abord une revue de la plateforme et des dispositifs de fixation. Les alliages doux et les chimies réactives nécessitent également des tests de compatibilité. La compatibilité dépend d'une couverture et d'une tolérance, pas seulement du nom du matériau.
Comment validez-vous un processus d'ISF ?
Rédigez un plan d'inspection avant l'essai : instrument, coupure, filtre, longueur d'évaluation, nombre de traces, emplacements, mesure des bords, et matière enlevée autorisée. Faites des coupons et des pièces en cas de worst-case, comparez avant et après, et répétez sur la durée de vie du média ou du bain. Conservez les données du fournisseur comme preuve de support, et non comme substitut à une approbation spécifique à la pièce. Un processus est validé uniquement lorsqu'il respecte le dessin et l'exigence fonctionnelle sur toute la plage de production.
Si vous êtes intéressé, consultez ces articles liés :
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits