
La superfinition isotrope ISF est un processus de finition de masse accéléré chimiquement, et non un polissage abrasif ultra-fin. Un composé actif adoucit une couche très fine de la surface métallique, et un média non abrasif élimine cette couche uniquement sur les sommets des aspérités, de sorte que la surface s'aplatit en un plateau sans direction organisée. Le résultat est une texture qui se comporte de la même manière que vous mesuriez le long de l'axe d'un arbre ou à travers celui-ci. Le processus modifie la texture, pas la forme : il ne corrigera pas un cône, une marque de chatter ou un trou hors rond. La fiabilité du fonctionnement dépend de trois décisions prises avant que la première pièce n'entre dans le tonneau, à savoir la finition préliminaire fournie, la chimie adaptée à l'alliage, et la méthode de mesure inscrite sur le dessin.
Ce que la superfinition isotrope ISF change réellement
Le nom décrit le résultat plutôt que la méthode. Isotrope signifie que la texture n'a pas de direction dominante, donc la rugosité et le comportement au contact sont approximativement égaux dans toutes les directions que vous mesurez. Superfinition signifie que la surface est portée en dessous de la rugosité laissée par le meulage ou le rectifiage, dans la gamme où les pics restants sont trop petits pour dominer le contact.
La méthode derrière cela est une finition de masse accélérée chimiquement. Trois éléments agissent simultanément dans un bol vibrant, une auge ou un tonneau rotatif : un média avec une taille, une forme et une densité contrôlées ; un composé à base d'eau contenant un oxydant et un agent complexant ; et une pression de contact mécanique entre le média et la pièce. Le composé réagit avec le métal pour former une couche douce, friable, d'une épaisseur inférieure à un micron. Là où le média touche un pic, la couche et le métal immédiatement en dessous sont éliminés. Là où le média ne peut pas atteindre, dans une vallée, la couche reste et protège le métal en dessous. La couche se reforme en continu, de sorte que le cycle se répète : adoucir, éliminer, adoucir, éliminer.
Parce que l'élimination suit la pression de contact, elle se concentre précisément là où la surface est la plus haute. C'est l'opposé du polissage abrasif conventionnel, où un grain fixe élimine les zones hautes et basses à des taux similaires, et le résultat dépend de la durée pendant laquelle l'opérateur continue. L'élimination sélective des pics est également la raison pour laquelle le processus ne produit pas de sens de direction. Il n'y a ni bande, ni roue, ni direction unique de déplacement, donc il n'y a pas de direction pour que les rayures s'alignent. En plaçant une surface ISF à côté d'une surface polie par bande sous un microscope, la différence est évidente : la surface polie porte des rayures parallèles, tandis que la surface superfinie porte une texture aléatoire, en plateau.
Une conséquence mérite sa propre phrase. La superfinition ISF modifie la texture, pas la forme. La profondeur de matériau enlevé est mesurée en microns, parfois moins, et elle provient préférentiellement des sommets. Un trou ondulé reste ondulé. Un arbre conique reste conique. Une marque de chatter plus profonde que la profondeur d'enlèvement peut être réduite mais ne sera pas effacée. Si le problème du dessin concerne la géométrie, l'ISF n'est pas l'outil approprié. Si le problème concerne la texture posée sur une géométrie correcte, c'est la bonne méthode.
Pourquoi une surface isotrope dépasse un polissage directionnel
Deux surfaces peuvent afficher le même Ra et se comporter de manière très différente. Un arbre finement tourné avec un Ra de 0,2 micron et une plateau ISF avec un Ra de 0,2 micron ont la même déviation moyenne par rapport à la ligne moyenne, mais la surface tournée est une vis à filets microscopiques alors que la surface superfinie est un champ de plateaux plats séparés par des vallées peu profondes et distribuées aléatoirement. Sous charge, les crêtes touchent en premier.
Le contact commence aux aspérités les plus hautes. Sur une surface directionnelle, ces aspérités sont alignées, donc la surface de contact réelle croît le long de lignes plutôt que de se répartir uniformément. La pression locale aux sommets des crêtes peut être plusieurs fois la pression de contact nominale, et c'est là que commencent la micropitting, le frottement et l'usure adhésive. En éliminant les pics tout en conservant les vallées, la même charge est supportée par une surface de contact réelle plus grande, ce qui réduit la contrainte locale. Le mécanisme est géométrique plutôt que mystérieux.
Une plateau maintient également le lubrifiant là où il peut faire son travail. Si un processus de finition élimine simultanément pics et vallées, la surface devient lisse mais l'huile n'a nulle part où se loger. La superfinition est sélective, donc les vallées survivent tandis que les pics disparaissent. Pour les engrenages, les roulements et les composants hydrauliques, cette combinaison est importante : un ratio élevé de matériau à faible profondeur offre un plateau porteur de charge, tandis que le volume de vallées conservé retient l'huile. Ce sont deux propriétés distinctes, et une seule indication Ra ne peut pas vous dire si vous avez les deux.
La direction modifie également le comportement au glissement. Un sens de déplacement perpendiculaire à la direction de glissement interrompt le film d'huile à chaque crête ; un sens de déplacement dans le même sens canalise l'huile hors du contact. Une texture isotrope ne subit pas ces effets dans la même mesure, car il n'y a pas de direction organisée avec laquelle s'aligner. C'est pourquoi des valeurs Ra identiques peuvent produire des frottements différents et des températures de fonctionnement différentes selon la façon dont la surface a été produite, un effet visible sur un banc d'essai et invisible sur un dessin.
L'isotropie est mesurable, pas un mot marketing. L'analyse de la texture de surface en surface reporte le ratio d'aspect de la texture, Str, sur une échelle de 0 à 1, où une valeur proche de 1 décrit une surface sans direction dominante. Cela fait de Str un indicateur plus direct de cette finition que Ra. Une surface brillante à faible Ra issue d'un cycle de tonneau à faible énergie avec un média fin peut toujours porter une texture directionnelle ou rayée aléatoirement, car la brillance et l'isotropie sont des propriétés différentes et une seule de ces propriétés donne son nom au processus.
Un cycle de tonneau à faible énergie et longue durée avec un média fin est une voie vers une apparence brillante, et il est utile de savoir exactement où cette voie s'arrête. <Le secret des finitions parfaites : le tumbling en baril rotatif> covers tumbling en tonneau rotatif en tant que méthode de finition à part entière.
Rien de tout cela ne rend une finition directionnelle mauvaise. Une surface usinée ou rectifiée avec un sens de la texture contrôlé peut être précisément ce dont un palier lisse ou une face d'étanchéité a besoin. Le point est que la finition doit être spécifiée en fonction de la fonction, et Ra seul ne le fait pas.
Les étapes qui doivent précéder le cycle ISF
La chimie ne peut agir que sur une surface qu'elle peut atteindre et mouiller. La plupart des résultats attribués à l'étape ISF sont en réalité hérités de ce qui s'est passé avant, donc la séquence menant au baril mérite plus d'attention que le réglage du baril lui-même.
Le dégrossissage et la rupture de arêtes viennent en premier. Une bavure est un pic d'un autre genre, une pièce de métal pliée ou déchirée avec une racine, et non une rugosité. La pression de contact la pliera d'avant en arrière plutôt que de l'enlever, et une bavure qui se plie à plat peut piéger le composé en dessous et réapparaître après nettoyage. L'éliminer mécaniquement protège également le média et maintient le rayon de l'arête cohérent d'une pièce à l'autre.
Le pré-finition détermine la quantité de travail que la chimie doit effectuer. L'ISF élimine rapidement les pics, mais ne efface pas un motif de meulage profond dans le même temps qu'il faut pour plafonner une surface polie. Le temps de cycle économique provient de l'adaptation de la finition entrante au but, ce qui est une décision concernant le meulage ou la pré-finition vibratoire plutôt que le composé.
La rugosité est principalement éliminée avant même que la chimie ne soit introduite, et la plateforme utilisée à cette étape détermine la charge de travail pour tout ce qui suit.Machine de finition vibratoire : Le guide ultime pour l'excellence des surfaces industrielles> covers vibratory finishing en tant que voie de préparation de surface industrielle.
Le nettoyage n'est pas une formalité. Une couche d'huile, une empreinte digitale ou un résidu d'inhibiteur de rouille bloque le contact entre le composé et le métal, de sorte que la couche ne se forme jamais à cet endroit et aucun finition ne se produit là. Le résultat est une surface marbrée qui est souvent blâmée sur la chimie.
Le masquage est conditionnel mais doit faire partie du plan dès le départ. Les filetages, les splines, les trous à pression, les zones revêtues et toute caractéristique où un changement de quelques microns est important peuvent nécessiter une protection, et décider cela après le premier lot est coûteux.
Rincer, neutraliser et sécher ferment la boucle. Le composé est acide et transporte du métal dissous. S'il reste dans un trou aveugle ou un joint à emboîtement, il continue de travailler après que la pièce a quitté le baril.
| Étape | Obligatoire ou optionnel | Ce qu'il contrôle | S'il est sauté |
|---|---|---|---|
| Dégrossir et casser les arêtes | Obligatoire | Élimine le métal plié avec une racine | Les bavures se déforment et se réattachent, la qualité des arêtes devient pire qu'au départ |
| Pré-finition dans la plage de travail | Obligatoire | Donne à l'élimination sélective des pics une surface qu'elle peut plafonner | Le temps de cycle augmente sans atteindre l'objectif et les pics se détachent de manière inégale |
| Nettoyer et dégraisser | Obligatoire | Laisse le composé humidifier chaque zone au même rythme | Finition inégale, ruptures d'eau, taches |
| Masquer les filets, les trous et les revêtements | Conditionnel | Maintient les fonctionnalités hors de la baignoire | Filets polis ou revêtement sous-cuté, puis retraitement |
| Coupon ou essai de premier article | Obligatoire | Confirme la chimie, le média et le temps pour cet alliage | Une recette empruntée à un autre alliage, objectif manqué |
| Rincer, neutraliser et sécher | Obligatoire | Élimine les résidus contenant du métal | Taches ou corrosion heures à jours après la finition |
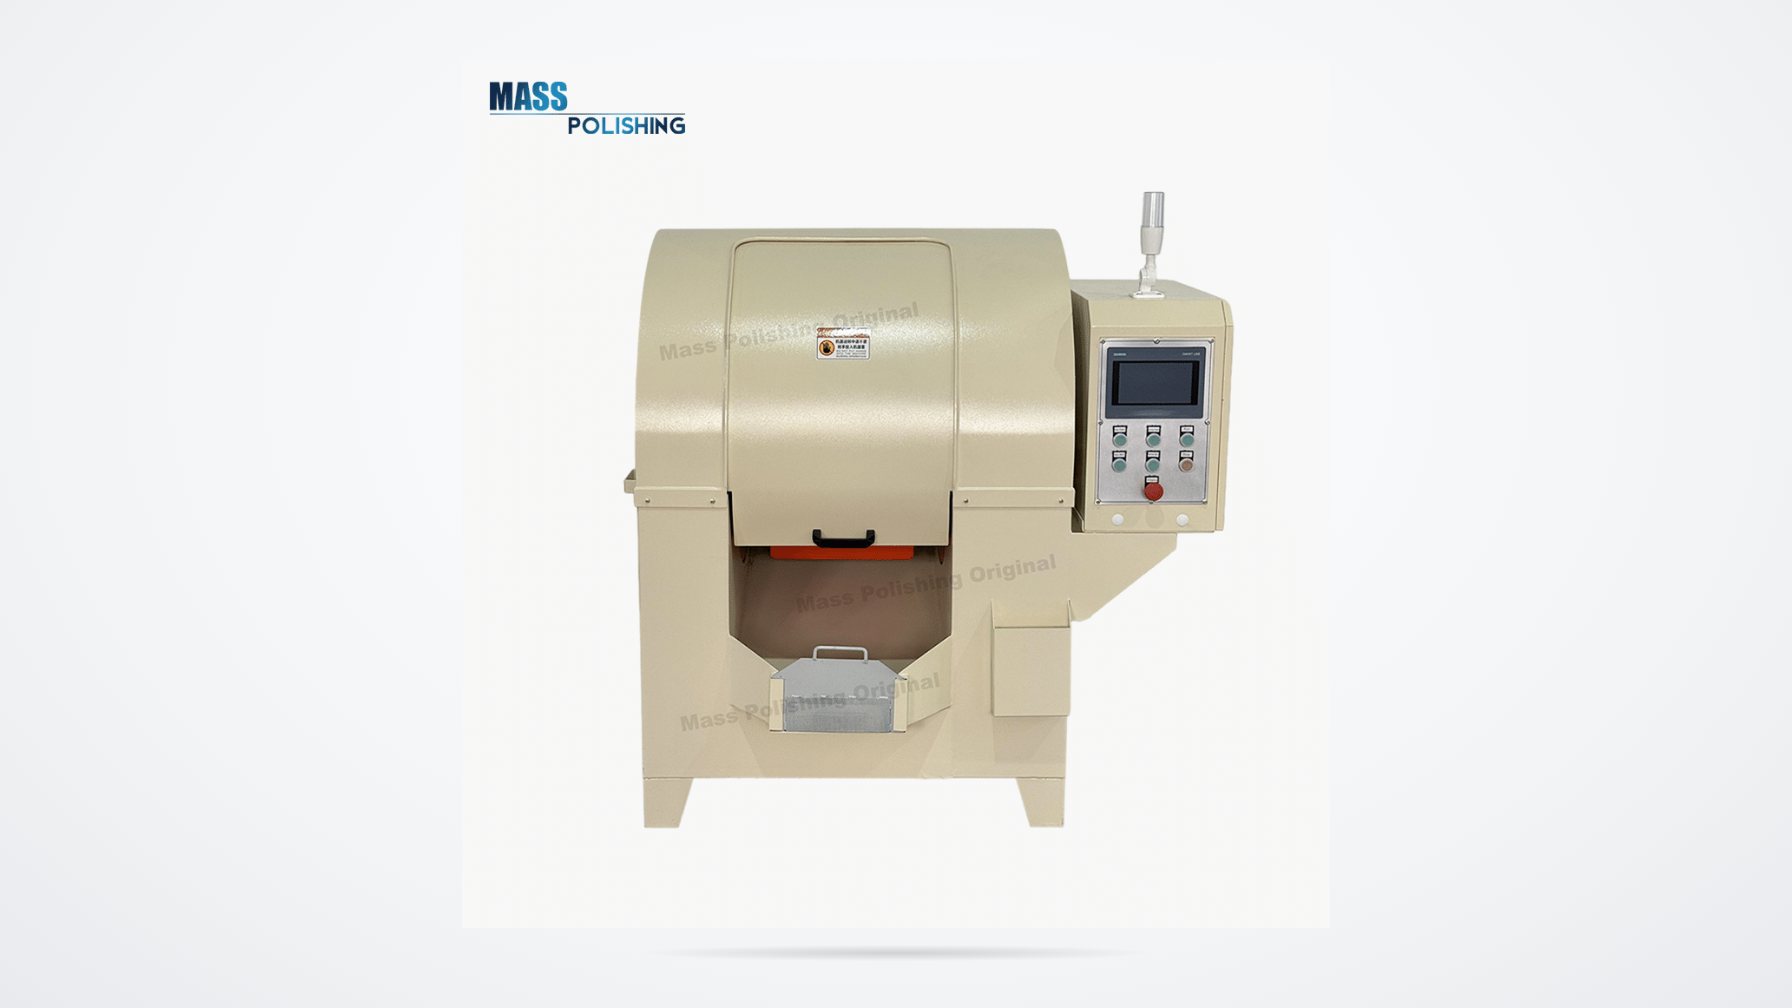
Le débranchement dans un tambour avant l'étape de finition est une méthode courante pour rendre cette première rangée répétable plutôt que dépendante de l'œil de l'opérateur.
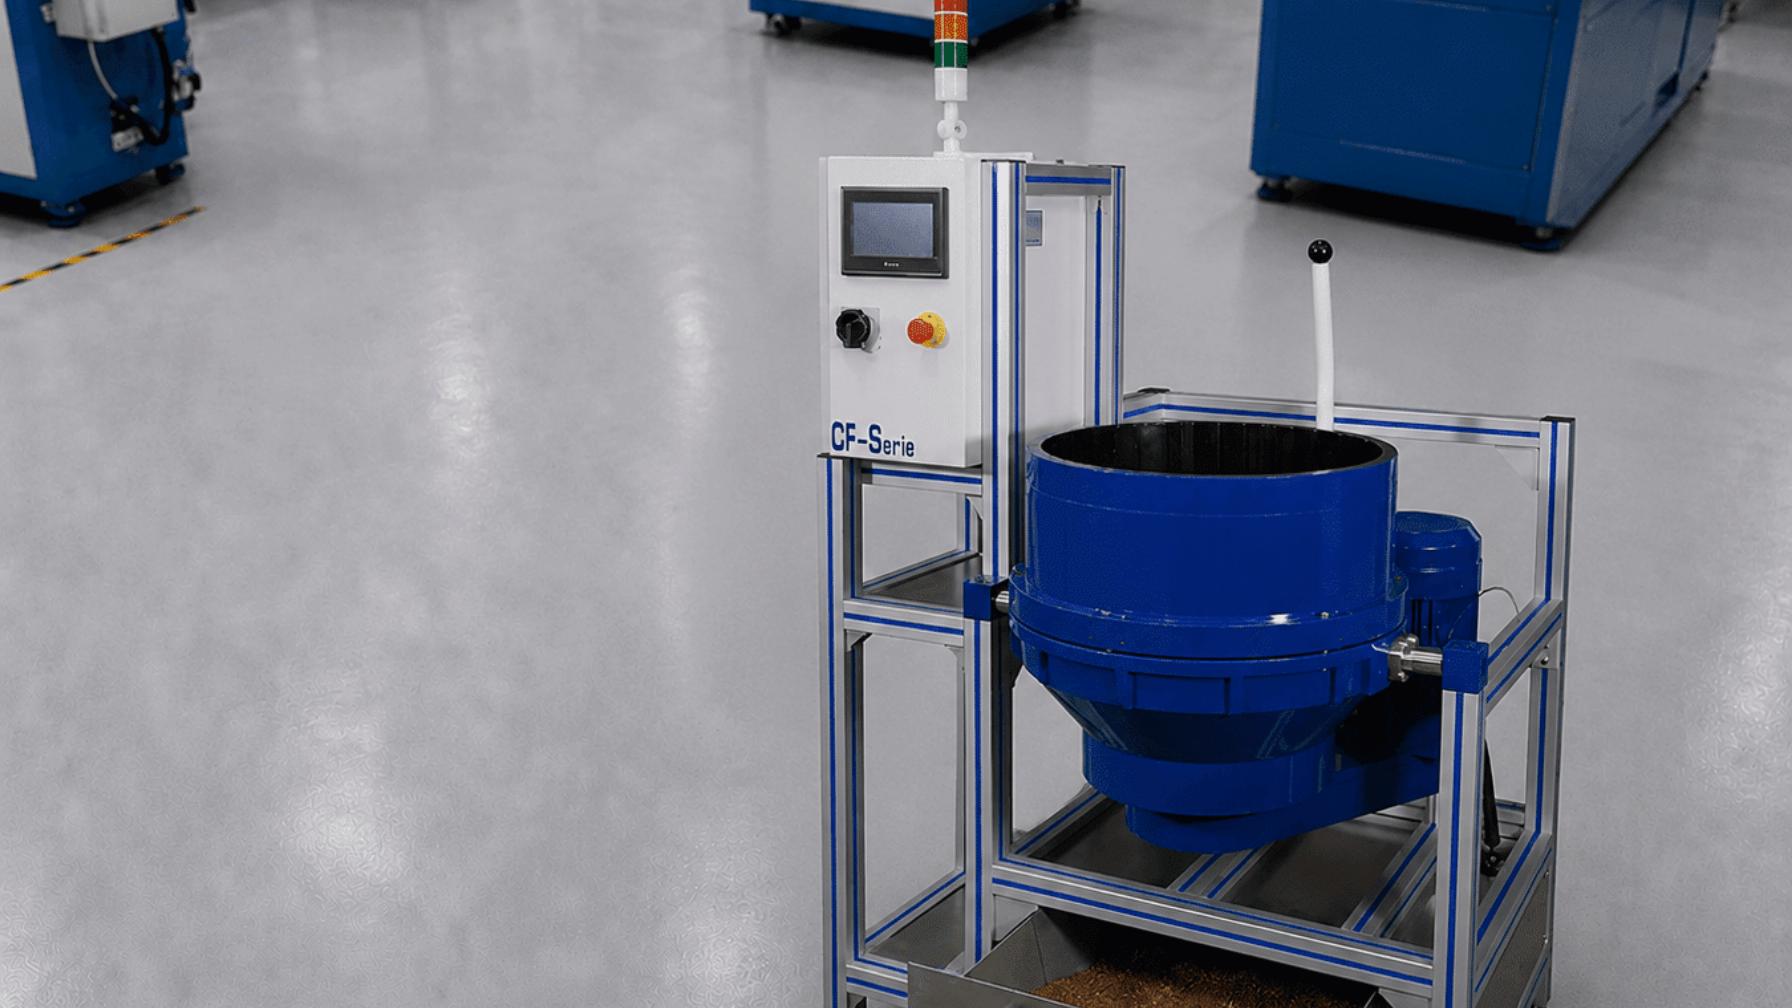
Choix de la machine et de la chimie pour le cycle
Le rôle de la machine est de fournir une pression de contact contrôlée à chaque point de la surface de la pièce, de manière répétée, pendant tout le cycle. Le rôle de la chimie est de rendre le métal à ces points de contact suffisamment mou pour être essuyé. Les deux doivent être corrects. L'un sans l'autre donne soit un polissage abrasif lent, soit une surface tachée.
Le choix de la plateforme dépend davantage de la géométrie et de la taille du lot que de l'objectif de finition. Un tambour à haute énergie atteint les petites et moyennes pièces qui peuvent tourner librement. Un bol vibrant ou un trough gère des pièces plus longues, plus lourdes ou plus délicates à une pression de contact plus faible. Une machine à disque convient aux pièces plates nécessitant des cycles courts. Le finition par drag, où les pièces sont fixées dans des supports et tirées à travers le média, offre un accès uniforme à une géométrie complexe au prix d'un montage et d'un débit plus faibles.
| Plateforme | Énergie de contact | Meilleur ajustement dans une voie ISF | Contrainte principale |
|---|---|---|---|
| Baril centrifuge à haute énergie | Élevé | Pièces de précision petites à moyennes, cycles courts | L'enveloppe du baril limite la taille de la pièce, des diviseurs sont nécessaires pour éviter le contact pièce sur pièce |
| Bol ou auge vibratoire | Modéré | Pièces plus grandes, plus longues ou plus délicates | Cycles plus longs car la pression de pointe est plus faible |
| Disque centrifuge | Élevée mais unilatérale | Pièces plates, travail sur les bords et les faces | Accès moins uniforme sur des formes tridimensionnelles complexes |
| Finition par abrasion | Élevée et localisée | Pièces complexes ou délicates nécessitant un accès uniforme | Coût de fixation et débit inférieur |
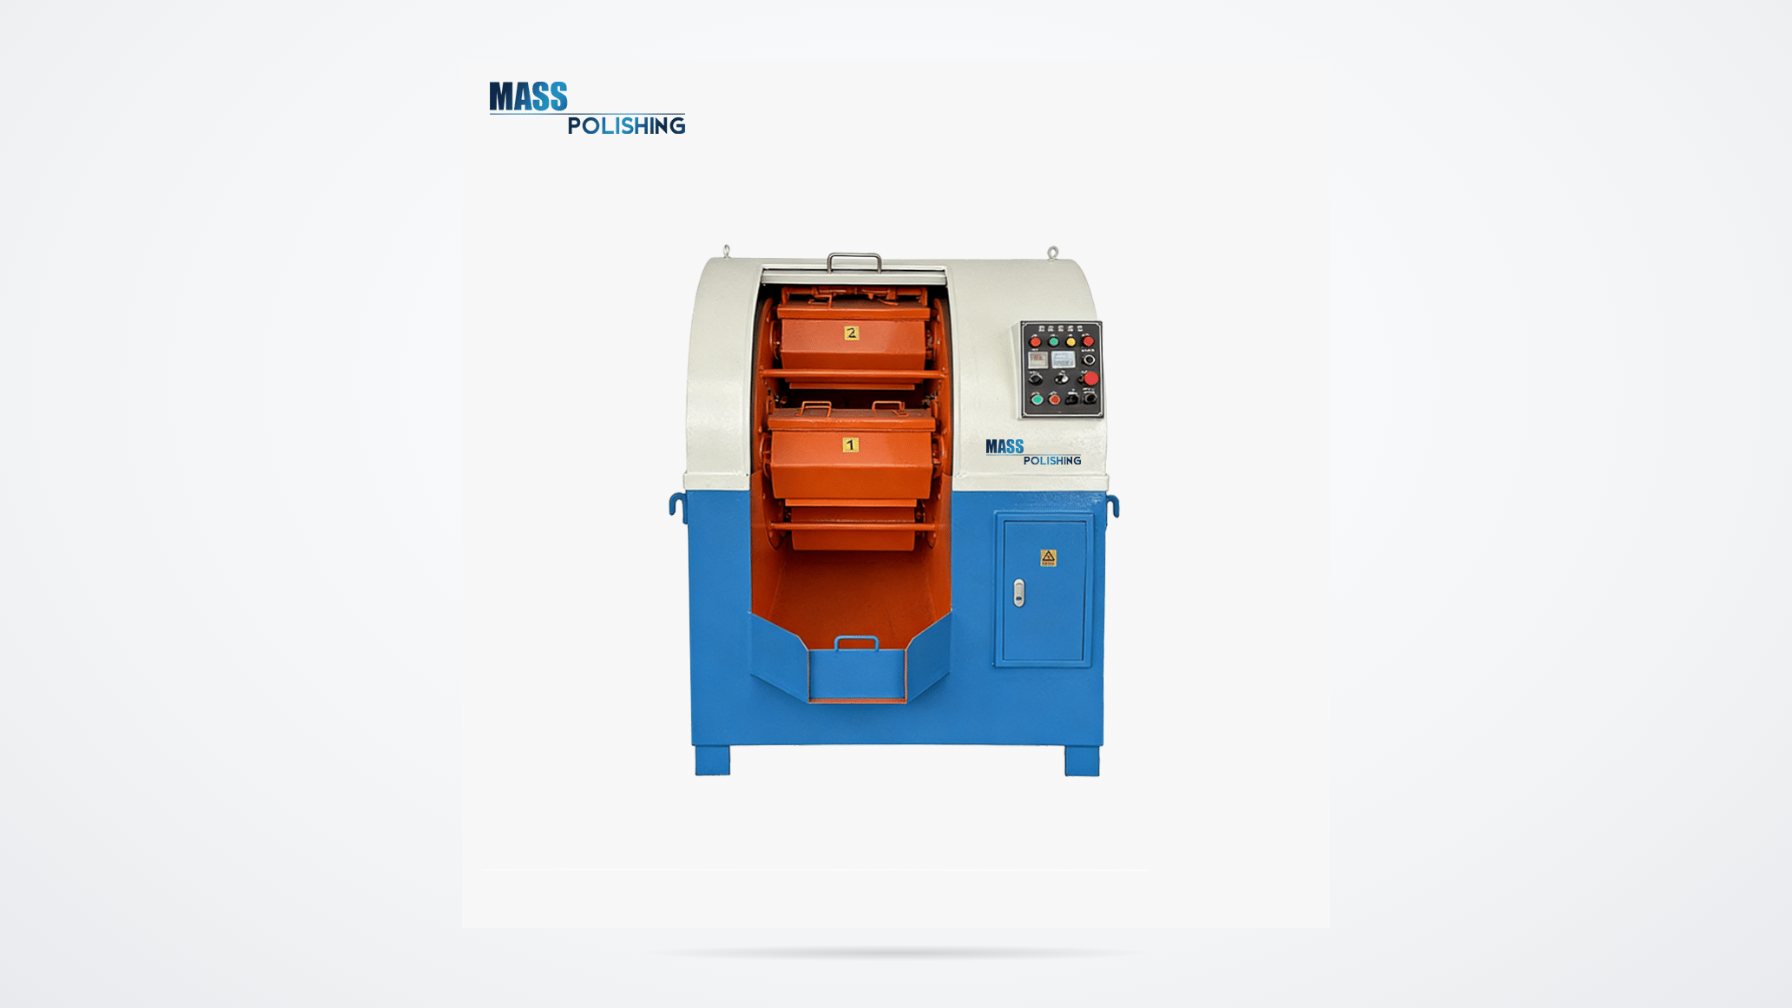
Un baril centrifuge à haute énergie de type EB montre comment l'énergie est générée : quatre barils reposent sur une tourelle rotative et tournent en sens inverse, de sorte que la charge de médias glisse et se comprime contre les pièces sur la paroi extérieure de chaque baril plutôt que de rouler librement. C'est ce qui produit la pression de contact permettant un cycle court. La même famille de plateformes construite par Mass Polishing utilise des barils doublés de polyuréthane, un temporisateur de processus et un contrôle de marche par petits incréments sur les modèles automatiques, ce qui est important car la recette doit être reproductible d'une course à l'autre.
Un baril à haute énergie n'est pas la seule plateforme pouvant exécuter cette chimie, et la décision de plateforme dépend vraiment de la géométrie des pièces et de la taille du lot. <Vibratory Finishing vs Centrifugal Barrel Finishing> couvre la comparaison entre ces deux voies.
Le contrôle du composé est là où la majorité des dérives de production apparaissent. La concentration, le pH, la température, la durée de vie du bain et l'évaporation modifient tous le taux de retrait. L'ajout manuel fonctionne sur une seule machine et devient peu fiable à travers une cellule, donc le dosage par un système d'alimentation liquide et la vérification de la concentration selon un calendrier font la différence entre un processus et une habitude. La chimie est également spécifique à l'alliage : un composé développé pour l'acier trempé ne se comportera pas de la même manière sur le titane ou sur un alliage à base de nickel, et porter une recette d'un alliage à un autre est la cause la plus courante d'un premier article manqué.
La sélection des médias suit trois règles. Elle doit être non abrasive ou seulement légèrement abrasive, car la chimie effectue la coupe et des médias durs introduiraient des rayures directionnelles que le processus cherche à éviter. Elle doit être suffisamment petite pour atteindre la surface mais assez grande pour ne pas se loger dans des trous, des fentes ou des filetages. Et le volume de charge ainsi que le ratio médias/pièce doivent être fixés, car tous deux modifient la pression de contact.

Comment prouver la finition avec mesure et documentation
Une figure Ra sans méthode n'est pas une spécification. Ra est une mesure de profil prise sur un seuil défini, et le nombre change lorsque le seuil, le filtre ou la longueur d'évaluation changent. Les normes ASME B46.1 et ISO pour les profils définissent ces termes ; ISO 21920-3 explique comment un opérateur de spécification complet est constitué, ce qui est nécessaire pour qu'un dessin mesure réellement la même chose entre deux fournisseurs.
| Paramètre | Ce qu'il capture | Pourquoi il ajoute de la valeur sur une surface superfinie | Limitation |
|---|---|---|---|
| Ra | Déviation moyenne par rapport à la ligne moyenne | Simple, largement spécifié, facile à comparer | Des valeurs identiques apparaissent sur des surfaces directionnelles et isotropes avec des fonctions très différentes |
| Rz | Hauteur pic-à-vallée dans une longueur d'échantillonnage | Montre si de profondes vallées subsistent | Sensible à une seule rayure ou inclusion |
| Rpk, Rk, Rvk | Hauteur du pic, rugosité du noyau, profondeur de la vallée | Sépare l'élimination des pics du maintien des vallées | Significatif uniquement sur une surface stratifiée ou plate |
| Sa, Sz, Str | Hauteur surfacique et rapport d'aspect de la texture | Str décrit directement l'isotropie | Require une instrumentation surfacique et un filtre convenu |
Trois habitudes de mesure différencient un rapport utile d'un rapport trompeur. Premièrement, enregistrer la direction de la trace par rapport à toute direction de usinage antérieure, et faire une seconde trace à 90 degrés pour qu'une surface directionnelle ne puisse pas passer pour isotrope. Deuxièmement, indiquer l'instrument et le rayon de la pointe du stylet, car une pointe de 2 microns ne peut pas résoudre des caractéristiques qu'une pointe plus fine révélera. Troisièmement, fixer le plan d'échantillonnage : combien de pièces, combien de zones par pièce et à quelle fréquence pendant la production.
La documentation est aussi importante que la mesure. La recette est le processus, donc la concentration, le pH, la spécification du média, le volume de charge, le temps de cycle, l'amplitude ou la vitesse du baril, la séquence de rinçage et la méthode de séchage doivent tous faire partie d'un plan de contrôle. Changer de fournisseur de média ou de type de composé est un changement de processus et doit entraîner une revalidation, même lorsque le certificat semble identique. Les clients aéronautiques et médicaux considèrent généralement cela comme un processus spécial, c'est pourquoi l'accréditation au traitement chimique Nadcap et les rapports d'inspection du premier article sont des attentes normales plutôt que des demandes inhabituelles.
Une annotation de dessin qui fonctionne réellement nomme la norme, le paramètre, la valeur, le seuil de coupure et la longueur d'évaluation, et ajoute une seconde exigence lorsque la fonction en dépend, comme une limite Rpk pour une surface de contact ou une valeur Str pour une face d'étanchéité. Si cela semble plus de travail que d'écrire “ Ra 0,1 ”, c'est aussi la seule version qui survit à un changement de fournisseur.
Où l'ISF est rentable et où il ne l'est pas
Les applications qui justifient le coût partagent une caractéristique : la surface est une interface fonctionnelle plutôt qu'une décoration. Les dents de engrenages sont le cas classique, car l'élimination des pics traite les concentrations de stress qui provoquent la micropitting et la fatigue de contact. Les roulements, paires de came et de soupapes, aubes de compresseur et de turbine, composants du système de carburant, valves de décharge hydrauliques, instruments chirurgicaux et implants orthopédiques ont tous des surfaces où la texture contrôle la performance plutôt que l'apparence.
Le travail de transmission et de transmission dans le vent, le sport automobile et l'aérospatiale est là où l'économie est la plus claire, car une amélioration de surface est souvent moins coûteuse qu'un changement de conception et peut être appliquée à un numéro de pièce existant. Le travail médical est motivé par la nettoyabilité et la durée de fatigue, où une texture aléatoire et sans direction est plus facile à valider qu'une texture rayée.
Il existe également des exclusions claires. ISF ne corrigera pas la forme, donc les pièces rejetées pour conicité, rondeur ou ondulation restent rejetées. Les pièces très grandes peuvent ne pas entrer dans un canon à haute énergie, et le finition par abrasion devient l'alternative uniquement si la géométrie justifie le montage. Les alliages doux et ductiles peuvent se déformer plutôt que de plafonner et nécessitent leur propre travail de développement. Les pièces en fonte poreuse et celles avec des cavités blindées qui ne peuvent pas être rincées en profondeur présentent un risque de corrosion plutôt qu'une opportunité de finition.
Le coût appartient à la même liste. Les consommables ne sont pas la principale ligne de coût ; les principaux éléments sont le temps de canon, le remplacement du média et le flux de déchets. La pâte usée est acide et contient du métal dissous, donc la neutralisation et l'élimination des métaux font partie du coût d'exploitation, et une étape de traitement de l'eau en boucle fermée est souvent ce qui rend le processus acceptable pour un permis environnemental. Pour une pièce de faible valeur où un simple débrutage vibratoire répond au dessin, ISF augmente le coût sans ajouter de fonction.
Une liste de contrôle pratique pour un premier essai ISF
- Notez d'abord la fonction. La fatigue de contact, la friction, l'étanchéité, la nettoyabilité ou l'apparence, chaque point doit être associé à un paramètre différent et à un test d'acceptation distinct.
- Caractérisez la surface entrante, pas seulement son Ra mais aussi comment elle a été produite, car une surface polie et une surface usinée au même Ra réagissent différemment à la même chimie.
- Choisissez la plateforme en fonction de l'enveloppe de la pièce et de la taille du lot avant de choisir un composé.
- Filtrez la chimie et le média sur des coupons découpés dans le même lot de matériau que les pièces de production, et faites plus d'un cycle pour que la courbe soit visible.
- Réalisez un premier article et mesurez-le exactement comme le dessin sera vérifié, y compris une trace à 90 degrés pour confirmer que la texture est réellement sans direction.
- Congelez la recette dans un plan de contrôle avec la concentration, le pH, le temps, la charge du média et les étapes de rinçage, et définissez ce qui constitue un changement de processus.
Commencez avec une pièce et un dessin
Une exigence de finition n'est utile que lorsqu'elle voyage avec les informations nécessaires pour la reproduire. Envoyez l'alliage et son état, la référence de finition du dessin incluant la norme, la longueur de coupe et d'évaluation, la surface entrante et comment elle a été produite, l'enveloppe de la pièce et le poids, les caractéristiques devant être masquées, la quantité par lot et la raison fonctionnelle derrière l'exigence. Ces détails permettent de proposer et de filtrer une voie de finition sur vos pièces plutôt que sur un échantillon générique, et ils peuvent être soumis via le formulaire de contact sur www.masspolishing.com.
Une limite vaut la peine d'être énoncée clairement. Un numéro de rugosité sans méthode de mesure n'est pas une spécification, et aucune recette ne doit être figée avant qu'un premier article n'ait été mesuré de la même manière que le dessin sera vérifié.
FAQ
ISF est-il un procédé de revêtement ou de retrait de métal ?
C'est un procédé de retrait, et très superficiel. La pâte construit un film doux à la surface et le média efface ce film là où la pression de contact est la plus forte, en emportant une fine couche de métal. Rien n'est ajouté à la pièce, il n'y a donc pas de problème d'adhérence, pas d'épaisseur de revêtement à contrôler et aucun risque qu'une couche se delamine en service. La profondeur enlevée est mesurée en microns et provient préférentiellement des sommets, c'est pourquoi la forme et les dimensions bougent à peine tandis que la texture change de manière substantielle.
ISF produit-il une finition miroir ?
Il peut produire une surface brillante, mais la brillance n'est pas l'objectif et n'est pas la même propriété. Une finition miroir est jugée par la façon dont elle reflète la lumière, et une surface avec un grain directionnel fin peut sembler miroir brillante tout en étant encore anisotrope. La caractéristique définissante de ce procédé est la texture aléatoire et plafonnée avec des vallées conservées, c'est pourquoi une spécification devrait faire référence à un paramètre de texture plutôt qu'à une norme d'apparence. Si l'apparence est la exigence, les panneaux d'essai sont la seule façon honnête de s'accorder dessus.
Quelle rugosité de surface ISF peut-elle atteindre ?
Il n'existe pas de chiffre unique applicable à tous les alliages et surfaces de départ, et tout fournisseur citant un seul sans qualification décrit un cas optimal plutôt que votre pièce. Ce qui compte, c'est la rugosité de départ, l'alliage, le média et le temps de cycle, et le résultat réalisable doit être établi sur un premier article mesuré avec la méthode convenue. En pratique, le procédé est une étape de finition appliquée à une surface déjà préparée, et sa valeur réside dans la forme de la texture résultante plutôt que dans une hauteur moyenne unique.
L’ISF modifie-t-il les dimensions critiques ?
Il les modifie légèrement. L’enlèvement de matière se produit au niveau des pics, de sorte que la variation d’une dimension nominale est faible, mais elle n’est pas nulle et n’est pas uniforme pour toutes les caractéristiques. Les filetages, les cannelures, les alésages destinés aux assemblages par emmanchement serré et les zones revêtues sont généralement masqués afin de les exclure complètement du processus. Pour les caractéristiques à tolérances serrées, mesurez la première pièce avant et après le cycle afin de documenter le décalage et de confirmer que la tolérance indiquée sur le dessin est respectée, plutôt que de le supposer.
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
[1] ASME B46.1-2019, “ Texture de surface (rugosité, ondulation et orientation) ”, American Society of Mechanical Engineers, 2019.
[2] ISO 21920-2:2021, “ Spécification géométrique des produits (GPS) — Texture de surface : profil — Partie 2 : Termes, définitions et paramètres de texture de surface ”, Organisation internationale de normalisation, 2021.
[3] ISO 21920-3:2021, “ Spécification géométrique des produits (GPS) — Texture de surface : profil — Partie 3 : Opérateurs de spécification ”, Organisation internationale de normalisation, 2021.
[4] ISO 25178-2:2021, “ Spécification géométrique des produits (GPS) — Texture de surface : surfacique — Partie 2 : Termes, définitions et paramètres de texture de surface ”, Organisation internationale de normalisation, 2021.
Si vous êtes intéressé, consultez ces articles liés :
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
Quelles sont les caractéristiques des machines de finition par tonneaux centrifuges ?
Industrie du plastique