
Le désembavurage et le polissage de pièces moulées sous pression en zinc commencent par un fait que la plupart des fiches de processus ignorent : les alliages de zinc sont suffisamment tendres pour être étalés, piqués ou burnis de manière inégale lorsqu'ils sont traités comme de l'acier. Une poignée de porte, un corps de serrure ou un écusson de robinet ne pardonneront pas une charge céramique agressive. Le véritable différenciateur n'est pas l'enlèvement de métal plus rapide ; c'est l'enlèvement contrôlé de matière suivi d'une chimie de composé qui laisse une surface dense, prête pour le placage. Dans nos travaux de développement de finition, nous avons vu trop de projets de quincaillerie en zinc échouer parce que la recette était copiée d'un travail sur acier inoxydable. La séquence ci-dessous sépare ce dont le zinc a réellement besoin de ce qui semble raisonnable sur le papier.
Exigences de désembavurage et de polissage pour le moulage sous pression de zinc qui sont négligées
Les pièces de quincaillerie en zinc commencent par des bavures de ligne de joint, des moignons de point d'injection et des arêtes qui semblent plus tranchantes qu'elles ne le mesurent. La première exigence est l'enlèvement sans déformation. Le Zamak 3 et le Zamak 5, les alliages courants de moulage sous pression, sont beaucoup plus tendres que l'acier inoxydable ou le laiton usiné. Si le média est trop agressif, la pièce ne coupe pas proprement ; elle s'étale et durcit superficiellement. Cela crée une couche brillante mais fermée à laquelle le placage a du mal à adhérer.
La deuxième exigence est le contrôle de la porosité. Les pièces moulées sous pression en zinc peuvent présenter des pores sous-jacents qui s'ouvrent pendant la finition. Des cycles précoces agressifs peuvent exposer les pores, déchirer la surface ou remplir les vides de poussière métallique fine. Une fois que des résidus de média s'incrustent dans un pore, cela devient un défaut de placage qu'aucun bain de brillance ne pourra éliminer. Nous préférons les médias étagés, passant d'un enlèvement rapide à un burnissage fin, avec une étape de nettoyage entre les étapes lorsque la spécification de placage est stricte.
La troisième exigence est l'état des arêtes. La quincaillerie en zinc peut nécessiter un léger rayon pour la sécurité et la couverture du placage, pas un bord roulé. Un rayon de 0,10 à 0,25 mm est souvent suffisant sur le bord d'une serrure. L'objectif est de casser le coin vif sans modifier la silhouette de la pièce.
Finition Vibratoire Machines et alternatives centrifuges pour la quincaillerie en zinc
Pour la plupart des pièces moulées sous pression en zinc, une machine vibrante à paroi droite est le cheval de bataille. Notre SW 300, avec une cuve de 300 litres et un moteur de 3,7 ou 5,0 kW, gère des charges importantes de poignées de porte et de corps de serrure sans contact excessif entre les pièces. La doublure en polyuréthane moulé protège les surfaces tendres en zinc contre les dommages dus aux chocs pendant l'étape de coupe. Lorsqu'un travail nécessite une finition de pré-placage plus brillante, les modèles SWS ajoutent une séparation automatique afin que les pièces n'aient pas besoin d'être retirées à la main.
Finition par disque centrifuge trouve sa place lorsque les bavures sont plus importantes ou que la géométrie de la pièce piège le média. La série ED délivre dix à quinze fois la force d'une cuve vibrante conventionnelle, ce qui raccourcit l'étape de coupe mais augmente également le risque de déformation de surface sur les sections minces de zinc. Nous réservons le traitement par disque à haute énergie aux pièces moulées ayant une épaisseur de paroi suffisante pour absorber l'action. Pour les petits composants de précision en zinc, la série PD utilise une conception à jeu nul qui maintient les médias fins en contact avec les surfaces en retrait sans se loger.
| Type de machine | Meilleure application pour la quincaillerie en zinc | Force typique du cycle | Notes de l'opérateur |
|---|---|---|---|
| Cuvette vibratoire | Charges mixtes de poignées, d'écusson, de petits supports | Modéré | Le plus sûr par défaut pour les parois minces |
| Vibratoire avec séparation | Lignes de pré-placage à haut volume | Modéré | Réduit le temps de manipulation |
| Disque centrifuge | Bavures importantes, géométrie en retrait | Élevé | Vérification de l'épaisseur de paroi requise |
| Baril centrifuge | Petites pièces de précision nécessitant un fini miroir | Très élevé | Maintenir les charges faibles pour éviter les dommages |
| Baril rotatif | Faible volume, polissage doux | Faible | Cycle plus long, bon pour les pièces délicates |
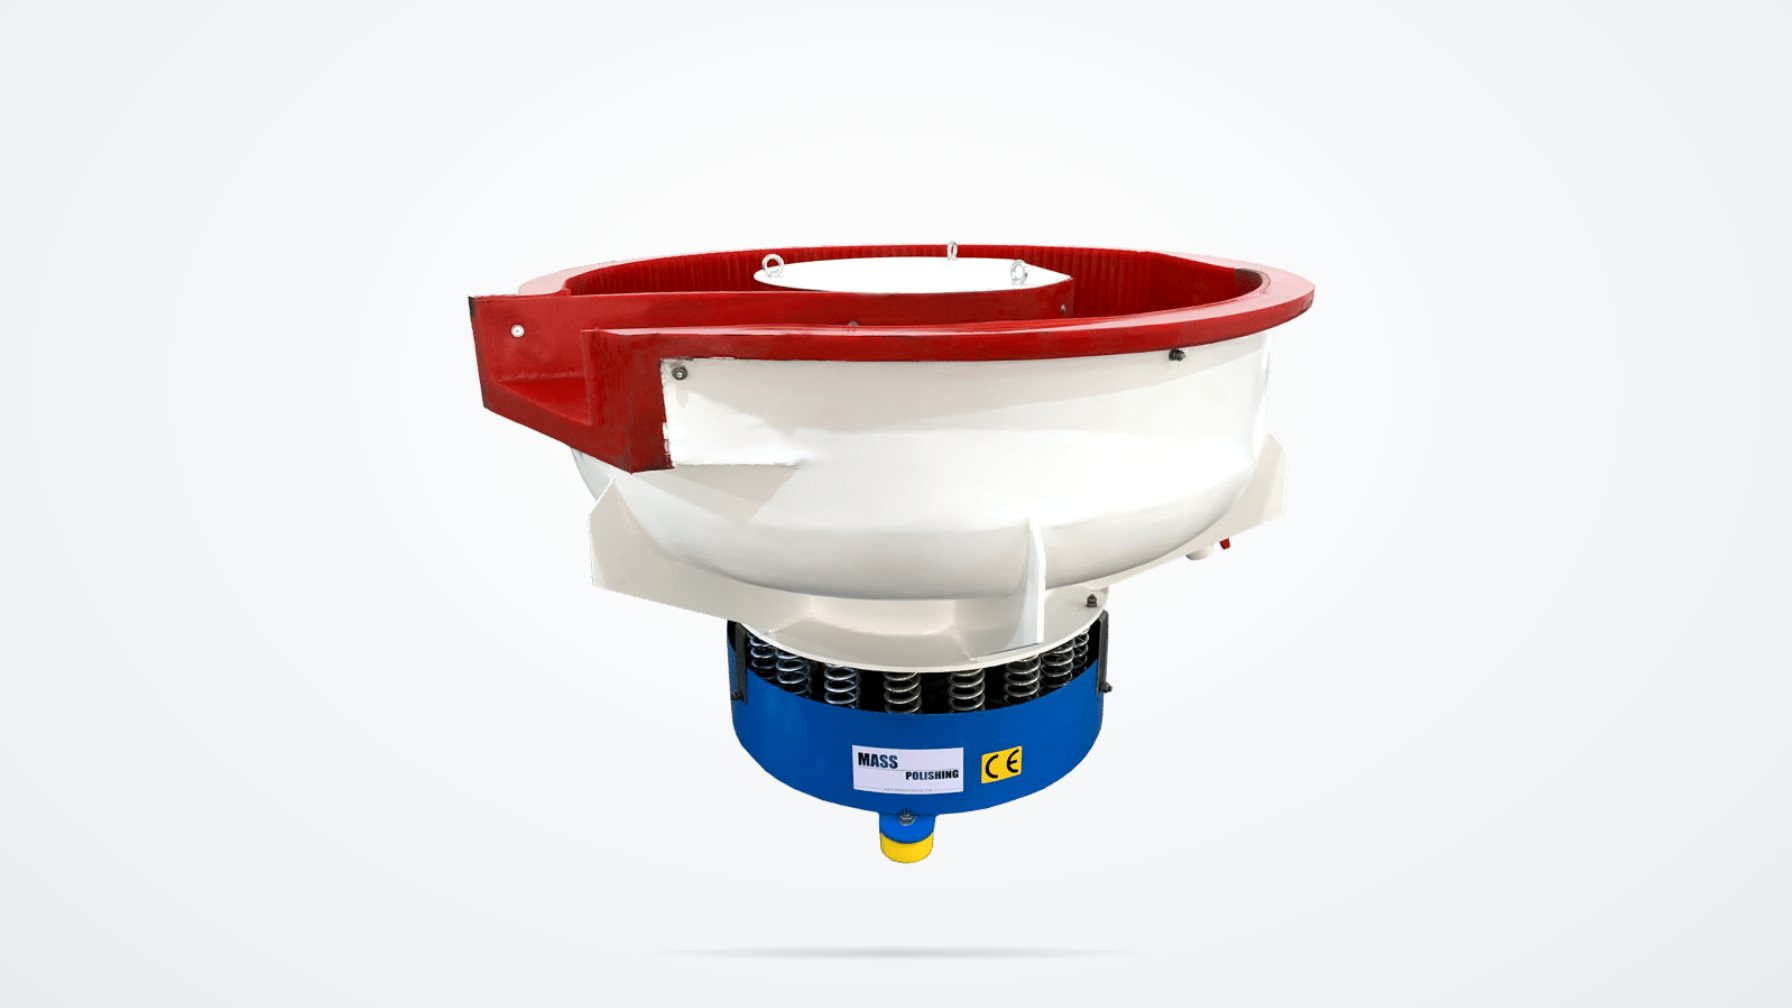
Lors de la spécification d'un bol vibratoire pour la quincaillerie en zinc, la taille du bol et la séparation sont aussi importantes que la puissance du moteur. <Choisir un tumbeur vibrant> couvre comment la configuration du bol et la charge de travail affectent la cohérence du cycle pour les petits lots de quincaillerie.
La décision ne concerne pas seulement la vitesse. Les pièces en zinc ont besoin de suffisamment de mouvement pour enlever les bavures, mais pas trop pour que les bords ne roulent pas ou que les détails fins ne disparaissent pas. Si votre pièce a une longue face décorative, un vibrateur tubulaire peut être le meilleur choix car il réduit le contact pièce à pièce dans une seule dimension.
Choix de médias et de composés pour les alliages de zinc tendres
La première règle pour le zinc est de couper avec des médias plastiques et de finir avec de la céramique fine ou de la porcelaine. Les médias plastiques sont plus doux pour les pièces non ferreuses tendres et réduisent le risque d'incorporation de particules abrasives dans la surface du zinc. Nos médias pré-placage V, avec un abrasif de 1500 grains, produisent une surface lisse et brillante avant la galvanoplastie. Pour les bavures plus importantes, les médias plastiques LC ou MC offrent plus de coupe sans passer à une forme céramique plus dure. Les médias céramiques ont toujours leur place après le travail grossier, en particulier les grades P ou DP pour le polissage, tant que la géométrie des bords n'est pas trop fine.
La chimie des composés est aussi importante que les médias. Le zinc réagit rapidement aux résidus acides. Un composé de finition neutre à légèrement alcalin maintient la surface propre sans attaque. Notre composé polyvalent LC10 convient au zinc car sa solution à 3 % a un pH d'environ 8,1, et il combine le nettoyage avec un contrôle léger de la rouille et de l'huile. Pour les pièces moulées en zinc qui doivent aller directement au placage, un composé dégraissant suivi d'un composé de polissage est souvent la séquence correcte. Nous évitons les nettoyants à base d'acide sur le zinc, sauf si la ligne de placage exige spécifiquement une étape d'activation acide.
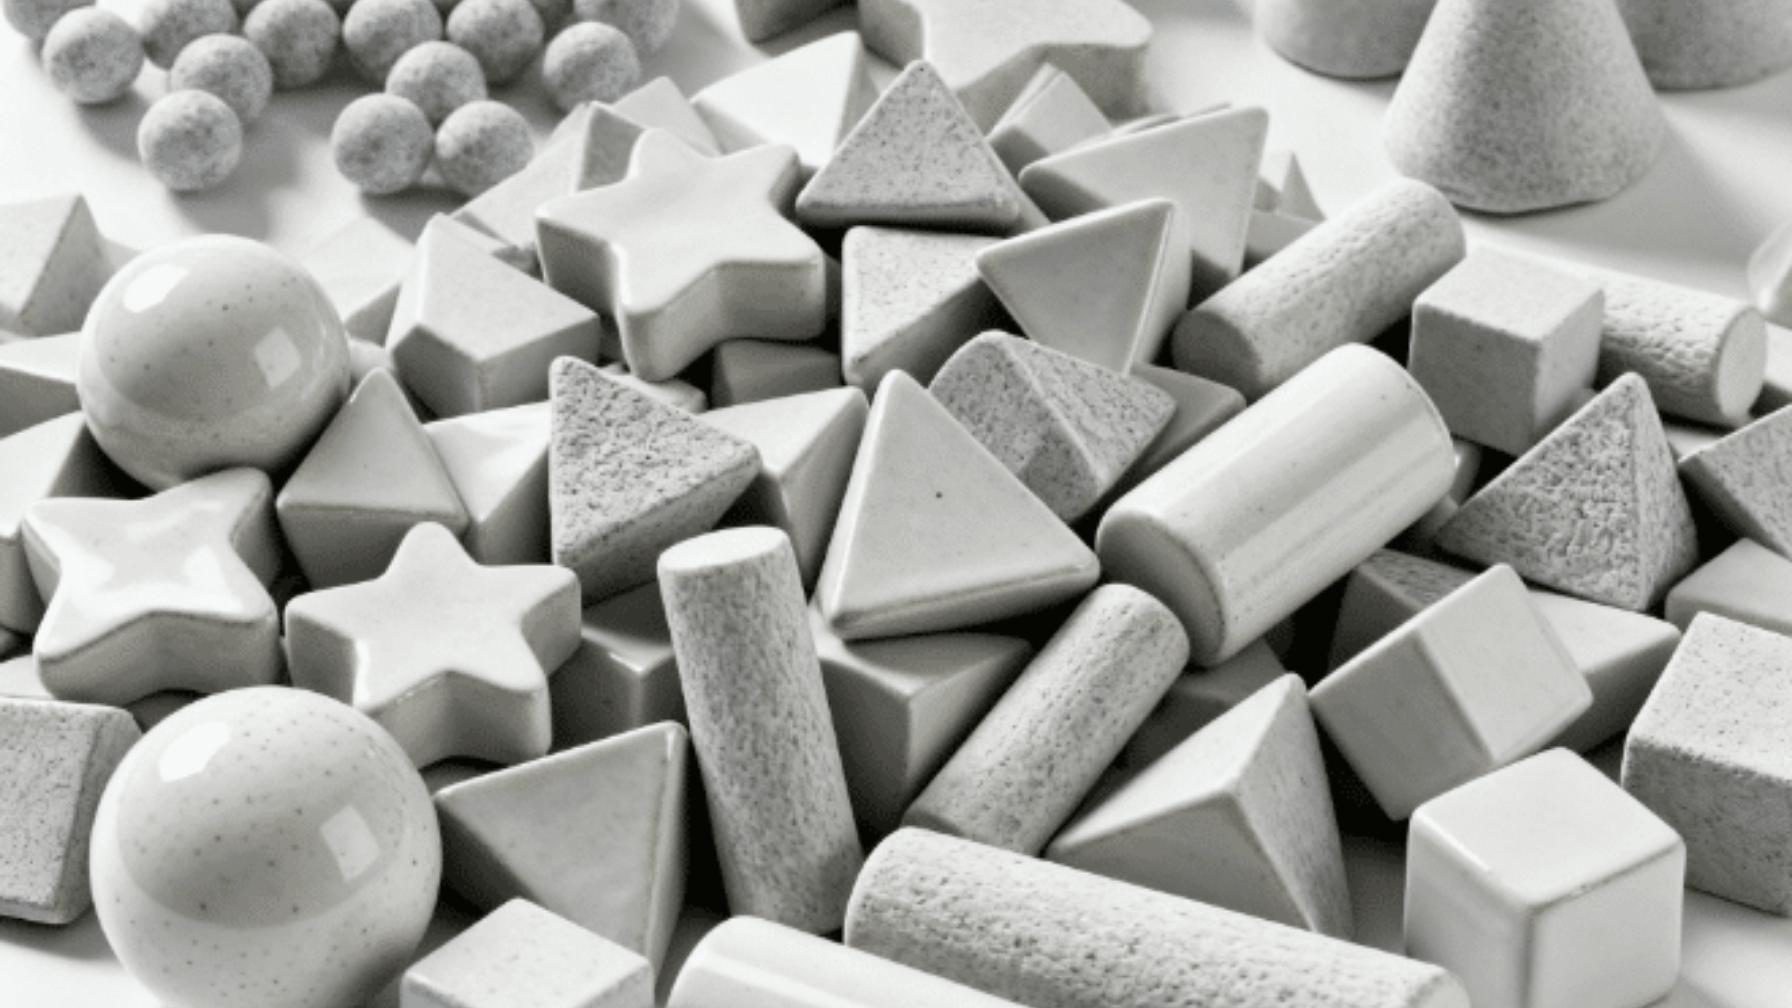
La sélection du composé contrôle la limite entre la coupe et la corrosion. <Choisir le bon composé de finition vibratoire pour votre application> couvre comment la chimie du composé modifie la protection de surface et la brillance des pièces, ce qui est plus important sur le zinc que sur l'acier car le zinc réagit plus rapidement aux résidus acides.
Si le cahier des charges demande un brunissage brillant, des billes en acier inoxydable fines peuvent fonctionner sur le zinc, mais elles doivent être maintenues suffisamment propres et sèches pour éviter les traces d'eau. D'après notre expérience, le risque le plus important avec le zinc n'est pas le média lui-même, mais les résidus laissés derrière. Un court rinçage à l'eau propre ou avec un nettoyant alcalin doux après la finition empêche le composé séché de devenir un contaminant de placage.
Si votre programme de moulage sous pression de zinc comprend des alliages Zamak mixtes, des parois fines de moins de 1 mm ou un cahier des charges de placage miroir, il est utile de confirmer la taille du média et le pH du composé avant le premier cycle de production. Envoyez le dessin de votre pièce, la nuance d'alliage et la finition de surface cible via le formulaire de demande sur masspolishing.com et nous confirmerons une séquence de processus avant que vous ne vous engagiez sur l'outillage ou la capacité de la machine.
Un processus de finition de quincaillerie en zinc en trois étapes et vérifications avant placage
Un processus répétable de moulage sous pression de zinc sépare l'ébarbage grossier du conditionnement de surface. Nous utilisons trois étapes distinctes sur la plupart des travaux de quincaillerie avant placage.
-
Couper et ébavurer avec un média plastique. Chargez le bol vibrant à environ 60 % du volume de la machine, ajoutez les pièces et faites fonctionner pendant 30 à 90 minutes selon l'épaisseur du flash. Vidangez et rincez avant la prochaine étape.
-
Lisser et arrondir les bords avec un média céramique ou porcelaine fine. Cette étape élimine les légères rayures laissées par la première étape et arrondit les coins vifs. La qualité céramique P ou DP fonctionne bien. Maintenez le temps de cycle plus court que l'étape de coupe, généralement 20 à 45 minutes, car un sur-traitement du zinc ferme la surface.
-
Brunir et nettoyer. Un dernier passage avec des billes en acier inoxydable ou une pâte de polissage fine, suivi d'un rinçage à l'eau propre et d'un cycle de séchage, produit une surface brillante exempte de particules lâches. Ne sautez pas l'étape de séchage, car les pièces en zinc humides peuvent développer une corrosion blanche avant le placage.
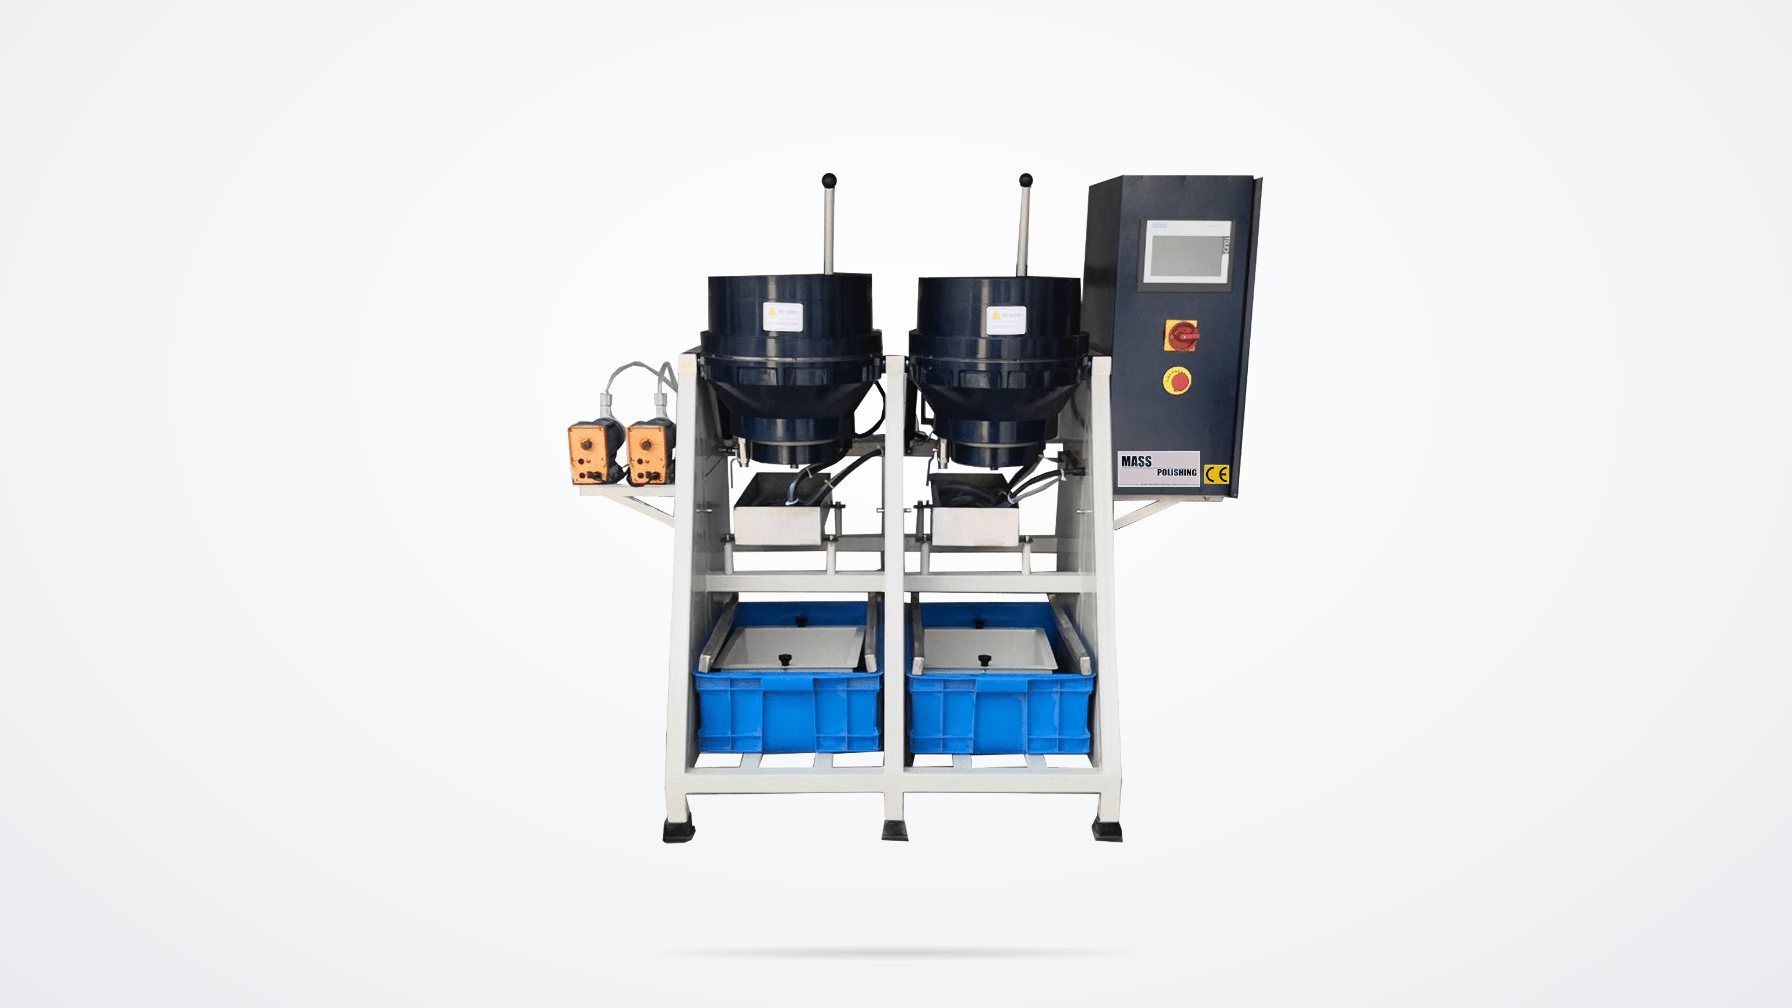
Les temps de cycle sont un point de départ, pas une promesse. La composition de l'alliage de zinc, la géométrie de la pièce et l'état de la ligne de placage influencent la fenêtre de finition. Nous échantillonnons chaque nouvelle famille de pièces dans un petit bol SW 30 ou PD 9 avant de passer à la production. Cet essai identifie le point exact où le flash est éliminé sans arrondir un bord critique.
Avant qu'une pièce moulée sous pression en zinc n'aille au placage, trois vérifications permettent de rattraper la plupart des rejets liés à la finition. Premièrement, mesurez la rugosité de surface sur les mêmes faces qui seront visibles après le placage. Une finition satinée fine ou brillante sur la face de référence n'a pas d'importance si le verso est toujours rugueux. Deuxièmement, inspectez les médias incrustés sous grossissement. Des particules de céramique ou de plastique piégées dans un pore créeront une bosse de placage ou un défaut d'adhérence. Troisièmement, effectuez un test de rupture d'eau après le rinçage. Si l'eau se retire par endroits, la surface n'est pas assez propre pour le placage.
La porosité est la variable cachée. Une pièce moulée sous pression qui semble parfaite avant la finition peut exposer des pores sous-jacents après le retrait du flash. Nous préférons échantillonner et découper un petit lot lorsque le client signale des cloques de placage sur un processus existant. Cela révèle souvent si le défaut a été créé lors du moulage ou de la finition. La réponse change l'étape suivante. Si la porosité de moulage est la cause, aucun polissage ne la résoudra.
Un processus de finition de moulage sous pression de zinc qui commence avec confiance
Les projets de quincaillerie en zinc qui arrivent au placage sans retouche partagent une habitude : la recette de finition a été construite autour de la pièce, et non empruntée à un métal plus dur. Si votre ligne d'ébavurage et de polissage actuelle produit de la rugosité, des médias incrustés ou des cloques, le problème réside généralement dans la séquence et la chimie plutôt que dans la machine elle-même.
Envoyez le dessin de votre pièce, la nuance d'alliage, le volume du lot et la finition cible à notre équipe d'ingénierie chez Mass Polishing via le formulaire de demande sur masspolishing.com. Incluez le cahier des charges de placage si vous l'avez. Nous examinerons la géométrie de la pièce et recommanderons une machine, un média, un composé et un temps de cycle avant que vous ne vous engagiez sur un processus.
Questions fréquentes sur la finition des pièces moulées sous pression en zinc
La finition vibratoire peut-elle polir les pièces moulées sous pression en zinc pour obtenir une finition miroir ?
Non, pas par elle-même. La finition vibratoire peut produire une surface pré-placage brillante et uniforme, mais une véritable finition miroir sur le zinc nécessite généralement une étape à haute énergie ou une opération de polissage finale. Sur la plupart des pièces de quincaillerie, l'objectif est une surface satinée à brillante lisse que le placage électrolytique peut couvrir uniformément. Tenter de forcer un miroir dans un bol vibrant sur-traite le zinc, étale la surface et peut fermer les pores. Le chemin le plus fiable est d'utiliser la finition vibratoire ou centrifuge pour préparer la pièce, puis de laisser le placage ou un léger polissage fournir le brillant final.
Le moulage sous pression de zinc nécessite-t-il un composé différent de celui de l'acier ?
Une erreur courante consiste à utiliser le même composé acide ou agressif utilisé pour l'acier. Le zinc nécessite un composé neutre à légèrement alcalin dans les étapes de coupe et de polissage. La chimie acide attaque rapidement le zinc et peut provoquer une corrosion blanche avant le placage. Le pH de la solution de travail est plus important que la marque exacte. Nous spécifions un composé à usage général ou de polissage avec une solution à 3 % de pH dans la plage de 8 à 8,5 et suivons avec un rinçage propre. Cela maintient la surface chimiquement stable pendant que le média élimine le flash.
Quelle est la finesse des parois de quincaillerie en zinc avant que la finition de masse ne devienne risquée ?
Cela dépend de la géométrie et de l'énergie de la machine. Un écrou plat avec une paroi de 0,8 mm peut généralement supporter un cycle vibratoire léger avec de petits médias plastiques. Un bossage fin et profond de moins de 0,5 mm est là où les disques centrifuges peuvent plier ou marteler la section. En général, si un ongle peut fléchir la paroi après le moulage, ne le soumettez pas à un traitement à disque à haute énergie. Pour les pièces fines, utilisez un bol vibrant avec un rapport élevé de médias sur pièces et raccourcissez l'étape de coupe. Nous échantillonnons d'abord quelques pièces et inspectons les déformations avant de nous engager sur le lot complet.
Quelle rugosité de surface doit avoir une pièce moulée sous pression en zinc avant la galvanoplastie ?
La rugosité requise dépend du type de placage et de l'utilisation finale. Pour le chrome décoratif sur quincaillerie en zinc, une surface avant placage d'environ Ra 0,4 à 0,8 micromètres sur les faces visibles est généralement réalisable. Le placage fonctionnel peut tolérer des surfaces plus rugueuses, tandis que le nickel brillant ou le chrome nécessite une base plus lisse. Mais la rugosité n'est qu'une partie de l'histoire. La surface doit également être propre, exempte de médias incrustés et majoritairement sans pores. Nous vérifions la rugosité avec un profilomètre, puis effectuons un test de rupture d'eau car un faible Ra avec une surface sale provoquera toujours des cloques.
Avons-nous besoin d'un séparateur si nous finissons de la quincaillerie en zinc avec de petits médias ?
Dans les programmes que nous prenons en charge, un séparateur s'amortit rapidement lorsque la taille des médias est proche de la taille des pièces. Les petites pièces de quincaillerie en zinc piègent les médias triangulaires dans les trous et les fentes, et la séparation manuelle ajoute des heures. Un séparateur vibrant avec un tamis de taille correcte vous permet de séparer les médias des pièces sans toucher chaque pièce. La série SWS intègre la séparation dans le bol, ce qui fonctionne bien pour les lignes de pré-placage. Si vos tailles de lot sont petites, un tamis manuel peut suffire au début. Mais dès que la main-d'œuvre devient le goulot d'étranglement, l'ajout d'un équipement de séparation est la voie la moins coûteuse. Partagez les dimensions de vos pièces et votre taille de lot actuelle avec notre équipe et nous confirmerons l'ouverture de tamis appropriée.
Si vous êtes intéressé, consultez ces articles liés :
Comprenez-vous la machine de finition par baril rotatif ?
Problèmes courants et contre-mesures des équipements de machines de polissage
Machines de finition vibrantes à cuve : solutions efficaces pour les pièces volumineuses et délicates
Industrie de l'impression 3D
Avantages d'une machine de polissage vibrante