
التنظيف الدقيق وكسر الحافة لقطع الطيران يتناولان متطلبين يُكتب عادةً كمتطلب واحد: إزالة الشوائب التي يتركها أداة القطع عند الحافة، وإنتاج حالة الحافة التي يحددها الرسم فعليًا. الأول هو فحص النظافة. الثاني هو متطلب الأبعاد والسطح، ويقاس مثل أي استدعاء آخر، وهو المكان الذي غالبًا ما يبدأ فيه إعادة العمل. يمكن لقطعة أن تجتاز فحص الشوائب البصري وتفشل في مواصفاتها للحافة، لأن حافة يدوية الصنفرة التي تبدو نظيفة يمكن أن تكون غير مكسورة بشكل كافٍ في مكان ما ومتدحرجة في مكان آخر. ما يلي يتناول كيفية تعريف المتطلب، وأي عملية يمكنها الالتزام به، وكيفية إثبات العملية قبل تشغيلها على القطع الإنتاجية.
ما الذي يطلبه رسم الطيران فعليًا عند الحافة
تصل الحواف المقطوعة مع شوائب لأن المرور الأخير لا يقطع بشكل نظيف عبر الزاوية. تدفع الأداة حافة رقيقة من المادة أمامها، وتظل تلك الحافة ملتصقة. يعتمد مقدار ما يبقى ملتصقًا على السبيكة، وهندسة الأداة، وسرعة التغذية، ومدى حدة الأداة في الجزء النهائي من التشغيل. عملية إزالة الشوائب تزيل تلك الحافة. فهي لا تنتج تلقائيًا حافة مسيطرة عليها.
تصف الرسومات الحالة النهائية المطلوبة بطرق تحمل معايير قبول مختلفة جدًا:
- “قول.
- نصف قطر محدد، على سبيل المثال 0.2 إلى 0.4 ملم، هو استدعاء قابل للقياس ويحتاج إلى طريقة قياس متفق عليها مسبقًا.
- “خالية من الشوائب” عادةً ما تكون معيارًا بصريًا أو لمسيًا، ولا تقول شيئًا عن نصف القطر.
- ملاحظة عامة تشير إلى مواصفة عملية العميل تجلب وثيقة قد لا يكون الورشة قد قرأها.
التمييز مهم لأن الشروط الثلاثة يمكن أن توجد بشكل مستقل. يمكن أن تكون الحافة خالية من الشوائب ومع ذلك تقع خارج استدعاء نصف القطر. يمكن أن تحمل الحافة نصف القطر الصحيح ومع ذلك تحتوي على حافة مطوية من المعدن مضغوطة في الزاوية، وهو ما يحدث عندما يتم استخدام خطوة التلميع حيث كانت هناك حاجة لعملية قطع. يمكن أن تبدو الحافة مقبولة على الطاولة وتفشل في الطلاء، لأن الزاوية التي تم تدحرجها تقدم سطحًا مختلفًا لخط المعالجة المسبق عن الزاوية التي تم تقصيرها.
قبل اختيار عملية، حدد كتابةً أربعة أشياء: قيمة نصف القطر أو الشاكر مع تحملها، وطريقة القياس التي يقبلها العميل، والأسطح المستثناة (الخيوط، وجوه الأختام، مقاعد التحمل، حواف البيانات)، وما إذا كان المتطلب ينطبق على كل حافة في القطعة أو فقط على الحواف المذكورة في الرسم. النقطة الأخيرة تسبب خلافات أكثر من قيمة نصف القطر نفسها، لأن ملاحظة عامة سهلة القراءة بشكل مختلف على قطعة تحتوي على مئتي حافة.
لماذا تتصرف حواف الطيران بشكل مختلف عن القطع التجارية
سلوك المادة يقود معظم الاختلاف. الألمنيوم يلطخ بدلاً من القطع تحت ضغط خفيف، لذلك يمكن طي الشوائب ذهابًا وإيابًا بدلاً من إزالتها، وتترك السبائك اللينة علامات بسهولة عندما يكون ضغط الوسائط غير متساوٍ. التيتانيوم يتصلب عند السطح، والطبقة التي تتركها الأداة ليست هي نفس المعدن الأساسي، لذلك خطوة التشطيب التي تلمع فقط يمكن أن تترك حافة متصلبة في مكانها. السبائك القائمة على النيكل مثل إنكونيل تكون خشنة وتصلب بسرعة، مما يقلل من عمر الوسائط ويغير معدل القطع مع تآكل الشحنة.
التيتانيوم هو أحد السبائك التي يهم فيها تسلسل التشطيب أكثر من ضغط التشطيب. <كيفية تلميع أجزاء التيتانيوم دليل خطوة بخطوة> يتناول نهج خطوة بخطوة لتلميع أجزاء التيتانيوم.
الهندسة تضيف مجموعة ثانية من المشاكل. الجدران الرقيقة والأقسام الطويلة غير المدعومة تتعرض للثني تحت حمل الوسائط، وقطعة تهتز في وعاء يتم تلميعها تحت ظروف لم يحددها أحد. التقاطعات الداخلية، والثقوب المستعرضة والفتحات تخلق شوائب لا يمكن للوسائط غير المربوطة الوصول إليها دائمًا، ونفس الميزات تحبس الوسائط التي يجب أن يتم العثور عليها وإزالتها لاحقًا. على قطعة تجارية، جسيم الوسائط المحتجز هو إزعاج. وعلى قطعة تدخل في تجميع مع متطلبات النظافة، فهو عدم مطابقة.
القيمة تغير من حساب المخاطر. عندما تحمل قطعة واحدة حصة كبيرة من تكلفة التجميع النهائي، فإن عملية عادةً ما تحافظ على الحافة ولكنها أحيانًا تفرط في كسر الزاوية، فهي صفقة سيئة، حتى لو كان متوسط دورة العمل أسرع. لهذا السبب تظل العمليات المعتمدة على القوالب في العمل في مجال الطيران على الرغم من انخفاض الإنتاجية.
هناك أيضًا مسألة ما يفعله خطوة التشطيب على السطح الذي يرثه. يزيل التشطيب الجماعي المادة عند الحافة، وإلى حد أقل، عبر السطح. حيث تم تأهيل عملية التشغيل الآلي بحالة سطح محددة، يجب أن يكون خطوة التشطيب داخل ذلك التأهيل بدلاً من تطبيقها لاحقًا كعملية تجميلية.
مطابقة عملية التشطيب للقطعة
عائلات العمليات الست تغطي معظم أعمال الحافة في مجال الطيران. تختلف في كيفية وصول الوسائط إلى الحافة، وكمية التحكم التي يمتلكها المشغل على نصف القطر، وما الذي يمكن أن يسوء.
| Process | كيفية وصول الوسائط إلى الحافة | طابع الحافة | Watch for |
|---|---|---|---|
| الوعاء الاهتزازي، سلسلة SW و SWS | أجزاء فضفاضة ووسائط في وعاء مبطن بمادة اليوريثان | إزالة الشوائب العامة بنصف قطر مخلوط، تحكم معتدل | اتصال جزء بجزء، وسائط محشورة في الثقوب |
| قرص مركزي، سلسلة ED و CF | وسائط وأجزاء مضغوطة ضد جدار قرص دوار | قطع سريع، نصف القطر محدد بحجم الوسائط والفجوة | حواف رقيقة مكسورة أكثر من اللازم، تلطيخ على سبائك ناعمة |
| برميل مركزي، سلسلة EB | أربعة براميل على برج دوار | دورات قصيرة، نصف قطر موحد، إمكانية إنهاء ناعم | حد حجم البرميل، عمل التحميل والتفريغ |
| إنهاء السحب، سلسلة DF | كل جزء يُثبت في جهاز ويُسحب عبر الطبلون | تحكم في حافة كل جزء، حماية الحواف الرائدة | تكلفة الجهاز لكل رقم جزء، إنتاجية منخفضة |
| التشطيب المغناطيسي، سلسلة MF | دبابيس فولاذية تُدفع بواسطة مجال مغناطيسي | يصل إلى الثقوب، الأخاديد والتقاطعات، يفقد الوسائط غير المستقرة | ميزات صغيرة فقط، حدود حجم الدبوس |
| الاهتزازي الممر، سلسلة TV | أجزاء طويلة أو كبيرة في حوض اهتزازي على شكل حرف U | معاملة لطيفة للحواف الطويلة | دورة بطيئة، تحكم محدود في نصف القطر |
Machine – Deburring & Separation)
عادةً ما يتبع الاختيار معيار القبول بدلاً من حجم الجزء. إذا طلب الرسم نصف قطر مع تسامح على جزء ذو قيمة عالية، يجب أن يحافظ العملية على ذلك النصف قطر بشكل متكرر، مما يشير إلى طريقة تعتمد على تثبيت أو تشغيل برميل عالي الطاقة مع وصفة ثابتة. إذا كان المطلوب هو إزالة الشوائب على جزء صغير عالي الحجم تحت ملاحظة عامة، فإن آلة الوعاء أو القرص تكون عادة أرخص، وتوزيع نصف القطر عبر الدفعة يكون أقل أهمية.
التراكيب شائعة وغالبًا ما تكون أفضل من خطوة واحدة. القطع الخشن في وعاء اهتزازي يزيل معظم الشوائب ويدمج الحافة، ثم تشغيل عالي الطاقة أقصر أو تمريرة سحب تجلب نصف القطر إلى النافذة وتحسن السطح. تقسيم العمل يسمح لكل خطوة بالعمل مع وسائط مطابقة لمهمتها بدلاً من التنازل عن وسائط واحدة تقوم بكلا المهمتين بشكل سيئ.
العملية)
العمليات عالية الطاقة تثبت مكانها حيث يكون زمن الدورة هو القيد. تنص المواصفة المنشورة لسلسلة ED على أن هذه الآلات توفر قوة تتراوح بين 10 إلى 15 مرة من قوة نظام اهتزازي تقليدي. هذا الرقم يصف قوة العمل عند جدار الوعاء، وليس نتيجة الحافة: لا يزال نصف القطر يأتي من حجم الوسائط، حالة الوسائط ووقت وجودها في الآلة، وعملية عالية القوة مع وسائط غير مناسبة ستكسر الحافة الرقيقة بشكل أسرع من عملية لطيفة.
Machine – High Energy Deburring)
سعة البرميل تحدد حدًا عمليًا من السهل تجاهله. على سبيل المثال، يعمل EB 240 بأربعة براميل سعة 60 لتر بسرعة تصل إلى 105 دورة في الدقيقة على محرك بقوة 11 كيلوواط، ويعمل EB 320 بأربعة براميل سعة 80 لتر بسرعة تصل إلى 90 دورة في الدقيقة. تناسب هذه الأحجام الأقواس، والملحقات، والمكونات الميكانيكية الصغيرة. قسم هيكلي طويل لا يتناسب، وإجباره على الدخول في برميل يحتوي على أجزاء أقل لملء الحجم يغير نسبة الجزء إلى الوسائط وبالتالي النتيجة.
غالبًا ما يُحكم على آلات البرميل فقط من خلال زمن الدورة، في حين أن السؤال الأكثر فائدة هو ما يفعله البرميل بالحافة عبر الدفعة.What Are the Characteristics of a التشطيب بالبرميل الطرد المركزي الآلة> يغطي الخصائص التي تميز التشطيب باستخدام البرميل المركزي عن طرق التشطيب الجماعي الأخرى.
عندما لا يمكن للتشطيب الجماعي الوصول، يجب التصريح بذلك مبكرًا. قد يحتاج الشوائب عند تقاطع ثقبين متقاطعين في ثقب عميق إلى عملية تدفق موجه، أو طريقة تعتمد على الدبوس، أو لمسة يدوية يتم التحكم فيها بواسطة معيار مكتوب. التخطيط لهذه العملية الثانوية أرخص من اكتشافها أثناء فحص النموذج الأولي.
اختيارات الوسائط والمركبات التي تحدد نصف القطر للحافة
عملية الوسائط غير المستقرة تنتج نصف قطر الحافة من خلال العديد من الاتصالات الصغيرة. الحد العملي الأقصى للنصف القطر يُحدد بواسطة أكبر اتصال وسائط يمكنه الوصول فعليًا إلى الحافة، مما يجعل حجم الوسائط هو القرار الأول ومواد الوسائط هي القرار الثاني. الوسائط الخشنة تقطع بسرعة وتترك نصف قطر أكبر وأقل تحكمًا. الوسائط الدقيقة تتبع الحافة بشكل أدق وتنتج نصف قطر أصغر مع سطح أفضل، على حساب زمن الدورة.
| فئة الوسائط | العمل عند الحافة | الاستخدام النموذجي في صناعة الطيران | حد |
|---|---|---|---|
| سيراميك خشن، TC إلى UC | يقطع بسرعة ويحدد نصف قطر أكبر | إزالة الحواف بعد الطحن، دمج نصف القطر | سطح غير لامع، يمكن أن يتجاوز نصف القطر على الحواف الرقيقة |
| سيراميك ناعم، P و DP | يدمج ويزيد من الإشراق مع قطع خفيف | الحالة النهائية للحافة والسطح | أبطأ، إزالة أقل للمادة |
| بلاستيك، V إلى Z1 | قطع لطيف على السبائك اللينة | الألمنيوم والأجزاء ذات الجدران الرقيقة | تآكل أسرع، تحكم أقل في نصف القطر |
| كرات ومسامير من الصلب | يصقل بواسطة تدفق البلاستيك، وليس بالقطع | زيادة الإشراق قبل الطلاء | لا يمكن إزالة الحافة الحادة، يمكن طيها |
| بورسلين وزركونيا | تلميع ناعم مع قطع ضئيل | ميزات الدقة الصغيرة | لا توجد قدرة على إزالة الحواف الحادة |
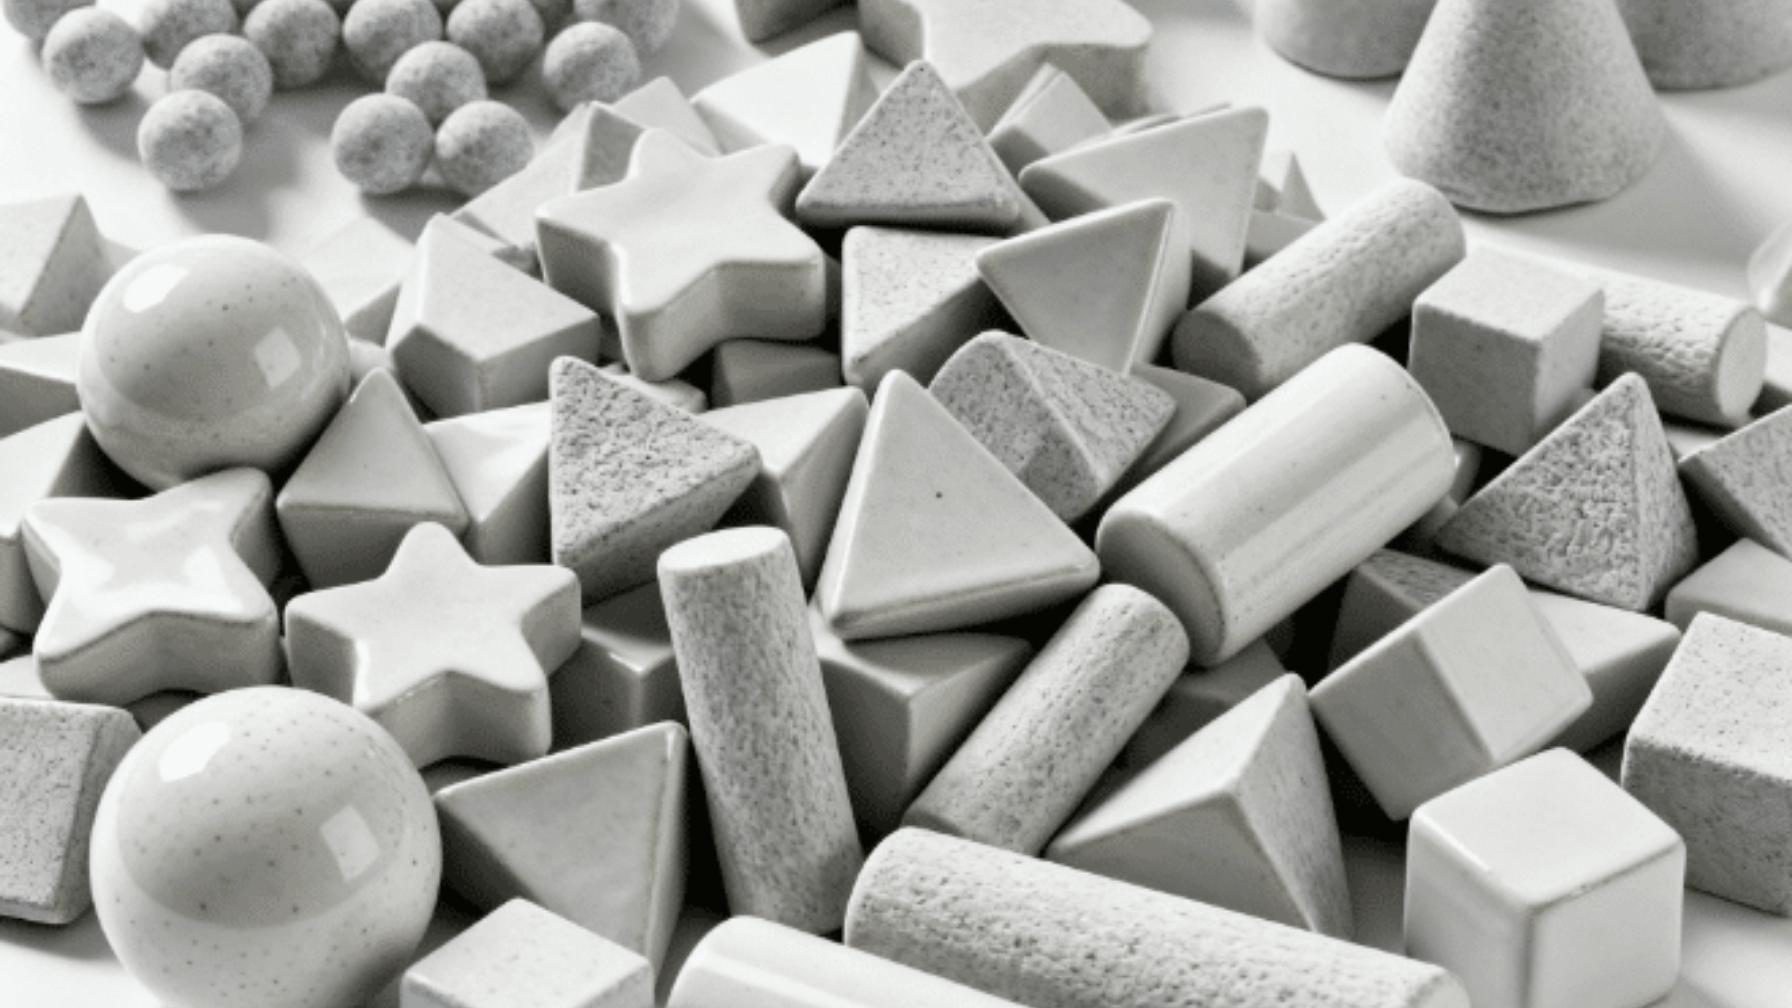
الشكل مهم بقدر الحجم. الأشكال المثلثية وذات النجمة الثلاثية تقدم نقطة إلى الحافة وتقطع بشكل أسرع؛ الأسطوانات والكرات تتدحرج على طول الحافة وتندمج بشكل أكثر تساويًا. كما يجب أن تدخل الوسائط وتخرج من كل ميزة تلمسها. إذا كانت الوسائط يمكنها الدخول إلى فتحة ولكن لا يمكنها الدوران داخلها، فستعلق، وسيتم رفض الجزء عند التفتيش لسبب لا علاقة له بالحافة.
حالة الوسائط هي متغير عملية، وليست قطعة استهلاكية. مع تآكل الوسائط الخزفية، تصبح أصغر وأخف وزنًا، وينخفض معدل القطع، ويتغير نصف القطر الناتج عن زمن دورة ثابت. الشحنة التي كانت تنتج نصف قطر داخل النافذة عند الجديدة لن تفعل ذلك بعد عدة مئات من الساعات. لهذا السبب، يحتاج خطة التحكم إلى قاعدة لإضافة الوسائط وتحديد الوسائط ذات الحجم الناقص، ولمعرفة أن وصفة تم نسخها من ورشة أخرى نادراً ما تنتقل بدون تعديل.
يحمل المركب المادة المُزالة بعيدًا ويحافظ على قطع الوسائط بدلاً من تحميلها. القليل جدًا من المركب يسمح للغرامات بالتكدس على الوسائط وتلطيخ الجزء، ويمكن أن يهاجم الرقم الهيدروجيني الخاطئ السبيكة أو يترك بقايا تتداخل مع العملية التالية. على الألمنيوم، المركب غير المتوافق مع السبيكة يمكن أن يترك سطحًا داكنًا يجب إزالته قبل الطلاء.
يستحق التيتانيوم معاملة منفصلة. يتعرض للتلف، ويصلب العمل، وحساس للتلوث الذي يلتقطه من سبائك أخرى، ولهذا السبب تحتفظ العديد من الورش بحمولة وسائط مخصصة ومركب مخصص لعمل التيتانيوم بدلاً من مشاركة وعاء مع أجزاء من الصلب. حيث يُطلب إنهاء لامع بعد ضبط الحافة، فإن معجونًا ناعمًا متوافقًا مع السبيكة يقوم بالخطوة الأخيرة؛ على سبيل المثال، يُصنع AM 99 خصيصًا لسبيكة التيتانيوم.
تسلسل تطوير العملية الذي يمكنك تدقيقه
وصفة التشطيب التي تعمل على دفعة واحدة ولا تعمل على الأخرى عادة ما تتخطى مرحلة. النص أدناه مكتوب بحيث ينتج كل خطوة سجل يمكن لشخص آخر التحقق منه.
- ثبّت المتطلب كتابيًا. سجل قيمة نصف القطر والحد الأقصى، طريقة القياس، الأسطح المستبعدة وسلطة القبول. مطلوب.
- ابنِ عينة تطابق أسوأ ميزة. نفس السبيكة، نفس عملية التشغيل، نفس الثقب العرضي أو الجدار الرقيق. لن يتنبأ قضيب الاختبار المسطح بما يحدث عند تقاطع. مطلوب.
- سجل الحالة الواردة. ارتفاع الحافة تحت التكبير، مظهر الحافة، خشونة السطح حيث يطلب الرسم ذلك، والزيت أو المبرد الموجود على الأجزاء. بدون هذا الأساس، لا يمكن للتجربة أن تظهر ما تغير. مطلوب.
- ثبّت كيمياء المادة قبل تغيير الهندسة. قم بتشغيل التجارب الأولى بمركب واحد وتركيز واحد، وغيّر الوسائط والوقت بدلاً من ذلك. تغيير المركب والوسائط معًا ينتج عنه نتيجة لا يمكن إعادة إنتاجها. مطلوب.
- قم بتشغيل مصفوفة، وليس نقطة واحدة. ثلاثة أحجام للوسائط أو مستويات العدوانية مقابل ثلاثة أوقات دورة تعطي تسع نقاط بيانات واتجاه التغيير. تجربة واحدة تعطي نتيجة بدون اتجاه خلفها. مطلوب.
- قم بالقياس باستخدام الطريقة المتفق عليها، على عدة حواف. قياس واحد على حافة واحدة من جزء واحد ليس دراسة قدرة. مطلوب.
- اكتب خطة التحكم أثناء أن تكون التجربة لا تزال حديثة. زمن الدورة، تحميل الوسائط وإعادة التعبئة، جرعة المركب، فاصل الفحص، والتحقق الذي يطلق إعادة التأهيل. مطلوب.
- أضف اختبارًا قائمًا على التركيب فقط حيث لا يمكن للعملية غير المستقرة الحفاظ على النافذة. اختياري، وعادة ما يكون آخر تكلفة تُضاف.
يثبت تشغيل العينة أن السبيكة، والميزة، وحمولة الوسائط، ودورة التشغيل أنتجت تلك النتيجة المقاسة. لا يثبت أن الإعداد نفسه يظل ثابتًا عندما يتآكل الوسيط، أو يتغير دفعة السبيكة، أو عندما تكون الميزة على وجه مختلف من الجزء، أو عندما تكون الآلة محملة بنسبة جزء إلى وسيط مختلفة. تلك ظروف منفصلة وكل منها يحتاج إلى فحص خاص.
نتيجة التجربة لا تكون مفيدة إلا بقدر ما تم تسجيله من ظروف حولها. <Key to the Success of Finishing Process> يغطي عوامل العملية التي تحدد ما إذا كانت نتيجة التشطيب تتكرر في الإنتاج.
احتفظ بعينة التأهيل كمرجع مادي وصور الحواف عند التكبير. عندما يعود سؤال بعد ستة أشهر، يكون من الصعب الدفاع عن رقم القياس بدون عينة محتفظ بها.
لماذا يتغير جودة الحافة وأين تبحث أولاً
التغير طبيعي. يتآكل الوسيط، ويتحرك تركيز المركب مع تبخر الماء ويزيل السحب الكيميائي، والأجزاء التي تدخل ليست مطابقة تمامًا للأجزاء التي وضعت الوصفة. ما يميز عملية مسيطرة عن غير مسيطرة هو ما إذا تم اكتشاف التغير قبل شحن الأجزاء.
| عرض | السبب المحتمل | الفحص الأولي |
|---|---|---|
| يتوسع نصف القطر خلال دورة الإنتاج | وسائط التآكل صغيرة الحجم، الشحنة منخفضة | قم بفحص الشحنة وقارن حجم الوسائط مع العينة المؤهلة |
| الزوايا مكسورة بشكل عشوائي | اتصال جزء بجزء، تعطل الأجزاء | تحقق من نسبة التحميل وكيفية حركة الأجزاء في الوعاء |
| يبقى الحافة في ثقب عبر | لا يمكن للوسائط الدخول إلى التقاطع | قارن حجم الوسائط مع قطر الثقب، جرب شكل أصغر |
| قياسات الحافة خارجة عن المعايير ولكنها تبدو مصقولة | الحديد مطوي بدلاً من قطعه | راجع نوع الوسائط وجرعة المركب لهذه المرحلة |
| تصبغ بعد عملية رطبة | بقايا المركب أو جفاف بطيء | تحقق من التركيز، جودة الشطف ووقت التجفيف |
اعتبر العمود الأوسط فرضية حتى يتأكد الفحص. تغيير ثلاثة متغيرات مرة واحدة عادةً يجعل العرض يختفي لمدة نوبة ويعود بدون تفسير، وهو أسوأ من المشكلة الأصلية لأن العملية الآن غير موثقة.
حيث لا يمكن للفحص تحديد بين سببين، عزل متغير واحد على دفعة صغيرة بدلاً من أمر الإنتاج. تشغيل عشرين قطعة التي تحسم السؤال يكلف أقل من دفعة مرفوضة.
ما الذي يجب تسجيله وما الذي يجب إرساله مع عيناتك
الرسومات وحدها نادراً ما تحسم مسألة ما إذا كانت العملية ستحتفظ بالحافة. المعلومات أدناه هي ما يحتاجه تقييم التشطيب فعليًا، ومعظمها يأتي من وثائق تمتلكها الورشة بالفعل.
| الحقل | ما الذي يجب إرساله | لماذا يهم |
|---|---|---|
| السبيكة والتمعدن | مواصفة المادة وحالة المعالجة الحرارية | تحديد توافق الوسائط والمركب وسرعة القطع |
| تحديد الحافة | ملاحظة دقيقة بالقيمة والتحمل | “لا يمكن قياس أو قبول عبارة ”كسر الحواف الحادة" |
| طريقة القياس | الأداة أو المقياس الذي يقبله العميل | عملية مثبتة على أداة مختلفة ليست مثبتة |
| الأسطح المستثناة | الخيوط، وجوه الختم، مقاعد التحمل، حواف البيانات | يمنع الحافة الصحيحة من تلف سطح وظيفي |
| الحالة الواردة | طريقة التشغيل، حجم الشوائب، بقايا المبرد | يشرح الشوائب التي يجب على العملية إزالتها |
| الحجم والجزء | الكمية الشهرية، أكبر وأصغر الأبعاد | اختيار الماكينة وتحميلها |
إرسال أجزاء تمثل أسوأ حالة: أصغر ثقب عرضي، أرق جدار، الحافة الأقرب إلى وجه الختم. عينة من الأجزاء الملائمة ستنتج نتيجة ملائمة لا تتجاوز الطلب الأول الصعب.
أرسل أجزاء عينة واحصل على نتيجة حافة مقاسة
أسرع طريقة لتحديد ما إذا كانت عملية التشطيب الجماعي يمكنها الحفاظ على تحديد الحافة الخاص بك هي تشغيل أجزاءك الخاصة. أرسل خمسة إلى عشرين قطعة تتضمن أسوأ ميزة في الرسم، مع السبيكة والتمديد، وتحديد الحافة والتسامح الخاص بها، وطريقة القياس التي يقبلها عميلك، والأسطح التي يجب ألا تلمس، وحالة الحافة بعد الخروج من الآلة، وحجم الإنتاج الشهري. ستقوم شركة ماس بوليشينج بتشغيلها على آلة ووسائط مطابقة وتقرير نصف قطر الحافة و حالة السطح المقاسة، بحيث يعتمد القرار على نتيجة بدلاً من تقدير. يتولى دينيس وفريق العملية تقييم العينة، ويمكنك التواصل معهم من خلال نموذج الاتصال على masspolishing.com.
الأسئلة الشائعة
هل يمكن للتشطيب الجماعي أن يحل محل إزالة الحواف اليدوية على أجزاء الطيران؟
غالبًا، ولكن ليس دائمًا. عملية الوسائط الحرة تتعامل مع العمل العام على الحافة في معظم الأجزاء المجهزة وتقوم بذلك بشكل أكثر اتساقًا من عامل على الطاولة يعمل على دفعة. يتوقف الأمر عن كونه كافيًا عندما تبقى الحافة حيث لا يمكن للوسائط الوصول، عندما يتطلب الرسم نصف قطر بتسامح لا يمكن للعملية الحفاظ عليه عبر الدفعة، أو عندما يؤدي زاوية مكسورة أكثر من اللازم إلى إتلاف جزء عالي القيمة. في تلك الحالات، لا تزال الآلة تزيل معظم الحافة وتكمل عملية ثانوية مسيطرة عليها الحافة.
ما هو نصف قطر الحافة الذي يمكن لعملية الاهتزاز أو الطرد المركزي الحفاظ عليه؟
لا يوجد رقم عالمي، والمورد الذي يقتبس رقمًا دون رؤية الجزء يضع تخمينًا. يعتمد نصف القطر على حجم الوسائط وحالتها، والسبيكة، ووقت الدورة، ومدى تعرض الميزة لتدفق الوسائط. التجربة على أجزاءك الخاصة، المقاسة بالأداة التي يستخدمها عميلك، هي الإجابة الموثوقة الوحيدة. اتجاه التغيير متوقع: الوسائط الناعمة والدورات الأقصر تعطي نصف قطر أصغر، والوسائط الخشنة والدورات الأطول تعطي نصف قطر أكبر.
كيف توقف وسائط التشطيب عن التعلق في الثقوب المستعرضة والفتحات؟
طابق حجم الوسائط مع أصغر ميزة، وتحقق من الشكل بالإضافة إلى الحجم. تدخل الوسائط إلى ميزة أكثر سهولة من خروجها، لذا قد تحتفظ الفتحة التي تستقبل قطعة مثلثية بزاوية بها. يمنع تصفية الشحنة، واختيار شكل لا يمكن أن يتداخل، وفحص أصغر الميزات قبل التعبئة معظم ذلك. حيث لا يمكن تجنب ميزة، فإن عملية تعتمد على تثبيت يحافظ على حركة الوسائط في اتجاه واحد أسهل في السيطرة من وعاء فضفاض.
هل يحتاج التيتانيوم إلى وسائط ومركب خاص به؟
العديد من الورش تديرها بهذه الطريقة. يتصلب التيتانيوم، ويخدش، ويتأثر بالتلوث الذي يلتقطه من سبائك أخرى، لذا فإن الشحنة المشتركة مع أجزاء من الصلب تُدخل مخاطر يصعب رؤيتها على السطح النهائي. شحنة وسائط مخصصة، ومركب مطابق للسبيكة، وتسلسل تشطيب منفصل يزيل ذلك الخطر. حيث يلزم إنهاء نهائي لامع، فإن معجونًا مصممًا خصيصًا للتيتانيوم يكمل عمل الحافة دون تغيير نصف القطر.
إذا كنت مهتمًا، اطلع على هذه المقالات ذات الصلة:
Troubleshooting of Centrifugal Drum Finishing Machines
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits