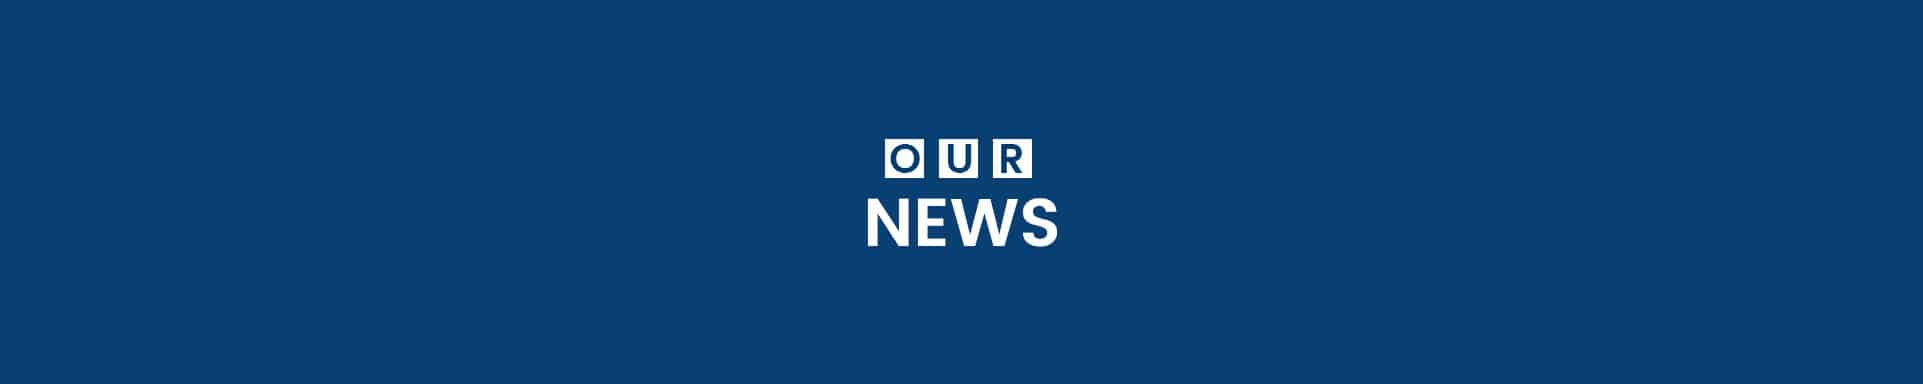
Типы полировальных абразивов для обработки поверхностей
Полировальные абразивы – это грубые материалы, используемые при вибрационной, центробежной или барабанной обработке. Они помогают удалять заусенцы, сглаживать и полировать металлические, пластиковые или композитные детали. Выбор абразива зависит от обрабатываемого материала, желаемой степени обработки и типа станка.
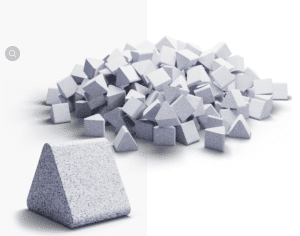
1. Керамические абразивы
-
Состав: Оксид алюминия или карбид кремния, связанные керамикой
-
Форма: Треугольники, конусы, цилиндры
-
Лучшее для: Интенсивное снятие заусенцев, быстрое удаление материала (сталь, титан)
-
Обработка: Полугладкая (Ra 0,5–1,2 мкм)
-
Преимущества: Длительный срок службы, агрессивная резка
-
Недостатки: Может быть агрессивным по отношению к мягким металлам


2. Пластиковые абразивы
-
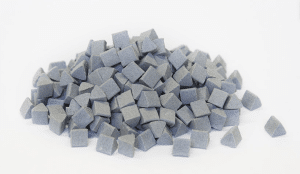
Состав: Полиуретан, полиэстер или акрил со встроенными абразивами
-
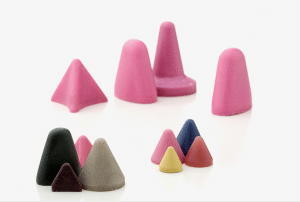
Форма: Пирамиды, тетраэдры, конусы, треугольники
-
Лучшее для: Деликатные детали (алюминий, цинк, пластик)
-
Обработка: Допустима зеркальная полировка (Ra 0,1–0,5 мкм)
-
Преимущества: Мягкое, не вминающееся
-
Недостатки: Изнашивается быстрее керамики
 |
|---|
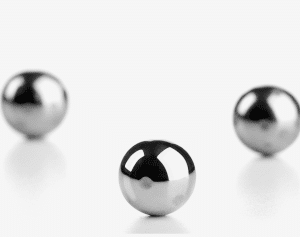
3. Медиа из нержавеющей стали
-
Состав: Дробь из углеродистой или нержавеющей стали
-
Форма: Сферы, штифты,
-
Лучшее для: Твердые металлы (нержавеющая сталь, закаленные сплавы)
-
Обработка: Полировка, от матовой до сатиновой
-
Преимущества: Долговечное, хорошо подходит для упрочняющей обработки
-
Недостатки: Тяжелое, может вызвать повреждение детали о деталь
 |
|---|
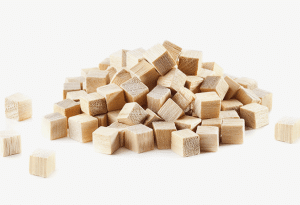
4. Специальные медиа
-
Состав: Скоροῐная скорлупа, кукурузные початки или дерево с абразивами
-
Форма: Гранулы, стружка
-
Лучшее для: Финишная полировка, сушка или легкое снятие заусенцев
-
Обработка: Сверхтонкое (Ra <0,1 мкм)
-
Преимущества: Экологичное, бережное к поверхностям
-
Недостатки: Ограниченная режущая способность
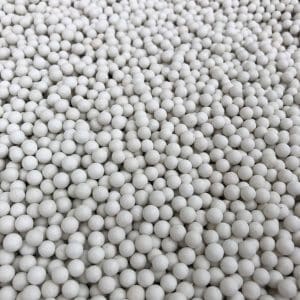
5. Фарфоровые медиа
-
Состав: Высокоплотная керамика с тонкими абразивами, кварц
-
Форма: Сферы, цилиндры, конусы
-
Лучшее для: Зеркальная полировка (ювелирные изделия, медицинские инструменты)
-
Обработка: Высокий глянец (Ra <0.05 мкм)
-
Преимущества: Отлично подходит для финишной обработки
-
Недостатки: Хрупкий, дорогой
 |
|---|
Как выбрать подходящие полировальные материалы: пошаговое руководство
Выбор оптимальных полировальных материалов требует оценки материала детали, геометрии, требований к чистоте поверхности и типа станка. Следуйте этому систематическому подходу:
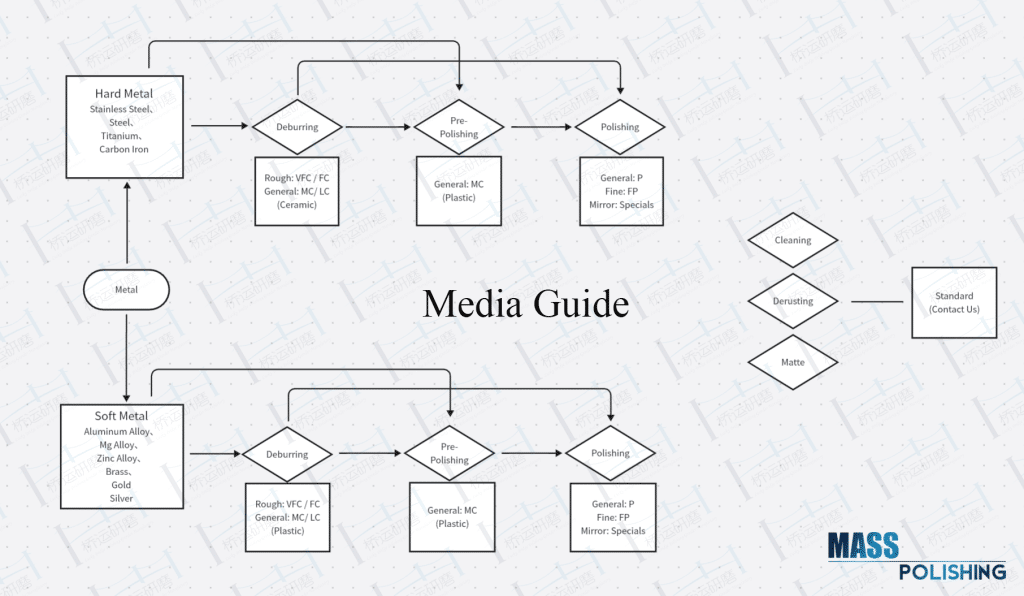
1. Учитывайте основной материал
2. Определите требования к чистоте поверхности
-
Грубая шлифовка и снятие заусенцев → Керамика (быстрое снятие материала)
-
Профессиональная финишная обработка (Ra 0.5–1.2 мкм) → Пластик с абразивами
-
Зеркальная полировка (Ra <0.1 мкм) → Фарфор, специальные материалы
3. Выбирайте в зависимости от типа станка
| страницу с машинами | Лучшие материалы | Заметки |
|---|---|---|
| Вибрационный | Пластик, Керамика, Сталь | Мягкая, пакетная обработка |
| Центрифужный барабан | Керамика, Пластик | Высокоэнергетический, быстрые результаты |
| Центробежный диск | Пластик, Тонкая керамика, Специальные среды | Быстрое время цикла, идеально для мелких деталей |
| Барабанный | Специальные, Фарфор | Медленная, но ультратонкая отделка |
Советы по выбору среды
✔ Тестируйте сначала: Запускайте небольшие партии для проверки качества отделки
✔ Влажный против сухого: Используйте воду + компаунд для металлов, сухой для пластика
✔ Избегайте перекрестного загрязнения: Разделяйте среды по типу материала (например, не смешивайте сталь и алюминий)
Процесс полировки с использованием абразивной среды: пошаговый рабочий процесс
Процесс полировки на основе абразивной среды включает абразивное взаимодействие для доведения поверхностей до оптимального состояния через контролируемое механическое воздействие. Ниже приведено подробное руководство по достижению наилучших результатов:
1. Предварительная очистка и осмотр
-
Цель: Удаление масел, грязи или остатков предыдущей полировки.
-
Методы:
-
Ультразвуковая очистка (для мелких деталей)
-
Обезжиривание щелочными растворами (для металлов)
-
Визуальный/микроскопический осмотр на наличие глубоких заусенцев
-
2. Выбор и загрузка абразива
| Шаг | Действие |
|---|---|
| Выбрать тип абразива | В зависимости от материала (например, пластик для алюминия, керамика для стали). |
| Выбрать размер абразива | Меньший абразив для сложных деталей; больший для плоских поверхностей. |
| Загрузить соотношение абразива к детали | Обычно 2:1 до 5:1 (объем абразива : объем детали). |
| Добавить компаунд | Влажный процесс: Использовать воду + полировальную пасту (pH 8–10 для металлов). |
3. Настройка станка и параметры цикла
| Параметр | Типичные настройки | Заметки |
|---|---|---|
| Тип станка | Вибрационный / Центробежный / Барабанный | Вибрационный для деликатных деталей. |
| Время | 15 мин – 6 часов (зависит от требуемой чистоты поверхности) | Более длительные циклы = более тонкая обработка. |
| Скорость | 800–1500 об/мин (центробежный) / 15–25 Гц (вибрационный) | Более высокая скорость = более быстрая резка. |
| Вес загрузки | 60–80% от емкости чаши | Перегрузка снижает эффективность. |
4. Выполнение цикла полировки
-
Этап 1 (Удаление заусенцев):
-
Материалы: Керамика грубой обработки (например, треугольники 10 мм)
-
Действие: Удаляет крупные заусенцы/шероховатые края (Ra 1,5 → 0,8 мкм).
-
-
Этап 2 (Предварительная полировка):
-
Материалы: Мелкий пластик (например, пирамидки 5 мм с абразивом 220 грит).
-
Действие: Сглаживает поверхность (Ra 0,8 → 0,3 мкм).
-
-
Этап 3 (Зеркальная полировка):
-
Материалы: Фарфоровые шарики + алмазная паста (1 мкм).
-
Действие: Достигает зеркального финиша (Ra <0,1 мкм).
-
5. Постобработка
-
Промывка:
-
Удалите остатки абразива деионизированной водой (предотвращает образование пятен от воды).
-
-
Сушка:
-
Центробежная сушка / Вибрационная сушка
-
-
Финальная инспекция:
-
Измерьте шероховатость поверхности (Ra/Rz).
-
Проверьте однородность под 10-кратным увеличением.
-
6. Обслуживание абразива
-
Очистка: Отделите абразив от шлама (используйте сита/магнитные сепараторы).
-
Пополнение: Ежемесячно заменяйте 10–20% абразива для поддержания эффективности резки.
-
Хранение: Хранить в герметичных контейнерах для предотвращения впитывания влаги.
Пример: Полировка алюминиевых дисков
-
Шаг 1: Загрузить 60 кг пластиковых конусов (6 мм) + щелочное соединение.
-
Шаг 2: Запустить вибрационную машину (20 Гц, 2 часа).
-
Шаг 3: Перейти на фарфоровую среду + полировальную пасту (1 час).
-
Результат: Зеркальная отделка Ra 0,05 мкм.
Ключевые советы для успеха
✔ Контролируйте износ среды: Изношенная среда теряет грани → снижает эффективность резки.
✔ Контролируйте температуру: Поддерживайте суспензию <50°C (предотвращает деформацию деталей).
✔ Автоматизируйте для стабильности
ЕСЛИ ВЫ ИМЕЕТЕ ПОТРЕБНОСТИ, ПОЖАЛУЙСТА, СВЯЖИТЕСЬ С НАМИ НЕЗАМЕДЛИТЕЛЬНО. ☞свяжитесь с нами