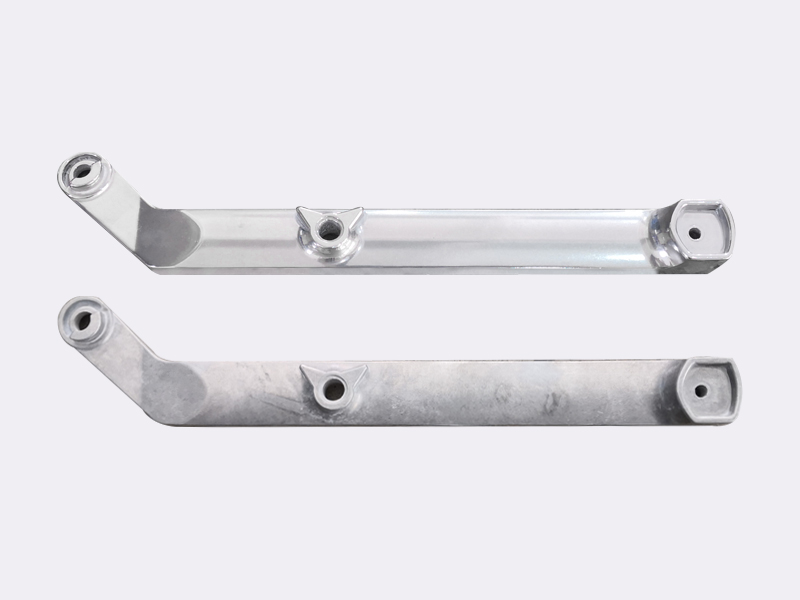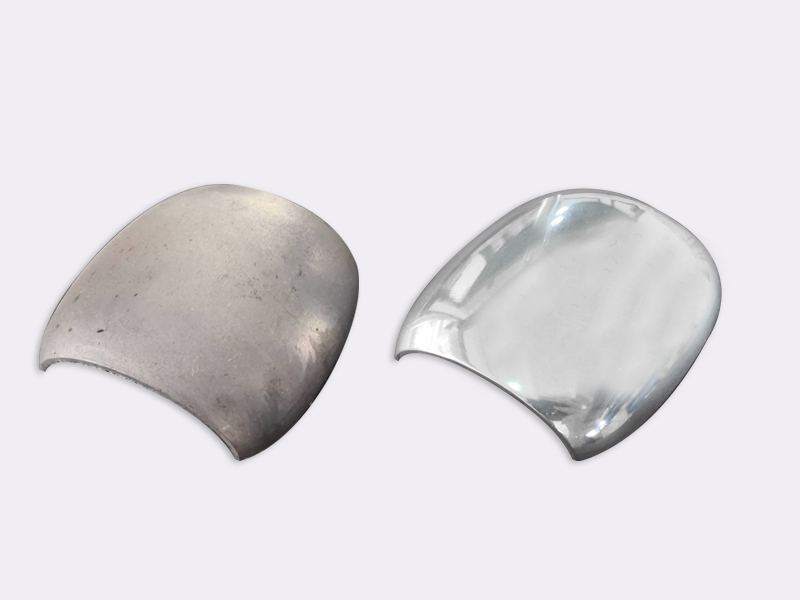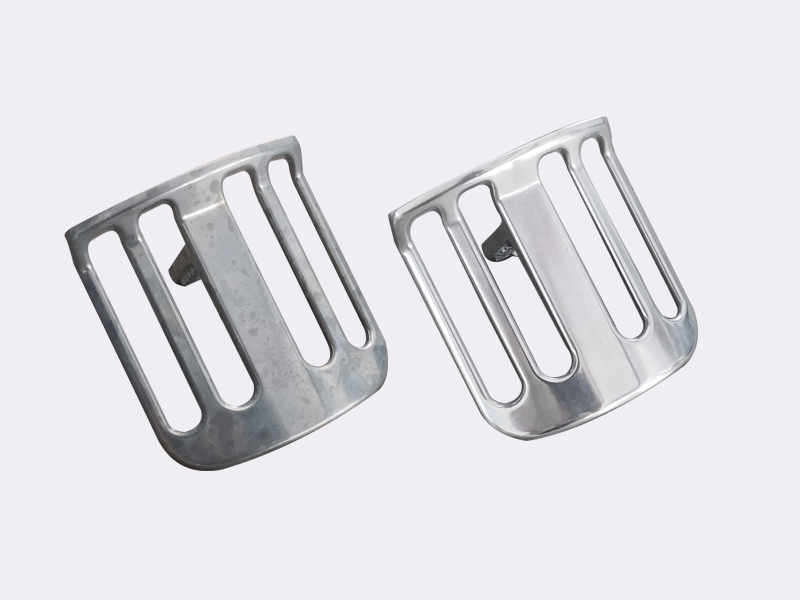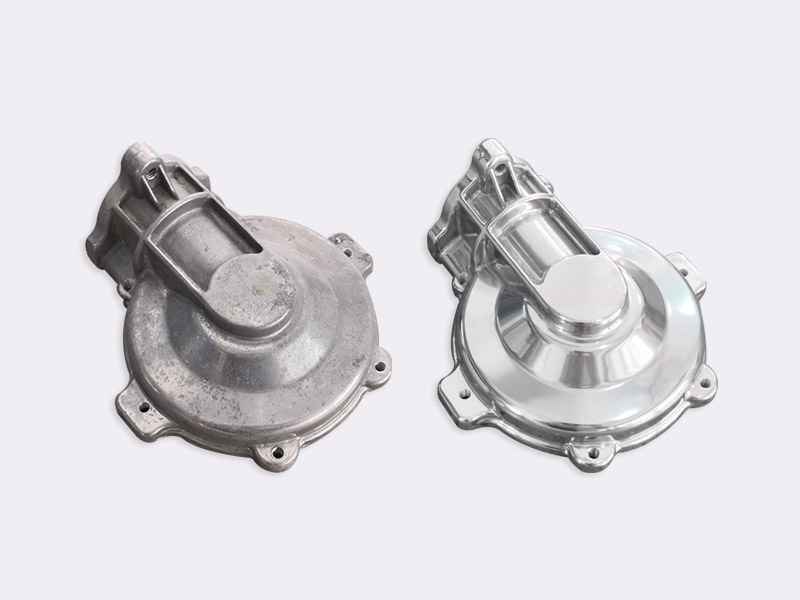
Choisir entre un machine de finition vibratoire et une machine de finition par tonneau centrifuge est l'une des décisions les plus importantes dans la conception du processus de finition en masse — et la bonne réponse dépend entièrement de la géométrie de votre pièce, du matériau, du volume de production et de la qualité de surface requise. Les deux technologies utilisent des médias de roulement et un composé liquide pour débrider, lisser et polir des composants métalliques et non métalliques, mais elles fonctionnent selon des principes physiques fondamentalement différents et offrent des résultats très différents.
Comment fonctionne chaque processus
Finition Vibratoire
Une machine de finition vibratoire utilise un moteur à masse excentrique pour générer une vibration oscillante à haute fréquence — généralement entre 900 et 3 600 cycles par minute — dans toute la cuve ou le bac de traitement. Cette vibration met en mouvement toute la masse de pièces et de médias dans un cycle lent, roulant, en forme de tore, créant des millions de contacts abrasifs à faible énergie par minute entre les médias et les surfaces des pièces.
Le processus fonctionne en continu et est très évolutif : les cuves vibratoires rondes conviennent à une production par lots de petite à moyenne taille, tandis que les finisseurs linéaires en bac peuvent traiter de longues pièces ou un flux continu à haut volume. Les ratios médias-pièces varient généralement de 3:1 à 8:1 en volume, avec des ratios plus élevés protégeant les composants délicats contre le contact entre pièces.
Finition par Baril Centrifuge
Une machine de finition par tonneau centrifuge montre plusieurs tonneaux scellés sur une tourelle rotative. La tourelle tourne, générant une force centrifuge — généralement 5G à 12G — tandis que chaque tonneau tourne en sens inverse simultanément. Cette double rotation crée une action de glissement et de roulement intense à l’intérieur du tonneau qui soumet les pièces et les médias à des pressions bien supérieures à celles réalisables dans les systèmes vibratoires.
Parce que chaque tonneau est une chambre fermée et scellée, les opérateurs peuvent faire fonctionner différentes pièces avec différents médias simultanément dans plusieurs tonneaux, permettant une production flexible en petits lots. Les porte-pièces peuvent également être partitionnés pour isoler des pièces individuelles et éviter tout contact croisé.
Comparaison côte à côte
| Fonctionnalité | Finition Vibratoire | Finition par Baril Centrifuge |
|---|---|---|
| Vitesse de traitement | Référence de base | 4–5× plus rapide que vibratoire |
| Force G / Niveau d'énergie | Faible (piloté par la gravité) | Élevé (force centrifuge de 5G–12G) |
| Risque de contact pièce-à-pièce | Géré avec ratio de médias et diviseurs | Faible ; les barils peuvent être partitionnés |
| Rainures et trous internes | Excellente pénétration | Pénétration limitée dans les rainures profondes |
| Taille de lot idéale | Lots à flux continu de grande taille | Petits à moyens lots flexibles |
| Qualité de finition de surface | Lisse, uniforme, excellente sur pièces complexes | Finition isotrope / miroir réalisable |
| Pièces fragiles / délicates | Très sûr ; action douce et constante | Modéré ; la partition réduit le risque |
| Pièces imprimées en 3D | Efficace mais lent sur des surfaces AM rugueuses | Préféré ; rapide sur des surfaces AM rugueuses |
| Niveau de bruit | Modéré (nécessite une gestion du bruit) | Fonctionnement plus silencieux |
| Coût de l'équipement | Modéré | Investissement initial plus élevé |
| Implication de l'opérateur | Semi-automatisé ; chargement/déchargement facile | Chargement/déchargement plus manuel requis |
Lorsque le polissage vibratoire est le bon choix
Le polissage vibratoire est la technologie de finition de masse la plus largement déployée dans la fabrication à l’échelle mondiale, et pour une bonne raison — il excelle dans les scénarios où débit, polyvalence, unet une action douce et cohérente sont les exigences principales.
Choisissez le finition vibratoire lorsque :
- Vous traitez de grands volumes de production continue où le coût par pièce est la métrique dominante
- Les pièces ont des géométries internes complexes, des recesses profondes, des trous borgnes ou des sous-découpes où le média doit pénétrer librement
- Vous finissez des composants fragiles, à parois minces ou délicats — bijoux, quincaillerie décorative, connecteurs électroniques — où même des forces d’impact modérées présentent un risque
- Votre application nécessite un traitement de surface uniforme et régulier sur des pièces de formes irrégulières avec des orientations de surface variées
- Le processus implique des céramiques, des polymères ou des composants légers qui ne peuvent pas supporter des environnements à haute force G
- Les contraintes budgétaires favorisent des coûts d’acquisition et d’exploitation d’équipement plus faibles
Finition vibratoire courante les matériaux incluent l’acier inoxydable, l’aluminium, le laiton, les moulages en zinc, le cuivre, le titane et les plastiques durs. Dans le secteur de la bijouterie, la finition vibratoire est la méthode standard pour polir les composants en or, argent et platine à grande échelle.
Lorsque la finition par baril centrifuge est le bon choix
La finition par baril centrifuge — également connue sous le nom de finition isotrope ou harperisation — est la méthode privilégiée lorsque le temps de finition, la qualité de la surface et la flexibilité pour petites séries sont critiques. Les forces G beaucoup plus élevées compressent les cycles de plusieurs heures à quelques minutes, ce qui en fait la technologie de référence pour les pièces de grande valeur dans des industries exigeantes.
Choisissez la finition par baril centrifuge lorsque :
- Vous avez besoin de réduire les temps de cycle de 4 à 5 foiscontre vibratoire, en particulier pour la production à la demande ou de prototypes
- Vous êtes en train de traiter composants de précision de grande valeur dans l'aérospatiale, médicale ou automobile où l'intégrité de la surface impacte directement la performance et la durabilité des pièces
- Les pièces nécessitent un fini de surface isotrope véritable — une texture non directionnelle, uniformément lisse, qui élimine les lignes d'usinage et les micro-pics dans toutes les directions
- Vous effectuez un post-traitement métal fabriqué par additive (impression 3D) ou des composants en polymère avec une rugosité de surface initiale élevée
- Votre production implique de petits lots flexibles de différents types de pièces pouvant être traitées simultanément dans des chambres de baril séparées
- Vous ciblez des valeurs Ra et des conditions de contrainte de surface au-delà de ce que le finition vibratoire peut atteindre — y compris l'induction de contrainte résiduelle de compression qui prolonge la durée de vie en fatigue des composants
Des études montrent que les ressorts finis par baril centrifuge présentent une durée de vie en fatigue de 400 000 cycles contre 250 000 cycles pour leurs équivalents finis par vibration — une amélioration de 60% en durée de service.
Finition de surface et enlèvement de matière : une perspective technique
La différence technique fondamentale entre les deux processus réside dans la pression de contact et le mécanisme d'enlèvement de matière. La finition vibratoire génère une action de type polissage où le média et les pièces se déplacent en masse unifiée, produisant une finition de surface plane cohérente et d'excellents résultats dans les trous et les rainures. La finition par baril centrifuge, en revanche, génère une action de glissement à haute pression propulsée par la force centrifuge jusqu'à 12G, réalisant une élimination agressive des pics et des vallées qui réduit rapidement la rugosité de surface Ra et élimine les marques d'usinage, les lignes de meulage et les contraintes résiduelles de traction.
Le motif de surface isotrope produit par le traitement par finition en tonneau centrifuge est particulièrement apprécié dans les applications tribologiques — surfaces de roulement, dents de engrenage, composants hydrauliques — où une texture de surface directionnelle créerait un frottement et une usure indésirables. La finition vibratoire, bien qu capable de produire d'excellentes finitions, tend à préserver une légère directionnalité de surface qui peut être acceptable pour la plupart des pièces industrielles mais est insuffisante pour des surfaces tribologiques de précision extrême.
Compatibilité des médias
Les deux processus utilisent les mêmes catégories fondamentales de médias de polissage, mais les critères de sélection diffèrent en raison des niveaux d'énergie différents impliqués :
- Médias en céramique — le plus courant pour le débrutage et le pré-ponçage dans les deux processus ; oxyde d'aluminium et carbure de silicium liés en différentes formes (cylindres, triangles, cônes, sphères) ; les variantes à densité plus élevée sont préférées pour les applications de finition en tonneau centrifuge
- Média en plastique — densité plus faible, moins agressif ; utilisé pour le pré-polissage de l'aluminium, du zinc et des alliages doux dans la finition vibratoire ; également utilisé dans les étapes intermédiaires du traitement en tonneau centrifuge
- Médias en acier — utilisé pour le polissage et la durcissement de surface dans la finition vibratoire ; produit des finitions brillantes et réfléchissantes sur les métaux durs
- Médias organiques (coquilles de noix, épi de maïs) — médias de polissage à sec pour les étapes finales de finition à haute brillance dans les deux processus ; particulièrement efficace comme étape finale après le pré-polissage en tonneau centrifuge
- Médias de polissage en porcelaine / céramique — utilisé dans les opérations de nettoyage vibratoire et de brillantage ; ne laisse aucun résidu ni contamination sur les pièces
La différence cruciale : les processus en tonneau centrifuge exigent souvent des médias plus denses et plus durs pour résister aux forces G élevées sans usure prématurée, tandis que les processus vibratoires offrent plus de flexibilité dans la densité et la forme des médias.
Aperçu des applications industrielles
Aérospatial
Les deux processus servent la fabrication aérospatiale, mais la finition en tonneau centrifuge est préférée pour les pales de turbines, les composants en titane structuraux et les pièces de moteur nécessitant une finition de surface isotrope et une amélioration des contraintes résiduelles. La finition vibratoire traite les fixations, les supports et les composants en tôle à haut volume.
Médical & Dentaire
Le traitement de finition par centrifugation est la norme pour les implants orthopédiques (tiges de hanche, composants de genou, matériel rachidien) fabriqués à partir d’un alliage de titane (Ti-6Al-4V) et de cobalt-chrome, répondant aux exigences de surface de biocompatibilité ISO 13485 et FDA. Les implants dentaires et les instruments bénéficient des deux méthodes selon la géométrie et la taille du lot.
Automobile
Les engrenages de transmission, arbres à cames, vilebrequins et cages de roulements subissent un traitement de finition par centrifugation pour une amélioration isotrope de la surface qui réduit la friction et prolonge la durée de vie du groupe motopropulseur. La finition vibratoire traite des composants estampés, moulés et usinés en grande quantité tout au long de la chaîne de production.
Fabrication Additive
Le traitement de finition par centrifugation est devenu la méthode privilégiée de post-traitement pour les pièces métalliques et polymères fabriquées par fabrication additive en raison de sa capacité à réduire rapidement la rugosité de surface élevée caractéristique (Ra > 20 µm) des composants imprimés en 3D à une qualité de surface fonctionnelle — une tâche qui nécessiterait des cycles vibratoires prohibitivement longs.
Bijoux & Quincaillerie Décorative
La finition vibratoire reste la méthode dominante pour les bijoux en or, argent, platine et laiton en raison de son action douce, de son excellent accès à la surface interne et de sa facilité d’extension pour la production en grande série de pièces décoratives.
Comment prendre la décision finale
Si vous hésitez encore sur le processus adapté à votre application, évaluez ces quatre critères clés dans cet ordre :
- Exigence de temps de cycle — Si le délai de finition est critique et que vous ne pouvez pas supporter des cycles vibratoires de plusieurs heures, le traitement par centrifugation l’emporte par défaut
- Géométrie de la pièce — Les trous profonds, les fentes et les caractéristiques internes favorisent la finition vibratoire ; les surfaces externes et les géométries 3D complexes favorisent le traitement par centrifugation
- Spécification de finition de surface — Décapage et lissage standard : vibratoire. Surface isotrope, réduction de Ra au-delà de 0,2 µm, ou exigences tribologiques : traitement par centrifugation
- Volume de production et flexibilité des lots — Production continue à haut volume : vibratoire. Production en petits lots, pièces mixtes ou fabrication flexible : traitement par centrifugation
La ligne de finition idéale combine souvent ces deux technologies en séquence : une étape de pré-traitement vibratoire pour le déburring initial à volume élevé suivi d'une étape de polissage en baril centrifuge pour le raffinement final de la surface isotrope sur des composants de grande valeur.
Polissage de masse : votre partenaire pour les deux technologies
At Polissage de masse, nous fournissons, configurons et mettons en service à la fois des machines de finition vibratoire et des systèmes de finition en baril centrifuge — ainsi que toute la gamme de médias de tournage en céramique, plastique, acier et organiques nécessaires à la réalisation de votre processus. Notre équipe d'ingénieurs réalise des essais pratiques pour valider le type de machine, la sélection des médias, la chimie des composés et les paramètres du cycle adaptés à votre matériau de pièce spécifique et à votre objectif de finition — avant que vous n'investissiez dans un capital.
Que vous débarriez des pièces de grande série pour l'automobile ou que vous obteniez des finitions miroir isotropes sur des implants orthopédiques, contactez Polissage de masse pour une recommandation de processus personnalisée et un essai de finition d'échantillon.